
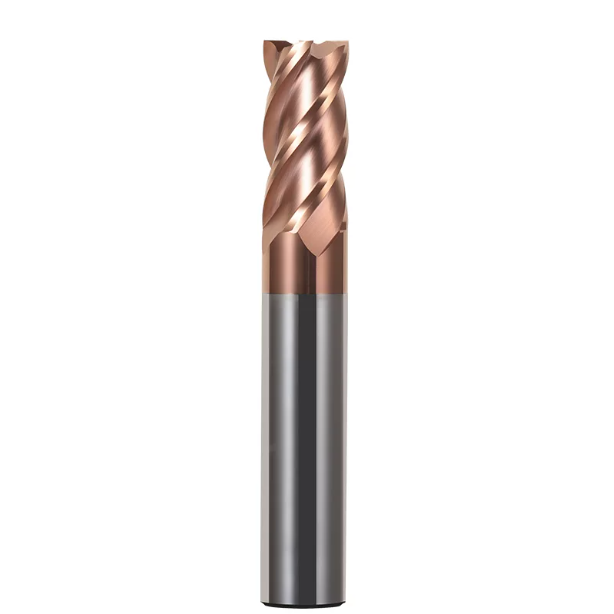
В прошлом месяце мой хороший друг, владелец цеха по изготовлению автомобильных пресс-форм в Германии, написал нам по электронной почте, чтобы высказать свое недовольство. Он обрабатывал штамповочные вставки из стали 1.2379 (D2), термообработанные до твердости HRC 54. Используя стандартные инструменты для фрезерования под углом 90 градусов, режущие кромки зазубрились, не успев закончить и половины смены. В результате на стенках полости образовались значительные прогибы. Время простоя на смену инструмента и перенастройку смещения заготовки сократило прибыль почти на 30%.
Мы постоянно сталкиваемся с этой проблемой в наших обращениях в техподдержку и при посещениях цеха. При обработке сталей с твердостью от HRC 45 до 65 многие программисты придерживаются старых предположений: выбирают любой твердосплавный инструмент, снижают обороты и заливают зону резания большим количеством охлаждающей жидкости. Такой подход почти всегда приводит к поломке инструментов. Высокие силы сдвига разрушают слабые режущие кромки за считанные секунды, а углы в 90 градусов лишены естественной структурной поддержки, присущей инструментам с шаровидным или радиусным наконечником.
Для фрезерования идеально ровных 90-градусных углов в закаленной инструментальной стали требуется гораздо больше, чем просто выбрать высокую твердость, указанную на этикетке. Успех зависит от микрогеометрии. Необходимо сбалансировать размер зерен карбида вольфрама (менее микрона), соотношение кобальтового связующего и высокотемпературные PVD-покрытия. Выбор правильной квадратной фрезы для закаленной стали также требует правильных отрицательных углов заточки и контролируемой заточки кромки. Без этого инструмент сломается, не проработав и двух часов.
Вы постоянно сталкиваетесь с проблемой сколов углов и конических боковых стенок при обработке закаленной инструментальной стали? Прежде чем снова регулировать подачу, внимательно осмотрите инструмент в шпинделе. Действительно ли ваша нынешняя фреза с квадратным шлицем предназначена для обработки материалов высокой твердости?
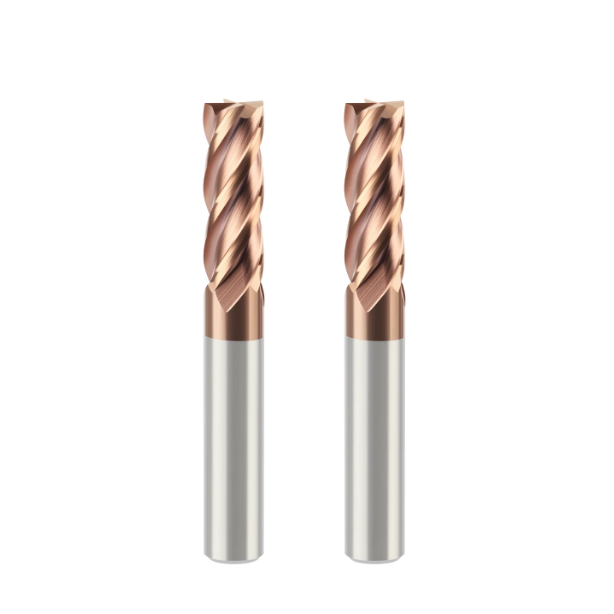
Почему происходит сколы кромок закаленной стали (HRC 45–65): реалии производственного процесса
Зайдите в любой механический цех, и вы услышите жалобы операторов на сколы на новых режущих кромках инструментов при первом проходе. Обычно винят в этом мягкие твердосплавные марки или слабый металл. Но когда мы проверяем сломанные резцы с помощью эндоскопов и изучаем кривые нагрузки шпинделя, физика говорит совсем другое. Закаленная сталь обладает чрезвычайно высоким пределом текучести и малым углом среза, что позволяет концентрировать экстремальное тепло в пределах 0.1 мм от режущей кромки.
При таких нагрузках процесс удаления материала смещается от чистого среза к экструзии микропластика. Высокие удельные силы резания воздействуют на режущую кромку быстрыми ударными нагрузками. Если тепло не может отводиться вместе со стружкой, кобальтовое связующее мгновенно размягчается. Зерна карбида теряют свою связь, что приводит к термической усталости и внезапному скалыванию вместо обычного износа боковой поверхности.
Анализ причин поломок: почему квадратная фреза для закаленной стали сначала теряет углы.
Осмотрите изношенный инструмент, и вы увидите блестящие боковые канавки, но полностью разрушенные углы. В отличие от шарообразной или закругленной формы, в 90-градусном углу отсутствует постепенный путь рассеивания напряжения. Он несет наибольшую механическую нагрузку при наименьшей тепловой инерции. Когда квадратная фреза для закаленной стали ударяется о внутренний угол, радиальный угол зацепления мгновенно утраивается. Этот внезапный скачок сопротивления резанию сразу же разрушает неподготовленные угловые точки.
Глубокая обработка плеча заготовки сопряжена с одинаковым риском. Токари часто выполняют боковые резы на всю глубину, чтобы сократить время цикла обработки твердых стенок полостей. Такая геометрия резания увеличивает радиальные силы отталкивания на больших длинах заготовки, создавая высокочастотную вибрацию. Угловой молоток ударяется о закаленную стенку, снимает покрытие и разрушает хрупкую твердосплавную подложку. Усиленная защитная фаска на углу и контролируемая заточка кромки защищают инструмент гораздо лучше, чем бритвенная острота.
Старые привычки приводят к ошибкам: заблуждения при использовании универсальной фрезы для обработки твердых сталей
Токари, переходящие с предварительно закаленных сталей (таких как P20 или 1045), часто сохраняют старые привычки. Они считают, что снижение скорости вращения шпинделя и обильное охлаждение детали позволяют стандартной фрезе выдержать нагрузку. В действительности, это эмпирическое правило перестает действовать, как только твердость материала превышает HRC 50.
Неправильный контроль охлаждающей жидкости и плохой контроль толщины стружки являются основными причинами преждевременных поломок. Подача холодной эмульсии на режущую кромку, нагретую до 800 °C, вызывает термический шок при каждом обороте инструмента. Этот быстрый цикл нагрева и охлаждения приводит к образованию вертикальных трещин вдоль режущей кромки, вызывая отламывание канавок. Кроме того, слишком низкое снижение нагрузки на режущую кромку приводит к сильному трению вместо резания. Инструмент вплавляет в сталь затвердевшую глазурь, что немедленно портит следующий проход.
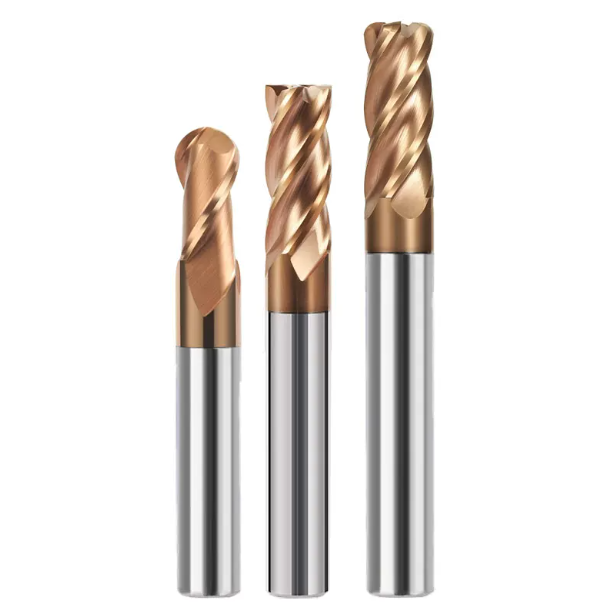
Материал корпуса инструмента и микрогеометрия: важнейшие параметры выбора для долговечных твердосплавных фрез.
При осмотре станка заказчика на предмет аномального износа мы сначала осматриваем режущую кромку под микроскопом, прежде чем регулировать подачу. Обработка закаленной стали — это жестокая борьба между режущей кромкой инструмента и твердой мартенситной матрицей. Нестабильность редко возникает только из-за траекторий движения инструмента в CAD/CAM-системах. Вместо этого она связана со слабой металлургией карбидов или неправильной подготовкой режущей кромки.
Для выбора долговечных твердосплавных фрез необходимо игнорировать заявленные в рекламных брошюрах показатели твердости. Прочность на поперечный разрыв (TRS) и твердость при высоких температурах находятся в постоянном напряжении. Более мелкие зерна вольфрама повышают износостойкость, но снижают вязкость разрушения, в то время как слишком мелкая резка кобальта приводит к мгновенному хрупкому разрушению. Необходимо сбалансировать размер зерна, содержание кобальтового связующего и геометрию передней кромки, чтобы выдерживать интенсивную резку.
Практическое сочетание субмикронных карбидов и высокотермостойких PVD-покрытий.
Механики часто спрашивают нас, всегда ли самый твердый и мелкозернистый твердосплав является лучшим вариантом. Реальный ответ полностью зависит от ударной нагрузки. Для закаленных инструментальных сталей с твердостью от HRC 50 до 60 мы используем субмикронный материал с размером зерна от 0.4 до 0.6 мкм и содержанием кобальта от 8% до 10%. Эта конкретная смесь обеспечивает высокую красностойкость, сохраняя при этом достаточную прочность, чтобы предотвратить разрушение наконечника, подобно разрушению стекла, при ударе о твердые участки.
После фиксации подложки высококачественное PVD-нанопокрытие защищает от нагрева при сухой резке выше 1,000 °C. Мы категорически избегаем традиционных покрытий толщиной более 4 микрон, поскольку толстые покрытия затупляют режущие кромки и накапливают внутренние напряжения. В этом случае лучше всего подходят современные нанослойные PVD-покрытия, такие как AlTiSiN или AlCrN. Они образуют гладкий барьер из оксида алюминия на высокой скорости, предотвращая воздействие экстремального тепла на уязвимое твердосплавное ядро.
Конструкция с отрицательным углом заточки и хонингованием кромки для материалов с твердостью HRC 50+: предотвращение микросколов на кромках квадратных фрез.
Токари, привыкшие к работе с алюминием, часто считают, что торцевая фреза с квадратным лезвием для закалки твердых материалов сразу после покупки кажется тупой. Но такая геометрия преднамеренна. Острая кромка с положительным углом заточки не может выдерживать сильное сдвиговое напряжение закаленной инструментальной стали. При заточке высокопроизводительной торцевой фрезы с квадратным лезвием мы используем отрицательный радиальный угол заточки от -5° до -10°, чтобы закрепить режущий клин твердосплавной массой.
Один лишь угол заточки не спасет угол; решающее значение имеет качество заточки инструмента. Неподготовленная режущая кромка скалывается в течение нескольких секунд после контакта. Мы применяем контролируемую микроструйную обработку для получения равномерного радиуса кромки от 0.015 до 0.025 мм. Добавление крошечной защитной фаски на углу распределяет режущие усилия по трехмерной фаске, предотвращая сколы на углах при зачистке плеча.
Почему баланс между удалением стружки и жесткостью определяет успех: выбор между двухлезвийными и многолезвийными (4–6 лезвий) резцами
Количество канавок часто вызывает ожесточенные споры среди операторов фрезерных станков. Традиционные двухканавочные конструкции имеют массивные стружколомные полости для беспрепятственного отвода стружки. Они остаются нашим лучшим выбором для фрезерования глубоких пазов, агрессивного врезания или удаления стружки из узких глухих полостей. При работе с двухканавочной фрезой вам никогда не придется беспокоиться о том, что стружка забьет канавки и сломает инструмент.
Однако при фрезеровании твердых материалов образуется мелкая пылеобразная стружка, а не толстые завитки. Глубокие канавки лишь ослабляют сердечник инструмента и вызывают сильную вибрацию. Для материалов с твердостью выше HRC 45 мы переходим к 4- или 6-канавочным концевым фрезам для бокового фрезерования. Многоканавочные инструменты увеличивают толщину сердечника более чем на 65% от диаметра фрезы, обеспечивая огромную жесткость и позволяя использовать гораздо более высокие скорости подачи стола.
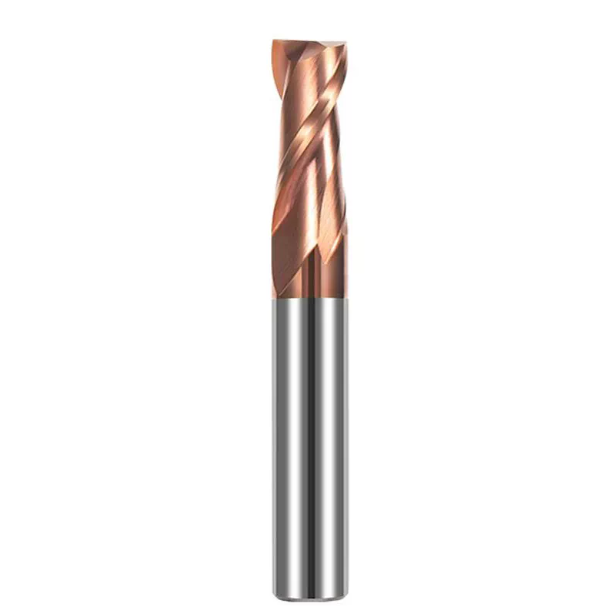
Соответствие техническим характеристикам и жесткости: от стандартных размеров фрез до стратегий обработки глубоких полостей.
В инструментальных каруселях часто скапливается хаотичный беспорядок из концевых фрез различной длины, однако процент брака возрастает при чистовой обработке глубоких полостей. Операторы обычно хватают любую фрезу, которая касается пола, не проверяя расчеты прогиба. Прогиб подчиняется законам физики консольных балок: прогиб пропорционален кубу длины выступа, но уменьшается в четвертой степени диаметра фрезы.
Добавление всего 2 или 3 мм лишнего выступа для обеспечения зазора в зажиме снижает жесткость инструмента. При обработке твердой инструментальной стали эта дополнительная длина вызывает экспоненциальное отклонение кончика инструмента. Стандартизация размеров стандартных фрез и поддержание точного соотношения длины к диаметру (L/D) не только упорядочивает инструментальные стеллажи, но и создает жесткую конструкцию, которая предотвращает конусность стенок и вибрацию до того, как они нарушат допуски.
Стандартный выбор фрезы: баланс между радиусом закругления углов и жесткостью вылета инструмента.
При оценке программ заказчиков мы постоянно видим, как программисты выбирают концевую фрезу, точно соответствующую внутреннему радиусу детали. Для внутреннего угла с радиусом R3 мм операторы обычно программируют стандартную плоскую концевую фрезу диаметром Ø6 мм. Когда инструмент достигает вершины угла, радиальное зацепление резко возрастает с 15 градусов до 90 градусов. Эта ударная нагрузка воздействует на инструмент и ломает срезы углов.
Более продуманная, поэтапная стратегия позволит сохранить ваши инструменты. Сначала используйте жесткие фрезы большего диаметра, например, Ø10 мм или Ø8 мм, для черновой и получистовой обработки полости. Затем перейдите к фрезам меньшего диаметра, например, Ø5 мм, для внутренних углов. Эта разница в размерах позволит программному обеспечению CAM плавно перемещать инструмент в углу, предотвращая ударные нагрузки и увеличивая срок службы инструмента.
Устранение неполадок при зачистке микроугловых отверстий: предотвращение поломки микрофрез диаметром 2 мм в глубоких полостях.
Для обработки медицинских костных пластин или стержней пресс-форм требуется микроинструмент для мелких деталей и ребер. При фрезеровании стали с твердостью выше HRC 52 погрешность для фрезы диаметром 2 мм измеряется в нескольких микронах. Эти крошечные инструменты имеют пренебрежимо малую массу поперечного сечения. Биение шпинделя на несколько микрон может перегрузить один зуб и мгновенно сломать шейку.
Для обеспечения надежной работы микроинструментов необходимо поддерживать общее индикаторное биение (TIR) на кончике инструмента менее 0.003 мм (3 микрона). Всегда выбирайте инструменты с короткими канавками (1.5D–2D) с усиленными хвостовиками диаметром 4 мм или 6 мм и коническими шейками. Никогда не вдавливайте инструмент прямо в твердую сталь; плавно вдавливайте его, используя спиральное движение с углом наклона менее 1.5 градуса, чтобы защитить микроканавки.
Предотвращение деформации и вибрации инструмента на выступающих частях, превышающих 3D-диапазона: измеренное влияние систем держателей инструмента.
Когда глубина полости вынуждает инструмент выходить за пределы 3D или 5D, нестабильность резания редко начинается в канавках инструмента. Она начинается в месте контакта со шпинделем. Во многих цехах до сих пор используются стандартные цанги ER на закаленной стали, что приводит к микровырыванию инструмента и фреттинг-коррозии. Большие вылеты требуют высокопрочного крепления инструмента для устранения биения и вибрации.
Наши испытания показывают, что у термоусадочных и гидравлических патронов есть свои оптимальные характеристики. Термоусадочные держатели обеспечивают исключительную соосность и тонкий профиль для работы в условиях ограниченного пространства при скоростях вращения выше 15 000 об/мин. Но для более глубоких резов с прерывистыми ударными нагрузками гидравлические держатели выигрывают. Их внутренний резервуар с жидкостью гасит вибрацию, предотвращая стук до того, как он приведет к отслаиванию кромок ваших твердосплавных фрез.
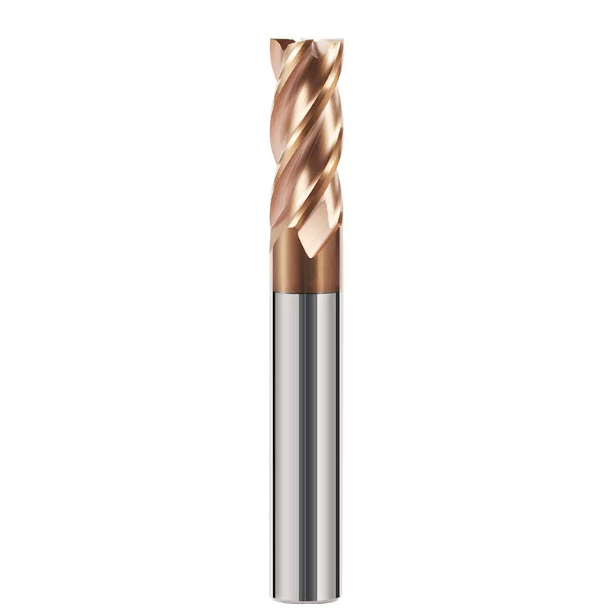
Когда стандартные инструменты оказываются неэффективными: переход на фрезы нестандартной конструкции позволяет сократить расходы и повысить эффективность.
В цехах с большим объемом механической обработки мы часто видим, как операторы модифицируют стандартные концевые фрезы на ручных настольных шлифовальных станках, чтобы обрабатывать глубокие стенки. В других случаях они используют инструменты с очень большим вылетом, работая на низких скоростях подачи и испытывая сильную вибрацию. Это, кажется, позволяет сэкономить на первоначальных затратах на оснастку. Однако бракованные детали, повторная полировка на верстаке и потерянное время работы шпинделя быстро превращают это в дорогостоящий компромисс.
Стандартные концевые фрезы из каталога представляют собой компромиссное решение для выполнения общих задач. Как только твердость заготовки превышает HRC 55, полости с нулевым зазором не оставляют места для чрезмерного отклонения инструмента. Когда возникают вибрация стенок, замедляется время цикла или не удается отполировать следы обработки, специально разработанные фрезы становятся наиболее экономически эффективным способом защиты краев детали и сокращения времени цикла.
Зазор в полости пресс-формы и нестандартная длина горловины: использование специальных фрез для исключения повторного зажима и следов от инструмента.
Глубокие штамповочные формы и литые полости часто имеют высокие вертикальные стенки с малым радиусом дна. Использование стандартной длиннозубой фрезы приводит к тому, что избыточные боковые канавки трутся о готовую стенку. Застрявшая стружка повреждает полость, оставляя глубокие царапины. С другой стороны, ступенчатое использование нескольких коротких инструментов приводит к заметным линиям несоответствия на каждом переходе из-за сильных режущих усилий.
Мы решаем эту проблему глубоких карманов, разрабатывая специальные облегченные шейки и усиленные конусы. С помощью специально разработанных фрез мы укорачиваем режущую кромку до жесткой длины 1.5D–2D, одновременно шлифуя радиальный зазор в шейке на 0.2–0.5 мм выше нее. Такая конструкция предотвращает боковое трение, исключает смещение инструмента и очищает нижний угол за одну установку без ручной полировки на верстаке.
Настройка кромок композитных изделий и неравномерного расстояния между канавками: решение проблем, связанных с сокращением времени цикла при массовом производстве закаленных пресс-форм.
На линиях крупносерийного производства теряются ценные минуты из-за смены инструментов между фрезерованием и снятием заусенцев. Традиционная последовательность операций включает использование концевой фрезы для зачистки углов, за которой следует отдельный инструмент для снятия фаски. В сталях с твердостью выше HRC 50 эта дополнительная смена инструмента приводит к нерациональному использованию карманов инструментальной карусели и к ошибкам выравнивания контура между проходами.
Объединение функций в одном инструменте устраняет эти узкие места в настройке. Мы шлифуем нижнюю квадратную кромку и верхний угол фаски на одной цельной твердосплавной заготовке, создавая квадратный угол без заусенцев и фаску за один проход. Для предотвращения регенеративной вибрации при обработке твердой стали мы также используем неравномерное расстояние между канавками и переменные углы спирали. Эти разнообразные геометрии канавок гасят гармонические колебания, обеспечивая тихую резку при агрессивных подачах.
Параметры цеха и стратегии траектории движения инструмента: удвоение срока службы квадратной фрезы при обработке закаленной стали.
Даже идеально заточенная фреза быстро начнет скалываться, если ваша программа ЧПУ основана на устаревших методах фрезерования. Фрезерование твердых материалов требует тесной координации между геометрией инструмента, траекториями движения инструмента в CAM-системе и охлаждающей средой. Прочность кромки, заложенная в высококачественную квадратную фрезу, работает только в том случае, если траектория движения инструмента избегает внезапных ударных нагрузок в мертвых зонах углов.
Продление срока службы инструмента при обработке закаленной инструментальной стали сводится к управлению теплопередачей и поддержанию постоянной нагрузки на стружку. Многие цеха используют низкие скорости вращения шпинделя и неглубокие осевые перепады высоты, полагая, что щадящие проходы защищают инструмент. В материалах с твердостью HRC 45+ такой подход приводит к износу инструмента. Необходимо преобразовать сопротивление резанию в управляемое тепло сдвига, а затем отвести это тепло внутри отбрасываемой стружки.
Внедрение высокоскоростных трохоидальных (HEM/динамических) траекторий движения инструмента: скорости подачи и компенсация утонения стружки при больших значениях AP и малых значениях Ae.
Традиционные траектории обработки углов в 90 градусов мгновенно вызывают резкое радиальное зацепление инструмента, что приводит к сколам на углах инструмента. Переход на динамические трохоидальные или высокоэффективные траектории фрезерования (HEM) в вашей CAM-системе устраняет эти ударные нагрузки. Эта стратегия использует всю длину канавки с глубокими осевыми резами (Ap от 1.5D до 2D), ограничивая радиальный шаг (Ae) всего 5–10% от диаметра фрезы. Короткое радиальное зацепление сокращает время резания до миллисекунд, отводя тепло в стружке.
Однако, выполнение неглубокой радиальной резки приводит к сильному утонению стружки. Когда радиальная ширина становится меньше радиуса инструмента, фактическая толщина стружки значительно уменьшается по сравнению с запрограммированной подачей на зуб. Если не компенсировать это, кромка трется о сталь, вызывая сильное упрочнение материала. Для поддержания толщины стружки, превышающей радиус хонинговального станка, и обеспечения чистого резания, необходимо увеличить скорость подачи стола на контроллере ЧПУ.
Избегайте необдуманного использования охлаждающей жидкости: как продувка воздухом и очистка стружки с помощью MQL устраняют риск термического растрескивания твердосплавных фрез.
Подача охлаждающей жидкости под высоким давлением на фрезу, работающую с твердой сталью, — верный путь к поломке канавок. В зоне резания температура быстро достигает 800°C при зацеплении, а затем охлаждается холодной жидкостью при каждом обороте. При высоких скоростях вращения шпинделя это создает экстремальные циклы термического удара каждую секунду. Эти резкие перепады температуры приводят к образованию гребенчатых термических трещин по всей кромке, вызывая преждевременный выход из строя высококачественных твердосплавных фрез.
Сухое фрезерование с использованием струи воздуха под высоким давлением остается наиболее надежной стратегией для обработки твердых материалов. Динамическое давление воздуха выдувает горячую абразивную стружку из полости до того, как она будет повторно обработана. Если для обработки боковых стенок требуется смазка, нанесите легкий смазочный раствор с минимальным количеством смазки (MQL), чтобы снизить трение без термического удара. Если вы сталкиваетесь со сколами на углах, конусностью или малым сроком службы инструмента при обработке закаленной стали, поделитесь с нами чертежами деталей и параметрами; мы сможем проанализировать ваши силы резания и помочь вам подобрать правильный инструмент и траекторию движения инструмента для вашего станка.






