
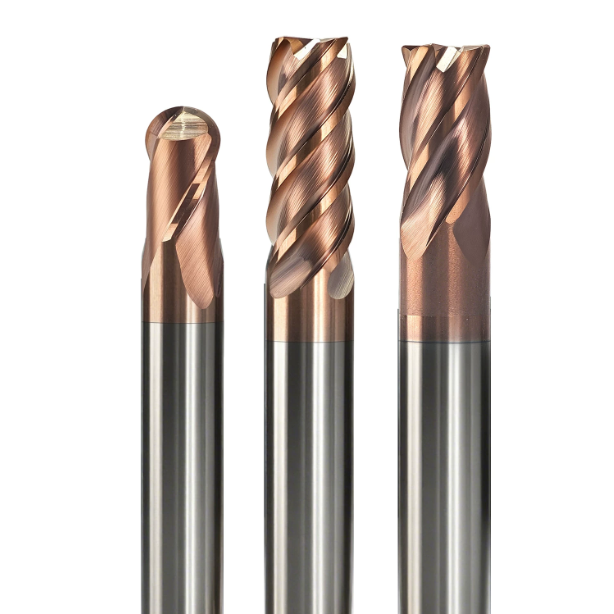
Три месяца назад к нам обратились из инструментального цеха в Баден-Вюртемберге, Германия, с неотложной проблемой со шпинделем. Они обрабатывали пластины диаметром 1.2379 дюйма (D2), закаленные до твердости HRC 64–65, на 5-осевом станке с использованием интерфейса HSK-A63. Всего через 18 минут после начала обработки их 4-канавочные концевые фрезы получили сильные микросколы, оставив на боковых стенках следы вибрации, напоминающие рыбью чешую. Первоначально в цехе предположили отслоение покрытия или жесткость станка. Однако под нашим пристальным вниманием выяснилось, что причиной поломки был не абразивный износ, а механическое сколы кромки, вызванные упущенным из виду фактором: углом наклона спирали.
Мы постоянно наблюдаем это «слепое пятно» в цехах штамповки в США и Европе. Токари часто используют концевые фрезы с большим углом наклона спирали 45° или круче, потому что они отлично работают на предварительно закаленных сталях (HRC 40–50). Но при HRC выше 62 крупные карбидные включения резко увеличивают сопротивление сдвигу. Механизм резания смещается от пластического сдвига к хрупкому разрушению под воздействием экстремальных сжимающих напряжений.
При твердости по Роквеллу 65 ваши приоритеты должны сместиться со скорости удаления стружки на целостность режущей кромки. Крутой угол спирали резко увеличивает осевые силы вытягивания, которые могут вырвать хвостовик из зажимного держателя. Что еще более важно, большие углы уменьшают угол клина режущей кромки, лишая твердосплавную подложку опорной поддержки. И наоборот, использование стандартной концевой фрезы с малым углом спирали резко увеличивает радиальные силы, вызывая отклонение тонких инструментов от номинальных размеров.
Угол наклона режущей кромки определяет, как распределяются силы резания между радиальным усилием и осевым усилием при первоначальном контакте. Он контролирует мгновенный ударный эффект и трение скольжения стружки. В сложных условиях фрезерования закаленной стали на станках с ЧПУ, какой угол действительно обеспечивает баланс между сопротивлением сколам и стабильностью резания? Действительно ли сколы на концевых фрезах HRC65 в вашем карусельном станке возникают из-за неправильной подачи и скорости, или же геометрия канавки работает против вас?
Почему логика выбора углов наклона концевой фрезы, используемая для обычных сталей, не может быть применена к фрезерованию закаленной стали HRC65?
Обработка стандартных сплавов P-группы позволяет использовать большие углы наклона спирали для отвода тепла и быстрого удаления стружки. Однако эта логика перестает работать, как только заготовка достигает твердости по Роквеллу 65. Плотная мартенситная матрица и абразивные карбиды создают экстремальные пиковые нагрузки в зоне сдвига. Под воздействием этих напряжений острые режущие кромки быстро становятся точками разрушения конструкции.
В ходе диагностики на месте эксплуатации мы убедились, что обработка заготовок с твердостью HRC 65 — это постоянный компромисс между сколами кромки и деформацией инструмента. Ваша главная цель должна сместиться от снижения сопротивления резанию к максимальной поддержке твердосплавной подложки. Если игнорировать то, как угол наклона спирали концевой фрезы перераспределяет силы резания, выбор обычного инструмента будет каждый раз приводить к внезапному разрушению кромки.
Основной конфликт при фрезеровании закаленной стали на станках с ЧПУ: сопротивление резанию против сколов кромки.
В прошлом году в цехе по изготовлению автомобильных штампов в Огайо нас попросили диагностировать постоянные вибрации на порошковых металлических пластинах CPM 1V, закаленных до твердости HRC 64–65. Чтобы снизить нагрузку на шпиндель и получить более качественную поверхность, программист использовал высокоспиральные резцы, рассчитанные на обработку обычных сталей. В течение тридцати минут микротрещины распространились по радиусу скругления углов и сломали кончики инструментов. В цехе предположили неправильную скорость подачи, но фактическая причина заключалась в геометрии инструмента.
Этот сценарий демонстрирует фундаментальное трение при фрезеровании закаленной стали на станках с ЧПУ. Нулевая пластичность препятствует срезанию материала на гладкую, непрерывную стружку. Вместо этого каждая канавка поглощает высокочастотный ударный импульс при зацеплении. Если пожертвовать массой режущей кромки ради более мягкого входа, высокое сопротивление резанию превратится в волновые напряжения, которые разрушают зерна карбида.
Распределение сил в геометрии твердосплавной концевой фрезы при твердости HRC65: динамический компромисс между осевой силой и радиальным сопротивлением.
Анализ векторов сил показывает, что спираль канавки напрямую разделяет сопротивление резанию на осевое усилие и радиальное усилие. При обработке глубоких стенок полостей цеха сталкиваются со сложной дилеммой. Малые углы увеличивают радиальное усилие и вызывают конусность стенки. В то же время, крутые углы направляют осевые силы натяжения к шпинделю. В заготовках из стали твердостью HRC 65 это усилие может преодолеть зажимное усилие и резко опустить резец вниз.
Балансировка геометрии твердосплавной концевой фрезы требует практических компромиссов, а не погони за идеальными параметрами, описанными в учебниках. Мы предпочитаем справляться с небольшим радиальным воздействием с помощью жестких держателей инструмента и алгоритмов обработки с неглубоким резом. Такой подход позволяет избежать сильного осевого вырыва и сохранить толщину клина. Предотвращение поломки кромки заключается в поддержании микрозернистого твердосплава в состоянии сжатия, а не растяжения.
Как угол наклона режущей кромки определяет мгновенный удар при входе и морфологию среза стружки
Динамика входа стружки в значительной степени зависит от того, как передняя кромка режущей кромки воздействует на заготовку. Прямая канавка обеспечивает значительную сжимающую массу, но её плоский ударный механизм сильно воздействует на шпиндель. Добавление спирали создаёт постепенный, угловой вход, который смягчает первоначальный удар. Однако стружка при твердости HRC 65 не растекается естественным образом; под сильным сжатием она рассыпается на плотные, зазубренные хлопья.
Такое поведение означает, что угол наклона режущей кромки точно определяет место накопления тепла от трения. Крутые канавки удлиняют путь скольжения стружки, ускоряя износ кратеров, который быстро разрушает основную кромку. Более пологий угол немного увеличивает давление на входе, но заставляет удаляемый материал подвергаться стабильному сжимающему сдвигу. В сочетании с микрошлифованной подготовкой кромки это защищает зону резания.
Ключевые показатели эффективности Концевая фреза с малым углом спирали (30°–35°) при черновой и пазовой обработке пресс-форм из стали HRC65
При обработке профилей из стали твердостью HRC65 на пропилах или черновой обработке в цехах часто слышится характерный высокочастотный визг шпинделя. Температура в зоне резания регулярно превышает 800°C. При такой твердости материал обладает огромной прочностью на сжатие, но практически нулевой пластичностью. Многолетние испытания в цехах показали, что использование концевой фрезы с малым углом наклона спирали обеспечивает наиболее безопасный компромисс между жесткостью инструмента и сопротивлением резанию. Это позволяет направлять основные силы резания на осевое сжатие, а не на разрушительный боковой изгиб.
Спираль в 30–35° не является панацеей и определенно ухудшает отвод стружки. Но при черновой обработке больших объемов материала в закрытых карманах крутые углы спирали создают осевые силы натяжения, которые быстро разрушают режущие кромки. Малый угол спирали создает широкую структурную основу непосредственно за режущей кромкой. Для работы с таким углом необходимы дисциплинированные траектории движения инструмента и струи сжатого воздуха, но он обеспечивает предсказуемый срок службы инструмента при интенсивной обработке.
Изгибная жесткость и поддержка кромок, обеспечиваемые малыми углами спирали в Концевая фреза для закаленной стали
Программисты часто оценивают диаметр сердечника, упуская из виду, как скручивание канавки ослабляет фактический модуль сечения инструмента. При изготовлении концевой фрезы для закаленной стали канавка с углом 30°–35° обеспечивает более короткую траекторию заточки. Такая геометрия сохраняет больше ультрамелкозернистого карбида вдоль сердечника инструмента. Полученная масса обеспечивает инструменту высокую статическую прочность на изгиб и сопротивление кручению.
Не менее важна и поддерживающая масса за режущей кромкой. Меньший угол наклона спирали увеличивает нормальный угол клина режущей кромки. Это усиленное твердосплавное основание поглощает периодические ударные нагрузки при входе в режущую кромку, предотвращая микротрещины. Напряжения при резании плавно передаются в сердцевину инструмента, предотвращая сколы передней поверхности под воздействием концентрированных сдвиговых нагрузок.
Как Низкий угол спирали Снижает радиальное отклонение и микросколы в закаленных сталях D2 и S7 (HRC 60–65).
В Детройте мы помогли цеху по изготовлению автомобильных штампов остановить деформацию инструмента на направляющих из стали D2 и S7, закаленной до твердости HRC 62–65. В цехе использовались фрезы с большим вылетом и глубокими ступенями. Это приводило к появлению видимых ступеней на нижних поверхностях и микросколов на режущих кромках. Мы перевели их на жесткую фрезу с малым углом наклона спирали в сочетании с динамическими трохоидальными траекториями. Деформация боковых стенок заготовки снизилась более чем на 60%, и сколы немедленно прекратились.
Решение заключалось в направлении сил резания. Сталь D2 насыщена массивными твердыми эвтектическими карбидами, которые ударяют по кончику инструмента, как крошечные молоточки. Инструменты с высокой спиралью каждый раз резко возвращаются в исходное положение при выходе канавки, вызывая резкие скачки нагрузки. Более низкая спираль, напротив, обеспечивает стабильные радиальные векторы силы. В сочетании с термоусадочными держателями и жесткими направляющими это предотвращает изгиб инструмента и его врезание в сталь.
Пределы отвода воздуха из микросхемы и способы предотвращения ошибок при 30-градусной спирали Закалённая стальная концевая фреза при боковом фрезеровании и фрезеровании с неглубоким погружением
В цехах необходимо учитывать физические ограничения по удалению стружки, которые возникают при использовании закаленной стальной концевой фрезы с углом заточки 30°. Поскольку спираль более плоская, канавки не обладают необходимым подъемным действием для вертикального удаления горячей стружки. При резке с твердостью HRC65 образуются раскаленные абразивные микрочастицы стружки, которые оседают на дне реза. Если инструмент повторно обрабатывает эту застрявшую стружку, режущие кромки выходят из строя за считанные минуты.
Чтобы предотвратить повторную резку, обработайте зону контакта сухим сжатым воздухом под давлением 0.6–0.8 МПа или используйте минимальное количество смазки (MQL). Никогда не заливайте зону резания стандартной охлаждающей жидкостью, иначе термический шок приведет к растрескиванию твердосплава. В CAM-системах откажитесь от пазовых соединений по всей ширине в пользу трохоидальных траекторий с небольшими осевыми ступенями. Это гарантирует, что горячая стружка мгновенно отойдет от канавок.
Может Концевая фреза с большим углом спирали (45°–50°+) Можно ли использовать на материалах с твердостью HRC 65? Ограничения применения и подводные камни.
Когда оператор устанавливает фрезу с углом заточки 45° или 50° в установку HRC65, мы сразу же вмешиваемся. Фрезы с высокой спиральностью прекрасно режут алюминий и нержавеющую сталь, но на закаленных инструментальных сталях они ведут себя как лезвия бритвы, ударяющиеся о гранит. Острая геометрия плавно входит в зону резания, но микрокромка не обладает достаточной прочностью, чтобы выдерживать экстремальные механические удары.
Тем не менее, запретить использование всех концевых фрез с большим углом наклона спирали при обработке закаленной стали — ошибка. Необходимо просто соблюдать их строгие рабочие параметры. Использование их для черновой обработки или обработки углов пазов приводит к мгновенному браку. Но при чистовой обработке легких боковых стенок с шагом в несколько микрон их непрерывный сдвиг лучше гасит колебания, чем инструменты с малым углом наклона спирали. Весь секрет заключается в балансе между качеством обработки и риском поломки.
Преимущества качества поверхности Концевая фреза с большим углом спирали В области финишной обработки закаленной стали: данные из реальных условий эксплуатации о стабильности резания и качестве обработки поверхности.
На заводе по производству медицинских пресс-форм в Цюрихе заказчику требовалась чистота поверхности Ra < 0.15 мкм для порошковых металлических пуансонов, закаленных до HRC 64–65. Ручная полировка была запрещена для сохранения допусков профиля. Стандартные концевые фрезы с углом 30° оставляли едва заметные следы вибрации на боковых стенках. Мы перенесли заключительный проход шлифовки 0.02 мм на специальную концевую фрезу с большим углом спирали 50°, снизив шероховатость поверхности до Ra 0.12 мкм с безупречными переходами.
Улучшение качества обработки поверхности достигается за счет непрерывного контакта кромок. Длинные спиральные канавки удерживают несколько зубьев в зоне резания одновременно. Такое перекрытие предотвращает появление прерывистых следов от ударов, характерных для фрез с меньшей спиральностью. На жестких шпинделях с субмикронным биением использование чистового станка с высокой спиральностью устраняет необходимость в полировке на верстаке.
Остерегайтесь осевой перегрузки при вырывании: большие углы спирали могут привести к вырыванию держателя инструмента BT40/HSK и деформации тонкостенных деталей вверх.
Качество обработки поверхности выглядит превосходно, пока крутые спиральные канавки не начнут создавать сильные осевые силы вытягивания. Мы исследовали столкновение шпинделя, когда оператор использовал концевую фрезу под углом 45° в цанговом патроне BT40 на заготовке из стали HRC65. Силы резания вытянули инструмент почти на 0.08 мм, повредив блок матрицы. Крутые канавки превращают сопротивление резания в силы вытягивания вниз, которые могут преодолеть стандартное трение цангового патрона.
Отклонение заготовки столь же опасно. На тонких ребрах или незакрепленных стенках сильные осевые подъемные силы тянут заготовку вверх, вызывая микродеформацию и вибрацию. Мы рекомендуем устанавливать инструменты с большим углом наклона спирали исключительно в термоусадочные держатели или гидравлические патроны с жесткой фиксацией детали. Если прочность держателя инструмента или жесткость зажимного устройства вызывают сомнения, уменьшите угол наклона спирали и защитите деталь.
Механизм отслаивания режущей кромки и передней поверхности: почему используется спираль под углом 45°? Концевая фреза HRC65 Инструменты подвержены мгновенному выходу из строя в углах.
При обработке глубоких полостей самый страшный звук — это резкий щелчок, когда концевая фреза ударяется о внутренний угол. Исследование образцов концевых фрез с твердостью HRC65 под углом 45° с помощью сканирующего электронного микроскопа (СЭМ) выявляет сильные раковистые, похожие на раковины, изломы на передней поверхности. Крутые спиральные канавки создают тонкие клиновидные углы на нормальных поперечных сечениях. Такая геометрия лишает внешний угол массы твердосплава, делая его неспособным выдерживать внезапные боковые удары.
Когда инструмент с углом 45° входит во внутренний радиус, зацепление инструмента резко возрастает. Нагрузка меняется от легкого бокового резания до сильного зажима на нескольких канавках. В неподатливом материале с твердостью HRC65 тепло от трения не может достаточно быстро отводиться через стружку. Экстремальное сдвиговое напряжение концентрируется на истонченном клине, мгновенно ломая твердосплавные зерна. Исключите из списка инструментов с углом более 45° при резании с резкими переходами в углах.
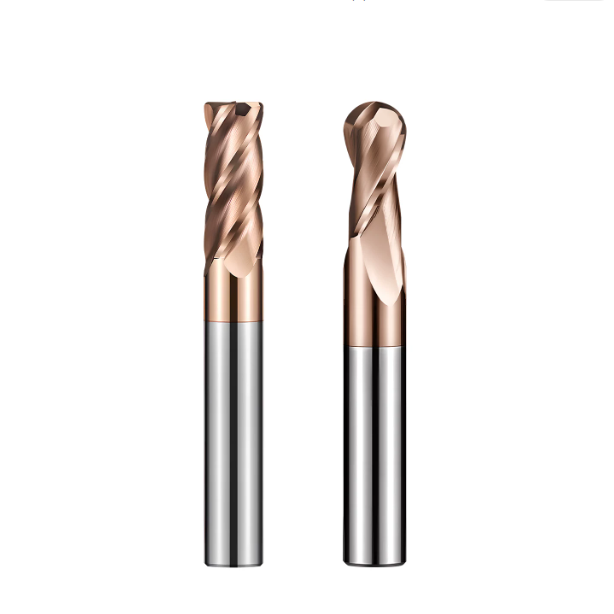
Преодоление узких мест в процессе обработки: анализ возможностей оптимизации для Концевая фреза с неравномерной спиралью HRC65 Инструменты
При борьбе с сильной вибрацией при фрезеровании сверхтвердых материалов операторы станков часто снижают скорость вращения шпинделя или осевую глубину, но без особого успеха. При твердости по Роквеллу 65 Гц резцы с постоянной спиралью ударяют по заготовке с фиксированной частотой. Если это возбуждение синхронизируется с собственной частотой вращения шпинделя или вылетом инструмента, гармонический резонанс разрушает кромку. Мы боремся с этим, втачивая в корпус инструмента дифференциальные углы спирали, что вводит фазовый сдвиг, который разрушает гармоническое усиление.
Наш практический опыт работы на североамериканских заводах по производству пресс-форм подтверждает, что концевая фреза с неравномерной спиралью твердостью HRC65 является наиболее надежным способом преодоления этой проблемы. Варьируя углы спирали канавки, каждый зуб входит в рез с разным интервалом, длиной контакта и уровнем силы. Такой асимметричный профиль силы устраняет физические факторы, вызывающие регенеративную вибрацию. Ваша машина сохраняет стабильность резания даже при значительных вылетах заготовки во время настройки.
Подавление высокочастотных гармонических помех: работа с переменной спиралью 35°/38° или 38°/41° торцевая фреза Режущие инструменты для глубокозакаленных сталей
В Онтарио мы помогли производителю пресс-форм для литья под давлением вырезать вставки из стали S-7, закаленной до твердости HRC 63–65, с вылетом 4.5xD. Стандартные четырехлезвийные инструменты с углом заточки 35° вызывали сильную вибрацию стенок, напоминающую рыбью чешую, а альтернативные инструменты с крутой спиралью мгновенно скалывались. Мы заменили их на концевую фрезу с дифференциальным углом заточки 35°/38°. Вибрация шпинделя мгновенно сменилась с пронзительного визга на низкий, стабильный гул, что снизило волнистость боковых стенок более чем на 70%.
При фрезеровании глубоких стенок оптимальным является соотношение массы инструмента и динамического демпфирования, достигаемое при разнице в 35°/38° или 38°/41°. Разница менее 2° не может создать достаточного фазового сдвига для подавления резонансных волн. При разнице более 5° неравномерный объем канавок приводит к серьезному дисбалансу в распределении стружки, что вызывает износ отдельных зубьев. Небольшая разница в ~3° нарушает гармонические циклы, сохраняя при этом равномерное распределение радиальных нагрузок.
Максимальное увеличение срока службы инструмента за счет сочетания отрицательных углов заточки и подготовки кромки Т-образным профилем с Угол спирали режущей кромки
Одной лишь регулировки геометрии канавок недостаточно, чтобы предотвратить разрушение режущей кромки в закаленных инструментальных сталях. Угол наклона спирали направляет макроскопические векторы силы и предотвращает фазы вибрации, но микроскопическая прочность зерна зависит от подготовки кромки. После расчета правильного угла наклона режущей кромки мы шлифуем радиальный угол наклона от -5° до -8° с отрицательным углом в сочетании с усиленной Т-образной фаской толщиной 0.03–0.05 мм.
Эта подготовка кромки коренным образом меняет способ среза металла. Отрицательный передний край и микрофаска создают интенсивное трехосное сжимающее напряжение прямо на границе среза. Это заставляет хрупкий материал HRC65 срезаться в результате локального микрополирования под высоким давлением, а не в результате растягивающего скола. Отсутствие этой подготовки кромки оставляет остро заточенный карбид, который крошится о закаленную инструментальную сталь за считанные секунды.
Проверенные на практике библиотеки параметров, оптимизированные для североамериканских цехов по изготовлению пресс-форм: соответствие параметров Ap/Ae, скорости подачи и угла спирали.
При разработке CAM-программ для изготовления пресс-форм в аэрокосмической и автомобильной отраслях никогда не следует придерживаться традиционных траекторий движения инструмента. Обработка заготовок с твердостью HRC65 требует высоких оборотов шпинделя, неглубоких осевых резов, микрорадиальных перепадов высоты и малых углов зацепления. Для инструментов с углом 35°/38° мы поддерживаем скорость обработки поверхности (Vc) в диапазоне 50–75 м/мин и подачу на зуб (Fz) около 0.015–0.03 мм. Микроскошенные скорости подачи предотвращают перегрев заготовки.
Радиальный шаг (Ae) должен строго оставаться в пределах 2–5% от диаметра режущей кромки, в то время как осевая глубина (Ap) составляет 0.5–1.0 x D в зависимости от вылета инструмента. Использование микро-Ae уменьшает радиальную дугу зацепления, обеспечивая канавкам с изменяемой спиралью достаточное время для охлаждения и удаления стружки. В сочетании с биением шпинделя менее 3 мкм и обработкой сухим сжатым воздухом срок службы инструмента удваивается.
Как выбрать оптимальный угол спирали для Концевая фреза для закаленной стали?
Выбор угла спирали невозможен в вакууме; он функционирует как взаимосвязанная цепь с жесткостью шпинделя, креплением инструмента и траекториями движения инструмента. При проверке настроек заказчика мы выбираем геометрию, основываясь исключительно на реальных условиях эксплуатации. При твердости HRC65 пластичность материала исчезает, а диапазон рабочих параметров резко сужается. Применение предположений об инструменте, предназначенном для предварительно закаленных сталей, приводит к внезапному и катастрофическому поломке инструмента.
Для максимального увеличения срока службы инструмента при обработке закаленной стали необходимо учитывать не только удаление стружки или качество поверхности. Необходимо поддерживать суммарные векторы резания в пределах механических возможностей станка. Выбор концевой фрезы для закаленной стали сводится к балансу между радиальным отклонением и осевым усилием. Согласование этого баланса с этапами черновой или чистовой обработки позволяет избежать дорогостоящих брака, возникающих из-за проб и ошибок.
H3: Черновая обработка полостей, очистка углов и финишная обработка боковых стенок: торцевая фреза Матрица выбора угла спирали по этапам процесса
Если вы выполняете черновую обработку больших объемов или трохоидальную зачистку в глубоких углублениях, используйте инструмент с малой спиралью под углом 30°–35°. Его более толстая стенка и высокая жесткость поперечного сечения легко выдерживают сильные циклические ударные нагрузки. Если вы выполняете получистовую обработку стенок с большим вылетом или обрабатываете узкие углы, асимметричная концевая фреза под углом 35°/38° гасит гармонические колебания. Если вы зеркально чистите боковые стенки с шагом менее 0.02 мм, инструмент под углом 45° обеспечивает непрерывное гашение сдвига.
Этот поэтапный подход предполагает подбор конкретной геометрии инструмента в соответствии с преобладающей нагрузкой при резании на каждой операции. Черновая обработка в первую очередь направлена на повышение прочности сердцевины и контроль деформации, в то время как чистовая обработка фокусируется на гашении вибрации инструмента и устранении следов на поверхности. Использование чистового инструмента с высокой спиралью при обработке незачищенного угла мгновенно увеличивает нагрузку при резании, разрушая тонкий клиновидный угол.
Влияние жесткости шпинделя станка и систем зажима (термопосадка против силовых цанг) на выбор угла наклона спирали.
Безопасные пределы углов спирали зависят от типа шпинделя вашего станка и типа держателя. Если в вашем цехе используются конусы BT40 с механическими цанговыми патронами, используйте умеренные углы спирали, чтобы предотвратить осевое вырывание под большими нагрузками. Если ваш станок оснащен шпинделями HSK-A63, короткоходными термоусадочными держателями или гидравлическими патронами с микронным биением, вы можете безопасно использовать более крутые углы спирали для более плавного процесса резки.
Низкая жесткость системы не позволяет поглощать высокие осевые силы натяжения. Если направляющие вашего станка не обладают достаточной динамической жесткостью или заготовка имеет тонкие, неподдерживаемые участки, большие углы наклона спирали тянут деталь вверх и вызывают вибрацию. В этих условиях меньшие углы наклона спирали направляют энергию резания в жесткое осевое сжатие, создавая гораздо больший запас прочности процесса.
Контрольный список для проведения работ на месте при продлении срока действия договора. Концевая фреза HRC65 Жизнь: Выявление аномального износа, вызванного несоответствием углов спирали.
Выработайте привычку проводить микроскопический осмотр в цеху, чтобы точно определить, соответствует ли геометрия инструмента выполняемой резке. Если вы обнаружите раковистые сколы в виде раковин на радиусе угла прямо в момент первоначального зацепления, угол спирали, вероятно, слишком крутой, из-за чего клин остается без опоры. Если кромка остается целой, но инструмент сильно деформируется, а стружка приваривается к основаниям канавок, значит, вы использовали инструмент с малой спиралью за пределами его возможностей по удалению стружки.
Правильно подобранная концевая фреза HRC65 должна демонстрировать только гладкие, равномерные полосы износа боковой поверхности в конце срока службы — никогда не должно быть внезапного разрушения или проскальзывания хвостовика. Каждая формовочная матрица, профиль твердости после термообработки и жесткость установки представляют собой уникальные проблемы. Если вы сейчас настраиваете параметры резки для конкретных глубоких полостей, необычных инструментальных сталей или сложных проблем с вибрацией, поделитесь параметрами резания с нашей командой, чтобы мы могли помочь точно настроить геометрию вашего инструмента.






