
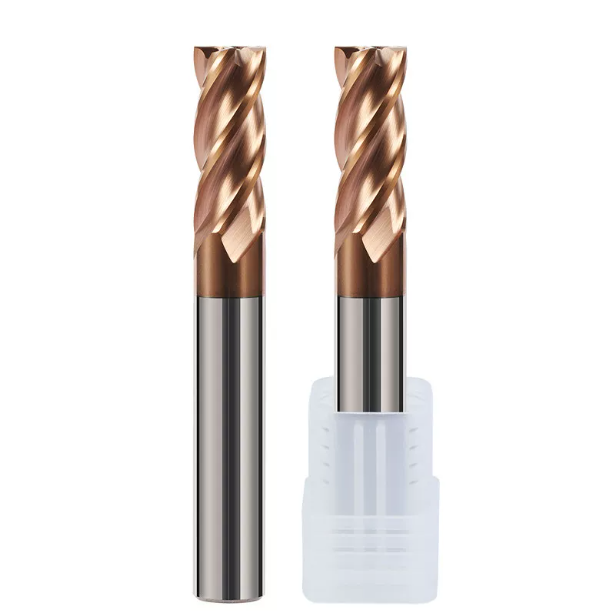
В прошлом месяце наша команда оказала помощь клиенту из Штутгарта, занимающемуся изготовлением автомобильных пресс-форм, в устранении неполадок на месте. Они обрабатывали методом фрезерования закаленную инструментальную сталь 1.2379 (холоднокатаная сталь D2 с твердостью 64–65 HRC) на 5-осевом обрабатывающем центре. После обработки тремя партиями импортных фрез в течение восьми минут на боковой стенке появились микросколы. Это быстро переросло в сильное сколы, что привело к увеличению нагрузки на шпиндель почти на 40%.
Часто токари реагируют на это, снижая скорость подачи, уменьшая скорость резания или переходя на более твердые покрытия. За шестнадцать лет работы в сфере инструментального производства и технической поддержки цехов мы убедились, что такой подход лишь устраняет симптомы. Как только твердость превышает 60 HRC, резцы с положительным или отрицательным сечением не выдерживают воздействия закаленной мартенситной матрицы. Для обработки таких экстремальных материалов требуются специальные твердосплавные концевые фрезы для закаленной стали с достаточным количеством твердосплава в качестве подложки.
Под электронным микроскопом разрушенные кромки демонстрировали чисто высокотемпературную усталость при сдвиге под высоким давлением. Многие цеха уделяют большое внимание субмикронным карбидным сплавам и нанопокрытиям AlTiN/Si, игнорируя при этом наиболее важную меру предосторожности: угол заточки концевой фрезы. Закалка — это не гладкое резание; режущая кромка подвергается сильной пластической деформации и высокотемпературному сжатию.
Оптимизация геометрии инструмента перенаправляет векторы силы резания обратно в корпус инструмента, а не через хрупкую кромку. Должны ли осевые и радиальные отрицательные углы заточки располагаться под углом -10° или -15°? Как отрицательные выступы (Т-образные выступы) и хонингование кромки взаимодействуют, распределяя напряжение сдвига без возникновения теплового разгона? Если биение инструмента составляет менее 0.003 мм, но срок его службы достигает предела через десять минут, может ли ваша текущая геометрия резания действительно выдерживать материал твердостью 65 HRC?
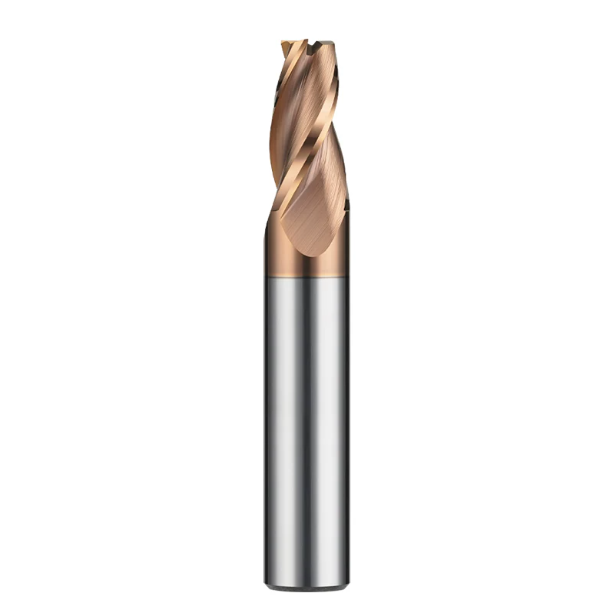
Почему стандартные инструменты выходят из строя при работе с закаленной сталью: реальные примеры сколов кромки, наблюдаемые в цеху.
В ходе проверок производственных цехов в Европе и США мы часто видим, как операторы пытаются обрабатывать закаленную инструментальную сталь стандартными концевыми фрезами общего назначения. Многие считают, что уменьшение подачи вдвое и установка глубины резания на 0.05 мм позволят стандартному инструменту справиться с задачей. Однако реальные последствия — скачки вибрации шпинделя и изломы кромок. Как только твердость превышает 60 HRC, физика образования стружки полностью меняется.
В плотном закаленном мартенсите стружка образуется не за счет непрерывного сдвигового скольжения. Вместо этого материал разрывается и выдавливается перед кромкой под экстремальным гидростатическим давлением. Стандартные формы канавок и углы зазора рассчитаны на пластичные материалы. Под воздействием экстремальных механических напряжений тепло концентрируется вдоль микроскопической зоны контакта, вызывая мгновенное образование микротрещин и сколов на инструментах, не имеющих специальной геометрии концевой фрезы с твердостью HRC65.
Решение проблемы напряжений при резании заготовок из стали твердосплавной стали твердосплавной конструкции 65 HRC: почему необходимы специализированные концевые фрезы из твердосплава для закаленной стали.
В ходе испытаний по мониторингу силы на холоднокатаной штамповочной стали твердостью 64–65.5 HRC наш динамометр для измерения силы резания зафиксировал мгновенный скачок нормальной осевой силы. Нормальная сила достигла 2.5–3 раз большей, чем тангенциальная сила резания. Основная нагрузка представляет собой не плавное сдвиговое воздействие, а массивное перпендикулярное сжатие передней поверхности резца, сопровождающееся мгновенным повышением температуры контакта более чем на 800 °C.
Стандартный карбид вольфрама с зернистой структурой 0.6–0.8 мкм быстро подвергается термической усталостной коррозии при циклических ударных нагрузках. Специализированная твердосплавная концевая фреза для закаленной стали использует субмикронные зерна с содержанием кобальта, ограниченным 8–10%. Такая формула не только повышает общую твердость, но и обеспечивает предел текучести при сжатии, необходимый для предотвращения пластической деформации при экстремальных ударных нагрузках.
Микросколы, вызванные положительными углами заточки: недостаточная прочность опоры режущей кромки, выявленная на примере немецкого цеха по изготовлению пресс-форм.
Проведенный нами анализ причин поломки на заводе по производству автомобильных пресс-форм в Штутгарте наглядно иллюстрирует эту проблему. При обработке закаленных глубоких полостей программист выбрал универсальную концевую фрезу с номинальным углом заточки +3° для снижения сопротивления резанию. В течение пяти минут боковые стенки полости покрылись следами, напоминающими рыбью чешую. При осмотре с большим увеличением не было обнаружено стандартного износа боковой поверхности, а скорее непрерывные, зазубренные микросколы.
Положительный угол заточки облегчает отвод стружки и снижает нагрузку на шпиндель, но уменьшает толщину клиновидного угла, поддерживающего кромку. Прерывистая резка в стали твердостью 65 HRC превращает этот истонченный наконечник в консольную балку при интенсивном циклическом изгибе. Поскольку карбид вольфрама имеет гораздо меньшую прочность на растяжение, чем на сжатие, микроизгибная усталость приводит к хрупкому разрушению кромки. Положительный угол заточки концевой фрезы жертвует прочностью конструкции ради временной легкости резания.
Компромисс между жесткостью корпуса инструмента и отводом стружки: логика оптимизации геометрии фрезерного инструмента из закаленной стали.
В процессе изготовления инструмента всегда приходится идти на компромисс между толщиной сердечника и зазором между режущей кромкой и стружкой. Некоторые токари считают, что увеличение толщины сердечника до 65% или 70% от диаметра фрезы решает все проблемы с вибрацией. Однако стружка твердостью 65 HRC образуется в виде мелкой абразивной пыли или крошечных хлопьев. Если желобок режущей кромки слишком сужен, эти горячие твердые частицы забиваются в канавки, вызывая вторичное резание, скачки температуры и срыв кромки.
В нашем шлифовальном цехе баланс между массой стержня и пространством для стружки определяется соотношением вылетов. При вылетах более 3:1 мы увеличиваем толщину стержня и применяем эксцентрические выступы для подавления вибрации и отклонения. Для высокоскоростной чистовой обработки на коротких дистанциях мы поддерживаем большую кривизну канавок наряду с переменным расстоянием между витками для подавления гармонического резонанса. Оптимизация геометрии фрезерного инструмента из закаленной стали всегда представляет собой продуманный компромисс между сопротивлением разрушению, динамической жесткостью и плавным удалением стружки.
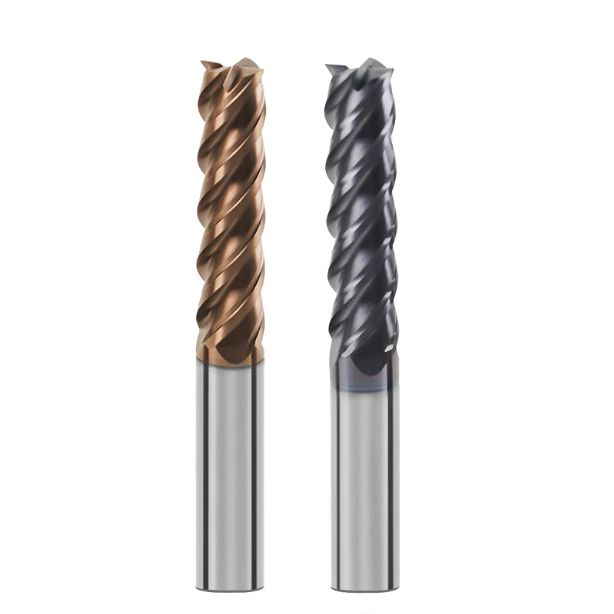
Ключ к проектированию угла наклона фрезы: балансировка критически важных параметров для концевых фрез из закаленной стали.
При прецизионной заточке инструмента передний угол выступает в роли направляющего элемента, определяющего силы резания. Когда клиенты возвращают сломанные инструменты, радиальные узоры на кромке обычно указывают на слабые запасы прочности на сжатие за кончиком. При твердости 65 HRC вязкость разрушения заготовки резко падает. Если угол клина опускается ниже безопасного порога, кромка принимает на себя всю силу пиковых сдвиговых нагрузок.
Мы используем отрицательную геометрию для преобразования разрушительных растягивающих напряжений в сжимающие нагрузки, с которыми лучше всего справляется карбид вольфрама. Увеличение угла заточки для уменьшения нагрузки на шпиндель приводит к катастрофическому разрушению кромки в течение первых двух проходов. И наоборот, слишком затупленная кромка вызывает сильное трение и выделение тепла. Освоение угла заточки концевой фрезы имеет важное значение для высокопроизводительной и предсказуемой обработки.
Критерии выбора диапазона отрицательного угла наклона: виброгасящие характеристики углов наклона от -10° до -15° при прерывистой резке.
В ходе выездной проверки на предприятии по штамповке в Северной Америке мы столкнулись с серьезными проблемами при резке вокруг отверстий для выталкивателей и ступенчатых выступов. Стандартные фрезы с углом заточки -5° часто вызывали срабатывание сигнализации шпинделя, а микросколы на кромках достигали 80% в течение пятнадцати минут. Мы обработали тестовую партию с углом заточки -12°. Это изменение сгладило гармонические пики и сразу же удвоило срок службы инструмента.
Данные динамического анализа сил показывают, что угол заточки концевой фрезы от -10° до -15° смещает точку начала среза глубже на переднюю поверхность. Это смещение переносит основное воздействие от тонкого наконечника к твердому твердосплавному основанию. Однако угол -15° следует использовать только на шпинделях с высокой жесткостью. На более слабых установках агрессивный отрицательный угол может вызывать низкочастотную вибрацию вместо ее подавления.
Двойная конфигурация с отрицательным углом наклона (радиальный и осевой): баланс между исключительной ударопрочностью и качеством боковины.
При финишной обработке закаленных боковых стенок часто приходится идти на нежелательный компромисс. Одинарный отрицательный угол заточки предотвращает сколы, но на боковых стенках часто появляются полосы вибрации и происходит застревание при Ra 0.8 мкм. Для решения этой проблемы мы шлифуем комбинированные радиальные и осевые отрицательные углы заточки на наших 5-осевых шлифовальных станках с ЧПУ. Эта комбинированная геометрия перенаправляет трехмерный вектор потока стружки, предотвращая трение абразивной стружки о обработанные стенки.
Отрицательный осевой угол заточки направляет силы резания к вершине шпинделя, используя высокую осевую жесткость для сопротивления боковому отклонению. В то же время умеренный радиальный угол защищает периферийную режущую кромку. Настройка геометрии режущей кромки этой составной концевой фрезы обеспечивает баланс между прочностью кромки и чистым резанием, предотвращая полировку от трения и сохраняя зеркальную чистоту поверхности прецизионных вставок пресс-форм.
Как избежать «нагрева от трения при толкании» и преждевременного износа: точная настройка критического угла заточки для концевых фрез твердостью HRC65
Доведение отрицательного угла заточки до крайности приводит к еще одному распространенному виду поломки. В небольших цехах операторы иногда шлифуют чрезмерно отрицательные углы заточки, надеясь полностью исключить образование сколов. Резец теряет способность разрезать материал, превращая резку в сухое, высокофрикционное вдавливание. Стружка становится темно-фиолетовой, а тепловое трение быстро разрушает нанопокрытие.
Мы затачиваем инструменты в строго контролируемом диапазоне параметров. Целевой угол заточки концевой фрезы с твердостью HRC65 должен создавать концентрированное касательное напряжение непосредственно на входе. Этот локализованный нагрев размягчает зону сдвига закаленной стали, не перегревая твердосплавную подложку. Превышение этого предела ускоряет абразивный износ боковой поверхности, приводя к катастрофическому термическому разрушению.
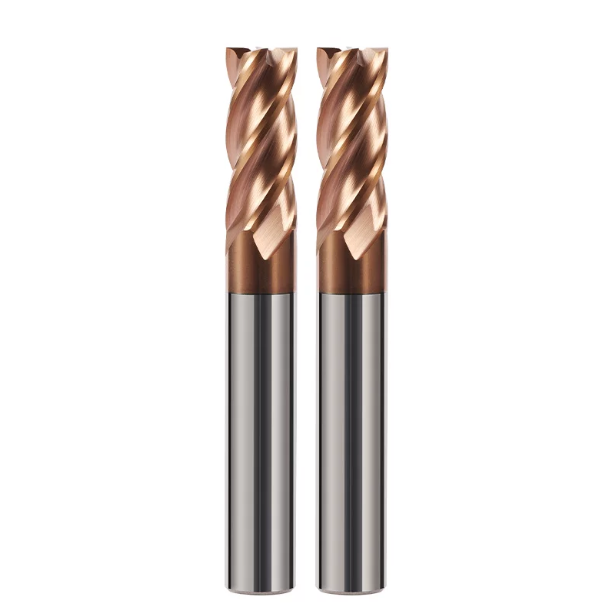
Выходя за рамки одного угла: разработка геометрии концевой фрезы HRC65 для работы под высоким давлением.
Многие токари сосредотачиваются исключительно на углах заточки, полагая, что более крутая отрицательная грань делает инструмент неразрушимым. Наш производственный опыт доказывает, что регулировка только углов заточки делает инструмент уязвимым. При твердости 65 HRC режущие нагрузки создают сложные, чередующиеся трехмерные силы. Без соответствующей структурной основы за кромкой пиковые напряжения найдут самое слабое звено и приведут к поломке режущей кромки.
Рабочие характеристики инструмента зависят от суммарной жесткости на кручение всего корпуса фрезы. Микроподготовка кромки, кривизна канавок, масса сердечника и углы спирали образуют интегрированную опорную сеть. Острая как бритва кромка ломается мгновенно без микрофаски, в то время как слабый сердечник вызывает боковое отклонение и вибрацию. Только целостная геометрия концевой фрезы HRC65 выдерживает сильные циклические ударные нагрузки в закаленных инструментальных сталях.
Микрохонингование и отрицательные Т-образные выступы: параметры пассивации, обеспечивающие лучшую защиту целостности инструмента, чем один только угол наклона.
Мы диагностировали у немецкого производителя аэрокосмических пресс-форм микросколы, образовавшиеся в первые три минуты резки. Интерферометрия в белом свете показала, что их инструменты с отрицательным углом заточки подвергались лишь легкой обработке воздухом с помощью микрохонинговального инструмента размером менее 5 мкм. Шлифовальные гребни оставляли микроскопические зазубрины, которые служили очагами образования трещин. Полагаясь на визуальную остроту, мы создали прямой путь к преждевременному разрушению кромки.
Мы применили гибридную обработку кромки: прецизионно заточенную Т-образную канавку (шириной 0.03–0.05 мм при -20°–-25°) с последующей заточкой нейлоновой щеткой до симметричного радиуса 10–15 мкм. Такая геометрия фрезы из закаленной стали перенаправляет максимальное главное напряжение обратно в твердосплавный сердечник. При этом немного снижается начальная плавность резания, но прирост износостойкости кромки при твердости 65 HRC огромен.
Толщина сердечника и кривизна канавок: подавление вибрации при обработке глубоких полостей за счет повышения структурной жесткости концевой фрезы HRC65.
Когда глубина полости приводит к тому, что вылет инструмента превышает 3.5 диаметра, радиальное отклонение быстро возрастает. Это вызывает высокочастотную вибрацию и волнистые ступенчатые следы в углах полости. Хотя операторы часто винят направляющие станка или держатели инструмента, датчики перемещения показывают, что максимальное отклонение происходит именно в месте биения канавки. Для обеспечения надежной фиксации режущей кромки необходимо оптимизировать поперечное сечение канавки.
При изготовлении специализированной концевой фрезы HRC65 мы увеличиваем диаметр стержня до 68–72% от диаметра инструмента и шлифуем гладкие, неглубокие параболические канавки. Закаленная сталь образует мелкую, хрупкую стружку, для которой требуется очень небольшой объем канавки. Толстые стержни максимизируют крутильную инерцию, устраняют концентрацию напряжений в корне канавки и обеспечивают точное движение инструмента в глубоких углах пазов.
Динамическая синергия между углом спирали и углом наклона режущей кромки: измеренная эффективность переменных углов спирали в подавлении гармонических колебаний.
Стандартные четырехзубчатые концевые фрезы с постоянным углом наклона спирали 35° входят в зону резания через одинаковые промежутки времени. В закаленной стали этот ритмичный стук ударяет по шпинделю с фиксированной частотой, приводя инструмент и заготовку в гармонический резонанс. При возникновении резонанса даже тяжелые фрезы с отрицательным углом наклона ломаются под воздействием резких скачков нагрузки, оставляя вибрацию на стенке.
Мы разрываем этот цикл возбуждения, используя комбинацию отрицательных углов наклона режущей кромки с неравномерным индексированием и переменными углами спирали (например, 36°/39°/37°/39°). Такая нерегулярная синхронизация режущей кромки распределяет энергию удара в широком диапазоне частот. В высокоскоростных испытаниях фрезерования твердых материалов геометрия концевой фрезы HRC65 снизила боковое ускорение вибрации более чем на 40%, обеспечивая стабильный рез и превосходное качество поверхности.
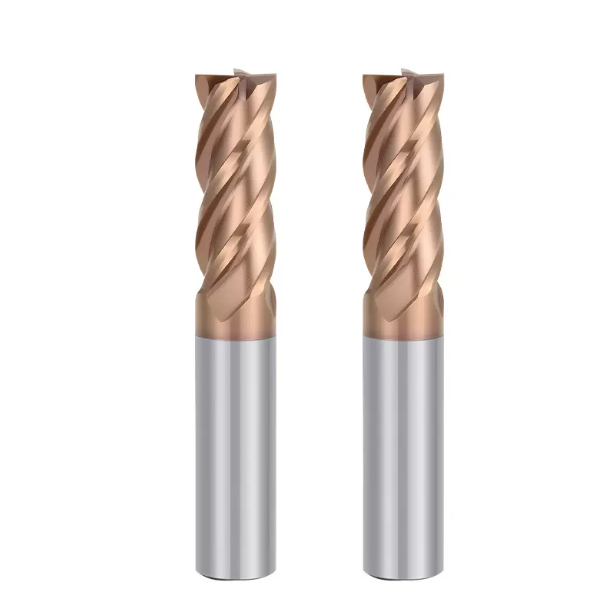
Обработка инструментальной стали в реальных условиях: геометрия концевой фрезы для инструментальной стали твердостью HRC 65.
Испытания в лаборатории и ежедневное производство в цехах по изготовлению пресс-форм — это совершенно разные условия. Многие производители инструментов сообщают о впечатляющем сроке службы инструмента на стандартных испытательных блоках. Однако, как только инструмент попадает в глубокую полость пресс-формы, часто без предупреждения происходит скол. Термообработанные литьевые формы и штамповочные матрицы неизбежно приобретают неравномерную микроструктуру, что приводит к локальным скачкам твердости от 62 до 66 HRC.
При поддержке производителей пресс-форм в Европе и США мы никогда не рекомендуем устанавливать параметры резки изолированно. Полости пресс-форм заставляют режущие инструменты работать с переменной шириной резания, что приводит к прерывистому зацеплению и сильному боковому отклонению. Если инструмент заточен только для гладких, прямолинейных резов, то при обработке углов произойдет упругое отклонение и образование борозд. Проверенная геометрия концевой фрезы твердостью HRC65 для обработки инструментальной стали должна адаптироваться к динамическим траекториям инструмента в сложных углах полостей.
Обработка глубоких полостей и углов: согласование геометрии инструмента с микроглубокой резкой в установках с большим вылетом.
В Швеции мы помогали цеху фрезеровать вставку автомобильного разъема глубиной 75 мм с соотношением длины к диаметру 5:1. Токарь решил не рисковать, выбрав радиальную ширину 0.02 мм и осевую глубину 0.05 мм. Даже при такой деликатной обработке наконечник постоянно скалывался в узких углах. Под микроскопом на боковой поверхности вместо чистой полосы износа были видны сплавленные металлические обломки.
Когда подача на зуб падает ниже радиуса хонингования кромки в установках с большим вылетом, кромка трется, а не срезается. Это упругое воздействие создает сильное трение, тепло и вибрацию. В глубоких углах мы увеличиваем основной зазор на 1.5–2° и строгим микронным диапазоном хонингования кромки. Подавление трения при вдавливании с помощью специальной геометрии фрезы из закаленной стали обеспечивает лучшую сохранность режущих кромок, чем просто использование массы твердосплавного инструмента.
Черновая фрезеровка против высокоскоростной чистовой обработки легким резом: целенаправленная модификация геометрии концевых фрез
В цехах по изготовлению пресс-форм часто разделяют операции на высокоэффективную черновую обработку трохоидальным резцом и высокоскоростную чистовую обработку легким резцом. Однако попытка использовать один и тот же резец для обеих операций ухудшает экономику инструмента. Черновая обработка требует большого зазора для удаления стружки и высокой ударопрочности. Напротив, высокоскоростная чистовая обработка отдает приоритет строгой перпендикулярности боковых стенок и высококачественной обработке поверхности.
Мы втачиваем различные элементы в каждый инструмент, чтобы соответствовать этим контрастным эксплуатационным требованиям. Для черновых инструментов мы максимально увеличиваем толщину стержня, применяем угол заточки -12° и используем неравномерное расстояние между канавками для гашения пиков крутящего момента. Для чистовых фрез мы смягчаем отрицательный угол заточки, затачиваем эксцентрическую заточку и добавляем микрорадиус скругления углов. Изменение стратегии траектории движения инструмента требует обновления геометрии резания концевой фрезы на кончике режущей кромки.
Различия между штамповыми сталями для горячей и холодной обработки: точная настройка геометрии инструмента для обработки стали 1.2379 (D2) по сравнению с закаленной сталью NAK80/S136.
В цехах часто путают холоднокатаные и нержавеющие стали для формовочных изделий, поскольку обе обладают чрезвычайно высокой твердостью. Холоднокатаные стали, такие как 1.2379 (D2), содержат твердые, абразивные сегрегации карбида хрома. В отличие от них, предварительно закаленные или охлажденные нержавеющие стали, такие как S136, являются вязкими и склонны к упрочнению при деформации. Это различие в материалах приводит к быстрому образованию нароста на кромке и микросварке на передней поверхности.
Мы корректируем подготовку кромки в зависимости от металлургической структуры зерна каждого сплава. При фрезеровании абразивной стали 1.2379 мы отдаем приоритет толщине клина и более широким отрицательным Т-образным канавкам, чтобы противостоять частицам твердых карбидов. При фрезеровании зеркальной стали S136 мы полируем переднюю поверхность до зеркального блеска и уменьшаем радиус хонингования. Настройка геометрии концевой фрезы HRC65 в соответствии с металлургическими свойствами заготовки предотвращает прилипание стружки и продлевает срок службы инструмента.
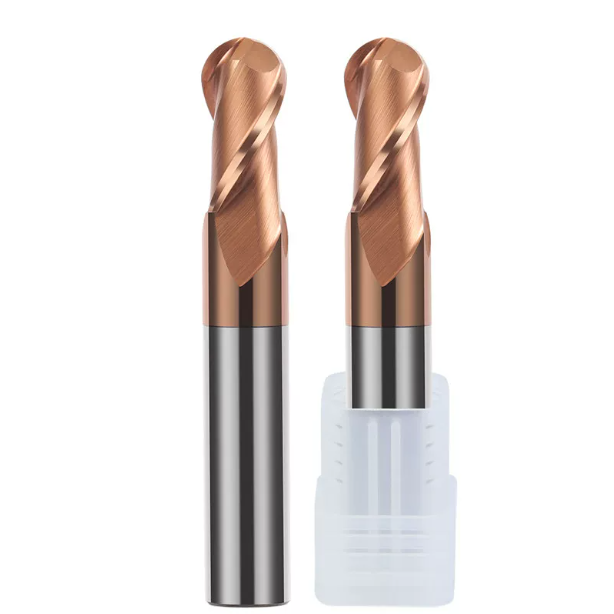
Синергия параметров и покрытий: ключевые факторы для максимального увеличения срока службы твердосплавных концевых фрез HRC65.
Жесткий корпус режущего инструмента не может выдержать нагрузку только за счет механической геометрии. Без термобарьерных покрытий и высокой точности шпинделя срок службы инструмента в процессе производства быстро сокращается. Резка стали твердостью 65 HRC создает интенсивное механическое воздействие, а температура трения превышает 1000°C. Для достижения максимальной производительности необходимо подобрать геометрию инструмента в соответствии с термобарьерными покрытиями и динамикой шпинделя.
Для надежной твердосплавной концевой фрезы HRC65 необходима полная гармония между вязкостью твердосплавного зерна, геометрией передней кромки, адгезией покрытия и балансировкой шпинделя. Если покрытие отслаивается в пределах нескольких сотен метров, это редко бывает единичным дефектом покрытия. Обычно это свидетельствует о несоответствии распределения термических напряжений и механической вибрации в зоне контакта держателя инструмента и шпинделя.
Взаимодействие геометрии и термостойких покрытий: влияние хонингования передней поверхности на адгезию и стойкость к отслаиванию покрытий на основе AlTiSiN.
Покрытия — это не просто однородные защитные слои, напыленные на необработанный карбид. В зоне сдвига материала твердостью 65 HRC микрогеометрия режущей кромки контролирует целостность кристаллической решетки покрытия. Нанокомпозитные покрытия AlTiSiN создают защитные барьеры из оксидов алюминия и кремния при температуре от 900°C до 1100°C. Однако их высокая твердость и внутренние остаточные напряжения делают их уязвимыми для дефектов поверхности подложки.
Нанесение покрытий на неполированные шлифованные канавки приводит к образованию столбчатых дефектов зерна и концентраторов напряжений вдоль режущей кромки. Это вызывает преждевременное отслаивание покрытия на начальном этапе зацепления. В нашем шлифовальном цехе мы полируем переднюю поверхность до зеркального блеска и затачиваем кромку до непрерывного радиуса 10–12 мкм. Этот бесшовный микропереход обеспечивает надежное закрепление покрытия, предотвращая преждевременное отслоение при высоких температурах.
От производства до станка: согласование подачи и скорости с допусками жесткости шпинделя и биения на месте (<0.003 мм)
Часто токари вводят скорости и подачи из каталога непосредственно в свои ЧПУ-контроллеры, не проверяя фактическое биение шпинделя. Закаленные мартенситные стали имеют нулевой допуск на удлинение. Если динамическое биение на кончике инструмента превышает 0.005 мм, вся режущая нагрузка падает на одну или две канавки. Это резко увеличивает эффективную подачу на зуб и приводит к поломке режущей кромки.
Если вы используете жесткий обрабатывающий центр с термоусадочными прижимными устройствами и биением менее 0.003 мм, вы можете безопасно работать со скоростью 70–90 м/мин при скорости 0.015–0.03 мм/зуб. В этих условиях контролируемый нагрев от трения размягчает зону сдвига, что обеспечивает производительное фрезерование твердых материалов. Если вы используете шпиндели средней жесткости или с увеличенным вылетом, вы можете снизить скорость до 45–60 м/мин для поддержания динамического баланса и предотвращения вибрации.
Три обязательных стандарта контроля качества шлифовки наших твердосплавных концевых фрез HRC65.
Обладая шестнадцатилетним опытом в производстве инструментов, мы придерживаемся основного правила: непроверенные фрезы никогда не покидают наш завод. Как специализированный производитель твердосплавных концевых фрез с твердостью HRC65 , мы подвергаем каждую партию заказов трем микроуровневым проверкам качества после 5-осевой шлифовки. Мы отказываемся переносить производственные допуски и риски, связанные с режущей кромкой, на шпиндели станков заказчиков.
Во-первых, мы проверяем равномерность заточки кромки с помощью 3D оптического профилометра, поддерживая радиус хонингования в пределах ±1.5 мкм вдоль канавки. Во-вторых, мы проверяем симметрию радиальных отрицательных выступов и ширины Т-образных выступов для балансировки режущих нагрузок на все зубья. В-третьих, мы проверяем общее радиальное биение и полируем канавки до Ra < 0.1 мкм, чтобы предотвратить образование стружки.
Если вы в настоящее время обрабатываете высокотвердые инструментальные стали и сталкиваетесь со сколами кромок в глубоких углах, вы можете пересмотреть свою производственную конфигурацию. Вы можете прислать нам чертежи деталей, характеристики твердости заготовки и параметры резания. Обсуждение векторов силы инструмента и микрогеометрии между инженерами — это самый быстрый способ стабилизировать срок службы инструмента и исключить неожиданные простои.






