
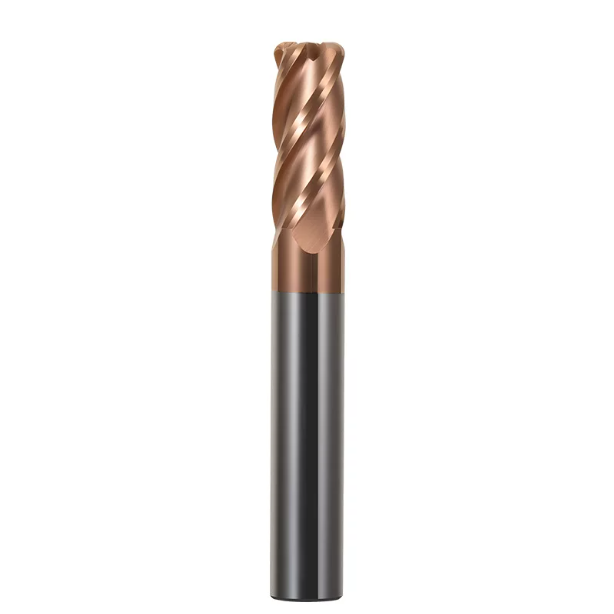
В прошлом месяце мы помогли цеху точной литьевой обработки в Баварии решить проблему дорогостоящей остановки линии. Они обрабатывали боковым фрезерованием пластин из инструментальной стали 1.2379 (D2), закаленной до 64–65 HRC, на пятиосевом станке. Биение шпинделя было менее 2 мкм, а подача соответствовала отраслевым стандартам. Тем не менее, каждая новая фреза ломалась менее чем за 18 минут, оставляя на поверхности заготовки микроцарапины.
Начальник цеха заподозрил низкую прочность твердосплава на поперечный разрыв. Однако под нашим производственным микроскопом очевиден настоящий недостаток: поставщик инструмента применил стандартную геометрию заточки с твердостью 50 HRC к сверхтвердой детали. Угол заточки концевой фрезы с твердостью HRC65 был заточен слишком круто, что лишило микроклин ее структурной опоры под большой радиальной нагрузкой.
За последнее десятилетие, в течение которого мы оказывали поддержку инструментальным цехам в Северной Америке и Европе, мы постоянно сталкивались с этой ошибкой настройки:
- Слишком консервативно (<4°): Интенсивное упругое восстановление заставляет боковую поверхность фрезы тереться о закаленную заготовку. Это приводит к накоплению сильного тепла от трения, быстрому термическому размягчению и ускоренному износу твердосплавной концевой фрезы.
- Слишком агрессивный (9°–11°): Уменьшение угла клина под кромкой делает карбид уязвимым. При ударе о твердые эвтектические карбиды в стали твердостью 65 HRC микрокромка подвергается сдвиговому разрушению под действием ударной нагрузки, что приводит к катастрофическому скалыванию режущей кромки концевой фрезы.
Для фрезерования инструментальной стали твердостью 65 HRC требуется нечто большее, чем просто стандартный инструмент из каталога. Необходим геометрический баланс с точностью до 0.5 градуса между механической прочностью режущей кромки и сопротивлением трению на боковой поверхности.
При работе с заготовками твердостью 65 HRC, жертвует ли ваша мастерская жесткостью кромки ради кажущейся остроты — или же мирится со скрытыми простоями из-за сильного трения на боковой поверхности?
Почему мы не рекомендуем использовать универсальные углы заточки: основные причины поломки концевых фрез при обработке пресс-форм из закаленной стали твердостью 65 HRC
В ходе наших полевых консультаций мы часто видим, как опытные токари используют стандартные концевые фрезы из каталога для обработки закаленных заготовок. Как только твердость стали превышает 60 HRC и приближается к 64–65 HRC, пластическая деформация практически исчезает. Механизм резания смещается от образования чистой стружки к высоконапорному сдвигу и микроразрушению. Инструмент, который плавно режет предварительно закаленный материал с твердостью 50 HRC, в этом экстремальном диапазоне твердости часто начинает свистеть и дребезжать уже через несколько минут.
Стандартные геометрические формы фрез имеют большие зазоры, подходящие для более мягких материалов, но они выходят из строя при огромных давлениях резания. При использовании твердосплавной концевой фрезы HRC65 для обработки глубоких полостей или тонких ребер силы резания возрастают экспоненциально. При таком уровне твердости выбор угла зазора никогда не является стандартным решением. Необходимо сбалансировать угол зазора с жесткостью конкретного станка, биением шпинделя и фактическим радиальным шагом.
Распространенная ошибка: как чрезмерные углы заточки приводят к сколам на режущей кромке.
Начинающие производители, работающие с закаленной инструментальной сталью, часто предполагают, что большие углы заточки обеспечивают более свободную резку и меньший нагрев. Мы убедились в этом на собственном опыте на заводе по производству штамповочных форм для автомобильной промышленности в Огайо, где использовались направляющие длиной 1.2379 дюйма. Операторы сообщали о крайне непредсказуемой работе инструмента: режущие кромки выходили из строя через 3–15 минут после начала работы. Под стереомикроскопом разрушение показало рваные, похожие на раковины, трещины, а не предсказуемый абразивный износ боковой поверхности.
Такой характер повреждений напрямую связан с чрезмерно большим углом зазора концевой фрезы. Каждый дополнительный градус зазора уменьшает на один градус опорный клин непосредственно под кромкой. Когда фреза ударяется о твердые эвтектические карбиды, незакрепленная кромка ведет себя как хрупкая консольная балка. Переменное касательное напряжение вызывает быстрое усталостное растрескивание, кульминацией которого является внезапное скалывание режущей кромки концевой фрезы.
Сжимающее трение и накопление термических напряжений: как недостаточные углы разгрузки усугубляют износ боковой поверхности.
И наоборот, шлифовка слишком узкого угла зазора создает незаметные, но разрушительные проблемы. Во время чистовой обработки на предприятии по изготовлению медицинских пресс-форм в Италии режущий инструмент работал тихо, без вибраций. Однако к двадцатой минуте показания датчика нагрузки на шпиндель начали неуклонно расти, а размеры стенок полости вышли за пределы допустимых значений. Осмотр инструмента показал целостность кромки, но на боковой поверхности имелась сильная зона износа от трения шириной более 0.25 мм.
Эта неисправность вызвана сильным эффектом обратного хода, характерным для сталей твердостью 65 HRC. Когда зазор слишком мал, инструмент не может преодолеть отскакивающий металл. Боковая поверхность превращается в блок трения, работающий всухую. Температура в зоне резания быстро превышает 800 °C, что приводит к разрушению покрытия и ускоренному износу твердосплавной концевой фрезы по основной боковой поверхности.
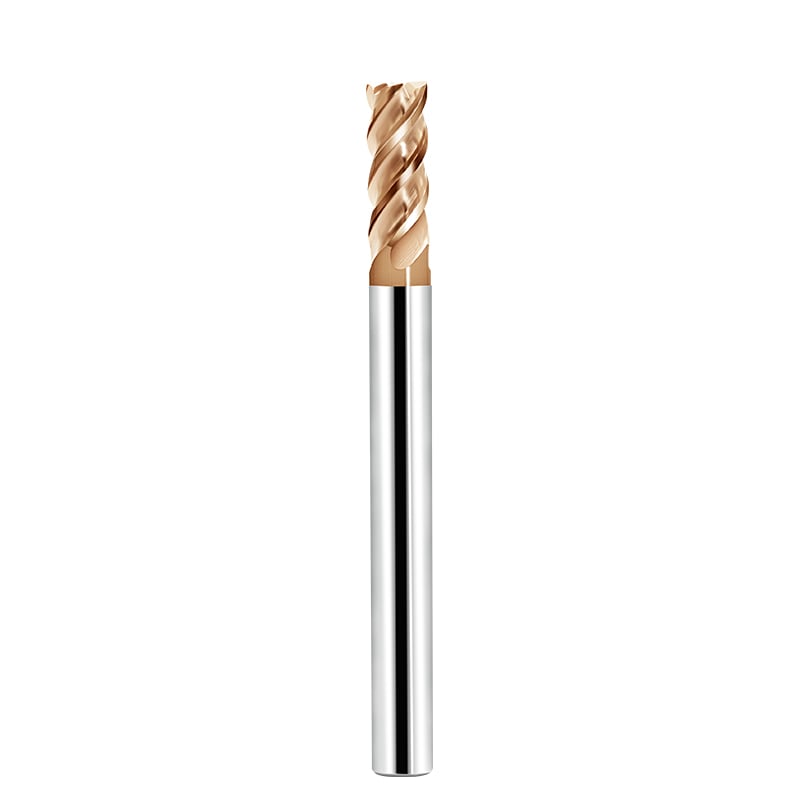
Балансировка основных геометрических параметров: расчет прочности режущей кромки и компромиссы в конструкции твердосплавных концевых фрез, используемых для закаленной стали.
При фрезеровании материалов с твердостью выше 60 HRC мы никогда не проектируем углы заточки изолированно. При резке высокотвердых материалов микрозона вдоль режущей кромки подвергается переменным сжимающим напряжениям, превышающим несколько гигапаскалей. В процессе разработки инструмента для швейцарского производителя пресс-форм для часов мы воочию убедились в этой динамике. Как только твердость стали достигает 65 HRC, силы резания сильно смещаются к центру корпуса инструмента, превращая незначительные геометрические переходы в сильные концентраторы напряжений.
Разработка надежной геометрии твердосплавной концевой фрезы для закаленной стали требует баланса между жесткостью кромки и зазором на боковой поверхности. Необходимо сохранить достаточный объем клинового угла, чтобы направлять большие режущие нагрузки в твердый сердечник. В то же время, канавки и радиусы перехода должны обеспечивать чистое удаление стружки. Этот баланс не является формулой из учебника; это практический компромисс, обусловленный радиальным перекрытием, динамической нагрузкой на стружку и жесткостью станка.
Оптимизация соответствия между углами первичного и вторичного разгрузочных отверстий и контроль допусков на практике.
Клиенты часто спрашивают, почему мы избегаем шлифовки одной плоской заточки на твердосплавных фрезах. Данные, полученные на наших пятиосевых шлифовальных центрах, доказывают, что один угол не может обеспечить поддержку кромки и одновременно создать необходимый зазор. Если вся боковая поверхность обработана под умеренным углом в 5°, износ боковой поверхности более 0.15 мм приводит к резкому увеличению трения и немедленному обжиганию зоны резания. Шлифовка с широким зазором в 10° дает обратный эффект, оставляя кромку тонкой и хрупкой, как лезвие бритвы.
Мы решаем эту проблему, используя профиль с двойной заточкой. Мы шлифуем основной угол заточки концевой фрезы до 5°–6° для поддержки режущей кромки, а затем сразу же выполняем вторичную заточку под углом 11°–13° для обеспечения зазора с заготовкой. Производственные допуски строго соблюдаются: ширина основной заточки должна составлять 0.08–0.12 мм, а общее биение кромки не должно превышать ±0.002 мм. Более широкая основная заточка генерирует разрушительное тепло трения, в то время как слишком узкая заточка вызывает сколы под нагрузкой.
Сочетание отрицательных углов заточки и хонингования кромок (K-образная площадка) с углами заточки для обработки материалов твердостью HRC 65.
Если вы рассмотрите наши инструменты для обработки порошковой металлургической стали 65 HRC под увеличением, вы заметите, что кромка никогда не бывает идеально острой. При обработке твердых материалов контролируемая микрозатупленность обеспечивает макростабильность. Мы затачиваем радиальные углы заточки до -8° - -12°, часто добавляя микро-K-образную канавку. Такая конструкция перенаправляет силы резания в чисто сжимающее напряжение, напрямую используя естественные несущие свойства карбида вольфрама.
Отрицательный угол заточки сам по себе недостаточен; он должен сочетаться с точно выверенным углом заточки концевой фрезы твердостью HRC65 и точной подготовкой кромки. Мы избегаем грубой пескоструйной обработки и вместо этого используем полировку щеткой для заточки кромки с радиусом 8–12 мкм. Этот микрорадиус плавно переходит в основной зазор 5°, образуя жесткую механическую арку. Вместо хрупких ударов кромка плавно срезает закаленную сталь, предотвращая образование микротрещин еще до их начала.
Оптимизация микрогеометрии режущей кромки: ключевые особенности конструкции концевой фрезы HRC65 для предотвращения сколов и преждевременного выхода из строя.
Под 500-кратным цифровым микроскопом режущая кромка никогда не бывает плоской линией. Это активная трехмерная поверхность, заполненная микроструктурами и связующими фазами. При устранении неисправностей инструмента на штампах твердостью 65 HRC многие инженеры винят скорость вращения шпинделя или качество покрытия, упуская из виду топографию кромки. В ходе наших посещений цеха кажущаяся несоответственность инструмента обычно объясняется несоответствием между микрогеометрией режущей кромки и пластической текучестью закаленной стали.
Длительный срок службы инструмента при высоких нагрузках зависит от микрошлифовки геометрии концевой фрезы HRC65. Экстремальные температуры резания вызывают абразивный износ твердых карбидов в матрице. Если на режущей кромке присутствуют микротрещины или заусенцы, нагрузки при резании быстро распространяют эти дефекты, приводя к катастрофическому разрушению. Микрооптимизация создает структурный буфер в твердосплавной подложке, устраняя следы шлифования и сохраняя при этом управляемые силы резания.
Динамическая ударопрочная конструкция режущей кромки концевой фрезы для чернового фрезерования и глубокой зачистки углов полостей.
Нагрузка на инструмент существенно различается при черновой обработке и зачистке глубоких углов. Во время работы в шведском цехе по изготовлению пресс-форм для соединителей с полостью глубиной 45 мм мы наблюдали быстрое изнашивание режущих кромок, как только вылет инструмента превышал 4xD. Вибрации консоли подвергали кромку сильным ударам, подобным ударам молотка. Стандартное расстояние между канавками и фиксированные углы спирали быстро синхронизировались с частотой вращения шпинделя, вызывая преждевременную усталость кромки.
Для устранения этого резонанса мы переработали геометрию режущей кромки концевой фрезы для динамического демпфирования. Мы объединили неравномерное расстояние между зубьями режущей кромки с переменными углами спирали, чтобы подавить гармонические колебания. В то же время мы сделали двухдуговой переход между периферийной режущей кромкой и радиусом скругления углов. Этот профиль плавно распределяет суммарные радиальные и осевые нагрузки резания вдоль кромки, предотвращая локальные пики напряжений в углах.
Фактическое влияние толщины покрытия (наномногослойное покрытие на основе AlTiN/Si) на остроту угла микрорельефа и адгезию к подложке.
Механики часто исходят из предположения, что более толстые покрытия гарантируют больший срок службы инструмента, и обычно запрашивают толщину более 4–5 мкм. На закаленной стали твердостью 65 HRC толстые слои часто наносят вред. При тестировании инструментов для французского производителя штамповочных форм толстые PVD-покрытия привели к образованию капель и скруглению кромок. Это скругление притупляет профиль кромки и забивает узкий основной зазор, сводя на нет заданные углы зазора.
Для стали твердостью до 65 HRC мы используем сверхтонкие (1.5–2.5 мкм) нано-многослойные покрытия из AlTiN или легированного кремнием (AlCrSiN). При сухой резке при температурах выше 1000°C кремниевые покрытия образуют аморфный, стекловидный барьер с исключительно низким трением. При толщине около 2 мкм это покрытие сохраняет угол заточки микрохонингования и угол заточки основной концевой фрезы. Вы получаете прочную адгезию и защиту от тепла без риска отслаивания, ускоряющего износ боковой поверхности.
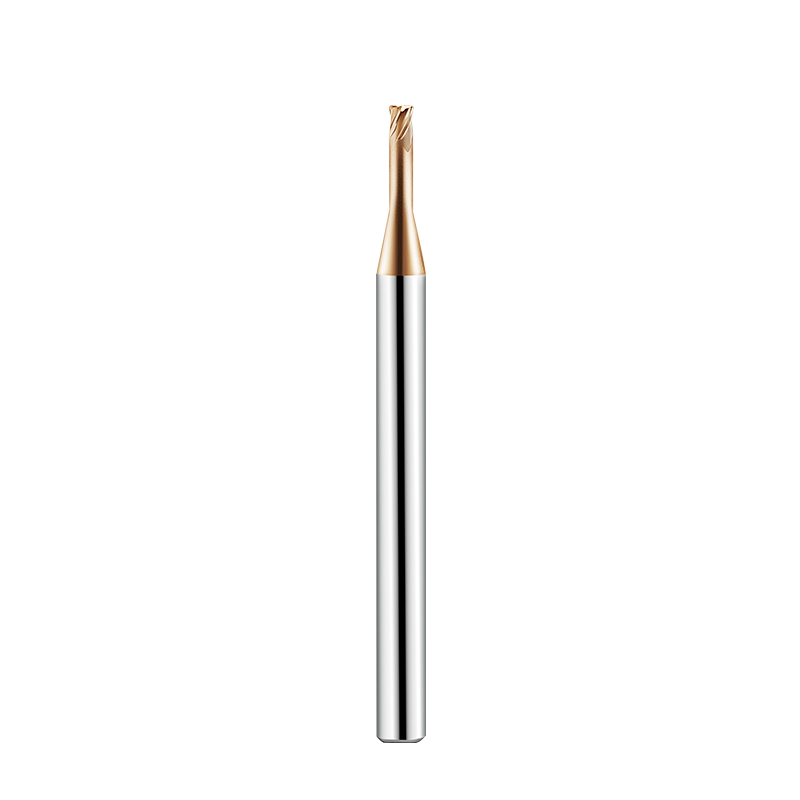
Данные производственных испытаний: Влияние точной регулировки угла заточки на срок службы твердосплавных концевых фрез для обработки инструментальной стали.
Обсуждение углов заточки без учета жесткости станка и марок материала бессмысленно в цеху. Для получения достоверных данных для европейского производителя штамповочных штампов мы провели сотни часов разрушающих испытаний бокового фрезерования. Мы установили ультрамелкозернистые фрезы в термоусадочные держатели на высокоскоростном обрабатывающем центре Mikron и обрабатывали инструментальную сталь 1.2379, закаленную до 64–65 HRC. Мы поддерживали постоянными параметры охлаждающей жидкости, биение и марки твердосплава; единственной переменной был угол заточки режущей кромки.
Полученные кривые износа подтверждают, что регулировка зазора всего на 1–2° оказывает огромное влияние на общий срок службы концевой фрезы. При экстремальной твердости универсального угла не существует. Каждый градус шлифовки в пределах зазора или вне его представляет собой прямой компромисс между ударной прочностью кромки и сопротивлением трению боковой поверхности. Именно эти тонкие, основанные на данных изменения в конечном итоге обеспечивают точность размеров и повторяемость процесса.
Сравнение ресурса инструмента — стандартный угол заточки 8° против усиленного угла заточки 5°–6° при непрерывном боковом фрезеровании инструментальной стали твердостью 65 HRC.
В ходе наших испытаний бокового фрезерования мы сравнили стандартный для отрасли профиль с одинарной заточкой под углом 8° с нашим оптимизированным профилем с усиленной заточкой под углом 5.5°. В усиленной конструкции использовалась основная кромка толщиной 0.10 мм с вторичной заточкой под углом 12° на твердосплавной концевой фрезе для инструментальной стали. На 25-й минуте непрерывного сухого фрезерования кривые производительности резко разошлись. Фрезы с углом 8° подверглись непрерывному микрослоению по периферийной кромке, теряя геометрию и останавливая работу на 32-й минуте из-за сильной вибрации.
Усиленный профиль с углом 5°–6° показал на 3–5% большую нагрузку на шпиндель на начальном этапе благодаря более плотному контакту с боковой поверхностью. Однако дополнительная масса твердосплавных элементов обеспечила важную структурную поддержку. Она подавляла усталостное растрескивание от переменных сдвиговых нагрузок, преобразуя быстрое скалывание в предсказуемое, равномерное истирание боковой поверхности. Инструменты с усиленным профилем обеспечивали более 75 минут стабильного времени резания, что в 2.3 раза превышало срок службы стандартных конструкций.
Подача на зуб (fz) и критическая толщина резания: калибровка параметров для предотвращения чрезмерного износа боковой поверхности и стабилизации углов заточки.
Станочники, работающие со сталью твердостью 65 HRC, часто снижают скорость подачи из-за опасений, уменьшая подачу на зуб (fz) ниже 0.01 мм. Эта привычка незаметно губит режущие кромки. Закаленная сталь демонстрирует высокое упругое восстановление при сдвиге, а радиус заточки режущей кромки составляет около 10 мкм. Если толщина стружки падает ниже этого предела упругости и радиуса заточки, кромка перестает резать и начинает сильно тереться о заготовку.
При калибровке в нашей мастерской мы поддерживаем подачу на зуб в безопасном диапазоне 0.025–0.045 мм/z для инструментов диаметром от 6 до 10 мм. При условии, что жесткость станка это позволяет, необходимо приложить усилие, чтобы кромка врезалась в заготовку и образовывала дискретные микростружки. Этот динамический зазор позволяет правильно работать углу заточки концевой фрезы HRC65, предотвращая разрушение боковой поверхности и фрикционный отжиг за счет отскока материала.
Руководство инженера-инструменталиста по устранению неполадок: выявление закономерностей износа для оптимизации углов заточки при обработке стали твердостью 65 HRC.
При осмотре вышедшей из строя фрезы в цеху никогда не меняйте марки твердосплавных материалов, полагаясь только на интуицию. Неисправности оставляют точные физические следы. Каждое конструктивное решение — от ширины двойного профиля и отрицательного угла наклона до поддержания подачи выше предела упругого восстановления — должно быть проверено по характеру физического износа. Изучение кромки под микроскопом заменяет догадки на действенные геометрические корректировки.
Поиск и устранение неисправностей всегда начинается со снятия инструмента для проверки того, соответствует ли угол заточки концевой фрезы HRC65 нагрузкам резания. Анализ боковой поверхности позволяет определить, имеете ли вы дело с термическим отжигом из-за недостаточной заточки или с механической усталостью из-за незакрепленного клина. Выявление этого различия позволяет точно задать геометрические смещения для следующего заказа инструмента или программы переточки.
Анализ зон износа под микроскопом: различение нормального износа боковой поверхности от сколов, вызванных микротрещинами.
При освещении цеха операторы часто принимают изменение цвета режущей кромки за обычный износ, что приводит к неправильной корректировке инструмента. Мы настоятельно рекомендуем осматривать снятые инструменты под промышленным цифровым микроскопом с увеличением не менее 50x. Нормальный износ проявляется в виде гладкой, однородной и слегка бороздчатой поверхности вдоль режущей кромки (толщина режущей кромки не превышает 0.10–0.15 мм). Покрытие постепенно разрушается без образования ударных трещин в нижележащей твердосплавной подложке.
Если вы наблюдаете зазубренные выемки и раковистые изломы вдоль кромки, это означает, что микротрещины образовались до начала абразивного трения. Такое отслаивание указывает на слишком большой угол зазора или на недостаточную поддержку при изгибе клина. При внезапном разрушении кромки уменьшите основной зазор на 1°–1.5° и ограничьте ширину основной площадки до 0.10 мм максимум, используя твердосплавную массу для блокирования ударных сил.
Регулировка углов зазора и компенсация биения в зависимости от жесткости станка (BT30 против HSK63)
Идентичные геометрические параметры инструмента дают совершенно разные результаты в зависимости от жесткости шпинделя и держателя. Мы регулярно видим, как клиенты используют легкие высокоскоростные станки BT30 для тонкой обработки полостей, в то время как другие работают на жестких пятиосевых обрабатывающих центрах HSK-A63 для тяжелого профилирования. Более низкая радиальная жесткость конуса BT30 приводит к деформации под режущими нагрузками, вызывая динамическое биение. Как только динамическое биение превышает 3 мкм, отдельные канавки поглощают сильные ударные импульсы, вызывая преждевременное сколы кромки.
Углы разгрузки должны динамически адаптироваться к настройкам вашего станка:
- Если вы используете шпиндели BT30 или BT40 на стали твердостью 64–65 HRC и испытываете трудности с поддержанием биения менее 2 мкм, выберите консервативный основной зазор 4.5°–5°. Для повышения ударопрочности необходимо смириться с несколько большими усилиями резания.
- Если вы используете жесткие термоусадочные держатели из стали HSK-A63 с динамическим биением, строго контролируемым в пределах 1–2 мкм, откройте основной зазор на 6°–6.5°. Больший зазор снижает тепловыделение за счет трения, что позволяет максимально увеличить скорость обработки поверхности и общий срок службы концевой фрезы.
Обработка закаленной стали требует точного соответствия между жесткостью станка, креплением инструмента и микрогеометрией. Если вы сталкиваетесь с постоянным сколом кромок или изменением размеров при обработке инструментальных сталей твердостью 60–65 HRC, свяжитесь с нами, предоставив чертежи деталей, технические характеристики материала и информацию о настройке оборудования. Мы всегда готовы проанализировать задачу и подобрать оптимальную микрогеометрию режущей кромки для вашего цеха.






