
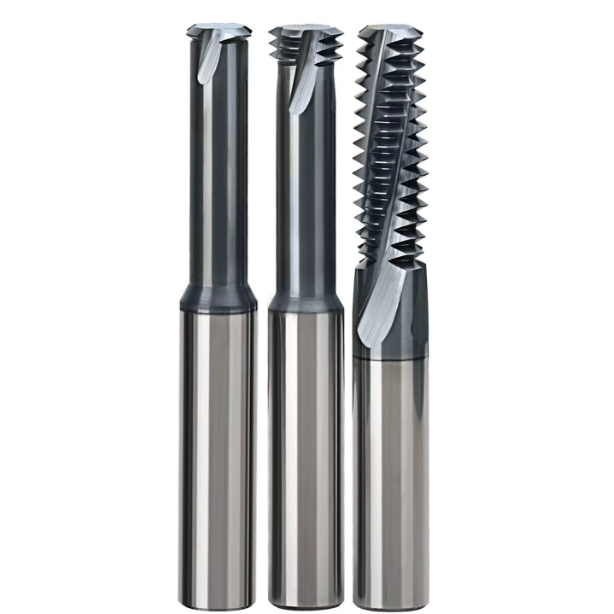
В начале этого года давний клиент из Штутгарта, Германия, поздно ночью прислал нам срочное сообщение: партия крупных корпусов клапанов для ветроэнергетических установок из стали 42CrMo4 была повреждена. Во время обработки последнего глубокого отверстия M24 метчик внезапно заклинил и сломался, что остановило производство и поставило под угрозу качество отливок.
За последнее десятилетие мы слишком часто становились свидетелями подобных катастрофических сбоев в последнюю секунду. Когда цеха сталкиваются с такими рисками, многие руководители переходят на фрезерование резьбы с ЧПУ. Однако стандартные фрезы часто приводят к деформации инструмента, обратному конусу или преждевременному скалыванию при обработке твердых стальных сплавов.
Проблема заключается в использовании универсальных инструментов для сложных задач обработки стали. Для обеспечения истинной долговечности необходимы специализированные резьбофрезы для сталей, разработанные с оптимизированной структурой сердечника, геометрией канавок и подготовкой кромки.
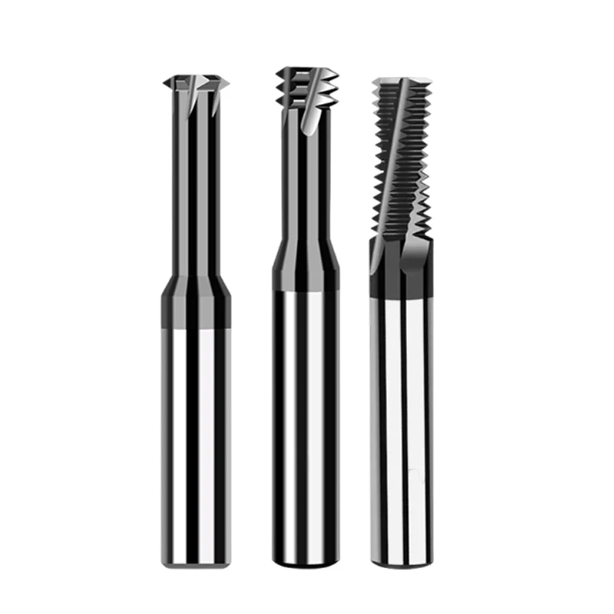
Почему в нашей мастерской заменили большие метчики на специализированные резьбонарезные фрезы для нарезания резьбы по стали?
Если вам когда-либо приходилось извлекать сломанный метчик из почти готовой крупной отливки, вы поймете, почему мы перешли на резьбофрезерование более десяти лет назад. Крупные метчики обеспечивают полный контакт со стальной боковой стенкой, что приводит к резкому увеличению радиального крутящего момента и частому заклиниванию в глухих отверстиях. В отличие от них, резьбофрезы поддерживают прерывистый точечный контакт, снижая мгновенные силы резания и минимизируя поломку инструмента.
Хотя метчики обеспечивают преимущества в скорости цикла для небольших сквозных отверстий, надежность процесса имеет большее значение для крупных стальных деталей. Фрезерование резьбы обеспечивает жизненно важный запас прочности: даже если инструмент износится, его диаметр будет меньше диаметра направляющего отверстия, поэтому он никогда не заклинит внутри заготовки. Рисковать дорогостоящей деталью ради экономии нескольких секунд — невыгодный компромисс.
Высокая стоимость простоев и поломок оборудования для клиентов из западных стран.
Один из североамериканских клиентов из тяжелой промышленности столкнулся с шестичасовой задержкой в процессе электроэрозионной обработки (ЭЭО) для извлечения сломанного твердосплавного метчика из закаленного блока клапанов из стали 4140, что привело к остановке работы всей гибкой линии. После перехода на стабильную фрезеровку резьбы с ЧПУ операторам потребовалось лишь корректировать смещения износа при попадании в твердые участки, что полностью исключило эти значительные, скрытые потери из-за простоев.
Многие цеха сосредотачиваются исключительно на ценах за единицу продукции, игнорируя комплексные затраты, связанные с простоями. Предварительно закаленные инструментальные стали, такие как P20 и H13, делают нарезание резьбы в жестких деталях операцией с высоким риском. Переход к фрезерованию позволяет контролировать поломки, обеспечивая надежное планирование производства без ущерба для точности шпинделя и риска задержек с поставкой.
Геометрический разрыв между посредственными и высококачественными твердосплавными резьбофрезами
Шлифовка резьбового профиля — простая задача, но обеспечить устойчивость инструмента к радиальному отклонению при интенсивной резке стали — сложно. Стандартные коммерческие фрезы часто имеют небольшую толщину сердечника и не обладают гладкими радиусами для снятия напряжений. Настоящие промышленные твердосплавные резьбофрезы усиливают сердечник и оптимизируют геометрию канавок, чтобы выдерживать высокие изгибающие напряжения.
Еще одним показателем качества является микрошлифовка кромок. У посредственных фрез острые, необработанные кромки, которые мгновенно скалываются на легированной стали, в то время как высококачественные инструменты используют микроструйную обработку для создания равномерного радиуса хонингования. Это незначительное геометрическое различие определяет, получите ли вы чистую резьбу или отверстия, испорченные вибрацией и выходящие за пределы допуска.
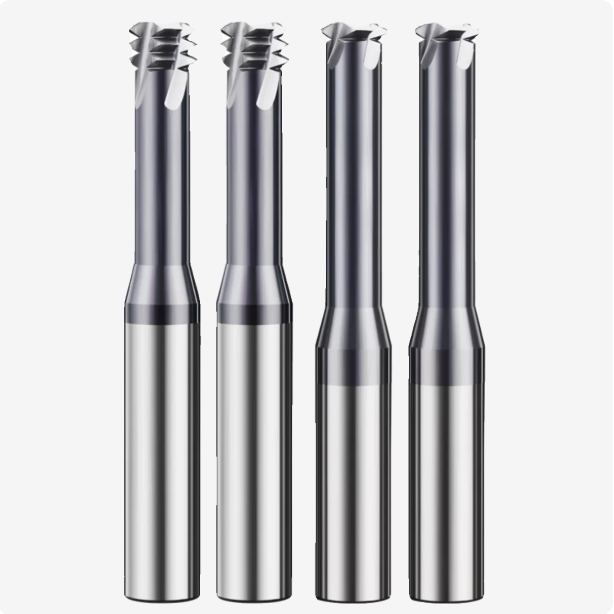
Особенность 1: Вибростойкость за счет переменной спирали и шага резьбы при фрезеровании резьбы на станках с ЧПУ.
Если во время обработки стали вы слышите высокочастотный визг, вероятно, это происходит из-за равномерно расположенных кромок, вызывающих гармонический резонанс. Традиционные инструменты ударяют по боковой стенке с постоянными интервалами, усиливая вибрации в области выступа инструмента. Резьбонарезные фрезы с ЧПУ, имеющие переменные углы спирали и переменный шаг, нарушают фазы входа, разрушая периодические импульсы силы в источнике.
Данная конструкция предъявляет высокие требования к интерполяции данных при заточке инструмента, что требует компромисса в отношении зазора для стружки. Мы жертвуем небольшим объемом стружкоотвода, чтобы обеспечить превосходное динамическое демпфирование при интенсивном боковом фрезеровании. Для неровных кованых изделий или глубоких полостей эта способность подавлять вибрации позволяет сохранять точный профиль резьбы.
Устранение вынужденных вибраций и конусности диаметра резьбы при обработке глубоких отверстий.
При обработке глубоких отверстий диаметром более 2.5D обратный конус возникает, когда отклонение инструмента приводит к прохождению контрольного шаблона, в то время как непроходной шаблон заклинивает в нижней точке. Стандартные инструменты с постоянной спиралью создают дополнительные радиальные силы, вызывая отклонение кончика инструмента. Введение переменного угла спирали снижает сопротивление резанию, значительно уменьшая вынужденные вибрации и обеспечивая постоянный диаметр делительной окружности.
Хотя компенсация радиуса может исправить незначительную конусность, она не может устранить вибрацию на боковой поверхности. Ограничение радиального отклонения устраняет искажение угла резьбы на дне глубоких отверстий. Это позволяет за один цикл достичь точности посадки по калибру 6H или выше без проходов воздушной резкой.
Поддержание постоянных сил резания — сравнение износа наконечника инструмента при обработке закаленной стали.
Высокопрочная закаленная и отпущенная сталь вызывает износ инструмента в основном из-за усталости под воздействием вибрации. Режущие инструменты с симметричными зубьями подвержены микросколам при пиковых ударных нагрузках, что ускоряет трение на боковой поверхности. Напротив, конструкции с неравномерным шагом зубьев поглощают прерывистые нагрузки, поддерживая стабильную зону износа вдоль режущей кромки.
Сглаживание колебаний силы резания предотвращает возникновение микротрещин на границах зерен под действием переменных напряжений. Твердосплавные резьбофрезы, работающие при постоянной силе, подвергаются равномерному механическому абразивному износу. Это обеспечивает предсказуемую кривую износа инструмента в процессе массового производства.
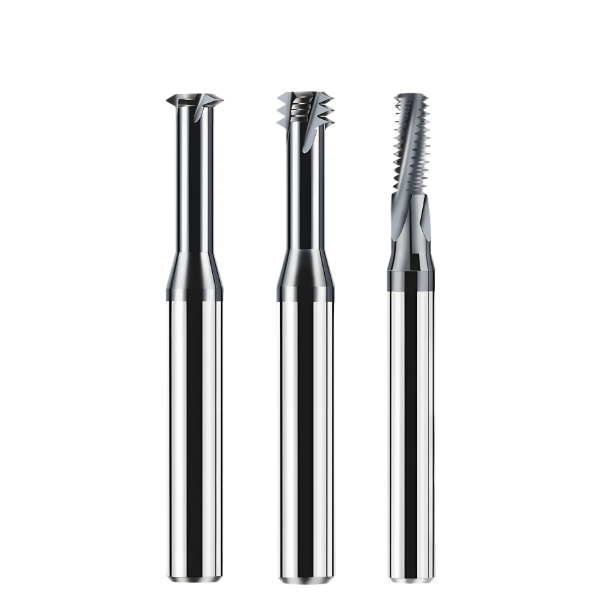
Особенность 2: Конструкция для микрошлифовки и заточки кромок легированных сталей.
Многие токари оценивают качество инструмента по остроте лезвия, однако чрезмерная острота приводит к катастрофическому разрушению кромки в средне- и высокоуглеродистых легированных сталях. Субмикронная острая кромка не может выдержать интенсивное сдвиговое напряжение при работе с высокопрочной сталью. При проектировании резьбофрез для сталей мы модифицируем микрогеометрию, добавляя положительную микрофаску или нейтральный опорный угол.
Такая балансировка вносит незначительное сопротивление резанию, но полностью исключает локальную пластическую деформацию. Хотя для работы с более высокими радиальными силами требуется жесткая фиксация заготовки, такой подход гарантирует геометрическую стабильность. Жертва небольшим облегчением резания обеспечивает долговременную надежность в сложных условиях эксплуатации конструкционной стали.
Попрощайтесь со сколами: почему резьбофрезам для стали необходима заточка кромки на 10–15 мкм
На необработанных шлифованных кромках присутствуют микроскопические трещины, которые вызывают катастрофическое скалывание при прерывистых ударных нагрузках. Когда необработанная резьбофрезерная головка входит в зацепление со сталью, эти микротрещины быстро распространяются вдоль границ зерен. Применение равномерного радиуса пассивации 10–15 мкм сглаживает локализованные контактные напряжения и подавляет преждевременное усталостное отслаивание.
Контроль пассивации является строгим инженерным требованием; отклонения, превышающие 5 мкм, полностью изменяют механизм резания. Радиус менее 8 мкм приводит к повреждению кромки, а радиусы более 20 мкм вызывают сильное выдавливание вместо чистого среза. Поддержание этого точного диапазона обеспечивает оптимальную посадку резьбового профиля и максимальный срок службы инструмента.
Баланс между сопротивлением резанию и нагревом от срезания стружки при обработке деталей из стали марки 4340, предназначенных для тяжелых условий эксплуатации.
Обработка высокопрочных легированных сталей, таких как 4340, создает высокое сопротивление сдвигу и сильное накопление тепла на режущей кромке. Бесконтрольное увеличение положительного угла заточки приводит к упругой деформации или разрушению кромки. Для создания высококачественных твердосплавных резьбофрез мы используем конструкцию с двойным углом заточки в сочетании с полированными канавками для стружки, позволяющими справляться с большими нагрузками.
Сталь марки 4340 обладает низкой теплопроводностью, благодаря чему тепло от резания быстро передается обратно в обрабатываемую деталь. Оптимизированный угол заточки заставляет стружку скручиваться в плотные формы, отводя более 70% тепла от режущей кромки. Этот продуманный баланс предотвращает вибрацию заготовки и защищает обрабатываемую деталь во время длительных операций резания.
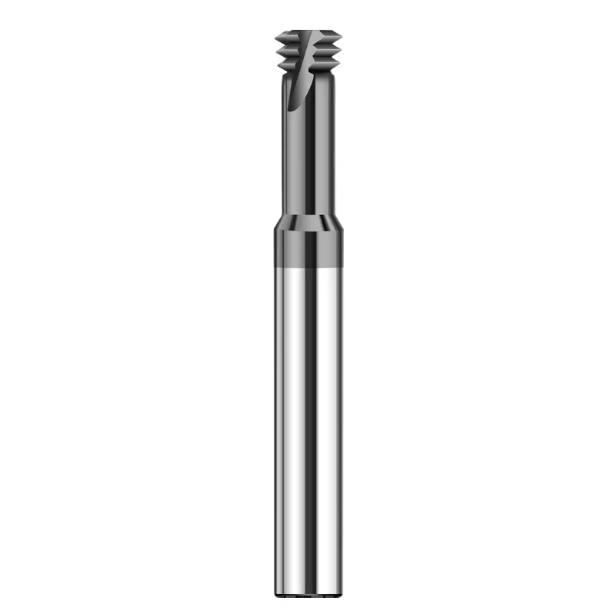
Характеристика 3: Оптимизированное соотношение толщины ультрамелкозернистой подложки и сердцевины для резьбофрез HRC55
Закаленные заготовки с твердостью более 50 HRC разрушат стандартные твердосплавные инструменты во время первого прохода. Полагаться исключительно на твердые покрытия — ошибка, поскольку слабые подложки деформируются под большими нагрузками, вызывая отслаивание поверхностных слоев. Для резьбофрез из твердосплава с твердостью HRC55 требуется спеченный стержень из ультрамелкозернистого карбида вольфрама в сочетании с увеличенной толщиной сердечника.
Увеличение толщины стержня требует тщательного компромисса в отношении доступного пространства для отвода стружки. Более широкие стержни оставляют более мелкие канавки, которые могут задерживать стружку в пластичных материалах. К счастью, закаленная инструментальная сталь производит хрупкую, зернистую стружку, для которой требуется минимальный объем канавок, что позволяет нам максимизировать жесткость и полностью исключить деформацию инструмента.
Ударопрочная жесткость предварительно закаленных инструментальных сталей и закаленных деталей.
Сопротивление тангенциальному резанию резко возрастает при фрезеровании предварительно закаленных инструментальных сталей, таких как NAK80 или H13. Когда толщина стержня падает ниже 50% от диаметра инструмента, длинные выступы вызывают микроскопическое изгибание корпуса. Мы увеличиваем соотношение толщины стержня наших твердосплавных резьбофрез до 60% или 65% на пятиосевых станках, чтобы удвоить статическую жесткость.
Однако конструкции с высоким сердечником оставляют очень мало места для неточностей предварительно просверленного отверстия. Если направляющее сверло смещается или оставляет твердую корку на входе, жесткие инструменты рискуют серьезно пострадать от механических помех и поломки. Строгий контроль соосности предварительно просверленного отверстия является обязательным при использовании высокожестких конфигураций инструментов.
Сопротивление термической усталости субмикронных зернистых структур при прерывистом резании
Фрезерование винтовой резьбы подвергает режущие кромки непрерывному термическому расширению и быстрым циклам охлаждения. Крупнозернистые инструменты накапливают растягивающее напряжение на границах зерен, что быстро приводит к образованию разрушительных микротрещин. В наших резьбофрезах для сталей мы измельчаем зерна твердой фазы до субмикронного диапазона 0.4–0.6 мкм, чтобы блокировать пути распространения трещин.
Такая обработка зерна повышает устойчивость к термической усталости без ущерба для ударной вязкости или целостности кобальтового связующего. Субмикронный стержневой материал выдерживает локальные скачки температуры до 900°C во время обработки закаленной стали. Это гарантирует сохранение геометрического профиля каждого зуба на протяжении длительных многочасовых производственных циклов.
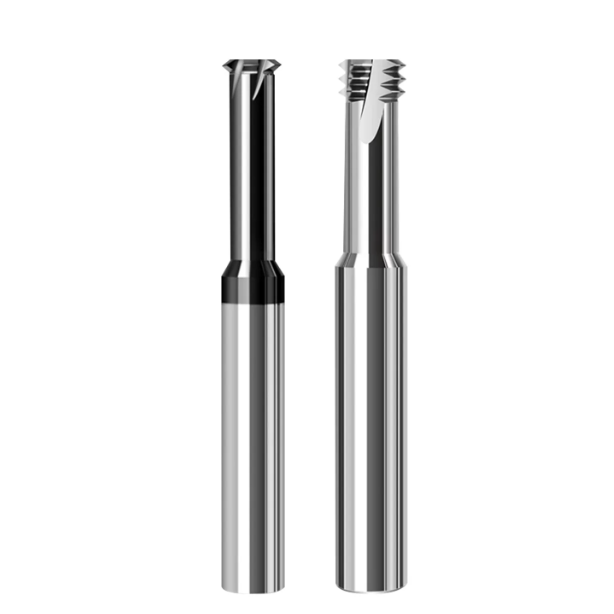
Характеристика 4: Покрытия AlCrN и AlTiSiN, выдерживающие экстремальные температуры до 1100°C.
Фрезерование высокопрочных легированных сталей подвергает наконечники инструментов воздействию экстремальных температур, высокого давления и сильного трения. Стандартные покрытия из нитрида титана (TiN) или базового нитрида титана (TiAlN) быстро разрушаются при температуре выше 800 °C, что приводит к катастрофическому отслаиванию покрытия и абляции подложки. В наших резьбофрезах для сталей используются нанокомпозитные покрытия из нитрида алюминия (AlCrN) и легированного кремнием нитрида алюминия (AlTiSiN), способные выдерживать температуры, превышающие 1100 °C.
Высокое содержание алюминия образует плотный защитный слой оксида алюминия, который экранирует подложку из карбида вольфрама. Однако для PVD-покрытий требуется исключительная гладкость поверхности, чтобы предотвратить холодное приваривание стружки. Мы выполняем абразивную обработку боковых поверхностей инструмента до зеркального блеска и применяем вторичное удаление микрокапель для снижения трения и оптимизации потока стружки.
Предотвращение адгезии и износа боковых поверхностей/кратеров при сухой обработке и обработке с использованием минимального количества смазки (MQL).
Сухая обработка и минимальное количество смазки предотвращают образование трещин от термического удара при прерывистой резке конструкционных сталей. Без обильного охлаждения сильное трение на боковой поверхности может привести к быстрому образованию кратеров и поломке инструмента. Твердосплавные резьбофрезы с многослойным покрытием AlCrN используют естественные самосмазывающиеся свойства для предотвращения диффузии железа.
Доведение шероховатости поверхности до зеркального блеска предотвращает механическое зацепление пластически деформированных стальных стружек за боковые поверхности инструмента. Этот физический барьер поддерживает стабильную тепловую кривую даже без жидкого охлаждающего вещества. Данная технология гарантирует жесткие допуски по шероховатости поверхности во всех производственных партиях сложных металлических компонентов.
Решение проблемы образования налета в корне резьбы для резьбы с малым шагом 0.5 мм.
Тонкая резьба с шагом 0.5 мм или меньше представляет собой уникальную проблему с точки зрения размеров из-за поведения плазмы PVD. Эффекты разряда на конце резьбы приводят к образованию 60-градусных гребней и крошечных оснований, что вызывает накопление чрезмерного слоя покрытия. В результате многие стандартные резьбофрезы страдают от образования налета, который мешает проведению контроля по методу «проход/непроход».
Для решения этой проблемы мы используем процесс наноосаждения с низким уровнем напряжения и сверхтонким градиентом, который ограничивает общую толщину до 2.5 мкм. В процессе пятиосевого шлифования наша программа применяет геометрическую компенсацию на микронном уровне, специально разработанную для компенсации накопления резьбы в корне. Это замкнутое управление гарантирует, что вершины и корни резьбы соответствуют точным промышленным допускам профиля.
Особенность 5: Осевые и радиальные внутренние отверстия для охлаждающей жидкости с направленными струями.
При обработке легированной стали в узких глухих отверстиях внешнему охлаждающему потоку трудно проникнуть сквозь вращающуюся воздушную завесу. Операторы часто изгибают внешние линии, но жидкость просто закручивается за пределами зоны резания. Наши резьбофрезы для стали решают эту проблему благодаря специальным внутренним каналам для охлаждающей жидкости. Жидкость под высоким давлением подается непосредственно в активную зону резания.
Твердосплавные заготовки с внутренними отверстиями для охлаждающей жидкости требуют более высоких затрат на спекание и тщательной проверки. Отверстия слишком большого размера снижают жесткость корпуса инструмента при агрессивном боковом фрезеровании быстрорежущей сталью. И наоборот, отверстия слишком малого размера не обеспечивают достаточного давления и расхода жидкости. С помощью моделирования потока жидкости мы сбалансировали двойные спиральные каналы для поддержания ударопрочности.
Проблема удаления стружки при нарезании резьбы в глубоких глухих отверстиях: предотвращение вторичного повреждения сформированной резьбы стружкой.
При нарезании резьбы в глубоких глухих отверстиях застрявшая металлическая стружка вызывает сильное вторичное измельчение и повреждение инструмента. Стальная стружка часто застревает между режущими канавками и стенками отверстия. При использовании твердосплавных резьбофрез недостаточные усилия отвода приводят к тому, что стружка нарезает прецизионную резьбу. Это приводит к образованию неприятных заусенцев и ухудшает качество обработки боковой поверхности.
Увеличение скорости вращения шпинделя только усиливает трение и накопление тепла на дне отверстия. Данные резания показывают, что вторичный сдвиг вызывает резкие, нерегулярные скачки крутящего момента шпиндельного двигателя. Направленные каналы охлаждения используют динамическую подачу жидкости для немедленного удаления стружки. Это полностью исключает вторичный контакт между стружкой и сформированными профилями резьбы.
Как эмульсия под высоким давлением точно промывает корень зуба и выталкивает сколы из полости рта
Стандартная подача охлаждающей жидкости через шпиндель часто создает противовращающиеся вихри в глубоких глухих отверстиях. Для оптимизации операций фрезерования резьбы на станках с ЧПУ мы интегрируем микробоковые радиальные выходы. Эти выходы расположены непосредственно в зоне среза передней поверхности и канавках зубьев. При сгорании эмульсии под высоким давлением динамическая жидкость удаляет мелкую стружку из корней зубьев.
Точный угол струи снижает температуру, создавая при этом непрерывное поле потока наружу. Отскакивающая жидкость создает высокоскоростную возвратную силу вдоль каналов с изменяемой спиралью для стружки. Это эффективно выталкивает измельченную стальную стружку за пределы рабочей поверхности заготовки. Хотя это требует систем фильтрации высокого давления, это обеспечивает среду, свободную от помех.
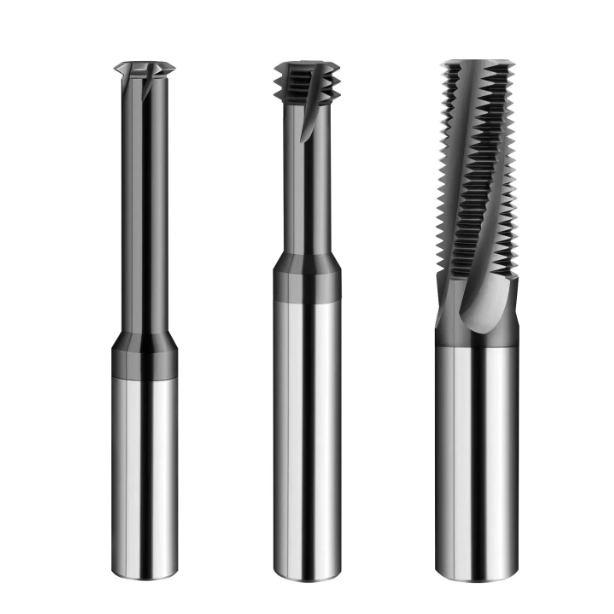
Характеристика 6: Короткая длина флейты и усиленная шейка.
Токари часто предпочитают максимально увеличить длину канавки, чтобы нарезать резьбу на всю глубину за один проход. Однако полное зацепление канавки в прочных легированных сталях создает огромные боковые силы резания. При разработке резьбофрез для стали мы сочетаем короткие режущие кромки с усиленными шейками. Активная режущая кромка строго ограничена тремя или пятью шагами.
Эта многопроходная стратегия обеспечивает значительно более высокую стабильность обработки в сложных промышленных условиях. Короткие канавки ограничивают сопротивление резанию узким осевым диапазоном, обеспечивая плавную работу двигателя. В цехах со средней жесткостью такой подход обеспечивает больший срок службы инструмента, чем однопроходная обработка. Он подвергает корпус инструмента воздействию чистых изгибающих сил, а не скручивающих.
Развенчание мифа «Чем длиннее флейта, тем лучше»: ключевая формула для минимизации отклонения.
Отклонение кончика инструмента пропорционально кубу длины выступа. При появлении обратных конусов операторы часто винят скорость, а не проверяют жесткость конструкции. Стандартные резьбофрезы с канавками по всей длине имеют меньшую толщину сердечника. В глубоких отверстиях эта меньшая толщина сердечника приводит к скрытому отклонению инструмента и деформации резьбы.
Переход на короткие режущие кромки позволяет сохранить прочность хвостовика по всей его длине. Необработанная область шейки обеспечивает поперечное сечение в несколько раз больше, чем у сердцевины. Это минимизирует отклонение до микронного уровня, основываясь на принципах физики балок. В результате наконечник инструмента надежно фиксируется на запрограммированной спиральной траектории.
Оптимизация жесткости для 2.5D–3D глубоких отверстий в конструкционных компонентах (аэрокосмическая и энергетическая отрасли)
Обработка отверстий глубиной от 2.5D до 3D в аэрокосмических сплавах исторически приводила к сильной вибрации инструмента. Традиционные длиннолезвийные резцы обеспечивали низкую шероховатость боковой поверхности резьбы в хромомолибденовых сталях. Наша стратегия оптимизации в полевых условиях предполагает использование коротколезвийных инструментов с коническими усиленными шейками. Мы также применяем специализированные макропрограммы ЧПУ для многоступенчатой спиральной обработки.
Такой сегментированный подход исключает потери времени, затрачиваемые на многократную обработку пружин. Большие усиленные шейки поглощают изгибающие моменты, поддерживая диаметры делительной окружности в пределах жестких допусков. Для дорогостоящих конструкционных компонентов такая надежность размеров предотвращает дорогостоящий брак заготовок. Она обеспечивает структурную целостность, необходимую для требовательных цехов аэрокосмической отрасли.
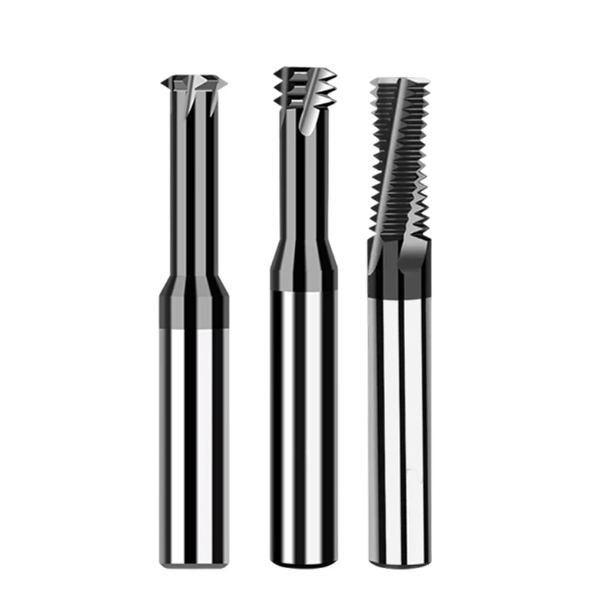
Функция 7: Корректирующая шлифовка гребня, обеспечивающая 100% совместимость с проходными/непроходными калибрами.
Контроль качества часто сталкивается с трудностями, когда проходные калибры заклинивают в недавно нарезанных глубоких отверстиях. Даже при безупречной компенсации ЧПУ калибры выходят из строя, если происходит столкновение с гребнем. Стальные заготовки подвергаются микродеформации под действием сил резания во время циклов обработки. Шлифовка острых 60-градусных гребней создает крошечные выступы, которые сталкиваются со стандартными калибрами.
Мы устранили это несоответствие, внедрив на наших линиях механизмы корректирующей шлифовки с компенсацией гребня. В наших профильных конструкциях применяются микронные коррекции плоских поверхностей гребня и радиусов основания. Этот преднамеренный зазор компенсирует деформацию стружки и упругое восстановление во время резки. Хотя сложность правки увеличивается, это гарантирует 100% совместимость со стандартными калибрами.
Как ошибки правки шлифовального круга на прецизионных 5-осевых заточных станках влияют на срезание гребня и радиус основания инструмента.
Точность правки шлифовального круга определяет качество профиля зубьев твердосплавных резьбонарезных инструментов. Алмазные правящие ролики должны обеспечивать исключительную точность без теплового биения или вибрации. Даже биение в 0.001 мм напрямую передается на мельчайшие выступы инструмента. Затупившийся правящий круг оставляет неправильный радиус корня зуба, что способствует образованию трещин напряжения.
Балансировка износа шлифовального круга и частоты правки требует многолетнего опыта ввода оборудования в эксплуатацию. Мы внедряем в наши программы шлифовки автоматизированные алгоритмы компенсации для обеспечения стабильности. Этот строгий контроль на микронном уровне отличает промышленные инструменты от обычных аналогов. Он гарантирует надежную работу при больших объемах производства.
Решение распространенной проблемы контроля качества: «Правильный шаг струи, но не проходит контрольную проверку».
Когда правильный шаг резьбы не проходит контрольные испытания, операторы часто без необходимости меняют программы или заменяют шпиндели. Настоящая причина обычно кроется в неправильной конструкции профиля инструмента. Сопротивление стали сдвигу приводит к тому, что кончики инструмента подвергаются незначительным упругим деформациям. Стандартные прямые профили дают слишком малый диаметр резьбы.
Покупателям следует оценивать фактические результаты проверки образцов, а не полагаться исключительно на первоначальную остроту кромки. Высококачественная резьбофрезерная головка должна пройти строгую проверку калибровочных параметров при первом пробном резе. Это исключает утомительные регулировки в ходе испытаний и экономит ценное время простоя оборудования. В условиях массового производства это гарантирует соблюдение сжатых сроков поставки.
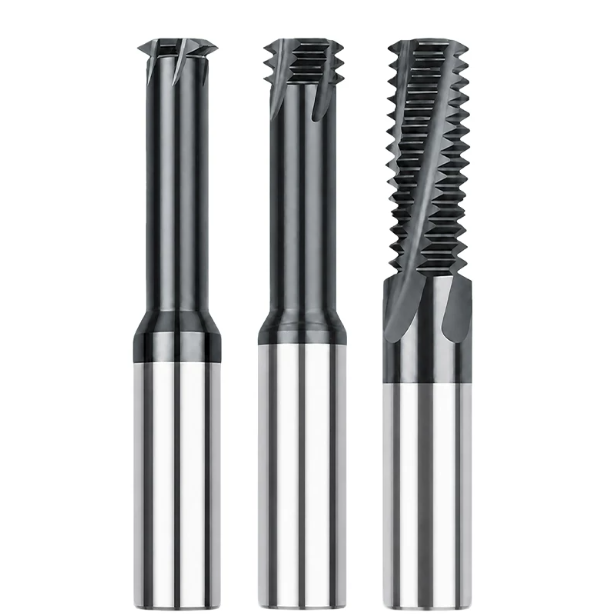
Как определить подлинных производителей: как инженеры мастерских оценивают производителей резьбофрез.
Выбор инструментов может показаться сложной задачей на рынке, переполненном торговцами и продавцами под собственной торговой маркой. Руководителям цехов трудно отличить настоящих производителей резьбофрез от перепродавцов. За шестнадцать лет работы с коллегами по отрасли, проводившими аудиты заводов, мы поняли, что надежные поставщики избегают глянцевых брошюр. Они демонстрируют свои возможности посредством собственных контролируемых процессов, от снятия заготовок до 5-осевой шлифовки.
Оценка производителей инструментов требует не только анализа цен за единицу продукции, но и оценки инженерной гибкости при изготовлении специализированных деталей. Настоящие производители оригинального оборудования предлагают комплексные технологические решения для сложных аэрокосмических сплавов или инструментальных сталей. Они оптимизируют всё, от геометрии канавок до микромасштабного упрочнения кромок. Эта техническая глубина отличает обычных контрактных производителей от настоящих новаторов, работающих на заказ.
Тщательный осмотр шлифовального оборудования и полная проверка в процессе производства: станки Walter/Rollomatic и профилометры.
В квалифицированных цехах по обработке твердосплавных материалов установлены ряды высокоточных 5-осевых шлифовальных станков с ЧПУ в помещениях с контролируемой температурой. Изготовление резьбы с точным шагом без оборудования Walter или Rollomatic практически невозможно. Высокопрочные шпиндели и линейные двигатели обеспечивают физическую основу для точной геометрии инструмента. Высококлассное оборудование гарантирует, что каждый изготовленный инструмент соответствует точным техническим характеристикам.
Одного лишь современного оборудования недостаточно для гарантии отсутствия дефектов без строгих контрольных точек качества. Авторитетные производители резьбофрез подвергают каждую партию 100% оптическому профилированию перед отгрузкой. Этот подход с нулевым допуском сканирует профили зубьев лазерными инструментами, чтобы предотвратить биение наконечника. Строгий контроль на производственной линии гарантирует, что целые заготовки никогда не будут бракованы в цеху.
Стандарты технической поддержки от ведущих производителей резьбонарезного инструмента для специальных легированных сталей.
Стандартные 60-градусные профили не соответствуют требованиям к герметизации в секторах тяжелого оборудования и аэрокосмической промышленности. Производственные предприятия постоянно ищут партнеров, способных разрабатывать нестандартные резьбонарезные инструменты для экзотических материалов. При обработке титановых сплавов или нержавеющей стали ведущие поставщики запрашивают подробные чертежи. Они анализируют допуски направляющих отверстий и жесткость шпинделя станка, прежде чем рекомендовать параметры.
Углубленная техническая поддержка включает в себя индивидуальное макропрограммирование и оптимизацию траектории многопроходной резки. При возникновении неожиданных проблем с вибрацией или удалением стружки эксперты должны быстро произвести обратный расчет сил. Изменение углов наклона инструмента и параметров хонингования кромки в течение нескольких часов позволяет решить сложные задачи. Такая интеграция производства инструмента с процессами механической обработки гарантирует надежную производительность цеха.
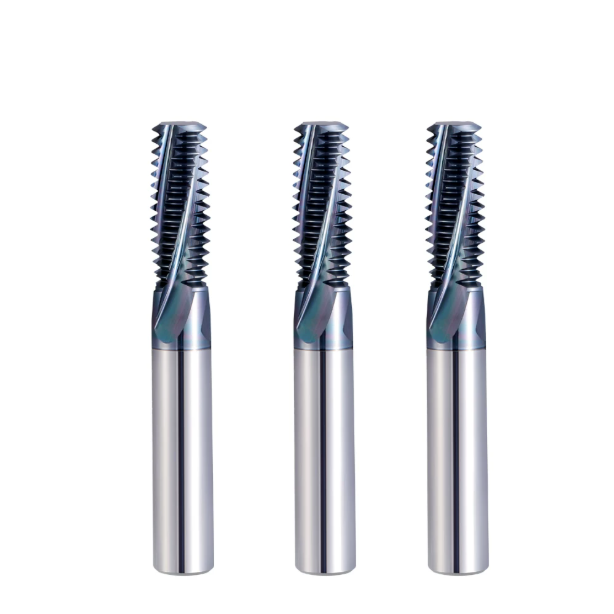
Рекомендации по точной настройке параметров фрезерования резьбы на станках с ЧПУ от наших инженеров-практиков.
Эффективное фрезерование резьбы основано на системном инженерном подходе, а не на отдельных параметрах. Основные принципы, такие как виброгасящие шаги резьбы, микрошлифовка кромок и покрытия, формируют целостную конструкцию. Однако даже высококачественный инструмент выходит из строя, если траектории вращения, заданные в программе ЧПУ, и параметры резания остаются неоптимизированными. Правильное выполнение предотвращает сколы кромок и отклонения профиля во время критически важных операций обработки.
Обязательная логика ввода/вывода дуги на 180° для спиральной интерполяции.
Программирование операций фрезерования резьбы на станках с ЧПУ требует избегать прямых линейных тангенциальных траекторий входа. Резкое линейное зацепление создает огромные пиковые ударные нагрузки, вызывающие мгновенное сколы кромки. Наше проверенное решение предусматривает траектории движения инструмента по дуге 180° для плавных переходов. Переход с увеличением радиуса обеспечивает равномерное попадание каждого зуба в зону резания.
Такое сбалансированное зацепление полностью исключает микроскопические следы вибрации в точке входа. Сила резания плавно возрастает по контролируемой кривой, а не резко возрастает. Защита режущей кромки во время первоначального контакта максимально увеличивает общий срок службы инструмента. Программистам всегда следует проверять эти плавные переходные дуги перед запуском циклов.
Послойная стратегия ввода закаленной стали: почему важно распределение глубины в 2–3 прохода.
Обработка закаленной инструментальной стали HRC55 требует распределения общей глубины резания по проходам. Попытка удаления материала на всю глубину за один проход приводит к деформации инструмента и термической усталости. Наша стратегия оптимизации в полевых условиях рекомендует многопроходный подход к распределению глубины резания. Первый проход очищает черновые припуски, а последующие проходы обрабатывают чистовую обработку материала.
Эта стратегия послойного нарезания резьбы эффективно рассеивает тепло и контролирует скорость износа боковой поверхности инструмента. Использование твердосплавных резьбофрез HRC55 в несколько проходов обеспечивает точную посадку. Если в вашем цехе часто ломаются инструменты или возникают проблемы с конусностью, сделайте паузу, чтобы оценить параметры. Обсуждение конкретных задач вашего предприятия позволит нам порекомендовать индивидуальные стратегии резки.






