
В прошлом месяце нам поступил срочный звонок от руководителя инженерного отдела цеха по изготовлению прецизионных литьевых форм в Германии.
Его бригада завершала обработку стержня пресс-формы из стали S136, закаленной до 54 HRC и стоимостью более 30 000 долларов, на вертикальном обрабатывающем центре. Один из операторов попытался нарезать резьбу M6 для охлаждения глухих отверстий, используя высококачественный твердосплавный метчик. Метчик заклинило, он скрутилось и сломался глубоко в отверстии. Выжигание его электроэрозионным методом означало потерю половины смены и риск образования термических трещин на полированной поверхности.
За более чем пятнадцать лет производства инструментов и поддержки обрабатывающих предприятий в Северной Америке и Европе мы слишком часто сталкивались с этой катастрофой на заключительном этапе.
Будь то абразивная холоднокатаная сталь D2 с твердостью 58–62 HRC, подверженная термической усталости сталь H13 с твердостью 48–52 HRC или коррозионностойкая сталь S136, все меняется, как только твердость стали превышает 50 HRC. Сила резания резко возрастает, температура кромки превышает 1,470°F (800°C), а зазор для стружки исчезает. Использование метчиков в таких условиях — это чистый риск, который ставит под угрозу тысячи долларов ради экономии нескольких секунд рабочего цикла.
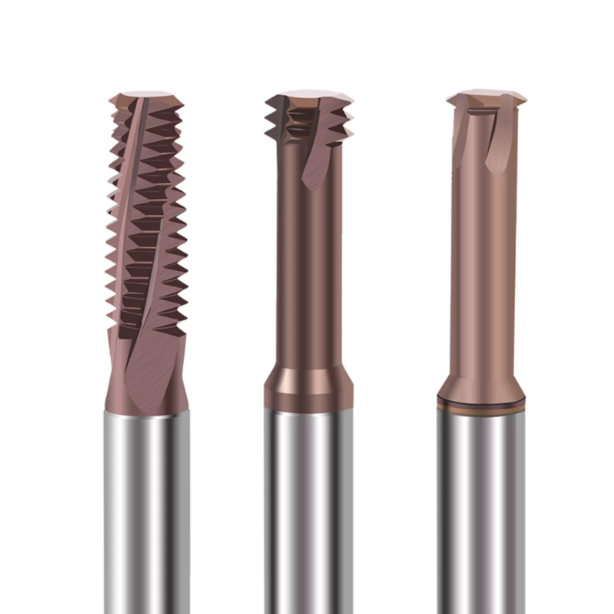
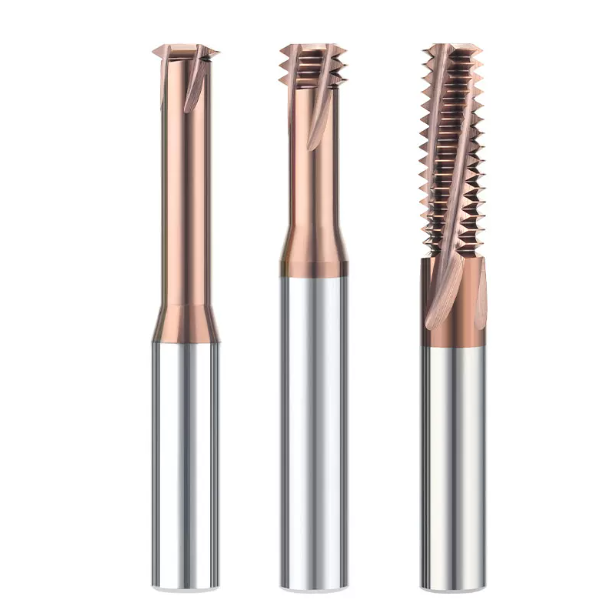
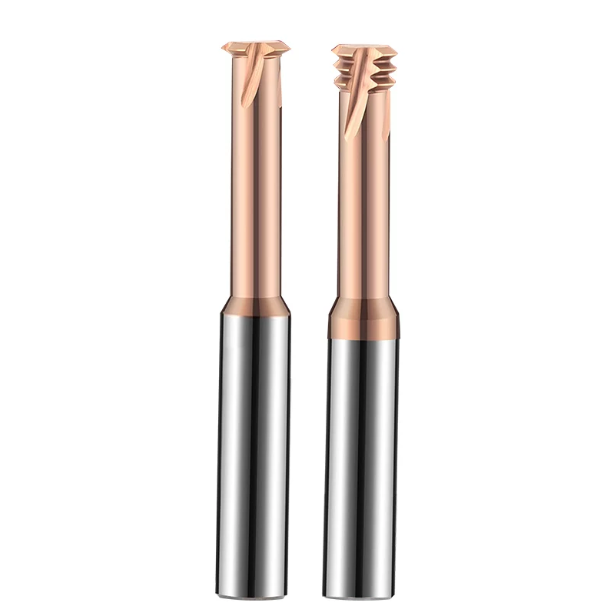
Именно поэтому мы стандартизировали использование резьбофрез для закаленной стали на всех наших производственных линиях и в цехах наших клиентов. Фрезерование твердых материалов никогда не предполагает грубой силы. Оно основано на легких радиальных резах, высоких скоростях обработки поверхности и контролируемой спиральной интерполяции для образования мельчайших, управляемых стружек. Благодаря сочетанию термостойких нанокомпозитных покрытий с микрогеометрией с отрицательным углом заточки в термоусадочных держателях, твердосплавная резьбофреза поддерживает диаметр шага и биение в пределах десятых долей миллиметра, обеспечивая при этом безопасность деталей.
При обработке этих трех различных инструментальных сталей ваш станок издает визг, дребезжание или неожиданно скалывает зубья во время нарезания резьбы? Чаще всего виновником является неправильный вектор ввода, неправильный выбор инструмента или некомпенсированная внутренняя круговая подача.
Почему мы отказались от нарезания резьбы и перешли на использование твердосплавной резьбофрезы для закаленной инструментальной стали
Восемь лет назад мы извлекли метчики из каждой установки для нарезания резьбы на закаленной стали в нашем цехе и настоятельно рекомендовали нашим клиентам, занимающимся изготовлением пресс-форм, сделать то же самое. Токари часто возражают, потому что на бумаге нарезание резьбы жестким способом кажется на десять-пятнадцать секунд быстрее. Однако этот запас исчезает, как только вы учитываете доработки, выгорание при электроэрозионной обработке или бракованные вставки. Погоня за секундами при нарезании резьбы на закаленной стали просто не стоит риска испортить весь блок.
Надежность процесса в конечном итоге сводится к показателю Cpk и запасу прочности при экстремальных нагрузках. При твердости более 50 HRC массивная поверхность контакта метчика создает мгновенные скачки крутящего момента и сильное накопление тепла. Если синие, микроскопические стружки забивают канавки или отверстие слегка смещается из-за деформации при термообработке, инструмент мгновенно ломается. Переход на специальную твердосплавную резьбофрезу обеспечивает зазор в точке контакта, сохраняя предсказуемые силы резания.
Стоимость поломки метчика в готовых вставках H13 и D2
Каждый руководитель цеха по изготовлению пресс-форм знает этот отвратительный звук сломанного метчика в почти готовом блоке. Вы тратите десятки часов на черновую и высокоскоростную чистовую обработку вставки из стали H13 или цементированной направляющей из стали D2 (58–62 HRC), и вдруг метчик M8 ломается на последней резьбе. Шпиндель отводится пустым, оставляя сломанный твердосплавный элемент плотно застрявшим в отверстии. Весь производственный процесс мгновенно останавливается.
Один из клиентов из Мичигана, занимающийся штамповкой, усвоил этот урок на собственном горьком опыте. В спешке, выполняя срочный заказ, они нарезали резьбу в массивном штамповочном башмаке из стали D2, используя высококачественные метчики с покрытием. Метчик сломался под чрезмерным крутящим моментом, а последующее электроэрозионное воздействие оставило слой переплавленного металла и микротрещины на критически важной уплотнительной поверхности. Эта выброшенная деталь решила вопрос: они отказались от использования метчиков и перешли на фрезерование резьбы в закаленной стали для всех деталей штампов.
Устранение отходов заготовки с помощью правильного резьбофрезерного инструмента
Шпиндели станков никогда не работают в идеальных условиях; инструменты неизбежно изнашиваются и теряют микроскопические зерна карбида. Реальное преимущество специально разработанной резьбофрезы заключается в том, что она позволяет уменьшить общий объем брака деталей до приемлемого размера. Поскольку диаметр фрезы значительно меньше диаметра предварительно просверленного отверстия, стружка свободно вымывается, и инструмент никогда не заедает у стенок.
Даже если оператор пропустит предупреждение о низком ресурсе инструмента и режущие кромки начнут скалываться, вставка пресс-формы останется в полной безопасности. Если резьбовой калибр затянут, достаточно ввести смещение износа на 0.02 мм в систему управления ЧПУ для пружинного прохода или перевести инструмент в положение «новый». Отверстие останется на месте, боковые поверхности резьбы останутся гладкими, а дорогостоящий сердечник пресс-формы не попадет в мусорный бак.
Стратегии, специфичные для конкретного материала: фрезерование резьбы в закаленных сталях (H13, D2 и S136)
Использование одинаковых скоростей, подач и траекторий движения инструмента для всех закаленных инструментальных сталей быстро приведет к обратным результатам. При устранении неполадок в настройках на месте наиболее распространенная ошибка, с которой мы сталкиваемся, — это предположение, что схожие значения твердости по Роквеллу означают одинаковое поведение при резании. Даже если пластина и блок с полостью имеют твердость 52 HRC, их профили касательного напряжения и тепловыделения полностью различаются в зависимости от химического состава сплава и структуры карбида.
Выбор подходящих резьбофрез для закаленной стали — это только первый шаг. Успех зависит от адаптации режущей кромки к особенностям металлургии каждой марки стали. Крупные карбиды в холоднокатаных сталях требуют высокой ударной вязкости кромки, сплавы для горячей обработки создают проблемы с терморегулированием, а нержавеющие стали для пресс-форм требуют осторожных движений при входе в режущую кромку. Для точной настройки параметров необходимо знать, как ведет себя каждый сплав при микроскопических сдвиговых деформациях.
Борьба с абразивным износом в холоднокатаной инструментальной стали D2 (58–62 HRC)
Материал D2 насыщен твердыми нерастворенными эвтектическими карбидами, распределенными по всей закаленной матрице. При движении твердосплавной резьбофрезы по спиральной траектории эти абразивные частицы карбида действуют как крошечные шлифовальные круги, ударяя по режущей кромке. Слишком большая глубина резания приводит к локальному мгновенному нагреву, быстрому размягчению кобальтового связующего и преждевременному износу боковой поверхности или микросколам.
Наши испытания инструмента показывают, что лучшей контрмерой является снижение скорости обработки поверхности до 45–60 м/мин при одновременном увеличении угла наклона спирали до 40°–45°. Больший угол наклона спирали смягчает первоначальный радиальный удар, превращая резкие ударные резы в плавное, прогрессивное режущее движение. Такая настройка значительно уменьшает микроосколочение вдоль режущей кромки, обеспечивая предсказуемый износ инструмента при длительной работе без присмотра.
Термическая усталость и удаление стружки при горячей обработке H13 (48–54 HRC)
При нарезании резьбы глубоко внутри больших блоков кристаллов из стали H13 (48–54 HRC) основным врагом является накопление тепла. Поскольку сталь H13 сохраняет высокую прочность на разрыв при повышенных температурах, тепло, выделяемое при сдвиге, с трудом уходит вместе со стружкой. Использование водорастворимой охлаждающей жидкости под высоким давлением часто приводит к обратному эффекту: интенсивные термические циклы создают микроскопические трещины вдоль твердосплавных канавок, ускоряя катастрофическое разрушение кромки.
Проведенные в цехе испытания подтвердили, что подача холодного воздуха под высоким давлением в сочетании с минимальным количеством смазки (MQL) значительно увеличивает срок службы инструмента при фрезеровании закаленной стали. Непрерывная подача сухого воздуха под давлением выше 0.6 МПа мгновенно удаляет горячую синюю стружку из глухих отверстий, предотвращая повторную резку. Одновременно сверхтонкий туман из растительного масла смазывает режущую кромку, не вызывая сильного термического удара по твердосплавному материалу.
Предотвращение упрочнения при обработке зеркально отполированной нержавеющей стали S136 (50–54 HRC) для изготовления пресс-форм.
Нержавеющая сталь S136 для изготовления пресс-форм сочетает в себе твердость сердцевины 50–54 HRC с известной склонностью к упрочнению при обработке. Операторы часто уменьшают подачу, полагая, что легкий поверхностный срез защитит хрупкие кончики инструмента. В действительности же, слишком малая нагрузка стружки приводит к тому, что зуб полируется и трется о предварительно затвердевшую корку, оставшуюся после предыдущего зуба, разрушая режущую кромку инструмента за считанные секунды.
При работе с резьбофрезой из стали S136 необходимо обеспечить надежную резку. Независимо от шага радиального резания, поддерживайте подачу на зуб (Fz) в пределах от 0.03 до 0.05 мм, чтобы оставаться ниже зоны упрочнения. Сочетание такой нагрузки на стружку с микрохонингованной кромкой толщиной 5–8 микрон обеспечивает гладкие, без заусенцев, резьбовые профили, которые легко проходят строгие проверки герметичности пресс-формы.
Твердосплавные резьбофрезы HRC65 для высокопрочных штампов.
Обработка стали твердостью более 60 HRC требует полного отказа от стандартных правил фрезерования. При таких экстремальных значениях предел текучести заготовки приближается к пределу прочности на разрыв стандартного твердосплава. Макроскопическая пластическая деформация исчезает, уступая место хрупким микротрещинам и сильным ударным нагрузкам. Традиционные геометрические формы, которые отлично подходят для предварительно закаленной инструментальной стали, разрушаются в течение первых двух шагов на штампах с твердостью более 60 HRC.
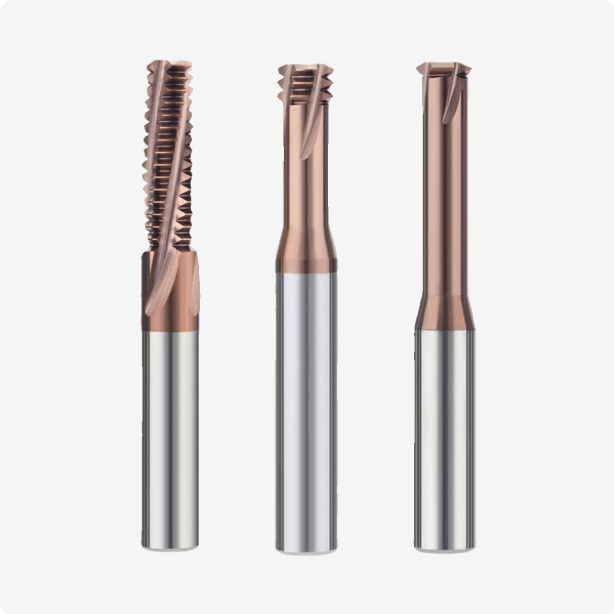
Для производства надежных резьбофрез из твердосплава HRC65 необходимо сбалансировать прочность подложки, подготовку кромки и характеристики PVD-покрытия. Для достижения этой цели требуется точность 5-осевого ЧПУ-шлифования с жесткими допусками на биение, а также специальная субмикронная зернистая структура. Без оптимизированной микрогеометрии, заложенной непосредственно в профиль зуба, даже самая сложная спиральная траектория движения инструмента приведет к его поломке.
Субмикронные карбидные подложки и геометрия отрицательного угла наклона для твердости более 60 HRC
Мы избегаем погони исключительно за твердостью исходного материала, сосредотачиваясь вместо этого на трещиностойкости. Для сталей тверже 60 HRC мы затачиваем наши инструменты из сверхтонких субмикронных стержней (размер зерна 0.4–0.6 мкм) с содержанием кобальта 8–10%. Эта мелкозернистая структура останавливает распространение микротрещин во время высокочастотной прерывистой резки, образуя надежную начальную защиту от сколов кромки в каждой твердосплавной резьбофрезе.
Для улучшения геометрии резания мы отказываемся от положительного угла заточки в пользу отрицательного (-3° до -6°) в сочетании с отрицательной Т-образной фаской толщиной 0.015–0.025 мм. Эта микрофаска смещает сильные сдвиговые нагрузки назад, в твердосплавное тело зуба, преобразуя опасное изгибающее растяжение в стабильное трехосное сжатие. Именно это структурное усиление обеспечивает плавное резание инструмента при работе с глухими отверстиями твердостью 62 HRC.
Высокотемпературные PVD-покрытия AlTiN/AlCrN для предотвращения разрушения кромок
При фрезеровании твердых материалов тонкая стружка и высокая деформация сдвига часто приводят к повышению температуры в зоне контакта выше 900 °C. В таких условиях необработанный карбид быстро подвергается химическому износу в виде кратеров и окислению. Мы применяем нанослойные покрытия из высокоалюминиевого AlTiN или AlCrN, нанесенные методом PVD, которые образуют самовосстанавливающуюся плотную защитную пленку из оксида алюминия (Al₂O₃), действующую как эффективный тепловой экран.
Однако более толстые покрытия не являются решением для резьбофрез, обрабатывающих закаленную сталь. Чрезмерная толщина покрытия скругляет радиус режущей кромки, что значительно увеличивает давление инструмента и его отклонение. Мы строго придерживаемся толщины PVD-покрытия в пределах 1.8–2.5 микрон, поддерживая стойкость к окислению при температуре около 1,000 °C и сохраняя толщину заточенной режущей кромки в пределах 4–6 микрон.
Практические правила работы в цеху при фрезеровании резьбы на закаленных стержнях пресс-форм.
Высококачественный инструмент решает лишь половину задачи; остальное зависит от качества выполнения работ в цехе. При твердости выше 50 HRC система управления станка мгновенно наказывает за малейшие ошибки программирования. Незначительные вибрационные удары или небольшое радиальное отклонение — допустимые для низкоуглеродистых сталей — быстро перерастают в вибрацию инструмента при пробивке, выход за пределы допустимых диаметров шага или сколы режущих кромок в закаленных литейных блоках.
Стандартизация траекторий резания для каждой резьбофрезы обеспечивает надежную зону безопасности для шпинделя и заготовки. Обработка твердых материалов исключает любые догадки. От плавного тангенциального впрыска до поэтапной регулировки глубины резания и внутренней дуговой подачи — следование законам физики фрезерования твердых материалов обеспечивает повторяемый срок службы инструмента и нулевой брак.
Траектории движения инструмента при входе и выходе дуги: устранение следов задержки и преждевременного скола.
При устранении сколов кромок в закаленных штампах мы проверяем код ошибки перед изменением скорости резания. Наиболее разрушительной привычкой является радиальное вдавливание резьбофрезы прямо вперед, резание на 360 градусов и последующее отведение вдоль той же оси. При твердости выше 55 HRC такое резкое радиальное погружение мгновенно повышает давление резания и оставляет серьезные следы задержки на боковой поверхности резьбы.
Программисты всегда должны использовать плавные спиральные траектории движения инструмента под углом 90° или 180°. Плавное движение инструмента по дуге обеспечивает равномерное изменение толщины стружки от нуля до заданной нагрузки. Это полностью исключает механические удары, защищает деликатные микрофаски от обрыва и позволяет получать чистые, зеркально ровные поверхности резьбы без концентраторов напряжений.
Многопроходная радиальная подача для фрезерования глубоких резьбовых отверстий в закаленной стали.
Когда глубина резьбы превышает 2.5D, основной проблемой становится отклонение инструмента. Нарезание полного профиля резьбы за один радиальный проход в стали твердостью 55+ HRC приводит к классическим ошибкам конусности: диаметр шага сужается к нижней части, из-за чего проходной калибр заклинивает, а непроходной проворачивается насквозь. Более тяжелые одиночные проходы вызывают только отклонение и сильную вибрацию.
При фрезеровании резьбы в закаленной стали мы используем многопроходный радиальный режим подачи. В инструментальной стали твердостью 58 HRC выполняется три последовательных прохода: черновая обработка на 65% радиальной глубины, чистовая обработка на 25% для удаления конусности и чистовая обработка с пружинным механизмом на 10% глубины. Такой поэтапный подход разгружает хвостовик инструмента и фиксирует диаметры резьбы глубоких отверстий в заданном размере.
Правило динамической компенсации подачи: почему ваша подача шага CAM-контроллера обеспечивает наилучшее качество резки.
Эта скрытая ловушка ловит даже опытных программистов ЧПУ. При установке нагрузки на стружку, например, 0.04 мм/зуб для внутренней резьбы, программное обеспечение CAM выдает значение F вдоль траектории движения инструмента. Поскольку окружность траектории движения инструмента намного меньше периферии режущей кромки, фактическая нагрузка на стружку у стенки отверстия резко возрастает, если компенсация внутренней дуги отключена.
Именно из-за геометрических искажений новая твердосплавная резьбофреза может разбиться через несколько секунд после начала резания. Чем меньше отверстие и чем ближе диаметр инструмента к диаметру отверстия, тем сильнее становится перепуск. Всегда включайте внутреннее уменьшение дуговой подачи в системе ЧПУ или вручную уменьшайте линейную подачу, чтобы нагрузка на кромку при резке оставалась в безопасных пределах.
Когда стандартные решения не срабатывают: использование специальных твердосплавных резьбофрез.
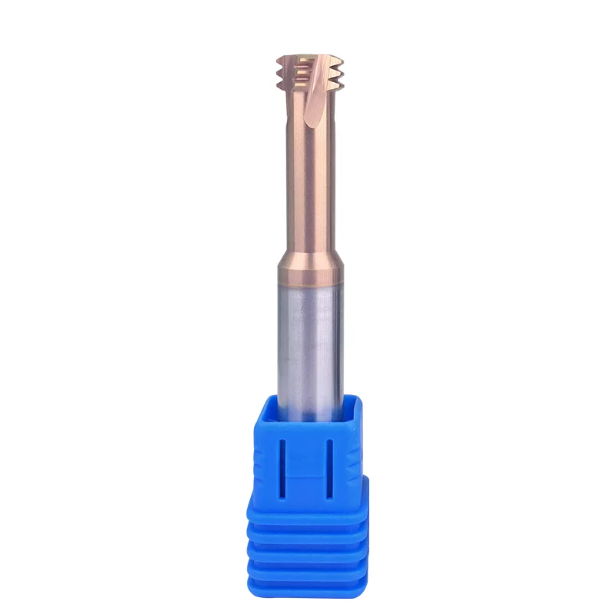
Стандартные каталоги инструментов часто оказываются бесполезными при изготовлении сложных пресс-форм. Готовые инструменты проектируются с учетом общих допусков и широких зазоров. Реальные компоненты пресс-форм редко обеспечивают идеальный доступ: компактные сердечники салазок, плотные зенковки в области водопровода и угловые подъемники обычно ограничивают доступ инструмента в узкие, беззазорные углубления.
Применение стандартных инструментов для обработки экстремально глубоких полостей приводит к увеличению скрытого брака. При обработке глубоких нестандартных резьб или глухих отверстий с нулевым зазором переход на специальные твердосплавные резьбофрезы является практичным способом снижения рисков. Изменение зазора между режущей кромкой и сердечником, а также геометрии канавок для конкретной геометрии детали устраняет следы заедания, отклонение и неожиданные поломки инструмента.
Решение проблем, связанных с коротким шагом резьбы и нулевым зазором в глухих отверстиях, с помощью специальных твердосплавных резьбофрез.
Мы столкнулись с подобной ситуацией, обслуживая европейский цех по производству автомобильных пресс-форм на сердечнике из стали S136 (54 HRC). Резьба заканчивалась прямо у внутренней охлаждающей рубашки, оставляя осевой зазор менее 0.8 мм. Стандартные резьбофрезы имели фаски на входе, которые достигали упора до полной глубины резьбы, а при перемещении по оси Z вниз существовал риск удара плоской головкой о пол.
Наша команда разработала специальную однозубую резьбофрезу из твердосплава с плоским дном и увеличенным диаметром сердечника. Благодаря устранению мертвого пространства переднего направляющего элемента и микровыемке наконечника, инструмент нарезает резьбу на всю глубину в пределах 0.2 мм от глухого дна. Если жесткие осевые ограничения или канавки с нулевым зазором тормозят работу вашего цеха, переход на жесткий, короткозубый инструмент, изготовленный на заказ, исключает ручную обработку резьбы.
Интеграция формовочного инструмента: сочетание снятия фаски и нарезания резьбы в одном жестком резьбофрезерном инструменте.
Каждая дополнительная смена инструмента при обработке стали твердостью более 50 HRC приводит к накоплению биений и задержкам цикла. Профессиональная обработка фаски с помощью сверла с последующей нарезкой резьбы часто оставляет едва заметные ступеньки или вторичные заусенцы из-за микроскопических ошибок индексации шпинделя. В литьевых формах высокого давления эти крошечные дефекты ухудшают качество критически важных уплотнительных поверхностей уплотнительных колец.
Интеграция обеих операций в один резьбофрезерный инструмент решает проблему. Шлифовка зуба с точной фаской под углом 45° или 60° за резьбовыми канавками позволяет завершить обработку верхней фаски и нарезать резьбу в отверстии за одно непрерывное спиральное движение. Если смещение инструмента вызывает дрейф базовой точки или задержку цикла, объединение профилей обеспечивает концентричность и исключает ошибки позиционирования станка.
Обработка сталей H13, D2 и S136 требует баланса между термическими ударами, абразивным износом и упрочнением. Каждая конфигурация отличается по жесткости зажима, мощности шпинделя и давлению охлаждающей жидкости. Если в вашем цехе возникают проблемы с преждевременным износом кромок или конической резьбой на сложных чертежах пресс-форм, свяжитесь с нами, указав твердость материала, глубину отверстий и CAD-модели. Мы вместе изучим чертежи, чтобы настроить стабильный процесс резки с контролем стружки.






