
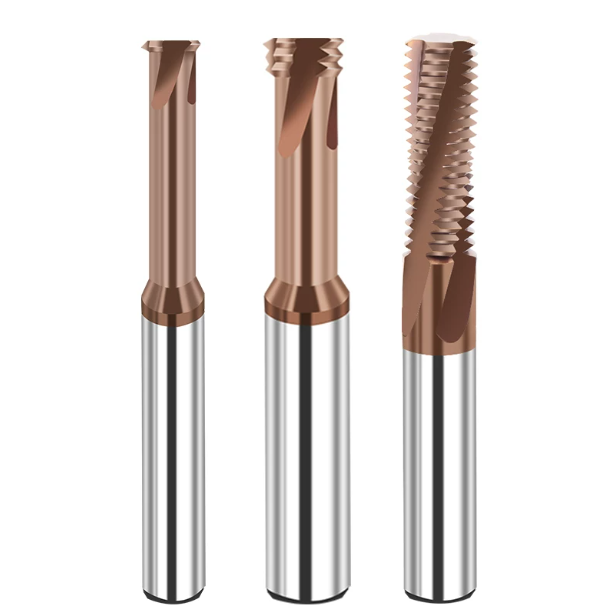
Два месяца назад к нам обратился давний клиент из Штутгарта, занимающийся изготовлением пресс-форм, с просьбой срочно остановить производство. Они пытались нарезать резьбу M6 в сердечнике штампа из стали D2/1.2379, закаленной до 62 HRC. Они протестировали высококачественные полнопрофильные резцы от трех известных производителей, но каждый инструмент вышел из строя с катастрофическими последствиями: лучший прослужил менее трех отверстий, а худший сломался внутри полости при первом же врезании.
За последние 16 лет мы наблюдали этот идентичный тип отказов в сотнях машиностроительных цехов в Северной Америке и Европе. Операторы, привыкшие работать с предварительно закаленной сталью, часто видят, как их подача, скорость и траектории движения инструмента начинают рушиться, как только твердость материала превышает 60 HRC. Когда силы резания резко возрастают и начинается упрочнение материала, стандартные процедуры ввода инструмента приводят к мгновенному хрупкому разрушению, в результате чего обломки твердосплавных деталей застревают в шестизначных полостях пресс-форм.
Для преодоления этих проблем недостаточно просто приобрести высококачественные резьбофрезы для закаленной стали. Настоящая надежность достигается за счет стратегии обработки с замкнутым контуром: сочетание субмикронной твердосплавной прочности с термостойкими покрытиями, увеличение допусков на пилотные отверстия и переход на обработку сжатым воздухом под высоким давлением. Вам надоело наблюдать за показаниями датчика нагрузки шпинделя, держа руку над зоной подачи и ожидая этого ужасного щелчка?
Почему резьбофрезы часто ломаются после термообработки? Три основные причины, которые мы обнаруживаем в цеху.
При осмотре сломанных твердосплавных фрез в контейнере для отходов заказчика, характер излома наглядно демонстрирует ситуацию. Многие цеха используют одинаковые скорости, подачи и размеры отверстий как для предварительно закаленных деталей, так и для полностью закаленных. Они считают, что наличие прочной фрезы само по себе гарантирует успех. Однако, как только сталь достигает твердости 60 HRC, ее микроструктура изменяется, образуя плотную матрицу из мартенсита и твердых карбидов, что приводит к резкому увеличению силы резания.
При такой твердости биение всего в два-три микрона приводит к значительному боковому смещению. Основываясь на более чем десятилетнем опыте устранения неполадок в штамповочных формах и литейной оснастке, мы редко обнаруживаем, что дефектом является сам сорт твердосплава. Вместо этого, инструменты выходят за пределы своих механических возможностей из-за трех упущенных из виду узких мест технологического процесса.
Слепое копирование размеров направляющих отверстий для метчиков: интерференция корня и коэффициенты расширения в закаленной стали твердостью более 60 HRC.
Мы часто видим, как токари берут стандартную таблицу нарезания резьбы и сверлят отверстие диаметром 5.0 мм для стандартной резьбы M6. В мягких сталях такой размер отверстия оставляет достаточно места. Однако в инструментальной стали твердостью более 60 HRC сверление отверстия диаметром 5.0 мм — это смертный приговор для режущей кромки. Закаленные материалы обладают нулевой пластичностью, а это значит, что инструмент не может смещать необработанный материал или выдерживать незначительную усадку отверстия из-за напряжений, возникающих при термообработке.
При программировании метрической резьбофрезы необходимо ориентироваться на верхний предел допуска по малому диаметру. Для резьбы M6x1.0 мы обычно расширяем пилотное отверстие до 5.10 мм или 5.15 мм, оставаясь при этом в пределах допуска 6H. Этот крошечный зазор на уровне микрон снижает сжимающее трение на вершине почти на 30%, что является нашей первой корректировкой при каждом сколе кромки во время первоначального тестирования.
Резкое увеличение сопротивления радиальному резанию: деформация инструмента и хрупкое разрушение.
Механики часто спрашивают нас, почему режущий инструмент плавно работает в стали твердостью 45 HRC, но мгновенно ломается в порошковой металлургической стали твердостью 62 HRC. Ответ кроется в силе радиального разделения. В материалах с твердостью более 60 HRC стружка перестает плавно срезаться; она разрушается под действием экстремального сжимающего напряжения. Эта динамика отталкивает режущий инструмент от стенки обрабатываемого участка, вызывая измеримое отклонение и вибрацию инструмента.
Это боковое давление быстро перегружает универсальный резьбофрезерный инструмент. Стандартные резцы имеют глубокие канавки для максимального отвода стружки, что истончает перемычку и снижает жесткость сердечника. Когда материалы высокой твердости оказывают давление на тонкую шейку, крутильные колебания вызывают немедленное образование микросколов вдоль режущей кромки. Мы проектируем наши инструменты из закаленной стали с толщиной перемычки на 20% большей, чем у стандартных конструкций, чтобы противостоять этому изгибу.
Сильное воздействие радиального ввода: как линейный ввод разрушает твердосплавные кромки.
Анализ G-кода оператора часто выявляет прямолинейный подход (G01) непосредственно к стенке отверстия. Хотя прямое погружение допустимо в мягкой стали, оно разрушает карбидные кромки в материалах с твердостью более 60 HRC. Сверхмелкозернистый карбид обладает исключительной твердостью при высоких температурах и износостойкостью, но ему не хватает прочности на растяжение и удар, необходимых для того, чтобы выдержать прямой перпендикулярный удар о закаленную поверхность.
Для устранения ударной нагрузки мы программируем дугообразное движение не менее чем на 90 градусов, предпочтительно спиральное вращение на 180 градусов. Даже при работе с высококачественными резьбофрезами из твердосплава HRC65 требуется вращение для постепенного увеличения нагрузки на стружку от нуля до полной запрограммированной подачи. Плавное введение фрезы в зону резания предотвращает мгновенный удар, который обычно приводит к поломке зубьев при первом контакте.
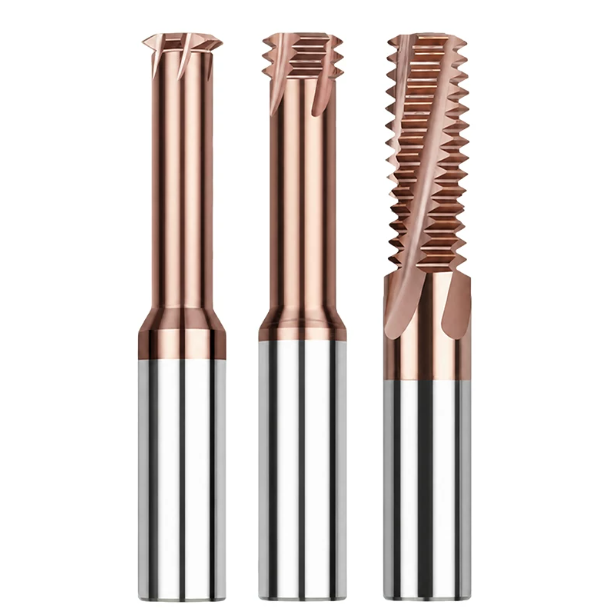
Работа с закаленной сталью твердостью HRC65–HRC70: перепроектирование подложек инструментов и геометрии кромок.
Многие специалисты по инструментальному оборудованию считают, что нанесение усовершенствованного покрытия на стандартную геометрию концевой фрезы позволит ей обрабатывать сталь твердостью от 65 до 70 HRC. Наши испытания на пятиосевых шлифовальных станках доказывают обратное. При твердости выше 65 HRC металл заготовки достигает предела текучести, а образование стружки переходит в абразивное отслаивание и трение. Традиционные конструкции с положительным передним углом выходят из строя за считанные секунды.
Для работы в экстремальных условиях требуется перестройка геометрии инструмента, начиная с сердцевины. Мы устраняем глубокие открытые стружкообразующие полости, отдавая предпочтение максимальному поперечному сечению сердцевины и усиленным режущим кромкам. Следующие изменения в конструкции — это наши проверенные на практике решения, разработанные за годы обработки высокотвердых компонентов.
Оптимизация угла спирали и хонингование кромки с отрицательным передним углом для резьбофрез из карбида HRC65
При обработке таких сталей, как DC53 или полностью закаленная D2, острая режущая кромка создает опасное слабое место. Острые, устойчивые кромки не выдерживают сжимающих контактных напряжений мартенситной матрицы, что приводит к быстрому микроотслаиванию. Мы затачиваем наши инструменты с радиальным углом заточки от -2° до -5° и применяем радиус хонингования кромки от 8 до 12 микрон. Это контролируемое хонингование поддерживает кромку, безопасно направляя высокие сжимающие напряжения в твердосплавное тело.
Выбор угла спирали также требует обдуманного компромисса. Хотя крутые углы спирали эффективно удаляют мягкую стружку, они снижают сопротивление сердечника кручению в твердых материалах. В ходе реальных испытаний штамповочных вставок мы обнаружили оптимальный угол между 15° и 20° для резьбофрез из твердосплава HRC65. Этот меньший угол преобразует радиальное отклонение резания в осевую поддержку, стабилизируя инструмент и снижая усталость режущей кромки.
Компромиссы в отношении жесткости твердосплавных резьбофрез HRC70: почему мы не рекомендуем многоканавочные конструкции с полным профилем.
Когда твердость детали достигает 68-70 HRC, фрезы для нарезания резьбы по всему профилю становятся неэффективными. Нарезание всей глубины резьбы за один оборот на 360 градусов заставляет каждый зуб одновременно зацепляться за закаленную заготовку. Возникающие радиальные силы легко деформируют тонкий хвостовик, вызывая ошибки в конусности шага или обламывая инструмент в месте соединения с хвостовиком.
Для таких экстремальных уровней твердости мы рекомендуем цехам перейти на однопрофильные или короткопрофильные фрезы (с двумя-тремя зубьями). Хотя однопрофильная фреза работает дольше, она уменьшает радиальную площадь контакта на 70-80%. Это возвращает сопротивление резанию в диапазон, с которым могут справиться ваш шпиндель и инструментальный держатель. При работе с твердосплавными резьбофрезами HRC70 единственным надежным способом защиты дорогостоящих заготовок является сокращение времени цикла на несколько секунд.
Эксплуатационные характеристики нанокомпозитных покрытий в реальных условиях: предотвращение отслаивания наконечника при сухой резке.
При сухом фрезеровании закаленной стали локальные температуры трения на режущей кромке обычно превышают 900°C (1650°F). Когда клиенты присылают нам неисправные инструменты, мы часто видим, как покрытие отслаивается от кончика, оставляя необработанный карбид подверженным термическому износу. Эта поломка редко вызвана низкой твердостью поверхности; она возникает из-за термического напряжения, которое отслаивает покрытие от подложки.
Для решения этой проблемы мы используем передовые методы подготовки поверхности и специализированные тонкопленочные покрытия. Мы обрабатываем исходный карбид с помощью ионной очистки тлеющим разрядом, наносим градиентный адгезионный слой и покрываем его нанокомпозитным покрытием на основе TiAlSiN или AlCr. Эта многослойная структура повышает стойкость к термическому окислению выше 1100 °C, обеспечивая отвод тепла от трения вместе со стружкой, а не разрушение резьбофрезерного инструмента.
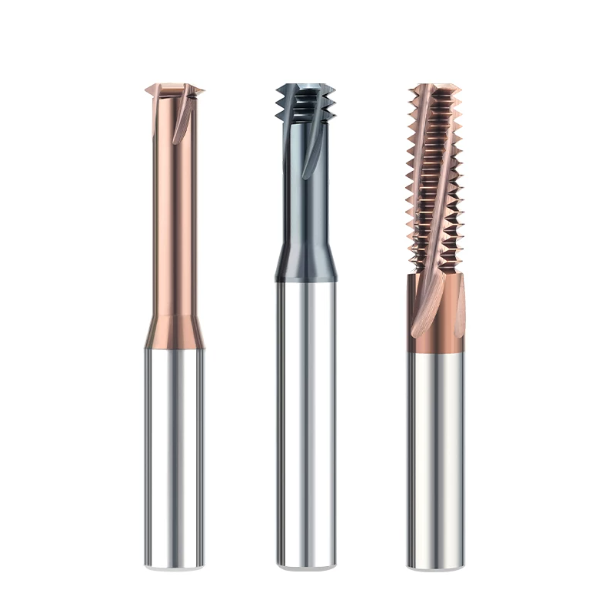
Практическая обработка закаленной инструментальной стали: выбор наиболее износостойких резьбофрез
Добавление отверстий для выталкивающих штифтов или изменение размеров резьбы на пресс-формовочных вставках, закаленных до твердости более 60 HRC, — задача крайне ответственная. Многие токари просто берут любую фрезу с подходящей длиной режущей кромки со стеллажа. Однако в закаленных инструментальных сталях нулевой предел текучести материала означает, что даже незначительное несоответствие геометрии инструмента мгновенно приведет к катастрофическому разрушению инструмента.
Выбор фрез для подложек с твердостью более 60 HRC требует учитывать не только номинальный диаметр и шаг резьбы. Необходимо оценить динамическое взаимодействие между сопротивлением резанию, вылетом канавки и жесткостью шпинделя станка. В стесненных условиях, где отвод стружки затруднен, выбор правильного типа резьбофрез, специально разработанных для сопротивления деформации, является единственным способом защитить дорогостоящие вставки пресс-форм от брака.
Сравнение срока службы инструмента: одноформовые и многоформовые резьбофрезы для ремонта пресс-формовых вставок с твердостью более 60 HRC.
При модификации закаленной штамповочной матрицы для автомобильной промышленности, стоимость которой исчисляется шестизначными суммами, токари часто используют многопрофильные инструменты с полным профилем, чтобы сократить время цикла. Однако наши производственные испытания показывают, что полнопрофильные резцы исключительно уязвимы к локальным колебаниям твердости. Когда все зубья зацепляются одновременно, радиальные режущие выступы перекрывают рабочую поверхность инструмента, вызывая быстрое многозубное разрушение по всей его длине.
Для надежного ремонта пресс-форм мы настоятельно рекомендуем использовать фрезы с одним профилем. Поскольку заготовку обрабатывает только один профиль, сопротивление резанию значительно снижается, что позволяет плавно интерполировать даже на станках с умеренной жесткостью сервопривода. В ходе производственных испытаний на закаленных штамповочных вставках из стали H13 фрезы с одним профилем для закаленной стали увеличили средний срок службы инструмента с десятка отверстий до более чем ста, сократив общие затраты на оснастку и время простоя более чем на 50%.
Характеристики гашения вибраций резьбофрез с коротким вылетом и прямыми канавками по сравнению с микровинтовыми канавками при обработке глубоких глухих отверстий
Нарезание глухой резьбы в закаленной инструментальной стали представляет собой серьезную проблему для удаления стружки. Операторы часто выбирают инструменты с большим количеством витков режущей кромки, надеясь поднять стружку вверх, но такие канавки истончают сердечник инструмента. Под сильным давлением резания твердая стружка скатывается по задней части зуба, вызывая высокочастотную вибрацию, которая быстро отламывает режущий наконечник у основания.
Для обеспечения максимальной жесткости в глубоких глухих отверстиях, инструменты с коротким вылетом и прямыми канавками обеспечивают наивысшую прочность на кручение, хотя и ограничивают отток стружки. Микроспиральная конструкция (от 10° до 12°) обеспечивает идеальный практический баланс. Выбор такого типа резьбофрез обеспечивает достаточный осевой подъем для удаления стружки, сохраняя при этом максимальную массу поперечного сечения и предотвращая образование трещин, вызванных вибрацией, глубоко внутри отверстия.
Фрезерование метрической резьбы в глубоких отверстиях: баланс между жесткостью шейки и удалением стружки.
Обработка мелких внутренних резьб, таких как M3-M5, в глубоких закаленных углублениях часто приводит к поломке инструмента в месте соединения с шейкой. Инструментальщики часто чрезмерно подрезают шейку, чтобы обеспечить зазор между ней и стенкой отверстия. В инструментальной стали твердостью более 60 HRC тонкая шейка ведет себя как торсионная пружина, скручиваясь и деформируясь под нагрузкой до тех пор, пока хрупкий карбид не разрушится.
Чтобы предотвратить деформацию без возникновения трения о стенки, мы проектируем наши облегченные шейки с большим радиусом перехода и жесткими допусками на зазоры. Такая геометрия позволяет сохранить максимально возможную толщину поперечного сечения шейки, обеспечивая при этом полное отсутствие контакта с малым диаметром. Полученная в результате метрическая резьбофрезерная головка обеспечивает динамическую жесткость на изгиб, необходимую для устранения конусности резьбы и предотвращения ее поломки при передаточных числах 3:1 или 4:1.
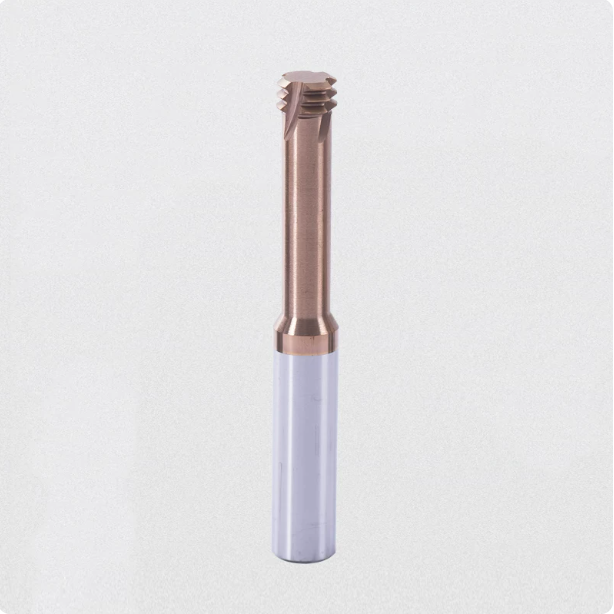
Основные правила программирования и эксплуатации оборудования на месте для предотвращения поломок инструментов (анализ производственного процесса)
Когда твердосплав ломается в закаленной стали, операторы обычно в первую очередь винят материал инструмента. Однако анализ G-кода часто выявляет истинную причину: неправильно настроенные траектории подачи и значения шага. Материалы, закаленные до твердости 60+ HRC, не могут пластически деформироваться, а это значит, что любое резкое изменение направления или задержка подачи приводят к разрушительной ударной волне непосредственно в режущей кромке.
За годы работы с инструментальными цехами в Северной Америке и Европе мы разработали строгий набор правил эксплуатации. Точная настройка допусков на биение, спиральных дуг подхода и радиальных шагов позволяет исключить сколы кромок и раскрыть весь конструктивный потенциал стандартного резьбофрезерного инструмента.
Ввод и вывод дуги на 180° (закат): защита твердосплавных кромок от повреждений при ударе.
Наиболее распространенная ошибка программирования, которую мы наблюдаем, — это прямое вдавливание инструмента в стенку отверстия с помощью линейного перемещения G01. В сталях с твердостью более 60 HRC перпендикулярное вдавливание создает экстремальную ударную нагрузку, которая разрушает твердосплавную режущую кромку в течение миллисекунд после контакта.
В постпроцессоре CAM мы задаем полукруглую спиральную траекторию вхождения и выведения инструмента на 180 градусов. Эта геометрия постепенно увеличивает нагрузку на режущую кромку от абсолютного нуля до запрограммированной подачи на зуб, стабилизируя оси станка перед полным зацеплением. Сочетание этой траектории вхождения с высокопрочными твердосплавными резьбофрезами HRC65 защищает хрупкую кромку и полностью исключает образование сколов на входе.
Планирование глубины послойного фрезерования: распределение радиального многопроходного припуска и коррекция пружинного прохода.
Попытка нарезать резьбу на всю глубину за один радиальный проход в стали твердостью более 60 HRC гарантированно приведет к поломке резца. Огромные радиальные силы отталкивания деформируют инструмент, создавая коническую резьбу, которая болтается в верхней части и натягивается в нижней. Инструмент часто заклинивает и ломается при отводе.
Вместо этого мы программируем трехступенчатую радиальную многопроходную процедуру: черновая обработка на 60% от общей глубины, получистовая обработка на 30% и чистовая обработка на 10%, за которой следует проход с нулевой радиальной подачей и пружиной. Эта последовательность ступенчатого снижения стабилизирует силы резания во время каждого оборота. Она позволяет твердосплавным резьбофрезам HRC70 соблюдать строгие допуски по диаметру шага без ошибок отклонения.
Анализ охлаждающей среды: почему холодный воздух высокого давления превосходит смазочно-охлаждающую жидкость.
Обильное использование водорастворимой охлаждающей жидкости в зоне резания является одной из основных причин сколов кромок закаленных сталей. При вращении инструмента в зоне резания и обратно зубья подвергаются быстрым термическим циклам между сильным нагревом от трения и мгновенным охлаждением жидкостью. Этот термический шок вызывает микротрещины в твердосплавной подложке, что приводит к преждевременному отслаиванию материала.
Мы рекомендуем использовать сухой воздух под высоким давлением от 6 до 8 бар или минимальное количество смазки (MQL). Сухой воздух устраняет термический удар и мгновенно удаляет твердую абразивную стружку из отверстия, предотвращая повторное резание. Подача чистого воздуха с высокой скоростью потока имеет важное значение для максимального увеличения срока службы резьбофрез для закаленной стали.
Передовые технологии: линейная скорость против центровой подачи инструмента: как избежать ловушки перегрузки по центральной линии кулачкового механизма.
Задание скорости подачи 0.05 мм/зуб непосредственно в CAM-программное обеспечение может непреднамеренно перегрузить инструмент на 200–300%. Контроллеры станка рассчитывают скорость подачи (F) вдоль осевой линии инструмента. При движении по внутренней дуге эта осевая линия проходит гораздо меньшее расстояние, чем внешняя режущая кромка, что создает невидимое, но значительное увеличение фактической нагрузки на стружку.
При работе с резьбофрезой малого диаметра необходимо применять внутреннюю формулу компенсации скорости подачи для уменьшения значения F контроллера. Калибровка запрограммированной подачи гарантирует, что внешняя кромка будет сохранять заданную толщину стружки. Эта простая регулировка предотвращает перегрузку инструмента и поддерживает усилие резания в пределах допустимых значений.
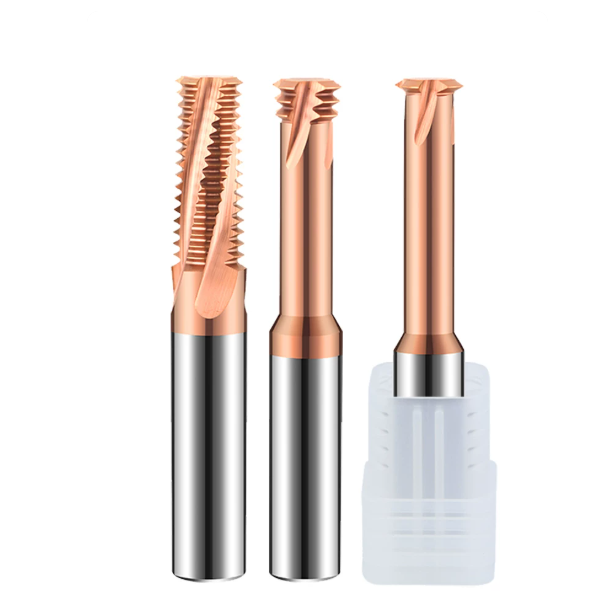
Экстренная диагностика на месте для выявления дефектов качества и частого износа инструмента.
При крупносерийном производстве закаленных стержней пресс-форм или аэрокосмических компонентов настоящий кошмар — это когда после снятия детали со станка обнаруживается заедание контрольного шаблона у входа в отверстие. В таких случаях в цехах часто начинается паника. Операторы инстинктивно увеличивают скорость подачи или переключаются на дорогостоящий инструмент из каталога, но в итоге обнаруживают, что следующая деталь снова не проходит проверку.
Эти повторяющиеся дефекты почти всегда можно диагностировать непосредственно на станке. Закаленная сталь обеспечивает мгновенную обратную связь благодаря акустическому шуму, изменению размеров и состоянию стенок отверстия. Освоение этой диагностической логики позволяет токарям выявлять первопричины за считанные минуты и восстанавливать стабильный, воспроизводимый диапазон допусков при нарезании резьбы на закаленной стали.
Аномалии резьбового калибра: исправление конусности «свободный верх, тугой низ», вызванной прогибом.
При проверке резьбы твердостью 62+ HRC распространенным дефектом является проходной калибр, который проворачивает две витка резьбы и заклинивает, в то время как непроходной калибр свободно шатается у края резьбы. Эта проблема возникает из-за деформации инструмента под сильным радиальным давлением резания. Простая регулировка общей компенсации радиуса резца (значение D) приведет к браку детали: входное отверстие выходит за пределы допустимых параметров, а коническое дно остается слишком узким.
Мы корректируем этот конус, сочетая локализованные смещения инструмента с ненавязчивым пружинным проходом. В вашей программе ЧПУ добавьте вторичную чистовую орбиту с нулевой радиальной глубиной резания или увеличьте значение смещения на 0.01–0.02 мм исключительно в нижней части отверстия. Эта стратегия позволяет естественному пружинящему эффекту твердосплавных резьбофрез HRC65 очистить оставшийся припуск, восстанавливая надлежащую цилиндричность без выбраковки ценных вставок.
Выявление ранних признаков микрочипирования: как остановить цикл до катастрофического отказа
Опытные токари знают, что звук шпинделя дает более раннее предупреждение, чем цифровые датчики нагрузки. При воздушном охлаждении материалов твердосплавной фрезы твердосплавной инструмент издает непрерывное высокочастотное шипение во время спиральной интерполяции. Если этот ровный тон внезапно прерывается глухим ритмичным стуком или резким скольжением, немедленно нажмите кнопку приостановки подачи.
Этот едва заметный тональный сдвиг указывает на то, что отдельный зуб получил микросколы. В сталях сверхвысокой твердости этот крошечный дефект быстро запускает разрушительный эффект снежного кома, ломая хвостовик фрезы в течение двух оборотов шпинделя. Немедленная остановка цикла для осмотра передней поверхности позволяет заменить резьбофрезерный инструмент до того, как он сломается внутри отверстия, что избавляет от дорогостоящей электроэрозионной обработки пресс-формы.
Поломка инструмента, вызванная сжатием заусенца в пилотном отверстии: критическая роль предварительной снятия фаски.
В ходе производственных проверок мы часто замечаем, что операторы планируют снятие фаски с отверстия после цикла нарезания резьбы, чтобы избежать смены инструмента. В предварительно закаленных материалах такая последовательность редко вызывает проблемы. Однако в полностью закаленных инструментальных сталях сколы сверла оставляют закаленный ободок с заусенцами, твердость которых на 2-3 единицы HRC выше, чем у основного металла.
Когда резец входит по своей спиральной траектории, его хрупкий наконечник ударяется непосредственно о закаленный выступ, а не о подготовленную поверхность. Этот внезапный удар скалывает переднюю грань еще до того, как начнется полное зацепление резьбы. Мы всегда требуем предварительной снятия фаски с отверстия под углом 45° или 60° за пределами основного диаметра с помощью жесткого инструмента, что обеспечивает плавный вход и защищает вашу метрическую резьбофрезу от преждевременного выхода из строя.
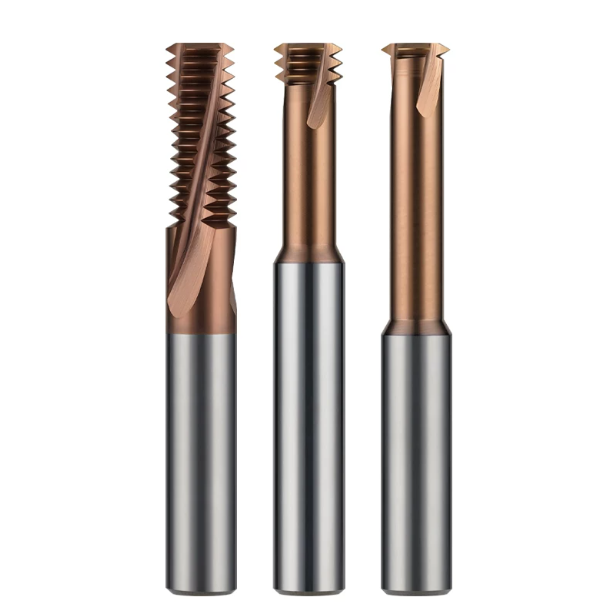
Как производитель твердосплавных резьбофрез, мы разрабатываем и изготавливаем нестандартные инструменты для достижения высокой твердости.
Оптимизация процесса, включающая зазоры в отверстиях, траектории вхождения дуги и компенсацию подачи, направлена на достижение одной и той же цели: балансирование сил резания с учетом структурных ограничений. При работе со сталями твердостью от 60 до 70 HRC стандартные инструменты из каталога работают только в условиях, описанных в учебниках. Глубокие пазы, тонкостенные заготовки и абразивные порошковые металлургические сплавы быстро доводят стандартные инструменты до предела их прочности.
Именно из-за этого разрыва в производительности наша мастерская уделяет большое внимание разработке индивидуальных решений для экстремальных условий. Как признанный производитель твердосплавных резьбофрез , мы знаем, что тестирование стандартных инструментов на дорогостоящих штампах чревато катастрофическими последствиями. Эффективная индивидуальная настройка требует согласования динамики станка, структуры зерна материала и допусков на биение держателя инструмента для создания решения, специфичного для конкретного применения.
Анализ зерен на поверхности излома: отслеживаемость материала и анализ первопричин.
Когда в цехе происходит многократная поломка инструмента, мы просим отправлять обратно обломки, а не загружать новую фрезу. Сканирующий электронный микроскоп показывает, что произошло на самом деле: отчетливые следы усталости указывают на вибрацию инструмента при обработке, плоскости сдвига подтверждают радиальную перегрузку подачи, а микротрещины указывают на термический удар от жидкого охлаждающего вещества.
Отслеживание поведения зерен в месте излома позволяет специализированному производителю резьбофрез из карбида оптимизировать состав подложки. Если ваши инструменты демонстрируют преждевременное отслаивание в инструментальной стали холодной обработки, проверьте место излома: это плоский хрупкий излом или рваный разрыв сдвига? Мы устраняем эти структурные повреждения, разрабатывая заготовки из карбида вольфрама с заданной субмикронной структурой зерен (0.2–0.4 мкм) и целевым содержанием кобальта для предотвращения распространения трещин.
Пользовательские профили и расширенные возможности для глобальных инструментальных цехов: прямой доступ к инженерным решениям от производителей оригинального оборудования (OEM).
В инструментальных цехах, занимающихся изготовлением штампов для аэрокосмической и автомобильной промышленности, часто встречаются жесткие допуски при печати — например, высокое соотношение длины к диаметру, асимметричные радиусы гребней или небольшие зазоры в глухих отверстиях. Работа через сторонних дистрибьюторов часто превращает критические замечания, такие как «прогиб 0.015 мм», в расплывчатые жалобы на срок службы инструмента, затягивая циклы изготовления прототипов на месяцы.
Работая напрямую с нашей инженерной командой, мы можем проектировать инструменты, учитывая фактическую жесткость шпинделя и геометрию детали в CAD-модели. Если у вас возникают проблемы с конусностью резьбы или поломкой кромки в глубоких отверстиях твердостью более 65 HRC, пришлите нам ваши требования к вылету и характеристики заготовки. Мы оптимизируем зазор между шейкой и сердечником, толщину сердцевины и угол наклона хонинговального инструмента, чтобы создать резьбофрезы для закаленной стали, которые будут стабильно работать в вашем цехе.






