
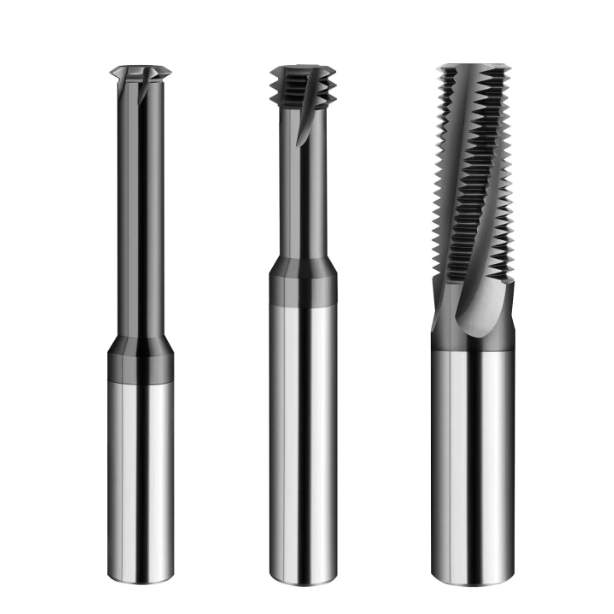
В прошлом месяце клиент из Штутгарта, специализирующийся на спинальных имплантатах, прислал нам срочное электронное письмо. Они обрабатывали внутреннюю резьбу M1.4×0.3 для глухих отверстий в костных винтах 316LVM на швейцарском токарном станке. Микрометчик сломался на дне отверстия на 23-м винте, в результате чего полуфабрикат стоимостью более 80 евро был мгновенно утилизирован.
За последние пятнадцать лет мы наблюдали подобные сценарии сотни раз. В диапазоне сплавов от M1 до M3 традиционная нарезка резьбы в медицинских сплавах — это рискованное предприятие. Чрезмерное упрочнение при обработке, высокая прочность на сдвиг и ограниченное удаление стружки легко превышают прочность на кручение тонкого инструмента. Даже без поломки упругое восстановление и конусность резьбы часто приводят к тому, что детали не проходят контроль качества.
Именно поэтому мы активно помогаем контрактным производителям медицинского оборудования модернизировать свои производственные цеха. Для дорогостоящих тонкостенных медицинских компонентов резьбофрезы для нержавеющей стали больше не являются дополнительной опцией. Это единственный надежный способ обеспечить стабильный выход годной продукции более 99% на линиях микрообработки.
Как специализированный производитель твердосплавных резьбофрез, мы знаем, что нужно для заточки микроинструментов на микроскопическом уровне. Мы балансируем прочность на поперечный разрыв в сверхтонких подложках, наносим термостойкие нанокомпозитные покрытия и оптимизируем геометрию для минимизации радиальной нагрузки. Однако сам инструмент составляет лишь 30% успеха; остальные 70% зависят от освоения компенсации подачи, траекторий движения инструмента по дуге и многопроходных стратегий.
Вам надоело наблюдать, как ваш швейцарский токарный станок выдает ошибку из-за очередного испорченного костного винта, и почему ваши микроинструменты никогда не служат дольше 500 деталей?
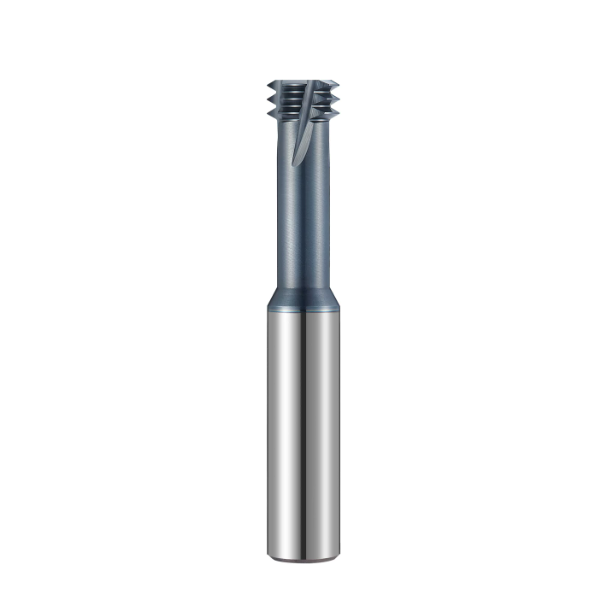
Почему мы рекомендуем полностью заменить метчики твердосплавными резьбофрезами для микронарезания резьбы в сплавах 316LVM и высокотвердых сплавах?
Обработка упрочняемых осаждением нержавеющих сталей, таких как 17-4PH или Custom 465, значительно отличается от обработки аустенитной стали 316LVM, но обе эти технологии обладают двумя существенными особенностями: сильным упрочнением при обработке и высокой режущей способностью. Многие программисты по привычке используют микронарезку, поскольку G-код прост, а время цикла кажется коротким. Однако в отверстиях M1–M3 чрезмерная площадь контакта приводит к резкому скачку крутящего момента резания, легко превышающему предел прочности на сдвиг тонких хвостовиков.
Метчики отлично подходят для обработки латуни или алюминия, но при работе с дорогостоящими медицинскими винтами сломанный метчик портит всю деталь и останавливает производственную линию. Когда мы помогаем медицинским контрактным предприятиям перевести свои процессы на высокопроизводительные твердосплавные резьбофрезы, мы разбиваем избыточный крутящий момент на управляемые, легкие спиральные проходы. Этот переход исключает катастрофические поломки и дает руководителям производства полный, предсказуемый контроль над сроком службы инструмента и процентом брака.
Нулевая терпимость к поломке инструментов при производстве медицинских костных винтов: исключение бракованных имплантатов, вызванных поломкой микронарезных метчиков.
Мало что может быть более неприятным в цеху механической обработки, чем наблюдать, как электроэрозионный станок застревает, пытаясь выжечь сломанный метчик из сложного костного винта. После токарной обработки, глубокого сверления и протяжки с использованием Torx внезапный выход из строя метчика превращает дорогостоящую готовую деталь в невостребованный товар. Помимо брака, сломанный метчик часто повреждает шпиндель, цангу или инструментальную ручку.
Фрезерование резьбы коренным образом меняет уравнение безопасности, поскольку диаметр инструмента всегда меньше внутреннего диаметра отверстия. Даже если кромка отколется или преждевременно износится, резец никогда не заклинит внутри детали. Стружку или сломанный инструмент можно просто вымыть воздухом или маслом, не повредив винт. Оснащение ваших станков специализированными резьбофрезами для нержавеющей стали – это не столько экономия двух секунд, сколько обеспечение полной безопасности процесса.
Устранение деформаций при формовке и резке: использование специализированных резьбонарезных инструментов для предотвращения расширения внешнего диаметра тонкостенных микротрубок.
Если вы используете полые винты для канюль или коннекторы для катетеров с толщиной стенок менее 0.35 мм, вы знаете, как легко деформируются тонкие стенки. Метчики, изготовленные методом холодной формовки, полностью полагаются на смещение материала, и возникающее радиальное кольцевое напряжение быстро приведет к выпучиванию или растрескиванию наружного диаметра. Резаные метчики немногим лучше, создавая достаточное радиальное давление, чтобы вывести тонкие стенки из круглого состояния более чем на 0.015 мм.
Для защиты деликатных деталей мы используем для обработки специализированный миниатюрный резьбонарезной инструмент. Благодаря спиральной интерполяции, позволяющей выполнять неглубокие радиальные резы толщиной всего от 5 до 15 микрон за проход, силы резания остаются крайне низкими. В сочетании с плавным попутным фрезерованием этот метод полностью исключает расширение стенок, обеспечивает истинную концентричность и гарантирует чистую поверхность с шероховатостью Ra менее 0.2, чего не может достичь ни один метчик.
Точное заточка резьбы в глухих отверстиях по всей длине: практическое исследование на токарных станках швейцарского типа с минимальным (0.5P) зазором.
Программирование глухих микроотверстий на поворотном станке часто приводит к серьезному узкому месту: чертеж требует полной глубины резьбы почти до самого дна сверла. Многие имплантационные винты оставляют менее 0.5 шага резьбы (0.5P) осевого зазора. Миниатюрные метчики требуют фаски на ходе от 1.5P до 2.5P, что вынуждает операторов опасно близко к полу, что может привести к мгновенной поломке инструмента, если стружка забьется в нижнюю часть.
Мы решаем эту проблему с малым зазором, используя специальную фрезу для нарезания резьбы с плоским дном, изготовленную на станке с ЧПУ, с минимальным радиусом закругления. Располагая фрезу всего на 0.1 мм выше дна отверстия и перемещая ее вверх к входному отверстию, масло под высоким давлением вымывает стружку перед резкой. Эта стратегия «снизу вверх» позволяет нарезать чистую резьбу полного профиля до последней доли шага без риска удара о дно или образования стружки.
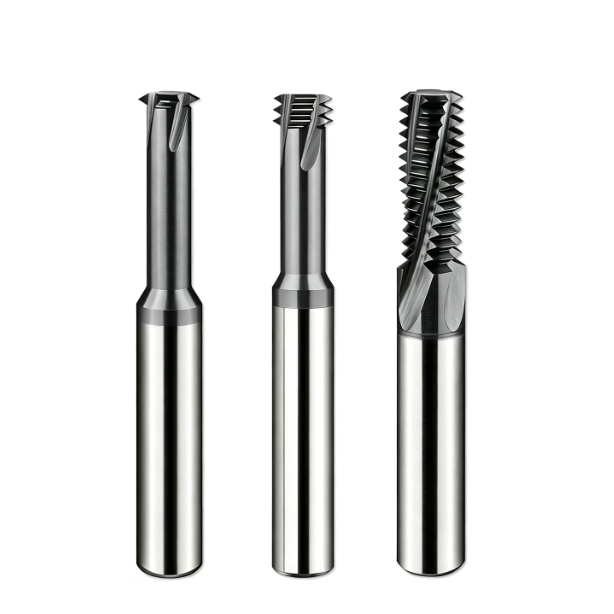
Перспектива инструментального производства: Наши принципы геометрического проектирования твердосплавных резьбофрез с микродиаметрами и микрорежущими кромками.
Руководители цехов часто спрашивают нас, почему стандартные фрезы диаметром 0.75 мм могут иметь совершенно разный срок службы в одинаковых отверстиях M1. Технические характеристики в каталоге рассказывают лишь половину истории. В зонах микрорезки размером менее 1 мм с коэффициентом вылета, превышающим 3×D, силы резания в аустенитной нержавеющей стали быстро вызывают сильное отклонение инструмента или внезапное хрупкое разрушение.
Как производитель резьбофрез из твердого сплава, мы никогда не просто уменьшаем макропрофили инструментов. Для тонких микрофрез требуется максимальная жесткость сердечника, мгновенное рассеивание тепла и микроскопическая точность кромки. Точная настройка этих критически важных параметров шлифования на нашем предприятии позволяет обеспечить надежную и воспроизводимую обработку на ваших станках с ЧПУ.
Тонкий баланс между толщиной сердечника и канавками для стружки: оптимизация конструкции канавок для обеспечения жесткости на кручение в микроинструментах M1–M3.
При проектировании микроинструментов для медицинских имплантатов наибольшие споры обычно касаются соотношения диаметра стержня к диаметру. Некоторые программисты требуют использования канавок увеличенного диаметра для удаления стружки из глухих отверстий. Однако на микроинструментах с резьбой меньше M1.6 слишком глубокая нарезка канавок приводит к потере инерции поперечного сечения, вызывая крутильные колебания и шероховатость боковых поверхностей резьбы в вязкой стали 316L.
В результате обширных испытаний на резание мы отказались от глубоких U-образных канавок на наших миниатюрных твердосплавных резьбофрезах. Вместо этого мы затачиваем неглубокие канавки с переменной кривизной, которые поддерживают жесткость сердцевины на уровне 58–62%. Такая геометрия сохраняет критически важное сопротивление изгибу, полностью исключая конусность шага резьбы и деформацию стенок, характерные для глубоких микроотверстий.
Эксплуатационные характеристики ультрамелкозернистых подложек и нанопокрытий в реальных условиях: высокотемпературная стойкость к наплавке и нанохонингование аустенитных сталей.
Если рассмотреть отбракованные микроинструменты под микроскопом, то обычное абразивное истирание боковой поверхности встречается крайне редко. Большинство микрорезцов выходят из строя из-за того, что нарост на режущей кромке (BUE) разрушает микроскопический радиус кромки. Нержавеющая сталь генерирует интенсивный локальный нагрев выше 700°C; если кромка очень острая, она скалывается от термического удара, но чрезмерное заточное точение мгновенно упрочняет заготовку.
Мы затачиваем наши инструменты из субмикронного карбида (размер зерна 0.2–0.4 мкм), чтобы сбалансировать исключительную твердость при высоких температурах с прочностью режущей кромки. Затем мы наносим контролируемый микрохонинговальный слой с размером частиц 2–4 микрона и нанокомпозитное покрытие, обогащенное кремнием. Этот гладкий барьер предотвращает приваривание стружки во время высокоточной резьбофрезерной обработки нержавеющей стали, гарантируя, что режущая кромка выдержит многократные термические циклы без микросколов.
Строгий контроль биения с точностью до 0.002 мм: прямое влияние концентричности при изготовлении на срок службы инструмента для микрорезьбы.
На крупных деталях биение в 5 микрон лишь незначительно ухудшает качество поверхности; при микрорезьбе 5 микрон — это приговор. При нарезании резьбы M1.4 фактическая нагрузка на стружку может составлять всего 3–5 микрон на зуб. Если динамическое биение превышает 3 микрона, одна канавка принимает на себя втрое большую нагрузку, в то время как другая трется и упрочняет отверстие.
Для предотвращения преждевременного выхода из строя каждый производимый нами инструмент для микрорезьбы проходит бесконтактный оптический контроль, гарантирующий полное биение менее 0.002 мм. Мы всегда предупреждаем наших коллег в цехе: установка высокоточного инструмента в изношенную цангу ER ухудшает его рабочие характеристики. Для продления срока службы режущей кромки необходимо использовать микрорезцы в паре с прецизионными термоусадочными или гидравлическими держателями.
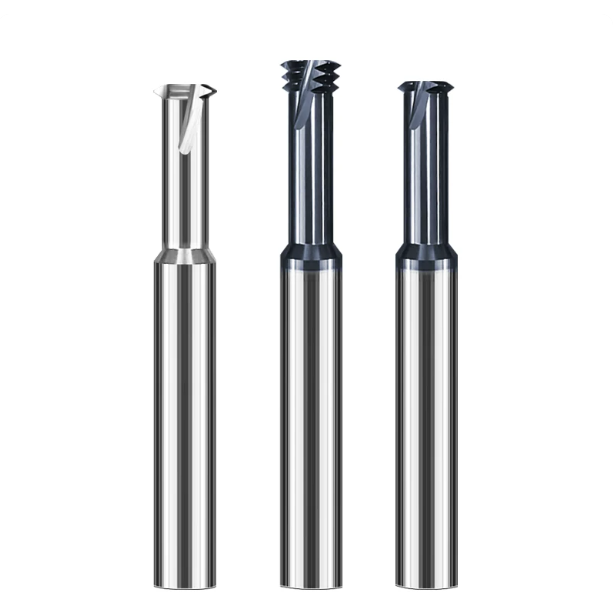
Практические советы для токарных станков швейцарского типа: траектории движения инструмента и компенсация программирования при фрезеровании резьбы M1–M3 из нержавеющей стали.
Обработка микрорезьбы на токарных станках швейцарского типа требует совершенно иного подхода, чем программирование жесткого вертикального обрабатывающего центра. Компактные шпиндели с приводным инструментом имеют ограниченную массу подшипников и меньшее демпфирование кручения. В сочетании с тонкими хвостовиками инструмента любой внезапный выброс стружки или удар при входе инструмента немедленно приводят к отклонению и погрешностям размеров.
В нашей практике устранения неполадок преждевременный выход из строя микроинструментов почти всегда происходит из-за неравномерного формирования траектории движения инструмента, а не из-за скорости вращения шпинделя. Для микродеталей плавность траектории движения инструмента имеет гораздо большее значение, чем марка станка. Для достижения непрерывного и беспроблемного фрезерования резьбы на нержавеющей стали необходимы постепенная фильтрация входного потока, сбалансированная радиальная глубина и правильная компенсация подачи ЧПУ.
Устранение следов от инструментов и вибрации от ударов: почему мы требуем тангенциального ввода дуги (ввод/вывод дуги) во время ввода в эксплуатацию на объекте.
Во многих цехах для упрощения макропрограмм программируется прямое погружение (вектор по оси X) в отверстие. При обработке латуни таким способом можно было бы обойтись, но при работе с прочной нержавеющей сталью прямое погружение мгновенно вдавливает микроканавки в материал. Этот внезапный удар оставляет заметные следы на стенке, дребезжит шпиндель и вызывает микротрещины на режущей кромке.
Мы всегда требуем плавного тангенциального входа под углом 90 градусов с синхронизированным спиральным Z-образным наклоном, за которым следует эквивалентный выход под углом. Такая геометрия входа позволяет постепенно наращивать сопротивление резанию твердосплавных резьбофрез от нулевой до полной нагрузки. Инструмент выходит так же чисто, предотвращая образование заусенцев и гарантируя, что профиль резьбы пройдет строгий оптический контроль.
Стратегия радиальной обработки: избегание интенсивной однопроходной резки для сплавов 17-4PH и 465, изготовленных на заказ.
Попытка нарезать резьбу на всю глубину за один проход на нержавеющей стали твердостью 44 HRC, упрочняющейся осаждением, гарантированно приведет к поломке резца. Эти сплавы быстро упрочняются под давлением, и нарезка на всю глубину перегружает тонкие шейки инструмента. Сильное боковое отклонение приводит к образованию конической резьбы, которая не проходит контроль с помощью калибра, или к поломке инструмента до завершения одного оборота.
Мы рекомендуем разделить радиальную глубину на два черновых прохода и один проход с нулевой нагрузкой. Для профиля M2×0.4 возьмите 65% глубины на первом проходе, 35% на втором и завершите проходом с нулевой нагрузкой на конечном диаметре шага резьбы. Такая ступенчатая стратегия защитит ваш микрорезьбонарезной инструмент от пиковых сил резания и полностью устранит конусность.
Преобразование траектории вращения инструмента: предотвращение мгновенного скола резьбофрез на микростанках с ЧПУ, вызванного ошибками компенсации подачи.
Это наиболее распространенная ошибка программирования, которую мы наблюдаем у токарей, переходящих с фрезерных станков на токарные станки швейцарского типа. Блоки управления, такие как Fanuc или Mitsubishi, рассчитывают запрограммированную линейную подачу (F) по траектории центра инструмента, а не по периферии режущей кромки. В крошечных отверстиях радиус траектории центра инструмента значительно меньше фактического диаметра резьбы.
Если в вашем CAM-постпроцессоре отключена внутренняя компенсация круговой подачи, контроллер применяет нагрузку от стружки непосредственно к центральной линии. Эта ошибка может легко удвоить или утроить фактическую нагрузку от стружки на режущей кромке. Для деликатной микрофрезерной фрезы с ЧПУ такая мгновенная перегрузка ломает инструмент на первом же обороте; всегда дважды проверяйте компенсированные скорости подачи перед нажатием кнопки запуска цикла.
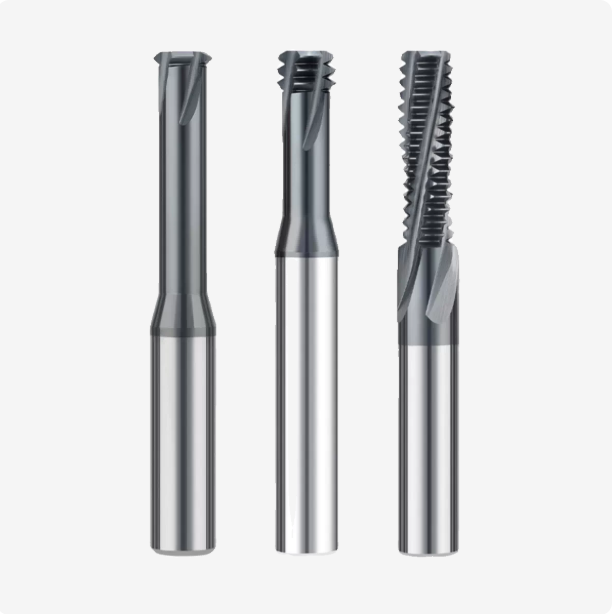
Решение проблем, связанных с деформацией инструмента и допусками: решения для резьбофрезерных станков по нержавеющей стали, применяемые непосредственно на месте.
Мало что так расстраивает инспекторов по контролю качества и токарей, как неудовлетворительные результаты испытаний резьбы на микроинженерных винтах. Как правило, проходной калибр плавно вращается на первой половине шага, прежде чем полностью заклинить на нужной глубине, в то время как непроходной калибр входит в отверстие слишком свободно. Это несоответствие редко является простой ошибкой калибровки; оно напрямую связано с физическим отклонением инструмента во время спирального фрезерования.
Аустенитные и мартенситные нержавеющие стали имеют низкие модули упругости и высокий предел текучести, а это значит, что даже небольшие радиальные силы легко деформируют тонкие шейки инструментов. Операторы часто пытаются компенсировать это, регулируя общее смещение D, но это лишь приводит к компромиссу между слишком большим входным отверстием и слишком маленьким нижним. Когда допуски составляют всего несколько десятков микрон, применение резьбофрез для нержавеющей стали требует специальной компенсации траектории движения инструмента для компенсации механического отклонения.
Устранение конусности «свободный верх/тугой низ»: практические компенсационные регулировки для микрорезьбонарезных инструментов.
Когда глубина резьбы достигает 3×D или 4×D, конструкция зубьев напрямую определяет степень конусности детали. Многозубчатые фрезы с полным профилем кажутся эффективными, поскольку они обрабатывают профиль за один спиральный проход, но зацепление нескольких зубьев за вязкую сталь 316L приводит к чрезмерному боковому давлению. В результате происходит деформация, из-за чего кончик инструмента испытывает недостаток глубины резания, оставляя невидимый конус, который заклинивает калибровочный шаблон.
Для глубоких микроотверстий переход на однозубый резьбонарезной инструмент снижает давление резания более чем на 60%. Если для обработки требуется многоканавочный инструмент, запрограммируйте ступенчатую компенсацию конусности в ваши подпрограммы. Динамическое расширение радиуса интерполяции на 0.002 мм на каждые 0.5 мм глубины по оси Z позволяет срезать остаточную конусность, обеспечивая плавное вращение калибра до упора.
Решения для обеспечения медицинской чистоты и удаления заусенцев: устранение микрозаусенцев на резьбовых гребнях M1–M3 на швейцарских токарных станках.
Микроимплантаты не должны иметь рыхлых заусенцев или загнутых краев под микроскопами чистых помещений. Ручная зачистка заусенцев с помощью инструментов или щеток после извлечения — медленный процесс, сопряженный с риском повреждения прецизионных краев и оставляющий рыхлые частицы внутри глухих микроотверстий. Для медицинских деталей требуется автоматизированная, воспроизводимая последовательность зачистки, выполняемая полностью внутри рабочей зоны станка.
Мы программируем миниатюрные твердосплавные резьбофрезы в автоматизированную последовательность: сверление, снятие фаски, нарезание резьбы и окончательная зачистка. Фрезерование резьбы после снятия фаски с пилотного отверстия обеспечивает четкую форму гребня. Заключительный проход с нулевой глубиной на входе резьбофрезой чисто срезает смещенные микрозаусенцы, создавая поверхность имплантационного качества прямо со шпинделя.
Жесткость держателя инструмента и конфигурация системы охлаждения под высоким давлением: обеспечение надежного отвода стружки из микроотверстий.
Зажим микростержней диаметром 3 или 4 мм в изношенных цангах ER11 гарантирует короткий срок службы инструмента и нестабильные размеры. Стандартные цанговые зажимы обычно приводят к биению на 0.008 мм, что мгновенно превышает допустимую нагрузку на зуб. Заливание внешней поверхности детали маслом под низким давлением также неэффективно, поскольку поверхностное натяжение препятствует проникновению масла к нижней части детали.
Когда стружка забивает дно отверстия, вращающаяся фреза для резьбофрезы с ЧПУ разлетается на части за доли секунды. Мы требуем использования высокоточных термоусадочных или гидравлических держателей, чтобы общее динамическое биение не превышало 0.002 мм. Сочетание этой установки с масляной струей высокого давления 80 бар, направленной непосредственно вдоль канавок инструмента, обеспечивает непрерывное удаление стружки и защищает микрорежущие кромки.
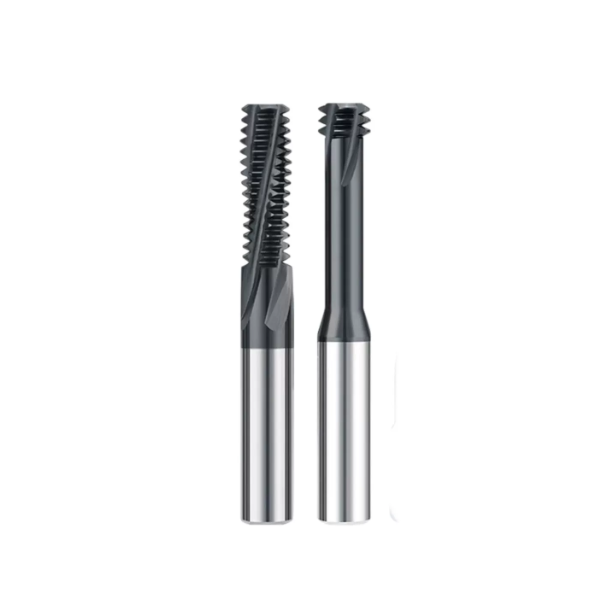
Пример из практики заказчика: повышение производительности и сокращение времени цикла благодаря использованию фрезерных насадок для нарезания резьбы на станках с ЧПУ.
Отходы, оставшиеся после работы на швейцарском токарном станке, — это настоящее испытание для любой стратегии оснастки. Мы часто посещаем цеха по обработке медицинского оборудования, где используются высококачественные швейцарские токарные станки, которые, тем не менее, с трудом справляются с нарезанием резьбы M1-M3 в сложных сплавах. Быстрый износ боковой поверхности, конусность отверстий и поломки инструментов постоянно вынуждают операторов прерывать производство для корректировки положения инструмента и ручной проверки.
Для устранения этих проблем достаточно точно подобрать геометрию сердечника инструмента и траекторию движения инструмента к условиям обработки заготовки. Когда предприятия заменяют стандартные инструменты из каталога на фрезы с ЧПУ, предназначенные для конкретных задач, результаты немедленны. Конусность отверстия исчезает, срок службы инструмента стабилизируется, и операторы могут уверенно оставлять станки работать в автоматическом режиме в течение смен с выключенным оборудованием.
Обработка винтов для позвоночника из стали 316L (M1.6×0.35) на станке Swiss-Turn: увеличение срока службы инструмента с 80 до 450 деталей.
В швейцарской долине Юра на токарном станке Citizen возникли проблемы с внутренней резьбой M1.6×0.35 в винтах для позвоночника из стали 316L. При использовании стандартной микрофрезы за один радиальный проход стружка и отклонение инструмента привели к сколам на канавках уже после обработки 80 деталей. Операторы тратили половину смены на перенастройку инструмента и сортировку бракованных винтов.
Мы разделили траекторию резания на два радиальных прохода (на глубину 60% и 40%) и добавили пружинный проход толщиной 0.002 мм для очистки конуса. Затем мы перешли от внешнего обдува охлаждающей жидкостью к масляной линии высокого давления 80 бар и установили наши усиленные твердосплавные резьбофрезы. Время фрезерования увеличилось всего на 1.8 секунды, а срок службы инструмента вырос с 80 до более чем 450 винтов на инструмент при пределе текучести 99.4%.
Обслуживание мировых производителей медицинского оборудования: поставка резьбофрез из твердого сплава по чертежам заказчика в течение 48 часов.
Если у вас возникают проблемы с тонкостенными костными винтами, сплавами твердостью 46 HRC или узкими канавками для снятия напряжения, вам не нужно довольствоваться компромиссами, предлагаемыми в каталоге. Стандартные инструменты имеют чрезмерную длину канавок и стандартные зазоры, которые приводят к вибрации и прогибу в узких отверстиях. Специальная геометрия устраняет этот прогиб, максимально увеличивая жесткость хвостовика для точной глубины отверстия.
Как специализированный производитель резьбофрез из твердого сплава , мы знаем, насколько важны быстрые сроки выполнения заказов на этапе предсерийного производства медицинских изделий. Отправьте нам чертеж вашего компонента, марку материала и спецификации держателя, и мы рассчитаем оптимальный диаметр сердечника и изготовим микрофрезы на заказ в течение 48 часов. Если сложные микрорезьбы создают узкие места в вашем цехе, давайте вместе изучим ваши чертежи и настроим параметры резания.






