
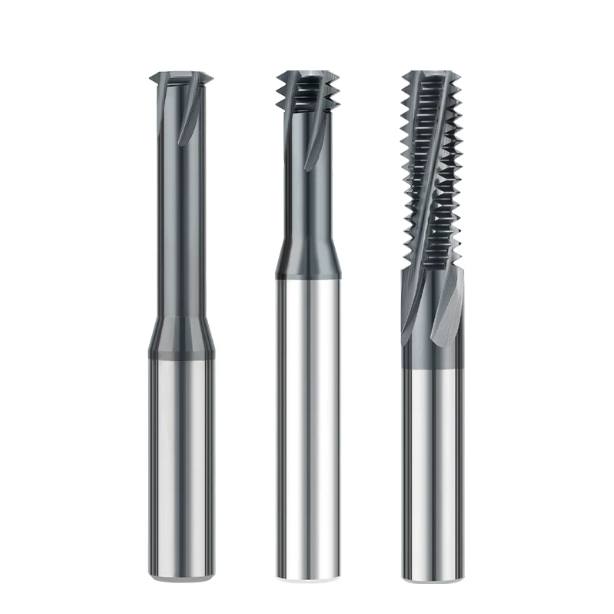
В прошлом месяце мы получили несколько сломанных инструментов и два закаленных и отпущенных образца из стали 4140 от клиента из Огайо, занимающегося высокоточной обработкой. Их производственный руководитель был в отчаянии. При нарезании резьбы на дорогостоящих блоках гидравлических клапанов они отказались от метчиков, чтобы избежать поломки инструментов в глухих отверстиях. Они перешли на концевые фрезы для стали, чтобы исключить поломку метчиков, но возникли новые проблемы: диаметры шага резьбы вышли за пределы допуска, калибр «проход» заклинил после двух оборотов, а кончики инструментов получили микросколы уже к третьему отверстию.
Когда мы провели испытания в нашем цехе, программа CAM выявила первопричину. Для достижения более плавной резки программист по умолчанию использовал обычное фрезерование для круговой интерполяции траектории.
За более чем пятнадцать лет производства инструментов и поддержки предприятий в США и Европе мы бесчисленное количество раз сталкивались с подобной ситуацией. Токари знают правила попутного фрезерования и традиционного фрезерования для обработки внешних контуров. Но как только инструмент входит в глубокое стальное отверстие, выбор правильного метода часто становится проблемой.
Эта ошибка дорого обходится при обработке легированных сталей, инструментальных сталей или закаленных материалов (HRC 45–55). Фрезерование резьбы — это не просто уменьшенная версия плоского бокового фрезерования. Узкие отверстия легко застревают в стружке, вызывая повторное резание и заклинивание. При 3-осевой спиральной интерполяции направление ввода контролирует толщину стружки, распределение тепла и отклонение инструмента.
Выбор неправильного направления обработки приводит к первоначальному проскальзыванию и трению при традиционном фрезеровании. Это вызывает поверхностное упрочнение и усиливает деформацию инструмента, разрушая дорогостоящие детали. Сталкивались ли вы когда-нибудь с этим в цеху? Ваш станок имеет жесткую конструкцию, давление охлаждающей жидкости высокое, а параметры соответствуют данным в руководстве. И все же резьба не проходит проверку калибровочным инструментом, а срок службы инструмента резко сокращается.
Сравнительные испытания на месте: характеристики силы резания при попутном фрезеровании и традиционном фрезеровании стали с использованием резьбовых концевых фрез.
Многие токари считают, что традиционное фрезерование смягчает рез и защищает шпиндель станка. Однако более чем десятилетний опыт устранения неполадок с резьбой, не соответствующей спецификациям, в производственных цехах доказывает обратное. При использовании специальных концевых фрез для резьбы в стали на внутренних резьбах малого диаметра большой угол зацепления вдоль стенки отверстия полностью меняет стандартную динамику силы бокового фрезерования.
Испытания на пьезоэлектрическом динамометре показывают, что внутреннее традиционное фрезерование создает в 1.5–2 раза большую радиальную силу отталкивания, чем попутное фрезерование. Эта сила отклоняет инструмент к осевой линии отверстия, вызывая конусность диаметра делительной окружности и искажение угла боковой поверхности. Попутное фрезерование действительно создает более сильный начальный удар, но результирующие векторы силы вдавливаются обратно в траекторию резания. Эта внутренняя сила стабилизирует инструмент и фиксирует истинную геометрию резьбы.
От максимальной толщины стружки до нуля: как попутное фрезерование предотвращает упрочнение поверхности заготовки, вызванное трением.
В ходе технологического аудита стали 4140 Q&T (HRC 32–36) для производителя трансмиссий мы установили термодатчики внутри глухих отверстий для оценки тепловыделения при резке. При попутном фрезеровании сталь обрабатывается в точке максимальной толщины стружки, а затем постепенно уменьшается до нуля. Поскольку стружка имеет достаточный объем в месте входа среза, более 75% тепловыделения уходит вместе с откачанной стружкой, предотвращая перегрев стенок отверстия.
Динамика от толстой к тонкой стружке имеет решающее значение при обработке термочувствительных легированных сталей. Режущая кромка чисто выходит при нулевой механической нагрузке без вторичного трения. Такой чистый выход предотвращает образование абразивного, упрочненного белого слоя на боковых поверхностях резьбы. Наши испытания подтверждают, что этот механизм отвода тепла замедляет образование микротрещин от термической усталости на резьбофрезе на сотни отверстий, сохраняя при этом чистоту поверхности.
Фактическое влияние «экструзионного скольжения» на начальной фазе традиционного фрезерования на микросколочение кромок твердосплавных резьбофрез.
Инструменты, поступившие в нашу лабораторию после поломки, демонстрируют характерные повреждения: сильное микросколощение на передней поверхности и локальное отслоение покрытия. При 500-кратном увеличении редко можно обнаружить равномерные полосы износа на боковой поверхности. Вместо этого режущие кромки демонстрируют сильную механическую усталость от экстремального циклического трения. При обычном фрезеровании зуб начинается с нулевой толщины стружки; прежде чем достичь порога сдвига, заточенная микрокромка трется и полирует сталь на протяжении десятков микрон.
Этот начальный эффект трения и полировки крайне опасен для хромомолибденовых сплавов. Он упрочняет поверхность перед резом, заставляя каждый зуб пробивать более твердую корку под воздействием интенсивного тангенциального трения. Для жесткой твердосплавной резьбофрезы эта повторяющаяся боковая нагрузка превышает предел прочности твердосплавной подложки на поперечный разрыв. Если на резьбе видны неровные гребни или разрывы материала, то эта начальная фаза трения почти наверняка является первопричиной.
Принципы согласования момента удара при фрезеровании попутным движением с люфтом шпинделя/шариковинтовой передачи станка.
Фрезерование с попутным движением инструмента не является автоматическим решением для каждого станка в цехе. При посещении предприятий, использующих обрабатывающие центры с большим количеством часов работы, мы часто слышим жалобы на вибрацию или образование борозд после перехода на попутную траекторию движения инструмента. Векторы силы резания тянут инструмент вдоль вектора подачи. Если шариковые винты вашего станка имеют люфт более 0.015 мм, инструмент зацепится за этот люфт и резко двинется вперед, вызывая сильную вибрацию.
Мы не рекомендуем использовать агрессивные скорости подачи при попутном движении на станках с низкой динамической жесткостью. Перед началом длительного производственного цикла проверьте фактическое предварительное натяжение стола, перемещая ось относительно упора. Вы также можете запрограммировать замедление подачи на 50% вдоль дуги подачи. Если износ станка не удается устранить сразу, возврат к традиционному фрезерованию с уменьшенной на 30% подачей может стабилизировать резание и предотвратить сколы на концевой фрезе.
Слепое и глубокое сверление отверстий: реальные проблемы контроля и удаления стружки при фрезеровании резьбы.
При нарезании резьбы в глубоких отверстиях стальная стружка, застрявшая внутри узкого отверстия, действует как гильотина для режущего инструмента. Когда глубина резьбы достигает 2D или 3D, охлаждающая жидкость образует застойные вихри на дне отверстия. Это заставляет острую спиральную стружку возвращаться обратно в активные режущие канавки вместо того, чтобы удалять ее. Для цехов точной механической обработки ключ к успешному фрезерованию резьбы в глубоких отверстиях заключается не в увеличении скорости резания, а в обеспечении свободного пути для отвода стружки.
Поломка инструмента в глубоких отверстиях редко происходит из-за естественного износа боковой поверхности; она возникает, когда стружка плотно скапливается внутри канавок, вызывая внезапные скачки крутящего момента. Ограниченное внутреннее пространство искажает углы выхода стружки, превращая рыхлые обломки в абразивные частицы, которые царапают новые гребни резьбы. Перепроектирование траектории движения инструмента и потока охлаждающей жидкости обеспечивает гораздо более высокую надежность процесса, чем постоянная регулировка частоты вращения шпинделя.
Попутное фрезерование глухих отверстий (снизу вверх): основной принцип предотвращения вторичного стружкообразования на дне отверстия.
Традиционные спиральные проходы сверху вниз часто приводят к катастрофическому сколу кромок, поскольку сила тяжести затягивает тяжелую стружку непосредственно в зону резания. На автомобильном инструментальном заводе в Штутгарте мы решили проблему хронических поломок кромок, полностью изменив эту последовательность действий. Сначала погружая резец до нижнего зазора пилотного отверстия, инструмент выполняет фрезерование резьбы, подавая материал вверх к отверстию.
Эта стратегия фрезерования снизу вверх использует инерцию режущего инструмента и восходящий поток жидкости для удаления горячей стружки через открытое отверстие сверху. Стружка никогда не скапливается перед активными режущими зубьями, что полностью исключает скопление стружки и заклинивание инструмента. В ходе производственной партии, включавшей более 400 глухих отверстий, эта стратегия позволила повысить процент проходимости резьбовых калибровочных образцов до безупречных 100%.
Попутное фрезерование против традиционного фрезерования для сквозных отверстий: специализированная техника для подавления боковой вибрации в тонкостенных стальных компонентах с длинным выступом.
Стандартные правила обработки всегда должны адаптироваться к жесткости обрабатываемой детали. При нарезании резьбы в тонкостенной легированной втулке диаметром 6 мм с вылетом инструмента 3.5D стандартное попутное фрезерование вызывало сильную радиальную вибрацию. Прерывистые ударные нагрузки деформировали тонкую стенку, вызывая громкий визг и появление чешуйчатых следов по всему диаметру делительной окружности.
Для стабилизации резания мы переключили программу на обычное (верхнее) фрезерование. При верхнем фрезеровании режущий зуб переходит от тонкой к толстой стружковой нагрузке, создавая непрерывное обратное натяжение, которое плотно прижимает гибкий инструмент к стенке отверстия. Это гасит гармонический резонанс, жертвуя незначительным износом боковой поверхности инструмента ради сохранения округлости детали и обеспечения отсутствия вибрации на резьбовых поверхностях.
Эффективность отвода стружки и внутреннее давление охлаждающей жидкости: как охлаждающая жидкость под высоким давлением увеличивает срок службы резьбонарезной концевой фрезы.
Без достаточной кинетической энергии охлаждающей жидкости даже высококачественные заготовки выходят из строя в глубоких отверстиях. В наших цеховых испытаниях на нержавеющей стали 316L стандартная внешняя подача охлаждающей жидкости под давлением 30 бар приводила к образованию нитевидных стружек вокруг шейки инструмента. Плохое удаление стружки приводило к некачественной обработке поверхности и преждевременному износу кромок на средних зубьях резьбы.
Переход на подачу охлаждающей жидкости под высоким давлением 70 бар через шпиндель полностью изменил процесс резки. Сфокусированная струя жидкости достигала точки застоя в канавке, выбивая стружку из отверстия за доли секунды после начала среза. Это предотвратило образование нароста на режущей кромке и продлило срок службы наших твердосплавных резьбофрез, обеспечивая при этом зеркально ровный диаметр шага резьбы.
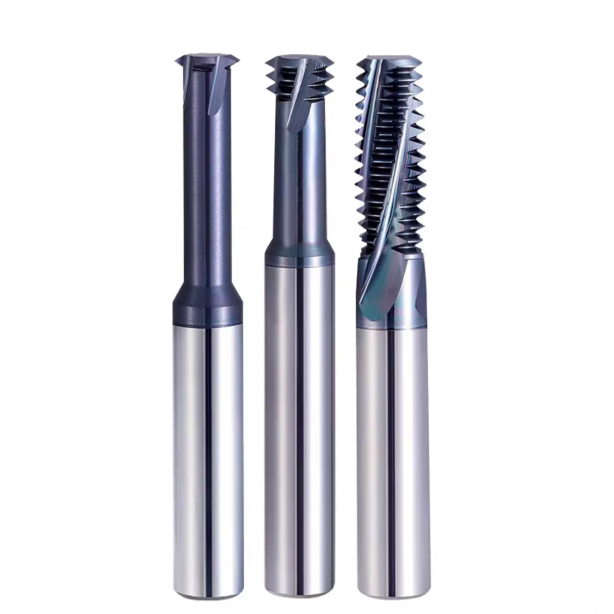
Практическая обработка закаленной инструментальной стали: оптимизация предельных значений для твердосплавных резьбовых концевых фрез твердосплава HRC55.
Обработка предварительно закаленных формовочных блоков не оставляет места для ошибок программирования. При нарезании резьбы в пластинах с твердостью HRC 48–55 сломанный инструмент приводит к порче дорогостоящей готовой детали. При такой твердости удлинение материала резко снижается, а напряжение сдвига при трении возрастает, что делает традиционные методы нарезания резьбы полностью устаревшими.
Для успешной работы с твердосплавными резьбовыми концевыми фрезами на инструментальной стали HRC55 необходимо управлять радиальными нагрузками на микроуровне, а не максимизировать скорость съема металла. Тщательное планирование траектории движения инструмента, пропорциональные радиальные шаги и плавные переходы при заточке имеют решающее значение для предотвращения термического микрорастрескивания и внезапного поломки зубьев.
Почему фрезерование попутным методом предпочтительнее традиционного фрезерования попутным методом для закаленных инструментальных сталей (например, D2/H13) с твердостью по Роквеллу 48–55 HRC?
При фрезеровании штамповочного блока H13, закаленного до твердости HRC 52, обычное (верхнее) фрезерование разрушило инструмент всего в четырех отверстиях. При верхнем фрезеровании режущая кромка трется и полирует поверхность заготовки, прежде чем начнется резание. Это сжимающее трение создает упрочненный белый слой толщиной более 10 микрон, повышая локальную твердость выше HRC 60 и мгновенно отслаивая твердосплавную подложку.
Фрезерование с попутным вращением обязательно при обработке сталей тверже HRC 48. Вхождение инструмента в зону резания при максимальной толщине стружки обеспечивает мгновенное срезание чистого металла, предотвращая катастрофическое трение и упрочнение при деформации. Такое острое режущее действие максимально повышает прочность кромки специализированных твердосплавных резьбовых фрез при обработке твердых деталей.
Радиальное распределение глубины при многопроходном попутном фрезеровании: инженерные параметры для исключения конусности резьбы.
Тонкие резцы часто упираются в закаленную сталь, в результате чего получаются конические резьбы, которые неплотно прилегают сверху, но плотно затягиваются снизу. Разделение глубины резьбы на равные 50/50 проходов все равно приводит к перегрузке инструмента на втором проходе. Для обеспечения прямых стенок мы используем трехпроходный радиальный ступенчатый макрос, который уравновешивает давление резания.
Наша проверенная система распределения глубины резания распределяет 65% профиля резьбы на черновой проход и 35% на получистовый проход, завершаясь финальным проходом с нулевым смещением и пружиной. Эта стратегия уменьшения нагрузки компенсирует деформацию инструмента и обеспечивает допуски диаметра шага резьбы в пределах 0.008 мм в глубоких отверстиях, гарантируя плавный вход калибра каждый раз.
Сочетание дугового прокатного стана с попутным фрезерованием: технические детали устранения следов от входного отверстия.
Закаленная сталь чрезвычайно чувствительна к ударным нагрузкам при врезании. Линейное или перпендикулярное врезание под углом 90 градусов создает локальные скачки давления, которые оставляют микроскопические следы на стенке резьбы. Эти вмятины действуют как точки концентрации напряжений в пресс-формах высокого давления и приводят к ложному заклиниванию калибровочных шаблонов во время контроля.
Для устранения следов залипания всегда программируйте тангенциальную дугу захода на 180 градусов от центра отверстия. Такой круговой заход позволяет плавно наращивать усилие резания до полного радиального зацепления без ударной нагрузки на канавки. Этот плавный переход защищает углы зазора инструмента от микросколов и обеспечивает чистые, бесшовные боковые поверхности резьбы при фрезеровании.
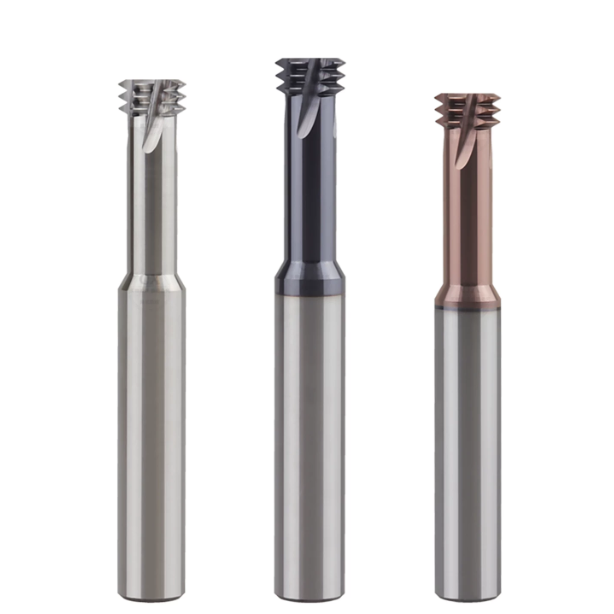
Коррекция скорости подачи станка: почему скорость интерполяции контроллера может вводить в заблуждение.
Часто в службу технической поддержки обращаются по поводу поломки инструментов уже при первом проходе по спиральной траектории, несмотря на соблюдение заданных в каталоге скоростей. Проблема обычно связана с тем, как станок с ЧПУ интерпретирует запрограммированные скорости подачи во время кругового движения. Операторы часто предполагают, что запрограммированное значение F представляет собой скорость режущей кромки вдоль стенки отверстия. Однако внутренняя интерполяция дуги на 3-осевых станках значительно изменяет фактическую геометрию траектории.
При прямолинейном резании центр инструмента и внешняя режущая кромка движутся с одинаковыми линейными скоростями. Внутри ограниченного отверстия центр инструмента описывает гораздо меньший радиус, чем внешний контур. Без автоматической компенсации контроллера или запрограммированной коррекции подачи зубья инструмента подвергаются сильной перегрузке. Понимание этой кинематической реальности имеет важное значение для предотвращения сколов кромки при фрезеровании глубоких отверстий под резьбу.
Ловушка линейной скорости в дуговой интерполяции: расчет подачи в центре инструмента относительно подачи на кромке.
Мы часто сталкиваемся с этой проблемой при нарезании резьбы в прочных легированных сталях, таких как AISI 4340. Например, фрезерование резьбы M12×1.5 фрезой диаметром 9.5 мм с нескорректированной подачей приведет к поломке инструмента в течение половины оборота. Чем ближе диаметр фрезы к диаметру отверстия, тем меньше расстояние, пройденное центром инструмента относительно стенки отверстия.
Чтобы нагрузка на кромку оставалась в безопасных пределах, рассчитайте центральную подачу (F в центре) по формуле (D отверстия – D инструмента) / D отверстия * F контура. Для резьбы M12 коэффициент уменьшения составляет примерно 0.21, что означает, что центральная подача должна составлять всего 21% от периметральной скорости. Применение этого преобразования защищает высокопроизводительные резьбовые концевые фрезы от мгновенных перегрузок крутящим моментом.
Различия в осевой подаче при фрезеровании с попутным движением и традиционном фрезеровании: настройка динамики контроллера для повышения точности шага.
При нарезании резьбы в глубоких отверстиях детали могут пройти проверку диаметра шага резьбы, но не пройти проверку калибровочного кольца резьбы из-за незначительных суммарных ошибок шага. Это несоответствие редко вызвано тепловым расширением шариковинтовой передачи; вместо этого обычно виновником является задержка сервопривода. При спиральном попутном фрезеровании ось Z перемещается вниз с постоянной скоростью, в то время как оси X и Y синусоидально меняют профили ускорения на высоких частотах.
Попутное фрезерование создает пульсирующие силы резания, в то время как традиционное фрезерование создает непрерывное сопротивление. Для предотвращения ошибки опережения при переходе между квадрантами включите расширенные функции предварительного просмотра, такие как Fanuc AICC II (G08 P1), или откалибруйте допуски Siemens CYCLE832. Согласование динамики сервопривода с силами резания обеспечивает точное отслеживание спиральной траектории при работе прецизионной резьбовой концевой фрезы в стальных деталях.
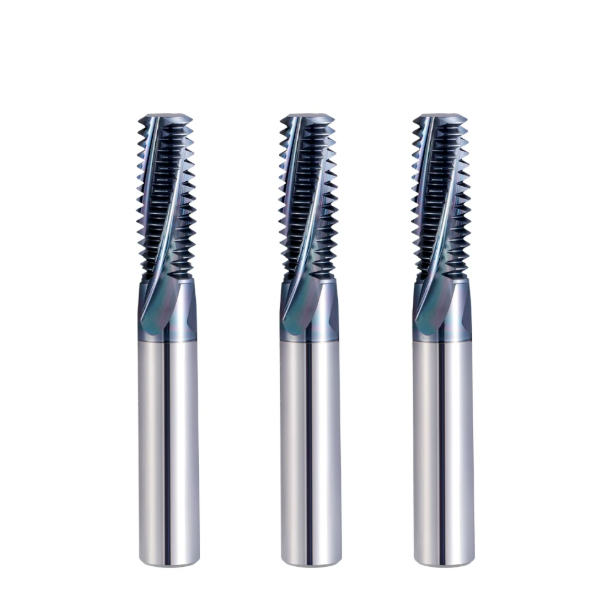
Снижение себестоимости одного отверстия: рекомендации по индивидуальной настройке и сравнительные показатели от поставщика концевых резьбовых фрез SAMHO.
В крупносерийном сталелитейном производстве расчет стоимости оснастки исключительно по каталожной цене — дорогостоящая ошибка. Реальные затраты на механическую обработку должны учитывать время простоя оборудования, частоту смены инструмента, трудозатраты на контроль качества и риски брака деталей. Успешное нарезание внутренней резьбы зависит от систематической стабильности на протяжении всей технологической цепочки, а не от экономии нескольких долларов на первоначальной оснастке.
В SAMHO мы оцениваем реальную производительность инструмента по таким показателям, как стабильность износа и продуктивность на протяжении всего жизненного цикла инструмента. Перед модернизацией производственной линии оцените реальные показатели цеха, такие как жесткость зажима заготовки, динамика работы станка и процент брака. Устойчивое снижение затрат достигается за счет повышения надежности процесса, что исключает неожиданные остановки линии и брак во время фрезерования резьбы.
Строгие стандарты биения держателя инструмента: поддержание биения в пределах 0.003 мм.
Независимо от точности геометрии фрезы, плохая соосность держателя инструмента снижает производительность. При попутном фрезеровании режущие зубья входят в контакт с металлом при максимальной толщине стружки. Если общее индикаторное биение (TIR) на кончике инструмента превышает 0.003 мм, один выступающий зуб поглощает все начальные ударные нагрузки, в то время как другие зубья практически не режут.
Многократное зажимание в стандартных цангах ER часто ухудшает концентричность, снижая ее до значений менее 0.008 мм, что приводит к преждевременному и нестабильному выходу из строя твердосплавной кромки. Переход на высокоточные гидравлические патроны или термоусадочные держатели гарантирует динамическое биение ниже 0.003 мм. Поддержание такого уровня концентричности обеспечивает равномерное распределение стружки по всем канавкам резьбовой концевой фрезы.
Быстрая оценка износа на месте: своевременная смена инструмента для сохранения допусков резьбы 2B/3B
Ожидание выхода из строя резьбового калибра перед заменой резца чревато браком целых производственных партий. В ответственных компонентах аэрокосмической или гидравлической техники, требующих посадок класса 2B или 3B, изношенные инструменты быстро выводят диаметры шага резьбы за пределы допустимых значений. Опытные токари прислушиваются к изменению звука резания: от чистого гула до глухого металлического скрежета, что указывает на износ боковой поверхности резьбы, превышающий 0.1 мм.
Осмотрите режущие кромки с помощью карманной лупы на наличие отслоившихся покрытий, открытой твердосплавной подложки или микросварной стали на передней поверхности. Для закаленных материалов запрограммируйте пределы срока службы инструмента по количеству отверстий непосредственно в макросы станка. Замена твердосплавной резьбовой концевой фрезы до начала сильного износа позволяет избежать дорогостоящего выдавливания резьбы и неровных отверстий.
Анализ затрат на серийную обработку стальных деталей: учет поломок инструмента и процента брака.
При расчете стоимости необходимо учитывать накопленную стоимость заготовки до операции нарезания резьбы. Рассмотрим массивный блок гидравлических клапанов, который уже прошел многочасовую многоосевую обработку. Если дешевая, малопрочная фреза сломается внутри глубокого глухого отверстия, то удаление режущего инструмента электроэрозионным методом и сварка быстро сведут на нет любую незначительную экономию на инструменте.
При крупносерийном производстве стали затраты на оснастку всегда следует сопоставлять с общим выходом годной детали с первого раза. Высококачественные твердосплавные инструменты обеспечивают предсказуемый износ, исключая неожиданные катастрофические поломки. При работе со сложными стальными спецификациями или жесткими допусками по шагу резьбы оптимизация параметров с помощью опытного поставщика концевых фрез для резьбы гарантирует максимальную прибыльность.






