
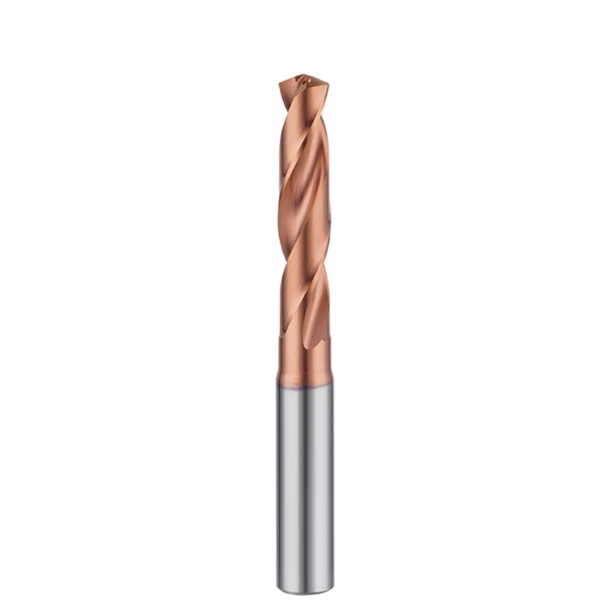
В прошлом месяце, во время устранения неполадок на заводе по производству пресс-форм в Штутгарте, Германия, начальник цеха с усталой гримасой указал на ящик для металлолома, наполовину заполненный разбитыми инструментами. Детали представляли собой направляющие для пресс-форм из стали 1.2379 (D2), термообработанные до твердости HRC52–55. Под давлением сжатых сроков токари израсходовали три разных «универсальных» твердосплавных сверла. Ни одно из них не позволило просверлить пять отверстий. Они либо ломались у режущей кромки при контакте с неприятным хрустом, либо перегревались по внешнему краю в середине резания, рассверливая некрасивые, раструбные отверстия.
Мы стали свидетелями этой дорогостоящей катастрофы в десятках машиностроительных цехов по всей территории США и Европы. Во многих каталогах товары позиционируются как лучшие сверла для твердых металлов, но ваш измеритель нагрузки шпинделя показывает совершенно другую картину. Пересечение отметки HRC50 меняет все: силы резания резко возрастают, а температура в зоне сдвига мгновенно превышает 900°C. Если микрогеометрия, размер зерен подложки и адгезия покрытия не настроены на экстремальную твердость, теоретические характеристики, указанные в каталоге, мгновенно рушатся.
Это приводит нас к вопросу, который постоянно задают нам инженеры-технологи: какие сверла лучше всего подходят для обработки твердых металлов? Чтобы остановить циклы брака и аварийные поломки электроэрозионных станков по ночам, мы обобщили данные наших производственных испытаний в этом полевом руководстве. Мы отказались от рекламных брошюр и сосредоточились исключительно на реальных сверлах для сверления закаленной стали, которые сохраняют точность и выдерживают экстремальные нагрузки. Если вы устали от поломок инструментов, снижающих вашу прибыль при обработке термообработанных деталей, проверьте свой инструментальный набор: действительно ли вы используете правильные сверла для твердых металлов?
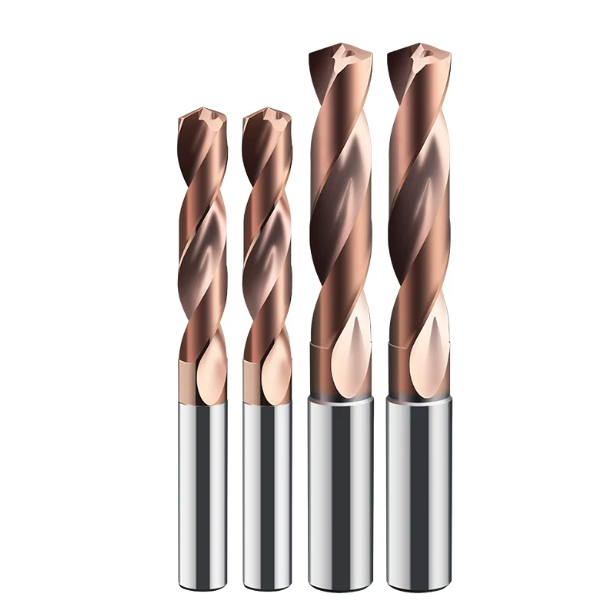
Почему большинство «лучших сверл по твердым металлам» начинают скалываться сразу после достижения твердости выше 50 HRC?
Когда инструмент ломается при ударе, не стоит спешить обвинять оператора в чрезмерно высокой скорости подачи. Стандартные твердосплавные инструменты с острыми режущими кромками легко справляются с предварительно закаленными сталями. Однако, как только легированные инструментальные стали полностью закалены, их пластичность падает почти до нуля, и осевые силы резания резко возрастают. Многие лучшие готовые сверла из твердых металлов выходят из строя, потому что геометрия их режущей кромки не выдерживает первоначального ударного воздействия. Наконечник просто ломается под воздействием чрезвычайно высокой предела текучести стали.
За шестнадцать лет работы в индустрии режущего инструмента мы неоднократно сталкивались с этой проблемой. Большинство универсальных сверл используют более тонкие сердечники и агрессивные углы спирали для ускорения удаления стружки. Хотя такая конструкция отлично работает с мягкими сплавами, она становится недостатком при токарной обработке или сверлении твердых материалов. Недостаточная жесткость сердечника приводит к незначительному радиальному колебанию при входе, которое усиливается в течение миллисекунд и вызывает внезапное усталостное разрушение.
Три фатальных недостатка стандартных сверл для твердых металлов: опыт эксплуатации списанных инструментов.
При осмотре контейнеров с отходами на предприятиях наших клиентов первым делом мы проверяем сломанные режущие кромки под микроскопом с 40-кратным увеличением. Большинство поломок вызваны не стандартным абразивным износом, а термическими микротрещинами, возникающими из-за чередующихся термомеханических напряжений. При сухой обработке или нестабильной подаче охлаждающей жидкости наконечник подвергается сильному термическому удару во время быстрых циклов резки. Твердосплавное связующее не справляется с этим термическим расширением, что приводит к распространению микротрещин до тех пор, пока режущая кромка не отслоится.
Две другие причины — отслоение PVD-покрытия и микросколы, возникающие из-за некачественной заточки кромки типичных сверл из твердых металлов. Стандартные покрытия TiAlN окисляются при температуре около 800°C; при высоком трении они отслаиваются, обнажая голую подложку и быстро образуя кратеры. Кроме того, без предварительной микрозаточки кромки (K-образной формы) микроскопические зазубренные выступы на незаточенной кромке мгновенно ломаются под полным давлением резания, затупляя инструмент в течение нескольких секунд.
Реальные критерии оценки качества сверления закаленной инструментальной стали: стоимость одного отверстия против удельной цены.
Многие менеджеры по закупкам сосредотачиваются исключительно на цене за единицу инструмента, указанной в накладной. Такая практика часто заставляет токарей задумываться о том, какие сверла лучше всего подходят для обработки твердых металлов, когда сокращение затрат негативно сказывается на сроке службы инструмента. Дешевое сверло может выглядеть привлекательно на бумаге, но если оно сломается в третьем отверстии, вы потратите время и трудозатраты на электроэрозионную обработку, чтобы извлечь сломанный твердосплав.
В ходе технического аудита на североамериканском заводе по производству автомобильных пресс-форм мы перевели бригаду на высокопрочные твердосплавные сверла, специально разработанные для высокотвердых сплавов. Цена за инструмент удвоилась, но срок службы инструмента увеличился с 4 до более чем 30 отверстий на инструмент в стали HRC54, при этом округлость оставалась в пределах 0.01 мм. Единственным действительно эффективным показателем является общая стоимость готового отверстия, учитывающая время безотказной работы оборудования, интервалы смены инструмента и предотвращение брака.
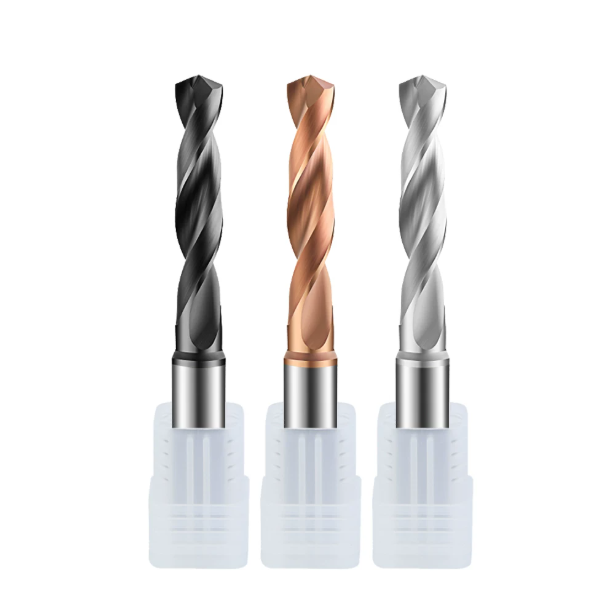
Реальные испытания в мастерской: 5 лучших сверл для закаленной стали
В производстве инструментов и испытаниях шпинделей мы никогда не полагаемся на лабораторные таблицы для проверки плавности резания. Настоящая проверка происходит в цеху: при работе с тепловым расширением шпинделя, твердыми участками материала и стружкообразованием во время циклов сверления глубоких отверстий. Наиболее надежные сверла для сверления закаленной стали должны обеспечивать баланс между прочностью на поперечный разрыв (TRS) и красностойкостью — предотвращая внезапное катастрофическое разрушение и избегая быстрого отжига боковой поверхности при экстремальных температурах резания.
Для проверки ресурса инструмента при высоких нагрузках мы провели разрушающие испытания десятков вариантов геометрии инструмента на вертикальном обрабатывающем центре. Мы тестировали предварительно закаленные инструментальные стали, полностью закаленные холоднокатаные штамповые стали и пластины AR глубиной от 3xD до 8xD. Пять представленных ниже конструкций являются нашими лучшими вариантами, проверенными в полевых условиях, исходя из скорости сколов кромки, допуска на отверстие и степени износа.
Топ 1: Твердосплавные сверла SAMHO (для непрерывной обработки глубоких отверстий в инструментальных сталях HRC50–58)
Для массового производства вставок для литьевых и инжекционных форм точность позиционирования отверстий гораздо важнее, чем просто погоня за максимальной скоростью подачи. В ходе наших испытаний на закаленной стали 1.2344 (H13) с твердосплавными сверлами SAMHO с углом заточки 140° и усиленной перегородкой была обеспечена стабильная начальная самоцентрировка. Такая геометрия исключает радиальное отклонение инструмента при контакте, плавно распределяя режущую нагрузку вдоль обеих режущих кромок.
После сверления 45 сквозных отверстий диаметром 4.5 мм микроскопический осмотр показал отсутствие сколов вдоль основной режущей кромки, а износ боковой поверхности остался ниже 0.08 мм. Поскольку более толстый сердечник немного сужает канавки для стружки, чтобы максимизировать жесткость на кручение, мы рекомендуем использовать эти инструменты с подачей охлаждающей жидкости под высоким давлением или запрограммированными циклами прерывистого вращения, чтобы предотвратить перегрев от застрявшей стружки.
Топ-2: Твердосплавные сверла HRC65 (для инструментальных сталей SKD11/D2 и высверливания сломанных метчиков)
Обработка криогенно обработанной стали SKD11 с твердостью выше HRC62 или сверление непосредственно через метчик M6 требует специальных твердосплавных сверл с твердостью HRC65 . Эти инструменты изготавливаются методом спекания из субмикронного порошка карбида вольфрама с минимальным содержанием кобальтового связующего для достижения исключительной твердости. Благодаря отрицательному переднему заточенному краю, они проникают в закаленные сплавы за счет контролируемого сжимающего сдвига при высоких оборотах шпинделя и микроподачах.
Однако чрезвычайная твердость обуславливает склонность к хрупкому разрушению. Наши испытания подтвердили, что эти инструменты не выдерживают радиального биения шпинделя, превышающего 0.003 мм; использование ручной подачи на сверлильном станке мгновенно их сломает. Благодаря жестким термоусадочным держателям и короткому вылету инструмента, они чисто измельчают сломанные метчики, не обжигая стенки отверстия в заготовке.
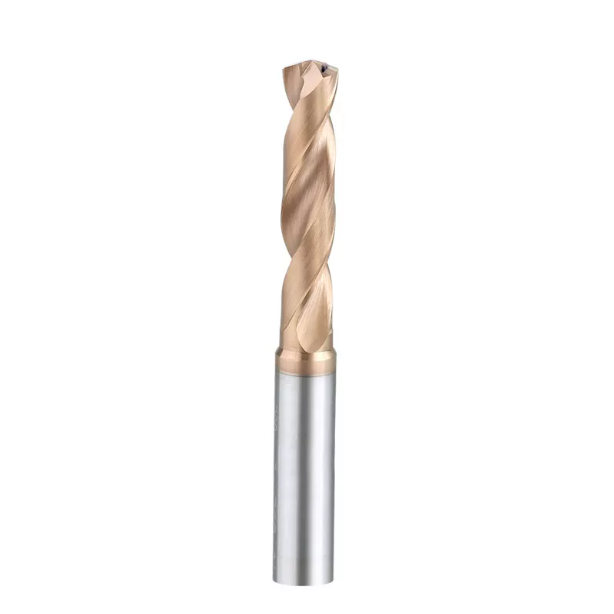
Топ-3: Сверла с высокопрочным нанокомпозитным покрытием (срок службы инструмента в сухих условиях и при использовании минимального количества смазки).
В цехах со строгими экологическими нормами или на старых станках, не использующих систему охлаждения, режущие кромки подвергаются сильной термической усталости. В условиях сухого охлаждения подбор подходящих сверл для твердых металлов в значительной степени зависит от адгезии термобарьерного покрытия. Современные кремний-титановые нанокомпозитные слои образуют аморфную пленку оксида алюминия при температуре 900 °C, защищая твердосплавный сердечник от экстремального тепла трения.
При сверлении с минимальным количеством смазки (MQL) на направляющих из стали HRC50 Cr12MoV обычные покрытия TiAlN вышли из строя после семи отверстий из-за окисления и термического расслоения. Инструмент с нанокомпозитным покрытием чисто просверлил 20 отверстий без отслоения боковой поверхности. Следует отметить, что если ваш станок уже подает большой объем охлаждающей жидкости через шпиндель, стандартные варианты покрытия могут оказаться более экономичным решением.
Топ-4: Твердосплавные сверла с двойным лезвием (предотвращают смещение отверстия и образование раструба)
При сверлении глубоких отверстий в закаленной стали смещение относительно оси часто доставляет больше проблем, чем поломка инструмента. Смещение приводит к образованию отверстий в форме колокола, оставляя неравномерный припуск на развертывание материала. Высококачественные сверла для твердых металлов решают эту проблему благодаря конструкции с двойным краем, которая добавляет четыре контактные площадки внутри отверстия, действующие как встроенная втулка для удержания инструмента в правильном положении.
В ходе наших полевых испытаний на закаленных под давлением кованых заготовках из стали 42CrMo с твердостью HRC54 на глубине 6xD эти сверла сохраняли прямолинейность оси в пределах 0.015 мм без следов вибрации при входе. Следует помнить, что дополнительные зазоры увеличивают трение контакта со стенкой отверстия. Если поток охлаждающей жидкости или ее смазывающие свойства недостаточны, вторичный зазор может вызвать задиры на поверхности отверстия, что потребует более жесткого контроля концентрации охлаждающей жидкости.
Топ-5: Сверхтонкозернистые сверла с внутренним охлаждением (удаление стружки в закаленных сплавах)
Прочные, упрочняющиеся при обработке сплавы, такие как закаленные мартенситные нержавеющие стали, образуют волокнистую, абразивную стружку, которая плохо поддается скручиванию. Если стружка плотно скапливается в канавках, гидравлическое давление резко возрастает и мгновенно ломает хвостовик сверла. Для борьбы с этим мы протестировали широкие полированные канавки в сочетании с двумя спиральными каналами подачи охлаждающей жидкости, обеспечивающими подачу эмульсии под давлением 70 бар непосредственно в зону резания.
Подача высокого давления гасит тепло на кончике инструмента и направляет твердую С-образную стружку вверх по зеркально отполированным канавкам, не оставляя царапин на стенках. Такая конструкция требует немного меньшей толщины стенки для максимального увеличения объема канавок, что приводит к снижению жесткости сердечника на кручение. Однако, пока ваш шпиндель выдерживает давление не менее 30 бар, это остается наиболее надежным решением для обработки твердых сплавов.
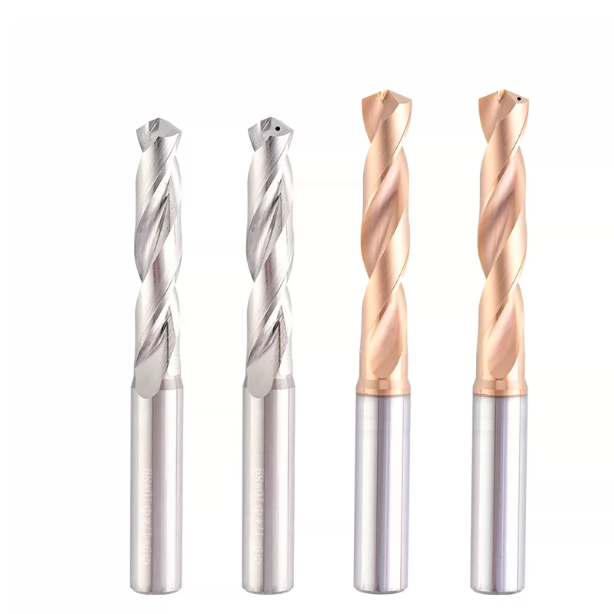
Рабочие параметры и зажим: Оптимизация сверл для работы с твердыми металлами.
Технические специалисты часто видят сколы на дорогостоящих сверлах и предполагают, что проблема в геометрии инструмента, но обычно виновником является недостаточная жесткость системы. Сверление сплавов с твердостью выше HRC50 подвергает вращающуюся кромку сильным ударам о плотные границы зерен. Любое отклонение на микронном уровне передается обратно вдоль хвостовика, мгновенно разрушая твердосплавный наконечник. Выбор правильных сверл для твердых металлов — это только первый шаг; балансировка шпинделя, длина калибра и крепление инструмента в конечном итоге определяют реальный срок службы инструмента.
Во время настройки операторы часто снижают скорость подачи из соображений предосторожности, непреднамеренно прижимая инструмент к обрабатываемому материалу. Закаленные стали быстро упрочняются, поэтому для проникновения под упрочненный слой требуется значительная нагрузка на режущий инструмент. Поиск оптимальных параметров резания никогда не сводится к запоминанию каталожных таблиц; он требует балансировки запаса крутящего момента станка, высокого давления охлаждающей жидкости и образования стружки в процессе работы.
Жесткость имеет первостепенное значение: почему мы требуем использования термоусадочных или гидравлических держателей для твердосплавных сверл HRC65.
Когда твердость детали превышает 60 HRC, наше первое правило в цехе — это снятие стандартных цанговых патронов ER. Многощелевые цанги изгибаются под действием осевой нагрузки в тысячи Ньютонов, вызывая деформацию при высоких оборотах. Для хрупких твердосплавных сверл с твердостью HRC65 радиальное биение, превышающее 0.005 мм (0.0002″), перегружает одну из режущих кромок при входе, вызывая немедленное разрушение этой кромки.
В отличие от них, симметричные патроны с термоусадочной посадкой и гидравлические держатели блокируют биение менее 0.003 мм, одновременно гася гармоники. При испытании на закаленной штамповочной матрице сверло сломало свою стамесочную кромку на втором отверстии в изношенной цанге ER32; зажатое в коротком патроне с термоусадочной посадкой, оно чисто просверлило двенадцать отверстий. Хотя системы термоусадочной посадки увеличивают первоначальные затраты на оснастку, жесткие зажимы остаются самым дешевым способом защиты от катастрофических поломок инструмента.
Базовые параметры скорости подачи: устранение трения для защиты ваших лучших сверл из твердых металлов.
Часто встречающаяся ошибка при сверлении закаленных заготовок — это «осторожное регулирование скорости подачи». Обеспокоенные токари уменьшают подачу, полагая, что меньшие значения скорости подачи защитят инструмент. Однако, если подача опускается ниже радиуса заточки кромки, резец начинает тереться, как точильный камень, вместо того чтобы срезать металл. Это трение вызывает локальное повторное закаливание, прожигает покрытие и разрушает даже самые лучшие сверла по закалке металла за считанные секунды.
При оптимизации циклов сверления наше главное правило — поддержание положительной осевой подачи для предотвращения трения. Фазы прорыва и отвода требуют одинакового внимания. При пробивке выходного отверстия сопротивление резко падает; без замедления частоты вращения шпинделя и подачи осевой отскок приводит к скалыванию краев сверла. В циклах прерывистого сверления необходимо проверять зазоры при отводе, чтобы предотвратить застревание мелкой стружки в канавках инструмента.
Устранение неисправностей в цехе: диагностика поломок сверл для сверления закаленной стали.
Ваш контейнер для отходов — ваш лучший инженерный ресурс. Каждая трещина на поврежденном сверле точно показывает, что произошло после закрытия защитной дверцы. Если вы столкнулись с преждевременным сколом при сверлении закаленной стали, не стоит просто винить качество твердосплава и брать новое сверло. Без точного определения первопричины поломки ваше следующее сверло выйдет из строя на той же глубине резания.
Диагностика отказов при токарной обработке твердых материалов и сверлении — это обратное проектирование. От расколов центральной части стамески до полировки периферийных кромок, характер повреждений напрямую отражает скачки нагрузки и термический пробой. Подобно анализу отказов, сопоставление микроскопического износа кромки с нагрузкой на шпиндель, биением инструмента и потоком охлаждающей жидкости превращает случайные отходы инструмента в стабильные, воспроизводимые данные о процессе.
Сколы в центре против отжига по внешнему краю: считывание IPR и SFM по следам износа
При осмотре сломанных фрез внимательно осмотрите две зоны: центральную часть режущей кромки и внешние угловые края. Сколы в центре — проявляющиеся в виде осевых трещин или отслоений — указывают на то, что осевая нагрузка превысила прочность заготовки. Это происходит из-за агрессивной скорости подачи или чрезмерного биения, смещающего заготовку от центра. Если вы наблюдаете подобную картину на сверлах для твердых металлов, проверьте биение шпинделя и уменьшите начальную подачу.
И наоборот, если центральная часть заготовки цела, но внешние углы посинели или отслоились, чрезмерная площадь контакта с поверхностью (SFM) привела к термическому разрушению. Периферийная скорость достигает пика на внешнем диаметре, а тепло, выделяемое при трении, размягчает кобальтовое связующее. Если внешние края обгорают, а центральная часть остается целой, уменьшите SFM на 15–20% и направьте охлаждающую жидкость под высоким давлением прямо в зону резания.
Пример из практики: настройка твердосплавных сверл SAMHO на закаленной стали 4140.
На предприятии по поставке энергоносителей в Северной Америке операторы часто сталкивались с поломкой инструмента при сверлении глубоких отверстий в закаленных до твердости 4140 заготовках с твердостью HRC50–52. Даже с нашими твердосплавными сверлами SAMHO срок службы инструмента был нестабильным, пока мы не проверили настройку. Оператор уменьшил подачу до 0.015 мм/об, что вызвало сильное трение, а цанга ER показала динамическое биение 0.02 мм, из-за чего резец эксцентрично ударялся о заготовку.
Мы перешли на жесткий гидравлический держатель, обеспечив биение режущей кромки менее 0.003 мм. Затем мы зафиксировали скорость на уровне 35 м/мин и увеличили подачу до 0.045 мм/об, что позволило чисто протолкнуть режущие кромки под закаленный слой. Шум шпинделя снизился с пронзительного визга до стабильного резания, что обеспечило получение плотной С-образной стружки и увеличило срок службы инструмента с менее чем 8 отверстий до 42 отверстий на одно сверло.
Если вы сталкиваетесь с проблемами биения отверстия, сколов кромок или поломкой резцов при обработке сплавов с твердостью HRC50+, оцените биение инструмента, настройку держателя и скорость подачи. Если вы работаете со сложными чертежами деталей, нестандартными сплавами или экстремальными значениями глубины сверления, поделитесь с нами техническими характеристиками вашего станка и чертежами деталей. Мы можем проанализировать ваши данные по резанию и разработать процесс, который обеспечит бесперебойную работу при выполнении самых сложных задач сверления.






