
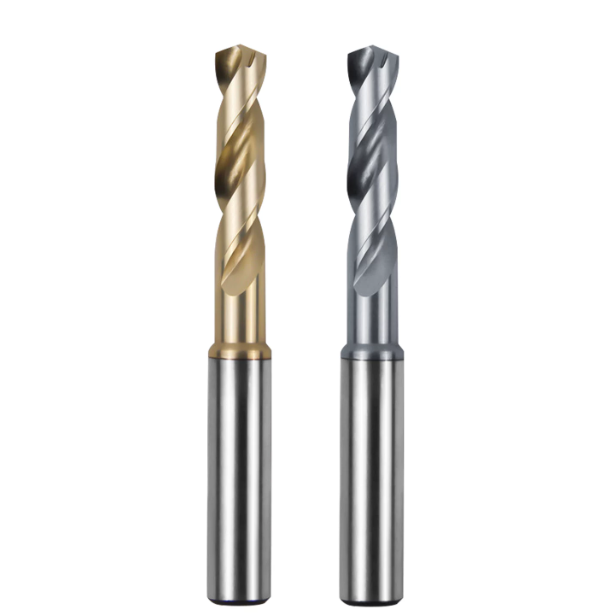
В прошлом квартале мы помогли клиенту из аэрокосмической отрасли устранить дорогостоящую производственную поломку. Они сверлили корпуса клапанов из сплава Ti-6Al-4V на 5-осевом обрабатывающем центре, соблюдая допуски H7 для отверстий. Уже на двенадцатом отверстии нагрузка на шпиндель подскочила до 140%, после чего раздался резкий визг, когда 6-миллиметровое сверло заклинило и сломалось на глубине 3.5D. В результате были мгновенно утилизированы полуфабрикаты на тысячи долларов.
Мы регулярно сталкиваемся с подобной ситуацией в различных цехах. Многие токари считают, что заказ самых дорогих твердосплавных сверл для титана исключает риски. Вместо этого они сталкиваются с тем же самым: микросколы на режущей кромке при входе, фиолетовые стружки, заедающие внутри канавок, или преждевременный износ, разрушающий покрытие канала. Титан не прощает ошибок не из-за своей твердости в исходном состоянии, а из-за быстрого упрочнения при обработке, сильного химического сродства и плохого теплоотвода.
Как команда, специализирующаяся на производстве сверл SAMHO и имеющая более чем 15-летний опыт работы, мы знаем, что стабильное время цикла зависит от микрогеометрии инструмента. Лучшие сверла для сверления титана обеспечивают баланс пяти факторов: прочности на изгиб, точек самоцентрирования, внутренних каналов для охлаждающей жидкости, покрытий, обеспечивающих высокую твердость при высоких температурах, и контролируемой подготовки кромки.
Внимательно изучите свою установку: ваш инструмент чисто режет титан или просто шлифует отверстие под воздействием сильного трения?
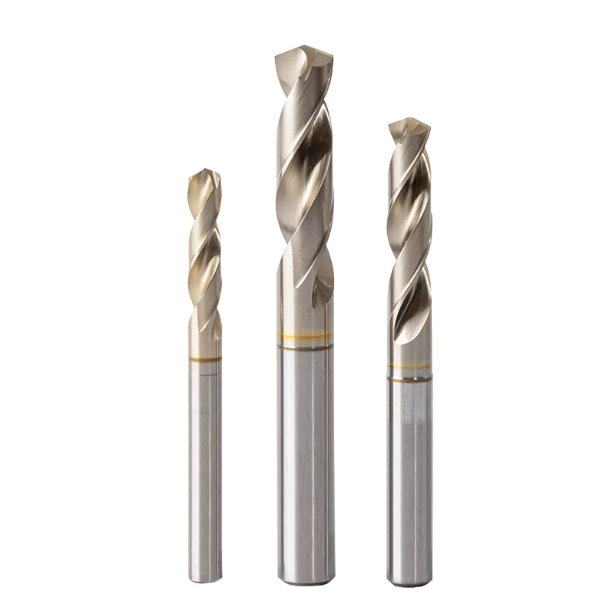
Почему мы настаиваем на использовании сверхмелкозернистых подложек: понимание критического порога устойчивости к сколам у твердосплавных сверл для титана
Просмотрите любой каталог инструментов, и вы увидите заявления о «премиальном первичном карбиде вольфрама». Однако результаты в цеху говорят совсем о другом. При работе с Ti-6Al-4V мы настоятельно рекомендуем инженерам не ограничиваться простым макроизмерением твердости (HRA/HV), а проверять размер зерна наряду с однородностью кобальтового связующего. Высокая твердость мало что значит, если подложка не обладает достаточной вязкостью разрушения; хрупкие инструменты разрушаются в момент обратного изгиба.
При производстве наших специализированных твердосплавных сверл для титана мы строго придерживаемся размера зерна менее 0.5 микрон. Эта субмикронная структура создает плотную кобальтовую матрицу, которая повышает прочность на поперечный разрыв до более чем 4,000 МПа. Когда сверло подвергается переменным режущим нагрузкам глубоко внутри отверстия, эта структурная прочность поглощает динамические удары и сохраняет целостность режущей кромки.
Отзывы клиентов из западных стран: Почему стандартные титановые сверла часто скалываются при первом же сверлении?
Недавно один североамериканский аэрокосмический подрядчик прислал нам микроснимки с большим увеличением, демонстрирующие раннюю стадию отказа инструмента. Во время производства с использованием стандартных сверл операторы заметили сколы на внешней режущей кромке менее чем через две секунды после начала резки — еще до достижения глубины 1D. Первоначально они объяснили это динамическим биением шпинделя или люфтом оси, но проверки держателя инструмента на месте показали радиальное биение менее 3 микрон.
Причиной поломки стал исключительно сорт твердосплава. В цехе использовались универсальные титановые сверла, изготовленные на основе подложки со среднезернистой структурой (1.0–1.5 микрона). Под воздействием сильного сдвигового напряжения и упрочнения микротрещины быстро распространялись вдоль границ крупных зерен. Для деталей аэрокосмической отрасли, где нулевой допуск на заусенцы или следы от трения о стенки, этот первоначальный скол привел к немедленному отбраковке партии.
Сочетание высокой прочности на изгиб с мелкозернистой структурой: предотвращение катастрофического разрушения подложки при высоком сопротивлении радиальному резанию.
Мы никогда не оцениваем инструменты, исходя исключительно из принципа «чем тверже, тем лучше». Поскольку титан не отводит тепло вместе со стружкой, сильное термическое напряжение остается в крошечной зоне контакта вблизи режущей кромки долота. В сочетании с агрессивными радиальными силами отклонения хрупкая основа подвергается микротрещинам на боковой поверхности, которые разрушают канавку, что приводит к внезапной поломке инструмента.
Чтобы остановить эту цепочку отказов, сверла из титана промышленного класса должны иметь плотные границы зерен субмикронного карбида вольфрама, что позволяет предотвратить образование усталостных трещин на ранней стадии. Однородная структура зерен также обеспечивает прочную основу, необходимую для шлифовки чистой, микрохонингованной кромки без дефектов в виде зазубрин. Хотя использование высококачественных стержней из субмикронного карбида увеличивает производственные затраты, это позволяет избежать гораздо более высоких расходов на извлечение сломанных сверл из испорченных заготовок.
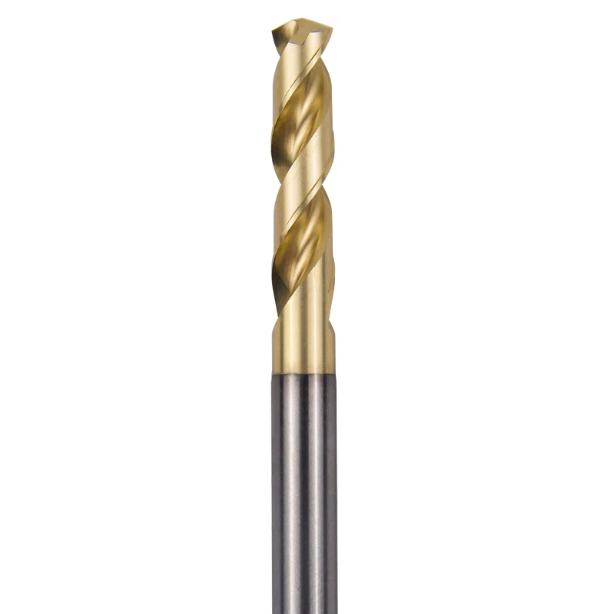
Угол самоцентрирования 140° и модификация режущей кромки в виде долота: что определяет по-настоящему титановое сверло?
При устранении неполадок, связанных с перемещением сверла в цеху, операторы часто рефлексивно снижают скорость подачи или добавляют цикл точечного сверления. Однако стандартные углы заточки 118° или 135° создают чрезмерно длинную режущую кромку в высокопрочных титановых сплавах. Этот удлиненный профиль контакта приводит к серьезному дисбалансу радиальных сил, вызывая высокочастотную вибрацию на дне отверстия.
Увеличив угол заточки до 140°, мы намеренно сокращаем активное зацепление режущей кромки. Такая геометрия направляет начальное сопротивление резанию внутрь, к центральной линии инструмента, а не отклоняет его края. Для крупносерийного производства выбор специального сверла для титана с самоцентрирующимся наконечником под углом 140° обеспечивает мгновенную фиксацию положения при контакте, исключая смещение без направляющих втулок.
Устранение люфта при входе: пропуск операции по определению местоположения при обеспечении немедленного проникновения в упрочненный слой.
Точечное сверление сплава Ti6Al-4V часто приводит к проблемам. При анализе показателей брака совместно с машинистами заказчиков мы регулярно выявляем причины поломок, связанные с задержкой сверления в этом месте. Даже доля секунды трения приводит к образованию нагара на нижней поверхности, формируя упрочненную оболочку. Когда основное сверло задевает это локальное твердое место, неравномерная боковая нагрузка мгновенно приводит к сколам на внешних углах.
Самоцентрирующееся долото с 5-осевой ЧПУ-шлифовкой полностью исключает необходимость предварительного сверления. Специализированный наконечник проникает непосредственно в исходную матрицу сплава до начала поверхностного упрочнения. Чтобы убедиться в использовании оптимальных сверл для сверления титана, выполните сверление с целевым потоком без дефектов на жестком вертикально-фрезерном станке: чистые линии среза подтверждают немедленное проникновение, а выступающие заусенцы на выходе указывают на трение.
Снижение тяговой нагрузки: как оптимизированная точка разделения устраняет накопление тепла, вызванное трением.
Немодифицированная кромка долота не режет металл — она прорезает его, образуя плоскую поверхность с отрицательным углом наклона. В наших динамометрических испытаниях от 50% до 60% общей осевой нагрузки концентрируется непосредственно в этой узкой области перемычки. В низкопроводящих титановых сплавах это интенсивное локализованное смещение приводит к тому, что температура на границе раздела фаз за миллисекунды превышает 600°C, мгновенно разрушая сердцевину.
Утончение полотна с помощью прецизионного сверла с раздвоенным наконечником обеспечивает положительные углы заточки центральных режущих кромок, снижая требования к усилию сверления более чем на 30%. Выбор оптимальных сверл сводится к проверке цвета и формы стружки в бункере. Правильное сверло с раздвоенным наконечником отводит плотно скрученную серебристо-серую стружку прямо из центра, предотвращая приваривание горячего материала к наросту на кромке.
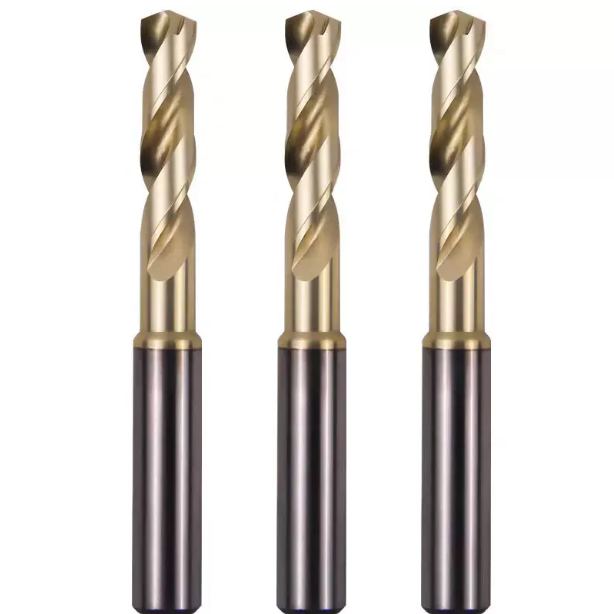
Геометрия отвода стружки и конструкция внутренних каналов охлаждения: определение оптимальных сверл для титановых сплавов
Токари часто объясняют внезапные поломки сверл хрупкостью материала заготовки, но разборка шпинделя говорит об обратном: более 60% катастрофических поломок инструмента происходит из-за скопления стружки в канавках. Титановая стружка обладает высокой прочностью на растяжение и сильной упругой памятью. После срезания с режущей поверхности она резко расширяется наружу, ударяясь о узкие канавки.
Если профиль канавок недостаточно глубокий, стружка не может плотно катиться. Вместо этого она прижимается к стенке отверстия, создавая сильные пики трения, которые приводят к остановке шпинделя. Чтобы определить, какие сверла лучше всего подходят для экзотических сплавов, мы профилируем кривизну канавок с помощью оптических компараторов; стружка должна покидать зону резания за миллисекунды, чтобы продлить срок службы инструмента.
Практическое удаление стружки с помощью полированных канавок с высокой спиральной структурой: предотвращение вторичного сжатия и «заклинивания».
В производстве медицинских костных винтов и клапанов для аэрокосмической отрасли сверление на глубину более 3xD выявляет ограничения стандартных канавок с углом 30°. Титановая стружка начинает застревать на середине спирали, загоняя поступающую за собой стружную стружку в плотный клин. Это быстрое накопление стружки приводит к резкому увеличению крутящего момента до тех пор, пока инструмент не защелкнется заподлицо внутри заготовки.
Мы решаем эту проблему, сочетая спираль с углом наклона от 30° до 33° с зеркально отполированными поверхностями канавок. Микрополировка удаляет следы поперечной подачи шлифовального круга, устраняя сопротивление скольжению. Это позволяет нашим твердосплавным сверлам для титана плавно удалять стружку при высоких оборотах, предотвращая заедание канавок и устраняя царапины на стенках.
Почему внешний источник охлаждающей жидкости является лишь дополнительным: решающая роль каналов подачи охлаждающей жидкости под давлением более 30 бар.
Обильное охлаждение стандартного сверла практически не обеспечивает надежной защиты при сверлении сплава Ti-6Al-4V на глубину более 2xD. Центробежная сила и поднимающаяся стружка образуют непроницаемый барьер у устья отверстия, препятствуя проникновению жидкости к заготовке. В нижней части реза остается сухой материал, и наконечник инструмента быстро перегревается.
Подача охлаждающей жидкости через шпиндель под давлением более 30 бар обеспечивает прямой доступ жидкости к зоне среза и режущей кромке. Это создает эффект гидравлического поршня, который выбивает стружку из отверстия, мгновенно снижая температуру на границе раздела. Для обеспечения максимального срока службы лучших сверл для сверления титана необходима внутренняя подача жидкости под высоким давлением, чтобы предотвратить термический износ еще до его начала.
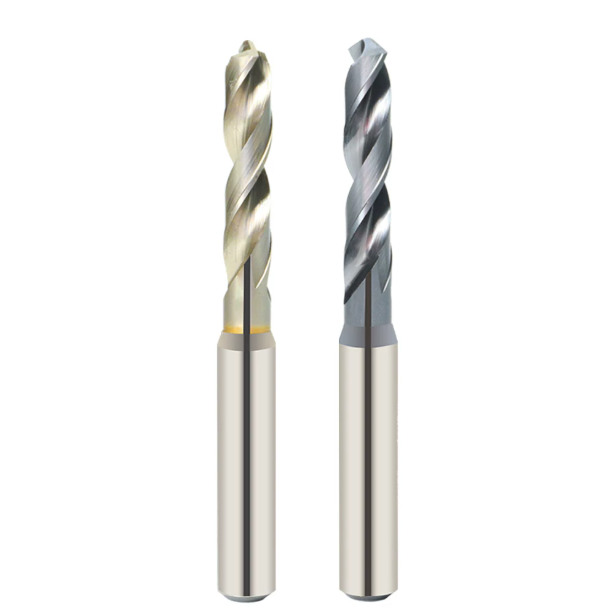
Нанокомпозитное покрытие (AlTiN/TiAlSiN): высокотемпературный барьер против адгезии титана.
В случае труднообрабатываемых сплавов механики часто повторяют: «нет покрытия — нет обработки», но нанесение многослойного покрытия на сплав Ti-6Al-4V быстро приводит к обратным результатам. Сильное химическое сродство титана вызывает быструю твердотельную диффузию и холодную сварку с непокрытым карбидом. Как только толстое покрытие отслаивается под действием сильного сдвигового напряжения, на открытой подложке немедленно образуется микропиттинг.
Наши испытания в PVD-печи доказывают, что стабильный срок службы титановых сверл полностью зависит от соотношения алюминия и кремния в нанослоистой архитектуре. Введение кремния в структуру TiAlSiN снижает коэффициент трения до 0.35, обеспечивая при этом превосходные антиадгезионные свойства. Это позволяет раскаленной стружке скользить по зоне резания, а не привариваться к ее краю.
Не следует путать нитрид титана (TiN) с износостойким покрытием: анализ твердости при высоких температурах и стойкости к окислению/отслаиванию в зоне резания при 900 °C.
Ученики часто ошибочно принимают ярко-золотистый нитрид титана (TiN) за стандарт для экзотических сплавов, что неизменно приводит к отказам в полевых условиях. TiN начинает окисляться уже при 550–600 °C. При сверлении глубоких отверстий со скоростью 30–40 м/мин температура в локальной зоне резания легко превышает 800 °C, в результате чего обычные тонкие покрытия отслаиваются, как сгоревшая бумага.
Высокоалюминиевый AlTiN и нанокомпозитные слои по-разному реагируют на экстремальные температуры: атомы алюминия мигрируют на поверхность, образуя in situ аморфный пассивирующий экран из Al2O3. Эта наноразмерная броня позволяет высококачественным твердосплавным сверлам для титана сохранять твердость при высоких температурах, близких к 1,000 °C. Она предотвращает размягчение сердцевины под воздействием термического удара, препятствуя катастрофическому разрушению режущей кромки.
Предотвращение износа кратеров и образования наростов на кромке отверстия: важнейший барьер для поддержания чистоты стенок отверстия.
При сверлении титановых деталей колебания допусков и некачественная обработка поверхности обычно объясняются образованием наростов на режущей кромке (BUE). Под микроскопом с 200-кратным увеличением часто можно обнаружить холодносваренный материал заготовки вблизи основной кромки. Поскольку наросты на режущей кромке многократно образуются и срезаются во время циклов подачи, они отрывают зерна карбида прямо с поверхности, оставляя кратерный износ.
Для поддержания чистоты поверхности Ra 0.8 на протяжении более 100 циклов сверления, использование высокоплотных титановых сверл служит основной линией защиты. Инертное, сверхплотное покрытие устраняет химическое сродство с кобальтовой связующей фазой, предотвращая микромасштабную холодную сварку. Поддержание остроты и чистоты режущих кромок контролирует трение на боковой поверхности и упругое восстановление, обеспечивая стабильность диаметра отверстия.
Микрохонингование и контроль биения: испытания в цехе для определения оптимальных сверл для глубокой обработки титана.
Многие специалисты считают, что для резки вязкого титана необходима кромка, заточенная как лезвие бритвы. Однако опыт глубокой обработки отверстий показывает, что необработанная, нешлифованная кромка сразу же выходит из строя при входе заготовки. При увеличении на стандартных шлифованных кромках видны микроскопические трещины от шлифовки, которые отслаиваются под осевым ударом, вызывая каскадное разрушение кромки.
И наоборот, слишком большой хонинговальный инструмент превращает чистый срез в разрушительное выдавливание, мгновенно упрочняя дно отверстия. В ходе наших стандартных серийных испытаний мы оцениваем взаимодействие между контролируемой подготовкой кромки и динамическим биением, чтобы определить оптимальные сверла для сверления титана. Этот баланс определяет, выдержит ли ваш инструмент 5D-циклов глубокого сверления или сломается на полпути.
Контролируемая заточка кромки с шагом 5 микрон: почему слишком острая или слишком затупленная кромка быстро разрушает твердосплавные сверла с внутренним охлаждением.
В ходе консультаций для производителя ортопедических костных пластин мы отслеживали нестабильный срок службы инструмента, непредсказуемо колеблющийся от 15 до 20 отверстий на одно сверло. Микроскопический анализ изношенных сверл выявил неконтролируемую обработку кромки: участки режущей кромки были не отшлифованы до толщины, близкой к нулю микрон, в то время как другие участки были агрессивно отполированы до толщины более 15 микрон.
На необработанных участках в холоднодеформированном титане мгновенно образовывались микросколы, а в зонах, подвергнутых чрезмерной шлифовке, резко возрастали сопротивление резанию и тепловое трение. Мы перешли на использование полированных жидкостью хонинговальных брусков с равномерной кромкой 5-8 микрон. Это обеспечило идеальный баланс: достаточно острый для резки холоднодеформированных слоев и одновременно усиливающий адгезию покрытия, что вдвое увеличило срок службы их твердосплавных сверл для титана.
Испытания в реальных условиях с использованием термоусадочных и гидравлических держателей: ключ к длительному сроку службы инструмента за счет контроля радиального биения (менее 3 микрон)
Даже оптимизированная геометрия инструмента выходит из строя при использовании ненадежных систем крепления. Применение стандартных цанг ER на выступающих частях часто приводит к биению более 10 микрон, в результате чего одна режущая кромка принимает на себя 100% начальной нагрузки, а другая трется. Эта сильная асимметричная нагрузка разрушает перегруженный край в течение нескольких секунд.
Для раскрытия полного потенциала высокопроизводительного сверла для титана, общее биение сверла должно строго не превышать 3 микрона. Мы рекомендуем использовать сверла в паре с прецизионными гидравлическими патронами или термоусадочными держателями для глубоких отверстий. Слои гидравлического масла гасят высокочастотные вибрации, обеспечивая одинаковую нагрузку на режущую кромку на протяжении всего процесса резки.
Взгляд производителя: как SAMHO помогает мастерским снизить себестоимость одного отверстия.
В цеху сосредоточение внимания исключительно на заказах на закупку оснастки искажает реальную экономику обработки. Истинная прибыльность зависит от себестоимости одного отверстия — с учетом срока службы инструмента, времени безотказной работы шпинделя и процента брака. Прочность подложки, самоцентрирующиеся наконечники, полированные канавки, нанокомпозитные покрытия и подготовка кромок должны идеально сочетаться с жесткостью шпинделя и подачей охлаждающей жидкости.
Как команда инженеров, стоящая за производителем сверл SAMHO , мы никогда не предлагаем стандартные решения из каталога для сложных сплавов. Мы изучаем стабильность работы станка, мощность двигателя и размеры партий, чтобы найти баланс между прочностью режущей кромки и износостойкостью. Если вы постоянно сталкиваетесь с поломкой инструмента, конусностью отверстия или повреждением покрытия при обработке титана, забудьте о простой замене инструмента и пересмотрите всю свою систему.
Снижение процента брака за счет индивидуальной настройки геометрии при серийном производстве аэрокосмических компонентов и медицинских титановых костных винтов.
Стандартные сверла из каталога часто испытывают трудности при выполнении различных задач, связанных с изготовлением аэрокосмических кронштейнов и медицинских костных винтов TC4 ELI. Тонкостенные аэрокосмические компоненты вибрируют при интенсивной резке, в то время как миниатюрные костные винты требуют глубокого и ровного отверстия диаметром до 8D. В обоих случаях незначительные заусенцы на выходе или разрывы внутреннего отверстия приводят к немедленному браку.
В процессе шлифовки по индивидуальному заказу мы изменяем толщину стенки, конусность задней части и углы зазора твердосплавных сверл для титана, чтобы точно соответствовать физической жесткости детали. Если у вас возникают проблемы с глубокими отверстиями или вибрацией при обработке тонкостенных деталей, пришлите нам чертежи ваших деталей и информацию о приспособлениях, чтобы наши инженеры могли настроить геометрию канавок по индивидуальному заказу.
Рекомендации по параметрам резки для планирования производства на станках с ЧПУ: скорость вращения шпинделя, подача за оборот и пороговые значения для смены инструмента.
Сверление титана практически не допускает технологических отклонений: выход за пределы заданного диапазона приводит к быстрому тепловому коллапсу. Для сплава Ti-6Al-4V при давлении охлаждающей жидкости более 30 бар и биении менее 3 микрон мы рекомендуем скорость обработки поверхности (Vc) от 28 до 42 м/мин. Необходимо поддерживать стабильную нагрузку стружки на уровне 0.03–0.08 мм/об для прохождения через упрочненные зоны без трения.
Никогда не ждите срабатывания датчиков нагрузки шпинделя, прежде чем заменить сверло на титановое. Установите строгий протокол срока службы инструмента: проверяйте вторичную боковую поверхность с помощью оптической лупы при фиксированном количестве отверстий, извлекая инструмент, как только износ боковой поверхности достигнет 0.15 мм или стружка изменит цвет с серебристо-серого на фиолетовый. Если вы запускаете производство в аэрокосмической или медицинской отрасли, свяжитесь с нами, предоставив технические характеристики материала, чтобы совместно оценить скорость и подачу.






