
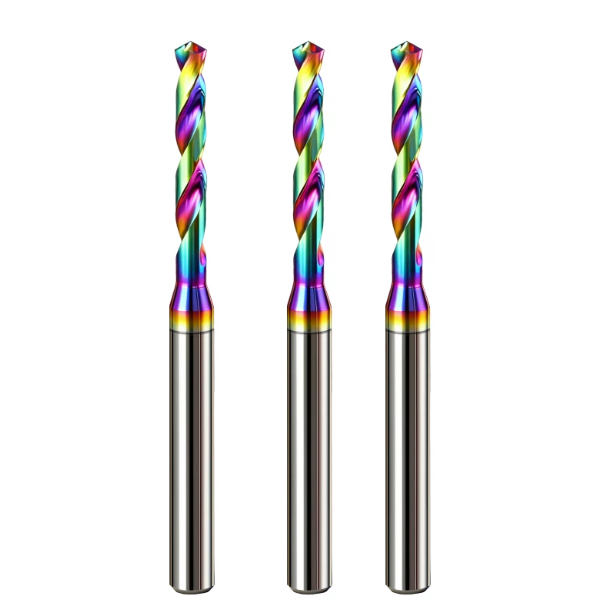
В начале этого года к нам обратился немецкий производитель медицинских жидкостных коллекторов с неотложной проблемой. На их производственной линии обрабатывались клапанные блоки из литого акрила (ПММА) и медицинского поликарбоната (ПК). Частые трещины в форме звезды возникали в момент, когда сверло пробивало нижнюю поверхность, что увеличивало процент брака до более чем 18%. Рядом с ним другой станок, сверливший глубокие отверстия в делрине (ПОМ), производил длинные, нитевидные стружки, которые плотно обволакивали хвостовик инструмента, как сахарная вата. Локальное трение быстро приводило к пожелтению стенок отверстий и их усадке, выходящей за пределы допустимых отклонений.
Их ведущий техник был расстроен. Они достали из инструментального склада универсальные твердосплавные сверла и снизили скорость вращения шпинделя в соответствии с инструкцией, но ничего не помогло. За годы работы в сфере инструментальной поддержки на предприятиях США и Европы мы неоднократно сталкивались с этой ошибкой. Токари часто применяют параметры сверления, предназначенные для алюминия или нержавеющей стали, непосредственно к полимерам. Результатом почти всегда является расплавление смолы, заклинивание канавок или хрупкое разрушение.
Пластмассы обладают низкой теплопроводностью, высоким коэффициентом теплового расширения и сильной упругой упругостью (возвратом в исходное положение). Решение этих проблем сводится к подбору правильной геометрии инструмента к конкретной смоле. Независимо от того, работаете ли вы с хрупким акрилом, липким делрином или чувствительным к напряжению поликарбонатом, выбор правильного сверла для пластика имеет решающее значение. От изменения угла заточки до зеркальной полировки канавок, микрогеометрия контролирует результат.
В вашем контейнере для отходов также хранятся дорогостоящие пластиковые детали, испорченные из-за прорыва при проходке?
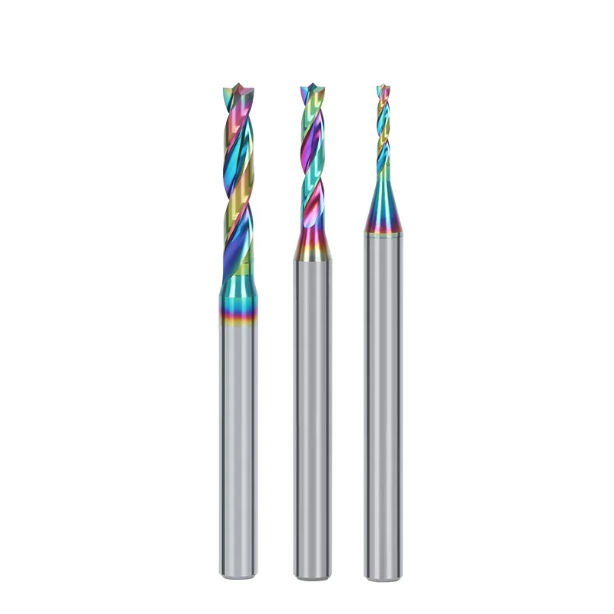
Почему стандартные спиральные сверла по металлу выходят из строя при обработке пластика? Уроки, извлеченные из отходов.
При проведении аудита цеха механической обработки у клиента первым делом мы осматриваем бункер для отходов рядом со станком. Мы регулярно обнаруживаем полуфабрикаты из пластика, выброшенные из-за расплавленных стенок отверстий и сильных сколов по краям. Когда мы спрашиваем операторов, что произошло, типичный ответ: «Мы вытащили из бункера острое алюминиевое сверло; пластик режется как масло, так почему же оно вылетает с обратной стороны?»
Металлы отводят стружку вдоль плоскостей сдвига, но полимеры обладают значительной вязкоупругой упругостью и практически нулевым теплоотводом. Применение стандартного металлического сверла к конструкционным полимерам приводит к агрессивному заклиниванию, а не к чистому срезу. Если вы сталкиваетесь с расколотыми отверстиями и большими заусенцами на выходе, самым быстрым способом стабилизации процесса будет переоценка сверла для обработки пластика в вашем шпинделе.
«Вкусовые удары» и прорывы на этапе прорыва: фатальный недостаток стандартных углов наклона сверла при обработке пластмасс.
Механики, работающие с литыми акриловыми или фенольными плитами, знают, что такое внезапный «щелчок» в тот момент, когда сверло пробивает нижнюю поверхность. Высокоскоростная видеосъемка, которую мы сделали во время визита к клиенту для устранения неполадок, выявила причину: стандартное сверло с углом заточки 118° или 135° и большим положительным углом наклона перестает резать, когда осевое сопротивление падает. Вместо чистого среза оно ведет себя как штопор, агрессивно самопроизвольно вдавливаясь в оставшийся тонкий слой.
Поскольку пластмассы обладают низкой предельной прочностью на растяжение, это резкое усилие отрывает незакрепленный нижний слой от детали. Для устранения сколов на выходе необходимо изменить геометрию резки. Мы решаем эту проблему, перетачивая сверла для сверления пластика с нейтральным углом заточки от 0° до -5° и удлиненным направляющим наконечником, что обеспечивает резку на выходе без отрыва заготовки.
Основные принципы выбора специализированного сверла по пластику: практическое значение полировки канавок и больших углов зазора.
Токари часто спрашивают нас, почему специализированный инструмент превосходит стандартное спиральное сверло, если на первый взгляд они выглядят одинаково. Ключевые различия заключаются в углублениях канавок и вдоль вторичных углов зазора. Пластмассы быстро расширяются, поглощая тепло от резания, что приводит к уменьшению диаметра отверстия и плотному сжатию корпуса сверла во время резания.
Если поверхность канавок шероховатая, статически заряженная стружка немедленно застревает и приваривается внутри канавки. Мы шлифуем профили наших пластиковых сверл с зеркальной полировкой канавок (Ra≤ 0.1 мкм) и увеличенным радиальным конусом. Такая геометрия минимизирует контакт между кромкой инструмента и готовым отверстием, позволяя ленточной стружке чисто удаляться без накопления теплового трения.
Распространенные заблуждения в цехах: почему высокие скорости и низкая скорость подачи на самом деле ускоряют прилипание стружки и плавление материала?
Когда стенки отверстий мутнеют или начинают плавиться, первой реакцией оператора обычно является снижение скорости подачи, чтобы «бережно» обрабатывать деталь. Эта корректировка почти всегда усугубляет проблему. Конструкционные пластмассы проводят тепло значительно медленнее, чем алюминий, а это значит, что тепловая энергия не может рассеиваться в сердцевине заготовки.
Работа на высоких оборотах шпинделя при невысокой скорости подачи заставляет режущую кромку тереться о заготовку, а не врезаться в нее. Инструмент, по сути, действует как нагревательный элемент, забивая кромки канавок пластифицированной стружкой. Переход на специальное сверло для резки пластика при сохранении достаточного количества стружки заставляет стружку отводить тепло, охлаждая как инструмент, так и готовое отверстие.
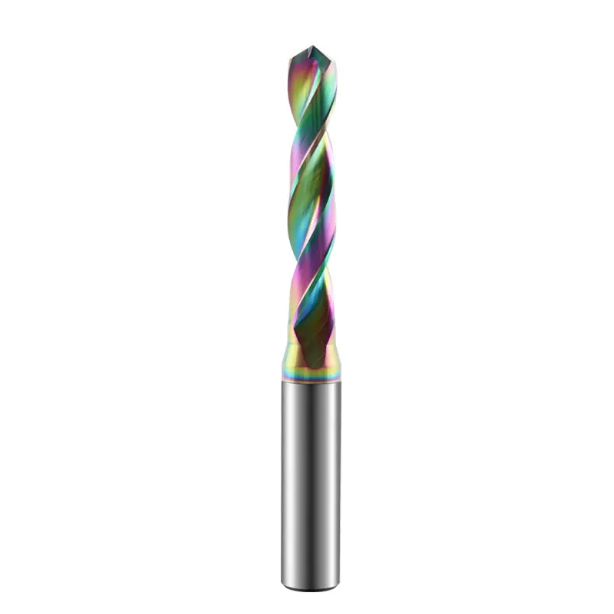
Какой тип сверла следует выбрать для работы с пластиком? Подбор геометрии инструмента в соответствии с тремя основными типами смол.
Зачастую станочники используют одно и то же сверло для нейлона и литого акрила, в результате чего получают поврежденные отверстия или треснувшие детали. Конструкционные полимеры имеют совершенно разные молекулярные структуры и тепловые свойства под нагрузкой. Ни один готовый инструмент не подходит для всех видов пластика. Сравнение прочного, упругого делрина с чувствительным к надрезам акрилом показывает, что требования к геометрии их кромок совершенно противоположны.
При оценке производственных линий мы начинаем с точки зрения температуры стеклования смолы и коэффициента теплового расширения. Чтобы подобрать сверло для обработки пластика, обеспечивающее оптимальный баланс между качеством поверхности и сроком службы инструмента, необходимо подобрать угол заточки, угол передней кромки и объем канавки в соответствии с типом пластика. Настройка этих параметров под смолу — единственный надежный способ исключить отклонения размеров.
Сверление акрила (ПММА) с высоким блеском и без трещин: полевые испытания специализированных сверл с острым концом под углом 60°–90°
Сверление акрила испытывает ваши нервы во время входа и пробития отверстия. Стандартные металлические сверла с углом заточки 118° создают сильное радиальное усилие при входе, образуя паутинообразные трещины по краю отверстия. В одном из проектов по изготовлению прозрачных акустических корпусов клиенту требовались прозрачные, без трещин, отверстия. Мы заменили стандартные тупые наконечники на острые, с крутым профилем, которые врезаются в смолу, как скальпель.
Данные полевых испытаний показывают, что использование специального сверла для резки пластика с углом заточки от 60° до 90° и полированными канавками значительно снижает усилие на входе. Такая геометрия снижает растягивающее напряжение на выходе и предотвращает сколы нижней кромки. Следует помнить, что игольчатые наконечники снижают прочность сердцевины кромки. Если жесткость крепления недостаточна, сверло может смещаться, поэтому регулируйте углы заточки в зависимости от толщины листа.
Управление упругостью и стружкообразованием полиоксиметилена (ПОМ): конструкция высокопроизводительного двухканавочного сверла для пластика.
Делрин обеспечивает плавную резку с низким сопротивлением, но создает две проблемы в цеху: сильную упругую память и непрерывную ленточную стружку. На корпусах медицинских клапанов мы наблюдали отверстия, которые проходили проверку качества сразу после снятия с станка, а затем уменьшались на 0.02 мм после охлаждения. Хуже того, длинная нитевидная стружка, которая не загибается, может наматываться на держатель инструмента и останавливать резку.
Чтобы этого избежать, инструменты должны иметь глубокие, отполированные канавки с широким конусом. При выборе сверла для обработки пластика в Делрине мы указываем увеличенный размер вторичной зазора, чтобы предотвратить усадку отверстия и заклинивание инструмента. Широкие канавки обеспечивают непрерывное пространство для расширения стружки, а более высокие скорости подачи заставляют стружку чисто сворачиваться, предотвращая задиры в отверстии и термическое изменение цвета.
Предотвращение внутреннего растрескивания под напряжением в поликарбонате: проверка стабильности входа сверл с малыми отрицательными углами заточки.
Поликарбонат достаточно прочен для изготовления защитных экранов, но сверление его агрессивными острыми инструментами приводит к скрытым повреждениям. Поликарбонат подвержен остаточному термическому напряжению от трения при резке. Отверстия, которые выглядят чистыми на верстаке, могут треснуть по краю после затяжки крепежных элементов или воздействия растворителей. Это происходит потому, что положительные углы заточки разрывают полимерные цепи при входе.
Наши полевые испытания доказывают, что использование специализированных сверл для сверления пластика с небольшим отрицательным углом заточки (-2° до -5°) обеспечивает гораздо лучшую стабильность процесса. Такая геометрия скорее соскабливает, чем врезается, выравнивая внутренние пиковые напряжения. В сочетании с непрерывным потоком холодного воздуха для отвода тепла от реза, такой профиль кромки сохраняет округлость отверстия и предотвращает скрытое растрескивание.
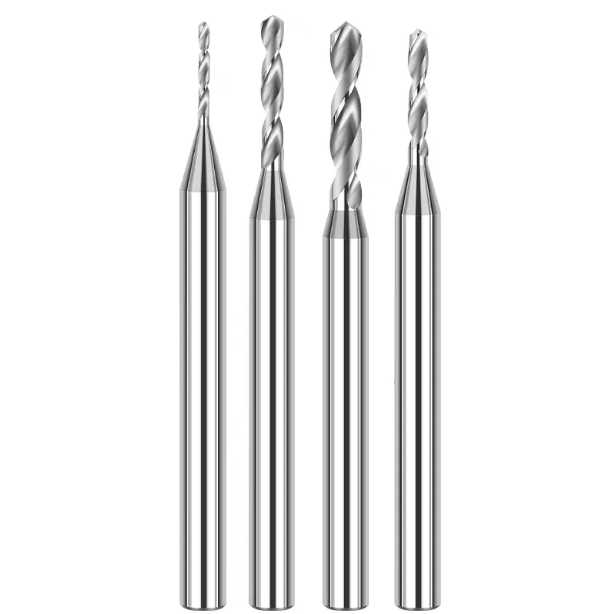
Оценка эффективности пакетной обработки на станках с ЧПУ: выбор оптимального сверла для линий по производству пластмасс.
Переход от прототипов к длительным серийным производствам меняет задачу: вместо простого сверления отверстий теперь необходимо контролировать время цикла и износ инструмента. Операторы швейцарских токарных станков гораздо больше опасаются простоев при смене инструмента и образования стружки, чем внезапных поломок. Поскольку пластмассы быстро расширяются при нагреве, поддержание допусков на уровне микрон на протяжении тысяч деталей требует дисциплинированной стратегии использования инструмента.
При создании готовых решений мы рассматриваем жесткость подложки, качество обработки канавок и соотношение глубины отверстия к диаметру как единую динамическую систему. Не существует единого универсального лучшего сверла для обработки пластика; реальная производительность достигается за счет баланса между удалением стружки, повышением температуры и временем цикла. Понимание этих компромиссов в условиях крупносерийного производства является ключом к эффективной работе ваших обрабатывающих центров.
Твердосплавные инструменты против быстрорежущей стали (HSS): сравнение срока службы инструмента и стабильности диаметра отверстий на высокоскоростных производственных линиях западных стран.
Покупатели часто спрашивают: если пластмассы относительно мягкие, зачем переплачивать за твердосплавные инструменты по сравнению со стандартными быстрорежущими стальными инструментами? В проекте по разработке автомобильной электроники с использованием огнестойких пластмасс инструменты из быстрорежущей стали затупились примерно после 1,200 отверстий; вторичный износ кромки привел к уменьшению диаметра отверстий. Между тем, сверла из микрозернистого твердосплава сохраняли жесткие допуски по размерам на протяжении 20 000 непрерывных циклов.
Высокий модуль упругости твердосплавных материалов минимизирует деформацию инструмента и вибрацию при высоких подачах. Однако на старых станках с биением шпинделя более 0.015 мм или слабым зажимом сверла из быстрорежущей стали с кобальтовым покрытием для сверления пластика часто оказываются более надежными. Хрупкие твердосплавные сверла, используемые в условиях неплотной установки, будут скалываться вдоль режущей кромки из-за неравномерной нагрузки.
Одноканавочные сверла с O-образным пазом против специализированных двухканавочных сверл для пластика: решающий фактор при выборе сверл для штамповки тонких листов и глубокой обработки толстых пластин.
Выбор правильной формы канавки напрямую влияет на процент брака. При сверлении листового металла толщиной от 2 до 3 мм на фрезерных станках стандартные двухканавочные сверла могут приподнимать заготовку, вызывая вибрацию, некруглые отверстия и деформацию в виде клеверного листа. Для тонких заготовок одноканавочный инструмент с O-образным пазом обеспечивает меньшую осевую силу резания. Его широкий открытый канал мгновенно отводит стружку, сохраняя поверхность заготовки холодной и ровной.
Когда глубина отверстия превышает размеры листа и переходит в толстые пластины, одноканавочные инструменты начинают смещаться из-за отсутствия сбалансированной периферийной опоры. Для обработки толстых пластин следует перейти на сбалансированное пластиковое сверло с двойными кромками. Симметричные двойные канавки нейтрализуют боковые режущие нагрузки, обеспечивая прямолинейность отверстия, а двойные каналы разделяют объем стружки, предотвращая растрескивание детали.
Практическое удаление стружки из глухих и глубоких отверстий: проверенные параметры прерывистого сверления и отвода стружки для отверстий глубиной более 5D.
На глубинах более 5D удаление стружки из глухих отверстий становится критически важным. Без притока воздуха снизу плотно упакованная стружка быстро нагревается от трения, а любая расплавленная смола приварит режущий инструмент к детали. Сверление глухих отверстий 8D в полупроводниковых лотках с использованием стандартных циклов G83 часто приводит к образованию кольцевых царапин на стенках отверстий из-за застрявшей стружки.
При подготовке сверла для пластика в глубоких глухих отверстиях мы используем прогрессивную пошаговую обработку. При первом погружении сверлите от 2D до 3D глубину, затем постепенно уменьшайте глубину при каждом погружении до 0.8D по мере увеличения глубины. Полностью извлекайте сверло из отверстия при каждом цикле погружения и продувайте канавки воздухом перед следующим погружением. Это предотвращает повторное попадание стружки в отверстие и перегрев.
Преодоление узких мест в процессе обработки материалов без использования стандартных инструментов: реальные примеры применения сверл SAMHO Custom Drill Bits.
Когда чертежи деталей требуют сложных поперечных отверстий или глубоких внутренних полостей, стандартный инструмент из каталога оказывается неэффективным. К нам обращаются токари не из-за недостатка знаний по настройке оборудования, а потому что стандартные сверла не обеспечивают соосность отверстий, качество поверхности или время цикла. Использование нескольких инструментов для ступенчатых отверстий приводит к накоплению допусков и оставляет следы задержек, что часто приводит к тому, что медицинские или гидравлические коллекторы не проходят испытания на герметичность под давлением.
Изготовление нестандартной оснастки никогда не является попыткой похвастаться; это рациональный ответ на серьезные проблемы, возникающие в цехе. Когда стандартные инструменты приводят к многократным браку при микрозенковке или использовании абразивных стекловолоконных присадок, нестандартные сверла SAMHO решают эту проблему. Благодаря разработке конусных профилей, специальных заточек и микрогеометрии, настроенной под жесткость шпинделя, мы устраняем проблемы, которые создают стандартные инструменты при обработке высокоэффективных полимеров.
Пример из практики 1: Многослойные пересекающиеся отверстия в медицинских коллекторах — устранение царапин и отбеливание.
При устранении неполадок при выполнении тестовых пропилов для заказчика, занимающегося диагностикой in vitro (IVD), мы столкнулись с трудновыводимым дефектом: поперечно просверленные каналы, пересекающиеся под сложными углами внутри прозрачных блоков клапанов из ПММА и полисульфона. В цехе использовались два стандартных сверла с длинными канавками, входящие из разных плоскостей. В месте пересечения режущей кромки внезапная потеря симметрии резания привела к отклонению инструмента, оставляя радиальные следы вибрации и внутреннее побеление, создающее зоны турбулентного потока.
Стандартные двухлезвийные сверла просто прогибаются при асимметричном, прерывистом резании. Для решения этой проблемы мы разработали специальные сверла SAMHO с двойными направляющими и прогрессивным осевым конусом. Вторичные направляющие поддерживают режущую кромку при ее проникновении в поперечное отверстие, полностью компенсируя радиальное отклонение. Результат: прозрачные, без царапин стыки, которые легко проходят лазерный контроль с использованием жидкостной обработки.
Пример из практики 2: Микроотверстия и ступенчатые зенковки в автомобильных разъемах — интегрированная оснастка сокращает время цикла на 40%.
В крупносерийном производстве автомобильных разъемов корпуса часто содержат десятки плотно расположенных клеммных гнезд, требующих точной обработки плоского дна и фаски на входе. Один из поставщиков первого уровня использовал четырехэтапную процедуру: установка, сверление, фрезерование плоским дном и снятие заусенцев. Смена инструмента отнимала ценное время работы шпинделя, а биение держателя между инструментами часто нарушало соосность ступеней.
В условиях высокой цикличности производства единственным жизнеспособным вариантом является объединение операций. Мы разработали твердосплавное многоступенчатое сверло для пластика, которое объединяет направляющее отверстие, плоское зенковочное отверстие и фаску под углом 30° в одном корпусе инструмента. Мы заложили компенсации усадки непосредственно в диаметры ступеней для используемой ими смолы PBT-GF. Инструмент формирует все три элемента за одно погружение, исключая ошибки биения и сокращая время цикла обработки детали на 40%.
Специализированная стратегия модификации инструмента: шлифовка с заданной геометрией для высокоабразивных стекловолоконных пластиков (GF-Plastics)
Механики часто считают, что пластмассы бережно относятся к инструменту, пока не попробуют использовать PEEK или PA66, наполненные 30-50% рубленого стекловолокна. Эти конструкционные композиты действуют как миниатюрные шлифовальные круги, встроенные в смоляную матрицу. Стандартные твердосплавные сверла быстро, после нескольких сотен ударов, начинают сильно изнашиваться, образуя кратеры на боковой поверхности. Отверстие быстро сужается, а накопленное трение обжигает стенки отверстия.
Острые как бритва режущие кромки скалываются под воздействием абразивного воздействия стекловолокна. Для таких абразивных работ наше специальное сверло для пластика имеет усиленную, заточенную отрицательную кромку, которая рассеивает ударные нагрузки. Инструмент покрывается сверхгладким DLC-покрытием, не содержащим водорода. Несмотря на незначительное увеличение режущей тяги, инструмент сохраняет жесткие допуски на сверление отверстий на больших длинных участках без ухудшения размеров.
Рекомендации по производственной практике для продления срока службы сверл для резки пластика и обеспечения чистоты стенок отверстий.
Даже специально изготовленное сверло с безупречной микрогеометрией выйдет из строя, если игнорировать условия работы шпинделя. Высокоэффективные пластмассы чрезвычайно чувствительны к температурам резания. Даже небольшое повышение температуры в зоне резания смещает предел текучести смолы и неравномерно снимает внутреннее напряжение. Срок службы инструмента и качество обработки отверстия напрямую зависят от микроклимата, создаваемого на границе раздела инструмент-заготовка.
Для обеспечения длительного срока службы инструмента и чистой поверхности при резке пластика с помощью сверла важны два момента: мгновенный отвод тепла и плавное резание в зоне прореза. Контроль температуры и выходного усилия защищает пластик от микротрещин и поддерживает точность размеров.
Вихревые трубки и воздушное охлаждение против жидкостного охлаждения: практические выводы по предотвращению химического растрескивания под напряжением.
Распространенной ошибкой на металлообрабатывающих площадках является обливание пластмасс стандартным водорастворимым охлаждающим маслом. Смолы, такие как поликарбонат (ПК), полиметилметакрилат (ПММА) и полисульфон, склонны к химическому растрескиванию под воздействием синтетических добавок и минеральных масел. Остатки охлаждающей жидкости, застрявшие в глубоких глухих отверстиях, разрушают полимерную матрицу, а влажные, липкие пластиковые стружки слипаются и забивают канавки.
Мы рекомендуем заменить жидкий охлаждающий агент на трубку с сухим вихревым потоком холодного воздуха, направленную непосредственно на канавки инструмента. Если вы обрабатываете чувствительные к напряжениям оптические компоненты, расположение потока холодного воздуха под углом 30° позволяет поддерживать температуру резания значительно ниже точки стеклования. Высокоскоростной поток также удаляет стружку со сверл при сверлении пластика, поддерживая чистоту канавок без химического загрязнения или грязных обезжиривающих ванн.
Контроль заусенцев на выходе из отверстия и фланцевания: исключение ручной зачистки за счет оптимизации скорости подачи.
Немногие операции приводят к таким трудозатратам, как работа рабочих, сидящих за верстаками и зачищающих заусенцы с помощью специальных лезвий. Это выталкивание происходит потому, что неразрезанный слой пластика теряет структурную жесткость непосредственно перед прорывом. Осевое усилие сверла выгибает оставшуюся смолу наружу, образуя фланцевый воротник, вместо того чтобы чисто срезать ее. Поддержание постоянной скорости подачи на всем протяжении гарантирует образование рваных кромок на выходе.
Программирование сегментированной прорывной подачи мгновенно решает эту проблему. Если вы обрабатываете сквозные отверстия, из которых вылетают неровные заусенцы, уменьшите скорость подачи на 40–60% на последних 0.5–1.0 мм хода. Сочетание этого запрограммированного уменьшения скорости с лучшим сверлом для пластика позволяет чисто срезать нижний край на внешних углах без отклонения, полностью исключая вторичную зачистку.
Если в ваших текущих проектах с полимерными деталями вы сталкиваетесь с расплавленными стенками отверстий, смещением глубоких отверстий или выходным сколом, вы можете связаться с нами, предоставив чертежи деталей, характеристики смолы или фотографии стружки. Совместный анализ фактических параметров обработки позволит гораздо быстрее вернуть производство в нужное русло, чем отдельные попытки методом проб и ошибок.






