
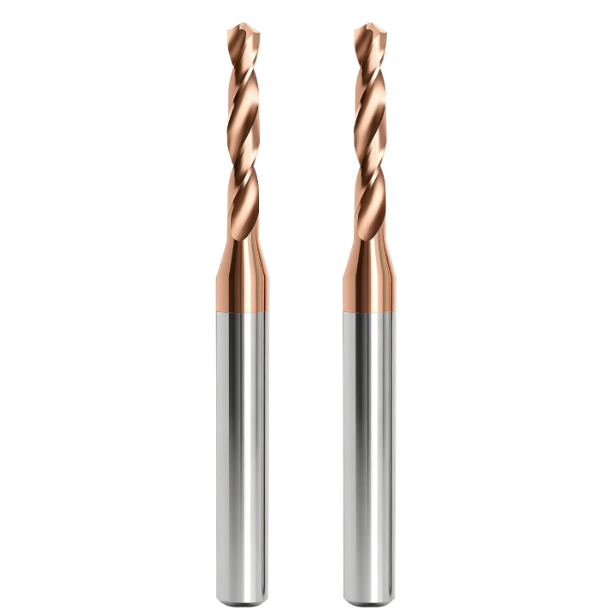
Несколько месяцев назад мы выехали на экстренный вызов на автомобильный штамповочный завод в Огайо. Практически готовая вставка для пресс-формы D2, закаленная до твердости HRC 60, была установлена на высокопроизводительном 3-осевом обрабатывающем центре. Оператор, полагаясь на старые привычки, взял обычное кобальтовое сверло. Менее чем через три секунды после начала резки шпиндель издал оглушительный визг, сломав основную режущую кромку прямо у дна отверстия. Вставку чуть не пришлось выбросить, что грозило штрафами в размере тысяч долларов в день за задержку поставки.
Мы наблюдали подобные катастрофические события десятки раз на инструментальных заводах в Северной Америке и Европе.
После окончательной термообработки инструментальной стали стандартные металлические сверла для закаленной стали выходят из строя практически мгновенно. Это происходит как с сталью D2, содержащей абразивные карбиды, так и с H13, склонной к термическому упрочнению, и ударопрочной сталью S7. Даже опытные программисты ЧПУ, специализирующиеся на фрезеровании и электроэрозионной обработке проволокой, сталкиваются с этой проблемой. Обычно это приводит к сильному упрочнению материала из-за трения о режущую кромку стамески или к полному разрушению инструмента из-за образования стружки.
После пятнадцати лет работы на 5-осевых шлифовальных станках с ЧПУ мы знаем, что успех при твердости выше 50 HRC не оставляет места для удачи. Итак, какое сверло лучше всего подходит для закаленной стали? Для этого нужно гораздо больше, чем просто взять сверло с полки с надписью «закаленная». Необходима правильная прочность на поперечный разрыв подложки (TRS), субмикронный размер зерна, подготовка с отрицательным углом заточки и термостойкое нанокомпозитное покрытие. В нашем шлифовальном цехе мы ежедневно производим твердосплавные сверла для закаленной стали, точно регулируя подачу на производственных станках, чтобы подобрать оптимальные сверла для сверления закаленной стали.
Вы собираетесь и дальше позволять своим операторам полагаться на «интуицию», рискуя дорогостоящим готовым блоком кубиков исключительно удачей?
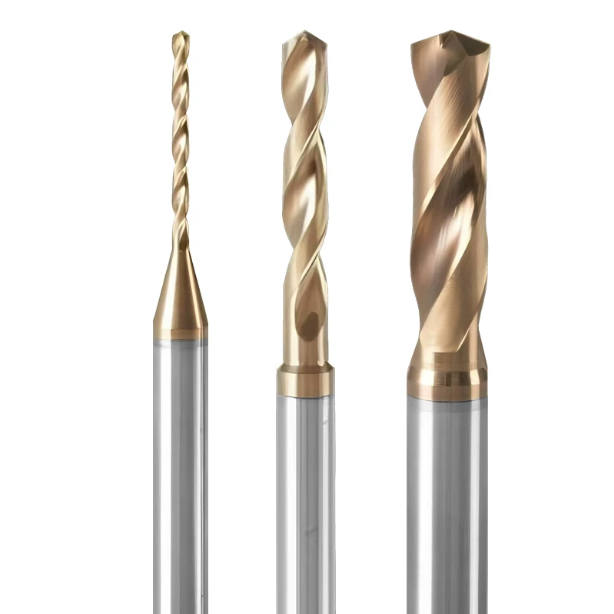
Какое сверло лучше всего подходит для закаленной стали в пресс-формах и штампах (твердость по Роквеллу 48–62)?
Если вы работаете в цехе по изготовлению пресс-форм, вы знаете, как это бывает: блок возвращается после термообработки с подтвержденной твердостью HRC 58, и срочно требуется добавить отверстия для выталкивающих штифтов. Операторы часто хватают любое твердосплавное сверло, лежащее на складе, и через несколько секунд видят, как индикатор нагрузки зашкаливает. Выбор оптимального сверла для закаленной стали зависит не от каталожных ценников; все сводится к динамической трещиностойкости в момент, когда режущая кромка врезается в закаленную поверхность.
Большинство критических поломок, которые мы диагностируем, происходят в первых двух миллиметрах резания. Твердосплавные инструменты общего назначения просто не справляются с микроструктурными изменениями, характерными для стали, закаленной в диапазоне твердости от HRC 48 до 62. Выбор инструмента всегда представляет собой продуманный компромисс между износостойкостью и ударной прочностью. Поскольку ни одно сверло не подходит одновременно для высокохромистых сталей холодной обработки и высокопрочных сталей горячей обработки, необходимо подобрать геометрию сверла под конкретный сплав.
Почему стандартные сверла по металлу для закаленной стали мгновенно выходят из строя при сверлении инструментальных сталей, закаленных на воздухе?
В закаливаемых на воздухе сталях, таких как D2 и A2, по всей матрице сосредоточены агрессивные, плотно сгруппированные карбиды хрома. Их микротвердость значительно превышает микротвердость окружающей стали, по сути, действуя как встроенные шлифовальные камни. Когда обычные металлические сверла для закаленной стали касаются поверхности, точный центр режущей кромки не может создать скорость среза. Вместо резки происходит трение, что мгновенно повышает температуру контакта выше 700 °C.
Механики часто рассказывают, что их сверла мгновенно раскаляются докрасна, а при втягивании кончик превращается в закругленный, стертый кусок металла. Стандартные покрытия и твердосплавные материалы общего назначения не обладают достаточной твердостью, чтобы выдержать этот термический удар, что приводит к немедленному отжигу кромки. По мере затупления кромки усилие резко возрастает. Инструмент либо приваривается трением к заготовке, либо ломается от чрезмерной крутящей нагрузки.
Как выбрать лучшие сверла для сверления закаленной стали, исходя из твердости и ударной вязкости сердцевины.
При устранении неполадок при сверлении отверстий для производителей автомобильных штампов мы оцениваем химический состав стали, прежде чем открывать наши каталоги инструментов. Сверление износостойкой стали D2 (HRC 58–62) требует совершенно иного подхода, чем резка прочной стали H13 или ударопрочной стали S7 (HRC 48–54). Чтобы определить лучшие сверла для сверления закаленной стали , необходимо определить, является ли сердцевина хрупко-твердой или вязкой; это механическое поведение определяет сдвиговые напряжения, воздействующие на режущую кромку.
Для износостойких сталей холодной обработки мы используем усиленный отрицательный угол заточки и угловые фаски для эффективного удаления первичных карбидов. Однако использование той же геометрии в стали H13 чревато катастрофическими последствиями. Сталь H13 обладает значительной пластичностью, что приводит к залипанию стружки и быстрому образованию наростов на режущей кромке. Если ваши канавки не могут отводить эту стружку, инструмент забивается и заклинивает. Подбирайте микроотрицательные хонинговальные инструменты к абразивным сталям, а для пластичных и прочных сплавов используйте полированные канавки с более острыми кромками.
Критический баланс субмикронных зерен подложки и содержания кобальта при обработке высокопрочной стали.
На наших станках с ЧПУ для заточки инструментов выбор твердосплавного материала для сверл является наиболее важным решением. Многие программисты считают, что для повышения твердости заготовки достаточно использовать более твердый сплав с низким содержанием кобальта. Однако более чем десятилетние испытания в полевых условиях доказывают, что при изготовлении твердосплавных сверл для закаленной стали прочность на поперечный разрыв (TRS) имеет большее значение, чем номинальная твердость. Если заготовка хрупкая, малейшая вибрация шпинделя мгновенно приведет к распространению микротрещин по режущей кромке.
Для получения материалов с твердостью около HRC 60 мы используем субмикронные подложки из карбида вольфрама (размер зерна от 0.4 до 0.6 мкм) в сочетании с 8–10% кобальтовым связующим. Субмикронная структура плотно упаковывает границы зерен, предотвращая распространение микротрещин. В то же время, контролируемая кобальтовая матрица обеспечивает необходимую упругую амортизацию при ударном воздействии на начальном этапе. Снижение теоретической твердости на долю единицы обеспечивает предсказуемый срок службы инструмента и предотвращает неожиданное сколы кромки.
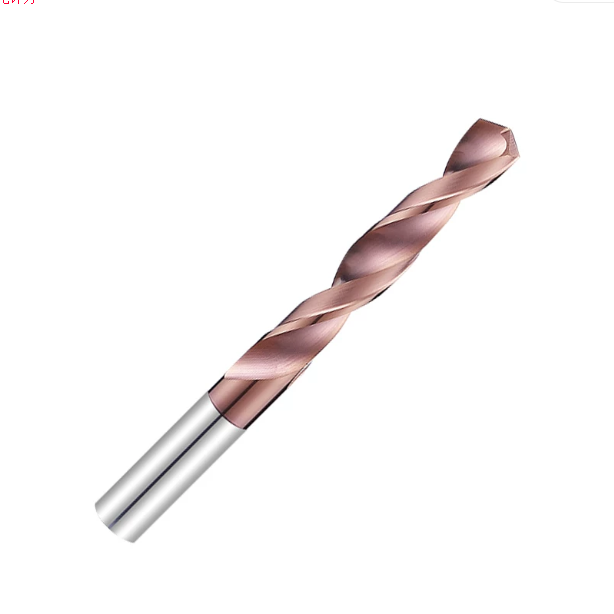
Твердосплавные сверла для закаленной стали: выбор подложки, геометрии и покрытия.
Обработка заготовки, закаленной более чем на 55 HRC, сразу показывает, подходит ли инструмент для этой задачи. Для создания сверла, способного выдержать такую обработку, необходима сбалансированная система микрозернистой основы, геометрии кромки и PVD-покрытия. Многие предприятия сосредотачиваются исключительно на скорости обработки поверхности, но при производстве специализированных твердосплавных сверл для закаленной стали даже незначительная ошибка в расчете толщины сердцевины или зазора между кромками может в десять раз увеличить процент отказов инструмента.
В нашем шлифовальном цехе многолетние испытания глубоких отверстий показали, что экстремальные силы резания негативно сказываются на любой концентрации напряжений вдоль кромки. В условиях высокой твердости геометрическая конструкция должна отдавать приоритет прочности кромки, а не ее остроте, а покрытия должны отводить тепло от резания. Баланс этих элементов создает предсказуемый характер износа, помогая вашему цеху избежать катастрофического разрушения внутри дорогостоящих полостей.
Изменение углов заточки и отрицательной заточки долот на сверлах для сверления закаленной стали.
Первоначальный контакт вызывает сильную пластическую деформацию прямо на режущей кромке долота. Хотя стандартный угол заточки в 118° обеспечивает чистое резание мягкой углеродистой стали, он изгибается и смещается на закаленных поверхностях с твердостью выше HRC 50. Для устранения смещения и балансировки осевой нагрузки мы изготавливаем специальные сверла для сверления закаленной стали с углом заточки 140° или 142°. В сочетании с большим зазором на боковой поверхности такая геометрия создает жесткий центр, который плавно пробивает закаленный слой.
Уменьшение толщины полотна играет решающую роль в качестве резки. Мы заменяем стандартные прямые стамесочные кромки на S-образные кромки с микроотрицательным углом заточки. Это преобразует чисто фрикционное выдавливание в чистый срез, одновременно укрепляя оба угла от ударов. Хотя отрицательный заточка немного увеличивает требуемое усилие станка, дополнительный запас прочности от сколов с лихвой перевешивает рискованное стремление к бритвенно-острой кромке из абразивной инструментальной стали.
Рассеивание тепла и красно-твердость: почему сплавы AlTiN и AlCrN необходимы для сверл при сверлении закаленных металлов.
Закалённые инструментальные стали плохо рассеивают тепло, в результате чего значительная тепловая энергия задерживается на кончике сверла. Наша тепловизионная система постоянно фиксирует локальные пики температуры в зоне резания, превышающие 900°C. Стандартные инструменты быстро меняют цвет, их покрытия отслаиваются, как сухая кожа. Даже высококачественный твердосплав без высокой твёрдости размягчается от термической усталости, делая инструмент беззащитным перед абразивным износом.
Для тяжелых работ с высокими нагрузками мы избегаем использования универсальных покрытий TiN или TiCN, вместо этого полагаясь на нанокомпозитные покрытия AlTiN и AlCrN при изготовлении сверл для закаленных металлов. Под воздействием трения при резании AlTiN образует плотный слой оксида алюминия, который действует как тепловой экран. В абразивных инструментальных сталях легированный хромом AlCrN обеспечивает превосходную адгезию и прочность. Эти покрытия выдерживают температуры до 1,100 °C, а их низкий коэффициент трения замедляет передачу тепла в твердосплавную сердцевину.
Внутреннее охлаждение под высоким давлением против обдува воздухом при сверлении глубоких отверстий в закаленных формовочных плитах
Стратегия охлаждения вызывает бесконечные споры в цеху. Операторы часто полагаются на внешние линии подачи охлаждающей жидкости, но мы категорически запрещаем это при сверлении глубоких отверстий для выталкивающих штифтов в закаленном материале. Стружка, скопившаяся в канавках, препятствует попаданию жидкости к режущим кромкам. Инструмент резко переключается между раскаленным резанием и внезапным охлаждением разбрызгиванием, вызывая быстрое термическое разрушение, которое приводит к растрескиванию твердого карбида вдоль канавок.
Для надежной обработки глубоких отверстий в пресс-формах мы настаиваем на подаче охлаждающей жидкости через шпиндель под давлением 70 бар или выше, либо на использовании высокопроизводительного вихревого пистолета холодного воздуха. Охлаждающая жидкость под высоким давлением проходит мимо паронепроницаемого барьера, покрывая режущие кромки и одновременно выдувая твердую стружку из отверстия. Если ваш шпиндель не имеет системы подачи охлаждающей жидкости под высоким давлением, очистка стружки осуществляется чистым воздухом при минусовой температуре. Обработка сухим воздухом обеспечивает гораздо больший срок службы инструмента, чем нерегулярная обработка влажным воздухом под низким давлением.
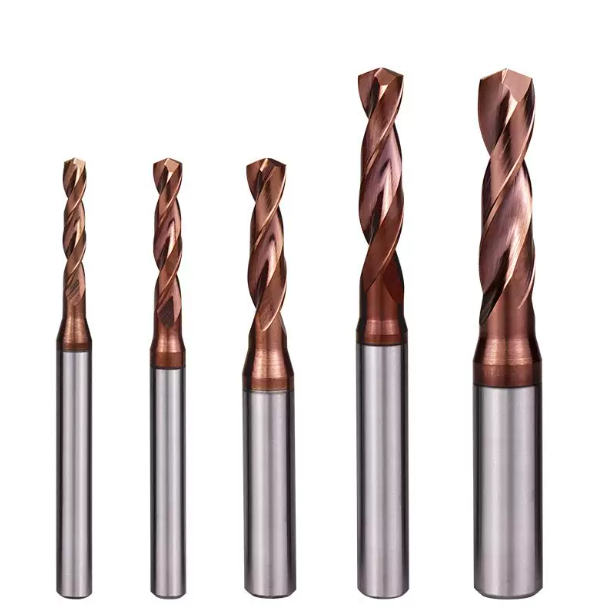
Примеры обработки конкретных материалов: обработка стали марок D2, H13 и S7 с помощью сверл по металлу для закаленной стали.
Для обработки штампов для холодной штамповки, алюминиевых литых блоков и кованых вставок требуются различные схемы резки. Руководители часто пытаются использовать один стандартный инструмент для всех работ, но в итоге он ломается при изменении марки стали. Применение металлических сверл для закаленной стали никогда не бывает универсальным процессом. Металлургические характеристики определяют, как инструмент выйдет из строя — из-за абразивного износа, адгезионного заедания или внезапного механического разрушения.
Опыт эксплуатации в Северной Америке и Европе показал нам, что операторы станков инстинктивно снижают скорость подачи, когда сверла работают с трудом, но эта ошибка быстро приводит к поломке инструмента. Ниже мы приводим проверенные параметры обработки в цехе для блоков D2, H13 и S7. Для каждого материала требуется определенный компромисс между скоростью обработки поверхности, положительной нагрузкой на стружку и подготовкой кромки.
Сверление абразивных карбидов в инструментальной стали холодной обработки D2 (HRC 58–62)
Резка стали D2 с твердостью HRC 60 — это как заставлять сверло ударять по мелкозернистым алмазным абразивным кругам на высоких оборотах. После полного охлаждения эта высокоуглеродистая, высокохромистая сталь содержит плотные карбиды хрома, которые шлифуют кромки до плоского состояния. Чрезмерная обработка поверхности мгновенно перегревает карбиды. При настройке сверл для сверления закаленной стали D2 наше основное правило простое: используйте низкие скорости резания для контроля температуры и поддерживайте стабильную подачу для пробивания твердого слоя.
На пуансонах D2 мы устанавливаем скорость резания на консервативном уровне 20–30 м/мин, поддерживая подачу в диапазоне от 0.03 до 0.06 мм/об. Никогда не допускайте застревания шпинделя в процессе резания. Если подача слишком мала, толщина резания опускается ниже радиуса хонингования, что приводит к трению о заготовку и отслаиванию боковой поверхности. Положительная, непрерывная подача проталкивает кромку под упрочненный слой, обеспечивая предсказуемое количество отверстий на инструмент.
Решение проблем термической усталости и прочности сердцевины штамповой стали H13 для горячей обработки (HRC 48–54)
Обработка предварительно закаленной стали H13 меняет характер разрушения с абразивного износа на красное затвердевание и приваривание стружки. Благодаря добавлению молибдена и ванадия, выдерживающих термическую усталость при литье под давлением, сталь H13 сохраняет исключительную прочность сердцевины на уровне HRC 50. При резке закаленной стали обычными твердосплавными сверлами стружка не рассыпается на мелкие хлопья, а образует прочные непрерывные ленты, которые привариваются к канавкам и заклинивают инструмент.
Для предотвращения образования стружки в глубоких отверстиях для выталкивающих штифтов мы шлифуем усиленную отрицательную фаску на внешних краях. Это предотвращает защемление сверла из-за пружинения стенок отверстия, обеспечивая при этом свободный зазор для отвода стружки. Мы рекомендуем умеренные скорости обработки поверхности (35–45 м/мин) в сочетании с подачей охлаждающей жидкости под высоким давлением. При соотношении глубины к диаметру более 5D необходимо поддерживать жесткое зацепление шпинделя, чтобы предотвратить повреждение режущих кромок из-за нароста на режущей кромке.
Ударопрочная сталь S7: предотвращает сколы и упрочнение при деформации.
Инструментальная сталь S7 разработана для исключительной ударопрочности при работе с высокотоннажными пуансонами, что делает её невероятно прочной для сверления. Под сильным осевым усилием сталь S7 деформируется с трудом, накапливаясь вдоль режущей кромки долота и вызывая зашкаливание крутящего момента. При использовании стандартных металлических сверл для закаленной стали операторы часто слышат глухой стон шпинделя за несколько секунд до того, как сверло защелкнется в отверстии.
Для обработки стали S7 наш шлифовальный цех полностью сосредоточен на минимизации трения. Помимо выбора высокопрочной субмикронной подложки, мы проводим 5-осевую зеркальную полировку вдоль обеих винтовых канавок, чтобы удалить все следы шлифовки поперечным кругом. Эти гладкие канавки снижают крутящий момент при удалении стружки более чем на 30%. В сочетании со стабильным циклом подачи за один проход эта установка предотвращает упрочнение материала и защищает режущие кромки от сколов, вызванных вибрацией.
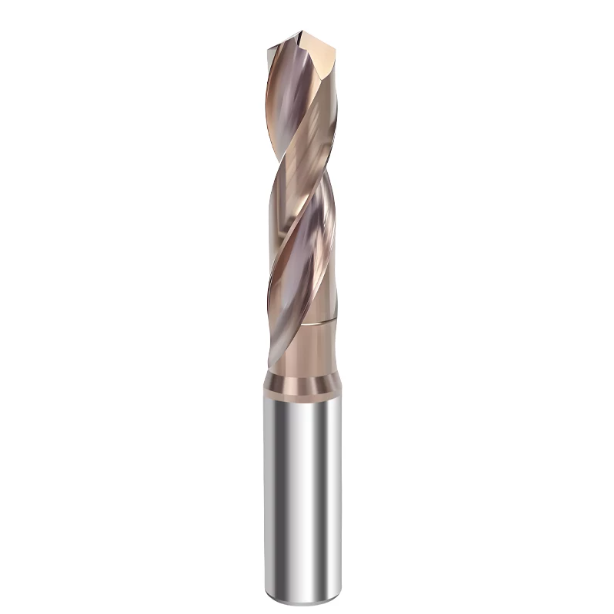
Настройка ЧПУ, крепление инструмента и протоколы параметров для сверл по закаленному металлу.
При осмотре сломанного инструмента с руководителями зарубежных цехов обычно жалуются на низкую износостойкость. Однако проверка шпинделя с помощью индикатора часового типа или осмотр настроек почти всегда выявляет истинную причину. В случае стали с твердостью выше HRC 50 инструмент составляет лишь половину уравнения; остальное зависит от жесткости держателя инструмента, состояния шпинделя и параметров. Если присутствует биение на входе, даже специальные сверла для закаленного металла сломаются из-за микроскопической вибрации.
Закаленная штамповая сталь создает сильные радиальные силы разделения, которые быстро нагружают ненадежные зажимные приспособления. Программисты часто предполагают, что простое снижение частоты вращения гарантирует безопасность, но это игнорирует физику обработки высокотвердых материалов. Более пятнадцати лет работы в цехе мы считаем жесткость непреложным правилом. От жесткого зажима стола до минимального вылета инструмента — надежная настройка станка необходима для предотвращения сколов.
Жесткость держателя инструмента: почему цанги ER портят твердосплавные сверла при работе с закаленной сталью.
Если вы до сих пор используете твердосплавные сверла в стандартных цанговых патронах ER для закалки стали, немедленно остановите шпиндель. Биение (TIR) в 0.01 мм может быть допустимо при работе с мягкой сталью, но оно губительно для хрупких твердосплавных сверл при работе с закаленной сталью. Небольшое эксцентрическое биение заставляет одну режущую кромку принимать на себя более 70% начальной ударной нагрузки, вызывая быстрое усталостное микросколочение, которое ломает инструмент в течение нескольких оборотов.
В рамках наших производственных партнерских соглашений мы строго соблюдаем максимальный допуск на зазор между сверлом и инструментом (TIR) в 0.003 мм. Для достижения этого стандарта необходимо перейти на гидравлические зажимные держатели с термоусадочной посадкой или прецизионные гидравлические держатели инструмента. Инструменты с термоусадочной посадкой обеспечивают непрерывное радиальное зажимание на 360 градусов с минимальным вылетом для предотвращения деформации инструмента. Гидравлические держатели обеспечивают равномерное усилие захвата, одновременно гася вредные высокочастотные гармоники резания, что вдвое снижает вероятность необъяснимого поломки инструмента.
Матрица скорости и параметров подачи: реальные параметры подачи в цеху (без теоретических каталожных номеров)
В каталоге инструментов указаны значения подачи и скорости, которые в значительной степени соответствуют теоретическим максимумам, полученным на безупречных испытательных стендах. Слепое применение этих значений на изношенных направляющих станка или установках с большим вылетом быстро приводит к поломке инструмента. Определение оптимальных сверл для сверления закаленной стали — это только первый шаг; для обработки предсказуемых деталей необходимы консервативные, проверенные в полевых условиях измерения площади поверхности и значения подачи, соответствующие диаметру инструмента.
На вертикальных обрабатывающих центрах, работающих с инструментальной сталью HRC 55, мы используем скорости вращения поверхности (Vc) от 25 до 38 м/мин. Для сверл диаметром от 3 до 5 мм установите скорость вращения шпинделя на 2,000–2,800 об/мин с подачей (fn) 0.02–0.035 мм/об. Для отверстий диаметром от 8 до 12 мм снизьте скорость вращения до 750–1,300 об/мин, увеличив подачу до 0.05–0.09 мм/об. Никогда не снижайте скорость подачи из-за колебаний; падение ниже радиуса хонингования приводит к трению и упрочнению заготовки.
Логика прерывистого сверления: микропрерывистые циклы против непрерывной подачи для предотвращения сколов на дне отверстия.
Использование стандартных циклов полного втягивания сверла G83 при работе с закаленной сталью остается частой причиной сколов кромок. Полное втягивание сверла из отверстия позволяет абразивной закаленной стружке попадать прямо в глухую полость. При работе с высокопроизводительными металлическими сверлами для закаленной стали быстрое возвращение на заданную глубину приводит к тому, что твердосплавные наконечники ударяются непосредственно о стружку, мгновенно разрушая стенку и углы.
Для предотвращения ударов о дно отверстия мы программируем непрерывную подачу или контролируемые циклы микро-прерывания (G73). Для глубин до 3D при достаточном охлаждении используйте один непрерывный проход для поддержания стабильного поля режущего напряжения. При глубине более 5D ограничьте отвод сверла до 0.2–0.5 мм — этого достаточно, чтобы снизить давление резания и отломить стружку. Удержание сверла в зацеплении предотвращает термический удар и предотвращает катастрофическую поломку инструмента.
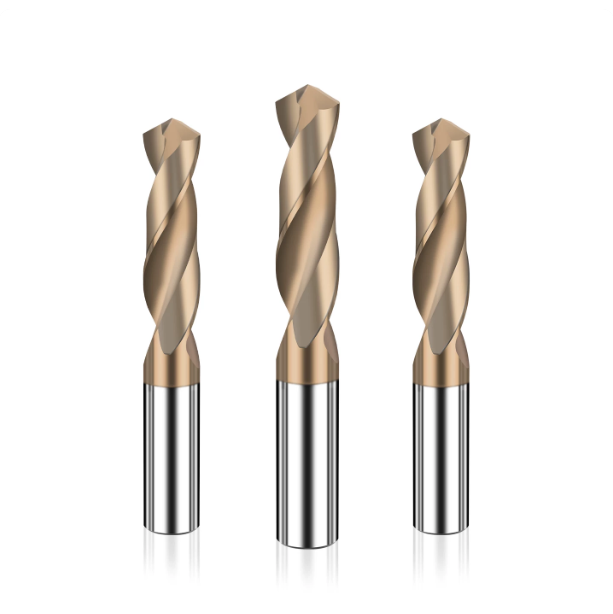
Почему глобальные инструментальные цеха сотрудничают с производителем сверл SAMHO для обработки закаленной стали?
Опытные специалисты по изготовлению штампов понимают, почему ведущие предприятия перестают полагаться на стандартные инструменты из каталога и работают напрямую с заводскими инженерами. При сверлении вставок твердостью от HRC 50 до 62 сверло — это не дешевый расходный материал, а средство, позволяющее сохранить уже затраченные на обработку заготовки дорогостоящие часы. Производственные мощности Benchmark сотрудничают с производителем сверл SAMHO, потому что наша команда контролирует всю технологическую цепочку, от металлургии стержней до 5-осевой шлифовки.
Стандартные инструменты, имеющиеся в наличии, с трудом справляются с абразивными карбидами D2, вязкой сталью H13 и высокопрочной сталью S7. Мы решаем эту проблему, напрямую связывая операторов станков с нашими инженерами-шлифовщиками и ежедневно передавая данные с места работы в наши шлифовальные круги CAD/CAM. Прямое взаимодействие с нашей технической командой исключает неопределенность причин поломки инструмента, превращая сложное сверление отверстий в твердой стали в надежную и воспроизводимую процедуру.
Стабильность срока службы инструмента: собственный 5-осевой ЧПУ-шлифовальный контроль качества.
Если три сверла работают безупречно, а четвертое скалывает кромку с точностью до миллиметра, проблема заключается в неравномерной подготовке кромки, а не в динамике шпинделя. Разница в микрохонинговании всего в 5 микрон между партиями существенно меняет трение и тепловое воздействие при контакте. При шлифовании наших высокоэффективных твердосплавных сверл для закаленной стали мы рассматриваем правку шлифовального круга и автоматическое щеточное хонингование как наиболее важные производственные операции.
Каждое сверло проходит оптический контроль с большим увеличением для проверки подготовки кромки, радиусов заточки и фасок углов. Такая жесткая шкала допусков исключает микровыемки, которые могут перерасти в трещины под большой нагрузкой. Если вы сталкиваетесь с непредсказуемым сроком службы инструмента при работе без присмотра, проверьте допуски микрозаточки у вашего поставщика. Равномерные режущие кромки необходимы для надежного контроля нагрузки на инструмент на станках с ЧПУ.
Специализированная геометрия инструмента и решения для конкретных задач от производителя сверл SAMHO.
Инструменты из каталога охватывают повседневные задачи, но глубокие отверстия для выталкивающих штифтов 15D–30D, глубокие зенковки и высоколегированные стали требуют специальной геометрии. Стандартные канавки часто забиваются, когда стружка не может очистить тесные полости. Благодаря специализированным производственным ячейкам, инженеры компании SAMHO, производителя сверл, работают непосредственно по чертежам ваших деталей, создавая инструменты, предназначенные для конкретных задач, без задержек в цепочке поставок.
Мы регулируем углы спирали канавок, конусность задней части и внутренние каналы подачи охлаждающей жидкости в соответствии с давлением на шпиндель и твердостью стали. Если вы сталкиваетесь с высоким процентом брака или длительными сроками поставки нестандартных сверл, поделитесь с нами чертежами деталей и техническими характеристиками станка. Специально подобранная толщина сердечника и точильная обработка кромок неизменно решают проблемы, возникающие при сверлении глубоких отверстий в закаленных деталях.
Снижение общей стоимости одного отверстия на формах с высокой твердостью.
Оценка стоимости оснастки исключительно на основе цены сверла по счету-фактуре игнорирует реальные затраты в процессе производства. Поломка недорогого сверла внутри обработанного на станке блока пресс-формы сводит на нет дни квалифицированной работы по электроэрозионной обработке и фрезерованию твердых материалов. Выбор специализированных сверл для сверления закаленной стали служит недорогой страховкой от брака, исключая простои и затраты на ремонт, связанные с извлечением сломанного твердосплава из готовой полости.
Специально разработанные твердосплавные подложки и нанопокрытия с высокой адгезией значительно увеличивают общее количество отверстий, проделанных одним инструментом. Такая долговечность исключает необходимость частой корректировки инструмента, обновления смещения и замены сверл в середине партии. С учетом экономии времени на электроэрозионную обработку и бесперебойной работы шпинделя, специализированные сверла из твердой стали неизменно снижают реальную стоимость обработки одного отверстия в каждом цикле обработки.
Если вы столкнулись с износом инструмента или трудностями при удалении стружки с закаленного штамповочного блока, сообщите нам характеристики стали, ее твердость и глубину отверстий. Давайте проверим ваше оборудование и определим надежный цикл сверления.






