
Несколько месяцев назад нам позвонил давний клиент, владелец цеха по изготовлению пресс-форм в Мичигане, и получил экстренный видеозвонок. Они столкнулись с трудностями при обработке партии штамповочных вставок из стали SKD11, закаленной до твердости HRC 62. На экране руководитель цеха показал искореженное, дымящееся сверло со сломанной режущей кромкой и сказал: «Это уже пятый сломанный инструмент за сегодня. Дно отверстия полностью закалено, и на кону детали на десять тысяч долларов. Какие сверла лучше всего подходят для закаленной стали?»
За 15 лет работы в цехе, занимаясь заточкой инструментов и настройкой станков с ЧПУ, я десятки раз видел, как разворачивается этот кошмар. Многие механические цеха пытаются обрабатывать стали твердостью от 50 до 60 и выше, используя кобальтовые сверла или обычные твердосплавные сверла. Результат всегда один и тот же: инструмент издает пронзительный свист при входе, сразу же скалывает стружек или ломается, не успев просверлить ни одного отверстия.
В нашем испытательном центре мы ежемесячно уничтожаем тысячи инструментов, чтобы определить их истинные пределы прочности. При работе с подшипниковыми сталями, закаленной сталью D2 или цементированными сплавами стандартные методы сверления просто неэффективны. Сверление без предварительного отжига требует инструментов, специально разработанных для работы в условиях экстремальных сил резания и высоких термических нагрузок.
Именно поэтому мы открываем доступ к нашим внутренним данным испытаний и журналам работы оборудования. Мы пропускаем теоретические рассуждения из учебников и делимся реальными результатами, за которые наша инженерная команда заплатила поломками твердосплавных деталей и браком. Мы подвергли семь промышленных твердосплавных сверл для закаленной стали экстремальным испытаниям, чтобы выяснить, какие из них выдержат, а другие выйдут из строя.
Если вы работаете с заготовкой твердостью 60 HRC, зачем довольствоваться сверлом, которое выходит из строя после трех отверстий, когда при правильной настройке можно получить твердость 300 HRC? Реальные данные приведены ниже — готовы увидеть, как ваш инструмент покажет себя в работе?
Почему традиционные методы сверления неэффективны при работе с закаленной сталью? — Реальные данные из цеха.
В ходе нашей работы по технической поддержке мы часто слышим: «Мы оставили правильный припуск, так почему же инструмент визжит и разлетается на части при входе?» Операторы станков часто винят в этом жесткость станка или состав охлаждающей жидкости. Однако наши разрушающие испытания показывают, что традиционная механика резания выходит из строя, как только твердость стали превышает критические пороги. Предел текучести резко возрастает, превращая обычное срезание стружки в сильное выдавливание; для предотвращения перегрузки шпинделя необходимы специальные сверла для закаленной стали.
Высокоскоростная видеосъемка процесса резки выявляет основную проблему. Когда обычное сверло работает с закаленным материалом, режущая кромка подвергается мгновенным ударным нагрузкам в тысячи ньютонов на квадратный миллиметр. В нашей работе с североамериканскими производителями пресс-форм первым делом мы прекращаем стандартные методы сверления закаленных деталей. Обработка закаленных сплавов как мягкой углеродистой стали приводит только к браку деталей и резкому росту затрат на оснастку.
«Смертельный треугольник» обработки материалов твердостью 45–65 HRC: микросколы, термическое растрескивание и упрочнение при деформации.
В диапазоне твердости 45–65 HRC поломка обычно начинается с микроскопического отслаивания кромки. Когда инструмент касается поверхности с твердостью 50 HRC и выше, высокочастотная вибрация на боковой поверхности отрывает субмикронные частицы от режущей кромки. После затупления кромки трение генерирует тепло выше 800 °C в течение нескольких секунд. Это создает сильный слой упрочнения на дне отверстия, который делает невозможными последующие проходы.
Термическое растрескивание, вызванное термомеханической усталостью, создает еще большую опасность. Когда токари видят дым, они часто заливают зону резания внешней охлаждающей жидкостью. При высоких оборотах быстрое чередование экстремально высоких температур резания и низких температур жидкости вызывает термические трещины вдоль основной кромки. Для предотвращения этого цикла отказов цехам необходимы специальные твердосплавные сверла для сверления закаленной стали в сочетании с внутренней подачей охлаждающей жидкости под высоким давлением.
Почему мы отказались от сверл из быстрорежущей стали и кобальта: стандарт жесткости для твердосплавных сверл при сверлении закаленной стали.
Несколько лет назад в нашем цехе время от времени пробовали использовать сверла M42 или с 8% содержанием кобальта на штамповочных сталях твердостью 48 HRC для быстрого ремонта пресс-форм. После отслеживания срока службы инструмента в течение трех месяцев мы полностью запретили использование кобальтового инструмента на линиях закалки. На стали H13 твердостью 52 HRC режущая кромка деформировалась на втором отверстии, вызывая сильное сужение отверстия. Затраты на удаление сломанных сверл обходились гораздо дороже, чем приобретение высококачественного инструмента.
Быстрорежущая сталь из кобальта теряет значительную структурную жесткость при температурах выше 500°C. Низкая прочность на изгиб приводит к вибрации при кручении и биению отверстия под воздействием больших осевых нагрузок. Для материалов с твердостью выше 50 HRC мы теперь требуем использования твердосплавных сверл для закаленной стали. Сверхмелкозернистый карбид сохраняет свою твердость при высоких температурах и структурную целостность, обеспечивая стабильное режущее действие и надежный срок службы инструмента.
Установление критериев оценки: как мы проводим полевые испытания лучших сверл для закаленной стали.
В нашем испытательном центре теоретические графики ничего не значат без разрушающей проверки. Чтобы найти лучшие сверла для закаленной стали , мы провели сравнительные испытания на 3-осевых и 5-осевых вертикальных обрабатывающих центрах. Вместо тестирования на низкоуглеродистой стали мы имитировали работу с высокотвердыми пресс-формами, используя в качестве основных показателей пиковые нагрузки на шпиндель в реальном времени и количество отверстий в партии.
Мы исключили переменные, которые могли бы маскировать дефекты инструмента, такие как преждевременное смещение инструмента или ранняя замена инструмента. Каждое сверло работало в непрерывном режиме до катастрофического отказа или достижения заданных пределов износа, отображая полную кривую крутящего момента. Это тестирование дает нам проверенные базовые показатели скорости и подачи, что позволяет нам предоставлять четкие, практически применимые параметры, а не общие рекомендации.
Жесткие эталонные значения для испытательных материалов и условий: D2 (60 HRC), H13 (52 HRC) и внутренняя охлаждающая жидкость под высоким давлением более 100 бар.
В качестве первого эталонного образца мы использовали холоднокатаную штамповочную сталь D2, закаленную до 60 HRC, которая содержит абразивные карбиды хрома, ускоряющие износ кромок. В качестве второго эталонного образца мы использовали горячекатаную сталь H13 с твердостью 52 HRC для проверки стойкости к термической усталости. Все тестовые образцы подверглись криогенной обработке для удаления остаточных напряжений и мягких участков, что обеспечило равномерное сопротивление при сверлении образцов закаленной стали твердосплавными сверлами.
Параметры охлаждения и удаления стружки поддерживались на одинаково строгом уровне. Мы использовали систему охлаждения шпинделя с регулируемой частотой, обеспечивающую давление более 100 бар с 8% полусинтетической эмульсией. В отверстиях глубиной более 5D внешний охлаждающий агент не может проникнуть через высокоскоростной паробарьер. Охлаждающий агент, подаваемый через инструмент, мгновенно рассеивает более 80% тепла резания, удаляя игольчатую стружку и предотвращая опасное повторное резание.
Критерии оценки инженера-технолога: стоимость одного отверстия, сохранение допуска и характер износа режущей кромки.
При оценке режущих инструментов цена покупки — это лишь часть уравнения; важна общая стоимость одного отверстия за весь цикл обработки. Усовершенствованное микрозернистое сверло, способное просверлить 300 отверстий в стали твердостью 60 HRC, обходится гораздо дешевле за одно отверстие, чем дешевый инструмент, вышедший из строя после 20 отверстий, с учетом простоя оборудования. Истинная ценность инструмента заключается в балансе между стоимостью инструмента и временем простоя, процентом брака и необходимостью доработки деталей при выборе твердосплавных сверл для закаленной стали.
Мы проверяем геометрию отверстий с помощью координатно-измерительных машин и оптических компараторов, отслеживая округлость отверстий, наличие заусенцев на входе и изменение диаметра в ходе серийных обработок. Что еще более важно, мы проверяем износ кромок под 200-кратным увеличением. Нам важно видеть равномерный, предсказуемый износ боковой поверхности, а не случайные микросколы или разрывы от стамески. Предсказуемый износ позволяет операторам определить оптимальное время для смены инструмента до того, как будут повреждены дорогостоящие заготовки.
Проверено в мастерской: подробный обзор 7 лучших твердосплавных сверл для закаленной стали.
При выборе этих семи инструментов мы отбросили модели, которые хорошо показали себя только на лабораторных тестовых образцах, но вышли из строя в условиях реальной вибрации в цехе. Реальная обработка включает в себя обработку заготовки с оксидной окалиной, термический рост шпинделя и колебания твердости партии до 2–3 HRC. Мы использовали один ключевой показатель: надежный срок службы инструмента в неидеальных условиях, что крайне важно для твердосплавных сверл промышленного класса для закаленной стали.
В этом обзоре мы избегаем расплывчатых маркетинговых заявлений и представляем фактические данные по резке в конкретных диапазонах твердости, соотношениях сторон и режимах охлаждения. Универсального инструмента не существует; некоторые превосходно справляются с обработкой сплавов с твердостью до 65 HRC, в то время как другие специализируются на 8D-откачке воздуха из глубоких отверстий. Знание этих рабочих параметров помогает сделать практичный выбор инструмента на этапе планирования производства.
Обзор 1 (Лучший выбор для сверхтвердых форм): Сверла из сверхтонкого карбида (рассчитаны на твердость по Роквеллу 65 HRC) – Исключительная производительность при работе с закаленной сталью для форм твердостью 60–65 HRC.
Обработка пластин SKD11 или D2 с твердостью выше 60 HRC приводит к отслаиванию стандартных твердосплавных зерен под воздействием циклических нагрузок при резании. В этом сверле используется твердосплавная подложка из карбида вольфрама с размером частиц 0.2 микрона в сочетании с пассивированным углом заточки 142°, что значительно увеличивает как толщину стенки, так и структуру наконечника. В наших стресс-тестах при сверлении отверстий 3.5D в заготовке твердостью 63 HRC нагрузка на шпиндель оставалась стабильной, а вибрация при резании полностью отсутствовала.
Однако следует помнить о практической осторожности: достижение высокой износостойкости приводит к превышению твердости подложки 93 HRA, что снижает прочность на изгиб. Чрезмерный вылет инструмента или биение зажима более 0.005 мм могут привести к хрупкому разрушению наконечника. Мы рекомендуем устанавливать эти твердосплавные сверла HRC65 в жесткие термоусадочные держатели при постоянной подаче, что исключает необходимость отжига штампов перед обработкой.
Обзор 2 (эталонный тест для удаления стружки из глубоких отверстий): твердосплавные сверла для закаленной стали с внутренними каналами подачи охлаждающей жидкости под высоким давлением (тест непрерывной подачи 5D–8D)
Сверление глубоких отверстий до 8D в закаленной стали чревато катастрофическим поломкой инструмента из-за скопления стружки. Данная конструкция имеет большие двойные спиральные канавки и оптимизированный угол сужения, что минимизирует трение контакта между стенкой отверстия и краями инструмента. При использовании охлаждающей жидкости под высоким давлением (выше 70 бар) горячая стружка вымывается с высокой скоростью, предотвращая повторное срезание стружки на дне отверстия.
В ходе наших непрерывных сверлений стали твердосплавной стали твердосплавными сверлами, инструмент просверлил всю глубину за один проход без прерывания сверления, сократив время цикла почти на 65%. Для массового производства глубоких отверстий под выталкивающие штифты или водопроводные трубы эти твердосплавные сверла для закаленной стали незаменимы. Однако ваш станок должен подавать охлаждающую жидкость под высоким давлением; внешние сопла для подачи жидкости приведут к скоплению стружки и поломке сверла.
Оценка 3 (Лучшее качество обработки стружки и термостойкость): Эффективность твердосплавных сверл с покрытием из нанокомпозита AlTiSiN при резке закаленной стали (сухая резка/MQL)
Многие токари избегают сухой резки или использования минимального количества смазки (MQL) на деталях высокой твердости, опасаясь, что сильный нагрев от трения разрушит режущую кромку. В этом сверле используется нанопокрытие из легированного кремнием AlTiSiN с микротвердостью 3800 HV, образующее защитную пленку из оксида кремния при температуре 1100 °C. В ходе испытаний всухую на износостойкой пластине твердостью 55 HRC наконечник инструмента не показал никаких признаков окислительного отслаивания или кратерного износа.
Покрытие с низким коэффициентом трения предотвращает прилипание стружки и образование нароста на кромке (BUE), что делает его идеальным для предприятий со строгими правилами утилизации жидкостей. Хотя при резке закаленной стали этими твердосплавными сверлами образуется здоровая синяя оксидированная стружка, на входе в отверстие необходима продувка воздухом. Это позволяет немедленно удалить горячие частицы и защитить обработанную стенку отверстия от повреждений, вызванных нагревом.
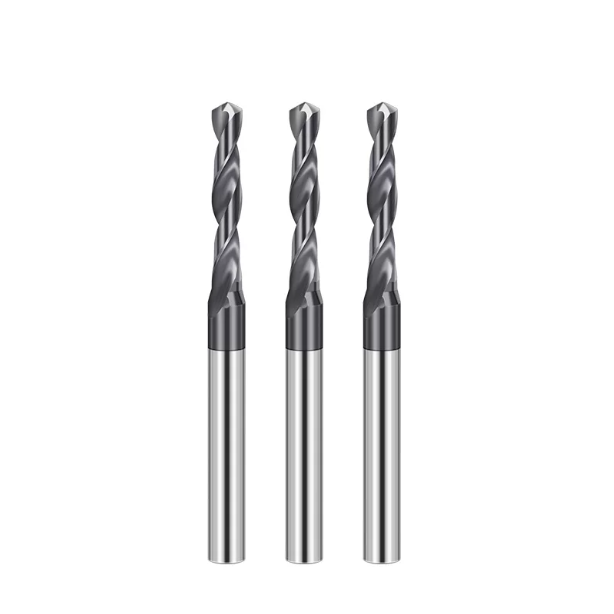
Оценка 4 (Высокопоточная сверлильная головка с плоским дном): Сверла с плоским дном для закаленной стали (наклонные поверхности и пересекающиеся отверстия)
Стандартные спиральные сверла склонны к смещению и отклонению при входе в наклонные поверхности, поперечные отверстия или изогнутые грани закаленных деталей, что приводит к одностороннему скалыванию. Это сверло с плоским дном, поворачивающееся на 180°, полностью решает проблему нестабильности центрирования. Его плоская режущая поверхность и сверхкороткая стамесочная кромка позволяют осуществлять прямой вход в поверхности с твердостью 50 HRC и наклоном под углом 30°, при этом биение по осевой линии отверстия остается в пределах 0.01 мм.
Мы протестировали этот инструмент на сложных поперечных отверстиях внутри закаленных гидравлических коллекторов. При пробивании пустот и повторном входе в противоположную твердую стенку режущая кромка справлялась с прерывистыми резами без микросколов. Поскольку это специализированное сверло для закаленной стали, образование стружки происходит сильнее, поэтому уменьшите скорость подачи на 20%, чтобы компенсировать более высокие осевые усилия.
Пятое испытание (Прецизионная обработка микроотверстий): Испытания в реальных условиях вибростойкости и предотвращения поломок твердосплавных сверл HRC65 диаметром 0.5–2.0 мм.
Сверление микроотверстий в твердых металлах сопряжено с высоким риском; малейший скачок нагрузки может сломать сверло диаметром 1 мм внутри дорогостоящей полости пресс-формы. Этот микроинструмент использует усиленный хвостовик и короткое соотношение диаметра канавки, что обеспечивает максимальную жесткость. В полевых испытаниях при сверлении отверстий диаметром 1.2 мм в порошковой стали твердостью 62 HRC со скоростью вращения 15 000 об/мин инструмент сохранил точную геометрию и динамическую балансировку.
Использование сверл из карбида HRC65 микроразмера требует строгого контроля биения шпинделя и соосности держателя. Если динамическое радиальное биение превышает 0.002 мм, нагрузка при резании смещается на одну кромку, что вдвое сокращает срок службы инструмента. Если ваш шпиндель имеет биение или использует стандартные цанги ER, не увеличивайте скорость подачи; определите и скорректируйте биение перед началом резания.
Обзор 6 (Инструмент для цементированных поверхностей): Композитное ступенчатое сверло для цементированных/азотированных слоев
Закалённые шестерни и валы обычно имеют наружный слой твердостью 58–62 HRC и гораздо более мягкий сердечник твердостью 35–40 HRC. Прорезание этого резкого перехода твердости часто приводит к сильному отслаиванию кромки. Это ступенчатое сверло использует геометрию с двумя диаметрами и двумя точками резания: усиленная наружная ступенька режет твердую оболочку, а внутренняя основная кромка управляет потоком стружки в пластичном сердечнике.
В автомобильных трансмиссионных линиях один проход заменяет три отдельных инструмента для точечного сверления, пилотного сверления и снятия фаски. При серийном производстве эти специализированные твердосплавные сверла для сверления закаленной стали исключают накопление допусков из-за смены инструмента. Не забудьте запрограммировать снижение скорости вращения на переходе между ступенями, чтобы предотвратить повреждение от перегрева на большем вторичном диаметре.
Обзор 7 (Высокоэффективное решение для пакетной обработки): Универсальное сверло с самым высоким показателем повторных заказов среди европейских и американских производителей автомобильных запчастей.
Если ваш цех работает с большими объемами поковок из сплавов твердостью 45–55 HRC (например, закаленной стали 4140 или 4340), вам нужен надежный рабочий инструмент, а не дорогостоящее специализированное сверло. Это сверло имеет стандартную геометрию для удаления стружки и износостойкое покрытие AlTiN. Хотя оно не предназначено для штампов твердостью 65 HRC, оно обеспечивает стабильный и предсказуемый срок службы инструмента при больших объемах производства.
В долгосрочных контрактах с североамериканскими производителями компонентов подвески это сверло является основным инструментом, который руководители производства постоянно заказывают повторно. Оно обеспечивает высокую точность сверления отверстий даже в стандартных цанговых патронах BT40 без необходимости использования сверхжестких держателей. Для предприятий, стремящихся использовать лучшие сверла для закаленной стали на линиях крупносерийного производства, этот инструмент позволяет значительно снизить себестоимость одного отверстия.
Параметры резания и технологические ошибки: максимизация эффективности твердосплавных сверл при обработке закаленной стали.
При обработке материалов с твердостью выше 50 HRC мы часто наблюдаем досадную закономерность: цеха покупают инструменты премиум-класса, но срок их службы сокращается до трети от ожидаемого. Виновником редко является сам твердосплав, а скорее неправильное программирование, не подходящее для низкоуглеродистой стали. Высокий предел текучести делает настройку чувствительной к вибрации; даже незначительные несоответствия параметров приводят к быстрому выходу из строя твердосплавных сверл при обработке закаленной стали.
Для раскрытия полного потенциала износостойкости твердосплавных инструментов необходим тщательный выбор параметров. На каждом этапе существуют четкие ограничения — от скорости обработки и минимальной скорости подачи до жесткости держателя инструмента. Основываясь на оптимизации процесса на месте совместно с клиентами, мы обеспечиваем стабильную стратегию подачи и минимальное биение, предотвращая внезапную поломку инструмента и сокращая время цикла.
Выход за рамки традиционного прерывистого сверления: правила постоянной низкой подачи при сверлении закаленной стали.
Многие токари по умолчанию используют цикл прерывистой подачи G83 при сверлении глубоких отверстий, но эта практика губительна для закаленной стали. Твердосплав обладает чрезвычайно высокой твердостью, но меньшей ударной вязкостью, чем быстрорежущая сталь. Каждый раз, когда сверло снова входит в отверстие, режущая кромка ударяется о закаленный материал, вызывая сколы. Если глубина отверстия без охлаждающей жидкости не превышает 8D, используйте цикл стружколомания G73 или режим непрерывной подачи.
Для сталей твердостью 50–60 HRC поддерживайте скорость резания (Vc) в пределах 20–35 м/мин; более высокие скорости приводят к нагреву зоны резания выше 1000 °C, что ухудшает сцепление покрытия. Поддерживайте подачу на оборот (fn) на уровне 0.02–0.06 мм/об, не допуская ее слишком сильного снижения. Если подача опускается ниже радиуса хонингования кромки, инструмент трется о дно отверстия и упрочняет его, а не срезает. Стабильная осевая нагрузка имеет решающее значение при использовании твердосплавных сверл для сверления закаленной стали.
Радиальное биение должно оставаться в пределах 0.003 мм: правила зажима для гидравлических и термоусадочных держателей.
В ходе наших обращений в техническую поддержку мы часто сталкиваемся с тем, что чрезмерный биение цанги является основной причиной мгновенного выхода инструмента из строя. При работе с заготовками твердостью 55+ HRC, если динамическое биение на кончике сверла превышает 0.005 мм, почти вся осевая нагрузка приходится на одну режущую кромку. Эта несбалансированная сила приводит к расширению отверстия, ошибкам конусности и сильной вибрации, которая приводит к износу направляющих.
Никогда не устанавливайте высокопроизводительные твердосплавные сверла для закаленной стали в изношенные стандартные цанги ER. Мы рекомендуем использовать высокопрочные термоусадочные патроны или гидравлические патроны с гашением вибрации, обеспечивая общее биение на конце сверла менее 0.003 мм. Высокая концентричность уравновешивает нагрузку на стружку на обеих режущих кромках, обеспечивая плавное скручивание стружки и динамическую балансировку при высоких оборотах.
Углы заточки 140° и защита режущей кромки стамеской: методы обработки для предотвращения сколов.
Стандартные углы заточки 118° или 135° сталкиваются с сильным осевым сопротивлением на закаленных поверхностях, что приводит к скольжению инструмента при первом контакте. Широкий угол заточки 140° в сочетании с S-образным раздвоенным наконечником направляет режущие усилия наружу, обеспечивая мгновенное самоцентрирование. Такая геометрия минимизирует мертвую зону и снижает пиковые осевые усилия при входе.
Мы также применяем усиленную угловую фаску или микрорадиус для защиты внешней режущей кромки. В вашей программе ЧПУ уменьшите скорость подачи на 30–50% на первых 0.5 мм входа, пока наконечник под углом 140° не войдет в направляющий конус. Такой ступенчатый вход обеспечивает плавную полировку, предотвращая преждевременное скалывание даже самых качественных сверл для закаленной стали.
Диагностика распространенных неисправностей при механической обработке: устранение сколов и пригорания инструмента.
В ходе нашей работы на предприятиях по обработке металла в США и Европе мы часто устраняем неисправности, связанные со сломанными сверлами, обгоревшими краями и инструментами, приваренными трением к глубоким отверстиям. Токари часто винят в этом низкое качество партии инструмента, но анализ первопричин обычно указывает на скачки усилия, скопление стружки или термический шок. Только точное определение механизма отказа может предотвратить повторный брак инструмента.
Износ инструмента служит четким диагностическим инструментом. Нормальный износ проявляется в виде постепенного, равномерного полирования боковой поверхности, в то время как внезапные поломки или обгоревшие края указывают на ошибки настройки и программирования. Анализируя характер излома, цвет стружки и царапины на стенках отверстий, можно точно настроить параметры и восстановить твердосплавные сверла для сверления закаленной стали до максимальной производительности.
Пример 1: Почему наконечник сверла откололся при сверлении третьего отверстия в инструментальной стали D2?
К нам обратился производитель пресс-форм из Огайо после того, как новые сверла стали постоянно скалываться на третьем отверстии в пластинах из стали D2 твердостью 60 HRC. Микроскопический анализ показал, что неравномерная вакуумная термообработка привела к обезуглероживанию поверхности и образованию твердых карбидных карманов твердостью до 64 HRC. Эти колебания микротвердости создавали сильные ударные нагрузки при резании.
Стратегия ввода инструмента с ЧПУ только усугубила ситуацию: инструмент входил в шероховатую фрезерованную поверхность со 100% запрограммированной подачей. Сильное воздействие на твердые карбиды превышало прочность на излом твердосплавной подложки. Мы уменьшили подачу ввода на 40% на первые 1 мм и перешли на сверла для закаленной стали с усиленной подготовкой кромок, увеличив срок службы инструмента до более чем 120 отверстий на одно сверло.
Пример из практики 2: Первопричины образования стружки и задиров на стенках отверстий.
Еще одна распространенная проблема — образование стружки при сверлении глубоких отверстий. Клиент, обрабатывавший закаленные гидравлические втулки, сообщил о повреждениях стенок отверстий и частом заклинивании инструмента. Наш осмотр на месте показал, что износ вращающегося соединения и потери в линии привели к снижению фактического давления через шпиндель ниже 15 бар, что препятствует надлежащему удалению стружки.
Плохое качество обработки поверхности канавок усугубило проблему. По мере того, как горячая стружка поднималась по винтовым канавкам, высокое трение вызывало приваривание стружки к необработанной стали канавок. Мы увеличили давление в регулируемом насосе выше 70 бар и перешли на зеркально отполированные твердосплавные сверла из закаленной стали. Высокоскоростная подача охлаждающей жидкости мгновенно вымывала стружку, восстанавливая чистоту поверхности отверстий до Ra 0.4.
Поиск поставщиков для бизнеса и снижение затрат: выбор поставщика промышленных сверл
Для успешной обработки сталей твердостью 45–65 HRC недостаточно одной лишь высокой скорости вращения шпинделя. Во многих цехах по механической обработке отделы закупок ориентируются на низкие закупочные цены, в то время как производственные цеха платят за несоответствие партий, отклонения допусков и поломки инструментов. Партнерство с поставщиком сверл, имеющим опыт в производстве и понимающим механику резания, имеет решающее значение для снижения общих производственных затрат.
Мы рекомендуем сравнивать закаленную деталь с деталью, имеющей самый высокий процент брака или самое медленное время цикла в вашем цехе. Рассчитайте реальные затраты на простои, связанные со сменой инструмента, извлечением сломанных сверл и браком заготовок. Независимо от того, занимаетесь ли вы мелкосерийным ремонтом пресс-форм или крупносерийным автомобильным производством, сотрудничайте с командой, которая сможет проанализировать ваше оборудование и оптимизировать параметры в цехе.
Как отличить трейдеров от производителей: оценка 5-осевой шлифовки и PVD-покрытий
При оценке поставщиков следует внимательно изучать передовые микрогеометрические параметры. Торговцы часто продают инструменты под разными брендами, поступающие из разных цехов, что делает невозможным отслеживание размеров зерен твердосплавной подложки и содержания кобальта. Настоящий поставщик сверл для промышленного производства использует жесткие 5-осевые станки с ЧПУ для заточки инструментов, способные обеспечивать допуски на уровне микрон, зеркальную полировку канавок и равномерную заточку кромок.
Качество PVD-покрытия — ещё один ключевой критерий оценки. Для высокотемпературных покрытий, таких как AlTiSiN, требуется строгий контроль температуры в высоковакуумных PVD-реакторах; чистота мишени напрямую определяет, будут ли слои отслаиваться под нагрузкой. При обработке абразивных инструментальных сталей запрашивайте данные испытаний на твердость и адгезию покрытия — коммерческие компании, занимающиеся переупаковкой, не могут воспроизвести симметричные допуски шлифовки, характерные для настоящего производителя.
Разработка специализированных инструментов и обеспечение стабильности партий: практическая поддержка тестирования и оптимизации.
Стандартные инструменты покрывают лишь около 70% специализированных задач обработки закаленных материалов. При обработке сложных ступенчатых отверстий, глубоких каналов или крутых углов входа часто требуется нестандартная геометрия инструмента. Как специализированный поставщик сверл, мы проводим предварительные испытания резания и собираем данные о нагрузке в реальном времени, чтобы определить оптимальные скорости, подачи и давление охлаждающей жидкости перед размещением оптовых заказов.
Стабильность качества от партии к партии обеспечивает бесперебойность крупносерийного производства. Слишком много предприятий получают отличные результаты на тестовом инструменте, но последующие производственные партии имеют вдвое меньший срок службы. Если вы сталкиваетесь со сложными задачами сверления в криогенно обработанных сталях или аэрокосмических сплавах, сообщите нам марку материала, твердость, тип держателя и чертежи детали. Мы можем оптимизировать геометрию канавок и совместно проверить параметры, чтобы обеспечить соблюдение допусков на отверстия и снизить ваши затраты на одно отверстие.






