
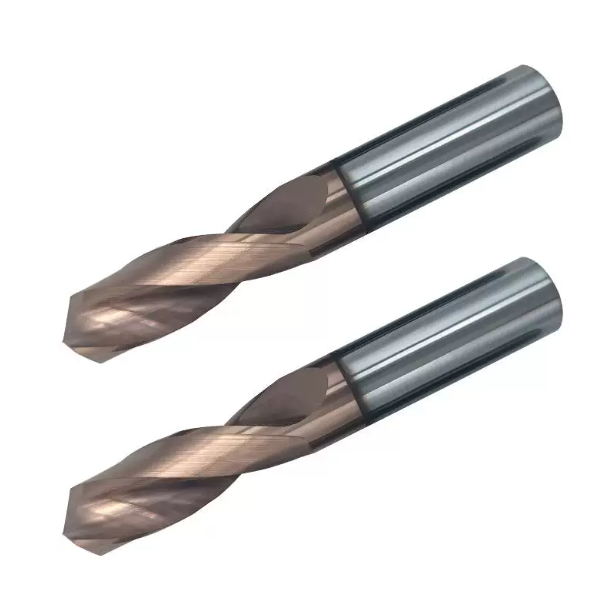
В прошлом месяце наша инженерная команда устранила серьезное производственное узкое место на немецком заводе первого уровня, специализирующемся на автомобильной промышленности. Несколько горизонтальных обрабатывающих центров полностью остановились при обработке гидравлических клапанных блоков из стали 42CrMo4 (AISI 4140). Работа заключалась в сверлении глухих отверстий диаметром 6.0 мм с соотношением сторон 8D. В цехе были установлены твердосплавные сверла со стандартными канавками для стали, и для удаления стружки использовался цикл прерывистого сверления G83.
Время цикла на одно отверстие превышало две минуты. Хуже того, при глубине более 5D затвердевшая стружка начинала плотно скапливаться внутри узких канавок. Инструменты сильно вибрировали, визжали и откалывались каждые 40 отверстий, что резко увеличивало процент брака. С такой ситуацией мы регулярно сталкиваемся в цехах, использующих обычные стальные сверла. Мы сняли станок с G83, переключились на наши параболические сверла с подачей охлаждающей жидкости через канавки и применили непрерывную подачу при давлении охлаждающей жидкости 40 бар.
Время цикла сократилось на 58%, и инструмент просверлил более 350 отверстий с минимальным и равномерным износом боковой поверхности. Почему обычные металлические сверла для стали страдают от сильного смещения и крутильных разрушений после прохождения 5D-критерия? И как параболическая геометрия канавки решает проблему компромисса между жесткостью стенки и удалением стружки, позволяя этим сверлам занимать одно из лучших мест среди сверл для сверления стали? Если вы боретесь с нестабильной нагрузкой на шпиндель и поломками сверл, давайте рассмотрим, что происходит вдоль режущей канавки.
От застревания стружки до однопроходного сверления: почему стандартные спиральные канавки часто ломаются при глубокой обработке стали?
В ходе выездных проверок мы регулярно наблюдаем, как показания датчиков нагрузки шпинделя резко возрастают в тот момент, когда сверло проходит отметку 4D. Стандартные спиральные канавки хорошо работают в неглубоких отверстиях, но трение экспоненциально возрастает в глубоких полостях. Когда стружка не сворачивается в плотные «С»-образные формы в зоне резания, она растягивается в ленты. Эти ленты застревают у стенок канавок, перекрывают путь отвода стружки и ломают инструмент.
Для устранения этой причины поломки необходимо отказаться от привычки к прерывистому сверлению для удаления стружки. В ходе сотен разрушительных испытаний мы обнаружили истинную причину: ограниченное поперечное сечение канавок. Необходимо уменьшить площадь контакта между стружкой и стенкой канавки, одновременно улучшив поток жидкости в отверстие. Для длительных циклов работы выбор сверл, соответствующих конкретной задаче, для стали с оптимизированным зазором между канавками — единственный проверенный способ выполнить однопроходное сверление без поломки инструмента.
Реальные задачи для европейских и американских клиентов: повышение устойчивости к удалению стружки при использовании стандартных стальных сверл на глубине 5–8 D
При анализе полевых данных, полученных от клиентов, использующих тяжелую технику для резки сплавов 4340 и 8620, за глубиной более 4D выявляется отчетливая картина разрушения. На этой глубине внешнее давление жидкости не может проникнуть до дна отверстия. Горячая стружка подвергается сильному вторичному сдвигу о стенку отверстия, оставляя сильные задиры вдоль внутренней поверхности.
Эта проблема напрямую связана с малым поперечным сечением стандартных стальных сверл. Их глубокие V-образные профили обеспечивают минимальный зазор, из-за чего горячая стружка трется о поверхности канавок под сильным осевым усилием. Операторы обычно снижают скорость подачи на 30–50%, чтобы бережно обращаться с инструментом. К сожалению, такая недостаточная подача приводит к трению, упрочнению легирующей основы и еще более быстрому износу режущей кромки.
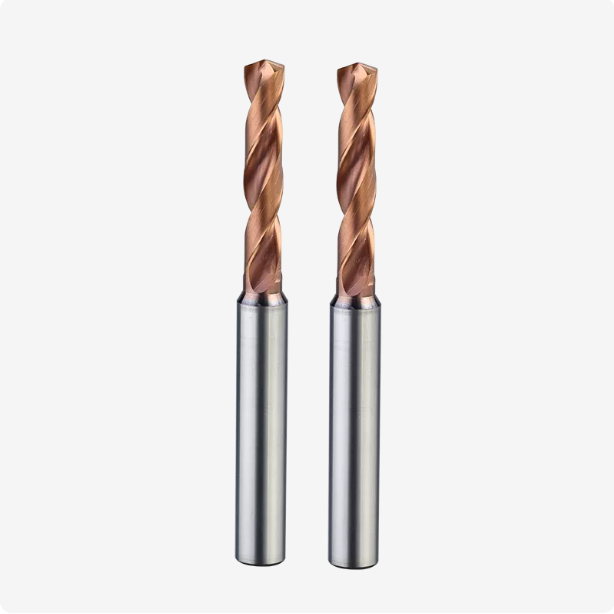
Анализ геометрии параболических канавок: почему это лучший выбор для глубокого сверления в легированной стали.
Чтобы количественно оценить влияние геометрии на поток стружки, мы заточили несколько профилей канавок на наших 5-осевых инструментальных шлифовальных станках и протестировали их на жестком горизонтальном обрабатывающем центре. Стандартные канавки задерживают стружку в области зацепления шириной более 120 градусов. В отличие от них, параболическая кривая широко раскрывает станину канавки. Свернутая стружка контактирует с корпусом инструмента в минимальном количестве точек, скользя практически без трения.
Такая открытая форма также обеспечивает специальный канал для подачи охлаждающей жидкости под высоким давлением через шпиндель. При давлении от 30 до 50 бар смазочно-охлаждающая жидкость заливает режущую кромку, создавая непрерывную гидродинамическую подъемную силу и мгновенно выбивая стружку из отверстия. Поддерживая температуру режущих зон и чистоту канавок, эти инструменты неизменно доказывают свою эффективность в сверлении стали из среднеуглеродистых, легированных и инструментальных сталей.
Баланс между жесткостью и удалением стружки: как оптимизированная конструкция канавок предотвращает разрушение от скручивания при глубоком сверлении стали.
Механики часто задают логичный вопрос: если расширить канавки, чтобы отводить больше стружки, не ослабит ли это сердечник сверла? На ранних этапах разработки простое углубление канавок резко снижало жесткость на кручение. Сверла дребезжали при входе, истирали края и срезались у хвостовика при попадании в твердые участки литых или кованых заготовок.
Параболическая конструкция решает эту проблему за счет нелинейной кривизны. Она увеличивает зазор для стружки на 20–30%, сохраняя при этом массивный, усиленный сердечник. Такая геометрия обеспечивает высокоэффективным металлическим сверлам для стали структурную основу, позволяющую противостоять высокой подаче и предотвращать скопление стружки, которое ломает стандартный инструмент при сверлении глубоких отверстий.
Анализ практического применения: как твердосплавные сверла для стали устраняют необходимость в прерывистом сверлении благодаря параболической геометрии канавки.
В большинстве механических цехов цикл прерывистого вращения G83 рассматривается как автоматический рефлекс для глубины 5D–8D. Однако полное втягивание инструмента сокращает срок его службы из-за сильных термических циклов и механических ударов. Каждый выход и вход инструмента приводят к ударам режущей кромки о дно отверстия, вызывая образование микротрещин вдоль линии стамески.
Переход к параболическому профилю канавки коренным образом меняет внутренний поток стружки. Расширенное поперечное сечение обеспечивает непрерывный отвод стружки, что делает возвратно-поступательные движения сверл устаревшими при стабильном потоке охлаждающей жидкости. Использование твердосплавных сверл для стали с такой геометрией предотвращает повторное срезание стружки и исключает циклы воздушной резки при больших объемах производства.
От частого отвода сверла G83 до однопроходного сверления: параболическая геометрия канавок сокращает время цикла для компонентов из стали 4140 и 316 на 40%.
Мы модернизировали линию по изготовлению клапанных блоков для североамериканского цеха гидравлических систем, работающего с 7D глубокими отверстиями из нержавеющей стали AISI 4140 и 316. Ранее цех использовал сталь G83 с 1D шагом обработки. Движения отвода шпинделя занимали почти половину общего времени цикла, создавая узкое место во всей горизонтальной ячейке.
Мы заменили их инструмент на наши параболические стальные сверла с подачей охлаждающей жидкости и перешли на непрерывный цикл сверления с увеличенной скоростью подачи. Широкие канавки чисто удаляли стружку, не забивая отверстия. Время цикла на одно сверление сократилось на 40%, при этом были устранены упрочненные переходные кольца, а качество внутренней поверхности улучшилось до стабильного значения Ra 1.6.
Гидродинамика охлаждающей жидкости на практике: внутреннее охлаждение в сочетании с отводом стружки из параболических канавок для предотвращения микротрещин, вызванных теплом резки.
Мелкие поперечные трещины и термическое отслаивание вдоль основной режущей кромки редко вызваны недостаточной твердостью карбида. Вместо этого они возникают из-за термического удара и периодического недостатка охлаждения. В стандартных узких канавках горячие стружки, выходящие наружу, блокируют поток охлаждающей жидкости, в результате чего наконечник сверла работает в неблагоприятной, полусухой зоне.
Параболическая форма создает открытый отводной канал для охлаждающей жидкости, поступающей через шпиндель. При давлении от 20 до 40 бар смазочно-охлаждающая жидкость подается непосредственно на режущую кромку, образуя непрерывный гидродинамический пограничный слой. Благодаря оснащению шпинделя специальными металлическими сверлами для стали, жидкость мгновенно удаляет стружку и защищает PVD-покрытие от термической усталости.
Геометрия с углом заточки 140° и раздельным углом заточки: устранение отклонений в глубоких отверстиях и дефектов в виде раструба.
Смещение, дрейф и раструбное вхождение сверла редко бывают вызваны только износом направляющей. В глубоких скважинах истинной причиной является центровка входящего потока. Стандартные углы заточки 118° с толстыми перемычками долота создают чрезмерное осевое усилие, из-за чего наконечник сверла скользит до полного зацепления — недостаток, усиливающийся при больших значениях длины обхвата.
Мы сочетаем угол заточки 140° с прецизионной S-образной заточкой, уменьшая осевое усилие более чем на 30%. Такой профиль обеспечивает мгновенное самоцентрирование при контакте, устраняя необходимость в точечных сверлениях в большинстве производственных установок. Благодаря идеальной перпендикулярности отверстия и биению менее 0.02 мм, эта конструкция центрирования делает эти сверла лучшими для сверления стали.
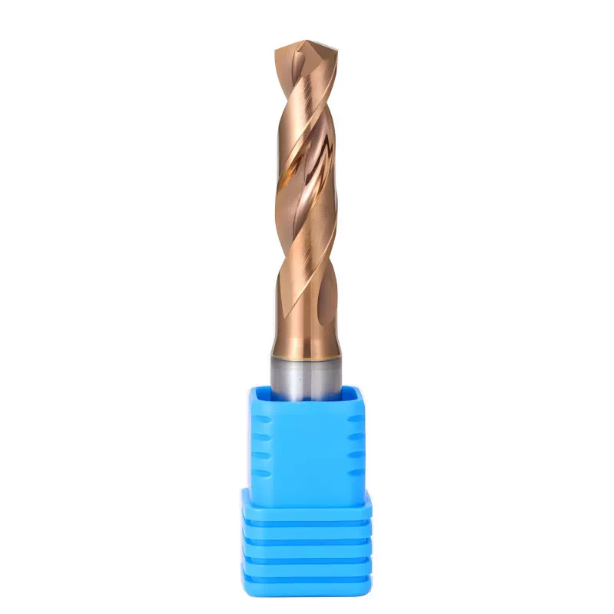
Освоение закаленной и отпущенной стали и закаленных инструментальных сталей: пределы возможностей параболического глубокого сверления с использованием твердосплавных долот HRC55.
Сверление глубоких полостей в закаленных материалах штампов, таких как SKD11, NAK80 или H13 (HRC 50+), доводит геометрию инструмента до предела его физических возможностей. Повышенное сопротивление сдвигу приводит к экстремальным температурам в зоне резания. Без достаточной прочности подложки и надежной откачки воздуха наконечник сверла подвергается мгновенной пластической деформации или сильному сколу кромки.
Стремление лишь к максимальной твердости — распространенная ошибка при обработке твердых сталей. Для обеспечения истинной надежности процесса необходимо сочетание массивного сердечника параболической канавки с твердосплавными сверлами HRC55, заточенными из субмикронных подложек. Балансировка поперечного сечения сердечника, высокотемпературных покрытий и свободно текущих каналов для стружки создает предсказуемый характер износа, а не внезапный катастрофический отказ инструмента.
Решение проблемы упрочнения при глубоком сверлении инструментальной стали твердостью HRC 50–55: геометрия канавок с высокой жесткостью и контроль подачи для твердосплавных сверл HRC 55.
При оптимизации отверстий для выталкивающих штифтов пресс-формы мы часто замечаем, что операторы из соображений предосторожности снижают скорость подачи до 0.02 мм/об. Недостаточная подача губительна для закаленных сплавов. Режущая кромка просто трется о закаленную поверхность от предыдущего прохода, что приводит к резкому повышению температуры резания и затуплению инструмента в течение нескольких секунд.
Параболическая канавка сохраняет массивный сердечник, обеспечивая сопротивление кручению, необходимое для поддержания положительного давления резания. При работе со специальными твердосплавными сверлами HRC55 мы поддерживаем подачу в диапазоне от 0.05 до 0.09 мм/об. Это позволяет режущей кромке врезаться в свежий, необработанный материал под твердым слоем, значительно снижая тепловыделение от трения.
Нано-многослойное покрытие AlCrN и пассивация: подавление кратерного износа при обработке сверхтвердой стали.
При глубоком сверлении закаленной инструментальной стали интенсивное трение на передней поверхности режущей кромки приводит к сильному диффузионному износу. Перегретая стружка, разъедающая режущую поверхность, снимает слабые покрытия, образуя глубокие кратеры, которые подрывают режущую кромку. Более толстые покрытия не решают эту проблему; они скругляют кромку и способствуют преждевременному отслаиванию.
Мы решаем эту проблему, применяя специально разработанную обработку кромки (хонингование 5–12 мкм) для удаления микрозубцов, за которой следует нанесение нанокомпозитного покрытия AlCrN, стабильного при температуре выше 1050 °C. Для сверл повышенной прочности, используемых для обработки стали, этот плотный керамический слой предотвращает образование кратеров и защищает твердосплавную подложку при экстремальных температурных циклах.
Устранение неполадок на месте: регулировка скорости резки в режиме реального времени в зависимости от морфологии стружки («С-образная» против длинной, скрученной стружки)
Остановка цикла для сверления отверстий является второстепенной задачей; ваш стружковый вал — это самый быстрый инструмент диагностики в режиме реального времени. В легированных сталях плотно скрученная стружка в форме буквы «С» или «6» с равномерным соломенным или фиолетовым цветом после отпуска демонстрирует идеальный баланс термического сдвига. В этих условиях параболические канавки эффективно удаляют стружку.
И наоборот, сплошные полосы или ленточные стружки означают, что скорость резания слишком высока по отношению к подаче, что не позволяет разрушить пластичность стали. Темные, обгоревшие стружки с заусенцами указывают на превышение температурных порогов покрытия или микросколы на кромке. Немедленно уменьшите площадь обрабатываемой поверхности на 15-20% и проверьте подачу охлаждающей жидкости, чтобы защитить твердосплавные сверла для стали.
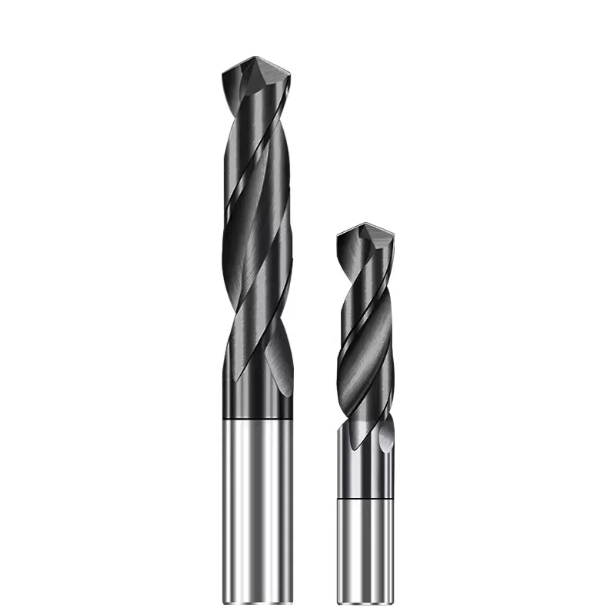
Нестандартные решения, когда стандартные инструменты не справляются: когда следует перейти на сверла нестандартной формы?
Стандартные инструменты из каталога легко справляются с распространенными типами отверстий. Однако при работе с многоступенчатыми профилями, высокими соотношениями сторон или жесткими допусками на отверстия стандартные сверла быстро становятся узким местом в производительности. Часто цеха пытаются использовать три или четыре стандартных инструмента одновременно для создания одной сложной полости. Такая практика приводит к накоплению задержек в цикле смены инструмента, появлению следов от сглаживания и усилению ошибок биения в процессе обработки.
Когда стандартная геометрия канавок достигает механических пределов по зазору для стружки или балансировке, становится необходимым шлифование специально разработанных ступенчатых углов. Инвестиции в специально разработанные сверла не являются дополнительной статьей расходов. Для крупносерийного производства или ответственных компонентов аэрокосмической отрасли подбор геометрии сверла под конкретную геометрию детали значительно снижает реальную стоимость одного отверстия.
Сложные отверстия и высокое соотношение длины к диаметру (10D–20D): нестандартные конструкции ступенчатых канавок для стали.
Недавно мы модернизировали линию обработки ступенчатых полостей 15D в кованом сплаве. Первоначальный процесс включал в себя использование трех стандартных сверл для черновой обработки направляющего отверстия, калибровки отверстия и чистовой обработки фаски для уплотнения. Горячая стружка от второго инструмента попадала в отверстие и повреждала готовое уплотнение, а скопление стружки в устройстве смены инструмента приводило к повторяющимся бракам на координатно-измерительной машине.
Наша инженерная команда SAMHO решила эту проблему, изготовив специальные сверла для стали на 5-осевых станках с ЧПУ, интегрировав параболическую основную канавку со ступенчатой фаской в единый инструмент. Такой однократный подход исключил допуски при смене инструмента и ступенчатые переходы. Благодаря плавному переходу вдоль вторичной ступени мы устранили вихревое движение стружки и обеспечили полную чистоту отводного канала на глубине от 15D.
Индивидуальные решения для специальных жаростойких сплавов и конструкционных сталей для аэрокосмической отрасли: настройка фасок сверления, ширины кромок и конфигурации внутренних каналов охлаждения.
Обработка сложных материалов, таких как 17-4PH, инконель или сверхпрочная сталь 300M, выявляет стандартные дефекты краев. Сверла с двумя краями создают чрезмерное трение и заедание, в то время как инструменты с одним краем вибрируют при прерывании поперечного отверстия. Для сильно упрочняющихся сплавов требуется корректировка конусности на дюйм, углов вторичного зазора и ширины краевых выступов на микронном уровне.
Размер внутренних каналов для охлаждающей жидкости и углы выходной спирали также должны быть откалиброваны относительно объема подаваемой жидкости. Слишком большие отверстия для охлаждающей жидкости ослабляют жесткость сердечника инструмента, в то время как слишком маленькие отверстия снижают скорость жидкости ниже порогового значения, необходимого для удаления волокнистой стружки. При изготовлении специализированных металлических сверл для стали мы сужаем зоны контакта и располагаем внутренние каналы для жидкости под углом непосредственно к зоне сдвига, чтобы максимизировать эффективность охлаждения.
Проверка прототипа инженером от инженера к инженеру: быстрая разработка на заказ с учетом жесткости станка, биения шпинделя и зажима держателя инструмента.
Многие производители инструментов создают профили на заказ, основываясь исключительно на чертежах деталей, не учитывая особенности станочной платформы. Перед шлифованием заготовок наша инженерная команда проводит проверку физических условий резки. Мы проверяем рабочее давление охлаждающей жидкости в шпинделе (в барах), интерфейсы держателя (гидравлический или с термоусадочной посадкой), измеренное динамическое биение на конце и жесткость зажимного приспособления на незакрепленных участках.
Учет этих параметров, характерных для производственных процессов, позволяет нам точно настраивать конусность заготовки и коэффициенты микрохонингования в нашем программном обеспечении CAD/CAM. Когда эти специально разработанные сверла для сверления стали попадают на ваш шпиндель для испытаний первого образца, они сразу же начинают работать с заданными подачами и скоростями без дорогостоящих циклов переточки методом проб и ошибок.
Стандарты зажима со стороны станка и установки на месте для продления срока службы инструмента для глубоких отверстий.
Даже самая совершенная параболическая геометрия и высококачественная субмикронная твердосплавная подложка не могут компенсировать плохую настройку станка. Физический интерфейс — состояние шпинделя, выбор держателя инструмента и коэффициент вылета — определяет, сможете ли вы извлечь 100% производительности инструмента или сломаете его при входе. В ходе проверок отказов на месте мы обнаруживаем, что преждевременное образование сколов редко является дефектом инструмента; почти всегда это связано с чрезмерным биением или слабым зажимом держателя инструмента.
Для стабильной работы инструмента необходима жесткая связь между конусом шпинделя, держателем и режущей кромкой. Даже динамически сбалансированные твердосплавные сверла для стали будут вибрировать, если их закрепить в изношенных патронах. Микроскопические колебания во время входа в отверстие усиливаются вдоль корпуса сверла, вызывая немедленное зацепление кромок, конусность отверстия и усталостное разрушение. Надежная фиксация зажимных приспособлений является обязательным условием для обеспечения надежности процесса.
Радиальное биение (TIR ≤ 0.003 мм): почему гидравлические и термоусадочные держатели необходимы для глубокого сверления.
Мы по-прежнему видим, как операторы загружают дорогостоящие сверла с высоким соотношением сторон в изношенные цанговые патроны ER. Глубокое сверление не допускает биения. Загрязненные пазы цанг и изношенные контргайки приводят к тому, что эксцентриситет наконечника инструмента обычно превышает 0.015 мм. Эта эксцентричность перегружает одну из режущих кромок, создавая неравномерную нагрузку на стружку, быстрое образование сколов и сильную конусность отверстия.
Для глубин отверстий свыше 5D общее индикаторное биение от шпинделя до режущей кромки должно оставаться ниже 0.003 мм. Гидравлические расширительные держатели поглощают резонансные колебания за счет внутреннего жидкостного демпфирования, в то время как держатели с термоусадочной посадкой обеспечивают максимальное радиальное сцепление на 360 градусов и симметричную балансировку. Оба типа держателей являются обязательными базовыми параметрами для защиты высококачественных сверл для стали при интенсивной непрерывной подаче.
Справочная таблица параметров резки на месте: скорость резания и подача за оборот для углеродистой стали, легированной стали и закаленной стали.
Никогда не рассчитывайте скорость подачи и скорость обработки глубоких отверстий наугад. Хотя параболические канавки обеспечивают необходимый зазор для стружки при больших подачах и положительном сдвиге, длина рабочей поверхности (SFM/Vc) и нагрузка на стружку (IPR/fn) должны соответствовать твердости и давлению охлаждающей жидкости. Используйте приведенные ниже проверенные в полевых условиях базовые параметры для первоначальных испытаний:
| Материал заготовки | Общие оценки | Скорость резания Vc (м/мин) | Скорость подачи fn (мм/об) | Стратегия охлаждающей жидкости |
| Низко/среднеуглеродистая сталь | 1045, 1018, 1215 | 80 – 120 | 0.12 – 0.22 | Давление охлаждающей жидкости через систему ≥ 20 бар |
| Легированная и закаленная сталь | 4140, 4340, 8620 | 60 – 90 | 0.10 – 0.18 | Давление охлаждающей жидкости через систему ≥ 30 бар |
| Аустенитная нержавеющая сталь | 304, 316L, Нитроник | 35 – 55 | 0.08 – 0.14 | Высокое давление ≥ 40 бар |
| Закаленная штамповая сталь | H13, D2, S7 (HRC48–55) | 25 – 40 | 0.04 – 0.08 | Высокое давление ≥ 40 бар / MQL |
Если стружка выходит в виде сплошных непрерывных лент, увеличьте подачу на оборот на 10–15%, чтобы заставить стружку ломаться о параболическую поверхность. Если на режущей кромке наблюдается термическое обесцвечивание или микроотслаивание, уменьшите рабочую длину на 15% и немедленно проверьте давление в линии.
Экономические аспекты хонингования и переточки: допуски и восстановление рабочих характеристик параболических сверл из твердого сплава для глубоких отверстий.
Истинная окупаемость инвестиций в высокопроизводительный инструмент заключается в стабильной работе после многократной переточки. Многие предприятия отправляют затупившиеся инструменты в местные цеха ручной заточки, где обнаруживают, что переточенные инструменты обеспечивают лишь малую часть своего первоначального срока службы. Ручная заточка не позволяет воспроизвести сложные углы заточки в 140°, точное истончение стенки или параболические градиенты конусности канавки.
Наш процесс восстановления с помощью станков с ЧПУ восстанавливает точную геометрию наконечника, выполняет контролируемую микрохонинговку вдоль режущей кромки и повторно наносит термобарьерное PVD-покрытие. При надлежащем восстановлении в соответствии с допусками производителя, восстановленные стальные сверла, как правило, сохраняют от 85% до 90% и более своего первоначального срока службы.
Устранение дефектов обработки при помощи параболических канавок (G83), работа с твердостью HRC55 и поддержание минимального биения прижимного инструмента — все это взаимосвязанные процессы. Для успешного сверления глубоких отверстий необходимо управлять нагревом, механическим отклонением и удалением стружки как единым целым процессом.
Если вы сталкиваетесь с проблемами, связанными с узкими местами в цикле обработки, постоянным смещением отверстий или сложными ступенчатыми отверстиями в прочных сплавах, давайте вместе рассмотрим вашу задачу. Пришлите чертежи деталей, характеристики заготовок и данные о платформе станка. Быстрый технический анализ между инженерами обычно позволяет выявить наиболее быстрый путь к стабильному времени цикла и нулевому браку.






