
В прошлом месяце мы устраняли повторяющуюся неисправность на заводе по производству клапанов в Огайо. Несколько дорогостоящих комплектов инструментов, только что установленных на вертикальном обрабатывающем центре, сгорели, не успев обработать дюжину глухих отверстий в стали 316L. Режущие кромки загорелись, из смазочно-охлаждающей жидкости повалил густой белый дым, а оператор был парализован. Последние пятнадцать лет мы занимаемся решением подобных проблем для наших клиентов в Северной Америке и Европе: сгорание инструментов при входе в отверстие, поломка кобальтовых канавок и незначительное увеличение диаметра шпинделя, приводящее к катастрофическим поломкам.
Нержавеющая сталь наказывает за полумеры. При выборе лучших сверл для нержавеющей стали цеха обычно колеблются между двумя крайностями. Некоторые используют стандартные кобальтовые инструменты, работая с сильно затвердевающими слоями, пока плотно набитые канавки не сломают корпус инструмента. Другие же, не задумываясь, устанавливают высококачественные твердосплавные сверла для нержавеющей стали, игнорируя биение шпинделя или плохое зажимание, мгновенно разрушая твердосплав о окалину.
В результате сотен проверок износа инструмента мы выяснили, что универсального «чудодейственного» сверла для нержавеющей стали не существует. Преждевременный выход из строя редко происходит только из-за твердости материала. Почти всегда это прямое несоответствие между геометрией наконечника сверла, твердостью покрытия при высоких температурах, внутренней подачей охлаждающей жидкости и фактической жесткостью станка.
Следует ли использовать сверла из мелкозернистого карбида, чтобы выдерживать длительное время обработки глубоких отверстий, или лучше придерживаться прочных инструментов M42 с разъемным наконечником на свободно вращающемся сверлильном станке? Когда шпиндель издает визг внутри реза, вы вращаете его слишком быстро и трете, или подаете слишком слабо и упрочняете поверхность прямо под режущей кромкой?
Какой тип сверла подходит для нержавеющей стали? Эксплуатационные характеристики материала в реальных условиях на основе анализа отходов.
Придя в цех клиента, мы сразу направляемся к контейнеру для отходов рядом со станком, а не к контроллеру ЧПУ. Обгоревшие инструменты с глубоким синим налетом, заклинившие края и сломанные хвостовики у цангового зажима красноречиво рассказывают о том, что произошло во время обработки. Токари регулярно спрашивают нас, какой тип сверла для нержавеющей стали решает их проблемы раз и навсегда, но выбор материала без учета жесткости крепления и металлургии — это просто игра со сроком службы инструмента.
Аустенитные сплавы, как известно, обладают очень низкой теплопроводностью, а это значит, что тепло от сдвига остается внутри зоны резания, вместо того чтобы уходить со стружкой. В таких условиях подложка должна соблюдать тонкий баланс между твердостью при высоких температурах и вязкостью при сдвиге. После анализа сломанных инструментов на немецких автомобильных линиях и в американских ремонтных мастерских наше правило утилизации остается неизменным: более твердая подложка не обязательно лучше, и неправильный инструмент в гибкой установке сломается при первом же прикосновении.
Сверла из нержавеющей стали с кобальтом и твердосплавом: реальные ограничения высокопрочной стали с 8% содержанием кобальта и твердосплавных сверл.
Мы регулярно сравниваем две противоположные производственные среды: цех по обработке конструкционной стали в Пенсильвании, где используются радиально-сверлильные станки с подвижным расположением сверл, и производственный завод в Штутгарте, где обрабатывают сталь марки 316L на высокоточных 5-осевых станках. При подвижной установке или ручной обработке мы всегда выбираем сплав марки M42 с 8% кобальта. Его матрица обеспечивает прочность на поперечный разрыв, необходимую для поглощения сильной вибрации и биения; даже при неравномерной ручной подаче он предсказуемо изнашивается на рабочей поверхности, а не разрушается внутри отверстия.
Однако, если на жестком вертикально-фрезерном станке коническое отверстие шпинделя имеет биение менее 3 микрон, использование кобальта значительно сокращает время цикла. Молибден в стали 316L образует липкую, пластичную стружку, которая удерживает тепло, часто повышая температуру резания выше 700°C, при которой кобальт быстро закаливается и тускнеет. Переход на микрозернистые твердосплавные сверла для нержавеющей стали обеспечивает твердость более 90 HRA и прочность на сжатие, необходимые для сохранения размера, повышения скорости проходки и получения чистых отверстий в производственных партиях.
Почему универсальные покрытия выходят из строя мгновенно? Эксплуатационные характеристики покрытий с высоким содержанием алюминия в реальных условиях.
Часто встречающаяся ошибка в инструментальных цехах — это использование стандартных сверл с золотым покрытием из нитрида титана (TiN). Мы провели моделирование адгезии стружки, а также испытания на износ инструмента из нержавеющей стали марки 304, чтобы оценить срок службы режущей кромки. Обычное покрытие TiN начинает окисляться при температуре около 550°C и обеспечивает минимальную смазку при работе с нагретой хромоникелевой стружкой; уже через несколько сантиметров после начала осевого резания интенсивное термическое напряжение отслаивает слой, вызывая заедание и скопление стружки, что неизбежно разрушает сердечник инструмента.
Для предотвращения приваривания стружки мы используем в наших сверлах из нержавеющей стали нанокомпозитные слои с высоким содержанием алюминия и титана (AlTiN) и легированием кремнием. Когда температура в зоне резания превышает 800 °C, поверхностный алюминий окисляется, образуя микроскопическую сапфироподобную пленку (Al₂O₃), которая блокирует теплопередачу и повышает твердость поверхности до более чем 3300 HV. Этот барьер снижает трение ниже 0.4, предотвращает образование наростов на режущей кромке и, в сочетании с водорастворимой охлаждающей жидкостью высокого давления, втрое увеличивает линейный срок службы инструмента по сравнению со стандартными вариантами.
Лучшие промышленные сверла: лучшие сверла для нержавеющей стали в условиях больших объемов и высоких требований к качеству.
При планировании производства десятков тысяч деталей из нержавеющей стали ваш главный вопрос смещается с «сможет ли он резать?» на «как часто этот шпиндель будет останавливаться?». Мы часто видим, как предприятия теряют тысячи долларов в час из-за простоев, чтобы сэкономить копейки на стоимости инструмента. В высокопроизводительной обработке выбор лучших сверл для нержавеющей стали зависит от стабильности допусков партии, предельных значений износа и предсказуемого срока службы инструмента, а не от низкой закупочной цены.
Обработка аустенитных сплавов и стали 17-4PH требует бескомпромиссной динамической жесткости системы. Биение держателя инструмента и люфт станка многократно увеличивают переменные сдвиговые напряжения, сосредоточенные на кончике инструмента. Если использовать стандартный инструмент для мелкосерийного производства, чрезмерный нагрев при резке быстро приварит стружку к канавкам, забивая инструмент до тех пор, пока стержень не отломится чисто внутри отверстия.
Твердосплавные сверла для нержавеющей стали с внутренним охлаждением под высоким давлением: решения для высокопроизводительного сверления из стали марок 316L и 17-4PH.
На предприятии по производству клапанов для нефтегазовой отрасли в Техасе в цехе ломались инструменты каждые двадцать отверстий при обработке отверстий диаметром 5 мм из стали 316L. Форсунки подачи охлаждающей жидкости не могли проникнуть на необходимую глубину. В результате нитевидные стружки аустенитной стали забивали канавки, приваривались к краям и заклинивали шпиндель. Мы немедленно отключили наружные трубопроводы и установили твердосплавные сверла для нержавеющей стали, используя подачу охлаждающей жидкости через шпиндель под давлением 35 бар.
Жидкость под высоким давлением, выходящая из наконечника сверла, подавляет скачки температуры непосредственно в зоне среза до того, как материал упрочнится. Гидравлическая сила отбивает измельченную С-образную стружку вверх по канавкам и удаляет ее из зоны резания без рывков. Для сплавов 17-4PH и 316L внутреннее охлаждение сокращает время цикла на 40%, сохраняя при этом запас прочности инструмента и обеспечивая стабильно высокое качество обработки отверстий даже в больших партиях.
Расчет предельной стоимости одного отверстия для индексируемых U-образных сверл в крупных конструкционных элементах из нержавеющей стали.
Для черновой обработки отверстий диаметром более 20 мм мы обычно рекомендуем цехам избегать использования массивного твердосплавного инструмента. При обработке большого количества горячекатаных листов из стали 304 толщиной 40 мм покупка больших твердосплавных сверл обошлась бы в сотни долларов за инструмент. Включения в сырье могут мгновенно повредить режущие кромки, а длительные циклы переточки создают дорогостоящие узкие места. Вместо этого мы устанавливаем высокоскоростные индексируемые U-образные сверла для балансировки асимметричных радиальных нагрузок.
Сверла со сменными пластинами позволяют снизить себестоимость обработки одного отверстия при работе с тяжелыми листовыми материалами. Внутренняя пластина обеспечивает балансировку центрального резания, а внешняя пластина определяет диаметр. Если кромка скалывается в твердом месте, оператор просто за считанные секунды меняет положение недорогой твердосплавной пластины, не затрагивая смещение инструмента. Хотя они не могут сравниться с точностью сверления, достигаемой с помощью цельного инструмента, быстрая вторичная обработка позволяет получить окончательные допуски с минимальными эксплуатационными затратами.
Лучшие товары для мастерских: лучшие сверла для нержавеющей стали для прототипирования и мелкосерийного производства.
Небольшие цеха и ремонтные мастерские редко работают с жесткими обрабатывающими центрами. Детали часто зажимаются в ненадежных тисках, а токари нередко используют старые сверлильные станки или ручное оборудование. Стремление к высоким скоростям ЧПУ в таких условиях напрямую приводит к поломке инструмента. При выполнении небольших партий работ лучшие сверла для нержавеющей стали предназначены для гашения вибраций и обеспечения прочности конструкции, а не для высокой скорости сверления.
Слишком многие токари применяют жесткие производственные параметры к нестрогим настройкам цеха, в результате чего получают бракованные детали. Для прототипов, нестандартных партий и ремонта в полевых условиях инструмент должен выдерживать нестабильную ручную подачу и боковое изгибание без сколов. Прочность инструмента и стабильная геометрия кромки должны иметь приоритет над высокой твердостью, чтобы предотвратить внезапные хрупкие поломки.
Кобальтовые сверла M42 для нержавеющей стали: решение проблем, связанных с «срезанием и отслаиванием» материала на станках с низкой жесткостью и настольных сверлильных станках.
Молодые токари, начинающие работу в специализированных цехах, часто сталкиваются с трудностями при работе с твердосплавными сверлами, поскольку изношенные шпиндели сверлильных станков и люфт шпинделя мгновенно приводят к образованию хрупких кромок. В гибких, маложестких конфигурациях мы рекомендуем использовать сверло M42 для нержавеющей стали. Благодаря содержанию 8% кобальта, M42 обеспечивает оптимальную твердость 66–68 HRC, а также высокую прочность на поперечный разрыв, позволяя корпусу инструмента поглощать вибрации, которые в противном случае разрушили бы твердосплав.
Геометрия сверла так же важна, как и прочность обрабатываемого материала. Стандартные сверла с углом заточки 118° имеют широкие долотообразные кромки, которые скользят по гладкой нержавеющей стали, упрочняя поверхность до того, как режущие кромки смогут войти в зацепление. Мы затачиваем наши кобальтовые сверла промышленного класса с раздвоенным наконечником под углом 135°. Это истончает перемычку, минимизирует осевое усилие и обеспечивает мгновенное врезание в заготовку без смещения, предотвращая упрочнение металла при контакте.
Ступенчатые сверла и специальные сверла из нержавеющей стали для листового металла: предотвращение деформации и разрыва тонкостенных труб и корпусов.
Производственные цеха, изготавливающие оборудование или корпуса пищевого назначения, сталкиваются со сложной задачей: вырезание чистых отверстий диаметром от 12 до 20 мм в тонком листовом металле толщиной 1 мм. Стандартные спиральные сверла захватывают заготовку при проколе, поскольку осевое сопротивление падает. Это приводит к разрыву металла на неровные, некруглые отверстия, образованию складок на панели и появлению массивных заусенцев, требующих утомительной ручной очистки.
Для листовых конструкций и тонких трубок мы рекомендуем ступенчатые сверла из нержавеющей стали с заданным радиальным зазором. Каждая ступень служит жестким направляющим для следующего диаметра, уравновешивая силы резания и предотвращая застревание тонкого материала. В сочетании с прямыми канавками эти инструменты позволяют вырезать круглые отверстия без деформации заготовки, а встроенное плечо обеспечивает чистую фаску верхней кромки за один ход.
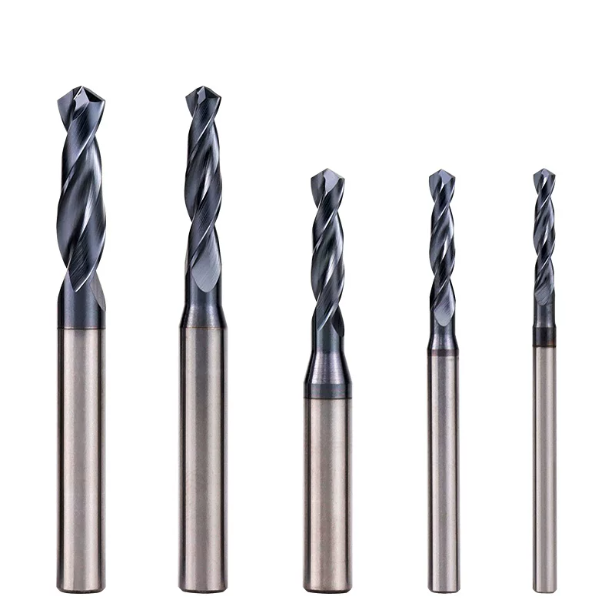
Как сверлить нержавеющую сталь: практические методы удаления стружки и упрочнения при обработке
Обучая токарей на западных предприятиях, мы напоминаем им, что сверление нержавеющей стали — это не просто применение грубой силы шпинделя. Это расчетливая, выполняемая за доли секунды операция, позволяющая опередить быстрое упрочнение стали. Операторы, привыкшие к углеродистой стали, часто переносят свои навыки на твердые аустенитные сплавы, в результате чего получают темное изменение цвета и обгоревшие кончики сверл. Умение сверлить нержавеющую сталь сводится к решительному, агрессивному входу, а не к сложным заученным процедурам.
Когда силы резания сжимают границы аустенитных зерен, интенсивная сдвиговая пластическая деформация вызывает быстрый фазовый переход в мартенсит. Это приводит к образованию плотного, упрочненного «белого слоя», твердость которого вдвое выше, чем у исходного материала. Если инструмент заедает или трется при контакте, режущие кромки будут тереться об эту самопроизвольно образовавшуюся оболочку. Тепло передается обратно к краям, разрушая кромку за считанные секунды.
Строго избегайте «трения» или «скольжения»: методы подачи, предотвращающие затвердевание заготовки при первом резе.
Нержавеющая сталь хорошо выдерживает большие нагрузки при резке, но сухое трение мгновенно изнашивает режущие кромки инструмента. Токари часто осторожно регулируют скорость подачи или аккуратно перемещают ручные шпиндели, опасаясь повредить инструмент. Этот пронзительный визг — это не чистый срез, а холодная обработка металла под давлением, превращающая его в твердую, как стекло, корку. Как только эта корка образуется, даже самые острые сверла для сверления нержавеющей стали будут гореть и плавиться на поверхности, а не цепляться за нее.
В нашей мастерской действует правило, требующее немедленного погружения: как только инструмент коснется заготовки, подача должна полностью и без задержек включиться. Установите жесткую подачу на оборот, чтобы кромки инструмента прорезали окалину и вошли в чистый основной металл. В коде ЧПУ задайте положительную подачу погружения, которая отводит тепло, выделяемое при пластической деформации, через канавки. Поддержание высокой стружкоемкости обеспечивает активное резание, а не отжиг, вызванный трением.
Стратегия регулировки глубины втягивания: настройки втягивания G83 против G73 для удаления стойкой нержавеющей стали.
Циклы глубокого сверления имеют решающее значение для срока службы инструмента в вязких сплавах. Однажды мы устраняли неполадку при обработке выпускного коллектора, где поставщик автомобильных комплектующих использовал стандартные циклы глубокого сверления G83, полностью отводя инструмент каждые 2 мм для удаления стружки. Поскольку сплав 304 растягивается в пластичные ленты, полное отведение инструмента приводило к образованию скоплений стружки, которые застревали в отверстии. Сверло быстро возвращалось на место, ударялось о скопление стружки и разрушало головку инструмента.
Мы переключились на цикл стружколомания G73 с микроотводами 0.15 мм. Это кратковременное осевое падение давления позволяет отламывать волокнистую стружку на короткие, удобные для обработки С-образные фрагменты, не отрывая сверло от режущей кромки. В сочетании с эмульсией высокого давления, подаваемой прямо по канавкам, охлаждающая жидкость легко обтекает отломанную стружку. Этот метод микроотводов предотвращает повреждение стенок отверстия и исключает застойное время цикла, затрачиваемое на резку воздуха.
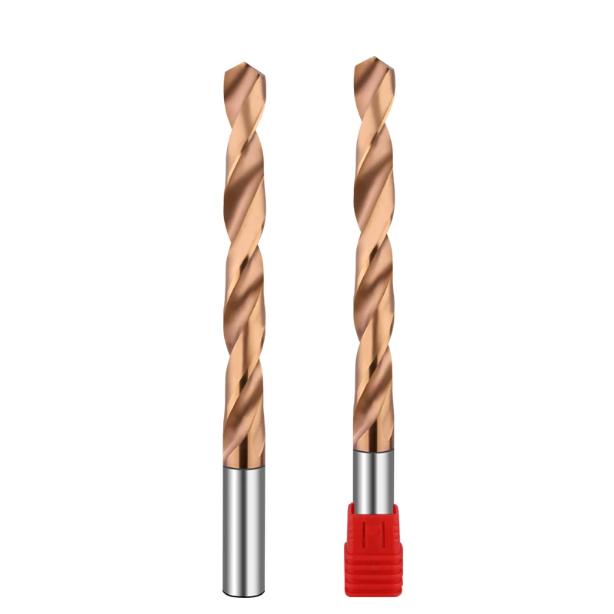
Оптимальная скорость сверления нержавеющей стали: краткое справочное руководство, основанное на 16-летнем опыте ввода станков в эксплуатацию.
Большинство поломок сверл происходит из-за неправильной настройки регулятора, а не из-за дефектов металлургии. За шестнадцать лет работы в цехах мы наблюдали, как операторы, стремясь к максимальной скорости вращения, увеличивают обороты, в результате чего режущие кромки превращаются в брак. Другие снижают скорость подачи из соображений предосторожности, что приводит к потере рентабельности из-за чрезмерного трения в зоне ожидания. Поиск оптимальной скорости сверления для нержавеющей стали — это баланс между отводом тепла, динамической жесткостью шпинделя и образованием стружки в реальном времени.
В основе любой успешной стратегии сверления нержавеющей стали лежит простой принцип: низкая скорость обработки поверхности в сочетании с положительной нагрузкой на стружку. Если вы работаете на небольших и средних фрезерных станках с ЧПУ, начните с умеренной скорости обработки поверхности и позвольте форме стружки определять ваши корректировки. Стружка должна выходить достаточно толстой, чтобы отводить тепло от среза. Если тепло будет накапливаться в наконечнике инструмента, края сверла начнут отжигаться и заклинивать.
Оптимальные скорости сверления нержавеющей стали (твердосплавные против кобальтсодержащих сверл): выходя за рамки теоретических диаграмм скорости вращения.
Указанные в каталоге значения SFM рассчитаны для лабораторных условий без вибраций, которые редко соответствуют шумным условиям механической мастерской. При работе с нержавеющей сталью марок 304 или 316 мы придерживаемся жестких полевых ограничений для оптимальной скорости сверления. Для кобальтового инструмента M42 скорость обработки поверхности строго должна составлять от 35 до 60 SFM (10–18 м/мин), уменьшая ее при снижении жесткости. Для покрытого микрозернистого твердосплава скорость должна составлять от 115 до 180 SFM (35–55 м/мин) при непрерывном охлаждении.
После установки частоты вращения шпинделя на основе заданного объема рабочей поверхности необходимо обеспечить стабильную подачу стружки. Для типичного сверла из твердосплава диаметром 6 мм (1/4″) из стали 316L, вращающегося со скоростью около 2,000 об/мин, поддерживайте скорость подачи в диапазоне от 0.06 до 0.10 мм/об (0.0025–0.004 IPR). При использовании кобальтового сверла на более старом станке со скоростью вращения 700 об/мин никогда не опускайтесь ниже 0.04 мм/об (0.0015 IPR). Контролируемая сила резания всегда лучше, чем скольжение и засаливание кромки.
Оценка состояния инструмента по звуку: быстрая корректировка параметров резки на основе цвета стружки и шума шпинделя.
Опытные токари могут считывать показания режущего инструмента через смотровое окно корпуса, не останавливая шпиндель. При качественном сверлении нержавеющей стали индикатор нагрузки на шпиндель затихает, издавая ровный, приглушенный гул. Свежая стружка должна выходить плотно скрученной, с ярким серебристым блеском или бледно-соломенным оттенком. Это свидетельствует о том, что охлаждающая жидкость работает, тепло отводится вместе со стружкой, а кромки инструмента режут чисто, без заедания.
Если выбрасываемая стружка приобретает темно-фиолетовый или сине-черный цвет, или станок начинает издавать резкий визг, немедленно нажмите кнопку приостановки подачи. Этот звук означает, что зазор на боковой поверхности износился, и кромка скользит. Материал заготовки быстро упрочняется прямо под кромками. Если вы будете медлить даже три секунды, трение приварит инструмент к стенке отверстия и срежет хвостовик начисто.






