
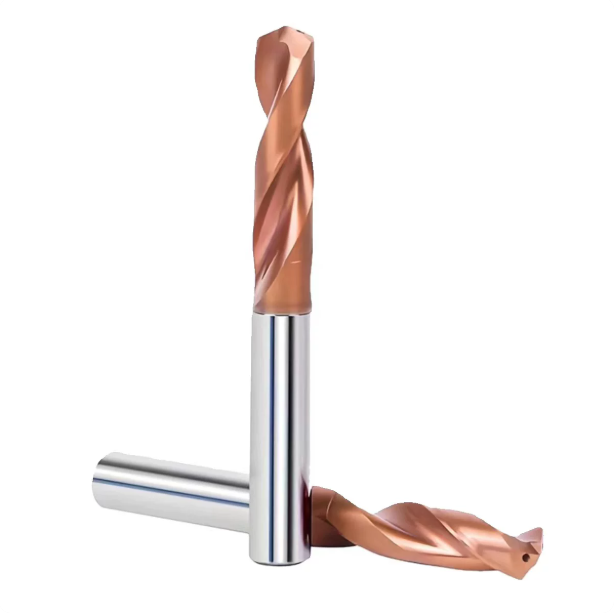
В прошлом месяце давний клиент из Штутгарта обратился в наш инженерный отдел с неотложной проблемой. Они обрабатывали партию штамповочных матриц D2 для автомобильной промышленности, закаленных вакуумом до 60 HRC. В чертеже требовалось несколько отверстий для зазоров и выталкивателей на поздней стадии обработки. В цехе было израсходовано три комплекта высококачественной кобальтовой оснастки на минимальной глубине обработки. Ни один из комплектов не выдержал после второго отверстия; один наконечник приварился непосредственно к полости, что вынудило использовать аварийную проволочно-электроэрозионную установку только для того, чтобы выжечь сломанный карбид.
Эта проблема, к сожалению, слишком распространена как в североамериканских, так и в европейских инструментальных цехах. Когда на чертеже указана закаленная сталь D2 или A2, токари готовятся к сильному износу инструмента и внезапному поломке. Эти высокоуглеродистые, высокохромистые марки стали содержат плотные скопления абразивных карбидов с ужасной теплопроводностью. Резцы перегреваются, заготовка упрочняется при контакте, а режущие кромки разрушаются. Многие токари спрашивают нас: какое сверло лучше всего подходит для твердой стали? Может ли стандартное сверло с покрытием надежно справиться с такими резами, не повреждая дорогостоящие заготовки?
В действительности, для проникновения в закаленную легированную сталь требуется гораздо больше, чем просто взять инструмент, обозначенный как сверло для твердой стали. Без субмикронной прочности подложки и специальной микрофаски (K-образной площадки) на режущей кромке твердые частицы раздавят режущую кромку при контакте. Добавьте даже три десятых (0.0003″) биения шпинделя, и инструмент мгновенно сломается. В серийном производстве слепые пробы и ошибки быстро приводят к браку инструмента, потере машинного времени и заоблачной стоимости одного отверстия.
Если в вашей мастерской используются инструментальные стали твердостью от 58 до 62 HRC, вы по-прежнему сталкиваетесь со сколами на кромках, упрочнением при обработке и медленным пригоранием при электроэрозионной обработке?
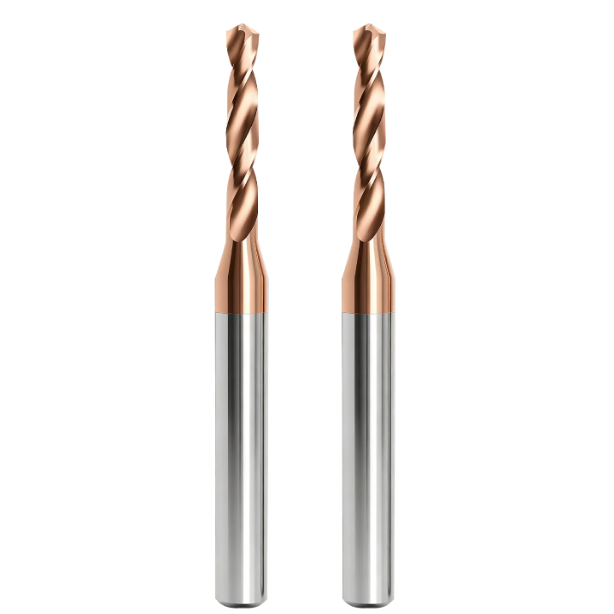
Почему в мастерских ломают инструменты при работе с закаленной сталью D2/A2? Логика выбора правильного сверла для твердой стали.
При осмотре сломанных инструментов, возвращенных с европейских или американских заводов, первопричина редко заключается в плохой динамической балансировке или агрессивной подаче. Если поместить наконечник под микроскоп, можно увидеть явные признаки скола, а не равномерного абразивного износа. Режущая кромка подвергается сильным микроударам и мощным тепловым скачкам в течение первых нескольких миллисекунд контакта. Карбидная матрица просто разрушается до того, как стружка успевает чисто сформироваться.
Сверление закаленных холоднокатаных сталей — это постоянная борьба между прочностью кромки и износостойкостью. Сталь D2 содержит 12% хрома, а сталь A2 — 5%; обе образуют плотные мартенситные структуры с низкой теплопроводностью. Тепло резания остается непосредственно на режущей кромке стамески, а не передается в стружку. Если оператор снижает скорость вращения шпинделя, не регулируя нагрузку на стружку, возникают скачки механического сопротивления, и даже высококачественное сверло для твердых сталей заклинит и сломается в процессе резания.
Механизм микроповреждений карбидов хрома (Cr-карбидов) на сверлах из твердой стали.
Увеличьте изображение закаленного блока стали D2 или A2, и вы увидите твердые первичные карбиды хрома с твердостью более 70 HRC, внедренные в матрицу. Это металлургический эквивалент сверления затвердевшего бетона, смешанного с кварцевым песком. Каждый раз, когда режущая кромка проходит по разрезу, эти микроскопические камни ударяют по поверхности карбида. Если стандартный инструмент имеет острую, немодифицированную режущую кромку, этот высокочастотный удар быстро вырывает зерна из связующей фазы, вызывая мгновенное микросколочение.
Как только на кромке образуется микровыемка, баланс инструмента мгновенно нарушается. Колебания контактного трения резко возрастают, заготовка затвердевает за доли секунды, и силы осевого давления резко возрастают. Этот глухой, гудящий гул шпинделя — это не просто шум от резки: нерастворенные карбиды полностью стерли основную поверхность заготовки. Инструмент перестает резать и начинает яростно выдавливать материал, гарантируя, что ваши сверла из твердой стали сломаются при следующем обороте шпинделя.
Распространенная ошибка: выбор «лучшего сверла для твердой стали» на основе принципа выбора сверла для предварительно закаленной стали.
В ходе проверок цехов от Мичигана до Баварии мы часто видим, как бригады сталкиваются с проблемами, обращаясь с инструментальной сталью твердостью 60 HRC как с предварительно закаленным материалом. Операторы часто берут инструменты, предназначенные для предварительно закаленных слябов твердостью 38–42 HRC, таких как P20 или 718H. Эти инструменты имеют положительный передний край и острые кромки для быстрого среза и отвода стружки. При использовании такой геометрии с закаленной сталью D2 тонкая кромка разрушается под осевым усилием, мгновенно срезая внешний край.
Многие программисты также попадают в ловушку, полагая, что высокотемпературное покрытие исправляет плохую геометрию. Предварительно закаленная и сквозная закаленная сталь создают совершенно разные нагрузки на инструмент. Выбор действительно лучшего сверла для твердой стали никогда не сводится к погоне за идеально острым режущим краем; речь идет о выборе прочной стенки, надежной отрицательной фаски K-образного профиля и высокой ударной вязкости подложки, способной поглощать сильные механические удары без сколов.
Проверка в реальных условиях: Какое сверло лучше всего подходит для твердой стали (58-62 HRC D2/A2)?
Когда руководитель приносит нам на проверку бракованную вставку из стали D2 или чертеж, первый вопрос всегда один и тот же: какое сверло лучше всего подходит для твердой стали? Наш ответ прагматичен. В этом диапазоне твердости нет волшебной палочки. Ваш успех зависит от жесткости станка, качества держателя и стабильности термообработки. При твердости от 58 до 62 HRC вы балансируете на тонкой грани между резкой и шлифованием; отклонение всего на две точки Роквелла полностью меняет напряжение на режущей кромке.
Мы проводим испытания инструмента на долговечность, измеряя осевую нагрузку и вибрационные характеристики как в нашем цехе, так и на предприятиях заказчиков. Сверление сотен отверстий в закаленной инструментальной стали – это не только вопрос прочности, и не слепая погоня за экстремальной твердостью. Истинная производительность инструмента зависит от баланса между структурной жесткостью и микрогеометрией. Подбор инструмента в соответствии с фактической микроструктурой материала – единственный способ избежать сколов и поддерживать стабильное время цикла.
Помимо кобальтовой стали: жесткость и ударопрочность твердосплавных сверл для твердых сталей.
Мы всегда отговариваем токарей от использования кобальтового инструмента M35 или M42 на стали D2 твердостью 60 HRC. Быстрорежущая сталь с кобальтовым покрытием может обладать хорошей ударной вязкостью, но ее красноватый налет не позволяет ей эффективно работать с закаленными легированными сталями. Телеметрия шпинделя показывает, что кромки из кобальта размягчаются в течение нескольких секунд после контакта, когда температура наконечника превышает 600°C. Сверло отклоняется, отверстие сужается, и инструмент застревает в нижней части реза.
В отличие от них, твердосплавные сверла для твердой стали имеют ультрамелкозернистую основу с модулем упругости в три раза большим, чем у быстрорежущей стали. Эта исключительная жесткость на изгиб предотвращает отклонение и обеспечивает точное движение режущих кромок при работе с включениями твердого карбида. Твердый сплав обладает меньшей ударной вязкостью, что требует жестких допусков шпинделя. Однако, после регулировки биения, он обеспечивает допуски на отверстия и качество обработки поверхности, недостижимые для кобальта.
Экстремальная твердость (60–64 HRC): почему мы переходим на твердосплавные сверла с твердостью HRC65
Когда твердость сердцевины превышает 60 HRC — особенно в переупрочненных партиях, достигающих 62–64 HRC, — мы прекращаем тестирование стандартных инструментов. На этом этапе мы сразу же переводим клиентов на специализированные твердосплавные сверла с твердостью HRC65. Обычный твердосплав содержит слишком много кобальтового связующего, которое быстро разрушается при контакте с твердыми твердосплавами. Зерна вольфрама вырываются, и режущая кромка затупляется задолго до того, как сколы становятся видимыми невооруженным глазом.
Эти специализированные инструменты используют субмикронные зерна карбида вольфрама с минимальным содержанием связующего вещества, достигая твердости более 93 HRA. Они абсолютно не терпят вибрации при настройке или люфта шпинделя. Но при использовании в термоусадочных или гидравлических патронах их высокая твердость позволяет им отслаивать микроскопические стружки при малых подачах, как миниатюрные расточные оправки. Это полностью исключает медленную и дорогостоящую электроэрозионную обработку отверстий.
Угол заточки (140°) и микрофаска (K-образная форма): разработка оптимального сверла для твердой стали.
Для многих токарей сверло выглядит как две канавки и острие. Но на наших 5-осевых станках с ЧПУ секрет лучшего сверла для твердой стали кроется в микрогеометрии. Традиционные острия с углом 118° или 135° сначала нагружают хрупкие внешние углы, вызывая их разрушение. Наше острие с углом 140° сокращает плечо момента режущей кромки и направляет осевую нагрузку непосредственно на жесткий шпиндель станка.
Подготовка кромки имеет не меньшее значение. Мы никогда не отправляем необработанные, шлифованные режущие кромки. Вместо этого мы используем абразивные щетки для подготовки контролируемой отрицательной фаски (K-образной зоны) толщиной от 0.02 до 0.03 мм. Хотя некоторые считают, что заточенная кромка повышает сопротивление резанию, этот микрорадиус на самом деле укрепляет режущий клин. Он предотвращает микротрещины, вызванные твердыми включениями хрома, сохраняя целостность режущей кромки при проникновении в закаленные поверхности.
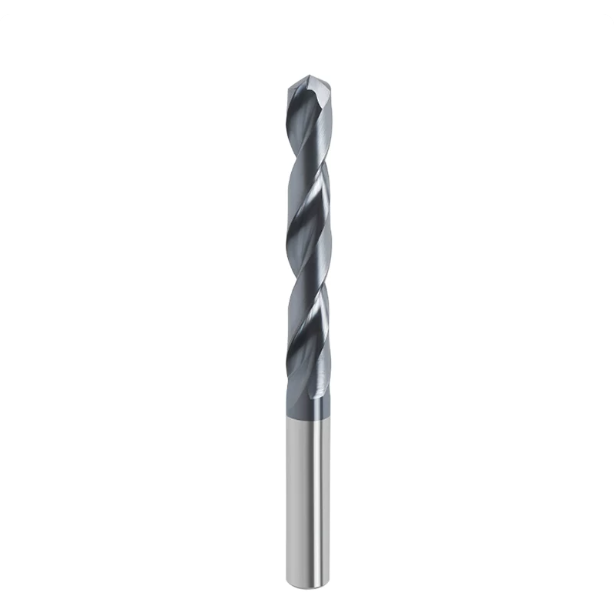
Оптимизация станков с ЧПУ на месте: стандарты оснастки для твердосплавных сверл по твердой стали.
Даже самые высококачественные инструменты могут быть испорчены за тридцать секунд из-за неправильных параметров обработки. При сверлении инструментальной стали D2 или A2 твердостью 60 HRC контроль процесса и жесткость настройки определяют 70% результата. Многие цеха винят в неудачных пробных попытках низкое качество инструмента. Однако в девяти случаях из десяти индикаторы часового типа показывают, что их биение и фиксация заготовки не соответствуют стандартным требованиям.
Настройка параметров резания — это тонкий баланс между упрочнением при обработке и термическим износом. Слишком медленная подача приводит к трению кромок, засаливанию дна отверстия и вторичному упрочнению. Слишком агрессивная подача приводит к осевым нагрузкам, которые могут сломать стержень. Для максимальной эффективности твердосплавных сверл при работе с твердой сталью необходима жесткая установка, проверенные скорости и подачи, а также эффективная подача охлаждающей жидкости, способная противостоять силам резания.
Ограничения скорости резания (Vc) и подачи (fn): предотвращение упрочнения поверхности при обработке.
Станочники, работающие с предварительно закаленными сталями, часто используют большую рабочую скорость для «прорезания» материала. В случае закаленных сталей D2 или A2 такой подход губителен. Наши журналы учета ресурса инструмента показывают, что скорость резания (Vc) должна строго оставаться в пределах от 15 до 25 м/мин. При превышении 30 м/мин температура в зоне резания резко возрастает до 900°C. Связующее вещество из карбида размягчается, что приводит к быстрому износу кратеров и поломке инструмента.
Что касается скорости подачи (fn), наше правило простое: положительная нагрузка на стружку всегда лучше трения. Для отверстий диаметром от 3 до 8 мм подача ниже 0.02 мм/об обеспечивает скольжение инструмента по закаленному слою без срезания стружки. Поддержание подачи в диапазоне от 0.03 до 0.05 мм/об позволяет кромке инструмента непосредственно врезаться в свежий материал под глазурованной поверхностью, предотвращая преждевременный износ сверл из твердой стали.
Выбор держателя инструмента: обеспечение радиального биения менее 0.003 мм (0.0001″)
В случае мягких сталей биение цанги ER на 0.01 мм (0.0004 дюйма) является допустимым, поскольку материал подвержен деформации. В инструментальной стали твердостью 60 HRC биение всего в 0.005 мм означает, что вся механическая нагрузка приходится на одну режущую кромку. Это приводит к сколам по одной кромке, за которыми немедленно следует полное разрушение сердцевины внутри отверстия.
Мы рекомендуем клиентам отказаться от стандартных цанговых патронов и использовать гидравлические или термоусадочные держатели инструмента. Всегда проверяйте хвостовик сверлом с помощью индикатора с шагом 0.001 мм на расстоянии 3xD от торца держателя. Полное показание индикатора (TIR) для вашего сверла по твердой стали должно быть менее 0.003 мм. Равномерное распределение стружки между обеими режущими кромками является ключом к предотвращению катастрофического хрупкого разрушения.
Подача охлаждающей жидкости: подача охлаждающей жидкости под высоким давлением через скважину против подачи MQL в глубоких скважинах.
При глубине более 3xD охлаждающая жидкость в основном используется для удаления стружки, а не для простого охлаждения. Форсунки для обильного подачи охлаждающей жидкости неэффективны в глубоких отверстиях из твердой стали; кипящая жидкость образует паровой барьер, вызывая термический шок и образование трещин в виде паутины. Системы высокого давления, проходящие через шпиндель (минимум 30 бар; предпочтительно 50+ бар), при контакте разрушают стружку и выталкивают ее из канавок, предотвращая повторную резку.
Для станков без системы охлаждения под высоким давлением жизнеспособной альтернативой является минимальное количество смазки (MQL). Поток воздуха под высоким давлением, несущий распыленную смазку, смазывает краевые площадки, одновременно удаляя порошкообразную стружку. Этот практически сухой метод предотвращает термические удары, связанные с охлаждающими жидкостями на водной основе, обеспечивая стабильную среду для резки отверстий стандартной глубины в закаленных штампах.
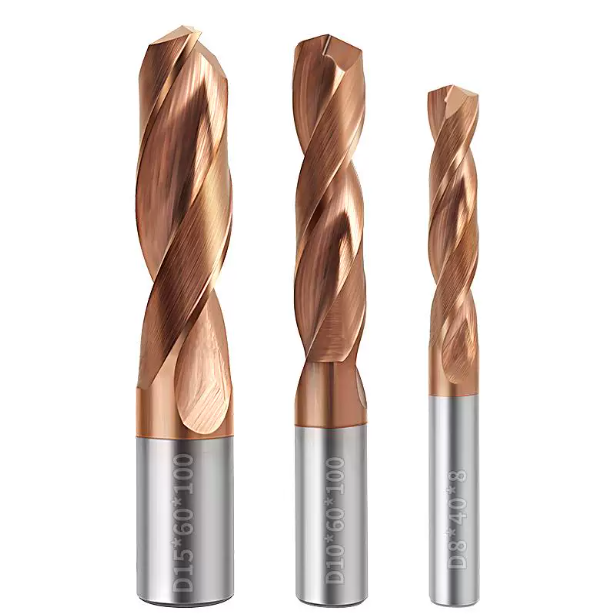
Анализ причин отказов при механической обработке: три фатальные ошибки при использовании сверл из закаленной стали.
Когда в нашу лабораторию поступают сломанные инструменты из европейских или американских мастерских, анализ поперечного сечения ясно показывает ситуацию. Более 80% аномальных изломов возникают из-за устоявшихся производственных привычек, а не из-за дефектов материала инструмента. Сверление инструментальной стали D2 или A2 с твердостью более 60 HRC не оставляет места для ошибок. Мы по-прежнему видим, как опытные мастерские применяют методы сверления среднеуглеродистой стали к полностью закаленным штамповочным блокам.
Обработка твердой стали — дело беспощадное; она не терпит боковых ударов или защемления стружки. Когда твердость сердцевины подвергается испытанию на прочность при поперечном разрыве подложки, даже незначительная ошибка в программировании приводит к разрушительным скачкам сдвига. Если предприятия не устранят эти «слепые зоны», даже высококачественные сверла из твердой стали приведут лишь к поломке твердосплава, дорогостоящей обработке методом электроэрозионной обработки и нерациональному использованию производственных мощностей.
Несоответствие угла сверления: почему «слепое» сверление разрушает твердосплавные сверла для твердой стали.
В ходе проверки инструментария на североамериканском штамповочном заводе мы обнаружили, что операторы использовали стандартные сверла под углом 90° или 120° перед тем, как перейти к твердосплавным сверлам под углом 140°. При работе с мягкой сталью это центрирует режущую кромку; при работе с закаленной сталью D2 это чревато катастрофическими последствиями. Сверло под углом 140° сначала касается фаски в своих внешних режущих углах, а не в своей заточенной части. Это создает чрезвычайно сильные боковые разрывные нагрузки на углы в течение миллисекунд после входа в них.
Когда на внешний угол приходится первоначальный удар, он мгновенно срезается, разрушая всю режущую кромку. На плоских поверхностях с жесткими креплениями мы рекомендуем полностью отказаться от точечного сверления. Высокожесткие геометрические формы чисто входят в плоские поверхности без отклонений. Если наклонная поверхность требует направляющего отверстия, используйте точечное сверло с углом, равным или превышающим 140°, чтобы защитить твердосплавные сверла для твердой стали.
Неправильная эвакуация: влияние полного втягивания сверла на твердосплавные сверла HRC65.
Многие программисты полагаются на циклы полного отвода сверла (например, G83) в качестве защиты от образования стружки в глубоких отверстиях. Однако применение полного отвода сверла к закаленным инструментальным сталям губительно для твердосплавных материалов. Твердосплавные материалы нуждаются в постоянной осевой нагрузке для подавления вибрации при резке высокотвердыми материалами. После полного извлечения сверла из отверстия свободная стружка смывается охлаждающей жидкостью и оседает на дне отверстия.
Когда шпиндель резко возвращается в исходное положение, режущие кромки врезаются непосредственно в рыхлую, затвердевшую стружку. Этот внезапный динамический удар разрушает твердосплавные сверла HRC65, которые жертвуют прочностью на излом ради исключительной твердости при высоких температурах. Вместо полного отвода шпинделя мы программируем микроотводные стружколомы (например, G73 с зазором от 0.2 до 0.5 мм) или используем охлаждающую жидкость под давлением более 50 бар для непрерывного удаления стружки без очистки отверстия.
Предупреждения о нагрузке на шпиндель: считывание нагрузки и звуковой сигнал для обнаружения износа сверла при работе с твердой сталью.
При сверлении закаленных инструментальных сталей никогда не ждите видимого износа кромки. Высокохромистые сплавы агрессивно упрочняются под воздействием трения. Как только износ боковой поверхности (VB) достигает всего 0.08 мм, инструмент перестает резать и начинает заедать стенку отверстия. При качественном резе слышен ровный, четкий гул; если тон шпинделя сменяется глухим ревом или периодическим визгом, значит, кромка уже изношена.
Помимо звуковых сигналов, измерители нагрузки шпинделя — лучшая защита от поломки инструмента. Установите базовое значение нагрузки на новом инструменте, как только сверло достигнет полного зацепления. Если нагрузка на привод увеличивается на 15–20% на той же глубине, немедленно отметьте инструмент. Замена изношенного сверла на сверло из твердой стали до того, как оно заклинит в отверстии, — лучший способ защитить дорогостоящие штампы.
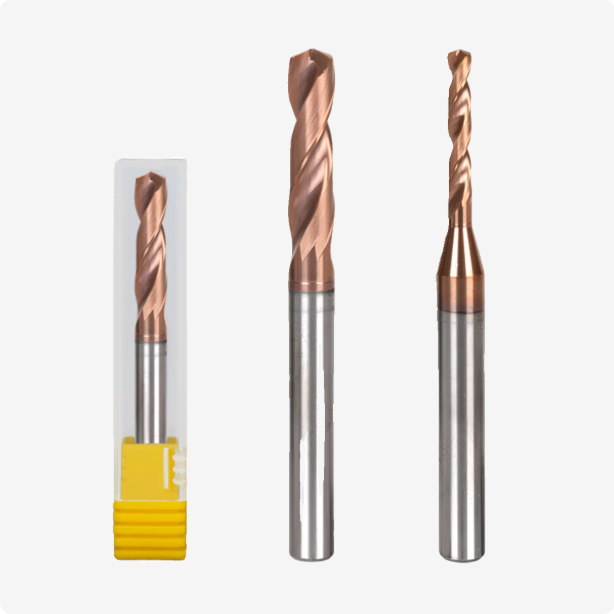
Процесс производства изнутри: как производители твердосплавных сверл обеспечивают стабильность качества.
На первый взгляд, готовые сверла из одной партии выглядят одинаково на полке. Однако, если использовать их на стали твердостью 60 HRC D2, срок службы инструмента может сильно различаться. Как производители твердосплавных сверл, работающие непосредственно в инструментальных цехах, мы знаем, что это различие редко обусловлено допусками пятиосевой шлифовки. Оно связано с порошковой металлургией, однородностью зерна и контролем адгезии покрытия.
При обработке закаленной инструментальной стали внутренние пустоты, скопления границ зерен и неравномерные напряжения в покрытии становятся точками разрушения при контакте с абразивными карбидами. Для обеспечения стабильного срока службы инструмента необходимо проектировать микроструктуру карбидов с учетом ударных нагрузок и износа. Если срок службы инструмента в вашем цехе непредсказуемо меняется в зависимости от смены, вам следует изучить металлургические стандарты, лежащие в основе продукции вашего поставщика.
Выбор прутка: баланс между субмикронным размером зерна и содержанием кобальтового связующего.
Выбор твердосплавных заготовок выходит далеко за рамки проверки номинальной твердости. При проектировании заготовок для закаленного инструмента D2 и A2 мы уделяем особое внимание соотношению твердой и связующей фаз. Опытные производители твердосплавных сверл строго контролируют содержание кобальта в пределах от 8% до 10%, используя при этом сверхмелкий размер зерна карбида вольфрама (WC) от 0.4 до 0.6 микрон.
Избыток кобальта снижает твердость подложки, вызывая износ режущей кромки из-за абразивных включений хрома. Слишком мало кобальта делает сердцевину хрупкой, уязвимой для вибрации и дребезжания станка. Если вы используете обработанный методом глубокой заморозки алюминий A2 с непостоянной твердостью, проверьте показатели вязкости разрушения (K1C) вашего инструмента, чтобы убедиться, что подложка устойчива к абразивному износу и поглощает ударную нагрузку при входе реза.
Термостойкие покрытия: почему в наших сверлах из закаленной стали используется состав AlTiN/TiSiN?
Инструментальная сталь D2 обладает низкой теплопроводностью, из-за чего почти всё тепло, выделяемое при резке, возвращается в зону контакта инструмента. Стандартные покрытия TiN и TiCN окисляются и отслаиваются в течение нескольких секунд при сухом трении с твердостью 60 HRC. Именно поэтому мы разрабатываем наши сверла из твердой стали исключительно с использованием легированных кремнием высокоалюминиевых покрытий, таких как AlTiN и TiSiN, чтобы они выдерживали экстремальные температурные воздействия.
Когда температура в зоне резания превышает 800°C, алюминий мигрирует на поверхность, образуя аморфный барьер из оксида алюминия. Кремний улучшает нанокомпозитное покрытие, повышая стойкость к окислению до более чем 1100°C. Если охлаждающая жидкость не может достичь необходимой глубины резания, оцените твердость покрытия инструмента при высоких температурах, чтобы убедиться, что оно предотвращает химическую диффузию и сваривание заготовки в условиях сильного нагрева.
Инженерные решения: как производители твердосплавных сверл решают проблемы глубоких и ступенчатых отверстий
Стандартные сверла, продающиеся в магазинах, подходят только для чистых сквозных отверстий с плоским дном. Однако в реальных штамповочных штампах встречаются зенковки, ступеньки выталкивающих штифтов и прерывания поперечных отверстий. Специализированные производители твердосплавных сверл разрабатывают целенаправленные решения для этих особенностей, оптимизируя конусность стенки, полировку канавок и радиусы переходных ступеней, чтобы предотвратить вибрацию при прерывистой резке.
Если вы работаете с отверстиями большой глубины по отношению к диаметру или угловыми входными отверстиями в закаленных инструментальных сталях, обсудите с нашей командой жесткость вашей установки, давление охлаждающей жидкости и чертежи деталей. Часто небольшое изменение зазора или радиуса стружколома превращает непредсказуемое узкое место в стабильный процесс обработки без участия человека.






