
Несколько месяцев назад мы помогли клиенту из Калифорнии, производителю медицинского оборудования, провести диагностику четырех коробок бракованных толстых акриловых панелей. Поверхность была безупречной, но во время сборки вокруг каждого монтажного отверстия, как только затягивались винты, появлялись тонкие радиальные микротрещины. На нескольких деталях с выходной стороны отлетали крупные стружки размером с ноготь, еще до того, как компоненты покидали механический цех.
Мы сотни раз диагностировали именно этот тип неисправности, обслуживая обрабатывающие предприятия в США и Европе. Большинство токарей винят в этом агрессивную скорость подачи или неправильную скорость вращения шпинделя. Но любой, кто занимается заточкой режущих инструментов, знает правду: хрупкий акрил (ПММА) не подходит для стандартных металлообрабатывающих спиральных сверл. Их агрессивное режущее действие разрывает материал, а тепло от трения плавит стружку внутри канавок, вызывая мощный взрыв при проколе.
Чтобы научиться сверлить акрил без помутнения, растрескивания или сколов, геометрия кромки имеет гораздо большее значение, чем возможности ЧПУ-контроллера. Мы провели несколько месяцев в нашем шлифовальном цехе, тестируя десятки углов заточки, профилей наклона и степеней полировки канавок. Эти пять проверенных настроек обеспечивают чистые, зеркально гладкие отверстия, которые надежно проходят строгие механические проверки на прочность.
Вы сейчас выпускаете партию продукции, где снижение скорости подачи по-прежнему не предотвращает вылет готового изделия из выходного отверстия?
Почему стандартные сверла выходят из строя: чему нас научили 16 лет инструментального производства в отношении акриловых сверл.
В наш цех заточки почти еженедельно поступают сломанные сверла и потрескавшиеся акриловые тест-образцы. Токари со стажем работы со сталью или алюминием часто берут готовые спиральные сверла для обработки прозрачных листовых материалов. В результате почти всегда остаются бракованные изделия. Для резки и скручивания металла требуется острое, надежное режущее действие; хрупкий акрил просто раскалывается под той же локальной растягивающей нагрузкой.
Многолетний опыт разработки специализированных инструментов показал нам, что универсальные сверла выходят из строя, потому что их режущая геометрия напрямую противоречит физическим свойствам акрила. Для получения отверстий без заусенцев необходимо перепроектировать профиль сверла, особенно объем канавки и угол заточки. Более шестнадцати лет мы совершенствовали наши специализированные сверла для акрила прямо в цеху, чтобы устранить эту постоянную проблему брака.
Угол заточки 118° против 60°: как мы переработали наше акриловое сверло, чтобы предотвратить вылет материала при сверлении.
Стандартные сверла с углом заточки 118° и 135° имеют широкие долотообразные кромки, создающие мощное осевое усилие. По мере приближения инструмента к нижней части пластины, тонкая оставшаяся мембрана не может выдержать эту осевую силу без подложки. Вместо чистого прорезания, сверло пробивает нижний слой, оставляя зазубренный кратер. Испытания с помощью динамометров показывают, что пиковое усилие при пробитии часто в три раза превышает обычную нагрузку при сверлении.
Для решения этой проблемы мы заточили наше специальное сверло для акрила под острым углом 60° или 90° для более толстых блоков. Этот удлиненный наконечник мягко прокалывает лист и разрезает его наружу, как развертка. Сила резания смещается от вертикального пробития к мягкому радиальному отслаиванию. Прорыв происходит постепенно по всей длине разреза, практически исключая сколы и разрыв с обратной стороны.
Скребковая обработка с нулевым углом наклона против обработки с положительным углом наклона: почему ваши сверла затягивают и раскалывают листовой материал.
Однажды мы консультировали производителя вывесок, у которого 8-миллиметровые литые акриловые панели постоянно ломались на фрезерном станке с ЧПУ. Инструменты, которые они использовали, имели агрессивный угол заточки 20°, предназначенный для цветных металлов. Хотя это отлично подходит для мягкого алюминия, такой профиль цепляется за хрупкий акрил, как рыболовный крючок. Сверло активно втягивается в пропил, вызывая неконтролируемую самоподачу, вибрацию и мгновенное растрескивание.
Мы изменили геометрию, добавив узкую, прецизионно отшлифованную режущую кромку с углом наклона 0° вдоль режущей кромки. Эта модифицированная геометрия соскребает полимер непрерывными полосами, а не врезается в него. Это требует немного большего крутящего момента шпинделя, но предотвращает застревание инструмента в обрабатываемой детали. Если ваш лист отрывается от вакуумного стола во время обработки, то почти наверняка это происходит из-за угла наклона режущей кромки.
Полировка канавками литого и экструдированного акрила: предотвращение образования стружки при сварке трением.
Литой и экструдированный акрил ведут себя совершенно по-разному после того, как тепло попадает в зону резки. Экструдированный акрил имеет более короткие молекулярные цепочки и быстро плавится; стружка становится липкой за миллисекунды. Литой листовой акрил лучше сопротивляется нагреву, но его нитевидные полосы легко царапают стенки только что вырезанного отверстия. Когда на стандартных канавках остаются шероховатые следы шлифовки, стружка застревает, перегревается и быстро приваривается трением внутри инструмента.
Для обеспечения свободного перемещения стружки мы подвергаем наши сверла для сверления акрила запатентованной процедуре микрополировки. Зеркально отполированные канавки и более широкие каналы для стружки позволяют стружке выскальзывать под действием центробежной силы до расплавления. Независимо от того, используется ли холодный воздух всухую или чистая водорастворимая охлаждающая жидкость, гладкие канавки эффективно отводят тепло и предотвращают образование мутных, поврежденных стенок отверстий.
Топ-5 лучших вариантов сверл для акрила, протестированных в нашем цехе станков с ЧПУ.
В нашем цехе с ЧПУ мы не выбираем инструменты, основываясь на обещаниях из каталога; мы проверяем контейнер с отходами после трех смен. Использование универсального режущего инструмента для прозрачных полимеров — верный путь к поломке. Вибрация тонких листов, накопление тепла в толстых блоках и боковой люфт при ручном сверлении требуют использования инструментов с различными профилями. Мы потратили месяцы на обработку идентичных литых и экструдированных листов на наших обрабатывающих центрах, чтобы отслеживать тепловыделение при резке, допуски на отверстия и повреждения от сколов.
Выбор оптимального сверла для акрила требует баланса между жесткостью сердечника, прочностью кромки, объемом канавок и стоимостью цикла. Сверхтвердые материалы прекрасно обрабатываются на жестких установках, но мгновенно скалываются при возникновении вибрации. Более прочные сплавы обеспечивают прощающий износ при ручной обработке, но быстро изнашиваются в автоматизированных циклах. После многолетних испытаний и технического поиска неисправностей эти пять конфигураций оказались наиболее надежными для использования в цехе.
#1. Специальное твердосплавное сверло с углом заточки 60° для акрила: наш выбор для серийного производства.
Если вашей линии ЧПУ необходимо ежедневно обрабатывать тысячи прецизионных отверстий, мы рекомендуем наш модифицированный твердосплавный инструмент с углом заточки 60°. В ходе квалификационного запуска для клиента из оптической отрасли мы использовали это сверло при скорости вращения 4,500 об/мин с калиброванной нагрузкой стружки, обработав 2,000 отверстий подряд. Оптический контроль подтвердил отсутствие микросколов на режущей кромке, биение отверстия оставалось в пределах 0.015 мм, а чистота поверхности стенок соответствовала холодному полированию.
Однако это специализированное сверло для акрила требует бескомпромиссной жесткости крепления. Субмикронный карбид вольфрама обеспечивает исключительную износостойкость, но его острый, удлиненный наконечник с углом 60° не выдерживает биения шпинделя или ненадежного крепления заготовки. Мы используем эти инструменты исключительно в гидравлических патронах или термоусадочных держателях. Если в направляющих вашего станка наблюдается люфт или зажимное приспособление допускает изгиб, возникающая микровибрация быстро приведет к сколам режущих кромок.
#2. Специально заточенное акриловое сверло из быстрорежущей стали (HSS): экономичное решение для выполнения мелких работ в цехе.
Для небольших партий, сборочных участков или работ на обычных сверлильных станках мы модифицируем кобальтовый быстрорежущий сталь для наших клиентов. Стандартная быстрорежущая сталь не обладает твердостью твердосплава, но ее трещиностойкость компенсирует боковые колебания и колебания при ручной подаче. За счет сужения режущей кромки и шлифовки передней поверхности с нулевым углом мы устраняем агрессивное зацепление инструмента, которое выкручивает заготовки из тисков оператора.
Полевые испытания доказывают, что это переточенное акриловое сверло обладает непревзойденной эффективностью для мелкосерийного производства. Стоимость инструмента значительно ниже, чем у твердосплавного, а пластичный материал выдерживает небольшие перекосы при ручной подаче, не ломаясь. Режущая кромка начнет затупляться после 300-500 циклов из-за трения и нагрева, оставляя легкий налет на отверстии, но это остается наиболее практичным выбором для опытных образцов и точечного ремонта.
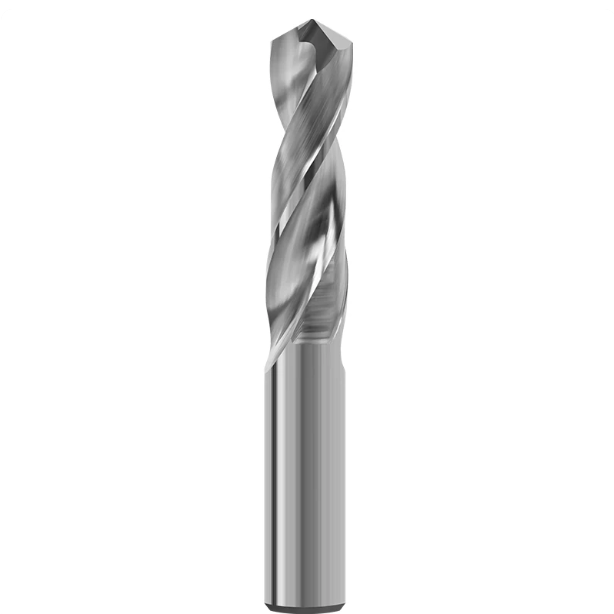
#3. Параболические сверла для сверления акрила в глубоких отверстиях и блоках.
Сверление коллекторов или тяжелых плит толщиной более 30 мм экспоненциально увеличивает риск образования стружки. Стандартные винтовые канавки задерживают пластиковую стружку, как только глубина превышает утроенный диаметр инструмента. Это трение быстро генерирует тепло, вызывая плавление и приваривание глубоко залегающей стружки к сердцевине. Для решения этой проблемы мы используем параболическую геометрию канавок, широкая открытая впадина которой снижает сопротивление удалению стружки примерно на 50%.
Эти высокопрочные сверла для сверления акрила поднимают расплавленные ленты вверх и наружу, не прижимая их к стенке отверстия. В сочетании с рассчитанной глубиной прерывистого сверления они снижают температуру сердечника глухого отверстия более чем на 10°C, полностью предотвращая внутреннее побеление под воздействием напряжений. Следует помнить, что параболические канавки уменьшают толщину стенки инструмента. Операторы должны программировать контролируемую скорость подачи, чтобы избежать деформации или скручивания инструмента внутри глубоких отверстий.
#4. Спиральные сверла с одной канавкой для сверления акрила на станках с ЧПУ.
Высокоскоростные фрезерные станки, работающие со скоростью от 18 000 до 24 000 об/мин, требуют максимальной эффективности удаления стружки. Для таких условий резки мы неизменно используем однолезвийные спиральные инструменты с зеркально отполированными канавками. Открытая конструкция обеспечивает огромное пространство для удаления стружки; воздействие ветра на шпиндель действует как воздуходувка, мгновенно удаляя стружку до того, как высокое трение при резке сможет снова приварить отходы к периметру отверстия.
Специалисты, обучающиеся сверлению отверстий в акриле, часто используют двухлезвийные сверла, которые легко забиваются на высокоскоростных фрезерных станках. Высококачественная однолезвийная конструкция работает с меньшим нагревом и оставляет глянцевую кромку, что исключает необходимость дополнительной зачистки. Следует помнить, что однолезвийные инструменты имеют присущий им дисбаланс вращения. Они требуют контролируемого погружения при работе с толстыми пластинами для предотвращения смещения, что делает их наиболее подходящими для листового материала.
#5. Ступенчатое сверло из микрозернистого карбида для акриловых листов: сверление без заусенцев, различных диаметров.
Сверление тонких пластиковых панелей толщиной от 1 до 5 мм — задача крайне сложная. Стандартные сверла пробивают заднюю поверхность до того, как режущие кромки полностью войдут в зацепление, разрушая хрупкую нижнюю сторону. Для решения этой проблемы в нашей мастерской изготавливают на заказ ступенчатые сверла из мелкозернистого карбида с закругленными переходами. Каждая ступенька снимает тонкий слой пленки, а заднее плечо автоматически создает микрофаску для очистки верхнего края.
Эти прецизионные инструменты позволяют получать чистые, без сколов отверстия в тонком листовом металле и пластике за один проход. Однако для закупки нестандартных твердосплавных сверл оптом с точной высотой ступени требуется выделенный производственный объем. Длина ступени должна точно соответствовать толщине листа, а для крепления инструмента необходимо обеспечить зазор под каждым отверстием. Для крупносерийного производства стандартизированных корпусов они быстро окупаются.
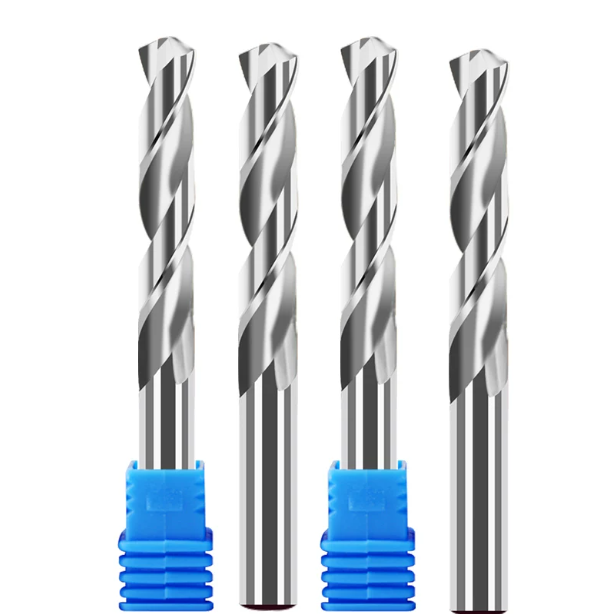
Как сверлить акрил без отходов: скорости, подачи и траектории движения инструмента из журналов нашей технической поддержки.
Примерно половина обращений в нашу техническую поддержку по поводу брака связана с параметрами резания, разработанными для металлов, а не для пластмасс. Операторы часто вращают шпиндель со скоростью более 10 000 об/мин, медленно уменьшая подачу. Это приводит к трению материала, расплавлению стенок отверстия и заполнению канавок расплавленной смолой. Контроль температуры резания так же важен, как и снижение осевого усилия инструмента.
Мы использовали реальные данные программирования из наших сервисных журналов, чтобы установить надежную базовую модель. Надежная обработка акрила сводится к поддержанию адекватной подачи за оборот (FPR). Это гарантирует, что стружка отводит тепло в виде твердых хлопьев, а не плавится в направлении движения инструмента. Зафиксируйте эти параметры движения, и ваша производительность немедленно повысится.
Как просверлить отверстие в акриле на станке с ЧПУ: параметры G83 (точечная резка) и G73.
На вертикальных обрабатывающих центрах с ЧПУ программисты часто используют высокоскоростное стружкование (G73) для сокращения времени цикла. При обработке прозрачного акрила этот способ приводит к немедленному браку. Короткий ход отвода инструмента при использовании G73 не позволяет удалить волокнистую стружку из отверстия; застрявшая стружка трется о стенки, создавая стойкую фрикционную дымку. Для глубин обработки, превышающих два диаметра инструмента, мы используем циклы отвода инструмента G83 с полным отводом.
При сверлении стандартных отверстий диаметром от 6 до 10 мм установите шаг прерывистой подачи (Q) в диапазоне от 1.5 до 2.5 мм, уменьшая глубину по мере углубления отверстия. Полное отведение инструмента до плоскости отвода удаляет стружку и позволяет воздушному потоку охлаждать инструмент. Если вы совершенствуете способ сверления акрила, уменьшите скорость подачи на 50% на последнем 1 мм перед пробитием. Такой контролируемый выход предотвращает катастрофическое выбивание заготовки в нижней части.
Как сверлить акриловые пластины ручной дрелью: подложки, контроль оборотов и усилие, необходимое для сверления.
Ручное сверление на сборочных линиях не обеспечивает такой же жесткой направляющей, как шпиндель станка с ЧПУ, что делает этот этап наиболее распространенным источником поломок деталей. Ручные инструменты шатаются под неравномерным давлением рук, вызывая изгибающие моменты, которые приводят к растрескиванию хрупких отверстий. Всегда подкладывайте под заготовку плоскую жесткую подложку из обрезка материала — например, МДФ или березовую фанеру. Подложка поддерживает волокна нижней поверхности заготовки в месте выхода острия сверла.
Наиболее распространенная ошибка оператора — это слишком сильное нажатие на сверло в момент его пробития. Начните с умеренных скоростей вращения шпинделя, но уменьшите силу нажатия, как только сопротивление резанию снизится. Острое акриловое сверло должно срезать нижнюю поверхность, используя вес инструмента и минимальное усилие вперед. Выработка этой простой физической привычки предотвращает более 80% растрескивания выходных отверстий на сборочных верстаках.
Стратегии охлаждения для оптимальной работы со сверлом по акрилу: использование термофена или водорастворимого аэрозоля.
Охлаждение пластмасс требует тщательной дисциплины; неправильный выбор приводит к большему ущербу, чем сухая резка. Мы часто видим, как в цехах распыляют универсальные охлаждающие жидкости для металлообработки или спирт на горячие отверстия, и через несколько дней детали покрываются трещинами, образуя паутину. Акрил подвержен сильному растрескиванию под воздействием растворителей при воздействии агрессивных химических веществ и механических нагрузок.
Для максимального увеличения срока службы сверла для акрила мы настоятельно рекомендуем использовать вихревые пистолеты для подачи холодного воздуха. Чистый, сухой, охлажденный воздух поддерживает температуру в зоне резания значительно ниже температуры стеклования пластика и очищает канавки без загрязнения жидкостью. Если для глубоких отверстий требуется жидкий охлаждающий агент, используйте сертифицированные безопасные для полимеров, не содержащие сложных эфиров водяные туманы и промывайте компоненты сразу после обработки, чтобы удалить все остатки жидкости.
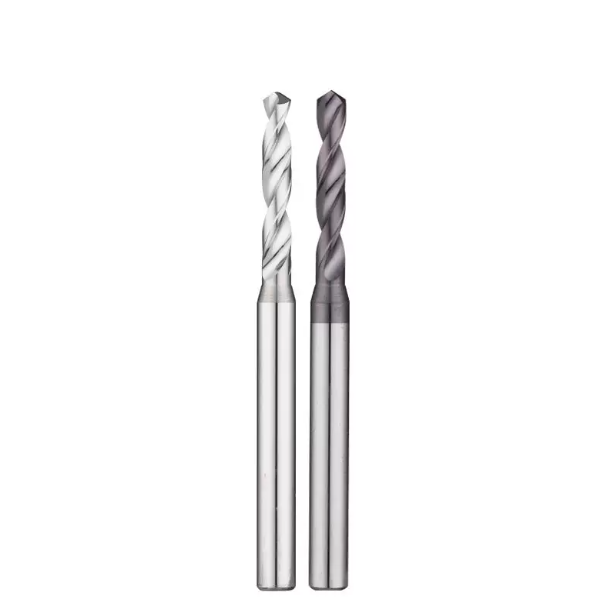
Износ инструмента и напряжения после сверления: проверки качества, которые должен проводить каждый токарь.
В высокоточной обработке на станках с ЧПУ наиболее опасными бракованными изделиями являются «бомбы замедленного действия» — детали, которые проходят визуальный осмотр, но трескаются во время окончательной сборки. В отличие от металлов, акрил обладает выраженной «памятью напряжений». Даже без видимых заусенцев или сколов по периметру отверстия остаточное тепло резания и высокие осевые усилия создают сильные локальные растягивающие напряжения, которые могут образовывать паутину под действием крутящего момента крепежных элементов.
Установление строгих стандартов качества для высококлассных клиентов в сфере оптики научило нас перенести контроль качества на более ранний этап — отслеживание износа инструмента. Полагаться на оператора с фонариком и лупой невозможно для выявления скрытых подповерхностных повреждений. Для достижения нулевого уровня брака в производстве необходимо сочетать микроскопический мониторинг износа каждого сверла для акрила с дисциплинированным процессом снятия напряжений.
Проверка затупления режущей кромки акрилового сверла до того, как оно вызовет микротрещины в обрабатываемой детали.
Рядом с нашими контрольными гранитными столешницами постоянно находится микроскоп с 50-кратным увеличением и подсветкой. После завершения планового производственного цикла наши операторы осматривают основные режущие кромки, прежде чем измерять диаметры отверстий. Износ неметаллических инструментов обманчив; режущие кромки редко скалываются, как это происходит со сталью. Вместо этого микроскопический износ при хонинговании скругляет режущую кромку, или тонкая, запеченная полимерная пленка покрывает боковую поверхность.
Как только радиус закругления кромки превысит 0.02 мм, ваше акриловое сверло перестанет резать и начнет вспахивать материал за счет трения. Это трение создает сильное растягивающее напряжение в подповерхностном слое стенки, практически гарантируя последующее разрушение. Если при осмотре с помощью лупы обнаруживается расширенная зона износа или при резке образуется пыль, а не хрустящие скрученные стружки, немедленно извлеките инструмент для переточки.
Поляризационный контроль: обнаружение трещин вокруг отверстий, просверленных сверлами для сверления акрила.
Для предотвращения образования трещин во время сборки мы обучаем наши группы поддержки клиентов использованию анализа напряжений в поляризованном свете. Поместите просверленную прозрачную деталь между двумя листами поляризационной пленки, осветите ее плоской белой подсветкой и поверните один из фильтров. Захваченные при механической обработке напряжения немедленно проявляются в виде ярких, радужных полос двулучепреломления вокруг стенки отверстия.
Плотные, сгруппированные цветовые кольца указывают на сильную концентрацию напряжений. При сверлении акрила тупыми сверлами в листовой материал образуются отчетливые узоры напряжений в виде клеверного листа. Эти зоны напряжений мгновенно растрескиваются при очистке изопропиловым спиртом. Поляризационный контроль позволяет в считанные секунды получить четкое визуальное подтверждение того, достаточно ли плавные скорости подачи и углы наклона для производства.
Циклы отжига для толстостенного акрила, просверленного на станке с ЧПУ: снятие остаточных напряжений.
Для компонентов толщиной более 15 мм — таких как коллекторы для жидкостей, смотровые окна и сосуды под давлением — одних параметров сверления недостаточно для устранения всех внутренних напряжений. Контролируемый цикл отжига в печи является важной мерой безопасности после механической обработки. При производстве толстых медицинских модулей мы пропускаем все просверленные блоки через программируемую конвекционную печь для релаксации ориентированных полимерных цепей.
Контроль скорости изменения температуры имеет гораздо большее значение, чем максимальная температура выдержки. При работе с литым акрилом следует медленно повышать температуру на 10–15 °C в час примерно до 80 °C, выдерживая ее в течение одного часа на каждые 5 мм толщины. Затем следует медленно охладить изделие в закрытой печи до комнатной температуры. Спешка в этом цикле приводит к возникновению сильных температурных градиентов, что сводит на нет точность, достигнутую на станке.
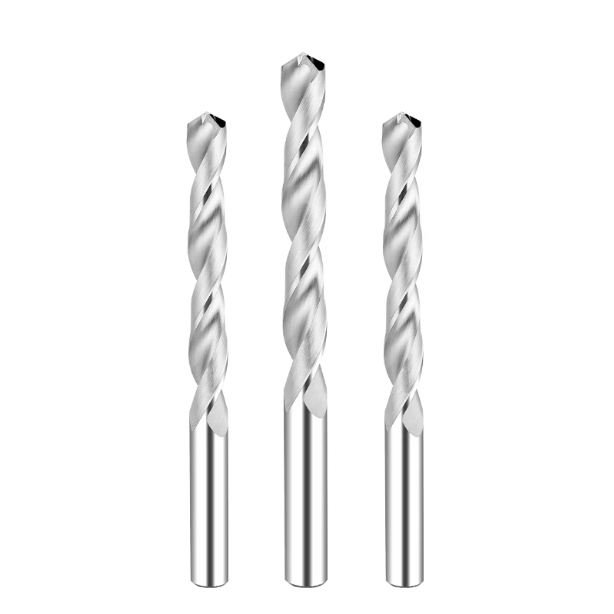
Руководство для производителей оригинального оборудования и поставщиков: Когда следует переходить на оптовую продажу твердосплавных сверл для масштабирования производства
Когда масштабы производства увеличиваются от мелкосерийного прототипирования до тысяч деталей в месяц, оценка оснастки исключительно по цене, указанной в каталоге, становится неэффективной. Реальным фактором, определяющим затраты, является простой шпинделя, вызванный частой сменой инструмента, настройкой инструмента и доработкой партий. Ключевым показателем становится общая стоимость одного отверстия на протяжении всего производственного процесса.
Использование специализированного твердосплавного инструмента обеспечивает стабильную металлургическую структуру зерна и жесткие допуски шлифовки на протяжении тысяч циклов. В сочетании с полированными канавками, правильными углами заточки и контролируемыми протоколами напряжений, выбор лучшего сверла для акрила в серийном производстве снижает прямые производственные накладные расходы и исключает случайные поломки деталей.
Субмикронная вольфрамовая подложка: металлургия, лежащая в основе оптовой продажи твердосплавных сверл.
Металлургия порошковых стержней из карбида определяет долговечность инструмента из абразивных полимеров. Неопытные покупатели считают, что более твердые марки всегда работают лучше, но чрезмерная твердость увеличивает хрупкость, вызывая микротрещины в острых как бритва кромках при ударном воздействии. Для резки акрила мы указываем размер зерна вольфрама менее 0.6 мкм с содержанием кобальта, строго сбалансированным в пределах от 10% до 12%.
Эта металлургическая матрица позволяет шлифовать исключительно гладкие режущие кромки без микроскопических зазубрин, сохраняя при этом прочность на поперечный разрыв (TRS), необходимую для сопротивления боковому отклонению. При оценке твердосплавных сверл оптом следует проверять размер зерна и сопротивление разрушению исходного материала. Высокочистый вольфрам обеспечивает равномерный износ боковой поверхности в течение сотен часов, сохраняя чистоту поверхности отверстий кристально чистой.
Оптимизация себестоимости одного отверстия: как оптовая продажа твердосплавных сверл сокращает время простоя в производстве акрила.
Мы провели аудит европейского поставщика приборных панелей, использующего модифицированные инструменты из быстрорежущей стали на четырехкоординатных обрабатывающих центрах. Хотя первоначальные затраты на сверление были низкими, операторы останавливали шпиндель каждые 400 отверстий для регулировки смещения инструмента и его замены. С учетом потерянного машинного времени, проверок первого изделия и случайных бракованных деталей из-за затупившихся кромок, их себестоимость одного отверстия оказалась непомерно высокой.
Замена этих инструментов на специализированные твердосплавные сверла с микрозернистой зернистостью позволила станкам просверлить 2,800 отверстий до необходимости обновления смещения. Время простоя на смену инструмента значительно сократилось, что повысило общую производительность цеха. Учет амортизации шпинделя и экономии на браке в модели операционных затрат показывает, что прецизионный твердосплавный инструмент значительно снижает общую стоимость одного отверстия.
Индивидуальная геометрия инструмента: подгонка сверл для сверления акрила под ваши точные допуски.
Характеристики резки заметно различаются в зависимости от состава акрила. Обработка литых пластин с высокой молекулярной массой, таких как Plexiglas GS, требует иных углов спирали и зазора, чем обработка сыпучих экструдированных листов, таких как Perspex XT. Применение оптимизированной для литья геометрии к экструдированному акрилу приводит к образованию липких, плотно упакованных канавок и термическому растрескиванию.
Если вы сталкиваетесь с низкой производительностью при работе с определенным типом полимера или требуете жестких допусков на соосность зенковки и плоскостность глухого отверстия, отправка нам чертежей и условий резки поможет точно определить проблему. Настройка углов спирали, зазоров и соосности хвостовика H6 для конкретных сверл, предназначенных для сверления акрила, устраняет постоянные трещины и стабилизирует всю вашу производственную линию.






