
В прошлом месяце поставщик аэрокосмической продукции в Огайо сломал три метчика подряд при обработке резьбы M16×1.5 на партии втулок шасси из стали 4340 (закаленных и отпущенных до 36 HRC). Готовый компонент был утилизирован, обрабатывающий центр простаивал полсмены, а прямые убытки от продажи деталей превысили 3,000 долларов.
Вечером того же дня мастер по инструментальному делу из цеха позвонил в нашу службу поддержки. Его недовольство было очевидным: «Почему метчики плавно работают на холоднокатаной стали 1018, но как только мы загружаем сталь 4140, 4340 или предварительно закаленную P20, инструменты ломаются или контрольный калибр выходит из строя после двух оборотов?»
За 16 лет работы с предприятиями точной механической обработки в США и Европе мы убедились, что подобная ситуация встречается крайне часто. Хромомолибденовые легированные стали и предварительно закаленные инструментальные стали обладают повышенной прочностью на растяжение, выраженным деформационным упрочнением и склонностью к упругому восстановлению, которые обычно превышают пределы текучести при кручении метчиков для резки или формовки.
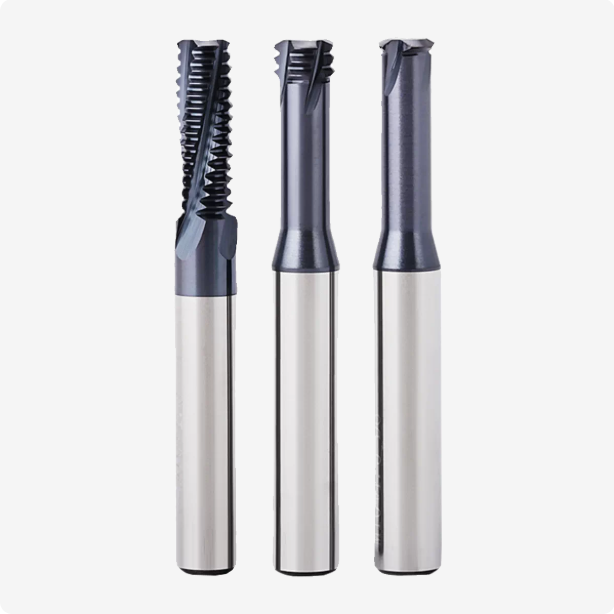
Чтобы защитить дорогостоящие компоненты от брака, мы больше не рекомендуем использовать метчики для этих целей. Механические цеха значительно повышают надежность технологического процесса, внедряя специально разработанное решение для нарезания резьбы на стальных деталях.
Однако установка резьбофрезы в держатель инструмента сама по себе не решает всех проблем. В ходе наших полевых проверок мы постоянно сталкиваемся с тем, что программисты повторяют три критические ошибки:
- Исключение компенсации подачи по центральной линии инструмента, которая приводит к резкому увеличению эффективной нагрузки на наружный диаметр стружки и образованию стружки на режущих кромках.
- При работе с многозубчатыми фрезами полного профиля в глубоких отверстиях возникает сильное конусное искривление зубьев вблизи дна отверстия из-за отклонения инструмента.
- Заливание высокотвердых сплавов стандартным водорастворимым охлаждающим агентом приводит к образованию трещин термической усталости вдоль твердосплавных режущих канавок.
Для устранения этих сбоев необходимы твердосплавные фрезы, подобранные под металлургические характеристики материала, радиальные многопроходные траектории движения инструмента, а также проверенные расчеты длины поверхности и подачи. Если ваши операторы станков постоянно держат кнопку фиксации подачи при обработке деталей из стали 4140 или P20, уверены ли вы, что ваш текущий инструмент и программа интерполяции действительно оптимизированы для легированных сталей?
Почему мы рекомендуем зарубежные мастерские заменять метчики твердосплавными резьбофрезами при обработке сталей 4140 и 4340
При обслуживании цехов по обработке тяжелого оборудования в США мы регулярно видим, как операторы с ужасом ожидают циклов нарезания резьбы на сталях 4140 и 4340. После закалки и отпуска эти среднеуглеродистые хромомолибденовые стали оказывают сильное радиальное упругое воздействие на корпус инструмента во время нарезания резьбы. Это упругое восстановление резко увеличивает момент трения прямо на хвостовике метчика. Если стружка даже немного забивается в канавки, инструмент мгновенно срезается, что приводит к дорогостоящим электроэрозионным работам и риску повреждения конструкции детали.
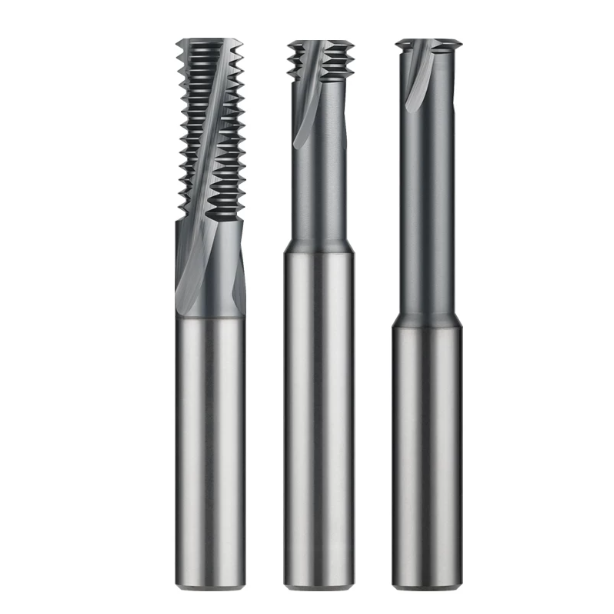
Именно поэтому мы неизменно направляем обрабатывающие предприятия на использование высококачественных твердосплавных резьбофрез для этих сложных сплавов. Резьборезное фрезерование использует прерывистое точечное резание, что обеспечивает предсказуемые и стабильные нагрузки на шпиндель вместо возрастающего непрерывного трения. Даже если режущий инструмент заклинит или выйдет из строя, он никогда не заклинит внутри отверстия; мелкие фрагменты свободно выдуваются воздухом. Вы исключаете катастрофические потери деталей и получаете стабильный, высоковоспроизводимый цикл нарезания резьбы.
Глухие отверстия в предварительно закаленной стали твердостью 28–36 HRC: данные из цеха по устранению брака, вызванного поломкой метчиков.
В прошлом году мы оказали помощь производителю гидравлического оборудования из Висконсина, который изготовил 32 блока коллекторов из стали HRC 4140 с более чем дюжиной глубоких глухих отверстий M14×1.5 в каждом. Они использовали метчики из кобальта, что приводило к микросколам и катастрофическим поломкам инструмента в среднем каждые 120 отверстий. Это привело к неприемлемому уровню брака в 3-5%. Не изменяя диаметр направляющего сверла, мы перевели их оборудование на специализированную резьбонарезную фрезу для стали с использованием ступенчатой многопроходной обработки.
Производство 500 блоков завершилось без поломок инструментов и брака деталей. Время цикла на одно отверстие увеличилось примерно на 8 секунд, но общая стоимость готового отверстия снизилась почти на 40% после того, как исчезли затраты на доработку электроэрозионной обработкой и списание брака. Экономия нескольких секунд на цикле бессмысленна, если поломка инструмента приводит к браку готового компонента; предсказуемая надежность процесса всегда обеспечивает более высокую чистую прибыль.
Почему высокая прочность на разрыв стали 4340 делает высокопрочные твердосплавные резьбофрезы предпочтительнее инструментов со сменными пластинами?
При обработке стали 4340 с пределом прочности на растяжение более 1,000 МПа сопротивление резанию резко возрастает. Многие цеха, нарезающие резьбу M20 или большего диаметра, сразу же переходят на сменные пластины для снижения затрат на расходные материалы. Однако производственные испытания на аэрокосмических предприятиях неизменно выявляют механические пределы возможностей сменных пластин. Винты в гнездах, прокладки и тонкие стенки гнезд для резцов с трудом выдерживают сильное радиальное сопротивление, вызывая микровибрацию при первоначальном входе зуба.
Это отклонение приводит к вибрации поверхности и создает обратный конус в месте, где калибровочный пробковый шаблон застревает на полпути в отверстии. Для конструкционных деталей из стали 4340 мы неизменно рекомендуем использовать твердосплавные резьбофрезы с массивными сердечниками и винтовыми канавками. Твердая субмикронная вольфрамовая подложка обеспечивает необходимую жесткость на изгиб, предотвращая отклонение в глубоких отверстиях и сохраняя точный диаметр шага без бесконечных корректировок компенсатора резца.
Рекомендации по выбору типов резьбофрез для сталей P20 и среднеуглеродистых низколегированных сталей
При обработке больших оснований или направляющих пресс-форм из стали P20 инженеры часто задаются вопросом, почему инструмент, работающий с 4140, оставляет на стали P20 рваные, неровные резьбы. Хотя сталь P20 поставляется предварительно закаленной (28–32 HRC), она заметно более пластична и липка, чем стандартная сталь 4140. Использование обычных фрез приводит к размазыванию материала по боковой поверхности, создавая микроскопические разрывы, которые вызывают заедание болтов во время окончательной сборки пресс-формы.
Для достижения баланса между качеством обработки поверхности и сроком службы инструмента необходимо подобрать геометрию фрезы в соответствии с глубиной отверстия, шагом резьбы и жесткостью станка. Понимание физических ограничений различных типов резьбофрез позволяет предотвратить деформацию инструмента, оставаясь при этом в пределах допустимого крутящего момента шпинделя. Универсальной фрезы не существует; знание того, когда следует менять геометрию, отличает стабильное производство от постоянной доработки резьбы.
Сравнение резьбофрез с прямыми и винтовыми канавками: эффективность удаления стружки при глубоком сверлении и сопротивление резанию.
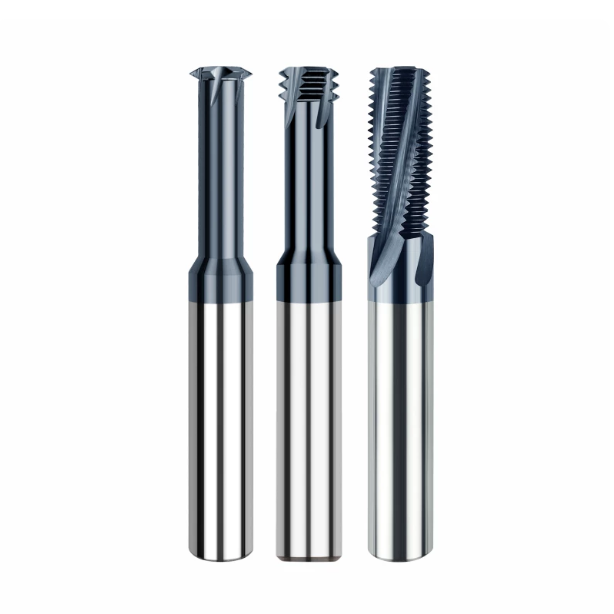
Конструкция с прямыми канавками обеспечивает высокую жесткость сердечника и симметричную геометрию шлифования. В неглубоких отверстиях диаметром менее 1.5 × D или в тонкостенных конструкциях они обеспечивают жесткую опору и просты в точной переточке. Однако в глубоких отверстиях из низколегированной стали прямые канавки не обеспечивают осевого подъема стружки. Мелкая стальная стружка забивается в канавки, повторно срезается о гребни и вызывает преждевременное скалывание зубьев.
Для глубины резьбы, превышающей 2×D, мы неизменно используем винтовые канавки с углом наклона спирали от 15° до 30°. Среди стандартных типов резьбофрез винтовые канавки обеспечивают постепенное срезание, а не внезапный удар по всей поверхности. Эта динамика снижает пиковую нагрузку на шпиндель и обеспечивает чистое удаление стружки из отверстия, сохраняя целостность режущих кромок.
Одноформовые и многоформовые резьбофрезы: устранение отклонения конуса на основе соотношения длины и диаметра.
Распространённым дефектом в глубоких отверстиях P20 является конусность резьбы, когда калибровочный пробковый шаблон входит в отверстие, но застревает на полпути. Программисты часто предпочитают многопрофильные резцы для нарезания резьбы за один проход по 360 градусов. Однако полное зацепление профиля резко увеличивает радиальное давление инструмента. Когда вылет превышает 2.5×D, отклонение резца приводит к уменьшению диаметра шага резьбы вблизи дна отверстия.
При обработке глубоких глухих отверстий переход на однозубые или короткие трехзубчатые фрезы решает эту проблему. Эти универсальные резьбофрезы снижают усилие резания до доли от усилия полного профиля, практически исключая радиальное смещение. Хотя многопроходные циклы занимают на несколько секунд больше времени, они гарантируют истинную цилиндричность диаметра делительной окружности и исключают трудоемкую регулировку компенсатора инструмента.
Фрезерование резьбы с плоским дном для глухих отверстий с возможностью подачи охлаждающей жидкости: регулировка удаления стружки и защита от запутывания резьбы в цеху.
В гидравлических коллекторных блоках и вставках пресс-форм каналы для жидкости требуют полной глубины резьбы до самой нижней поверхности. Стандартная внешняя подача охлаждающей жидкости отскакивает от отверстия и не может проникнуть в эту узкую мертвую зону. Стружка скапливается на дне, образуя пульпу, которая трется о кончик режущей кромки, быстро разрушая концевые зубья всего после двух-трех деталей.
Использование специальных инструментов для внутренней подачи охлаждающей жидкости через шпиндель полностью меняет ситуацию. Мы рекомендуем поддерживать давление охлаждающей жидкости выше 200 PSI (15 бар) в сочетании с резцами, имеющими компенсацию за зазор между режущей кромкой и режущей кромкой. Струя под давлением смывает стружку прямо вверх по канавкам, поддерживая чистоту полости и обеспечивая получение ровных, острых резьб непосредственно на дне.
Обработка термообработанной легированной стали (48–55 HRC): практические решения с использованием твердосплавных резьбофрез HRC55.
Когда закаленные детали из стали 4140 или 4340 достигают твердости 48–55 HRC, материал переходит в плотную структуру отпущенного мартенсита. В цехах обычно используют медленную электроэрозионную обработку, чтобы избежать поломки метчиков в этой зоне. Однако электроэрозионная обработка оставляет хрупкий, переплавленный «белый слой», который легко инициирует трещины под воздействием усталости.
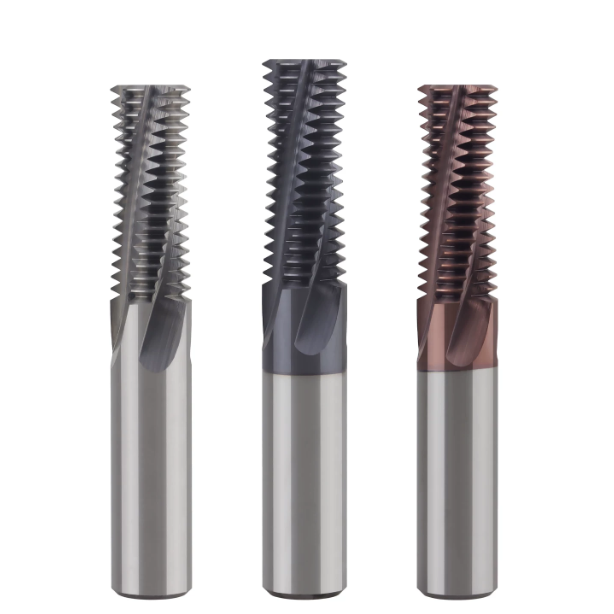
Для фрезерования закаленных материалов непосредственно на подложках требуется согласованный зажим инструмента, идеально вращающиеся шпиндели и точно настроенная микрогеометрия. Использование специализированных резьбофрез из твердосплава с твердостью HRC55 позволяет цехам нарезать полную резьбу сразу после термообработки. Это исключает поломку метчиков и вторичную деформацию деталей, обеспечивая надежное соблюдение критически важных допусков по чертежам.
Выбор подложки для резьбофрез из карбида HRC55: субмикронные марки для предотвращения микросколов.
Специалисты по механической обработке часто считают, что для резки более твердой стали требуется самый твердый и хрупкий из доступных марок твердосплава. Напротив, данные по резанию показывают, что при твердости выше 50 HRC инструменты выходят из строя из-за сколов кромки под воздействием циклических ударных нагрузок, а не из-за постепенного износа боковой поверхности. Микросколы на режущей кромке быстро перерастают в полный выход зуба из строя.
Для решения этой проблемы в наших твердосплавных резьбофрезах HRC55 используются субмикронные вольфрамовые подложки с размером зерен от 0.4 до 0.6 микрон. Эта плотная зернистая матрица останавливает распространение микротрещин, сохраняя при этом сбалансированное распределение кобальта. В результате достигается превосходная трещиностойкость, которая поглощает прерывистые ударные нагрузки при резании твердыми включениями, не снижая при этом износостойкость.
Выбор покрытия для закаленной стали 4140/4340: сравнение срока службы высокотемпературных покрытий на резьбофрезах из карбида HRC55.
Температура точечного контакта легко превышает 1,470°F (800°C) при резке закаленной стали 4340. Стандартные покрытия TiAlN быстро окисляются в этих условиях, отслаиваясь примерно после 15 отверстий и оставляя оголенный карбид, который разрушается от трения. Основная проблема в этом диапазоне твердости — рассеивание тепла.
В отличие от этого, усовершенствованные нанокомпозитные покрытия AlCrN, нанесенные на наши твердосплавные резьбофрезы HRC55, стабильно обеспечивают получение более 45 отверстий на инструмент. Высокое содержание алюминия образует плотный защитный оксидный барьер при высоких температурах, выдерживая нагрев до 1,830°F (1,000°C). Этот тепловой барьер защищает подложку и снижает трение передней поверхности во время образования стружки.
Обработка сжатым воздухом или влажная обработка? Проверка эффективности охлаждения и контроля термического удара для твердосплавных резьбофрез HRC55 в цехах заказчиков.
Стратегия охлаждения закаленной стали вызывает жаркие споры в цехах. Многие операторы обильно подают на инструмент водорастворимую охлаждающую жидкость, полагая, что это продлевает срок его службы. В действительности же, чередование интенсивного нагрева при резке и внезапного охлаждения жидкостью вызывает сильный термический шок, образуя гребенчатые трещины, которые ломают зубья фрезы.
Мы рекомендуем использовать чистый, сухой сжатый воздух или минимальное количество смазки (MQL) на наших твердосплавных резьбофрезах HRC55. Сухая обработка поддерживает стабильную температуру резания, предотвращая образование микротрещин, вызванных термическими циклами. В то же время, воздух под высоким давлением удаляет горячую порошкообразную стружку из отверстия, предотвращая повторное резание стружки и повреждение готовых резьбовых поверхностей.
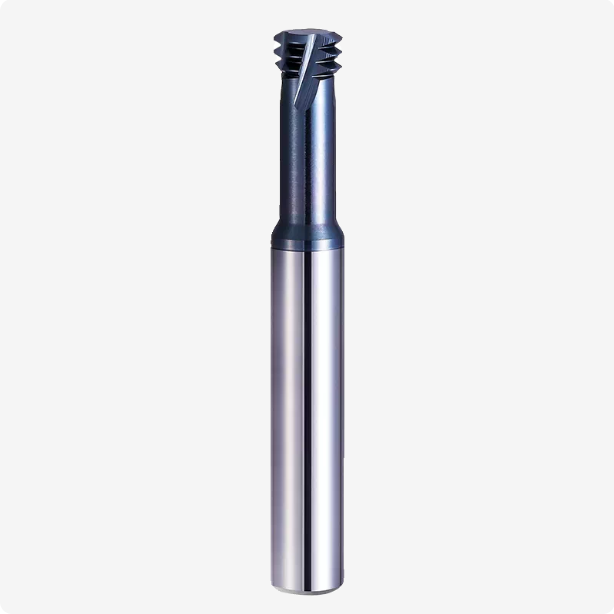
Стратегии подачи и скорости резьбофрезерования для сталей 4140, 4340 и P20
Часто в цеху мы устраняем проблему, связанную со скрипом шпинделя или немедленным сколом зубьев при круговом входе, даже при использовании каталожных номеров. Основная причина редко заключается в жесткости станка или твердости исходного инструмента; она возникает из-за приложения линейных подач фрезерования непосредственно к внутренним винтовым дугам. Прочные сплавы, такие как 4140, 4340 и P20, обладают высокой устойчивостью к пластической деформации. По мере того, как режущий инструмент перемещается вдоль внутренней дуги, резко возрастает сопротивление зацеплению инструмента, создавая сильное сопротивление резанию.
Для настройки безопасной подачи и скорости резьбофрезы необходимо программировать динамическое круговое зацепление, а не линейные проходы. Балансировка фактической нагрузки на режущую кромку инструмента относительно перемещения осей ЧПУ имеет решающее значение для предотвращения вибрации. Синхронизация запрограммированного перемещения осей с фактическими физическими процессами зацепления зубьев защищает режущие кромки, исключает конусность и обеспечивает жесткие допуски резьбы.
Ключ к предотвращению деформации инструмента: формулы коррекции скорости подачи от центра инструмента к внешней кромке.
Если задавать скорость подачи непосредственно в качестве значения F в G-коде во время нарезания внутренней резьбы, фактическая нагрузка на зубья увеличивается в два-три раза. Система ЧПУ отслеживает центральную ось инструмента, а не внешний диаметр резания. Поскольку центр инструмента перемещается вдоль гораздо меньшего радиуса, чем режущие зубья, нескорректированная центральная подача мгновенно перегружает канавки, вызывая деформацию инструмента и образование конической резьбы в глубоких отверстиях.
Для исправления этой проблемы рассчитайте центральную подачу, умножив внешнюю подачу на отношение диаметра отверстия минус диаметр фрезы к диаметру отверстия. Применение этой формулы гарантирует, что запрограммированные значения подачи и скорости резьбофрезы будут поддерживать точную толщину стружки на зуб. Это исключает чрезмерное радиальное смещение и предотвращает уменьшение диаметра делительной окружности в нижней части отверстия.
Рекомендуемые диапазоны подачи и скорости вращения резьбофрез для сталей 4140 и P20 (скорость резания и подача на зуб).
Для предварительно закаленных инструментальных сталей 4140 и P20 (28–32 HRC), при условии, что биение шпинделя не превышает 3 микрон, мы рекомендуем начинать со скорости резания 70–95 м/мин. Эта скорость активирует износостойкие покрытия, не ускоряя образование кратеров из-за включений твердых легирующих элементов. Для более прочной стали 4340 мы рекомендуем снизить скорость резания до 60–80 м/мин для сохранения целостности кромки.
Подгонка каждого зуба требует одинаково тщательного подхода: слишком низкая скорость подачи приводит к полировке, а не к резанию зубьев, вызывая быстрое упрочнение материала. Для надежной работы резьбофрезы с точки зрения подачи и скорости вращения поддерживайте внешнюю подачу на зуб в диапазоне от 0.03 до 0.06 мм. Умеренная скорость обработки поверхности при сохранении надежного контакта стружки с поверхностью обеспечивает чистое резание стали зубьями, значительно продлевая срок службы инструмента.
Стратегии радиальной многопроходной обработки и дугового ввода: решение производственных проблем, когда непроходной калибр входит, а проходной заедает.
Количество доработок в цехе резко возрастает, когда проверка резьбовых калибров не удаётся: проходной калибр заедает, а непроходной болтается. В высокопрочной стали 4140 или 4340 снятие всей глубины резьбы за один радиальный проход создаёт огромное боковое давление, которое деформирует резец, искажая углы боковой поверхности. Разделение радиального резания на ступенчатые проходы уравновешивает силу резания и сохраняет истинную геометрию резьбы.
Мы рекомендуем черновую обработку на 65% радиальной глубины, получистовую — на 30%, чистовую — на 5%, после чего следует пружинный проход для глубоких отверстий диаметром более 2.5 × D. Никогда не вдавливайте инструмент прямо в стенку отверстия; всегда используйте плавный тангенциальный вход под углом 90° или 180°. Сочетание правильного входа инструмента с точно настроенными параметрами подачи и скорости резьбофрезы гарантирует прохождение проверки проходимости/непроходимости с первого раза.
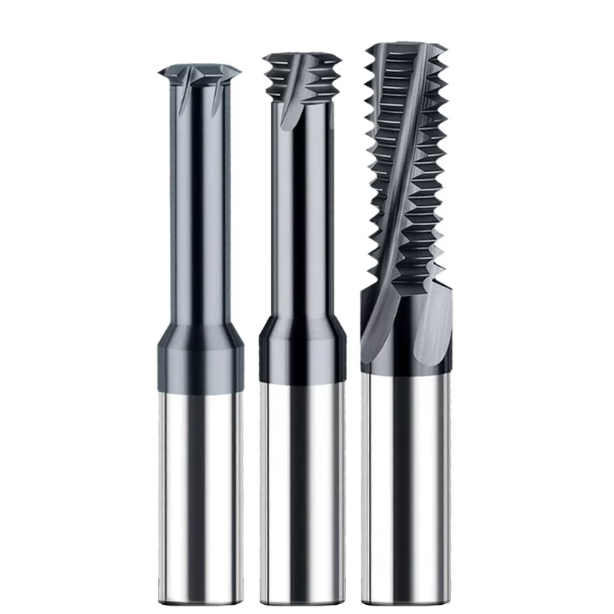
Как мы контролируем качество фрезерования стальных деталей, будучи профессиональным производителем резьбофрез из твердосплавных материалов.
Устранение упругого восстановления легированной стали, удаления стружки из полостей пресс-форм и термических напряжений в закаленных сталях всегда сводится к качеству изготовления режущего инструмента. Даже при проверенных подачах, скоростях и траекториях движения инструмента, инструмент, не соответствующий спецификациям, не сможет нарезать точную резьбу. Субмикронные ошибки в шаге резьбы, симметрии боковой поверхности или подготовке кромки неизбежно приводят к провалу проверок калибровкой «проход/непроход».
Как опытный производитель резьбофрез из твердосплавных материалов , мы знаем, что номинальные характеристики, указанные в каталоге, ничего не значат без предсказуемой производительности резания при динамических нагрузках. Изготовление фрез для предварительно закаленных и конструкционных сталей требует точного контроля структуры зерна, жесткой многоосевой шлифовки и микроинженерной подготовки кромки. Если ваш текущий инструмент не справляется со своей задачей, проверьте, не увеличивают ли допуски при изготовлении инструмента погрешности обработки.
От заготовки до готовой шлифовки: как производитель резьбофрез из карбида ограничивает радиальное биение (TIR) до менее 3 микрон.
При высокоскоростной спиральной интерполяции в легированных сталях даже 5 микрон радиального биения создают серьезный дисбаланс нагрузки, приводящий к преждевременному сколу отдельных зубьев. При обработке прочных хромомолибденовых сплавов равномерное распределение нагрузки на зубья имеет решающее значение для стабильного износа. Поддержание общего индикаторного биения (TIR) в очень узком диапазоне во время производства предотвращает преждевременное разрушение кромки.
Как специализированный производитель резьбофрез из твердосплавных материалов , мы шлифуем спиральные профили на прецизионных 5-осевых инструментальных заточных станках, поддерживая температуру охлаждающей жидкости в пределах ±0.5°C. Такой контроль температуры исключает температурный дрейф шлифовального круга и предотвращает накопление ошибок шага зубьев на многозубчатых формах. Если ваши высококачественные инструментальные держатели все еще создают вибрацию при работе с материалом 4140, проверьте статическое значение TIR вашей фрезы, чтобы убедиться, что оно соответствует стандарту 3 микрона.
Три наиболее распространенных дефекта резьбы, о которых сообщают западные машиностроительные предприятия, и наши меры по их устранению с помощью хонингования кромок.
Данные о качестве, полученные на североамериканских и европейских предприятиях, указывают на три распространенных дефекта резьбы в предварительно закаленных сталях: заусенцы на гребне, деформация стенок тонких втулок и быстрое изменение шага резьбы. Механики часто предполагают, что причиной этих разрывов является тупой инструмент. На самом деле, слишком острая кромка мгновенно образует микросколы при ударе по стали 4340 или P20, быстро превращая резку в сильную полировку.
Мы устраняем этот вид поломки, применяя контролируемую заточку режущей кромки со сбалансированной геометрией K-фактора, специально разработанной для конструкционных сталей. Мы затачиваем режущие кромки до радиуса 8–15 микрон, а затем проводим микрополировку в жидкости для удаления микрокапель с передней поверхности. Если вы сталкиваетесь с проблемой разрыва резьбы в стали твердостью более 30 HRC, осмотр заточенной кромки вашего резца, скорее всего, выявит первопричину образования заусенцев.
Решение проблем, связанных со специальным шагом выводов и глубокими отверстиями: ключевые моменты для разработки специализированного инструмента.
В специализированном производстве — например, при изготовлении клапанов для нефтедобывающей промышленности, гидравлических систем для аэрокосмической отрасли или сложных направляющих для пресс-форм — стандартные фрезы из каталога не могут охватить все области применения. При сверлении глухих отверстий глубже 3×D, при работе со специальными профилями UNJ или при низком давлении охлаждающей жидкости в шпинделе стандартные инструменты замедляют производство и увеличивают риск брака дорогостоящих деталей.
Разработка высокопроизводительных установок в условиях жестких ограничений требует технического сотрудничества с опытным производителем резьбофрез из твердосплавных материалов. Вместо того чтобы отправлять только основные размеры резьбы, предоставьте полную информацию о вашей установке: конусность станка, кривые крутящего момента шпинделя, коэффициенты вылета, твердость сердцевины и характеристики охлаждающей жидкости. Если вы начинаете работу со сложной обработкой легированной стали, предоставление чертежей детали и образцов износа позволит нам разработать геометрию канавок, которая будет работать с первой же установки.






