
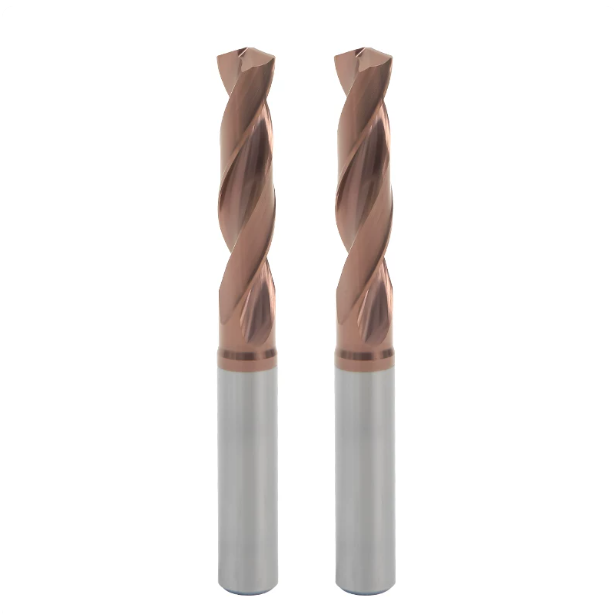
Vor einigen Monaten erhielten wir einen dringenden Videoanruf von einem langjährigen Kunden, der eine Formenbaufirma in Michigan betreibt. Sie waren bei der Bearbeitung einer Charge SKD11-Formeinsätze, die auf HRC 62 wärmebehandelt waren, auf ein Problem gestoßen. Der Werkstattmeister hielt im Video einen verbogenen, rauchenden Bohrer mit abgebrochener Schneide hoch und sagte: „Das ist heute schon das fünfte kaputte Werkzeug. Der Bohrlochgrund ist komplett kaltverfestigt, und es geht um Teile im Wert von zehntausend Dollar. Welche Bohrer eignen sich am besten für gehärteten Stahl?“
Nach 15 Jahren Erfahrung im Werkzeugschleifen und CNC-Einrichten habe ich diesen Albtraum schon dutzende Male erlebt. Viele Betriebe versuchen, selbst harte Stähle mit einer Härte von 50 bis über 60 HRC mit Kobaltbohrern oder handelsüblichen Hartmetallbohrern zu bearbeiten. Das Ergebnis ist immer dasselbe: Das Werkzeug kreischt beim Eintritt, splittert sofort oder bricht, bevor es auch nur ein einziges Loch fertiggestellt hat.
In unserer Testanlage zerstören wir monatlich Tausende von Werkzeugen, um ihre tatsächlichen Belastungsgrenzen zu ermitteln. Bei Wälzlagerstählen, gehärtetem D2 oder einsatzgehärteten Legierungen versagen herkömmliche Bohrverfahren. Bohren ohne Glühprozess erfordert Werkzeuge, die speziell für extreme Schnittkräfte und hohe thermische Belastungen ausgelegt sind.
Deshalb legen wir unsere internen Testdaten und Maschinenprotokolle offen. Wir verzichten auf theoretische Erklärungen und präsentieren die Ergebnisse aus der Praxis, die unser Ingenieurteam mit gebrochenen Hartmetallbohrern und Ausschuss bezahlt hat. Wir haben sieben industrietaugliche Hartmetallbohrer für gehärteten Stahl extremen Belastungen ausgesetzt, um herauszufinden, welche sich bewähren, wo andere versagen.
Wenn Sie mit 60 HRC-Rohmaterial arbeiten, warum sollten Sie sich mit einem Bohrer zufriedengeben, der nach drei Bohrungen den Geist aufgibt, wenn die richtige Einstellung über 300 HRC ermöglicht? Die realen Daten finden Sie unten – sind Sie bereit zu sehen, wie Ihre Werkzeuge im Vergleich abschneiden?
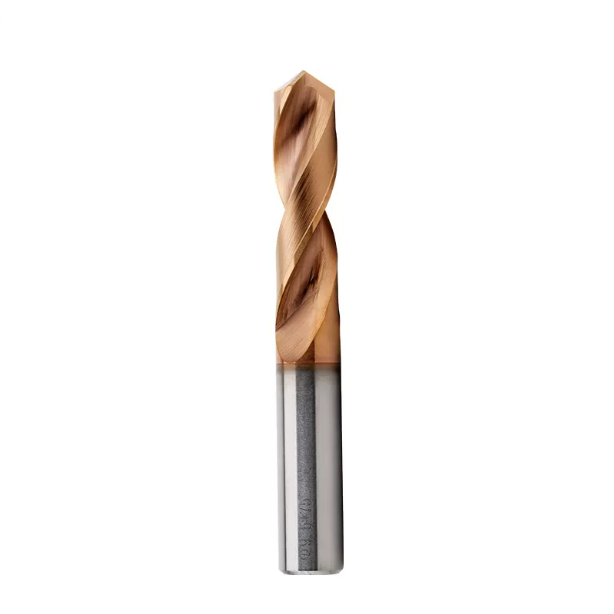
Warum versagen herkömmliche Bohrverfahren bei gehärtetem Stahl? – Daten aus der Praxis
In unserer technischen Unterstützung hören wir oft: „Wir haben das richtige Spiel gelassen, warum quietscht und bricht das Werkzeug beim Eintritt?“ Zerspanungsmechaniker schieben die Schuld häufig auf die Steifigkeit der Maschine oder die Kühlmittelzusammensetzung. Unsere zerstörenden Prüfungen zeigen jedoch, dass herkömmliche Zerspanungsmechaniken versagen, sobald die Stahlhärte kritische Schwellenwerte überschreitet. Die Streckgrenze steigt sprunghaft an, wodurch die normale Spanabfuhr in heftigen Spanausstoß übergeht; spezielle Bohrer für gehärteten Stahl sind unerlässlich, um eine Spindelüberlastung zu verhindern.
Hochgeschwindigkeitsaufnahmen des Schnitts offenbaren das Kernproblem. Beim Bohren in gehärtetem Material wirken auf die Schneide schlagartige Kräfte von Tausenden Newton pro Quadratmillimeter. Bei unserer Arbeit mit nordamerikanischen Formenbauern besteht unser erster Schritt darin, herkömmliche Bohrverfahren für gehärtete Teile einzustellen. Die Behandlung gehärteter Legierungen wie weicher Kohlenstoffstahl führt lediglich zu Ausschuss und explodierenden Werkzeugkosten.
Das „tödliche Dreieck“ der Bearbeitung von Werkstoffen mit einer Härte von 45–65 HRC: Mikrosplitterung, thermische Rissbildung und Kaltverfestigung
Im Härtebereich von 45–65 HRC beginnt der Verschleiß üblicherweise mit mikroskopischem Abplatzen an der Schneidkante. Beim Kontakt mit einer Oberfläche mit einer Härte von über 50 HRC lösen hochfrequente Vibrationen an der Freifläche submikronäre Partikel von der Schneidkante. Sobald die Schneidkante stumpf wird, entsteht durch Reibung innerhalb von Sekunden eine Hitze von über 800 °C. Dadurch bildet sich am Bohrlochgrund eine stark verfestigte Schicht, die nachfolgende Bearbeitungsgänge unmöglich macht.
Thermische Rissbildung durch thermomechanische Ermüdung stellt eine noch größere Gefahr dar. Wenn Zerspanungsmechaniker Rauch bemerken, fluten sie den Schnitt oft mit externem Kühlmittel. Bei hohen Drehzahlen führt der schnelle Wechsel zwischen extremer Schnitthitze und kaltem Kühlmittel zu thermischen Spannungsrissen an der Schneidkante. Um diesen Ausfallkreislauf zu durchbrechen, benötigen Betriebe spezielle Hartmetallbohrer für gehärteten Stahl in Kombination mit einer internen Hochdruck-Kühlmittelzufuhr.
Warum wir HSS- und Kobaltbohrer aus dem Sortiment genommen haben: Der Steifigkeitsstandard für Hartmetallbohrer aus gehärtetem Stahl
Vor Jahren testeten wir in unserer Werkstatt gelegentlich M42- oder 8%-Kobaltbohrer an 48 HRC-Werkzeugstählen für schnelle Werkzeugreparaturen. Nachdem wir die Werkzeugstandzeit über drei Monate beobachtet hatten, verboten wir den Einsatz von Kobaltwerkzeugen an gehärteten Fertigungslinien vollständig. Bei 52 HRC-Stahl der Güte H13 verformte sich die Meißelschneide beim zweiten Bohrloch, was zu einer massiven Verjüngung des Bohrlochs führte. Die Kosten für die Entfernung der abgebrochenen Bohrer waren weitaus höher als die Kosten für hochwertige Werkzeuge.
Kobalt-HSS verliert bei Temperaturen über 500 °C deutlich an Steifigkeit. Die geringe Biegefestigkeit führt unter hohen Schubkräften zu Torsionsschwingungen und Rundlauffehlern. Für Werkstoffe mit einer Härte über 50 HRC schreiben wir daher Hartmetallbohrer für gehärteten Stahl vor. Feinkörniges Hartmetall behält seine Warmhärte und strukturelle Integrität und gewährleistet so ein gleichmäßiges Schneidverhalten und eine zuverlässige Werkzeugstandzeit.
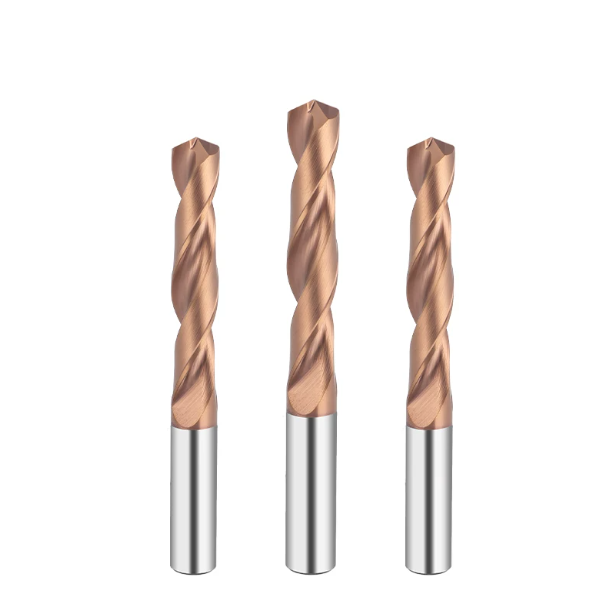
Festlegung von Bewertungsstandards: Wie wir die besten Bohrer für gehärteten Stahl im Praxistest prüfen
In unserer Testanlage sind theoretische Diagramme ohne zerstörende Validierung wertlos. Um die besten Bohrer für gehärteten Stahl zu finden , führten wir Vergleichsversuche auf 3- und 5-Achs-Vertikalbearbeitungszentren durch. Anstatt an Baustahl zu testen, simulierten wir Anwendungen mit hoher Härte im Formenbau und nutzten dabei Spindellastspitzen in Echtzeit sowie die Anzahl der Bohrungen in Chargen als zentrale Messgrößen.
Wir eliminierten Variablen, die Werkzeugfehler verschleiern könnten, wie z. B. vorzeitige Werkzeugkorrekturen oder zu frühe Werkzeugwechsel. Jeder Bohrer wurde in kontinuierlichen Zyklen bis zum Totalausfall oder dem Erreichen definierter Verschleißgrenzen getestet, wobei die vollständige Drehmomentkurve erfasst wurde. Diese Tests liefern uns verifizierte Referenzwerte für Drehzahl und Vorschub und ermöglichen es uns, klare, umsetzbare Parameter anstelle allgemeiner Empfehlungen bereitzustellen.
Strenge Prüfkriterien für Materialien und Bedingungen: D2 (60 HRC), H13 (52 HRC) und internes Kühlmittel mit hohem Druck von über 100 bar
Unser erster Testkörper ist D2-Kaltarbeitsstahl mit einer Härte von 60 HRC, der abrasive Chromkarbide enthält, welche den Schneidkantenverschleiß beschleunigen. Als zweiten Testkörper verwenden wir H13-Warmarbeitsstahl mit einer Härte von 52 HRC, um die Beständigkeit gegen thermische Ermüdung zu prüfen. Alle Testblöcke wurden einer Tieftemperaturbehandlung unterzogen, um Eigenspannungen und weiche Stellen zu beseitigen und so sicherzustellen, dass alle Hartmetallbohrer beim Bohren der gehärteten Stahlproben einem gleichmäßigen Widerstand ausgesetzt sind.
Die Parameter für Kühlung und Späneabfuhr wurden gleichermaßen streng eingehalten. Wir verwendeten ein frequenzvariables, durch die Spindel geführtes Kühlsystem, das einen Druck von über 100 bar mit einer 8%igen halbsynthetischen Emulsion lieferte. Bei Bohrungen mit einer Tiefe von mehr als 5D kann externes Kühlmittel die Hochgeschwindigkeits-Dampfsperre nicht durchdringen. Das durch das Werkzeug geführte Kühlmittel führt über 80 % der Schnittwärme sofort ab und entfernt nadelförmige Späne, um gefährliches Wiederschneiden zu verhindern.
Bewertungskriterien für Werkzeugingenieure: Kosten pro Bohrung, Toleranzeinhaltung und Verschleißmuster der Schneidkante
Bei der Bewertung von Schneidwerkzeugen ist der Kaufpreis nur ein Teilaspekt; entscheidend sind die Gesamtkosten pro Bohrung über die gesamte Produktionsreihe. Ein hochentwickelter Mikrokornbohrer, der 300 Bohrungen in 60 HRC-Stahl durchführt, verursacht deutlich geringere Kosten pro Bohrung als ein billiges Werkzeug, das nach 20 Bohrungen ausfällt, wenn man die Maschinenstillstandszeiten berücksichtigt. Der wahre Wert ergibt sich aus dem Abwägen von Werkzeugkosten, Stillstandszeiten, Ausschussquoten und Nachbearbeitung bei der Auswahl von Hartmetallbohrern für gehärteten Stahl.
Wir prüfen die Bohrungsgeometrie mit Koordinatenmessgeräten und optischen Komparatoren und erfassen dabei die Rundheit der Bohrungen, Eintrittsgrate und Durchmesserabweichungen über mehrere Produktionsläufe hinweg. Besonders wichtig ist die Prüfung des Kantenverschleißes unter 200-facher Vergrößerung. Wir streben einen gleichmäßigen, vorhersehbaren Flankenverschleiß an, anstatt zufälliger Mikroausbrüche oder Meißelrisse. Vorhersehbarer Verschleiß ermöglicht dem Bediener ein zuverlässiges Zeitfenster für den Werkzeugwechsel, bevor teure Werkstücke beschädigt werden.
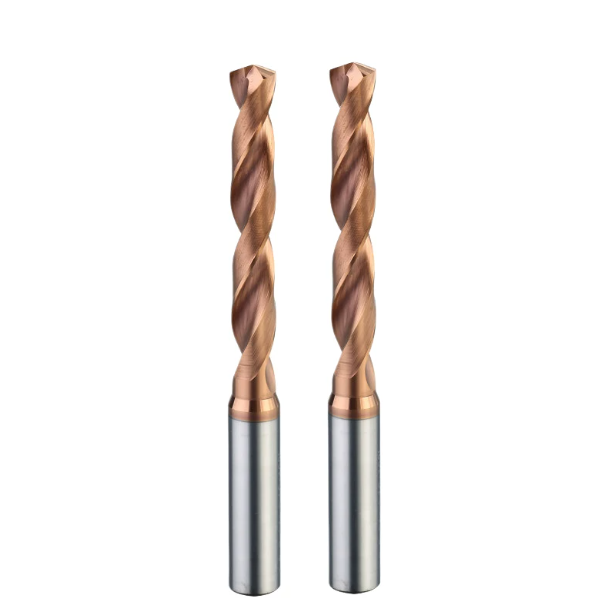
Werkstatterprobte Auswahl: Ein ausführlicher Test der 7 besten Hartmetallbohrer für gehärteten Stahl
Bei der Auswahl dieser sieben Werkzeuge schlossen wir Modelle aus, die zwar an Laborprüfblöcken gute Ergebnisse lieferten, aber unter realen Werkstattbedingungen mit Vibrationen versagten. Die Bearbeitung in der Praxis umfasst Rohmaterialien mit Oxidschicht, thermische Ausdehnung der Spindel und Schwankungen der Chargenhärte von bis zu 2–3 HRC. Wir legten ein zentrales Kriterium zugrunde: zuverlässige Werkzeugstandzeit unter nicht idealen Bedingungen, was für industrietaugliche Hartmetallbohrer für gehärteten Stahl unerlässlich ist.
In diesem Testbericht verzichten wir auf vage Marketingaussagen und präsentieren stattdessen konkrete Schnittdaten für spezifische Härtebereiche, Aspektverhältnisse und Kühlkonfigurationen. Kein Werkzeug ist universell einsetzbar; manche eignen sich hervorragend zum Schneiden von extrem harten 65-HRC-Legierungen, während andere auf die 8D-Tieflochbearbeitung spezialisiert sind. Die Kenntnis dieser Einsatzgrenzen hilft Ihnen, bei der Produktionsplanung die richtigen Werkzeuge auszuwählen.
Testbericht 1 (Top-Empfehlung für extrem harte Formen): Feinkörnige Hartmetallbohrer (für HRC 65) – Höchstleistung in gehärtetem Formenstahl (60–65 HRC).
Die Bearbeitung von SKD11- oder D2-Wendeschneidplatten mit einer Härte über 60 HRC führt unter zyklischer Schnittbeanspruchung zum Abplatzen der Hartmetallkörner. Dieser Bohrer verwendet ein 0.2 µm starkes Wolframkarbidsubstrat in Kombination mit einem passivierten Spitzenwinkel von 142°, wodurch sowohl die Stegdicke als auch die Spitzenstruktur deutlich verstärkt werden. In unseren Belastungstests beim Bohren von 3.5D-Löchern in 63 HRC-Rohmaterial blieb die Spindelbelastung stabil und es traten keinerlei Schnittschwingungen auf.
Ein wichtiger Hinweis: Um eine hohe Verschleißfestigkeit zu erzielen, muss die Substrathärte 93 HRA überschreiten, was die Biegefestigkeit verringert. Zu großer Werkzeugüberstand oder ein Rundlauffehler der Spannvorrichtung von mehr als 0.005 mm können zu Sprödbrüchen an der Spitze führen. Wir empfehlen, diese Hartmetallbohrer der Härte HRC 65 in starren Schrumpfhaltern mit gleichmäßigem Vorschub zu montieren. Dadurch entfällt das Glühen der Werkzeuge vor der Bearbeitung.
Test 2 (Benchmark für die Spanabfuhr bei tiefen Bohrungen): Hartmetallbohrer für gehärteten Stahl mit spiralförmigen Hochdruck-Kühlkanälen (5D–8D-Dauervorschubtest)
Das Bohren tiefer Löcher bis zu 8D in gehärtetem Stahl birgt die Gefahr eines Werkzeugbruchs durch Spanbildung. Diese Konstruktion zeichnet sich durch große, doppelhelikale Spannuten und einen optimierten Rückstellwinkel aus, wodurch die Reibung zwischen Bohrlochwand und Werkzeugkanten minimiert wird. Mit Hochdruckkühlmittel über 70 bar werden die heißen Späne mit hoher Geschwindigkeit abgeführt, wodurch ein erneutes Einschneiden am Bohrlochgrund verhindert wird.
Bei unseren kontinuierlichen Bohrversuchen an 52 HRC-Stahl erreichte das Werkzeug in einem einzigen Durchgang ohne Zwischenschritte die volle Bohrtiefe und verkürzte die Zykluszeiten um fast 65 %. Für die Serienfertigung tiefer Auswerferstiftlöcher oder Wasserleitungen sind diese Hartmetallbohrer für gehärteten Stahl unerlässlich. Ihre Maschine muss jedoch mit Hochdruckkühlmittel versorgt werden; externe Kühldüsen können dazu führen, dass sich Späne ansammeln und den Bohrer beschädigen.
Bewertung 3 (Spänebruch- und Hitzebeständigkeits-Champion): Leistung von AlTiSiN-Nanokomposit-beschichteten Hartmetallbohrern für gehärteten Stahl (Trockenschneiden/MQL)
Viele Zerspanungsmechaniker vermeiden Trockenbearbeitung oder Minimalmengenschmierung (MQL) bei hochharten Werkstücken, da sie befürchten, dass die extreme Reibungshitze die Schneidkante zerstört. Dieser Bohrer verwendet eine siliziumdotierte AlTiSiN-Nanobeschichtung mit einer Mikrohärte von 3800 HV, die bei 1100 °C einen schützenden Siliziumoxidfilm bildet. Bei Trockenversuchen auf einer Verschleißplatte mit 55 HRC zeigte die Werkzeugspitze keinerlei Anzeichen von oxidativem Abplatzen oder Kraterverschleiß.
Die reibungsarme Beschichtung verhindert Spananhaftung und Aufbauschneidenbildung und ist daher ideal für Betriebe mit strengen Entsorgungsvorschriften für Arbeitsflüssigkeiten. Beim Schneiden von gehärtetem Stahl mit diesen Hartmetallbohrern entstehen zwar gesunde, blau oxidierte Späne, jedoch ist am Bohrlocheingang ein Luftstrahl erforderlich. Dieser entfernt heiße Späne sofort und schützt die bearbeitete Bohrlochwand vor Hitzeschäden.
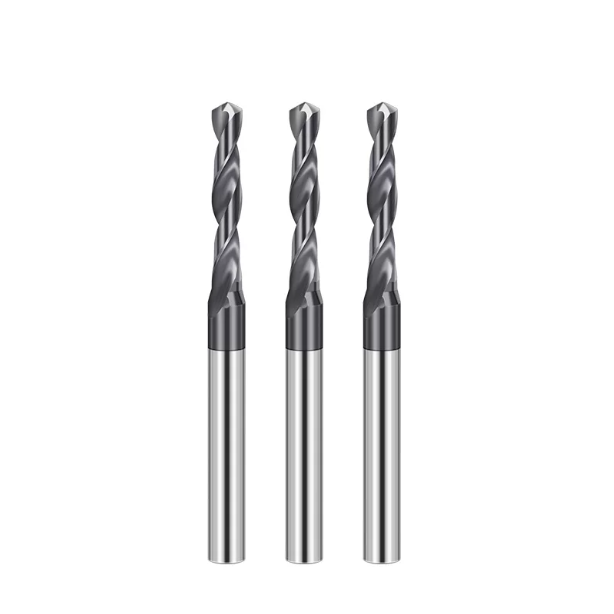
Bewertung 4 (Hochvorschub-Flachbodenbohrer): Flachbodenbohrer für gehärteten Stahl (geneigte Flächen und sich kreuzende Bohrungen)
Standard-Spiralbohrer neigen beim Bohren auf schrägen Flächen, in Querbohrungen oder gekrümmten Oberflächen gehärteter Werkstücke zum Verlaufen und verursachen einseitiges Ausbrechen. Dieser 180°-Flachbodenbohrer löst dieses Zentrierproblem vollständig. Seine flache Schneide und die extrem kurze Meißelkante ermöglichen das direkte Bohren auf bis zu 30° geneigten Oberflächen mit einer Härte von 50 HRC, wobei der Rundlauf der Bohrungsachse deutlich unter 0.01 mm liegt.
Wir haben dieses Werkzeug an komplexen Querbohrungen in gehärteten Hydraulikverteilern getestet. Beim Durchbohren von Hohlräumen und dem Wiedereintritt in die gegenüberliegende harte Wand bewältigte die Schneide unterbrochene Schnitte ohne Mikroausbrüche. Da es sich um einen Spezialbohrer für gehärteten Stahl handelt, ist die Spanbildung stärker ausgeprägt. Reduzieren Sie daher den Vorschub um 20 %, um die höheren axialen Schubkräfte auszugleichen.
Bewertung 5 (Präzisions-Mikrolochbearbeitung): Praxistests zur Vibrationsfestigkeit und Bruchvermeidung von 0.5 mm–2.0 mm HRC65 Hartmetallbohrern
Das Bohren von Mikrolöchern in harten Metallen ist risikoreich; bereits eine geringe Belastungsspitze kann einen 1-mm-Bohrer in einem teuren Formhohlraum brechen. Dieses Mikrobohrwerkzeug zeichnet sich durch einen verstärkten Schaftdurchmesser und ein geringes Verhältnis von Schneidendurchmesser zu Bohrerdurchmesser aus, wodurch die Steifigkeit maximiert wird. In Feldversuchen mit 1.2 mm großen Düsenöffnungen in 62 HRC-Pulvermetallstahl bei 15,000 U/min behielt das Werkzeug seine präzise Geometrie und dynamische Balance bei.
Die Verwendung von Mikrobohrern aus Hartmetall der Festigkeitsklasse HRC65 erfordert eine präzise Kontrolle des Spindelrundlaufs und der Rundlaufgenauigkeit des Spannfutters. Überschreitet der dynamische Radialrundlauf 0.002 mm, verlagert sich die Schnittkraft auf eine einzelne Schneide, wodurch sich die Werkzeugstandzeit halbiert. Bei Spindelrundlauf oder Verwendung von Standard-ER-Spannzangen sollten Sie keine höheren Vorschubgeschwindigkeiten verwenden; korrigieren Sie den Rundlauf vor Beginn des Schnitts.
Testbericht 6 (Ein Werkzeug für einsatzgehärtete Oberflächen): Ein gestufter Verbundbohrer für aufgekohlte/nitrierte Schichten
Einsatzgehärtete Zahnräder und Wellen weisen typischerweise eine Außenschicht mit einer Härte von 58–62 HRC und einen deutlich weicheren Kern mit 35–40 HRC auf. Das Durchtrennen dieses abrupten Härteübergangs führt häufig zu starkem Ausbrechen der Schneidkante. Dieser Stufenbohrer nutzt eine Geometrie mit zwei Durchmessern und zwei Schneidkanten: Eine verstärkte äußere Stufe durchtrennt die harte Außenschicht, während die innere Hauptschneide den Spanfluss im duktilen Kern steuert.
Bei Getriebeleitungen im Automobilbereich ersetzt ein einziger Arbeitsgang drei separate Werkzeuge zum Anbohren, Vorbohren und Anfasen. Bei Serienfertigungen eliminieren diese speziellen Hartmetallbohrer für gehärteten Stahl die durch Werkzeugwechsel entstehenden Toleranzabweichungen. Achten Sie darauf, die Schnittgeschwindigkeit am Stufenübergang zu reduzieren, um Hitzeschäden am größeren Sekundärdurchmesser zu vermeiden.
Testbericht 7 (Hochwertige Batch-Verarbeitungslösung): Ein vielseitiger Bohrer mit der höchsten Wiederbestellrate unter europäischen und amerikanischen Automobilzulieferern
Wenn Sie in Ihrem Betrieb große Stückzahlen von Schmiedeteilen aus 45–55 HRC-Legierungen (wie z. B. abgeschrecktem 4140 oder 4340) verarbeiten, benötigen Sie einen zuverlässigen Standardbohrer anstelle eines teuren Spezialbohrers. Dieser Bohrer verfügt über eine standardmäßige Spanbrechergeometrie und eine verschleißfeste AlTiN-Beschichtung. Obwohl er nicht für 65 HRC-Gesenke ausgelegt ist, bietet er eine gleichbleibende und vorhersehbare Standzeit auch bei großen Produktionsserien.
Bei langjährigen Aufträgen für Fahrwerkskomponenten in Nordamerika ist dieser Bohrer ein unverzichtbares Werkzeug, das Produktionsleiter regelmäßig nachbestellen. Er gewährleistet enge Lochtoleranzen selbst in Standard-BT40-Spannzangenfuttern, ohne dass extrem steife Halter erforderlich sind. Für Betriebe, die in der Serienfertigung nach den besten Bohrern für gehärteten Stahl suchen, bietet dieses Werkzeug außergewöhnlich niedrige Kosten pro Bohrung.
Schnittparameter und Prozessfallen: Maximierung der Leistung von Hartmetallbohrern bei gehärtetem Stahl
Beim Schneiden von Werkstoffen mit einer Härte über 50 HRC beobachten wir häufig ein frustrierendes Muster: Betriebe kaufen hochwertige Werkzeuge, doch die Standzeit sinkt auf ein Drittel der Erwartungen. Die Ursache liegt selten im Hartmetall selbst, sondern vielmehr in der Anwendung von Programmiergewohnheiten, die für Baustahl ausgelegt sind. Die hohe Streckgrenze macht die Anlage empfindlich gegenüber Vibrationen; selbst geringfügige Parameterabweichungen führen bei Hartmetallbohrern in gehärtetem Stahl zu schnellem Verschleiß.
Um die volle Verschleißfestigkeit von Hartmetall auszuschöpfen, ist eine sorgfältige Parameterwahl unerlässlich. In jedem Arbeitsschritt – von der Schnittgeschwindigkeit und den Mindestvorschüben bis hin zur Werkzeughaltersteifigkeit – gibt es klare Grenzen. Unsere Prozessoptimierung vor Ort mit Kunden zeigt, dass eine stabile Vorschubstrategie und minimaler Rundlauffehler plötzlichen Werkzeugbruch verhindern und gleichzeitig die Zykluszeiten verkürzen.
Jenseits des traditionellen Tieflochbohrens: Regeln für konstanten Niedrigvorschub beim Bohren von gehärtetem Stahl
Viele Zerspanungsmechaniker verwenden bei tiefen Bohrungen standardmäßig den G83-Schnittbohrzyklus, was jedoch bei gehärtetem Stahl fatal ist. Hartmetall besitzt zwar eine extreme Härte, aber eine geringere Schlagzähigkeit als HSS. Bei jedem Wiedereintritt des Bohrers in die Bohrung trifft die Schneide auf das verfestigte Material und bricht aus. Sofern die Bohrungstiefe ohne Kühlung 8D nicht überschreitet, sollte ein G73-Spanabbruchzyklus oder ein kontinuierlicher Vorschub verwendet werden.
Bei Stählen mit einer Härte von 50–60 HRC sollte die Schnittgeschwindigkeit (Vc) zwischen 20 und 35 m/min liegen. Höhere Geschwindigkeiten führen zu einer Hitzeentwicklung in der Schnittzone von über 1000 °C, wodurch die Haftung der Beschichtung beeinträchtigt wird. Der Vorschub pro Umdrehung (fn) sollte zwischen 0.02 und 0.06 mm/U liegen, ohne zu stark abzusinken. Fällt der Vorschub unter den Schneidkantenradius, reibt das Werkzeug am Bohrlochgrund und führt zu Kaltverfestigung anstatt zu Scherung. Eine stabile axiale Belastung ist beim Bohren von gehärtetem Stahl mit Hartmetallbohrern unerlässlich.
Der Rundlauf darf 0.003 mm nicht überschreiten: Spannregeln für Hydraulik- und Schrumpfkupplungen
In unseren Supportanfragen ist übermäßiger Rundlauf der Spannzange die häufigste Ursache für sofortigen Werkzeugausfall. Bei Werkstoffen mit einer Härte von 55+ HRC führt ein dynamischer Rundlauf an der Bohrerspitze von mehr als 0.005 mm dazu, dass eine einzelne Schneide nahezu die gesamte axiale Last aufnimmt. Diese ungleichmäßige Kraftverteilung verursacht eine Vergrößerung des Bohrlochs, Kegelabweichungen und starkes Rattern, das die Führungskanten beschädigt.
Hochleistungs-Hartmetallbohrer für gehärteten Stahl dürfen niemals in verschlissenen Standard-ER-Spannzangen eingesetzt werden. Wir empfehlen hochsteife Schrumpffutter oder vibrationsdämpfende Hydraulikfutter, um den Rundlauf an der Spitze unter 0.003 mm zu halten. Eine hohe Rundlaufgenauigkeit sorgt für eine gleichmäßige Spanbelastung an beiden Schneidkanten und gewährleistet so eine gleichmäßige Spanabfuhr und dynamische Auswuchtung bei hohen Drehzahlen.
140°-Spitzenwinkel und Meißelkantenschutz: Ansatztechniken zur Vermeidung von Ausbrüchen
Standardmäßige Spitzenwinkel von 118° oder 135° stoßen auf gehärteten Oberflächen auf hohen axialen Widerstand, wodurch das Werkzeug beim ersten Kontakt abrutscht. Ein breiter Spitzenwinkel von 140° in Kombination mit einer S-förmigen Teilspitze lenkt die Schnittkräfte nach außen und sorgt so für eine sofortige Selbstzentrierung. Diese Geometrie minimiert den Totraumbereich und reduziert die maximalen axialen Schubkräfte beim Eintritt in die Oberfläche.
Wir verwenden außerdem eine verstärkte Eckfase oder einen Mikroradius zum Schutz der äußeren Schneide. Reduzieren Sie in Ihrem CNC-Programm den Vorschub auf den ersten 0.5 mm des Eintritts um 30–50 %, bis die 140°-Spitze in einem Führungskegel sitzt. Dieser stufenweise Eintritt sorgt für einen gleichmäßigen Puffer und verhindert vorzeitiges Ausbrechen bei den besten Bohrern für gehärteten Stahl.
Häufige Bearbeitungsfehler diagnostizieren: Fehlerbehebung bei Ausbrüchen und Werkzeugbrand
Bei unseren Einsätzen in US-amerikanischen und europäischen Maschinenbaubetrieben beheben wir häufig Probleme wie abgebrochene Bohrer, verbrannte Schneidkanten und in tiefen Bohrungen festgefressene Werkzeuge. Zerspanungsmechaniker machen oft die mangelhafte Qualität der Werkzeugchargen dafür verantwortlich, doch die Ursachenanalyse zeigt meist Kraftspitzen, Spanablagerungen oder Temperaturschocks. Nur die genaue Diagnose des Fehlermechanismus kann wiederkehrenden Werkzeugausschuss verhindern.
Werkzeugverschleiß liefert eindeutige Diagnoseinformationen. Normaler Verschleiß zeigt sich durch allmähliches, gleichmäßiges Polieren der Flanken, während plötzlicher Bruch oder verbrannte Ränder auf Einrichtungs- und Programmierfehler hinweisen. Durch die Analyse von Bruchmuster, Spanfarbe und Bohrlochwandspuren lassen sich Parameter optimieren und Hartmetallbohrer für das Bohren von gehärtetem Stahl wieder auf Höchstleistung bringen.
Fallstudie 1: Warum ist die Bohrerspitze beim dritten Loch im D2-Werkzeugstahl abgebrochen?
Ein Formenbauer aus Ohio kontaktierte uns, nachdem brandneue Bohrer in 60 HRC D2-Platten immer wieder schalenförmige Ausbrüche an der dritten Bohrung aufwiesen. Mikroskopische Untersuchungen ergaben, dass eine ungleichmäßige Vakuumwärmebehandlung zu Oberflächenentkohlung und Hartmetalleinschlüssen mit einer Härte von bis zu 64 HRC geführt hatte. Diese Schwankungen der Mikrohärte verursachten starke Schnittstoßbelastungen.
Die CNC-Einfahrstrategie verschlimmerte die Situation: Das Werkzeug griff mit 100 % programmiertem Vorschub in die grob gefräste Oberfläche ein. Der heftige Aufprall auf die Hartmetalle überstieg die Bruchzähigkeit des Hartmetallsubstrats. Wir reduzierten den Einfahrvorschub für die ersten 1 mm um 40 % und wechselten zu Bohrern für gehärteten Stahl mit verstärkter Schneidkantenprägung. Dadurch erhöhte sich die Werkzeugstandzeit auf über 120 Bohrungen pro Bohrer.
Fallstudie 2: Hauptursachen für Bohrspäne und Bohrlochwandrisse
Ein weiteres häufiges Problem ist die Späneansammlung beim Tiefbohren. Ein Kunde, der gehärtete Hydraulikbuchsen bearbeitete, berichtete von Riefen in den Bohrlochwänden und häufigem Werkzeugfressen. Unsere Vor-Ort-Inspektion ergab, dass der Verschleiß der Drehdurchführung und Leitungsverluste den tatsächlichen Spindeldruck auf unter 15 bar gesenkt hatten, wodurch ein ordnungsgemäßer Späneabtransport verhindert wurde.
Die mangelhafte Oberflächengüte der Spiralnuten verschärfte das Problem. Beim Aufstieg heißer Späne durch die spiralförmigen Nuten führte die hohe Reibung zu einer Verschweißung der Späne mit dem blanken Spiralenstahl. Wir erhöhten den Pumpendruck auf über 70 bar und verwendeten hochglanzpolierte Hartmetallbohrer aus gehärtetem Stahl. Das Hochgeschwindigkeitskühlmittel spülte die Späne sofort ab und stellte die Oberflächengüte der Bohrungen auf Ra 0.4 wieder her.
B2B-Beschaffung und Kostenreduzierung: Auswahl eines Lieferanten für Industriebohrkronen
Die erfolgreiche Bearbeitung von Stählen mit einer Härte von 45–65 HRC erfordert mehr als nur hohe Spindeldrehzahlen. In vielen Fertigungsbetrieben konzentrieren sich die Einkaufsabteilungen auf niedrige Einkaufspreise, während die Fertigung unter Chargenabweichungen, Toleranzabweichungen und Werkzeugbruch leidet. Die Zusammenarbeit mit einem herstellergestützten Bohrerlieferanten , der die Zerspanungsmechanik versteht, ist daher unerlässlich, um die gesamten Fertigungskosten zu senken.
Wir empfehlen, das gehärtete Teil mit der höchsten Ausschussquote oder der längsten Zykluszeit in Ihrem Betrieb zu vergleichen. Berechnen Sie die tatsächlichen Kosten für Werkzeugwechsel, das Entfernen abgebrochener Bohrer und Ausschuss. Ob Kleinserienreparaturen von Formen oder Großserienfertigung im Automobilbereich – arbeiten Sie mit einem Team zusammen, das Ihre Fertigungsprozesse analysiert und die Parameter direkt in der Produktion optimiert.
Unterscheidung zwischen Händlern und Herstellern: Bewertung von 5-Achs-Schleifen und PVD-Beschichtungen
Bei der Lieferantenauswahl ist die Mikrogeometrie entscheidend. Händler verkaufen oft umgelabelte Werkzeuge verschiedener Lohnfertiger, wodurch die Korngröße des Hartmetallsubstrats und der Kobaltgehalt nicht mehr nachvollziehbar sind. Ein spezialisierter Bohrerhersteller setzt hingegen auf robuste 5-Achs-CNC-Werkzeugschleifmaschinen, die Toleranzen im Mikrometerbereich, spiegelglatte Nutenpolitur und gleichmäßiges Schneidenhonen gewährleisten.
Die Qualität der PVD-Beschichtung ist ein weiterer wichtiger Maßstab. Hochtemperaturbeschichtungen wie AlTiSiN erfordern eine präzise Temperaturkontrolle in Hochvakuum-PVD-Reaktoren; die angestrebte Reinheit entscheidet direkt darüber, ob sich die Schichten unter Belastung ablösen. Beim Schneiden von abrasiven Werkzeugstählen sollten Sie nach Daten zur Beschichtungshärte und Haftung fragen – kommerzielle Umverpacker können die symmetrischen Schleiftoleranzen eines Originalherstellers nicht nachbilden.
Kundenspezifische Werkzeuge und Chargenkonsistenz: Praktische Test- und Optimierungsunterstützung
Standardwerkzeuge decken nur etwa 70 % der speziellen Anwendungen mit gehärteten Werkstoffen ab. Bei der Bearbeitung komplexer Stufenbohrungen, tiefer Kanäle oder steiler Eintrittswinkel ist häufig eine kundenspezifische Werkzeuggeometrie erforderlich. Als spezialisierter Bohrerlieferant führen wir vor der Bestellung von Großmengen Vorversuche durch und erfassen Lastdaten in Echtzeit, um die optimalen Schnittgeschwindigkeiten, Vorschübe und Kühlmitteldrücke zu ermitteln.
Die gleichbleibende Qualität von Charge zu Charge schützt die Langlebigkeit Ihrer Serienfertigung. Viele Betriebe erzielen mit Testwerkzeugen hervorragende Ergebnisse, doch die nachfolgenden Produktionschargen erreichen nur die halbe Standzeit. Stehen Sie vor anspruchsvollen Bohrarbeiten in kryogenisch behandelten Stählen oder Legierungen für die Luft- und Raumfahrt? Teilen Sie uns die Werkstoffgüte, die Härte, den Haltertyp und die Teilezeichnungen mit. Wir optimieren gemeinsam die Nutgeometrien und überprüfen die Parameter, um die Bohrungstoleranzen einzuhalten und Ihre Kosten pro Bohrung zu senken.






