
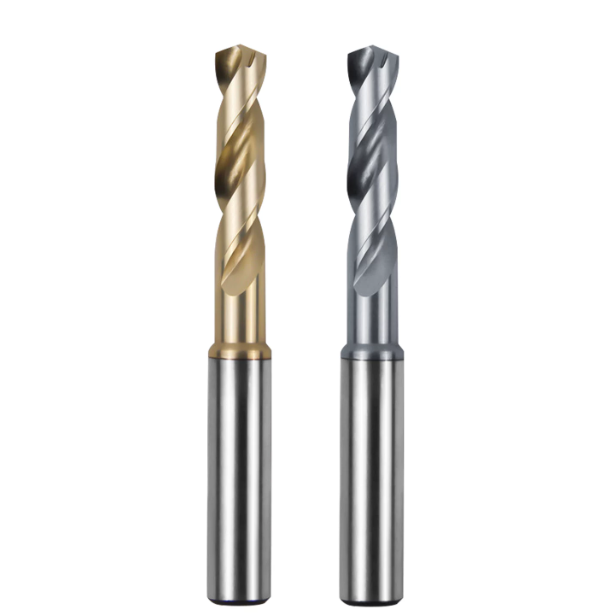
Im letzten Quartal unterstützten wir einen Kunden aus der Luft- und Raumfahrtindustrie bei der Behebung eines kostspieligen Produktionsfehlers. Auf einem 5-Achs-Bearbeitungszentrum wurden Ventilkörper aus Ti-6Al-4V gebohrt, wobei die Toleranzen H7 eingehalten werden mussten. Bereits beim zwölften Bohrloch schnellte die Spindellast auf 140 % hoch, gefolgt von einem schrillen Kreischen, als der 6-mm-Bohrer in 3.5D-Tiefe blockierte und abbrach. Halbfertige Bauteile im Wert von Tausenden von Dollar waren sofort unbrauchbar.
Dieses Szenario beobachten wir regelmäßig in Fertigungsbetrieben. Viele Zerspanungsmechaniker gehen fälschlicherweise davon aus, dass die Verwendung der teuersten Hartmetallbohrer für Titan das Risiko minimiert. Stattdessen stoßen sie auf dieselben Probleme: Mikroausbrüche an der Schneide beim Eintritt in das Material, violette Späne, die sich in den Spannuten festfressen, oder vorzeitiger Verschleiß, der die Oberfläche der Bohrung beschädigt. Titan ist nicht aufgrund seiner Härte so empfindlich, sondern aufgrund seiner schnellen Kaltverfestigung, seiner starken chemischen Affinität und seiner schlechten Wärmeableitung.
Als erfahrenes Team von SAMHO-Bohrerherstellern mit über 15 Jahren Erfahrung wissen wir, dass gleichbleibende Zykluszeiten von spezifischen Werkzeugmikrogeometrien abhängen. Die besten Bohrer für Titan berücksichtigen fünf Faktoren: die Biegefestigkeit des Substrats, selbstzentrierende Punkte, interne Kühlkanäle, Warmhärtungsbeschichtungen und eine kontrollierte Schneidkantenpräparation.
Schauen Sie sich Ihre Konfiguration genau an: Schneidet Ihr Werkzeug das Titan sauber, oder schleift es die Bohrung lediglich unter extremer Reibung ab?
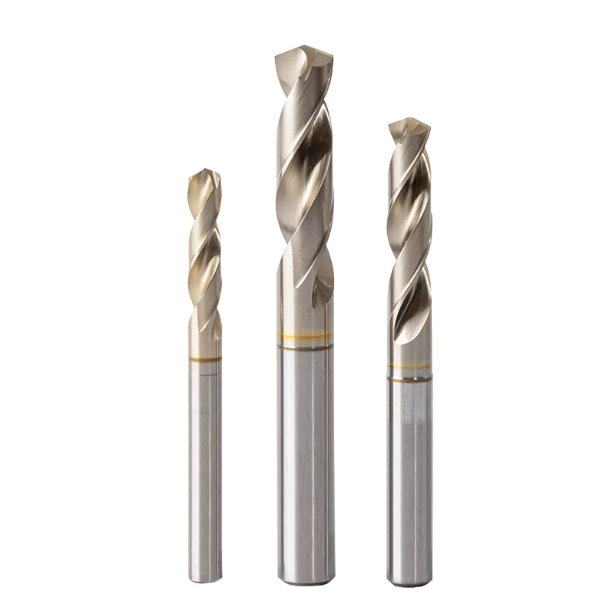
Warum wir auf ultrafeinkörnige Substrate bestehen: Die kritische Schwelle für die Bruchfestigkeit von Hartmetallbohrern für Titan verstehen
Schaut man sich Werkzeugkataloge an, stößt man auf Behauptungen über „hochwertiges Wolframkarbid“. Doch die Praxis sieht anders aus. Bei der Verarbeitung von Ti-6Al-4V raten wir Ingenieuren dringend, neben der reinen Makrohärte (HRA/HV) auch die Korngröße und die Gleichmäßigkeit des Kobaltbinders zu prüfen. Hohe Härte ist wenig wert, wenn dem Substrat die Bruchzähigkeit fehlt; spröde Werkzeuge zerbrechen beim Zurückfedern.
Bei der Herstellung unserer Spezial-Hartmetallbohrer für Titan achten wir streng auf eine Korngröße unter 0.5 Mikrometern. Diese submikronäre Struktur erzeugt eine dichte Kobaltmatrix, die die Querfestigkeit auf über 4,000 MPa erhöht. Wenn der Bohrer tief im Bohrloch auf variable Schnittkräfte trifft, absorbiert diese strukturelle Zähigkeit dynamische Stöße und schützt die Schneidkante.
Rückmeldungen von westlichen Kunden vor Ort: Warum kommt es bei Standard-Titanbohrern häufig schon beim ersten Schnitt zu Mikroausbrüchen?
Ein nordamerikanischer Luft- und Raumfahrtzulieferer schickte uns kürzlich hochauflösende Mikroaufnahmen eines frühen Werkzeugausfalls. Die Bediener, die mit Standardbohrern in der Produktion arbeiteten, bemerkten bereits nach weniger als zwei Sekunden – noch vor Erreichen der 1D-Schnitttiefe – Ausbrüche an der äußeren Schneidkante. Zunächst vermuteten sie einen Spindelrundlauf oder Achsenspiel, doch die Überprüfung der Werkzeughalter vor Ort ergab einen Radialrundlauf von weniger als 3 Mikrometern.
Der Fehler war ausschließlich auf die Hartmetallsorte zurückzuführen. Die Werkstatt hatte Universalbohrer aus Titan mit mittelgrobem Korn (1.0 bis 1.5 Mikrometer) verwendet. Unter starker Scherbeanspruchung und Kaltverfestigung breiteten sich Mikrorisse rasch entlang der groben Korngrenzen aus. Bei Bauteilen für die Luft- und Raumfahrt, die keinerlei Grate oder Riefen aufweisen dürfen, führte dieser erste Ausriss zur sofortigen Ausschusslieferung.
Hohe Biegefestigkeit in Kombination mit feinkörniger Struktur: Verhinderung von katastrophalem Substratbruch bei hoher radialer Schnittfestigkeit
Wir bewerten Werkzeuge niemals ausschließlich nach dem Prinzip „härter ist besser“. Da Titan die Wärme nicht mit den Spänen abführt, bleibt eine starke thermische Spannung in einer winzigen Kontaktzone nahe der Schneide bestehen. In Kombination mit hohen radialen Ablenkkräften führt dies bei einem spröden Substrat zu Mikrorissen an den Flanken, die die Spannuten ausreißen und schließlich zum plötzlichen Werkzeugbruch führen.
Um diese Ausfallkette zu unterbrechen, benötigen industrielle Titanbohrer die engen Korngrenzen von submikronem Wolframkarbid, um Ermüdungsrisse frühzeitig zu stoppen. Eine gleichmäßige Kornstruktur bildet zudem die solide Grundlage für das Schleifen einer sauberen, mikrofeinen Schneide ohne Kerben. Die Verwendung hochwertiger submikroner Hartmetallstäbe erhöht zwar die Fertigungskosten, vermeidet aber die deutlich höheren Kosten für das Entfernen abgebrochener Bohrer aus beschädigten Werkstücken.
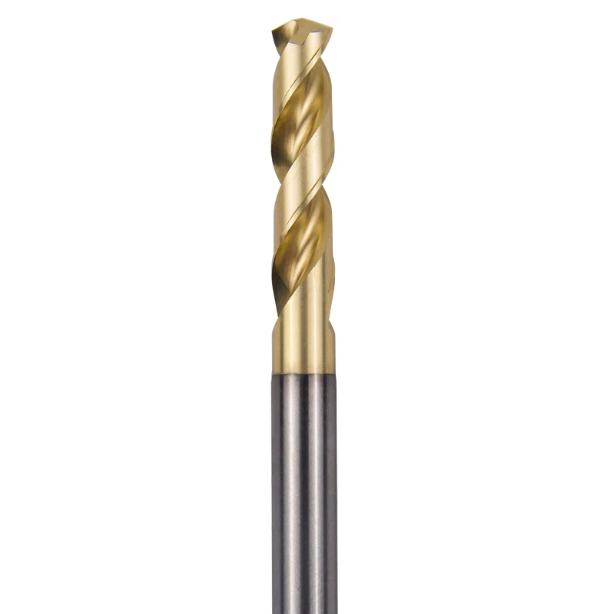
140°-Selbstzentrierungsspitzenwinkel und Meißelschneidenmodifikation: Was definiert einen wirklich titanspezifischen Bohrer?
Bei der Fehlersuche in der Fertigungshalle, die zu Laufspuren führt, reduzieren Bediener oft reflexartig die Vorschubgeschwindigkeit oder fügen einen Punktbohrzyklus hinzu. Standardmäßige Spitzenwinkel von 118° oder 135° erzeugen jedoch bei hochfesten Titanlegierungen eine zu lange Schneidkante. Dieses verlängerte Kontaktprofil verursacht erhebliche radiale Kraftungleichgewichte und führt zu hochfrequentem Rattern am Bohrlochgrund.
Durch die Vergrößerung des Spitzenwinkels auf 140° wird die aktive Eingriffszeit der Schneide bewusst verkürzt. Diese Geometrie lenkt den anfänglichen Schnittwiderstand nach innen zur Werkzeugmittellinie, anstatt die Ränder abzulenken. Für die Serienfertigung sorgt ein spezieller Titanbohrer mit 140°-Selbstzentrierspitze für eine sofortige Positionierung beim Kontakt und verhindert so ein Verlaufen ohne Führungsbuchsen.
Vermeidung von Einlaufwackeln: Überspringen des Anbohrvorgangs bei gleichzeitiger Gewährleistung des sofortigen Eindringens in die verfestigte Schicht.
Das Anbohren von Ti-6Al-4V ist oft eine Falle. Bei der Analyse von Ausschussquoten mit den Zerspanungsmechanikern unserer Kunden stellen wir regelmäßig fest, dass die Fehler auf die Verweilzeit des Anbohrers zurückzuführen sind. Selbst ein Bruchteil einer Sekunde Reibung führt zu einer Verglasung des Bodens und zur Bildung einer kaltverfestigten Schicht. Wenn der Hauptbohrer auf diese lokale Verfestigungsstelle trifft, verursacht die ungleichmäßige Seitenbelastung sofort Ausbrüche an den äußeren Ecken.
Ein 5-Achs-CNC-geschliffener, selbstzentrierender Meißel macht das Vorbohren überflüssig. Die spezielle Stegspitze dringt direkt in die Rohlegierung ein, bevor die Oberflächenhärtung einsetzen kann. Um sicherzustellen, dass Sie die besten Bohrer für Titan haben, führen Sie einen punktfreien Eintauchbohrer mit Zielvorschub auf einer starren Bearbeitungsmaschine durch: Saubere Scherlinien bestätigen sofortiges Eindringen, während erhöhte Austrittsgrate Reibung anzeigen.
Reduzierung der Schubkraft: Wie ein optimierter Trennpunkt die reibungsbedingte Wärmeentwicklung verhindert
Eine unmodifizierte Meißelschneide schneidet das Metall nicht – sie pflügt sich als Extrusionsfläche mit negativem Spanwinkel hindurch. Bei unseren Dynamometerversuchen konzentrieren sich 50 % bis 60 % des gesamten axialen Schubs direkt auf diesen schmalen Stegbereich. In niedrigleitfähigen Titanlegierungen treibt diese intensive lokale Verformung die Grenzflächentemperaturen innerhalb von Millisekunden auf über 600 °C und zerstört so den Kern schlagartig.
Durch das Ausdünnen des Bohrstegs mit einer präzisen Anspitzung werden positive Spanwinkel an den Schneidkanten erzeugt, wodurch der Maschinenvorschub um über 30 % reduziert wird. Die besten Bohrer lassen sich am einfachsten anhand der Farbe und Form der Späne im Auffangbehälter bestimmen. Eine korrekte Anspitzung wirft eng gekrümmte, silbergraue Späne direkt aus der Mitte aus und verhindert so, dass heißes Material an der Schneidkante verschweißt.
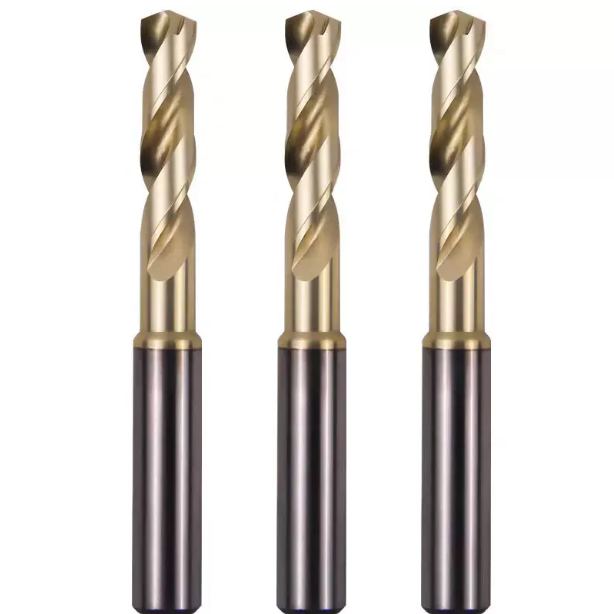
Geometrie der Spanabfuhr und Gestaltung der internen Kühlmittelkanäle: Bestimmung der besten Bohrer für Titanlegierungen
Zerspanungsmechaniker führen plötzliche Bohrerbrüche oft auf die Sprödigkeit des Materials zurück, doch Spindeldemontagen zeigen ein anderes Bild: Über 60 % der schwerwiegenden Werkzeugbrüche entstehen durch Späneansammlungen in den Spannuten. Titanspäne besitzen eine hohe Zugfestigkeit und ein starkes elastisches Gedächtnis. Sobald sie sich vom Schnitt lösen, dehnen sie sich explosionsartig gegen die engen Spannutenkanäle aus.
Wenn die Spannutenprofile zu wenig Spielraum bieten, können die Späne nicht eng abrollen. Stattdessen lagern sie sich an der Bohrungswand ab und verursachen starke Reibungsspitzen, die zum Stillstand der Spindel führen. Um die besten Bohrer für exotische Legierungen zu ermitteln, analysieren wir die Spannutenkrümmung mithilfe optischer Komparatoren. Die Späne müssen die Schnittzone innerhalb von Millisekunden verlassen, um die Werkzeugstandzeit zu verlängern.
Praktische Spanabfuhr durch polierte Spiralnuten mit hoher Steigung: Vermeidung von Sekundärkompression und Festfressen
Bei der Herstellung von Knochenschrauben für die Medizintechnik und Ventilen für die Luft- und Raumfahrt stößt die Verwendung von Standard-30°-Spiralen bei Bohrtiefen über 3xD hinaus an ihre Grenzen. Titanspäne verhaken sich etwa in der Mitte der Spirale und drücken nachfolgende Späne zu einem dichten Keil zusammen. Dieser rasche Späneaufbau führt zu einem sprunghaften Anstieg des Drehmoments, bis das Werkzeug bündig im Werkstück abbricht.
Wir erreichen dies durch die Kombination einer 30° bis 33° hohen Helix mit hochglanzpolierten Spannutenflächen. Durch Mikropolieren werden Schleifspuren entfernt und der Gleitwiderstand minimiert. So gleiten unsere Hartmetallbohrer für Titan auch bei hohen Drehzahlen reibungslos, wodurch Fressen der Spannuten und Wandkratzer vermieden werden.
Warum externes Kühlmittel nur ergänzend ist: Die entscheidende Rolle von Kühlmittelkanälen mit über 30 bar Durchfluss
Die Verwendung von Kühlmittel in einer Standardbohrmaschine bietet beim Bohren von Ti-6Al-4V tiefer als 2xD nur geringen Schutz. Zentrifugalkraft und aufsteigende Späne bilden eine undurchdringliche Barriere an der Bohrlochmündung, die das Kühlmittel am Erreichen der Bohrspitze hindert. Der Bohrlochgrund trocknet aus, und die Werkzeugspitze überhitzt schnell.
Die Kühlung durch die Spindel mit einem Druck von über 30 bar führt die Kühlflüssigkeit direkt zur Scherzone und zur Schneide. Dadurch entsteht ein hydraulischer Kolbeneffekt, der die Späne aus dem Bohrloch befördert und gleichzeitig die Temperaturen an der Schnittstelle sofort senkt. Um die maximale Standzeit der besten Titanbohrer zu erreichen, ist eine Hochdruckkühlung unerlässlich, um thermischen Verschleiß von vornherein zu verhindern.
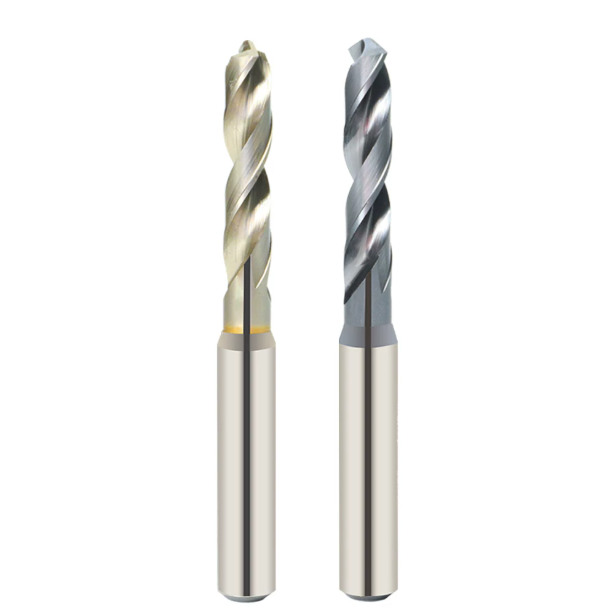
Nanokompositbeschichtung (AlTiN/TiAlSiN): Eine Hochtemperaturbarriere gegen Titanadhäsion
Bei schwer zerspanbaren Legierungen gilt in der Zerspanung oft der Grundsatz „Keine Beschichtung, keine Bearbeitung“. Doch das Stapeln von Beschichtungsdicken bei Ti-6Al-4V erweist sich schnell als kontraproduktiv. Die hohe chemische Affinität von Titan führt zu schneller Festkörperdiffusion und Kaltverschweißung an blankem Hartmetall. Sobald sich eine dicke Beschichtung unter hoher Scherspannung ablöst, entstehen auf dem freiliegenden Substrat sofort Mikropitting-Spuren.
Unsere PVD-Ofenversuche belegen, dass die Standzeit von Titanbohrern vollständig vom Aluminium-Silizium-Verhältnis in einer nanostrukturierten Schichtarchitektur abhängt. Durch die Zugabe von Silizium zu einer TiAlSiN-Struktur sinkt der Reibungskoeffizient auf 0.35, während gleichzeitig eine hervorragende Antihaftwirkung erzielt wird. Dadurch gleiten glühende Späne von der Schnittzone ab, anstatt sich am Rand festzukleben.
Verwechseln Sie TiN nicht mit einer verschleißfesten Beschichtung: Analyse der Warmhärte und der Oxidations-/Abplatzbeständigkeit in der 900°C-Schnittzone
Auszubildende verwechseln oft helles, goldenes Titannitrid (TiN) mit dem Standard für exotische Legierungen, was regelmäßig zu Ausfällen im praktischen Einsatz führt. TiN beginnt bereits bei 550 °C bis 600 °C zu oxidieren. Beim Bohren tiefer Löcher mit 30 bis 40 m/min steigt die lokale Hitze in der Schnittzone leicht auf über 800 °C an, wodurch herkömmliche dünne Beschichtungen wie verbranntes Papier abblättern.
Hochaluminiumhaltige AlTiN- und Nanokompositschichten reagieren unter extremer Hitze unterschiedlich: Aluminiumatome wandern an die Oberfläche und bilden dort eine amorphe Al₂O₃-Passivierungsschicht. Diese nanoskalige Schutzschicht ermöglicht es hochwertigen Hartmetallbohrern für Titan, ihre Härte auch bei Temperaturen nahe 1,000 °C beizubehalten. Sie verhindert, dass der Kern durch Thermoschocks erweicht und somit die Schneidkante bricht.
Verhinderung von Kraterverschleiß und Aufbauschneidenbildung: Eine entscheidende Barriere für die Erhaltung der Bohrlochwandgüte
Beim Bohren von Titanbauteilen lassen sich schwankende Toleranzen und rissige Oberflächen meist auf Aufbauschneiden zurückführen. Unter einem Werkzeugmachermikroskop (200-fache Vergrößerung) findet man oft Werkstückmaterial, das nahe der Hauptkante kaltverschweißt ist. Da sich Aufbauschneiden während der Vorschubzyklen wiederholt bilden und abscheren, werden Hartmetallkörner direkt von der Oberfläche abgerissen, was zu kraterartigem Verschleiß führt.
Um eine Oberflächenrauheit von Ra 0.8 über mehr als 100 Zyklen hinweg zu gewährleisten, ist Titan bei hochdichten Bohrern der wichtigste Schutz. Eine inerte, extrem dichte Beschichtung verhindert die chemische Reaktion mit der Kobalt-Bindemittelphase und somit das Verschweißen von Mikrostrukturen. Scharfe und saubere Schneidkanten reduzieren die Flankenreibung und die elastische Rückfederung und gewährleisten so einen gleichmäßigen Bohrlochdurchmesser.
Mikrohonen und Rundlaufkontrolle: Praxistests zur Ermittlung der besten Bohrer für die Tieflochbearbeitung von Titan
Viele Anwender glauben, dass zum Schneiden von zähflüssigem Titan eine rasiermesserscharfe Schneide erforderlich ist. Die Tieflochbearbeitung zeigt jedoch, dass eine unbehandelte, rohgeschliffene Schneide beim Eintritt in das Werkstück sofort versagt. Unter Vergrößerung weisen standardmäßig geschliffene Schneiden mikroskopische Schleifrisse auf, die unter axialer Belastung absplittern und so einen Kettenbruch der Schneide auslösen.
Umgekehrt führt ein zu großer Honstein zu einer zerstörenden Extrusion, die den Bohrlochgrund sofort verhärtet. In unseren routinemäßigen Chargenversuchen bewerten wir das Zusammenspiel zwischen kontrollierter Schneidkantenpräparation und dynamischem Rundlauf, um die optimalen Bohrer für Titan zu ermitteln. Dieses Gleichgewicht entscheidet darüber, ob Ihre Werkzeuge 5D-Tiefbohrzyklen überstehen oder mittendrin brechen.
Kontrolliertes 5-Mikron-Schneiden: Warum zu scharfe oder zu stumpfe Hartmetallbohrer mit Innenkühlung schnell zerstören
Im Rahmen unserer Beratungstätigkeit für einen Hersteller von orthopädischen Knochenplatten stellten wir eine unregelmäßige Werkzeugstandzeit fest, die unvorhersehbar zwischen 15 und 20 Bohrungen pro Bohrer schwankte. Die mikrostrukturelle Untersuchung der verschlissenen Bohrer ergab eine unkontrollierte Schneidkantenbearbeitung: Bereiche der Schneidkante waren mit einer Rauheit von nahezu null Mikrometern ungeschliffen, während andere Bereiche aggressiv auf über 15 Mikrometer poliert worden waren.
Die ungeschliffenen Bereiche wiesen in kaltverformtem Titan sofort Mikroausbrüche auf, während überhonte Zonen den Schnittwiderstand und die thermische Reibung erhöhten. Wir stellten die Bearbeitung auf flüssigkeitspolierte, gleichmäßige Schneidkanten von 5 bis 8 Mikrometern um. Dies bot die ideale Balance: scharf genug, um kaltverformte Schichten abzutrennen und gleichzeitig die Haftung der Beschichtung zu verbessern, wodurch sich die Standzeit ihrer Hartmetallbohrer für Titan verdoppelte.
Praxistests mit Schrumpf- und Hydraulikhaltern: Der Schlüssel zu langer Werkzeugstandzeit durch Kontrolle des Rundlaufs (unter 3 Mikrometern)
Selbst eine optimierte Werkzeuggeometrie versagt bei ungenauen Werkzeugaufnahmen. Der Einsatz von Standard-ER-Spannzangen bei größeren Überhängen führt häufig zu Rundlauffehlern von über 10 Mikrometern. Dadurch muss eine Schneidkante die gesamte Anfangslast aufnehmen, während die andere schleift. Diese starke asymmetrische Belastung führt innerhalb von Sekunden zum Bruch der überbeanspruchten Schneidkante.
Um das volle Potenzial eines Hochleistungsbohrers für Titan auszuschöpfen, muss der Rundlauf der gesamten Baugruppe exakt unter 3 Mikrometern liegen. Wir empfehlen, Ihre Bohrer mit präzisen Hydraulikfuttern oder Schrumpffuttern für Tiefbohrungen zu verwenden. Hydraulikölschichten dämpfen hochfrequente Vibrationen und gewährleisten so eine gleichmäßige Spanbelastung beider Schneidlippen während des gesamten Bohrvorgangs.
Die Perspektive eines Herstellers: Wie SAMHO Werkstätten dabei hilft, die Kosten pro Loch zu senken
In der Fertigung führt die alleinige Fokussierung auf Werkzeugbestellungen zu Verzerrungen der tatsächlichen Wirtschaftlichkeit der Bearbeitung. Die wahre Rentabilität hängt von den Kosten pro Bohrung ab – unter Berücksichtigung der Werkzeugstandzeit, der Spindelverfügbarkeit und der Ausschussraten. Substrathärte, selbstzentrierende Spitzen, polierte Spannuten, Nanokompositbeschichtungen und die Schneidenvorbereitung müssen optimal mit der Spindelsteifigkeit und der Kühlmittelzufuhr harmonieren.
Als Entwicklungsteam des Bohrerherstellers SAMHO setzen wir bei komplexen Legierungen niemals auf Standardlösungen aus Katalogen. Wir analysieren Maschinenstabilität, Betriebsleistung und Losgrößen, um ein optimales Verhältnis zwischen Schneidkantenfestigkeit und Verschleißfestigkeit zu erzielen. Sollten Sie bei Titanbearbeitungen ständig Werkzeugbruch, konische Bohrungen oder beschädigte Oberflächen feststellen, reicht ein einfacher Werkzeugwechsel nicht aus. Überprüfen Sie stattdessen Ihre gesamte Fertigungsanlage.
Reduzierung der Ausschussraten durch Geometrieanpassung in der Serienfertigung von Luft- und Raumfahrtkomponenten und medizinischen Titan-Knochenschrauben
Standardbohrmaschinen stoßen oft an ihre Grenzen, wenn es um die unterschiedlichen Anforderungen von Halterungen für die Luft- und Raumfahrt und medizinischen TC4 ELI-Knochenschrauben geht. Dünnwandige Bauteile der Luft- und Raumfahrt vibrieren unter starker Belastung, während Miniatur-Knochenschrauben eine hohe Bohrlochgeradheit von bis zu 8D erfordern. In beiden Fällen führen selbst kleinste Austrittsgrate oder Einrisse im Bohrlochinneren zum sofortigen Ausschuss.
Bei unseren kundenspezifischen Schleifprozessen passen wir Stegdicke, Rückverjüngung und Freiwinkel von Hartmetallbohrern für Titan exakt an die Steifigkeit des Bauteils an. Falls Sie Probleme mit dem Bohrtiefenverhältnis oder Rattern bei dünnwandigen Teilen haben, senden Sie uns Ihre Bauteilzeichnungen und die Details Ihrer Spannvorrichtung, damit unsere Ingenieure eine individuelle Schneidengeometrie entwickeln können.
Richtlinien für Schnittparameter zur CNC-Produktionsplanung: Spindeldrehzahl, Vorschub pro Umdrehung und Werkzeugwechselschwellenwerte
Beim Bohren von Titan ist praktisch kein Prozessspielraum erlaubt: Abweichungen vom Zielbereich führen zu einem schnellen Temperaturabfall. Für Ti-6Al-4V mit einem Durchfluss von über 30 bar und einem Rundlauffehler unter 3 µm empfehlen wir eine Schnittgeschwindigkeit (Vc) von 28 bis 42 m/min. Die Spanabfuhr sollte konstant bei 0.03 bis 0.08 mm/U gehalten werden, um kaltverfestigte Bereiche reibungsfrei zu durchtrennen.
Warten Sie niemals auf einen Alarm der Spindellastüberwachung, bevor Sie Ihren Titanbohrer wechseln. Legen Sie ein striktes Standzeitprotokoll fest: Prüfen Sie die Sekundärflanke mit einer optischen Lupe nach festgelegten Bohrlochzahlen und ziehen Sie das Werkzeug aus, sobald der Flankenverschleiß 0.15 mm erreicht oder die Späne sich von silbergrau zu violetten Bändern verfärben. Wenn Sie eine Serienfertigung für die Luft- und Raumfahrt oder die Medizintechnik planen, kontaktieren Sie uns bitte mit Ihren Materialspezifikationen, um Schnittgeschwindigkeiten und Vorschübe gemeinsam zu ermitteln.






