
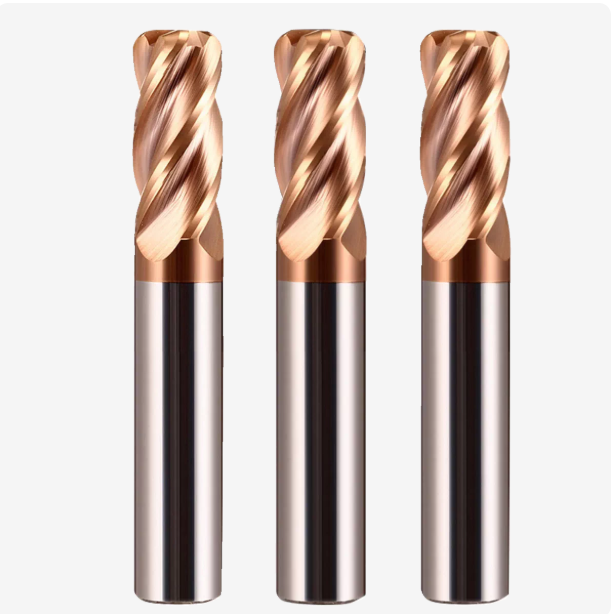
Anfang des Jahres erhielten wir einen dringenden Anruf von einem deutschen Zulieferer für Luft- und Raumfahrtkomponenten. Beim Bearbeiten von 17-4PH-Edelstahl traten an den 4-schneidigen Schaftfräsern häufig Mikroausbrüche auf. Oftmals konnte ein einzelnes Werkzeug nicht einmal die Hälfte einer Scheibenkavität fertigstellen. Die Techniker vor Ort reduzierten die Schnittgeschwindigkeit – wodurch sich die Zykluszeiten um fast 30 % verlängerten –, doch das Problem der Aufbauschneide verschlimmerte sich dadurch sogar.
Solche Szenarien sind in unserer technischen Supportarbeit an der Tagesordnung. Bei der Auswahl von Schneidwerkzeugen für Metall tappen viele Werkstattmeister in eine typische Falle: Sie konzentrieren sich ausschließlich auf die Spindelleistung oder die CAM-Werkzeugwege und vernachlässigen dabei die Materialeigenschaften und die Geometrie des Werkzeugs.
Mit fünfzehn Jahren Erfahrung in der Werkzeugentwicklung haben wir hunderte Herausforderungen vor Ort für Kunden weltweit gelöst. Ein CNC-Schaftfräser für Metall ermöglicht hohe Vorschubgeschwindigkeiten auch unter extremen Bedingungen durch das präzise Zusammenspiel dreier Faktoren: Korngröße des Substrats, Schneidkantenpräzision und Haftfestigkeit der Beschichtung. Ob beim Einsatz eines Eckradiusfräsers zur Spannungsverteilung bei Superlegierungen oder beim Polieren von Spankammern für die Serienfertigung – die größten Effizienzgewinne liegen stets im Detail.
In diesem Artikel verzichten wir auf abstrakte Theorien und präsentieren Ihnen praxisnahe Daten aus der Fertigung. Als spezialisierter Hersteller von Hartmetall-Schneidwerkzeugen erläutern wir die grundlegende Konstruktionslogik hinter Hochleistungswerkzeugen. Unser Ziel ist einfach: Wir helfen Ihnen, die maximale Lebensdauer jedes Werkzeugs in Ihrer Werkstatt zu erreichen.
Gibt es in Ihrem Betrieb derzeit ein Gerät, das Ihre Gewinne unnötig schmälert, während es in Betrieb ist – einfach weil die Parameter nicht stimmen?

Warum die Qualität von Rezeptur und Pulver einen hochwertigen Hersteller von Hartmetall-Schneidwerkzeugen ausmacht
In der Fertigung hören wir oft von Kollegen, dass zwei Hartmetallwerkzeuge mit identischer Geometrie bei der Bearbeitung von Hartmetallen völlig unterschiedliche Ergebnisse liefern. Der eigentliche Unterschied liegt nicht im Feinschliff, sondern in der Zusammensetzung des Wolframcarbidpulvers und im Sinterprozess. Dank unserer 16-jährigen Erfahrung in Forschung und Entwicklung wissen wir, dass sich selbst geringfügige Abweichungen bei der Pulveraufbereitung oder beim Heißisostatischen Pressen (HIP) unter hoher Schnittbelastung deutlich auswirken.
Wir vergleichen das Hartmetallsubstrat mit dem „Zement und Zuschlagstoff“ eines Gebäudes; die Pulverrezeptur ist unser wichtigstes Betriebsgeheimnis. Versagt das Substrat unter hoher Hitze und Belastung, kann selbst die fortschrittlichste Beschichtung den Werkzeugausfall nicht verhindern. Als spezialisierter Hersteller von Hartmetall-Schneidwerkzeugen ist die Entwicklung eines Vorzeigeprodukts ein langfristiges Unterfangen, um die ideale mechanische Balance innerhalb der Mikrostruktur des Materials zu erreichen.
Wie Korngröße und Kobaltgehalt Härte und Bruchfestigkeit von Werkzeugen beim Metallschneiden beeinflussen
Bei der Bewertung von Bearbeitungslösungen für unsere Kunden wägen wir stets Härte und Zähigkeit gegeneinander ab. Submikron- oder ultrafeine Wolframkarbidkörner erhöhen die Substrathärte und Druckfestigkeit. Eine alleinige Fokussierung auf Härte führt jedoch bei unterbrochenen Schnitten oder Vibrationen zu Werkzeugversprödung. Kobalt dient als Bindemittel und steigert die Schlagzähigkeit, verringert aber gleichzeitig die Hitzebeständigkeit geringfügig.
Es gibt keine allgemeingültige Formel für die Auswahl von Substratmaterialien für die Werkzeugmetallbearbeitung. Für die Grobbearbeitung und unterbrochene Schnitte erhöhen wir den Kobaltgehalt und optimieren die Korngröße, um Stöße zu absorbieren. Für die Feinbearbeitung gehärteter Werkzeugstähle über HRC60 wählen wir kobaltarme, ultrafeinkörnige Sorten. Die Abstimmung dieser Eigenschaften auf mikrostruktureller Ebene verhindert vorzeitiges Ausbrechen der Schneidkante bei Hochgeschwindigkeitsbearbeitungen.
Erkenntnisse aus Kundenprojekten: Warum kostengünstige Hartmetall-CNC-Fräser Mikroporosität aufweisen
Letztes Jahr kontaktierte uns ein nordamerikanischer Kunde, nachdem mehrere neue Werkzeuge beim Bearbeiten von Aluminium und Edelstahl für die Luft- und Raumfahrtindustrie am Schaft gebrochen waren. Laboruntersuchungen mittels Scannen und fraktografischer Analyse zeigten Poren im Mikrometerbereich und Kobaltansammlungen in der Nähe der Bruchstellen. Unter hoher Drehzahl und zyklischer Belastung wirken diese inneren Hohlräume als Spannungskonzentratoren und führen zu einem schnellen Ermüdungsbruch.
Diese Mängel resultieren üblicherweise aus Kostensenkungsmaßnahmen, wie verkürzten Sinterzyklen oder der Verwendung von recyceltem Hartmetallpulver. Bei kostengünstigen Hartmetall-CNC-Fräsern führt das Fehlen von Hochdruck-HIP-Anlagen zu Restgasen und Verunreinigungen im Metall. Die Gewährleistung eines dichten, porenfreien Mikrogefüges in jedem Werkzeug ist unser unabdingbarer Standard, um die Maschinenverfügbarkeit und Produktivität zu sichern.
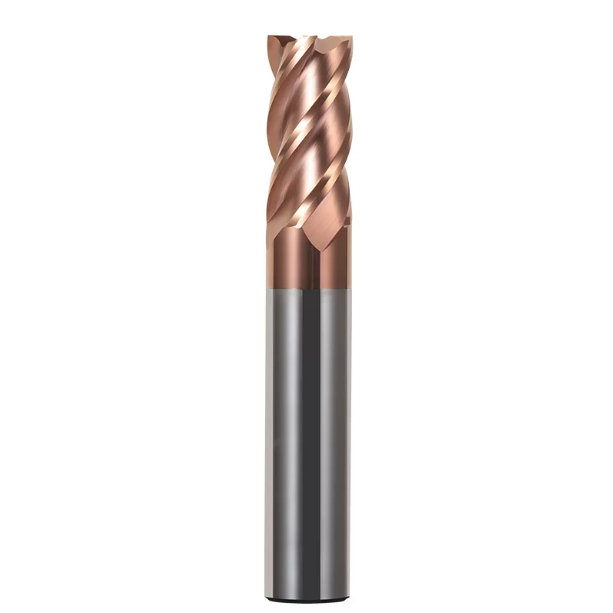
Geometrisches Design: Wie man einen CNC-Schaftfräser für Metall bei starker Zerspanung stabil hält
Bei der Schwerzerspanung vermuten Branchenkollegen oft zuerst Probleme mit der Maschinensteifigkeit oder der Spannvorrichtung. Unsere Erfahrung mit der Feinabstimmung vor Ort zeigt jedoch, dass fast 60 % der Rattergeräusche und Spanblockaden auf die Werkzeuggeometrie zurückzuführen sind. Ein Schneidwerkzeug ist eine dynamische Struktur, die den Spanfluss bei hohen Drehzahlen lenkt. Sind Spanwinkel, Freiwinkel und Schneidengeometrie nicht optimal, kann selbst eine Spindel mit hohem Drehmoment nicht die gewünschte Leistung erbringen.
Jahrelange Erfahrung im Schleifen hat uns gelehrt, dass die geometrische Gestaltung die Schnittkräfte vom Spanraum entkoppelt. Bei der Konstruktion eines CNC- Schaftfräsers für Metallbearbeitung unter hoher Belastung müssen wir die Kernfestigkeit gewährleisten und gleichzeitig offene Spanräume erhalten. Dies erfordert eine Schleifpräzision im Mikrometerbereich. Schon ein geringfügiger Fehler kann zu durchdringenden Geräuschen oder einem sofortigen Werkzeugbruch in der Werkstatt führen.
Variable Indizierung und variable Helix: Praxisnahe Optimierung zur Beseitigung von Vibrationen
Bei der Bearbeitung von zähflüssigen Werkstoffen wie TC4-Titan oder 316L-Edelstahl leiden Ingenieure häufig unter störenden Resonanzgeräuschen. Wir unterstützten einen europäischen Formenbauer, dessen Standardwerkzeuge in tiefen Nuten bei Drehzahlen über 3,500 U/min stark vibrierten und die Oberflächengüte beeinträchtigten. Wir ersetzten sie durch unsere Schaftfräser mit variabler Indexierung und variablem Spiralwinkel, wodurch die Vibrationen sofort beseitigt wurden.
Diese Konstruktion stört die Resonanzfrequenz. Standardwerkzeuge mit gleichmäßigem Zahnabstand treffen in identischen Abständen auf das Metall und verursachen dadurch starke Resonanz mit der Spindel. Durch die versetzte Anordnung der Zähne (z. B. 88°–92°) und die Verwendung variabler Steigungswinkel wird die Frequenz jedes Schnittkraftimpulses verändert. Diese asymmetrische Geometrie ist die zuverlässigste Methode, um Rattern zu eliminieren, ohne die Schnittparameter zu reduzieren.
Spanwinkel und Nutenpolitur: Details, die die Leistung von Hochleistungswerkzeugen beim Metallschneiden beeinflussen
Neben Rattern ist die Spanbildung in den Spannuten eine weitere Hauptursache für Werkzeugbruch. Hohe Temperaturen und Drücke können duktile Metallspäne mit der Spanfläche verschweißen und so eine Aufbauschneide bilden. Eine Erhöhung des Spanwinkels um 2 Grad verringert zwar den Schnittwiderstand, schwächt aber gleichzeitig die Schneide. Das richtige Verhältnis zwischen Schärfe und Steifigkeit zu finden, erfordert fundiertes Fertigungswissen.
Bei der Herstellung unserer hochwertigen Metallbearbeitungswerkzeuge polieren wir die Schneiden nach dem Schleifen mikrometergenau. Durch das Polieren wird die Reibung drastisch reduziert, sodass die Späne nach dem Aufrollen reibungslos abgeführt werden können. Dies verhindert gefährliche Hitzeentwicklung durch Spänestau. Sollten Sie Probleme mit der Spanabfuhr feststellen, überprüfen Sie die Oberflächenbeschaffenheit der Schneiden unter einem Mikroskop.

Eckradius-Design: Wie ein Eckradius-Schaftfräser die Werkzeugstandzeit um über 50 % verlängert
Bei der Bearbeitung von Superlegierungen oder gehärteten Stählen ist die Werkzeugspitze meist die erste Schwachstelle. Scharfe Kanten an Schaftfräsern bieten nur ein minimales Volumen zur Wärmeableitung, was innerhalb von Minuten zu starker Spannungskonzentration und Mikroausbrüchen führt. Über zehn Jahre Praxiserfahrung zeigen, dass der Ersatz scharfer Kanten durch einen präzisen Radius die Kraft- und Wärmeverteilung grundlegend verändert.
Durch die Wahl eines geeigneten Eckradius wird die empfindliche Frässpitze geschützt und der Schnittquerschnitt beim Vorschub optimiert. Die harmonische Abstimmung des Radius auf die Seiten- und Unterkante führt zu einer deutlichen Erhöhung der Stoßfestigkeit bei tiefen Schnitten. Für Werkstätten, die mit schnellem Spitzenverschleiß zu kämpfen haben, ist der Umstieg auf einen Hochleistungs- Schaftfräser mit Eckradius der schnellste Weg zu längeren Werkzeugstandzeiten.
Warum ein Eckradius-Schaftfräser Wärme und Spannungen besser ableitet als ein quadratischer Schaftfräser
Ein Schaftfräser mit Vierkantkante erfährt beim Eingriff in das Metall konzentrierte Punktkräfte. Diese lokale Beanspruchung führt zu Temperaturspitzen über 800 °C, wodurch das Substrat beschädigt und die Beschichtung abgelöst wird. Im Gegensatz dazu verteilt die bogenförmige Schneide eines Eckradius-Schaftfräsers die Schnittkräfte gleichmäßig über eine größere Kontaktfläche und ermöglicht so einen stufenlosen Übergang der Schnitttiefe.
Diese Kraftverteilung bietet klare praktische Vorteile. In einem Test an Scheibenbauteilen für die Luft- und Raumfahrt zeigte ein Schaftfräser mit geradem Schaft bereits nach 15 Minuten einen Spitzenverschleiß von 0.2 mm. Ein Schaftfräser mit einem Eckenradius von R0.5 bearbeitete über 40 Minuten kontinuierlich mit minimalem Verschleiß. Für Nutenfräsen oder grobe Schruppbearbeitungen ist das Ersetzen scharfer Ecken durch abgerundete Kanten die beste Methode, die Werkzeugstandzeit zu verlängern.
Honsteuerung auf Mikrometerebene: Anpassung des Schneidenzustands eines Metallschneidwerkzeugs
Die Beurteilung der Schärfe eines Werkzeugs per Hand oder mit einer Lupe ist ein häufiger Fehler. Frisch geschliffene Schneidkanten weisen mikroskopisch kleine, empfindliche Verzahnungen auf, die unter starker Belastung sofort absplittern und zu einem katastrophalen Schneidkantenbruch führen können. Nach dem ersten Schleifen ist daher ein präzises Nachschärfen mit Nylonbürsten, Schleifpaste oder Druckluft erforderlich.
Kundenspezifisches Honen bedeutet mehr als nur das Abrunden der Schneide; es bedeutet, den Radius an das Werkstückmaterial anzupassen. Bei der Fertigung hochwertiger Metallschneidwerkzeuge für weiches Aluminium oder Kupfer halten wir einen Honradius von 5 bis 8 Mikrometern ein, um maximale Schärfe zu erzielen. Für gehärtete Stähle (HRC 55+) oder unterbrochene Schnitte erhöhen wir den Schneidradius auf 15–25 Mikrometer und verwenden eine negative Schneidkante für maximale Stoßfestigkeit.
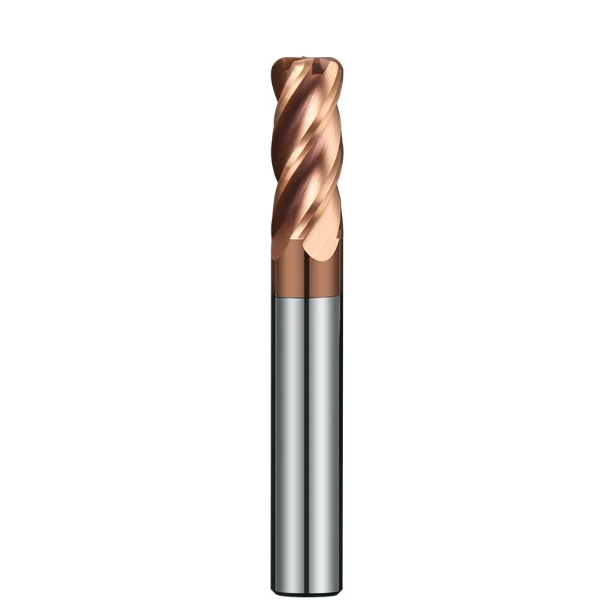
Nanobeschichtungen und Hochtemperaturhaftung: Strategien gegen Ablösen bei CNC-Hartmetallfräsern
Bei hohen Schnittgeschwindigkeiten und Vorschüben bieten Werkzeugbeschichtungen keinen Rostschutz mehr; sie bilden die erste Verteidigungslinie gegen hohe Temperaturen und starke Reibung. Häufig beobachten wir Werkzeugausfälle, bei denen das Grundmaterial keine Abnutzungsspuren aufweist, die Beschichtung jedoch aufgrund mangelhafter Haftung abgeplatzt ist. Sobald sich die Beschichtung löst, erweicht und oxidiert der empfindliche Hartmetallkern bei erhöhten Temperaturen rasch.
Aus fertigungstechnischer Sicht müssen Hartmetallsubstrate vor der Beschichtung einer gründlichen Oberflächenreinigung und Plasmaätzung unterzogen werden, um eine Haftung auf atomarer Ebene zu gewährleisten. Bei Hartmetall-CNC-Fräswerkzeugen, die starker Reibung und Temperaturschocks ausgesetzt sind, ist die Wahl des richtigen PVD-Verfahrens und des passenden mehrlagigen Nanostrukturdesigns entscheidend für die Verschleißfestigkeit unter extremen Temperaturen.
AlTiN vs. TiSiN: Auswahl von Beschichtungen für gehärtete Stähle (HRC 50+) und Superlegierungen
Bei der Bearbeitung von gehärteten Stählen mit einer Härte über HRC 50 oder von Superlegierungen liegt der Fokus häufig allein auf der Härte der Beschichtung. AlTiN und TiSiN zählen zu unseren führenden PVD-Nanobeschichtungen, unterscheiden sich jedoch in ihrer Struktur und ihren Abbaumechanismen. AlTiN bildet bei hohen Temperaturen eine dichte Aluminiumoxidschicht, die für eine hervorragende Oxidationsbeständigkeit sorgt. TiSiN hingegen nutzt eine siliziumdotierte Nanokompositstruktur, um eine Härte über HV 3800 zu erreichen und thermische Diffusion zu verhindern.
Wir passen die Beschichtungsauswahl an die spezifischen Materialeigenschaften an. Für klebrige Nickellegierungen mit geringer Wärmeleitfähigkeit wie Inconel 718 empfehlen wir hochaluminiumhaltiges AlTiN für überlegene Reibungszähigkeit. Für hochharte Werkzeugstähle wie SKD11 (HRC 50–65) spezifizieren wir TiSiN-Beschichtungen. Die Abstimmung der Beschichtungseigenschaften auf die Werkstückeigenschaften verhindert thermisches Ausglühen bei der Hochgeschwindigkeits-Trockenbearbeitung.
Thermischer Schock und Kühlstrategien: Schutz der Beschichtungslebensdauer eines CNC-Schaftfräsers für Metall
Bei intensivem oder unterbrochenem Fräsen ist die Kühlmittelzufuhr oft entscheidend für den Erhalt der Beschichtung. Labortests zeigen, dass frühe Mikrorisse in der Regel durch thermische Spannungen aufgrund schneller Temperaturschwankungen und nicht durch abrasiven Verschleiß verursacht werden. Beim Eingriff der Schneide in das Metall steigen die Temperaturen an der Schneidespitze auf über 800 °C; beim Austritt und dem Kontakt mit kaltem Kühlmittel sinkt die Temperatur rapide ab, wodurch starke thermische Spannungsrisse entstehen.
Beim Hochgeschwindigkeitsfräsen von Metall mit einem Hartmetall-CNC-Schaftfräser ist unsere technische Empfehlung eindeutig: Verwenden Sie nach Möglichkeit Druckluft oder Minimalmengenkühlung (MQL) anstelle von Hochvolumen-Flüssigkeitskühlung. Eine stabile, hohe Schnitttemperatur gewährleistet eine optimale Oxidationsbeständigkeit der Beschichtung. Hochdruck-Flüssigkeitskühlung ist nur bei Aluminium oder Titan erforderlich, um Späne abzuführen und Aufbauschneiden zu vermeiden.
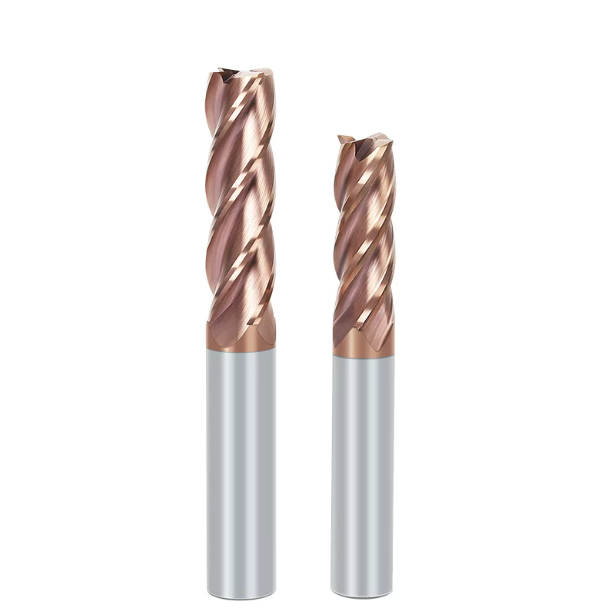
Maschineneinrichtung vor Ort: Hochwertige Werkzeuge für die Metallbearbeitung in Werkstatteinsparungen verwandeln
Hervorragende Substrate, Geometrien und Nanobeschichtungen nützen wenig, wenn ungeeignete Anlagen vor Ort sie zu teuren, ungenutzten Anlagen machen. Bei der Betreuung internationaler Kunden geht es uns nie darum, teure Werkzeuge zu verkaufen, sondern darum, Betrieben zu helfen, die Kosten pro Teil und die Werkzeugwechselhäufigkeit zu senken, ohne die Maschinen zu überlasten. Effiziente Bearbeitung erfordert die Abstimmung der Werkzeuggrenzen auf die Maschinensteifigkeit, die Werkstückspannung und die CAM-Werkzeugwege.
Die Umwandlung von High-End-Werkzeugen in wirtschaftliche Gewinne bei der Metallbearbeitung erfordert eine ganzheitliche Optimierung. Von der Auswahl submikronärer Substrate und variabler Geometrien bis hin zur Wahl geeigneter Kühlmethoden stellt die Einrichtung vor Ort den letzten Schritt dar, um die Fertigungsphysik in stabile Schnittergebnisse umzusetzen. Die Anpassung der Parameter an die Betriebsbedingungen führt automatisch zu Kostensenkungen.
Anpassungsparameter (Vc, Fz, Ap, Ae): Optimierung der Zykluszeiten in Fertigungsbetrieben
Bei der Optimierung von Schnittgeschwindigkeit (Vc), Vorschub pro Zahn (Fz), axialer Schnitttiefe (Ap) und radialer Schnitttiefe (Ae) besteht ein häufiger Fehler darin, Katalogwerte unreflektiert zu übernehmen. Kataloge gehen von idealer Steifigkeit aus, während die realen Bedingungen in der Fertigung – wie z. B. die Steifigkeit der Vorrichtung und der Werkzeugüberhang – stark variieren. Große radiale Schnitttiefen bei großen Überhängen führen zu starkem Rattern und vorzeitigem Ausbrechen der Schneidkante.
Wir bevorzugen eine hocheffiziente Trochoidalfrässtrategie mit geringen radialen und großen axialen Schnitttiefen. Bei der Bearbeitung von Titan oder Edelstahl sollte die radiale Schnitttiefe (Ae) auf 5–10 % des Werkzeugdurchmessers begrenzt und die axiale Schnitttiefe (Ap) auf das 1.5- bis 2-fache der Schneidenlänge erhöht werden. In Kombination mit höheren Spindeldrehzahlen konzentriert sich die Wärme in den Spänen, wodurch die Spindelbelastung und die Bearbeitungszeiten um über 30 % reduziert werden.
Spindelbelastung und Spanform: Diagnose von abnormalem Verschleiß an einem Metallschneidwerkzeug
Erfahrene Ingenieure beurteilen die Schnittleistung anhand von Sicht- und Hördaten. Es ist nicht nötig, die Maschine anzuhalten und das Werkzeug unter einem Mikroskop zu untersuchen; die Beobachtung der Spindellastanzeige und der Späneauswurfform ermöglicht eine präzise Diagnose. Eine steigende Spindellast ohne Bahnänderung oder ein Wechsel von einem klaren Ton zu einem dumpfen Geräusch deuten auf Schneidkantenverschleiß und sprunghafte Schnittkräfte hin.
Späne geben direkten Aufschluss über den Zustand des Bearbeitungsprozesses. Beim Schneiden von Stahl deuten gleichmäßige C-förmige Späne oder enge Spiralen mit einer schwachen violetten oder blauen Oxidschicht darauf hin, dass die Wärme ordnungsgemäß vom Werkstück abgeleitet wird. Unregelmäßige, faserige Späne oder verkohlte schwarze Stellen weisen hingegen auf Verstopfungen in den Schneidkanten oder einen Defekt der Wärmebeschichtung hin. Durch frühzeitiges Anpassen von Vorschub oder Schnitttiefe lassen sich Werkstück und Schneidwerkzeug vor einem Totalausfall schützen.
Hocheffizientes Zerspanen von Metallen ist ein systematischer Prozess – von der Rohmaterialzusammensetzung von Wolframkarbid bis hin zu komplexen Geometrien und der präzisen Abstimmung der Beschichtungsparameter. Sollten in Ihrem Betrieb Probleme mit der Werkzeugstandzeit, Rattern bei Superlegierungen oder Unsicherheiten bezüglich der Parameter auftreten, teilen Sie uns gerne Ihre Anwendungsdetails, Zeichnungen oder Materialspezifikationen mit. Gemeinsam analysieren wir Ihre Daten vor Ort, um die effektivste Bearbeitungslösung zu finden.






