
Letzten Monat schickte uns ein Partner für Präzisionsspritzguss in Stuttgart Aufnahmen aus der Fertigungshalle. Ein 5-Achs-Bearbeitungszentrum bearbeitete gerade einen tiefen Scheinwerferformhohlraum. Die Anlage kombinierte vorgehärtetes NAK80 (HRC 38) mit einem gehärteten H13-Wendeschneidplatteneinsatz (HRC 52). Nach dem ersten Durchgang zeigte eine Messuhr eine Werkzeugdurchbiegung von 0.035 mm an der Bodenwand an. Beim zweiten Durchgang griff das Werkzeug in die untere Ecke, gab einen scharfen Knall von sich und brach sofort ab.
Ihr Werkstattmeister fragte uns unverblümt: „Gibt es keinen universellen Schaftfräser für beides, oder sind unsere Parameter völlig falsch?“ In fünfzehn Jahren Werkzeugschleifen und technischer Unterstützung ist uns dieses Problem immer wieder begegnet. Formenbaubetriebe beschleunigen Aufträge, indem sie eine Charge von 4-schneidigen Hartmetall-Schaftfräsern über verschiedene Materialhärtegrade hinweg einsetzen. Vorgehärteter Formenstahl und wärmebehandelter Werkzeugstahl verhalten sich jedoch völlig unterschiedlich.
P20 und NAK80 sind weich, aber zähflüssig und führen leicht zu Aufbauschneiden mit welligen Seitenwänden. Gehärtetes H13 leitet thermische Belastungen sofort ab. Standardbeschichtungen verbrennen bei Trockenschnitten, und ein 6-mm-Schaftfräser mit großer Ausladung verbiegt sich oder bricht bereits bei geringem Schnittwiderstand. Die Ursache liegt selten in der Maschinensteifigkeit. Vielmehr mangelt es dem gewählten Schaftfräser an der passenden Kornstruktur, Schneidkantenpräparation und Spiralgeometrie für die jeweilige Aufgabe.
Als Hersteller von Hartmetall-Schaftfräsern, die direkt mit Formenbauunternehmen zusammenarbeiten, kennen wir die Kosten von Ausschuss. Wir haben Hunderten von Betrieben geholfen, hartnäckige Probleme mit Rattern und Ausbrüchen zu lösen. Müssen Sie in Ihrem täglichen Betrieb ständig zwischen Oberflächengüte und Werkzeugstandzeit abwägen? Oder müssen Sie die Vorschubgeschwindigkeit auf unwirtschaftliche Werte reduzieren, nur um Ihre Fräser zu schonen?
Von vorgehärteten zu abgeschreckten Stählen: Wichtige Herausforderungen bei der Zerspanung und Auswahlkriterien für Flachbodenfräser für P20, NAK80 und H13
Bei der technischen Unterstützung vor Ort beobachten wir häufig, dass Bediener riskante Abkürzungen nehmen. Sie verwenden einen Standard-Schaftfräser in einer vorgehärteten Kavität, ändern das Programm und bearbeiten eine abgeschreckte Wendeschneidplatte. Das Ergebnis ist vorhersehbar: Entweder entstehen starke Rattermarken an der Seitenwand oder der Eckenradius bricht sofort. Die Spindelsteifigkeit ist selten die Ursache. Die Schnittphysik und die Wärmeübertragung unterscheiden sich grundlegend zwischen diesen Stählen, sodass eine Schneidkantengeometrie nicht für beide geeignet ist.
Um Werkzeugdurchbiegung und Schneidkantenausbrüche zu vermeiden, muss die Werkzeugauswahl über die einfache Annahme „alles, was schneidet“ hinausgehen. Kunststoff- und Druckgussstähle weisen sehr unterschiedliche Kernmikrostrukturen auf. Wir bewerten die Beständigkeit gegen plastische Verformung und die Wärmeleitfähigkeit, bevor wir die Korngröße des Hartmetalls auswählen. Ein Vollprofilfräser bietet ein ausgewogenes Verhältnis zwischen Kernhärte, Substratzähigkeit und Schneidenkapazität. Unter radialen Schnittkräften muss die Scherwirkung gegen die Kernsteifigkeit abgewogen werden.
Haftung und Kaltverfestigung in P20 und NAK80: Warum Universal-Schaftfräser beim Eckenreinigen oft vorzeitig versagen.
Bei der Bearbeitung von P20 (HRC 30–34) oder NAK80 (HRC 38–41) liegt die größte Herausforderung in der Materialhaftung, nicht im abrasiven Verschleiß. Beide Legierungen fließen unter hohem Schnittdruck. Extreme Scherwärme führt zu Kaltverschweißungen von Mikropartikeln an der Spanfläche und zur Bildung einer Aufbauschneide. Diese Verformung verändert die Schnittgeometrie und verursacht Ausbrüche an vertikalen Wänden. Folglich ist es sehr schwierig, bei leichten Nachbearbeitungen eine saubere Oberfläche zu erzielen.
Viele Betriebe verwenden für enge Ecken immer noch Standard-Schaftfräser. Diese Werkzeuge haben jedoch meist einen geringen Spanwinkel und keine hochglanzpolierten Schneiden. Beim Erreichen von Innenecken steigt der Eingriffswinkel sprunghaft an. Klebrige Späne werden in den engen Schneiden erneut zerkleinert, was zu Ausrissen an der Oberfläche und Ausbrüchen an den Außenkanten führt. Bei diesen Sorten sind offene Schneiden und geringere Reibung stets wichtiger als maximale Schneidkantenfestigkeit.
Hochtemperatur-Schnittbelastungen bei abgeschrecktem H13 (HRC 50–54): Die wesentliche Anforderung an Spezial-Schaftfräser für gehärteten Stahl
Die Bearbeitung von gehärtetem H13 (HRC 50–54) stellt völlig andere physikalische Herausforderungen dar. Nach der Wärmebehandlung steigt die Zugfestigkeit sprunghaft an und die Schnittkräfte nehmen exponentiell zu. Da die Wärmeenergie nicht schnell über die Späne entweichen kann, wird die hohe Wärme direkt in die Schneide übertragen. Die Flutkühlung verursacht starke Temperaturwechsel, die zu mikroskopischen Spannungsrissen in der Hartmetallmatrix führen und direkt Werkzeugbruch zur Folge haben.
Aus diesen Gründen ist es erforderlich, dass die Bediener auf spezielle Schaftfräser für gehärteten Stahl umsteigen . Diese Werkzeuge arbeiten nicht mit stumpfer Schlagkraft. Stattdessen verfügen sie über eine definierte Schneidkantenverrundung mit negativem Spanwinkel und hochaluminiumhaltige PVD-Beschichtungen, die Temperaturen über 1,000 °C standhalten. Trockenes Bearbeiten mit Hochdruckluftstrahl bei hohen Schnittgeschwindigkeiten sorgt für eine saubere Plastifizierung der Scherzone. Standardwerkzeuge weisen hier bereits nach zwei Durchgängen starken Flankenverschleiß auf.
Praxistests von Werkzeugherstellern: Der entscheidende Einfluss der Substrathärte und mikrometergenauer Toleranzen auf die Lebensdauer von 6-mm-Schaftfräsern bei Anwendungen mit großer Reichweite
Für tiefe Kavitäten und schmale Rippen sind Werkzeuge mit kleinem Durchmesser nach wie vor die heikelste Wahl. Unsere Schleifversuche an der Werkbank bestätigen, dass die Durchbiegung eines 6-mm-Schaftfräsers ab einem Längen-Durchmesser-Verhältnis von 4:1 oder 5:1 mit der dritten Potenz des Überstands zunimmt. Reicht die Querbruchfestigkeit des Hartmetallstabs nicht aus, gerät der Fräser unter kurzzeitigen Eckbelastungen ins Rattern. Dies führt schnell zum plötzlichen Schaftbruch.
Einkaufsteams konzentrieren sich oft ausschließlich auf den Stückpreis, doch die Fertigungspräzision bestimmt die tatsächliche Leistung in der Produktion. Weist ein 6-mm-Werkzeug in einem hydraulischen oder Schrumpffutter einen Rundlauffehler (TIR) von mehr als 0.003 mm auf, werden die Zahnlasten asymmetrisch verteilt. Eine Schneide absorbiert übermäßige Stöße, wodurch sich die Gesamtstandzeit des Werkzeugs halbiert. Bei der Bearbeitung tiefer Kavitäten schützen die Zähigkeit des Substrats und die Rundlaufgenauigkeit Ihre Teile deutlich besser als extreme Härte allein.
Behebung von Wandschmierung und Werkzeugüberstandsspuren bei P20 und NAK80: Konfiguration von 4-schneidigen Hartmetall-Schaftfräsern und Schnittstrategien
Beim Nachbearbeiten von Präzisionsspritzgussformen beeinträchtigen stumpfe Schleifspuren und sichtbare Überstände an den Seitenwänden die Oberflächenqualität. In der Fertigung beobachten wir dies häufig, wenn Bediener die Nachbearbeitung wie das Schruppen behandeln. Vorgehärtete Stähle unterliegen unter hohem Scherdruck einer plastischen Verformung. Werden Späne an der Wand verschmiert, anstatt sauber abgeschert zu werden, verschlechtert sich die Oberflächenqualität sofort.
Um diese Seitenwandfehler zu vermeiden, optimieren wir die Kerndicke, die Schneidenkrümmung und den radialen Eingriff. Ein zuverlässiger Prozess hält die Spandicke strikt über der kritischen Reibungsgrenze, anstatt zu hohe Schnitttiefen zu erzwingen. Die Kombination eines speziellen 4-schneidigen Hartmetall-Schaftfräsers mit Gleichlauffräsen und konstanter Schnitttiefe gewährleistet rechtwinklige vertikale Wände. Zudem reduziert sich die manuelle Polierzeit erheblich.
Warum der 4-schneidige Hartmetall-Schaftfräser die Basislösung für Schwingungsdämpfung und eine Oberflächenrauheit von Ra 0.4 an NAK80-Seitenwänden ist
Zerspanungsmechaniker fragen oft, warum wir für zähflüssiges NAK80 ein Vierschneiderwerkzeug einem Zweischneiderwerkzeug vorziehen. Zwei Schneiden erzeugen zwar größere Spankammern, doch ausscheidungsgehärtetes NAK80 (ca. HRC 40) besitzt keine natürlichen Dämpfungseigenschaften. Bei zunehmendem Überstand während der Bearbeitung vertikaler Wände kommt es bei Zweischneidern zu starkem regenerativem Rattern. Dies führt zu dichten Vibrationswellen an den Hohlraumwänden.
Die Wahl eines starren 4-schneidigen Hartmetall-Schaftfräsers gewährleistet die für leichte Schlichtbearbeitungen erforderliche Torsionssteifigkeit. Der kontinuierliche Werkzeugeingriff glättet die radialen Schnittkräfte und verhindert ein Durchbiegen des Fräsers bei geringen Zustellungen (Ae 0.05–0.1 mm). Bei geeigneter Primärfreistellung schneiden die Schneiden die verformte Schicht sauber ab. Dadurch wird vor dem Polieren zuverlässig eine Oberflächenrauheit Ra 0.4 erreicht.
Schneidöl oder Druckluftstrahl? Spanabfuhrparameter zur Vermeidung von Aufbauschneiden an Planfräsern bei der realen Bearbeitung
Bei der Wahl des Kühlmittels für zähflüssige Stähle spaltet sich die Anwender oft in die Kategorien „Flutkühlung“ und „Trockenkühlung“. Erfahrungsgemäß verdampfen wasserbasierte Kühlmittel bei hohen Schnittgeschwindigkeiten häufig, bevor sie in die Schnittzone eindringen können. Dies führt zu schnellen Temperaturwechseln, die das Verschweißen der Spanfläche beschleunigen. Sobald sich eine Aufbauschneide gebildet hat, stumpft der Schaftfräser schnell ab und beschädigt die Werkstückseitenwände.
Bei geschlossenen Taschen erzielt man mit Druckluft in Kombination mit Minimalmengenschmierung (MMS) die besten Ergebnisse. Richten Sie einen trockenen Druckluftstrahl von mindestens 0.6 MPa direkt auf den Werkzeugaustrittspunkt, um die Späne sofort abzuführen. Kombinieren Sie dies mit einem gleichmäßigen Vorschub von 0.03–0.05 mm pro Zahn, um die verfestigte Schicht nicht zu überlasten. Die Abfuhr heißer Späne verhindert Nachschneiden und hält die Schneidkanten scharf.
Vermeidung von Absplitterungen durch unvorsichtiges Eintauchen: Praktische Einstellungen für den spiralförmigen Eintritt in geschlossene Formhohlräume
Der kritischste Moment beim Hohlraumfräsen ist das Aufbringen einer Tasche aus dem Vollmaterial. Manche Bediener fahren die Fräse entweder zu steil in Z-Richtung nach unten oder fahren die Fräse zu aggressiv ab. Da die Schnittgeschwindigkeit in der Mitte des Fräsers nahezu auf null sinkt, können die Späne nicht mehr ungehindert abgeführt werden. Dadurch schleifen die unteren Zähne gegen die eingeschlossenen Späne, was zu Überlastwarnungen und Ausbrüchen an den Ecken führt.
In geschlossenen Bereichen programmieren wir stets einen gleichmäßigen, spiralförmigen Eintrittsweg. Bei zähflüssigen Stählen wie P20 und NAK80 sollte der Rampenwinkel zwischen 1.5° und 2.5° liegen. Der Durchmesser der spiralförmigen Bahn sollte das 1.3- bis 1.5-fache des Fräserdurchmessers betragen. Dadurch verteilen sich die Lasten auf die untere und äußere Schneide, wodurch dünne Späne entstehen, die reibungslos nach oben abgeführt werden können, ohne sich zu verklemmen.
Die Beherrschung von gehärtetem H13 (HRC50+): Praktische Erfahrungen mit HRC65 Hartmetall-Schaftfräsern für das direkte Hartfräsen
Das direkte Hartfräsen von wärmebehandelten H13-Wendeschneidplatten (HRC 50–54) ersetzt das langsame Erodieren und verhindert die Bildung von Umwandlungsschichten an der Oberfläche. Allerdings erfordert das Hartfräsen eine hohe Werkzeugstabilität und eine präzise Maschinensteuerung. Viele Betriebe versuchen, gehärtete Werkstoffe mit Standard-Schnittgeschwindigkeiten und -Vorschüben zu bearbeiten. Die Schneidkanten verschleißen dabei innerhalb von 30 Minuten und hinterlassen tiefe Riefen an den teuren Werkzeugen.
Für stabiles Hartfräsen ist ein gleichmäßiges, plastisches Abscheren anstelle aggressiver, hämmernder Schnitte erforderlich. Umfangreiche Tests haben gezeigt, dass die Späne gleichmäßig und ohne plötzliche Kraftspitzen abgetragen werden müssen. Für Hochtemperatur- und Hochlastfräsen empfiehlt sich ein Hartmetall-Schaftfräser mit einer Härte von HRC65, der für extreme Härte ausgelegt ist. Um eine hohe Maßgenauigkeit zu gewährleisten, sollten hohe Spindeldrehzahlen mit geringen radialen Schnitttiefen kombiniert werden.
Vermeiden Sie die Verwendung von Universal-Schaftfräsern an gehärteten Formen: Praktische Grundsätze für das Eckenausräumen mit HRC65-Hartmetall-Schaftfräsern zur Vermeidung von Ausbrüchen
Das Bearbeiten gehärteter Innenkanten führt häufig zu Werkzeugbruch. Oftmals fahren die Bediener die Werkzeuge direkt in 90-Grad-Übergänge. Dadurch schnellt der Eingriffswinkel des Werkzeugs innerhalb von Sekundenbruchteilen von einem kleinen Winkel auf bis zu 180 Grad. Der resultierende Kraftstoß lässt herkömmliche Hartmetallschneiden zerbrechen. Anstelle des normalen Flankenverschleißes bricht die gesamte Kante sofort ab.
Beim Abtragen von Eckmaterial mit einem Hartmetall-Schaftfräser (HRC65) sind scharfe 90°-Übergänge unbedingt zu vermeiden. Programmieren Sie in Ihrer CAM-Software stets trochoidale Bahnen oder Eckverzögerungsschleifen. Halten Sie die radiale Zustellung bei flachen axialen Schnitten zwischen 2 % und 5 % des Werkzeugdurchmessers. Durch sanftes Rollen in die Ecken werden Stoßspitzen absorbiert und mikroskopische Ausbrüche an der Fräserspitze verhindert.
Anpassung von Mikro-Negativ-Spanwinkeln und Kantenhonen für Schaftfräser aus hochhartem Stahl: Unsere Fertigungsstrategie zur Vermeidung von Mikroausbrüchen
Die Werkzeuggeometrie für gehärteten Stahl erfordert einen anderen Ansatz als für weiche Legierungen. Standardwerkzeuge verwenden scharfe positive Spanwinkel, um die Schnittkräfte zu reduzieren. Allerdings splittern rasiermesserscharfe Schneiden an harten Karbiden in abgeschrecktem Stahl wie Glas. Beim Schneiden von wärmebehandeltem H13 benötigt die mikroskopische Schneide eine starke strukturelle Unterstützung, um den Schnittdruck in den Werkzeugkörper zu übertragen.
Wir schleifen diese Werkzeuge mit einem Mikro-Negativ-Spanwinkel von -5° bis -8° und bringen eine 5–10 µm feine Schneidkantenabrundung auf 5-Achs-Schleifmaschinen an. Diese Abrundung erhöht zwar die Schubkräfte geringfügig, entfernt aber mikroskopisch kleine Schleifgrate. In Kombination mit einer ultraharten Nanokomposit-Beschichtung (bis zu 3600 HV) komprimiert und schert diese optimierte Geometrie harte Materialien ohne Mikroabsplitterungen an der Schneidkante.
Umstellung von Emulsionskühlmittel auf Kaltluft: Temperaturkontrolle zur Vermeidung von Mikrorissen durch Thermoschock bei der Bearbeitung von H13-Stahl
Beim H13-Schneiden wird häufig Kühlmittel auf glühende Werkzeuge gesprüht, in der Annahme, die Schneide zu schützen. Bei Hochgeschwindigkeitsschnitten erreichen die Zahntemperaturen jedoch im Schnitt 800 °C und kühlen beim Austritt rasch ab. Unter dem Elektronenmikroskop zeigen beschädigte Werkzeuge dichte, kammartige Risse, die senkrecht zur Schneide verlaufen. Diese Mikrorisse werden direkt durch Thermoschockermüdung verursacht.
Um thermische Schäden zu vermeiden, sollten spezielle Schaftfräser für gehärteten Stahl mit Hochdruck-Kaltluft oder Trockengas betrieben werden. Die Kaltluft muss den Fräser nicht auf Raumtemperatur abkühlen. Stattdessen stabilisiert sie die Temperaturen in der Schnittzone und bläst heiße Späne sofort ab. Die Vermeidung von Temperaturwechseln und erneutem Spanschneiden ist die zuverlässigste Methode, die Werkzeugstandzeit zu verdoppeln.
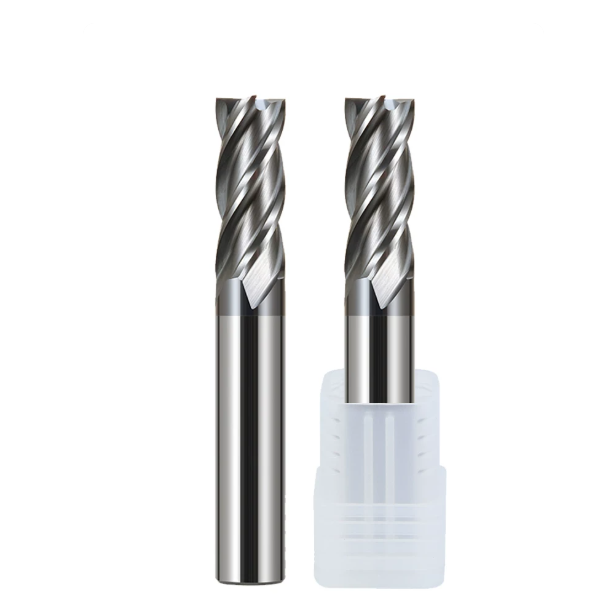
Bearbeitung tiefer Kavitäten und Mikrostrukturen in Formen: Umgang mit der Durchbiegung von 6-mm-Schaftfräsern in der Fertigungshalle
Die Bearbeitung von Bauteilen für die Automobilbeleuchtung oder von Gehäusen für elektronische Steckverbinder erfordert das Arbeiten in tiefen, engen Vertiefungen. Große Werkzeuge können diese Rippen nicht passieren, daher müssen die Bediener auf schlanke Fräser mit verlängerter Reichweite zurückgreifen. Häufig zeigen CMM-Berichte trotz korrekter CNC-Messwerte konische Seitenwände oder Ausbeulungen an den Profilen. Der Werkzeugweg war präzise, aber die Abmessungen des Bauteils wichen außerhalb der zulässigen Grenzen ab.
Diese Abweichung resultiert aus der elastischen Biegung unter kontinuierlichem seitlichem Schnittdruck. Mit zunehmender Auslegerlänge sinkt die radiale Steifigkeit drastisch. Bei einem gängigen 6-mm-Schaftfräser lässt sich das Rattern durch einfaches Reduzieren der Spindeldrehzahl nicht beheben. Ohne präzise Kontrolle des radialen Eingriffs, der Werkzeugdurchbiegung und der Spanlastdynamik ist Ausschuss bei Formhohlräumen mit engen Toleranzen unvermeidlich.
Warum 6-mm-Schaftfräser beim vertikalen Wandfinish zu Durchbiegungen neigen: Vorschubkompensationstechniken für Überhangverhältnisse über 3D
Bei einem 6-mm-Schaftfräser mit einem Längen-zu-Durchmesser-Verhältnis von über 3:1 oder 5:1 erhöht sich der Schnittwiderstand entlang des verlängerten Schafts. Die Auslenkung des Auslegers skaliert mit der dritten Potenz der Auskragungslänge, d. h. eine Änderung der Auskragung von 18 mm auf 30 mm vervielfacht die Biegeempfindlichkeit. Eine geringe Schlichtzugabe von 0.05 mm kann unter Druck nur 0.02 mm Material abtragen, wodurch Restmaterial verbleibt, das eine deutliche Maßabweichung verursacht.
Verlassen Sie sich nicht auf Federvorgänge und hoffen Sie nicht, dass sich die Wand von selbst begradigt. Wir programmieren segmentierte Vorschubreduzierungen von 15 % bis 20 % in den unteren Taschenbereichen mit hohem Widerstand, um den Spitzenschub zu senken. Kombinieren Sie dies mit CAM-gesteuerten Gleichlauffräsvorgängen von unten nach oben. Frisch geschnittene untere Bereiche stützen den Fräser gegen elastische Rückfederung, stabilisieren die Durchbiegung und erhalten senkrechte Seitenwände.
Praktische Anwendung des Hocheffizienzfräsens (HEM) beim Schruppen von Formen: Einsatz von Schaftfräsern mit flachen radialen und tiefen axialen Schnitten zur Reduzierung des Spanabfuhrdrucks
Beim traditionellen Schruppen von Taschen werden große Zustellungen mit geringen axialen Schnitttiefen verwendet. Bei gehärteten Werkzeugstählen konzentriert diese grobe Vorgehensweise übermäßige Hitze direkt an der Schneidkante. Die Späne können in den engen Schlitzen nicht entweichen, verschweißen sich mit den Spannuten und beschädigen die Schneidenecken. Das hohe Quietschen, das durch den ganzen Raum zu hören ist, bestätigt, dass das Werkzeug unter asymmetrischer Belastung leidet.
Wir stellen die Fertigungsprozesse auf hocheffizientes Fräsen (HEM) um. Dabei wird ein hochwertiger Schaftfräser mit einer axialen Schnitttiefe bis zum 1.5- bis 2-Fachen des Werkzeugdurchmessers und einer geringen radialen Zustellung von 5 bis 10 % eingesetzt. Dies verteilt die Reibung über die gesamte Schneidenlänge. Zentrifugalkraft und Druckluft fördern den sauberen Abtransport dünner, gleichmäßiger Späne, wodurch die Zerspanungsleistung verdoppelt und gleichzeitig Werkzeugklemmen vermieden werden.
Dynamische Auswuchtung und Rundlaufgenauigkeit: Warum die Kontrolle des Rundlaufs auf unter 0.003 mm die Standzeit eines 6-mm-Fräsers verdoppeln kann.
Beim Besuch vieler Formenbaubetriebe sieht man immer noch stark abgenutzte ER-Spannzangenfutter, die ihre Lebensdauer überschritten haben. Zerspanungsmechaniker gehen fälschlicherweise davon aus, dass geringe Schnittkräfte bei einem 6-mm-Schaftfräser einen Rundlauffehler von 0.01 mm akzeptabel machen. Tatsächlich führt ein Gesamtrundlauffehler von 0.01 mm dazu, dass eine Schneide fast die gesamte Belastung aufnimmt, während die anderen Zähne durchrutschen.
Diese zyklische Unwucht verursacht Mikrorisse an der überlasteten Schneide und führt so zu schnellem Werkzeugbruch. Wir schreiben daher die Montage kleiner Werkzeuge in präzisen hydraulischen oder wärmeschrumpfenden Werkzeughaltern vor. Prüfen Sie den Rundlauf 20 mm unterhalb der Halterspitze mit einer Messuhr und halten Sie den Rundlauffehler unter 0.003 mm. Eine gleichmäßige Spanbelastung über alle Schneiden verdoppelt die Werkzeugstandzeit in der Serienfertigung.
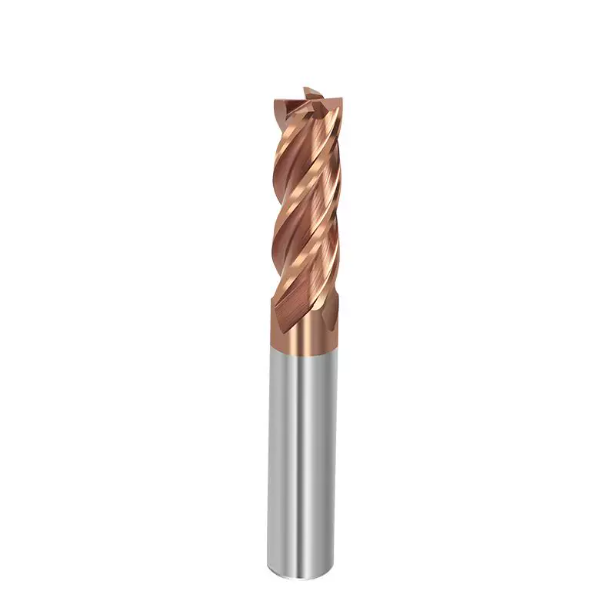
Wie Formenhersteller Fallstricke vermeiden können: Ratschläge von Herstellern von Hartmetall-Schaftfräsern zur Überprüfung der Lieferantenqualifikationen
Bei Besuchen in Werkzeugmaschinenwerkstätten in Nordamerika und Europa stoßen wir immer wieder auf ein deutliches Problem im Einkauf. Einkaufsleiter orientieren sich ausschließlich am Preis und gehen fälschlicherweise davon aus, dass alle Vollhartmetallwerkzeuge die gleiche Leistung erbringen. Gleichzeitig kämpfen die Zerspanungsmechaniker mit stark schwankender Fertigungsqualität: Ein Werkzeug hält acht Stunden, während das nächste bereits nach dreißig Minuten verschleißt. Aus unserer Erfahrung mit Schleifanlagen wissen wir, dass Rohmaterialien und die Fünf-Achs-Geometrie die Leistung maßgeblich bestimmen.
Wenn Ihr Bodenbelag in H13 vorzeitig abplatzt oder Ihre Wände in P20 uneben werden, sollten Sie Ihre Werkzeuglieferkette überprüfen. Zuverlässige Hersteller von Hartmetall-Schaftfräsern liefern bewährte Qualität und nicht nur Standardwerkzeuge. Strenge Maßsortierung, Submikron-Kornstandards und automatisiertes Schneidenhonen garantieren eine gleichbleibende Werkzeugstandzeit. Diese interne Qualitätskontrolle ermöglicht es Anwendern, hohe Vorschübe mit vollem Vertrauen einzusetzen.
Reines Hartmetallmaterial vs. Präzision beim 5-Achs-Schleifen: Die wahre Lücke in der Fertigungskonstanz
Das Streben nach niedrigen Preisen verleitet Käufer dazu, die Qualität des Hartmetallsubstrats zu vernachlässigen. Budget-Fräser verwenden häufig recycelte Hartmetallsorten mit ungleichmäßiger Kornverteilung und Mikroporosität. Diese Defekte führen leicht zu Brüchen an harten Hartmetallclustern in Formstählen. Als renommierter Hersteller von Hartmetall-Schaftfräsern beziehen wir ultrafeine, ungebrauchte Wolframkarbidstäbe (0.2–0.4 Mikrometer), um die für negative Spanwinkel und PVD-Beschichtungen erforderliche Kernzähigkeit zu gewährleisten.
Die Stabilität der Schleifmaschine und die Abrichtintervalle der Schleifscheiben bestimmen maßgeblich die Qualität der Endcharge. Prüfen Sie die Fräser unter starker Vergrößerung auf die Konsistenz des Mikrohonens und die Übergänge der Schneidenwinkel. Weltklasse-Schleifzentren gewährleisten über die gesamte Produktionsserie hinweg eine Schneidkantenradiustoleranz von zwei Mikrometern. Ungleichmäßiges Schleifen führt zu ungleichmäßigen Schneidenhöhen, was sofortiges Rattern und drastische Schwankungen der Werkzeugstandzeit zur Folge hat.
Schluss mit unnötigen Aufschlägen: Materialabstimmung und Kostensenkungsstrategien für die monatliche Massenbeschaffung von Schaftfräsern in Formenbaubetrieben
Eine weitere kostspielige Falle ist die Überdimensionierung von Fräsern. Betriebe kaufen oft teure Werkzeuge in Luft- und Raumfahrtqualität, um standardmäßige, vorgehärtete Hohlräume mit einer Härte von ca. 30 HRC zu bearbeiten. Diese Hochtemperaturbeschichtung und der negative Spanwinkel sind bei weicheren Stählen wirkungslos und verschlimmern oft die Aufbauschneidenbildung und das Verschmieren des Werkstücks. Echte Einsparungen erzielt man, indem man die spezifischen Eigenschaften des Hohlraums auf die gewünschte Fräsergeometrie abstimmt, anstatt nach dem günstigsten Listenpreis zu suchen.
Überprüfen Sie Ihre monatlichen Fräserbestellungen und trennen Sie die Werkzeuge nach Fertigungsstufe. Verwenden Sie polierte, vibrationsdämpfende Geometrien für die Bearbeitung großer Mengen an Kavitäten und reservieren Sie ausgewuchtete, laufruhige Werkzeuge für die Endbearbeitung mit großer Reichweite. Verwenden Sie spezielle hitzebeständige Beschichtungen und Negativschneidwerkzeuge ausschließlich für gehärtete Wendeschneidplatten. Bei anspruchsvollen Kavitätenzeichnungen oder engen Durchbiegungstoleranzen wenden Sie sich bitte an unser Konstruktionsteam, um Ihre Zeichnungen und Einrichtungsdetails zu besprechen.






