
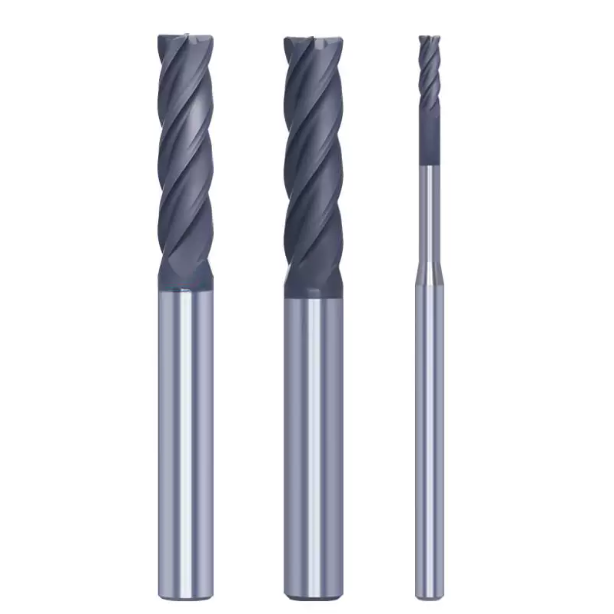
Letzten Monat schickte uns ein deutscher Medizintechnik-Kunde zwei fehlerhafte Zirkonoxid-Keramik-Dichtungsringe. Das Problem war eindeutig: Dichte Mikrosplitterungen entlang der präzisionsgefrästen Nutkanten, wobei die Fehler die Toleranzgrenze von 0.05 mm überschritten. Der Kunde fragte, warum die Kanten selbst nach dem Einsatz eines hochwertigen Diamant-Schaftfräsers für Keramik und einer Drehzahl von 35,000 U/min beim Ein- und Ausfahren des Werkzeugs immer noch wie Glas brachen.
Dieses Szenario haben wir in den letzten 16 Jahren hunderte Male bei der Entwicklung von Zerspanungslösungen für europäische und amerikanische Werkstätten gelöst. Die Bearbeitung harter, spröder Keramik ist nicht mit der Metallbearbeitung vergleichbar; es geht um ein sensibles Gleichgewicht zwischen Sprödbruch und Mikroplastikabtrag. Der alleinige Einsatz teurer Werkzeuge verhindert keine Ausbrüche. Erfolg erfordert einen integrierten Ansatz, der Kantenmikrohonen, starre Werkzeughalter, kontrollierte Trochoidenbahnen und anwendungsspezifische Geometrie umfasst.
- Kantenvorbereitung und Haftung im MikromaßstabFehlerhafte Kobaltauslaugung führt dazu, dass sich die Mikro-Diamantschicht unter Stoßbelastungen ablöst, wodurch die Schnittkraft sprunghaft ansteigt und die Werkstückkanten zersplittern.
- Geometriegesteuerte SpannungsreduzierungDer Wechsel zu Rundkopf-Schaftfräsern verteilt die Punktlasten und senkt die Scherspannung an Ecken und Profilen deutlich.
- Dynamische Last- und AuslaufsteuerungTrochoidale Werkzeugwege in Verbindung mit geringen Vorschubgeschwindigkeiten und einem dynamischen Spindelrundlauf unter 3 µm eliminieren Stoßbelastungen.
- Chargenkonsistenz der LieferantenDie Beschaffung eines zuverlässigen, diamantbeschichteten Hartmetall-Schaftfräsers aus China erfordert neben der Härte der Beschichtung auch die Prüfung der Gleichmäßigkeit des Schneidradius.
Wenn Sie mit hohen Ausschussquoten oder explodierenden Ersatzkosten zu kämpfen haben, fragen Sie sich: Greift Ihr Diamantwerkzeug tatsächlich so in das Keramikmaterial ein, wie es seine Geometrie vorsieht?
Warum ist Kantenausbrüche bei der Keramikbearbeitung unvermeidbar? Ein Blick auf Schnittmechanismen und Werkzeugbelastungen
In der Fertigung beobachten wir häufig, dass Ingenieure bei Brüchen an Keramikkanten minderwertige Rohstoffe oder stumpfe Werkzeuge verantwortlich machen. Die Untersuchung des Schnittquerschnitts unter einem 200-fach vergrößernden Mikroskop offenbart jedoch die wahre Ursache. Die Metallbearbeitung basiert auf kontinuierlicher Scherung zur Spänebildung, während gesinterte Keramiken bei Raumtemperatur nahezu keine Duktilität aufweisen. Der Materialabtrag erfolgt primär durch hochfrequente, lokalisierte Sprödbrüche, die bei unsachgemäßer Handhabung zerstörerische Stöße in das Substrat übertragen.
Beim Bearbeiten von Keramikwerkstoffen wie Al₂O₃ oder SiC mit einem Diamant-Schaftfräser konzentrieren sich massive Kontaktspannungen an der Schneide. Ohne ausreichende seitliche Abstützung oder gleichmäßige Spanbelastung breiten sich Mikrorisse entlang der Korngrenzen aus und reißen Materialstücke von der bearbeiteten Oberfläche ab. Um Schneidkantenschäden zu vermeiden, müssen die Schnittkräfte mechanisch unterhalb der Bruchzähigkeitsgrenze gehalten werden, anstatt darauf zu hoffen, dass das Werkstück der Belastung standhält.
Mikrorissausbreitung in hart-spröden Werkstoffen: Kontrolle des Übergangspunktes
Bei der Optimierung von Parametern für Zirkonoxidbauteile konzentrieren wir uns stets auf die Bearbeitung im duktilen Bereich. Bei extrem geringen Schnitttiefen unterdrückt der hohe hydrostatische Druck die Rissausbreitung, sodass sich Keramiken wie Metalle glatt abscheren lassen. Die Beibehaltung einer rein duktilen Bearbeitung in der Serienfertigung ist jedoch selten realisierbar, da die erforderlichen Vorschubgeschwindigkeiten im Submikrometerbereich den Durchsatz unter die für die Fertigung akzeptablen Grenzen senken.
In der praktischen Fertigung streben wir ein ausgewogenes Übergangsfenster an. Durch den Einsatz eines hochpräzisen Diamantschneidwerkzeugs bei extrem hohen Schnittgeschwindigkeiten halten wir die Spandicke unterhalb der kritischen Risslänge und ermöglichen gleichzeitig ein kontrolliertes mikroskopisches Abplatzen der Korngrenzen. Indem wir die Mikrorisse vollständig innerhalb des Schlichtzugabebereichs halten, verhindern wir, dass strukturelle Schäden in den Werkstückkörper eindringen.
Schnittvibrationen und Spindelrundlauf: Die versteckten Gefahren von Diamant-Schaftfräsern
Viele Zerspanungsmechaniker vernachlässigen die Spindeldynamik bei der Fehlersuche an abgebrochenen Werkstückkanten. Wir untersuchten einmal eine Fertigungslinie mit Keramiksubstrat, bei der trotz extrem konservativer Vorschübe weiterhin Absplitterungen auftraten. Die Messung der Aufspannung ergab einen Rundlauffehler von 8 µm an der Werkzeugspitze. Bei Keramiken mit einer Härte von mehr als HV 1500 verdoppelt diese Abweichung von 8 µm die Belastung einer einzelnen Schneide, wodurch die Werkstückkante bei jeder Umdrehung quasi bearbeitet wird.
Zyklische Stoßbelastung verursacht frühzeitig Mikrorisse in den Diamantkörnern, wodurch das Werkzeug schnell zerstört und das Werkstück gebrochen wird. Unsere Feldmessungen zeigen, dass der dynamische Rundlauf an der Spitze Ihres Diamantfräsers unbedingt unter 3 µm liegen muss. Wir empfehlen dringend, Standard-Spannzangenfutter durch hydraulische oder Schrumpffutter zu ersetzen, um die erforderliche Steifigkeit zu gewährleisten.
Werkzeuggeometrie-Auswahl: Warum Rundkopffräser und spezialisierte Schneidkanten entscheidend sind
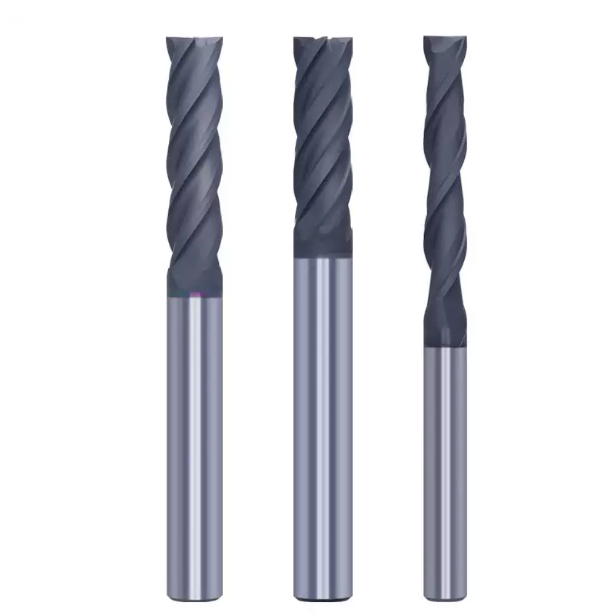
Die Anwendung von Standardwerkzeuggeometrien aus Stahl oder Aluminium auf technische Keramik führt unweigerlich zu Materialversagen. Beim Metallschneiden werden scharfe, keilförmige Schneidkanten verwendet, um das Material zu zerkleinern, harte Keramik reagiert jedoch äußerst empfindlich auf Punktbelastungen. Besitzt ein Werkzeug scharfe, rechtwinklige Kanten (90 Grad), so führt der anfängliche Stoßbelastungsstoß beim Kontakt zu einer direkten Spannungsausbreitung in die Keramikmatrix und zum Ausbrechen der Kanten.
Durch Tausende von Testschnitten an Keramik haben wir festgestellt, dass präzise angepasste Schneidkantenübergänge unerlässlich sind. Der Einsatz von Rundkopffräsern mit verstärkter Schneidkantenprägung ersetzt scharfe Ecken durch einen kontinuierlichen Radius, der die Schnittkräfte neu verteilt. Diese optimierte Formgebung dämpft Stöße beim Werkzeugeintritt und stabilisiert Mikroscherzonen, wodurch Mikrorisse von vornherein verhindert werden.
Flachboden vs. Rundnase: Feldvalidierung der Spannungskonzentrationsminderung
Wir arbeiteten mit einem Schweizer Kunden zusammen, der Ventileinsätze aus 99.5 % Aluminiumoxid fräste und bei dem der Einsatz von Standard-Flachbodenwerkzeugen zur Kantenbearbeitung eine Ausschussquote von 40 % aufwies. REM-Analysen zeigten, dass die scharfen 90°-Werkzeugkanten bereits beim ersten Eingriff abbrachen. Ohne Kantenstützung begann das Werkzeug, das Material grob abzutragen und riss die Seitenwandkanten ab.
Wir tauschten die Vierkantwerkzeuge gegen Rundkopffräser mit einem Eckenradius von 0.2 mm aus. Die Verbesserung in der Fertigung war sofort spürbar: Der Eckenradius verteilte die Schnittspannungen entlang eines verlängerten Kontaktbogens. Diese Umstellung verdreifachte die Werkzeugstandzeit und brachte die Schneidenqualität deutlich innerhalb der Vorgaben der Zeichnung. Sofern die Teilegeometrie es zulässt, sollte immer ein Eckenradius anstelle einer scharfen Ecke verwendet werden.
Kantenverrundung und Mikrotopographie: Entscheidende Details für die Haltbarkeit von Diamantwerkzeugen
Ein weit verbreiteter Irrglaube unter jungen Ingenieuren ist, dass ein Keramikwerkzeug rasiermesserscharf sein müsse. Bei dichter Sinterkeramik bricht eine ungeschärfte Schneide nahezu sofort. In unserer Produktionsanlage werden geschliffene Hartmetallsubstrate niemals direkt in den CVD-Reaktor gegeben; sie werden zunächst einem kontrollierten Mikrohonen unterzogen, um einen stabilen Kantenradius zwischen 5 und 10 µm zu erzielen.
Bei einem fertigen Diamantschneidwerkzeug erzeugt das präzise Schneidenhonen eine robuste Auflagefläche, die die Diamantkörner vor starker abrasiver Belastung schützt. Das Honen ist stets ein kalkulierter Kompromiss: Ein zu großer Radius erhöht den Werkzeugdruck und das Rattern, während ein zu kleiner Radius zu vorzeitigem Ausbrechen führt. Die richtige Honeinstellung für Ihre spezifische Keramiksorte ist entscheidend für eine saubere Schneidkante.
Spiralwinkel- und Nutendesign: Vermeidung von Sekundärextrusionsabsplitterungen
Keramik bildet keine spiralförmigen Bänder; sie zerbricht in abrasiven, mikrometergroßen Mineralstaub. Sind die Spannuten nicht ausreichend poliert oder weisen sie den falschen Spiralwinkel auf, verdichtet sich dieses feine Pulver in den Nuten. Durch die Rotation des Werkzeugs wird das eingeschlossene Pulver zurück in den Schnitt gedrückt und bildet eine aggressive, abrasive Suspension, die die frisch geschnittene Schneide beschädigt.
Bei der Konfiguration eines speziellen Diamant-Schaftfräsers bevorzugen wir eine moderate 30°-Spirale oder eine gerade Schneidengeometrie in Kombination mit hochglanzpolierten Schneidenoberflächen. Dadurch wird sichergestellt, dass die Keramikschlämme unter Flüssigkeitsdruck sofort abgeführt wird. Die Abstimmung von Schneidentiefe und Kerndicke erhält die Werkzeugsteifigkeit und entfernt gleichzeitig Pulver, bevor es zu Sekundärschneidenschäden kommen kann.
Haftung der Beschichtung und Anpassung an das Substrat: Feldausfallanalyse von Diamantbeschichtungen für Schneidwerkzeuge
In der Produktion beobachten wir häufig ein frustrierendes Problem: Ein Werkzeug schneidet anfangs sauber, doch plötzliche Ausbrüche an der Schneide ruinieren das Werkstück innerhalb von zehn Minuten. Die Bediener gehen dann oft davon aus, dass das Werkzeug seine normale Lebensdauer erreicht hat. Rasterelektronenmikroskopische Analysen zeigen jedoch meist, dass sich die Beschichtung nicht einfach abgenutzt hat; sie hat sich in Schichten wie abblätternde Farbe abgelöst und das darunterliegende Hartmetall freigelegt.
Das blanke Wolframcarbidsubstrat (HRA 92–94) übersteht den direkten Kontakt mit harter technischer Keramik nur wenige Sekunden. Sobald die Schutzschicht abblättert, trägt der abrasive Keramikstaub die Werkzeugbasis zu tiefen Vertiefungen ab und verursacht so ein aggressives Ausreißen entlang des Werkstückrandes. Bei der Auswahl einer Hochleistungs-Diamantbeschichtung für Schneidwerkzeuge sind die mechanische Verzahnung und die Haftung an der Grenzfläche weitaus wichtiger als die reine Oberflächenhärte.
Katastrophales Abplatzen durch Delamination: Substrat-Kobaltverarmung und CVD-Haftungskontrolle
Um zu verstehen, warum sich Beschichtungen unter zyklischer Schnittbelastung ablösen, muss das Kobaltbindemittel (Co) in der Hartmetallmatrix untersucht werden. Kobalt katalysiert die Graphitisierung während der chemischen Gasphasenabscheidung (CVD) und bildet so eine schwache Graphitschicht an der Grenzfläche, die die Haftfestigkeit beeinträchtigt. Bei der Herstellung eines zuverlässigen Diamant-Schaftfräsers für Keramik ist die präzise chemische Kobaltverarmung entscheidend dafür, ob die Schneide den Belastungen im praktischen Einsatz standhält.
Die Kontrolle der Kobaltabtragtiefe erfordert eine präzise Einstellung. Wird durch Säureätzung weniger als 1 µm Kobalt entfernt, beeinträchtigt das verbleibende Oberflächenkobalt die chemische Haftung. Eine Ätztiefe von mehr als 5 µm hinterlässt ein sprödes, schwammartiges Karbidgerüst, das unter dem Schnittdruck bricht und die Diamantschicht ablöst. Die Erzeugung eines gleichmäßigen, mikroverzahnten Gradienten verhindert das Ablösen der Beschichtung und das daraus resultierende Ausbrechen der Kanten.
Auswahl der Korngröße: Anpassung spezieller Diamantbeschichtungen an spezifische Keramiken (ZrO2 / Al2O3 / SiC)
Viele Zerspanungsmechaniker gehen nach dem Motto „Einheitslösung für alle Materialien“ vor und nehmen an, dass jede Diamantfolie alle technischen Keramiken gleich gut schneidet. Tatsächlich unterscheiden sich die Materialeigenschaften jedoch drastisch: Zirkonoxid (ZrO₂) verursacht starken adhäsiven Werkzeugverschleiß, Aluminiumoxid (Al₂O₃) erfordert extrem scharfe Schneiden, und Siliziumkarbid (SiC) stellt den Spitzenwert der Abrasivhärte dar. Jedes Keramiksubstrat übt eine einzigartige Kombination aus mechanischer Belastung und thermischer Spannung auf die Schnittzone aus.
Wir entwickeln spezielle Diamantbeschichtungen für Schneidwerkzeuge mit maßgeschneiderten Kornstrukturen, die den jeweiligen Materialanforderungen gerecht werden. Bei Zirkonoxid oder feinkörniger Keramik reduzieren glatte nanokristalline Beschichtungen die Reibung und verhindern durch Adhäsion bedingte Schneidkantenrisse. Für abrasive Materialien wie Al₂O₃ und SiC bieten mikrokristalline Diamantschichten überlegene Abriebfestigkeit und interkristalline Haftung und gewährleisten so stabile Produktionsausbeuten.
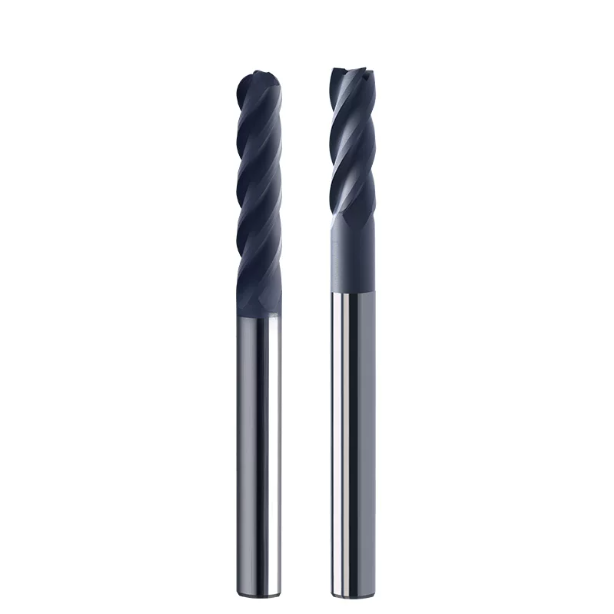
Optimierung von Prozessen und Werkzeugwegen vor Ort: Verlängerung der Standzeit von Diamant-Schaftfräsern und Vermeidung von Ausbrüchen beim Rückzug.
Selbst bei optimierter Werkzeuggeometrie und optimaler Haftung der Beschichtung kommt es bei Standard-Werkzeugwegen in der Metallbearbeitung immer wieder zu Brüchen an den Kanten von Keramikwerkstücken. Wir treffen häufig auf Betriebe mit hochwertigen Spindeln und neuen Werkzeugen, bei denen dennoch Teile an Eckenübergängen oder Taschenrändern brechen. Die Hauptursache liegt nicht in der Werkzeugqualität, sondern in den abrupten Schnittkraftspitzen, die durch abrupte Richtungsänderungen des Werkzeugs entstehen.
Spröde Keramiken vertragen kontinuierliche, gleichmäßige Schnitte deutlich besser als plötzliche Lastwechsel. Um die Standzeit Ihres Diamant-Schaftfräsers zu maximieren und gleichzeitig scharfe Werkstückkanten zu erhalten, muss die CAM-Programmierung vertikale Eintauchvorgänge und scharfe 90°-Drehungen vermeiden. Durch sanfte Werkzeugwegübergänge, konstante Eingriffswinkel und schrittweises Einfahren bleiben die Schnittkräfte deutlich unterhalb der Bruchgrenze des Materials.
Ein- und Ausstiegsstrategien: Vermeidung von Aufprallschäden durch spiralförmiges Eintauchen und bogenförmige Ein-/Ausstiege
Wir haben einmal ein Problem mit Kantenausbrüchen an quadratischen Keramik-Sacklöchern gelöst, bei dem die Bediener geradlinige vertikale Eintauchbewegungen entlang der Z-Achse durchführten. Durch das direkte vertikale Eintauchen wurde der Werkzeugmittelpunkt mit einer Umfangsgeschwindigkeit von null in die Keramik gedrückt, wodurch intensive axiale Stoßwellen entstanden, die den Lochrand aussprengten. Dies führte dazu, dass einfache Eintauchvorgänge zu einer Hauptursache für Ausschuss wurden.
Wir haben dies durch die Implementierung einer spiralförmigen Rampe mit einer Neigung von 1° bis 2° in Verbindung mit sanften tangentialen Bogenein- und -austritten korrigiert. Die spiralförmige Rampe verteilt die axialen Lasten gleichmäßig über die Schneidkanten, anstatt die Kraft an der Werkzeugspitze zu konzentrieren. Tangentiale Bogenaustritte verhindern Kantenausrisse durch elastische Rückfederung während der Verweilzeiten und bieten so eine einfache Möglichkeit, empfindliche Teile beim Einsatz eines Diamantschneidwerkzeugs zu schützen.
Trochoidales Fräsen und konstante Eingriffswinkel: Reduzierung radialer Lastschwankungen bei Diamant-Schaftfräsern auf Keramik
Bei herkömmlichen, versetzten Werkzeugwegen in tiefen Taschen oder engen Ecken sprunghaft erhöht sich der Werkzeugeingriffswinkel oft von 40° auf 180°. Bei Metallen führt dies lediglich zu dickeren Spänen; bei spröden Keramiken erzeugt die verdoppelte radiale Seitenkraft eine starke Hebelwirkung, die zum Abbrechen von Ecken oder Werkzeughälsen führt. Die Einhaltung eines konstanten Werkzeugeingriffswinkels ist daher entscheidend für die Schneidkantenqualität.
Wir empfehlen für Schrupp- und Vorschlichtbearbeitungen den Einsatz trochoidaler Werkzeugwege mit kleinen radialen Zustellungen (ae). Der Einsatz eines speziellen Diamant-Schaftfräsers für Keramik entlang kontinuierlicher Einrollbögen hält den Werkzeugeingriff in einem engen, stabilen Lastbereich. Obwohl sich die Gesamtweglänge erhöht, reduziert die gleichmäßige, hohe Bewegungsgeschwindigkeit die Radialspannung und gewährleistet eine zuverlässige Werkstückkonsistenz.
Empirische Parameterbereiche: Sicherheitsgrenzen für Spindeldrehzahl (Vc), Vorschub pro Zahn (fz) und Schnitttiefe (ap/ae)
Die Bearbeitung von Keramik erfordert hochfrequentes, mikroskopisches Abplatzen anstelle von groben Schruppbearbeitungen. Bei Aluminiumoxid und Zirkonoxid halten wir die Schnittgeschwindigkeiten (Vc) hoch – zwischen 150 und 300 m/min – was bei Werkzeugen unter 3 mm Durchmesser 20,000 bis 45,000 U/min entspricht. Hohe Schnittgeschwindigkeiten minimieren den Schnittwiderstand und gewährleisten einen reibungslosen Abtransport der Mikroplastikspäne.
Die Vorschubgeschwindigkeit muss präzise gesteuert werden: Der Vorschub pro Zahn (fz) sollte zwischen 0.002 und 0.01 mm/Zahn liegen, bei geringen axialen Schnitttiefen (ap: 0.05–0.3 mm) und kleinen radialen Zustellungen (ae ≤ 10 % des Werkzeugdurchmessers). Für die abschließenden Schlichtbearbeitungen gewährleistet die Kombination von Rundkopffräsern mit Zustellungen im Mikrometerbereich, dass die Spandicke unterhalb der Mikrorissschwelle bleibt und somit ein sicheres und reproduzierbares Bearbeitungsfenster geschaffen wird.
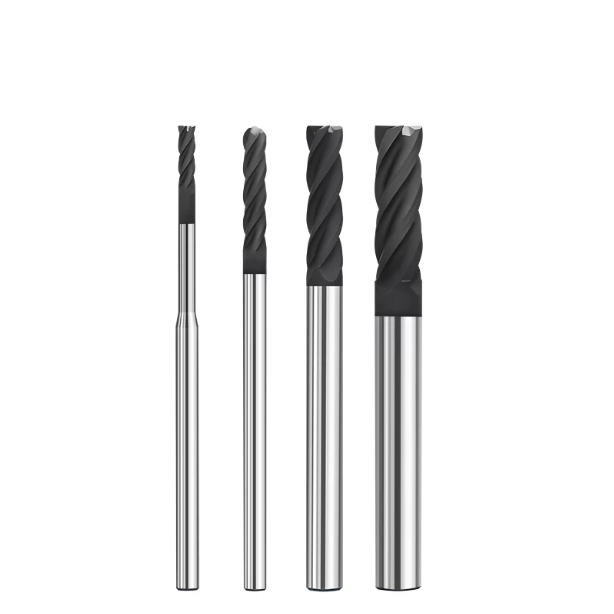
Kühlmittel- und Späneabfuhrmanagement: Vermeidung von Thermoschockschäden und Werkzeugverschleiß
Viele Maschinenbaubetriebe konzentrieren sich ausschließlich auf Spindeldrehzahlen und Vorschübe und vernachlässigen die Kühlschmierstoffe. Bei der Fehlersuche an Schneidkantenausbrüchen vor Ort stellen wir häufig fest, dass schlecht ausgerichtete Kühlleitungen unsichtbare thermische Mikrorisse verursachen. Keramik besitzt eine geringe Wärmeleitfähigkeit, und die intensive Reibungswärme an der Schnittfläche erzeugt steile innere Spannungsspitzen, die empfindliche Teile leicht zerbrechen lassen.
Intermittierende Kühlung in der Schnittzone führt zu schnellen Temperaturwechseln und damit zu starken Zugspannungen, die die Schneidkanten wie sprödes Glas brechen lassen. Um die Beschichtung und das Substrat Ihres Diamantfräsers zu schützen, ist eine kontinuierliche, großvolumige Flüssigkeitssperre erforderlich. Ein optimal gesteuertes Strömungsfeld spült Schleifwärme und Feinstaub sofort ab, bevor ein Temperaturschock das Werkstück beschädigen kann.
Hochdruck-Nasskühlung vs. Minimalmengenkühlung: Optimierung der Spülkraft und der thermischen Belastung
Bei extrem harten, dichten Werkstoffen wie Siliciumcarbid oder Aluminiumoxid setzen wir auf symmetrische Hochdruckflutkühlung mit 15 bis 30 bar. Der hohe Druck liefert die notwendige kinetische Energie, um die Dampfsperre zu durchdringen, die Schnitttemperaturen zu stabilisieren und die Schleifmittelsuspension abzutransportieren. Diese kontinuierliche Wärmehülle verhindert spröde Mikroabplatzungen durch lokale Wärmekonzentration.
Ultradünne Keramiksubstrate oder empfindliche Mikrostrukturen können jedoch durch plötzliche Temperaturschocks in Flüssigkeiten reißen. Für diese heiklen Bearbeitungsgänge verwenden wir Kaltluft in Kombination mit Minimalmengenschmierung (MMS) mittels Pflanzenölnebel. Ein Hochgeschwindigkeitsluftstrahl entfernt Staub aus dem Bearbeitungsweg Ihres Diamantfräsers für Keramik und verhindert so das Zusetzen von Schleifmittel, ohne die dünnen Wände einem Temperaturschock auszusetzen.
Minderung von Schäden durch abrasive Suspensionen an den Schneidkanten von Diamantschneidwerkzeugen
Beim Keramikfräsen entsteht feiner, stark abrasiver Mineralstaub anstelle von kontinuierlichen Metallspänen. Ohne schnellen Spanabtransport vermischen sich diese Partikel mit der Schleifflüssigkeit und bilden eine aggressive Schleifpaste. Durch die Rotation des Werkzeugs trägt diese Paste die Freifläche schnell ab und erodiert die Schneide, was zu einem sprunghaften Anstieg der Schnittkräfte führt.
Dieser sekundäre Abrieb kann die Haftung der Diamantkörner beeinträchtigen und selbst hochwertige Diamantschneidwerkzeuge vorzeitig verschleißen lassen. Um diesen Verschleißzyklus zu unterbrechen, schreiben wir zwei gegenüberliegende Luft- oder Kühlmitteldüsen in Kombination mit einer mehrstufigen 5-µm-Filtration vor. Die Reinigung des rezirkulierten Fluids von abrasiven Feinanteilen schützt sowohl die Mikrogeometrie der Schneide als auch das Profil des fertigen Werkstücks.
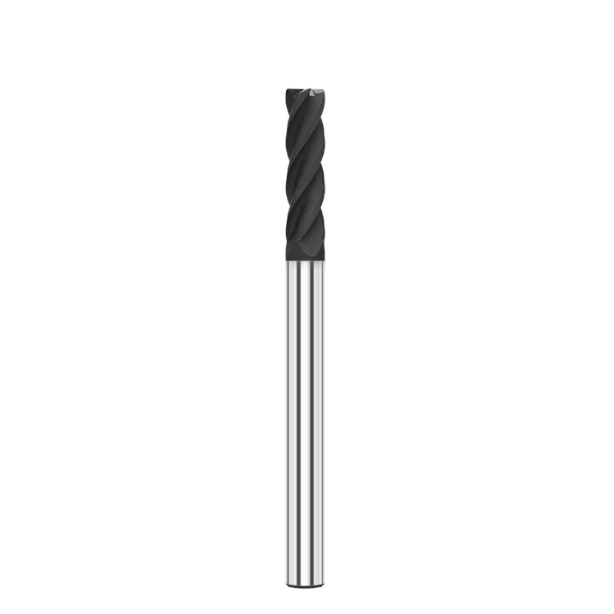
Lieferkette und Vor-Ort-Prüfung: Bewertung wichtiger Kennzahlen für diamantbeschichtete Hartmetall-Schaftfräser aus China
Werkstattleiter in Europa und Nordamerika fragen sich häufig, wie sie Werkzeuge bewerten sollen, wenn die Preise der verschiedenen Marken am Markt stark variieren. Die Keramikbearbeitung lässt keinerlei Toleranz für Kantenfehler zu, weshalb erste Probeschnitte irreführend sein können. Viele Werkzeuge liefern bei den ersten beiden Durchgängen gute Ergebnisse, verursachen aber beim zehnten Werkstück großflächige Kantenausbrüche, da minderwertige Beschichtungen versagen.
Die Prüfung eines zuverlässigen, diamantbeschichteten Hartmetall-Schaftfräsers aus China erfordert neben den ersten Testläufen eine umfassende Bewertung der Chargenkonsistenz und der Substratvorbereitung. Gleichbleibende Leistung hängt von der Kontrolle des Schneidenschliffs, der Kobaltauswaschungstiefe und der polierten Schneidengeometrie ab. Die Übertragung dieser kritischen Merkmale in messbare Kennzahlen schützt Ihre Produktionslinie vor unvorhersehbaren Werkzeugausfällen.
Prüfprotokolle für die Werkstatt: Dynamische Auswuchtung, Rundlaufprüfung über den gesamten Hub und Chargenkonsistenz
Wenn eine neue Werkzeugcharge eintrifft, dürfen die Bediener diese niemals direkt auf teure Keramikrohlinge aufsetzen. Unser Standard-Qualifizierungsverfahren beginnt offline an einem dynamischen Voreinstellgerät. Dabei wird der Kantenhonradius unter hoher Vergrößerung geprüft und der Gesamtrundlauf verifiziert. Überschreitet der radiale Rundlauf an der Werkzeugspitze 3 µm, wird das Werkzeug sofort aussortiert.
Anschließend führen wir einen kontrollierten Probelauf an 20 bis 50 Testteilen durch und überwachen dabei die Kantenabsplitterung mithilfe eines optischen Profilometers. Ein qualifizierter Diamant-Schaftfräser für Keramik sollte einen allmählichen, vorhersehbaren Kantenverschleiß aufweisen und nicht plötzliche, katastrophale Beschichtungsschäden. Wenn Sie mit sporadischen Werkzeugausfällen zu kämpfen haben, ist die Durchführung dieser Eingangsprüfung von Rundlauf und Kantenschärfe der schnellste Weg, Ihren Prozess zu stabilisieren.
Vermeidung minderwertiger Beschichtungen: Wesentliche Kriterien für die Qualifizierung von Lieferanten von Diamant-Schaftfräsern
Mangelhafte Diamantbeschichtung und unkontrolliertes chemisches Ätzen sind häufige Ursachen für plötzliches Ablösen an Kanten. Billiganbieter führen die Beschichtung oft übereilt durch, ohne das Oberflächenkobalt zu neutralisieren. Dadurch entsteht eine schwache Graphitschicht an der Grenzfläche, die sich bei Stößen ablöst. Wir fordern für Wolframcarbid-Rohsubstrate eine ultrafeine Körnung von 0.4–0.6 µm mit zertifizierter CVD-Kratzfestigkeit.
Bei der Auswahl spezialisierter Lieferanten von Diamant-Schaftfräsern sollten die Gespräche auf technische Spezifikationen und nicht auf allgemeine Materiallisten fokussiert sein. Erfahrene Lieferanten können Ihnen präzise Spanwinkel, optimierte Schneidkantenpräparationen und maßgeschneiderte Diamantkorngrößen für Ihre exakte Keramiksorte anbieten. Wenn Sie neue Anbieter prüfen, filtern Sie durch die Anforderung von Protokollen der Kobalt-Ätztiefe und Daten zur Schneidkantenprüfung schnell Handelsunternehmen heraus, die nicht selbst produzieren.
Kosten-pro-Teil-Analyse (CPP): Reduzierung der Ausschussraten durch diamantbeschichtete Hartmetall-Schaftfräser aus China
Einkaufsteams konzentrieren sich oft ausschließlich auf den Stückpreis der Werkzeuge, was die Gesamtproduktionskosten unbeabsichtigt in die Höhe treiben kann. Hochreine Keramikrohlinge und Vorsinterprozesse sind kostspielig; die Ausschusskosten eines fertigen Teils aufgrund von Kantenausbrüchen sind weitaus höher als die Kosten des Fräsers selbst. Wir raten Ingenieuren daher stets, Prozesse anhand eines strengen Kosten-pro-Teil-Modells (CPP) zu bewerten.
Der Einsatz eines prozessgesteuerten, diamantbeschichteten Hartmetall-Schaftfräsers aus China mit einer Standzeitabweichung von unter 5 % ermöglicht planbare, präventive Werkzeugwechsel bei gleichzeitiger Aufrechterhaltung einer Ausbeute von über 98 %. Wenn Sie eine anspruchsvolle Keramikzeichnung bearbeiten oder mit hohen Ausschussraten zu kämpfen haben, unterstützen wir Sie gerne bei der Überprüfung Ihrer Teiletoleranzen, Spindeleinstellungen und Kühlmittelstrategie, um einen ausrissfreien Bearbeitungsprozess zu entwickeln.






