
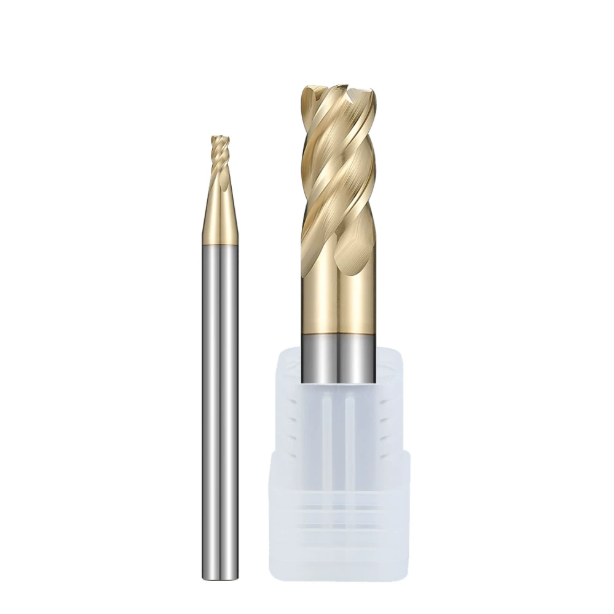
В прошлом месяце мы оказали помощь североамериканскому аэрокосмическому предприятию в устранении неполадок при выполнении сложной операции глубокой нарезки пазов в сплаве Ti-6Al-4V на 5-осевом фрезерном станке. Менее чем через двадцать минут после запуска шпинделя оператор услышал два резких, пронзительных визга. Мы немедленно остановили резку и извлекли инструмент: прямо на линии глубины резания образовалась глубокая V-образная выемка, за которой последовал излом толщиной 0.3 мм по радиусу угла.
Сочетание износа в виде зазубрин и микросколов является наиболее распространенной причиной поломок, с которыми мы сталкиваемся, помогая цехам оптимизировать фрезы для обработки титана. Операторы часто реагируют на это, снижая скорость резания или переходя на более твердые марки стали. К сожалению, это обычно приводит к обратному результату: увеличивается трение, на кончике фрезы накапливается сильный нагрев, и дорогостоящие твердосплавные инструменты преждевременно выходят из строя.
Титановые сплавы обладают чрезвычайно низкой теплопроводностью, высокой эластичностью и интенсивным упрочнением при обработке. Их просто невозможно обрабатывать стандартными методами обработки стали. Для решения проблемы преждевременного выхода инструмента из строя необходим систематический анализ трех критически важных областей:
- Микрогеометрия кромки: Правильно ли подобраны микрофаски и хонинговальные инструменты к материалу? Активно ли канавки с изменяемой спиралью подавляют резонанс при резке?
- Взаимодействие с траекторией инструмента: Предотвращает ли ваша стратегия CAM внезапные скачки радиальной нагрузки во время перехода из поворота в поворот?
- Тип инструмента и его доступность: Вы используете жесткие концевые фрезы с длинной шейкой и закругленным концом или фрезы с заданным радиусом закругления углов для распределения механической нагрузки по глубоким углублениям?
Брак титановых заготовок и незапланированные простои обходятся гораздо дороже, чем когда-либо обойдутся режущие инструменты. Часто ли неожиданный износ зазубрин нарушает ваши производственные циклы при обработке титана 5-го класса?
Почему фрезы для обработки титана так подвержены износу в местах зазубрин и сколам на кончике?
Если вы регулярно контролируете черновые операции обработки титановых конструкционных деталей, вы знаете, что инструменты редко выходят из строя только из-за равномерного износа боковой поверхности. Вместо этого поломка обычно начинается, когда локальная канавка разрывает линию глубины резания или неожиданно отслаивается радиус скругления угла. Этот преждевременный выход из строя фрез для обработки титана является прямым результатом столкновения экстремальных физических процессов резания с механическими пределами твердого сплава.
Многие программисты ошибочно применяют параметры нержавеющей стали или инструментальной стали к титановым сплавам. Теплопроводность титана исключительно низка — примерно в шесть раз ниже, чем у среднеуглеродистой стали, — поэтому тепло, выделяемое при резке, не может отводиться через стружку. Температура в зоне резания быстро превышает 800°C. В сочетании с высокой упругостью титана, возникающей при восстановлении формы, сильные сдвиговые напряжения и трение концентрируются непосредственно на микроскопическом участке режущей кромки.
Изучение упрочненного слоя сплава Ti-6Al-4V: микроскопические причины износа в виде надрезов на линии глубины резания.
В ходе недавнего анализа отказов инструментов, возвращенных с линии производства медицинских костных пластин, мы наблюдали под микроскопом классический характер износа. В то время как основная канавка показала минимальный износ менее 0.08 мм, на линии осевой глубины резания образовалась зазубренная V-образная выемка толщиной 0.25 мм. Это повреждение вызвано абразивной внешней окалиной кованых заготовок из сплава Ti-6Al-4V и упрочненной границей, оставшейся после предыдущих проходов обработки.
В процессе непрерывной работы режущая кромка ударяется об эту затвердевшую границу при каждом обороте. Тем временем горячие стружки отводятся через это соединение, вступая в реакцию с окружающим кислородом и азотом, что ускоряет химический и механический абразивный износ. Простое увеличение толщины PVD-покрытия не решит эту проблему; без разрушения фиксированной точки контакта вдоль линии глубины резания износ в виде выемок быстро приведет к поломке зубьев.
Высокая концентрация тепла и напряжений при резании на кончике инструмента: анализ условий, вызывающих мгновенное микросколочение в твердосплавных фрезах.
Длина контакта инструмента со стружкой при фрезеровании титана исключительно мала — зачастую вдвое меньше, чем при фрезеровании углеродистой стали. Это приводит к концентрации огромной силы сдвига и высокой тепловой энергии в пределах 0.2 мм от режущей кромки. В этих условиях кобальтовая связующая фаза в твердосплавных фрезах быстро размягчается, вызывая сильную термомеханическую усталость и микротрещины по всей кромке.
Если стандартная система охлаждения не обеспечивает стабильного поступления охлаждающей жидкости в зону резания, быстрые термические циклы вызывают образование трещин, перпендикулярных режущей кромке, вследствие термического удара. Затем колебания нормального сопротивления резанию способствуют распространению этих трещин до тех пор, пока угол не отколется. Наш практический опыт показывает, что контроль перегрева и снижение локального давления на кончик инструмента всегда имеют приоритет над выполнением тяжелых радиальных резов.
Внезапные скачки нагрузки и ударное воздействие при перерезании: прямое влияние траекторий движения инструмента в CAM-системе на микроскобление титановых концевых фрез
При диагностике сколов кромок многие цеха сразу же винят в этом марку твердосплава. Однако, как показали наши полевые проверки сотен машиностроительных предприятий, более 40% проблем со сколами напрямую связаны с базовыми ошибками траектории движения инструмента в CAM-системе. Когда инструмент движется прямо во внутренний угол, радиальный угол зацепления мгновенно возрастает с 40 градусов до более чем 180 градусов.
Этот внезапный скачок создает сильную ударную нагрузку на любую титановую концевую фрезу, вызывая мгновенное отклонение инструмента и высокочастотную вибрацию. Поскольку сервоприводы станка с трудом справляются с изменением нагрузки, возникающая вибрация приводит к сколам на истонченной режущей кромке. Мы всегда рекомендуем использовать сглаживание углов или динамическое трохоидальное движение, а не допускать столкновения инструмента с острыми внутренними углами.
Геометрическая оптимизация кромки для предотвращения сколов в твердосплавных концевых фрезах с закругленным концом по сравнению с фрезами с плоским концом
При устранении сколов на кромках титановых заготовок мы начинаем с изучения как макрогеометрии, так и подготовки кромки. У концевых фрез с плоским дном острый внешний угол под углом 90 градусов по своей природе является слабым из-за минимального количества твердосплавного материала и сильной концентрации тепла. Переход на твердосплавные концевые фрезы с закругленным концом обеспечивает непрерывный радиус, который перераспределяет силы резания и значительно снижает локальное напряжение.
Однако изменение только внешней геометрии не решит проблему сколов. Инженеры-технологи должны сбалансировать микрозаточку кромки, углы заточки и толщину сердечника. Слишком острая кромка ломается под нагрузкой, а чрезмерное закругление вызывает сильное трение и упрочнение материала. Найти оптимальный баланс между остротой и прочностью режущей кромки крайне важно для стабильного производства.
Рассеивание термического напряжения на конце фрезы за счет закругленной формы: реальная ударопрочность твердосплавных концевых фрез с закругленной головкой в аэрокосмических конструкционных компонентах
В ходе недавних испытаний на заготовках корпусов из сплава Ti-6Al-4V в аэрокосмической отрасли стандартные инструменты с плоским дном начали скалываться по углам всего через 12 минут. Переход на твердосплавные концевые фрезы с закругленным концом и радиусом закругления R1.0 увеличил срок службы инструмента более чем на 45 минут при одинаковых скоростях резания и подаче. Радиальная дуга плавно распределяет силы резания, значительно снижая термомеханический удар на единицу площади.
Радиус закругления углов также способствует естественному радиальному утонению стружки. Стружка плавно загибается и удаляется из углубления, вместо того чтобы плотно скапливаться и складываться в острых углах. Там, где это позволяют чертежи деталей, мы всегда рекомендуем заменять острые углы радиусом от R0.5 до R2.0, чтобы предотвратить преждевременное разрушение наконечника при боковом фрезеровании средней и большой интенсивности.
Параметры хонингования и микрофаски кромок: стандартные методы предотвращения сколов кромок при фрезеровании пазов твердосплавными инструментами.
При большом увеличении на необработанной твердосплавной режущей кромке видна зазубренная цепочка микрозубцов. При обработке титана эти микрозубцы мгновенно отламываются, вызывая быстрое разрушение кромки. При изготовлении твердосплавных фрез для сложных сплавов мы применяем контролируемое ЧПУ-хонингование для поддержания радиуса кромки от 12 мкм до 18 мкм в сочетании с отрицательной микрофаской от 2° до 4°.
Такая подготовка кромки укрепляет твердосплавную подложку, защищая ее от сильных сдвиговых нагрузок без чрезмерного увеличения давления инструмента. Хотя некоторые операторы опасаются, что хонингование повышает сопротивление резанию, устранение точек зарождения микротрещин значительно перевешивает незначительное увеличение усилия. Сохранение целостности кромки при обработке сложных титановых деталей всегда является первостепенной задачей.
Неравномерный шаг и переменная спираль: устранение вибрации и сколов, вызванных высокочастотным резонансом в фрезерных инструментах для обработки титана на станках с ЧПУ.
Низкий модуль упругости титана легко вызывает сильную вибрацию, когда частота прохождения зубьев совпадает с гармониками работы станка. Для устранения этих резонансных частот в источнике наши высокопроизводительные фрезерные станки с ЧПУ для обработки титана имеют неравномерную индексацию канавок в сочетании с переменными углами наклона спирали (например, 38°/41°).
Неравномерное расстояние между канавками нарушает гармоничное согласование фаз резания между последовательными ударами зубьев, а переменная спираль непрерывно смещает фазу резания вдоль осевой глубины. Такая геометрия подавляет вибрацию еще до ее возникновения, превращая резкий визг при резке в устойчивый гул и предотвращая образование гармонических сколов на высоких боковых стенках.
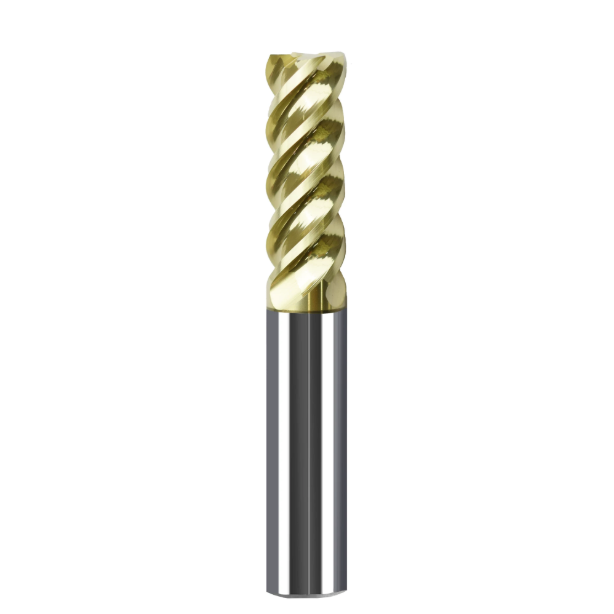
Обработка в условиях глубоких полостей и узких зазоров: контроль вибрации и предотвращение поломки инструмента для концевых фрез с длинной шейкой и закругленным концом.
Для обработки титановых компонентов с глубоким выступом, таких как лопатки и корпуса, требуется увеличенный вылет инструмента в условиях ограниченного пространства. Когда вылет превышает 4xD–6xD, жесткость на изгиб резко падает, что делает стандартные инструменты склонными к деформации. Использование концевой фрезы с длинной шейкой и закругленным концом эффективно обрабатывает боковые стенки, но закругленная шейка создает локальную зону изгиба, требующую строгого контроля деформации.
Простое снижение скорости подачи часто приводит к обратному эффекту, вызывая трение инструмента и упрочнение гибкой титановой стенки. Для успешной обработки глубоких участков требуется балансировка соотношения вылета шейки инструмента, жесткое крепление инструмента и адаптивные траектории движения инструмента, чтобы поддерживать отклонение инструмента и гармонические колебания в жестких, предсказуемых пределах.
Отклонение и микровибрация при обработке деталей с большим вылетом режущей кромки: предотвращение преждевременного усталостного разрушения в месте соединения шейки и хвостовика концевых фрез с закругленным концом и большой шейкой.
Расследование поломок инструментов у поставщика аэрокосмической техники показало, что большинство из них происходило непосредственно в радиусе перехода от шейки к хвостовику. Сканирующая электронная микроскопия подтвердила наличие следов усталости от высокоцикловой нагрузки, вызванных непрерывными переменными изгибающими нагрузками на концевую фрезу с длинной шейкой и заостренным концом во время обработки глубоких пазов.
Для предотвращения усталостных разрушений мы шлифуем и полируем переходную зону шейки, чтобы устранить микроскопические концентраторы напряжений, возникающие при шлифовании. Там, где позволяют углы уклона стенки, мы переходим от прямых шейк к коническим. Даже небольшой конус в 1–1.5° увеличивает момент инерции поперечного сечения более чем на 30%, что значительно уменьшает прогиб и предотвращает хрупкие разрушения шейки.
Различные стратегии фрезерования с использованием DOC и трохоидальной боковой фрезы: распределение износа вдоль концевой фрезы с длинной шейкой и закругленным концом.
Фрезерование глубоких пазов с фиксированной осевой глубиной резания концентрирует абразивный упрочненный титан непосредственно на линии глубины резания. Это приводит к сильному локальному износу в виде зазубрин, который быстро снижает прочность канавок длинной концевой фрезы с закругленным концом и вызывает внезапное разрушение углов.
Мы предотвращаем это, программируя динамическую трохоидальную траекторию с изменяющейся осевой глубиной резания. Небольшое смещение глубины резания при каждом проходе распределяет износ линии глубины резания по канавкам, предотвращая образование глубоких зазубрин и обеспечивая легкое, постоянное и бесшумное радиальное зацепление инструмента.
Термоусадочные держатели и высокопрочные зажимные устройства: снижение радиального биения до менее 3 мкм при фрезеровании глубоких пазов в титане.
Длинные вылетные канавки увеличивают ошибки биения шпинделя непосредственно на кончике инструмента: биение в 5 мкм на конце держателя может легко превысить 15 мкм при вылете 6xD. При резке твердых титановых сплавов чрезмерное динамическое биение заставляет одну канавку нести всю нагрузку стружки, вызывая катастрофическое скалывание кончика инструмента при первоначальном входе.
Мы настоятельно рекомендуем заменить стандартные цанговые патроны на высокопрочные термоусадочные или прецизионные гидравлические держатели инструмента. Эти системы обеспечивают общее динамическое биение менее 3 мкм. Равномерная нагрузка на все канавки предотвращает перегрузку одного зуба и позволяет вашей титановой концевой фрезе обеспечить предсказуемый и длительный срок службы инструмента при обработке сложных глубоких полостей.
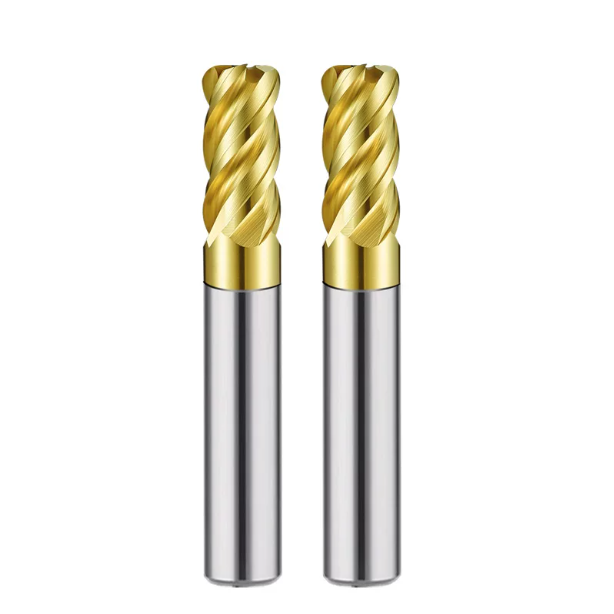
Регулировка параметров обработки на месте: практические правила продления срока службы фрезерных инструментов с ЧПУ для обработки титана.
При устранении неполадок, связанных с резкой, операторы станков часто отключают подачу при первых признаках шума. Хотя уменьшение подачи защищает режущие кромки при работе с алюминием или низкоуглеродистой сталью, это ускоряет износ кромки при работе с титаном. Низкая теплопроводность и высокая эластичность требуют параметров, которые уравновешивают механические силы сдвига и теплоотдачу при резке.
Для того чтобы в полной мере использовать потенциал фрезерных инструментов с ЧПУ для обработки титана , необходимо поддерживать стабильное и непрерывное режущее действие. Этот баланс зависит от скорости обработки поверхности, подачи на зуб и надлежащего проникновения охлаждающей жидкости через тепловой барьер. Настройка параметров в реальных условиях — это не копирование каталожных таблиц, а динамический баланс между удалением стружки и сроком службы инструмента, основанный на жесткости станка.
Итог по скорости подачи и подаче на зуб (Fz): предотвращение трения и проскальзывания титановых концевых фрез в упрочненном слое.
Распространенная ошибка в цеху — использование скорости подачи менее 0.01 мм на зуб. Титан под действием пластической деформации образует слой упрочнения толщиной от 0.01 до 0.03 мм. Если скорость подачи вашей титановой концевой фрезы падает ниже этого порога, кромка трется об упрочненный слой вместо того, чтобы срезать его, что приводит к мгновенному термическому разрушению и износу боковой поверхности.
Мы строго соблюдаем правило минимальной нагрузки на зуб: зуб должен задевать границу упрочненной заготовки. Чистовая боковая обработка должна составлять не менее 0.035 мм на зуб, а черновая обработка — от 0.06 мм до 0.12 мм с поправкой на утонение стружки. Эффективное формирование стружки отводит тепло и предотвращает катастрофическое микросколочение кромки.
Динамическое управление фрезерованием и углом зацепления инструмента (TEA): минимизация механического воздействия на фрезы при обработке титана.
При обработке сплошными пазами твердосплавный инструмент подвергается сильному воздействию дуги зацепления в 180 градусов, что приводит к быстрому механическому удару и микротрещинам. При оптимизации черновой обработки титана мы отдаем приоритет высоким скоростям резания и глубоким осевым резам в сочетании с легким радиальным зацеплением (Ae составляет от 5% до 10% диаметра инструмента). Эта стратегия позволяет поддерживать постоянный низкий угол зацепления инструмента для фрезы, обрабатывающей титан.
Легкие радиальные резы вызывают радиальное утонение стружки, снижая радиальные силы отклонения на хвостовике инструмента. Меньшая продолжительность резания за один оборот означает меньшую передачу тепла в корпус инструмента, что позволяет высокоскоростной стружке отводить тепловую энергию. Стабильное сопротивление резанию исключает скачки циклической нагрузки, эффективно предотвращая износ зазора в зоне резания еще до его начала.
Сжиженный охлаждающий агент под высоким давлением и промывка стружкой: предотвращение преждевременного выхода из строя титановых концевых фрез из-за повторной обработки стружкой.
Титановая стружка прочная, волокнистая и химически активна при высоких температурах. Стандартная охлаждающая жидкость часто испаряется, не достигая зоны резания, создавая паровой барьер, который приводит к локальному сухому резанию. Застрявшая стружка, затянутая обратно в полость заготовки, мгновенно разрушает радиус скругления углов или канавки вашей титановой концевой фрезы.
Мы настоятельно рекомендуем использовать систему охлаждения шпинделя под высоким давлением от 20 до 70 бар. Струи высокого давления проникают через паронепроницаемый барьер непосредственно к кончику инструмента, обеспечивая мгновенное охлаждение. Сфокусированная гидравлическая струя удаляет стружку из зоны резания за микросекунды, предотвращая повторное резание и сохраняя целостность режущей кромки.
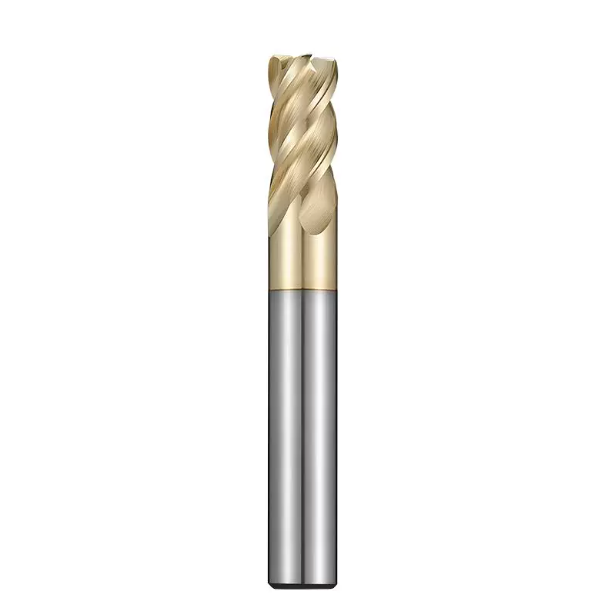
Решения для снижения затрат в случае отказа стандартных инструментов: разработка и выбор фрезерных резцов, изготовленных на заказ по индивидуальным заказам.
Когда базовые настройки подачи, оптимизированные траектории движения инструмента и подача охлаждающей жидкости под высоким давлением достигают своих пределов, стандартные инструменты из каталога становятся узким местом. Готовые фрезы идут на компромиссы в отношении прочности материала и геометрии передней грани для обработки смешанных материалов. В крупносерийном производстве специально разработанные для OEM-производителей фрезы предотвращают преждевременный износ, воздействуя именно на те виды отказов, которые характерны для вашей конкретной установки.
Изготовление оснастки на заказ обеспечивает непревзойденную стабильность процесса. Если вы сталкиваетесь с глубокими полостями, тонкими несущими стенками или постоянным износом выемок, стандартная геометрия будет замедлять время цикла. Если вы боретесь с сильным прогибом деталей или высоким процентом брака, вы можете рассмотреть специализированные переходные конусы и специально разработанные профили углов для снижения общей стоимости детали.
Подбор марок подложки с нанопокрытиями: баланс твердости и ударной вязкости в фрезах для конкретных титановых сплавов.
Стремление к экстремальной твердости часто приводит к хрупкому разрушению кромок при прерывистой резке. При проектировании фрез на заказ для OEM-производителей мы находим баланс между твердостью микрозерен и прочностью на поперечный разрыв. Титан марки 2 требует идеально острых кромок с антипригарным покрытием, в то время как кованые заготовки из сплава Ti-6Al-4V требуют прочных субмикронных подложек с более высоким содержанием кобальта для выдерживания сильных механических ударов.
PVD-покрытия должны обеспечивать как исключительную износостойкость, так и тепловой барьер, предотвращающий прилипание титана. Мы используем нанопокрытия с добавлением кремния (например, TiAlSiN или AlCrSiN), которые устойчивы к окислению при температурах выше 1100 °C. Если вы сталкиваетесь с отслаиванием кромок из-за интенсивных термических циклов, вы можете перейти на теплозащитные нанопокрытия, чтобы предотвратить распространение термических трещин на карбидную подложку.
Специализированные стружколомы и оптимизация нестандартного радиуса скругления углов: как фрезы OEM-производителей снижают стоимость детали.
В крупносерийном производстве деталей для аэрокосмической отрасли стоимость готовой детали имеет гораздо большее значение, чем первоначальная цена инструмента. Стандартные концевые фрезы с фиксированными радиусами часто оставляют избыточный припуск, требующий дополнительных проходов для зачистки в глубоких углублениях. С помощью специализированных фрез для OEM-производителей мы затачиваем радиусы закругления углов (например, R1.25 или R2.35) непосредственно на инструменте, чтобы объединить этапы черновой и получистовой обработки.
Добавление специально разработанных зубцов для дробления стружки вдоль передней поверхности фрезы позволяет измельчать твердые титановые ленты на мелкие, удобные для обработки сегменты. Это предотвращает скопление стружки в глубоких ребрах и предотвращает повреждение готовых поверхностей. Если вы тратите время на ручную очистку от стружки, вы можете оптимизировать операции с помощью специальных профилей для дробления стружки, что значительно сократит время цикла.
Определение критериев смены инструмента при серийной обработке титана: установление научных стандартов раннего предупреждения для фрезерных станков с ЧПУ для обработки титана.
Ожидание скрипа при резке или катастрофической поломки перед заменой инструмента гарантирует брак титановых деталей и потенциальное повреждение шпинделя. На производственных линиях, использующих фрезерные станки с ЧПУ для обработки титана, контроль процесса требует строгих, поддающихся количественной оценке пределов износа. Мы рекомендуем установить обязательные пороговые значения износа инструмента: максимальный износ боковой поверхности (VB) менее 0.15 мм и глубина износа в выемке (VBN) менее 0.20 мм.
Сочетание контроля нагрузки на шпиндель с плановым настольным оптическим контролем позволяет точно отслеживать прогресс износа. Если вы создаете автоматизированные обрабатывающие ячейки для титана, то можете устанавливать циклы смены инструмента на основе проверенного количества деталей, а не доводить резцы до предела усталостного разрушения.
Если вы в настоящее время сталкиваетесь с износом зубцов при обработке, вибрацией длинноруких инструментов или преждевременным сколом сложных титановых деталей, пожалуйста, свяжитесь с нами, предоставив чертежи деталей, марки сплавов и данные о вашем станке, чтобы мы могли оценить вашу конфигурацию и подобрать правильную геометрию инструмента.






