
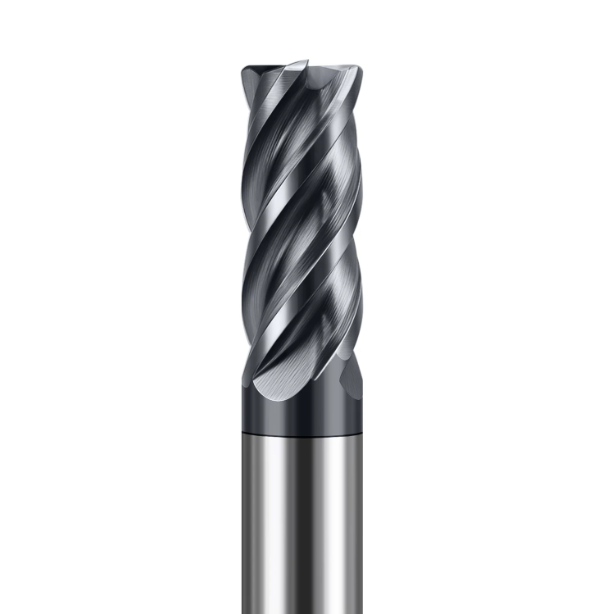
В прошлом месяце немецкий клиент вернул партию сломанных инструментов, использовавшихся для обработки закаленной и отпущенной легированной стали 4140. Менее чем через 20 минут после начала работы нагрузка на шпиндель резко возросла. Почти вся партия 16-миллиметровых инструментов сломалась в зоне перехода между зубьями. Инженер на месте был озадачен: «Мы в точности следовали таблицам скорости и подачи из каталога, так почему же эти инструменты не выдержали и половины смены?»
Мы наблюдаем именно такой сценарий уже более пятнадцати лет.
При преждевременном образовании сколов на кромке или внезапной поломке стальных черновых фрез многие цеха сразу же винят в этом твердосплавную подложку или адгезию покрытия. Однако, проанализировав сотни случаев поломок, мы знаем, что первопричина редко заключается в дефектном сырье. Вместо этого преждевременный выход из строя почти всегда происходит из-за нарушения динамики процесса в условиях интенсивной обработки металла:
- Растрескивание в результате термического удара: Резкие перепады температуры из-за обильного охлаждения во время прерывистой резки приводят к образованию микротрещин вдоль волнистых канавок инструментов с покрытием.
- Несоответствие между входными параметрами и жесткостью: Агрессивные углы наклона и неконтролируемое зацепление в углах создают радиальные ударные нагрузки, которые мгновенно срезают режущие зубья.
- Накопленный динамический вылет: Выступы за пределы 3D-диапазона в сочетании с незначительным биением цанги приводят к тому, что при высоких оборотах вся нагрузка подачи приходится на один зуб.
Истинная цель черновой обработки — безопасное удаление максимального объема материала в минуту, а не проверка предельной прочности инструмента. Есть ли у вас в цехе станки, на которых — несмотря на консервативные настройки — вы все равно слышите этот внезапный, дорогостоящий треск?
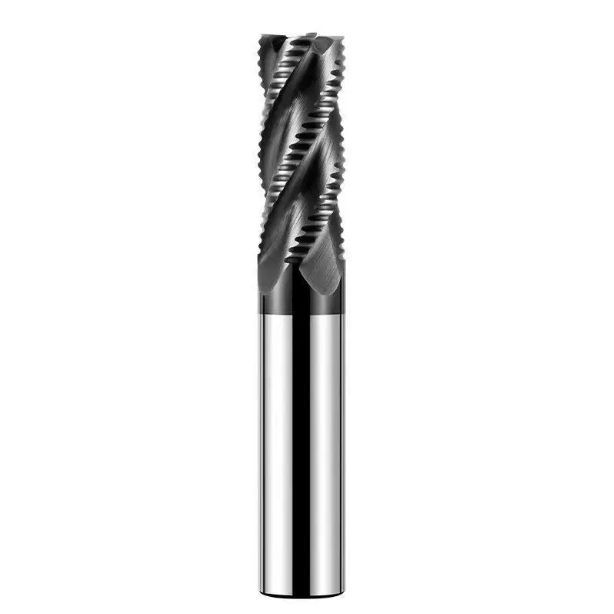
Преждевременное образование сколов, вызванное ошибками при вводе данных и выборе траектории движения инструмента.
При устранении ранних отказов инструмента инженеры часто сначала корректируют видеозапись обработки поверхности и нагрузку на режущий инструмент. Однако наши полевые проверки в сотнях машиностроительных цехов показывают, что более 40% отказов инструмента происходит на начальном этапе ввода инструмента в обработку. Высокая скорость съема металла (MRR) требует использования продуманных методов ввода, а не агрессивного погружения. Даже если траектория движения инструмента в CAM-системе выглядит чистой на экране, игнорирование динамического ускорения станка и скачков сопротивления резанию приведет к разрушению зубьев инструмента.
Эффективные траектории черновой обработки обеспечивают баланс между динамической жесткостью инструмента и пространством для отвода стружки. При обработке черновых кованых заготовок, погружении в глубокие полости или резке острых углов внезапные скачки нагрузки нарушают симметрию нагрузки. Если не оптимизировать входные направляющие и подачи при обработке углов на этапе программирования, ни один твердосплавный материал не сможет выдержать непрерывные ударные нагрузки.
Мгновенное повреждение концевых зубьев стальных черновых концевых фрез, вызванное вертикальным погружением или чрезмерными углами спирального входа.
В ходе устранения неполадок при черновой обработке основания пресс-формы P20 на крупном предприятии по производству литьевых форм мы обнаружили, что их программисты CAM-систем применяли равномерный спиральный наклон в 5° ко всем инструментам. Хотя стандартные плоские концевые фрезы могут выдерживать этот угол, работа стальными черновыми концевыми фрезами большого диаметра в глубоких углублениях приводит к катастрофическому разрушению. Поскольку центральная часть не имеет геометрии для центрирующего резания, крутые углы наклона превращают центральную часть в мертвую зону, которая сжимается о закаленную сталь.
Микроскопическое исследование вышедших из строя инструментов выявило сильные вторичные сколы на боковой поверхности и прилипание металла. Для твердых легированных сталей угол наклона винтовой спирали при входе инструмента должен составлять от 1.5° до 2.5°, а радиус спирали — не менее 70% от диаметра режущей кромки. Для узких пазов, где невозможно создание винтовой спирали, предварительное сверление направляющего отверстия гораздо безопаснее, чем принудительное вертикальное погружение инструмента.
Внезапное увеличение ширины резания в углах приводит к перегрузке боковых кромок черновой концевой фрезы.
Недавно мы оказали помощь североамериканскому поставщику автомобильных комплектующих, столкнувшемуся с частыми поломками углов при обработке 12-миллиметровой концевой фрезой кованых стальных кронштейнов. Мониторинг шпинделя в режиме реального времени показал стабильную нагрузку на прямых участках резания, за которой последовал скачок тока на 300% внутри внутренних углов под углом 90°. Традиционные траектории движения инструмента со смещением мгновенно увеличили угол зацепления инструмента с 40° до 180°, создавая огромное сдвиговое напряжение на канавках.
Устранение этой локальной перегрузки не требует замедления времени цикла по всей детали. Мы перевели клиента на динамическое трохоидальное фрезерование, используя отводы по малой дуге и адаптивные радиальные шаги для поддержания постоянного угла зацепления инструмента. На устаревших станках с ЧПУ, которые не могут обрабатывать динамические траектории, добавление 50% замедления подачи в пределах 1-2 диаметров инструмента от каждого угла предотвращает сколы кромки.
Перегрузка кромки, вызванная путаницей в границах траектории черновой и чистовой обработки концевой фрезы.
В цеху мы регулярно наблюдаем две крайности: операторы используют чистовые фрезы в качестве черновых, чтобы избежать смены инструмента, или оставляют тончайший слой толщиной 0.05 мм, который затем обрабатывает черновой фрезер. Сравнение черновых и чистовых концевых фрез выявляет явные геометрические различия. Черновые фрезы используют зубчатые насечки и большой диаметр сердечника для измельчения стружки и выдерживания ударов, в то время как чистовые фрезы используют острые как бритва кромки и узкие канавки, разработанные исключительно для обеспечения прямолинейности стенок и тонкой обработки поверхности.
Проталкивание чистовой фрезерной машины через толстый материал приводит к мгновенному разрушению режущей кромки, поскольку плотная стружка забивает неглубокие канавки. И наоборот, использование чернового инструмента на минимальном материале заставляет волнистые гребни тереться и скользить, а не чисто срезать металл. Это трение приводит к упрочнению материала и быстрому отжигу режущей кромки. Для обеспечения надежного срока службы инструмента оставляйте постоянный радиальный припуск от 0.3 до 0.5 мм для чистовой обработки.
Неправильное охлаждение и контроль термического растрескивания
Контроль температуры резания часто является невидимым решающим фактором, определяющим общий срок службы инструмента. Посещая механические цеха в Европе и США, мы часто видим, как операторы инстинктивно направляют струю охлаждающей жидкости через сопла, увидев искры. Однако такая реакция контрпродуктивна. Прерывистое резание приводит к интенсивному тепловому расширению зубьев с последующим мгновенным охлаждением вне зоны резания, а неравномерная подача охлаждающей жидкости создает разрушительный термический шок.
Эффективное управление тепловыми процессами позволяет сбалансировать микроскопические напряжения и мгновенно отводить горячую стружку. При колебаниях температуры резки на сотни градусов в секунду резко возрастает несоответствие коэффициентов теплового расширения между твердосплавной подложкой и PVD-покрытием. Как только термическая усталость превышает прочность границ зерен, происходит необратимое отслоение покрытия и образование микротрещин, быстро перерастающих в разрушение кромки.
Сильное термическое шоковое расслоение черновых концевых фрез для обработки стали, вызванное прерывистым нанесением эмульсии.
В процессе оптимизации черновой обработки легированной стали 4340 для британского производителя зубчатых передач мы заметили, что инструменты сильно скалываются на боковой поверхности в течение 30 минут. Несмотря на подачу внешней эмульсии, высокие скорости вращения шпинделя и глубокие канавки создавали воздушный барьер, который отклонял охлаждающую жидкость. Это приводило к периодическому чередованию влажного и сухого режимов обработки концевых фрез для черновой обработки стали , которые были разработаны специально для высокотемпературной сухой резки.
Под электронным микроскопом на поврежденных инструментах были обнаружены плотные гребенчатые трещины, перпендикулярные режущей кромке, а также отслоившееся покрытие TiAlSiN. При интенсивной прерывистой резке стали мы рекомендуем полностью отключить внешнее охлаждение. Вместо этого используйте потоки сухого воздуха под давлением 90+ PSI (0.6 МПа) или минимальное количество смазки (MQL) для удаления стружки. Отвод тепла внутри стружки стабилизирует твердую твердосплавную подложку.
Запутывание стружки и вторичное измельчение при черновой обработке глубоких пазов твердосплавными концевыми фрезами.
При черновой обработке глубоких глухих пазов многие программисты предпочитают твердосплавные концевые фрезы с закругленным концом из-за их высокой прочности углов. Однако без специальной очистки от стружки радиус скругления быстро превращается в опасную ловушку для тепла. В недавнем случае устранения неполадок в штамповочной стали отсутствие воздуха высокого давления, проходящего через шпиндель, привело к тому, что горячая стружка плотно скапливалась в дне паза, многократно ударяясь о радиус скругления.
Повторная обработка стружки в замкнутой зоне легко приводила к повышению локальной температуры выше 1650°F (900°C), что снижало красноватый блеск инструмента и вызывало микроотжиг твердосплавной подложки. Лишенная твердости, закругленная кромка подвергалась пластической деформации и мгновенно отслаивалась. Если в вашем станке отсутствует подача воздуха высокого давления через шпиндель или охлаждающая жидкость, уменьшите шаг радиальной обработки (Ae) и используйте многоступенчатую продувку воздухом, чтобы предотвратить скопление стружки.
Жесткость зажима и неконтролируемое радиальное биение
Когда ломаются черновые инструменты, операторы часто винят скорость вращения или твердость заготовки, упуская из виду взаимодействие с держателем инструмента. Черновая обработка стали обычно создает усилие резания в тысячи ньютонов. Любой незначительный люфт конуса или деформация держателя экспоненциально увеличиваются при тысячах оборотов в минуту. Конусность держателя инструмента, усилие зажима и длина измерительного инструмента определяют истинную динамическую жесткость всей установки.
Когда в дело вступает биение, сбалансированное многолезвийное резание исчезает. Общая нагрузка резания резко смещается на одну режущую кромку. Хуже того, микроскопическое биение вызывает сильную вынужденную вибрацию и регенеративную дребезжание. Это подвергает твердосплавные канавки непрекращающимся механическим ударам наряду с высокими сдвиговыми нагрузками, что напрямую ускоряет катастрофическое разрушение инструмента.
Биение цанги ER, превышающее 0.0004 дюйма, вызывает перегрузку одного зуба в концевых фрезах для черновой обработки стали.
В прошлом году мы устраняли проблему с поломкой кованой стали 42CrMo4 у немецкого производителя тяжелого оборудования. Их четырехзубые стальные черновые фрезы выходили из строя случайным образом. Проверка с помощью индикатора часового типа показала, что изношенные цанги ER32 имели динамическое биение на кончике инструмента более 0.0007″ (0.018 мм). Вместо того чтобы четыре зуба равномерно распределяли нагрузку в 0.003″ стружки, один зуб набирал более 0.005″, в то время как остальные оставались в режиме ожидания.
Эта несбалансированная нагрузка привела к тому, что перегруженный зуб почти мгновенно начал микросколочь. Как только передняя кромка откололась, сопротивление резанию резко возросло, и весь инструмент сломался в течение нескольких секунд. Для черновой обработки твердых сталей мы рекомендуем поддерживать общее биение на кончике инструмента менее 0.0002 дюйма (0.005 мм). Замена изношенных цанг ER на высокомоментные гидравлические или фрезерные патроны значительно увеличивает срок службы инструмента без изменения скорости подачи.
Сильный гармонический резонанс и сколы от волновых кромок при использовании концевых фрез с большим вылетом.
Глубокая зачистка полостей в литьевых формах часто вынуждает разработчиков использовать черновую концевую фрезу с длиной рабочей части, превышающей 4D или 5D. При обработке длинных вылетов в стандартных винтовых или цанговых патронах шпиндели часто достигают резонансных частот, которые вызывают пронзительный визг и сильные вибрационные следы на боковых стенках. Это высокочастотное отклонение быстро превышает предел прочности на изгиб твердосплавного хвостовика.
Черновые фрезы с шарнирным профилем используют гребни волн для среза и впадины для разрушения стружки, создавая естественные циклические изменения напряжений. При сильном резонансе сильное напряжение концентрируется прямо на переходе между гребнем и впадиной, разрушая вершины волн и изнашивая твердосплавный сердечник. Для глубоких пазов с большим вылетом следует перейти на тяжелые металлические антивибрационные хвостовики или термоусадочные держатели и отрегулировать частоту вращения шпинделя для подавления гармонических частот.
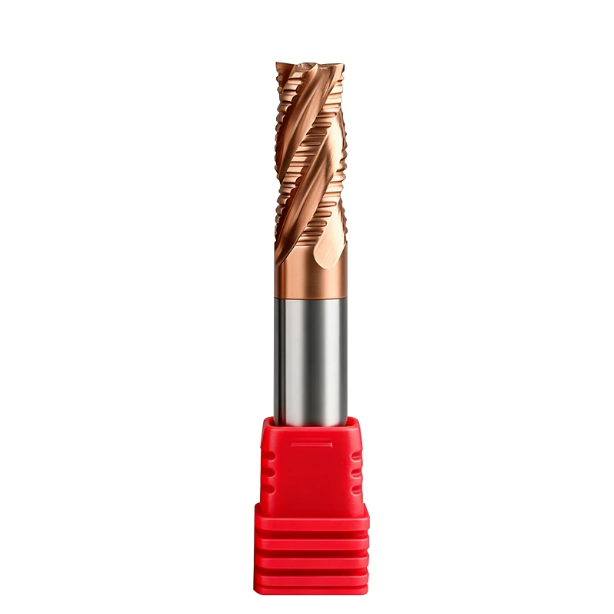
Несоответствие между геометрией инструмента и твердостью материала заготовки.
Во время посещений цехов мы часто видим подход «один размер подходит всем»: использование универсального резца для черновой обработки всего, от мягкой низкоуглеродистой стали до предварительно закаленных штамповочных блоков. Хотя токари часто винят в этом «необрабатываемый» материал, наши данные по производству доказывают, что большинство преждевременных отказов происходит из-за несоответствия микрогеометрии. Предел текучести материала, пластичность и теплопроводность определяют распределение сил резания в зоне сдвига.
Диаметр сердечника инструмента, объем канавок, угол заточки и подготовка кромки определяют, куда направляются силы резания и как отводится тепло. Резка закаленной стали требует усиленной подготовки кромки, чтобы выдерживать экстремальные сжимающие напряжения, в то время как черновая обработка мягких, вязких сплавов требует большого зазора между канавками, чтобы предотвратить приваривание стружки. Игнорирование твердости и микроструктуры материала приводит к неестественным напряженным состояниям режущей кромки, которые вызывают быстрый износ инструмента.
Неправильный выбор радиуса скругления углов и геометрии канавок для твердосплавных концевых фрез с закругленным концом при черновой обработке закаленной инструментальной стали.
Во время работы с европейским штамповочным цехом по черновой обработке инструментальной стали 1.2379 (D2) с твердостью HRC 48–52 мы решили проблему, из-за которой их инструменты начали скалываться в течение 15 минут. Они использовали твердосплавные концевые фрезы с закругленным концом, разработанные с тонким сердечником и малым радиусом закругления R0.5 (0.020″). Этот малый радиус концентрировал огромные силы резания в крошечной зоне контакта, в то время как узкая стенка не обладала достаточной жесткостью на кручение, чтобы выдерживать большие нагрузки при резании.
Закаленные стали обладают чрезвычайно высоким сопротивлением радиальному резанию, что делает острые углы уязвимыми для мгновенного скалывания при сдвиге. Для черновой обработки сталей с твердостью выше HRC 45 мы рекомендуем увеличить коэффициент сердцевины до 65% и более и расширить радиус закругления до R1.5 или R2.0 (0.060–0.080 дюйма). Больший радиус распределяет основные нагрузки при резании и улучшает теплопередачу, а небольшой отрицательный угол заточки с усиленной Т-образной кромкой предотвращает катастрофическое разрушение кромки.
Проблемы с упаковкой стружки при использовании одних и тех же концевых фрез для черновой обработки стали, как мягких сплавов, так и термообработанных сталей.
На многоступенчатой линии по производству клапанов клиент сообщил о частых заклиниваниях инструмента и катастрофических поломках. Они использовали одни и те же черновые концевые фрезы для обработки стали (рассчитанные на предварительно закаленный материал 4140) на нержавеющей стали 304 и низкоуглеродистой стали. Наш анализ отказов показал, что канавки были плотно забиты стружкой. Сильное нарост на режущей кромке и сварка трением привели к поломке фрез под чрезмерной крутящей нагрузкой.
Термообработанные стали образуют короткие, хрупкие стружки, которые легко удаляются через волнообразные профили с малым шагом и нейтральным углом заточки. Напротив, низкоуглеродистые и аустенитные нержавеющие стали образуют прочные, непрерывные ленты, которые мгновенно забивают узкие канавки. Для вязких материалов с высокой степенью удлинения следует использовать профиль с крупным шагом, положительным углом заточки 10°–12° и зеркально отполированными канавками, чтобы непрерывные стружки удалялись без перегрева или сварки материала.
Недостаточное взаимодействие в цепочке поставок и недостаточная проверка процессов на месте.
После анализа траекторий движения инструмента, термического удара, жесткости установки и геометрии, необходимо обратить внимание на фактор, который часто упускается из виду: техническое взаимодействие с поставщиком инструмента. Во многих механических цехах закупщики просто сравнивают цены по каталогу, в то время как операторы выбрасывают сломанные концевые фрезы в мусорное ведро. Это несоответствие скрывает первопричины поломок инструмента и приводит к тому, что цеха упускают важные возможности для снижения реальной себестоимости детали.
Для обеспечения максимального срока службы инструмента необходимо проверить его соответствие динамическим характеристикам станка, жесткости зажимного устройства и фактической твердости заготовки. Когда в процессе черновой обработки возникают внезапные поломки, регулировка подачи и скорости на пульте управления редко решает основную проблему. Налаживание открытого обмена данными между инженерами-конструкторами оснастки и операторами станков — самый быстрый способ исключить непредсказуемые поломки инструмента.
Сотрудничество с профессиональным поставщиком концевых фрез для черновой обработки на станках с ЧПУ в области анализа отказов и компенсации параметров.
Когда на вашей производственной линии происходит преждевременное образование сколов, отправка размытой фотографии сломанного хвостовика по электронной почте редко дает полезные результаты. Как производители инструментов, мы ищем исчерпывающие диагностические данные: топографию поверхности излома (полосы усталости против хрупкого сдвига), равномерность износа кромки при заточке и пики нагрузки на шпиндель при входе. Сотрудничество со специализированным поставщиком концевых фрез для черновой обработки на станках с ЧПУ помогает вам преобразовать данные, полученные в цехе, в целенаправленные модификации режущего инструмента.
Если вы обрабатываете черновые кованые заготовки или глубокие полости пресс-форм с частым микросколом кромок, поделитесь с нами пиками нагрузки на шпиндель вместе с фотографиями износа с большим увеличением. В большинстве случаев нам не потребуется перенастраивать параметры резки. Расширение хонинговальной головки или Т-образной площадки на 0.0008″ (0.02 мм) или нанесение термостойкого нанокомпозитного PVD-покрытия значительно повышает ударную вязкость при сохранении высокой скорости съема металла.
Установление количественных стандартов управления сроком службы инструмента для черновых концевых фрез
На линиях крупносерийного производства редко позволяют инструменту работать до тех пор, пока он не сломается, однако многие цеха по-прежнему полагаются на слух оператора и цвет стружки для оценки износа инструмента. Для тяжелых черновых концевых фрез полагаться на догадки часто приводит к браку деталей и повреждению шпинделей. Мы рекомендуем установить жесткие пределы замены, основанные на измеримых пороговых значениях: максимальный равномерный износ боковой поверхности (VB) 0.008″–0.012″ (0.2–0.3 мм) или увеличение установившейся нагрузки на шпиндель на 15%.
Если вы обрабатываете дорогостоящие стальные поковки или крупные литейные блоки, отслеживайте полный процесс износа на трех-пяти тестовых инструментах. Записывайте расстояние резания и время резания на начальном, установившемся и ускоренном этапах износа, чтобы построить точную кривую износа. Программирование этого порогового значения в контроллере ЧПУ обеспечивает безопасную смену инструмента до катастрофического поломки, защищая заготовки и сохраняя твердосплавный сердечник целым для повторной заточки.






