
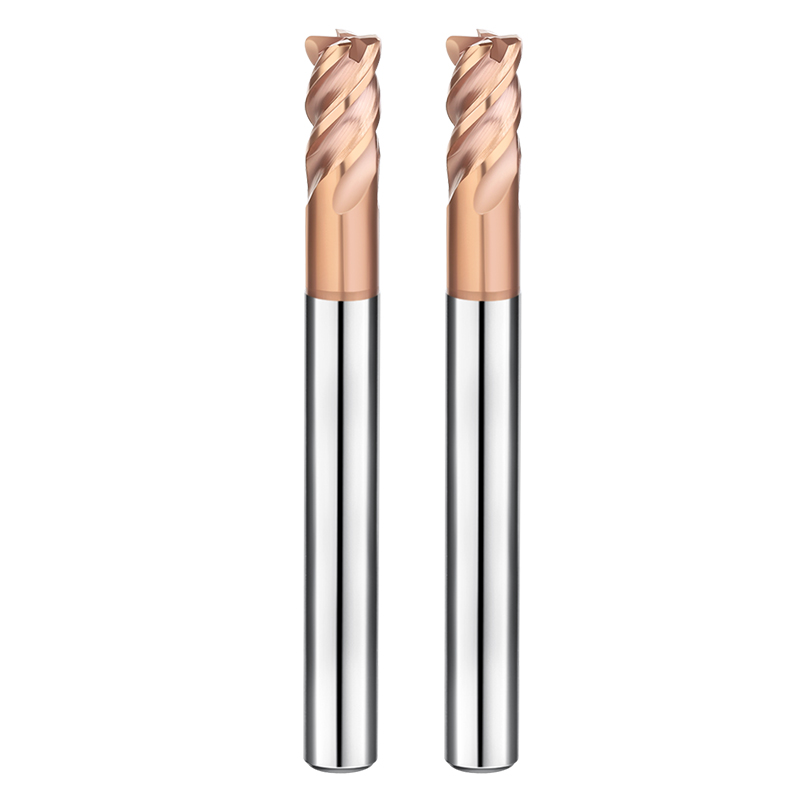
Несколько месяцев назад, помогая цеху по изготовлению автомобильных пресс-форм в Огайо оптимизировать время цикла, мы столкнулись с классическим узким местом в процессе обработки. Чтобы уложиться в сжатые сроки, оператор попытался выполнить нарезку глубоких пазов в предварительно закаленной стали 4140 (HRC 32–35) на старом вертикальном обрабатывающем центре BT40. Нагрузка на шпиндель мгновенно подскочила выше 110%. После обработки всего трех деталей четырехлезвийная черновая фреза начала скола на кромке из-за скопления стружки и термического удара, что потребовало немедленного изменения скорости подачи.
Мы наблюдаем подобную ситуацию практически еженедельно на механических предприятиях в США и Европе. При черновой обработке стали программисты часто выбирают один из двух путей: использовать прямое линейное фрезерование с помощью инструмента с профилем в виде шарнира или перейти к динамическому трохоидальному фрезерованию в CAM-системе?
Теоретические формулы редко учитывают реальные ограничения станка. Сможет ли крутящий момент шпинделя выдержать 100% радиальное зацепление? Будет ли ваш контроллер ЧПУ давать сбои при резких изменениях направления вращения? Помимо динамики станка, жесткость сердечника, пропускная способность канала для стружки и фактическая стратегия расчета подачи и скорости черновой обработки концевой фрезы существенно различаются между этими двумя методами.
Выбор неправильной траектории движения инструмента приводит к тому, что высокая термостойкость твердосплавных черновых фрез расходуется на воздушные проходы и термическую усталость, или же перегружаются подшипники шпинделя. При черновой обработке инструментальной стали 4140 или P20, вы используете максимальную жесткость станка, выполняя фрезерование до упора, или позволяете фрезе двигаться по динамичной траектории, чтобы продлить срок службы инструмента?

Ограничения традиционной полнощелевой фрезы: когда необходима черновая концевая фреза с четырьмя канавками.
Многие программисты по умолчанию используют динамические траектории движения инструмента, как только видят паз. Однако для неглубоких элементов, коротких перемещений станка или шпинделей с высоким крутящим моментом прямолинейная нарезка пазов остается незаменимой. В таких условиях принудительное использование трохоидальной траектории увеличивает время цикла из-за воздушных проходов и замедления осей.
Тем не менее, обработка стали с полным пазом доводит возможности инструмента до предела его физических возможностей. При радиальном зацеплении на 180 градусов тепло и силы резания концентрируются непосредственно в сердцевине канавки. Стандартные концевые фрезы с плоским режущим краем часто выходят из строя из-за термического удара при глубине резания более 0.75D. В отличие от них, специально разработанная концевая фреза для черновой обработки стали использует особую геометрию канавки для разделения этих высоких механических нагрузок.
Устойчивость к кручению и контроль стружкообразования при использовании 4-канавочных концевых фрез для черновой обработки в жестких станках и при выполнении долбления в тяжелых условиях.
Недавно мы помогли немецкому поставщику фрезеровать шпоночные пазы в валах трансмиссий из стали 4340 на жестком горизонтальном фрезерном станке BT50. Первоначально они использовали трехлезвийные фрезы, но столкнулись с повторяющимися поломками инструмента из-за скопления стружки глубоко внутри паза. Хотя меньшее количество лезвий обеспечивает более крупные стружковые полости, трехлезвийный инструмент имеет меньший диаметр сердечника, что затрудняет работу при больших скачках крутящего момента.
Переход на черновую фрезу с четырьмя канавками и увеличенным сердечником повысил прочность на кручение почти на 30%. Синусоидальный волнообразный профиль кромки измельчает волокнистую стальную стружку на компактные С-образные сегменты. Эти мелкие фрагменты быстро удаляются через вращающиеся канавки, предотвращая катастрофическое разрушение, вызванное повторной обработкой стружки.
Ограничения по подаче и скорости для черновых концевых фрез при фрезеровании полных пазов (на основе испытаний со сталью 4140/P20)
В нашем испытательном центре мы определили четкие границы резания для закаленной стали 4140 (HRC 30–34) и предварительно закаленной инструментальной стали P20. Многие токари используют слишком консервативные подачи из соображений предосторожности. К сожалению, слишком легкая подача приводит к трению режущей кромки о упрочненные слои, что быстро ухудшает качество покрытия.
Для максимальной эффективности вашей установки поддерживайте подачу и скорость черновой обработки концевой фрезой в стабильном диапазоне нагрузок. Мы используем скорости обработки поверхности от 80 до 110 м/мин (260–360 SFM) для контроля температуры, поддерживая при этом нагрузку на зуб от 0.04 до 0.08 мм/зуб (0.0015–0.003 IPT) на инструменте диаметром 1/2 дюйма. В сочетании с мощным потоком воздуха тепло отводится вместе со стружкой, а не поглощается инструментом.
Практические рекомендации по подавлению вибрации при фрезеровании пазов с помощью концевых фрез с зубчатой кромкой для черновой обработки в условиях короткого вылета заготовки.
Когда ваша установка допускает небольшой вылет инструмента — менее 3 диаметров (3D), удерживаемого в гидравлическом патроне или термоусадочном держателе, — нарезка пазов становится высокопроизводительной. При высокой жесткости зажима основная проблема смещается с отклонения инструмента на высокочастотную гармоническую вибрацию.
Именно здесь зубчатые концевые фрезы для черновой обработки заметно меняют ситуацию. Смещенные гребни вдоль канавок препятствуют резонансу силы резания, преобразуя непрерывный сильный сдвиг в микропрерывистые разрезы. На полу громкий высокочастотный визг сменяется контролируемым гулом, защищая подшипники шпинделя и устраняя сильную вибрацию стен.
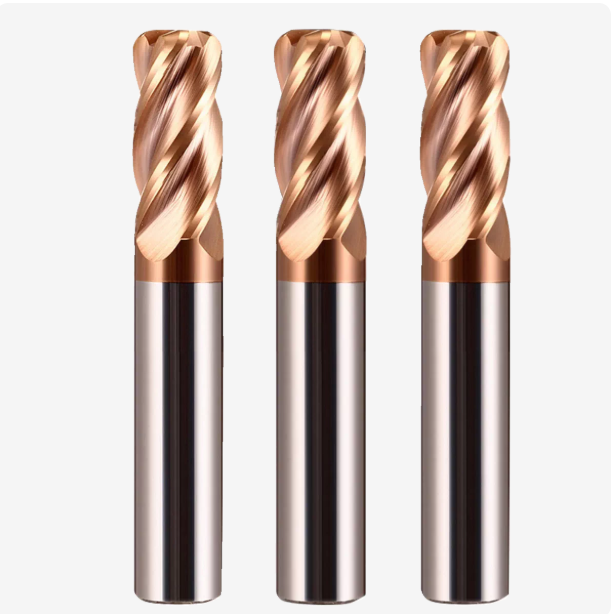
Практическое применение трохоидального и динамического фрезерования: оптимальные условия для черновых концевых фрез из твердосплава.
Если ваша работа включает черновую обработку глубоких полостей, зачистку узких пазов или обработку на станке с конусом 40 и ограниченной жесткостью, динамическое фрезерование кардинально меняет ситуацию. В цехах по всей территории США и Европы мы часто видим, как операторы станков сталкиваются с проблемой низкого крутящего момента шпинделя при фрезеровании пазов полной длины, что вызывает сильную вибрацию. Переход к трохоидальной траектории с постоянным зацеплением значительно снижает силы резания и устраняет вибрацию инструмента.
В этой стратегии резание основано на высоких скоростях обработки поверхности и небольших шагах (Ae составляет от 5% до 15% диаметра инструмента). Здесь твердосплавные концевые фрезы для черновой обработки в полной мере используют свою твердость при высоких температурах и износостойкость. Поскольку зацепление кромки происходит быстро, а радиальный угол обхвата остается постоянным, фреза избегает сильных ударных нагрузок. Это позволяет увеличивать частоту вращения шпинделя и достигать высоких скоростей съема металла без остановки вращения.
Характер износа инструмента при фрезеровании с большой глубиной резания (High Ap, Low Ae) с использованием твердосплавных концевых фрез для черновой обработки.
Традиционная обработка тяжелых фрез, как правило, концентрирует износ в нижнем углу и на переднем конце. Первые несколько миллиметров часто скалываются, в то время как остальная часть канавки остается нетронутой, что приводит к потере потенциала инструмента. При черновой обработке стали для глубоких пресс-форм мы устанавливаем осевую глубину (Ap) на 2D или 3D, значительно уменьшая радиальное зацепление (Ae), равномерно распределяя нагрузку резания по всей длине канавки.
Применение этого подхода с твердосплавными концевыми фрезами обеспечивает стабильный и предсказуемый характер износа. Боковые режущие кромки демонстрируют равномерный микроизнос от верхней до нижней части, практически без образования кратеров или термических трещин. Такое поведение при износе предотвращает внезапную поломку инструмента и помогает программистам точно прогнозировать срок службы инструмента при обработке в автоматическом режиме.
Оптимизация подачи и скорости черновой концевой фрезы для динамических траекторий фрезерования с целью предотвращения накопления тепла при резке стали.
Начинающие операторы станков, работающие с динамическим фрезерованием, часто совершают одну критическую ошибку: видя крошечные перепады высот, они не решаются увеличить скорость подачи. Это приводит к тому, что стружка становится слишком тонкой, чтобы отводить тепло, что вызывает быстрое отжиг кромок. При небольших радиальных перепадах высот происходит истончение стружки; необходимо резко увеличить нагрузку на режущую кромку, чтобы канавки чисто срезали металл, а не терлись о затвердевшую поверхность.
В нашей мастерской действуют простые правила для подачи и скорости черновой обработки концевыми фрезами в динамических траекториях: используйте высокие скорости обработки поверхности и подавайте по одному зубу. Скорость обработки поверхности может достигать 150–220 м/мин (500–720 SFM), при этом подача стола в 2–3 раза выше, чем при фрезеровании пазов. Кратковременный контакт отводит тепло через летящую стружку, а поток воздуха охлаждает заготовку и корпус инструмента.
Почему не для всех трохоидальных траекторий требуются высококанавочные чистовые фрезы: преимущества черновых концевых фрез с волнистыми кромками в плане контроля стружки
Использование гладких концевых фрез с 5 или 7 канавками в динамическом фрезеровании популярно для обработки открытых, неглубоких полостей с однородным материалом. Однако в глубоких полостях или закрытых карманах гладкие фрезы создают длинные непрерывные полосы металла, которые образуют «гнездо» на дне. При повторной резке эти застрявшие стружки мгновенно ломают фрезы с большими канавками, у которых отсутствуют широкие стружкоотводные каналы.
Именно поэтому концевые фрезы с изогнутым профилем для черновой обработки остаются незаменимыми. Волнистый профиль измельчает длинные, нитевидные стружки на короткие, дискретные сегменты. Даже в углублениях глубиной до 4D воздух под высоким давлением легко удаляет эти компактные стружки. Для надежных, автоматизированных операций черновой обработки эффективное удаление стружки имеет гораздо большее значение, чем качество поверхности детали.

Соответствие геометрии и материала инструмента: критерии выбора для фрезерования стали.
Обсуждение геометрии фрезы или марок твердосплавных материалов без анализа запрограммированной траектории движения инструмента редко приводит к максимальной эффективности. Различные траектории движения инструмента создают совершенно разные механические напряжения на корпусе инструмента. Для обработки толстых пазов требуется исключительная прочность, чтобы выдерживать ударные нагрузки, в то время как высокоскоростное трохоидальное фрезерование зависит от высокой твердости при высоких температурах и износостойкости.
При обработке предварительно закаленной стали 4140 или инструментальной стали NAK80 в первую очередь следует оценить мощность шпинделя станка и жесткость зажимного приспособления. Для нарезания пазов жесткость сердечника инструмента определяет максимальный рабочий предел; для динамических траекторий углы спирали и микрохонингование контролируют поток стружки. Понимание этих механических процессов имеет решающее значение при выборе черновой концевой фрезы для стали.
Балансировка объема стружкоотводящей полости и прочности сердцевины в 4-канавочных концевых фрезах для черновой обработки полных пазов и трохоидальных поверхностей.
Операторы станков часто сталкиваются со сложным компромиссом: более толстый сердечник обеспечивает высокую жесткость на изгиб, но уменьшает размер стружкоотводящих карманов, в то время как более тонкий сердечник способствует удалению стружки, но увеличивает риск деформации инструмента. В наших стандартах производства шлифовальных станков с ЧПУ конфигурация с четырьмя канавками является проверенным эталоном для черновой обработки стали, поскольку она обеспечивает баланс между поперечным сечением сердечника и достаточным объемом канавок.
При обработке полных пазов черновая фреза с четырьмя канавками, имеющая соотношение диаметра стержня к диаметру 58–62%, легко справляется с большими радиальными осевыми нагрузками. При переключении на динамический режим резания радиальный срез сужается, образуя более мелкую стружку. Конструкция с четырьмя канавками обеспечивает достаточный зазор между канавкой и заготовкой, позволяя при этом увеличить скорость подачи стола благодаря множеству режущих кромок.
Термостойкость покрытия и контроль сколов для черновых концевых фрез из карбида (с волнообразным лезвием), обрабатывающих закаленную сталь (HRC 45–55).
При черновой обработке закаленных инструментальных сталей, таких как D2 или SKD11, с твердостью выше HRC 45, мгновенные температуры в зоне сдвига легко превышают 800 °C. Стандартные покрытия TiAlN быстро окисляются в этих условиях, а кобальтовое связующее может размягчаться, вызывая микросколы при прерывистых ударах при резании.
Для таких сложных фрезерных работ мы рекомендуем использовать черновые фрезы из микрозернистого карбида (0.4–0.6 мкм) с покрытием из высокоалюминиевого сплава TiAlSiN или AlCr. Зазубренный профиль распределяет силы резания на более мелкие точки контакта. В сочетании с контролируемой заточкой кромки эта конструкция предотвращает первоначальное сколы кромки и позволяет стружке отводить большую часть тепла.
Учет высоты остаточной волны при черновой обработке концевыми фрезами при переходе к фрезерованию пазов или трохоидальной обработке.
Программисты часто сталкиваются с преждевременным выходом из строя чистового инструмента или неожиданным образованием сколов при переходе непосредственно от черновой к чистовой обработке. Эта проблема обычно возникает из-за игнорирования волнообразного профиля, оставляемого черновой фрезой. Хотя фрезы с волнообразным профилем кромки удаляют большие объемы материала, они оставляют заметные выемки на боковых стенках и днищах пазов.
При использовании концевых фрез с волнообразным профилем припуск на заготовку с каждой стороны должен превышать глубину от вершины до впадины (обычно от 0.3 до 0.5 мм), при этом рекомендуется безопасный припуск от 0.6 до 0.8 мм. Слишком малый припуск приводит к трению чистового инструмента о затвердевшие гребни волн. Правильный припуск на заготовку обеспечивает чистое зацепление чистовой фрезы с цельным основным металлом.
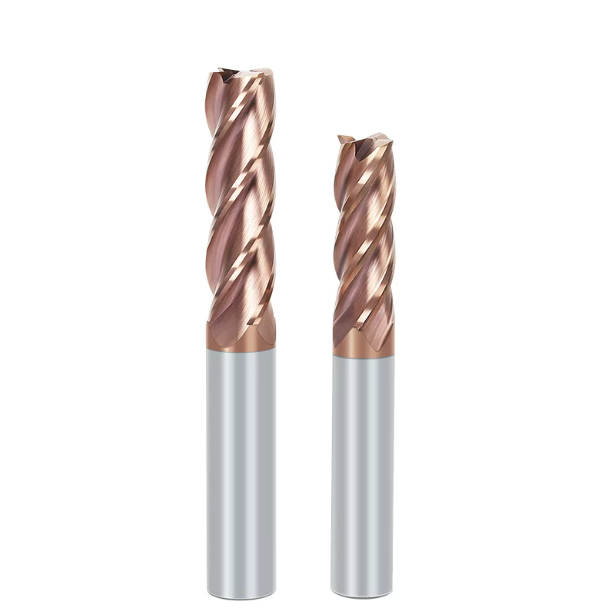
Реальный пример из практики западных мастерских: стратегические решения по выбору концевых фрез для черновой обработки на основе нагрузки на шпиндель и стоимости детали.
При оказании поддержки зарубежным машиностроительным цехам на местах мы часто наблюдаем повторяющуюся закономерность: руководители цехов сосредотачиваются исключительно на закупочной цене режущего инструмента. Они упускают из виду скрытые затраты, связанные с чрезмерной нагрузкой на шпиндель, включая более высокие счета за электроэнергию, износ направляющих станка и частые простои при смене инструмента. В действительности, стратегия траектории движения инструмента и выбор инструмента напрямую влияют на скачки показаний амперметра и затраты на обработку деталей.
Черновая обработка составляет более 60% времени цикла при обработке таких прочных материалов, как конструкционная сталь 4340 или большие основания пресс-форм. Выбор между полнощелевой и динамической трохоидальной траекторией не может основываться на теоретических предположениях. Необходимо оценить кривые крутящего момента шпинделя, жесткость держателя инструмента и общее время цикла. Использование правильных концевых фрез для черновой обработки в сочетании с оптимизированными траекториями инструмента является истинным фактором снижения стоимости детали.
Пример 1: Снижение затрат за счет оптимизации траектории движения инструмента и черновой концевой фрезы для обработки стали на шпинделе BT40.
В прошлом году мы помогали цеху по обработке металла в Пенсильвании фрезеровать пазы для редукторов из легированной стали 4340 (HRC 34–38). Программист первоначально использовал прямозубые концевые фрезы на вертикальном фрезерном станке BT40 для нарезания полных пазов с глубиной резания 8 мм. Измерители нагрузки на шпиндель часто показывали превышение 115% от нормы, сопровождавшееся сильным скрипом инструмента. Термическая усталость приводила к сколам режущих кромок через каждые две детали, вызывая высокий процент брака и простои.
Для решения проблемы ограниченного крутящего момента на низких оборотах станка мы переработали технологический процесс. Мы перешли на динамическую траекторию вращения с полными канавками (Ap 20 мм, Ae 8%) и установили специальную черновую фрезу для стали. Нагрузка на шпиндель снизилась до стабильных 45%, тепло в зоне резания рассеивалось плавно, а срок службы одного инструмента увеличился с 2 до 18 деталей, что позволило сократить общие затраты на оснастку и рабочую силу на 42%.
Пример из практики 2: Сокращение времени цикла на 35% при черновой обработке глубоких полостей пресс-форм с использованием концевых фрез с волнообразным профилем.
Другой случай касался цеха по изготовлению автомобильных пресс-форм в Монтеррее, Мексика, где производилась черновая обработка пазов глубиной 45 мм в предварительно закаленной стали P20. Первоначальная программа предусматривала консервативный, ступенчатый подход с использованием гладкорежущих фрез, что занимало 48 минут на деталь. Удаление стружки было настолько неудовлетворительным, что операторам приходилось вручную сдувать стружку, что препятствовало автоматизации производства без участия оператора.
Мы перепроектировали траекторию обработки, используя адаптивные винтовые входы с трохоидальной очисткой, и внедрили концевые фрезы с волнообразным лезвием для черновой обработки. Зазубренные канавки измельчали волокнистую стружку на мелкие, легко обрабатываемые завитки, которые легко удаляли глубокую полость. Это позволило увеличить скорость подачи в 3 раза без забивания стружкой, сократить время цикла до 31 минуты и обеспечить возможность работы в автономном режиме в ночные смены.
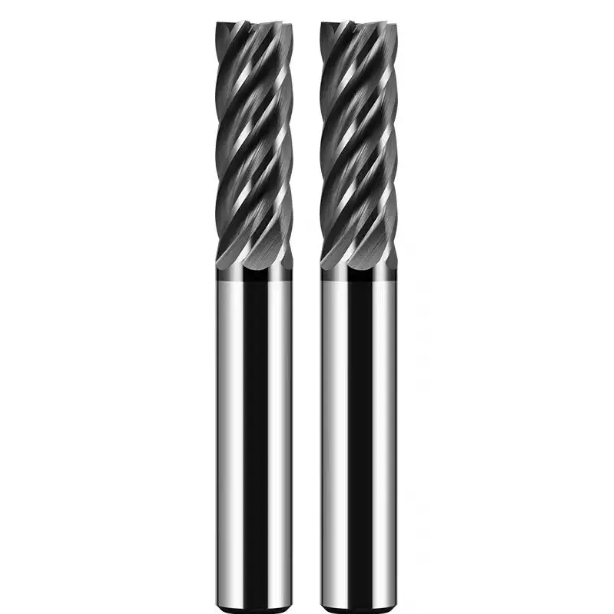
Стабильность обработки на заводе: стандарты качества на китайском заводе по производству черновых концевых фрез с ЧПУ.
Переход от стратегий обработки к производству инструмента позволяет понять, почему режущие инструменты ведут себя по-разному во время резания. Операторы станков часто сталкиваются с неравномерностью срока службы инструментов от партии к партии или внезапными, непредсказуемыми поломками. Эти проблемы обычно возникают из-за различий в твердосплавных материалах и плохо организованной процедуры снятия напряжений при шлифовании, а не из-за ошибок программиста.
Как специализированный китайский завод по производству черновых концевых фрез с ЧПУ, мы знаем, что микроскопические производственные отклонения вызывают значительные колебания срока службы инструмента под большими нагрузками. Производство высокоэффективных инструментов включает в себя гораздо больше, чем просто шлифовку волнообразного профиля; оно требует точного выбора подложки, 5-осевого управления термическими напряжениями и контролируемой микрошлифовки кромки до и после нанесения покрытия.
Выдерживать сильные удары при фрезеровании пазов: как китайский завод по производству черновых концевых фрез с ЧПУ контролирует прочность подложки и заточку кромок.
При интенсивной обработке пазовых соединений инструменты подвергаются экстремальным ударным нагрузкам и крутящим сдвиговым напряжениям. Когда токари сообщают о сколах кромки при первом контакте, виновником обычно являются хрупкие твердосплавные подложки или необработанные, слишком острые как бритва шлифовальные кромки. Подложки должны сохранять высокую твердость, одновременно обладая достаточной вязкостью разрушения для поглощения непрерывных ударных нагрузок при резании.
На нашем заводе по производству черновых концевых фрез с ЧПУ в Китае мы применяем автоматизированную микроструйную обработку и чистовую обработку для заточки волнистых режущих кромок с равномерными радиальными переходами 0.02–0.035 мм. При фрезеровании пазов в высокопрочной стали 4140 или 4340 выбирайте фрезы с контролируемой подготовкой кромки, чтобы предотвратить микросколы и вырывание твердосплавных зерен во время первоначального ввода материала.
Минимизация ошибок отклонения при динамическом фрезеровании: контроль концентричности и биения для твердосплавных концевых фрез для черновой обработки.
При выполнении динамических траекторий с длинным зацеплением режущей кромки основными причинами отказов становятся отклонение режущей кромки и неравномерная нагрузка на режущие кромки. Если общее индикаторное биение инструмента превышает 5 микрон, то при высоких скоростях вращения шпинделя вся нагрузка на резание приходится только на одну или две режущие кромки, что приводит к ошибкам конусности стенок и гармоническим колебаниям.
При заточке наших твердосплавных концевых фрез мы используем автоматизированный оптический контроль и динамическую балансировку шлифовального круга для обеспечения концентричности и радиального биения в пределах 3 микрон. Если вы обрабатываете глубокие полости в производстве и замечаете конические боковые стенки, проверьте суммарное биение вашего держателя фрезы, поскольку сбалансированные режущие нагрузки имеют важное значение для стабильности при работе на больших расстояниях.






