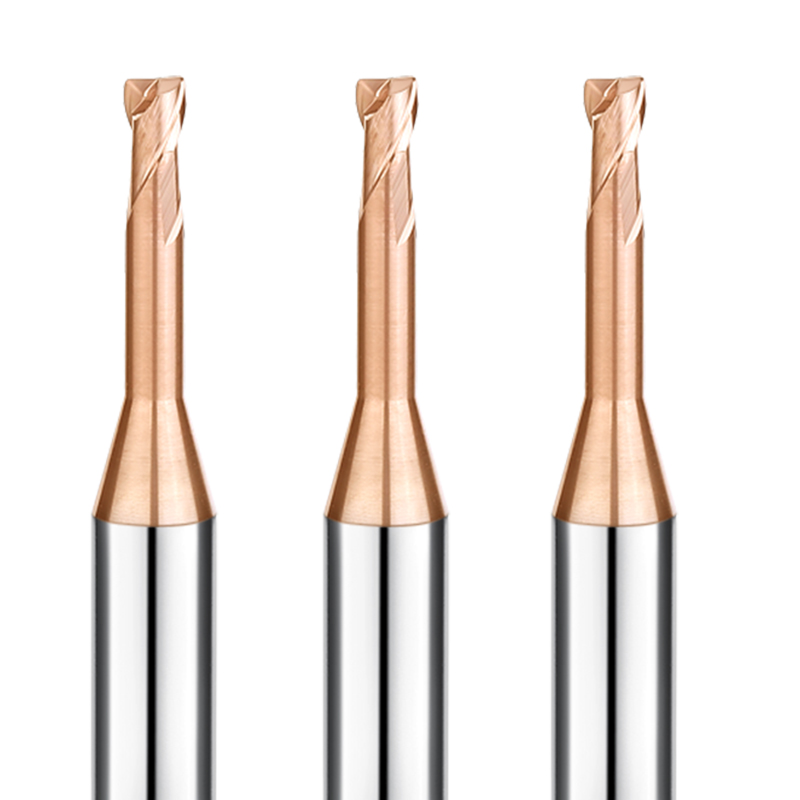
Industriële HRC65-freesserie voor precisiefrezen van gehard staal
Het bewerken van geharde spuitgietmatrijzen en stempels leidt tot snelle slijtage van standaard hardmetalen frezen. Typische defecten zijn onder andere micro-afsplintering, thermische verzachting en ernstige spaanophoping.
De SAMHO HRC65 vingerfrees voor gehard staal biedt een oplossing voor deze uitdagingen. We produceren elk gereedschap van hoogwaardig 0.2 µm ultrafijn microkorrelig massief hardmetaal. In combinatie met een meerlaagse nanocomposietcoating levert dit een hoge hardheid bij hoge temperaturen en een uitstekende snijkanttaaiheid.
Van agressief voorbewerken in hard staal tot spiegelglad contourfrezen in diepe holtes: SAMHO biedt een langere levensduur van het gereedschap en herhaalbare maatnauwkeurigheid.
Technische specificaties en mogelijkheden
-
Doelwerkstukhardheid: HRC 48 – HRC 63 (maximale hardheid tot 68 HRC)
-
Compatibele materialen: D2, SKD11, SKD61, CPM-1V/3V, voorgehard NAK80, Cr12MoV, S136 (gehard 52–56 HRC), snelstaal (HSS) en Inconel/titaniumlegeringen.
-
Kerngeometrieën:
-
Negatieve spaanhoek: Versterkt de snijkant en voorkomt voortijdige afbrokkeling van de snijkant.
-
Variabele helix en ongelijke spoed: breekt harmonischen af om trillingen tijdens hoge-feed-passages te voorkomen.
-
Versterkte excentrische reliëf: zorgt voor randstabiliteit en een superieure wandafwerking zonder gereedschapsvervorming.
HRC65 Gereedschapsselectiegids: Snijgereedschappen afstemmen op veeleisende bewerkingsscenario's
Optimaliseer de efficiëntie van het gereedschapspad bij gehard gereedschapsstaal (HRC 50–65) met de juiste gereedschapsgeometrie.
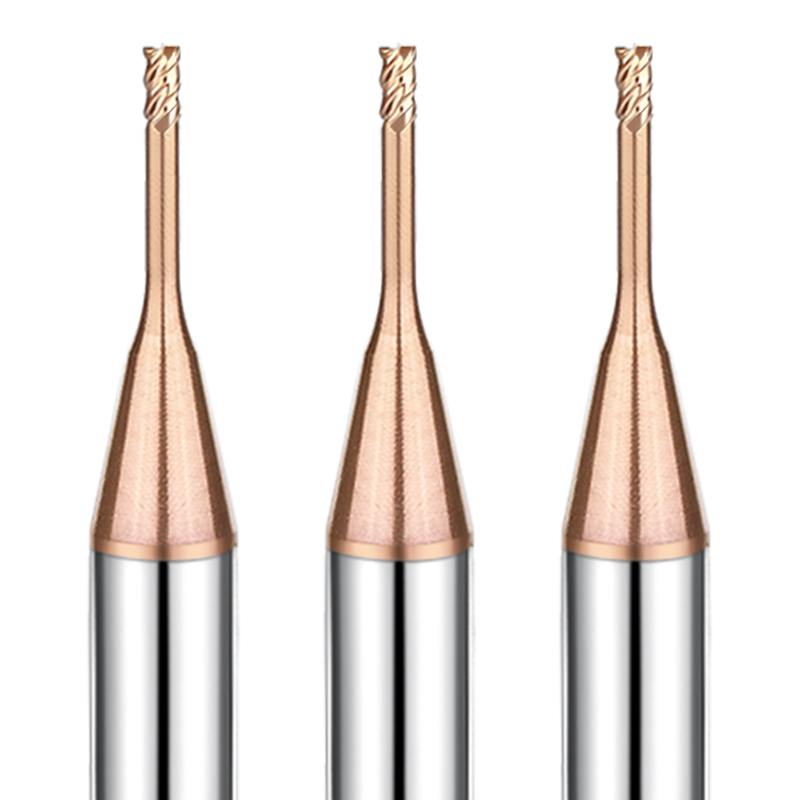
1. Vierkante vingerfrezen (2-snijvlakken en 4-snijvlakken)
-
2-snijdige vierkante frees: Gebouwd met extra brede spaangroeven voor een agressieve spaanafvoer. Ideaal voor ondiepe sleuven, hellingen en snel voorbewerken van holtes in voorgehard of gehard matrijsstaal.
-
Vierkantsfrees met 4 snijkanten: Maximaliseert de kerndiameter en de stijfheid van de snijkant. Ontworpen voor zijfrezen en afwerking van de randen. Elimineert wandvervorming en zorgt voor een spiegelglad oppervlak.
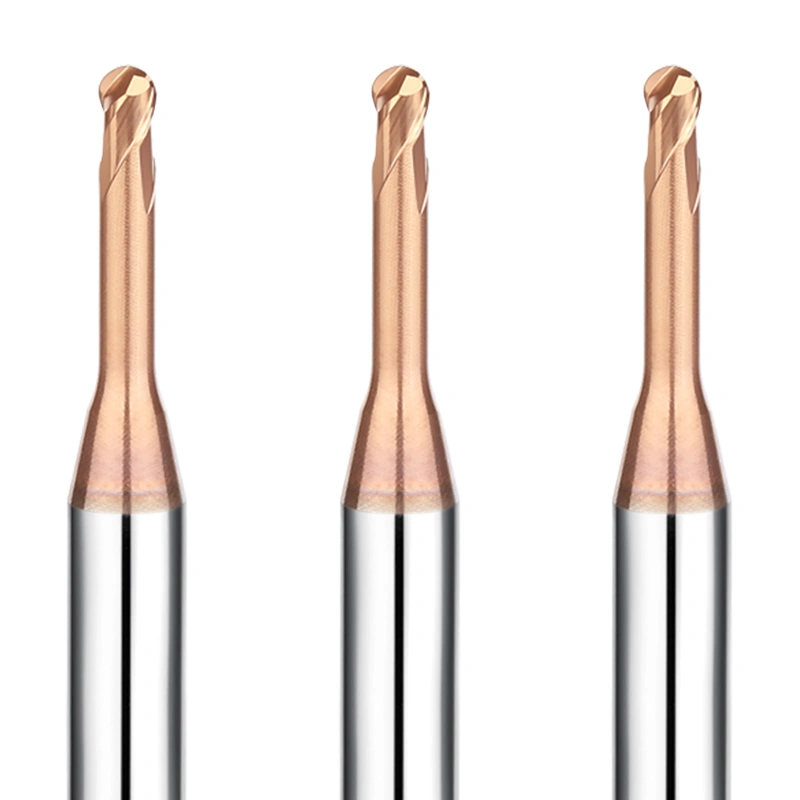
2. Kogelkopfrees (2-snijvlakken)
-
Zeer nauwkeurige 3D-profilering: Ontworpen met een nauwkeurige tolerantie voor het kogelprofiel (binnen ±0.005 mm).
-
Optimale snijprestaties in het midden: Dankzij een speciale snijkantgeometrie wordt er vlak bij het midden van het gereedschap nauwkeurig gesneden. Dit voorkomt spaanverspreiding en het polijsten van het werkstuk op plaatsen waar de oppervlaktesnelheid bijna nul is.
-
Toepassing: Ideaal voor het semi-afwerken en afwerken van complexe 3D-vormholtes en voorgevormde stempels.
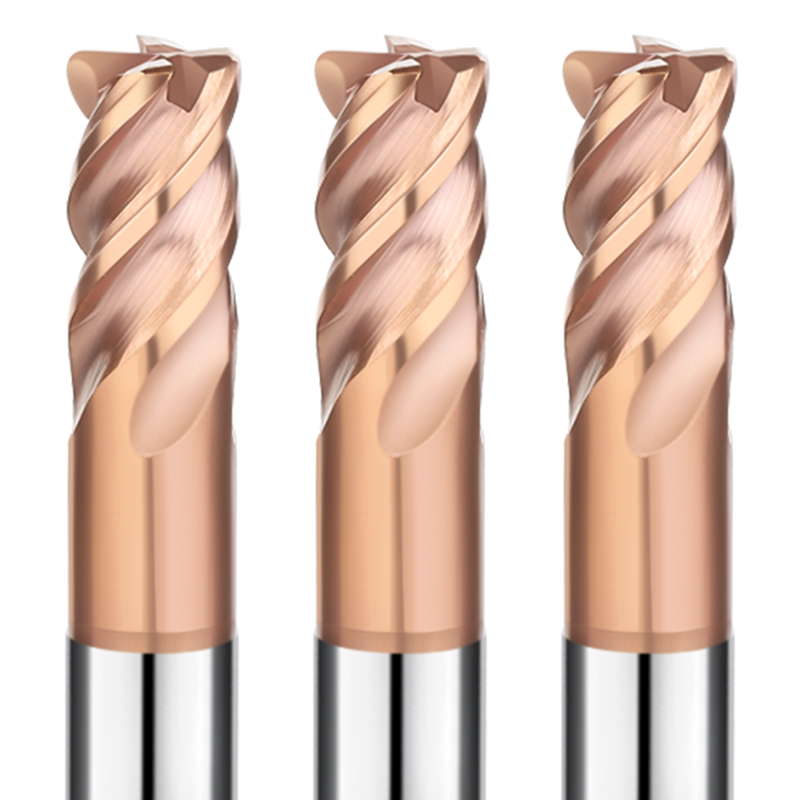
3. Hoekradiusfrees / Bull Nose (4-snijvlakken)
-
Hoekvrij frezen en frezen met hoge voeding: De afgeronde hoek verdeelt de snijspanning weg van de kwetsbare hoeken van het gereedschap. Dit verlengt de levensduur van het gereedschap met wel 50% in vergelijking met scherpe, vierkante frezen.
-
Veelzijdig diepfreeswerk: De ideale vingerfrees voor hard staal bij het combineren van voorfrezen, afvlakken en nafrezen in diepe holtes.
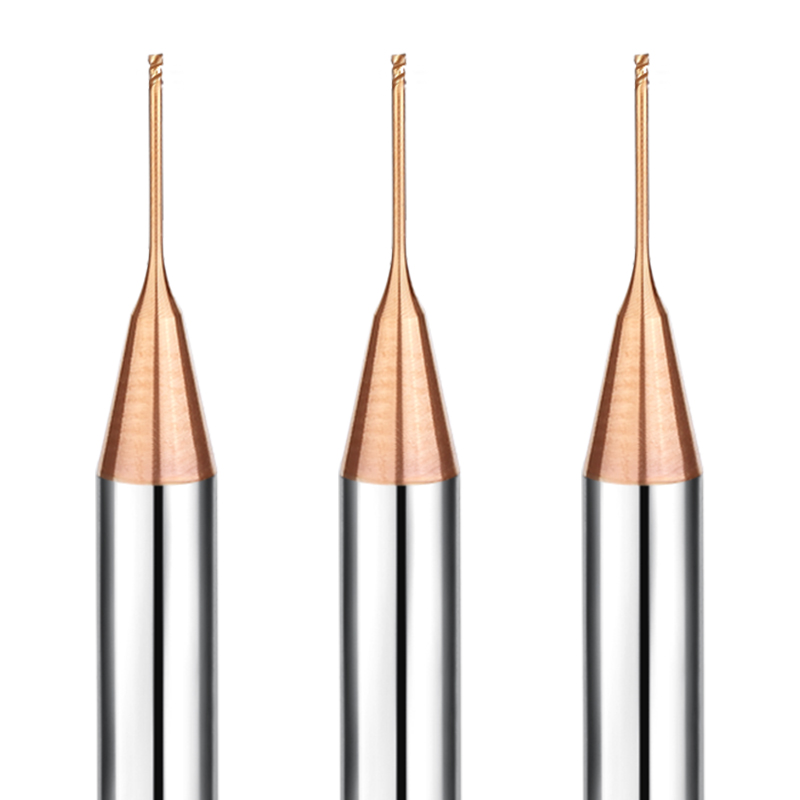
4. Serie met lange hals en verlaagde schacht (Φ0.2 mm – Φ6.0 mm)
-
Anti-interferentie speling: Beschikt over een verminderde tapsheid van de hals aan de achterkant om wrijving met de wand te voorkomen. Speciaal ontworpen voor diepe ribgroeven, smalle poorten en steile ondersnijdingen.
-
Micro-korrelstijfheid: De geoptimaliseerde overgang van schacht naar hals dempt hoogfrequente harmonische trillingen. Combineer deze hardmetalen vingerfrees voor gehard staal met zeer nauwkeurige krimpspan- of hydraulische spankoppen (rondloopnauwkeurigheid < 0.003 mm) voor een maximale levensduur van het gereedschap.
Waarom kiezen voor SAMHO voor het bewerken van gehard staal (HRC 50–65)?
Het bewerken van gehard gereedschapsstaal (55-65 HRC) stelt snijgereedschappen bloot aan thermische en mechanische extremen. SAMHO ontwerpt elke HRC65-frees voor gehard staal om voortijdige slijtage te voorkomen, thermische scheurvorming te beheersen en een herhaalbare levensduur van het gereedschap te garanderen.
1. Ultrafijn submicron wolfraamcarbide substraat (0.2 μm)
Standaard hardmetaalsoorten breken gemakkelijk bij een hardheid boven 60 HRC vanwege hun lage dwarsbreuksterkte.
-
Evenwichtige kobaltmatrix: Ontwikkeld met 8%–10% kobaltbindmiddel voor optimale taaiheid en slijtvastheid.
-
Extreem hoge mechanische sterkte: Levert een dwarsbreuksterkte (TRS) van meer dan 4,200 MPa en een hardheid van meer dan 1,750 HV.
-
Geen voortijdige breuk: Deze hardmetalen frees voor gehard staal absorbeert sterke indringingsschokken en dynamische snijbelastingen zonder microbreuken.
2. Hoogthermische nanocomposietcoating
Droog snijden van gehard staal genereert extreme wrijving aan het snijvlak, waardoor de plaatselijke temperaturen boven de 900 °C uitkomen.
-
Thermische barrière van 1,100 °C: Vormt een dichte nanokristallijne aluminiumoxide-grenslaag. Deze fixeert de hardheid van het basissubstraat en voorkomt thermische doorslag aan de flanken.
-
Lage wrijvingscoëfficiënt (0.35): Voorkomt spaanversmelting en snelle warmteoverdracht naar het gereedschapslichaam.
-
Ontwikkeld voor droog hogesnelheidsfrezen (HSM): geoptimaliseerd voor hogedrukluchtstralen en minimale smering (MQL). Voorkomt scheuren door thermische cycli veroorzaakt door overvloedige koelvloeistof.
3. Trillingsdempende groefgeometrie en precisieslijpen van de snijkant
Micro-afschilfering bij de eerste aanraking van het gereedschap is de oorzaak van meer dan 70% van de onverwachte gereedschapsstoringen.
-
Onderdrukking van harmonische trillingen: Variabele spoed en asymmetrische groeven verminderen het ratelen tijdens trochoïdaal en zijwaarts frezen met hoge aanvoersnelheid.
-
Gecontroleerde randvoorbereiding (8–12 µm): Elk gereedschap ondergaat een geautomatiseerd 5-assig CNC-microhoningproces.
-
Stabiele levensduur van het gereedschap: Deze gecontroleerde radius vermindert de snijweerstand en versterkt de wig. Hierdoor worden onze frezen de meest betrouwbare vingerfrezen voor matrijzen en mallen van hard staal.
Veel gestelde vragen (FAQ)
Vraag 1: Wat kenmerkt een HRC65-frees voor gehard staal?
A: Een echte HRC65-frees voor gehard staal moet zijn roodhardheid behouden en bestand zijn tegen afbrokkeling van de snijkant onder zware thermische belasting. Betrouwbare prestaties vereisen drie technische maatstaven:
-
Submicron substraat (0.2–0.4 µm): Ultrafijne wolfraamcarbidekorrels voorkomen micro-afsplintering tijdens nabewerkingen met lichte toevoer.
-
Oxidatiebestendige nanocomposietcoating: De coating (AlTiN, AlCrN of SiN) moet bestand zijn tegen bedrijfstemperaturen boven 1,000 °C om het substraat te beschermen.
-
Stijve kern en negatieve spaanhoek: Een kerndikte van meer dan 65% van de gereedschapsdiameter voorkomt doorbuiging van het gereedschap. Een versterkte negatieve spaanhoek beschermt de snijwig tegen slijtage door abrasie.
Vraag 2: Waarom wordt droog bewerken met een vingerfrees aanbevolen voor hard staal?
A: Het snijden van geharde materialen genereert hevige hitte in de snijzone.
Koelvloeistof veroorzaakt snelle temperatuurschommelingen. De snijkant warmt direct op bij het inbrengen en koelt snel af bij het verlaten van de snijkant. Deze constante thermische schok veroorzaakt microscheurtjes in het hardmetaal, wat leidt tot plotselinge afbrokkeling van de snijkant.
Voor droog bewerken kunt u een vingerfrees voor hard staal gebruiken met een hogedrukluchtstraal. De droge lucht verwijdert direct de spanen en voert de warmte af zonder thermische schokken. Dit verlengt de levensduur van de frees aanzienlijk.
Vraag 3: Produceert SAMHO op maat gemaakte hardmetalen freesbits voor gehard staal?
A: Ja. SAMHO produceert op maat gemaakte volhardmetalen gereedschappen met behulp van precisie 5-assige CNC-slijpmachines (Walter, Rollomatic).
Wij produceren gereedschappen rechtstreeks op basis van uw DXF-, STEP- of onderdeeltekeningen. Mogelijkheden voor maatwerk zijn onder andere:
-
Aangepaste halslengte en taps toelopende hals met voldoende speling.
-
Specifieke fluitlengtes (LOC) en niet-standaard hoekradii
-
Geoptimaliseerde randvoorbereidingen en meerlaagse coatingbehandelingen
-
Microdiameterconfiguraties voor nauwe holtes
De meeste bestellingen voor op maat gemaakte hardmetalen freesbits voor gehard staal worden binnen 3 tot 7 werkdagen verzonden.