

Eerlijk gezegd, als ik praat met doorgewinterde metaalbewerkers in de VS of Europa – mensen die al dertig jaar in het vak zitten – gaat de vraag die ik krijg niet over de prijs. Meestal is het: "Als ik HRC65 matrijsstaal bewerk, overleeft uw gereedschapspunt dat cruciale eerste uur wel?"
Als ingenieur die 15 jaar lang ervaring heeft opgedaan in de werkplaats voordat ik de technische afdeling van een fabrikant van hardmetalen freesgereedschappen ging leiden, begrijp ik die scepsis. Vertrouwen in deze branche wordt verdiend in microns en minuten, niet in marketingbrochures.
Afgelopen maand kregen we een dringend telefoontje van een klant in Detroit. Ze gebruikten een bekend merk voor de afwerking van een set precisie-spuitgietmatrijzen. Tijdens de laatste bewerking verloor de matrijs zijn hardheid bij hoge temperaturen. Door de microbeschadigingen was een werkstuk ter waarde van tienduizenden dollars onbruikbaar. Het ging niet alleen om het geld; het betekende ook een catastrofale vertraging van hun leveringsschema.
Bij elk project zien we hetzelfde: werkplaatsen beschikken over uitstekende machines, maar ze missen fabrikanten van freesgereedschap die de achterliggende geometrie begrijpen. Wij slijpen niet zomaar hardmetaal in een bepaalde vorm. We gebruiken een ultrafijn substraat van 0.2 μm en een nauwkeurig gecontroleerd vloeibaar hoonproces na de coating. Dit garandeert dat elke HRC65-frees die we leveren een snijkantconsistentie behoudt van binnen 3 micron.
Wij zijn er niet om een "goedkoop alternatief" te zijn. We gebruiken miljoenen datapunten uit praktijktests om problemen op te lossen die u niet in een standaardcatalogus zult vinden, zoals harmonische trillingen en spaanafvoer bij extreme hardheid. We zitten immers allemaal in hetzelfde schuitje. Niemand wil om 3 uur 's nachts bij een machine staan omdat een hoekradius het heeft begeven.
Afgezien van de prijs, wat is dan de technische troefkaart waardoor hoogwaardige Chinese gereedschappen zich staande kunnen houden in westerse werkplaatsen?
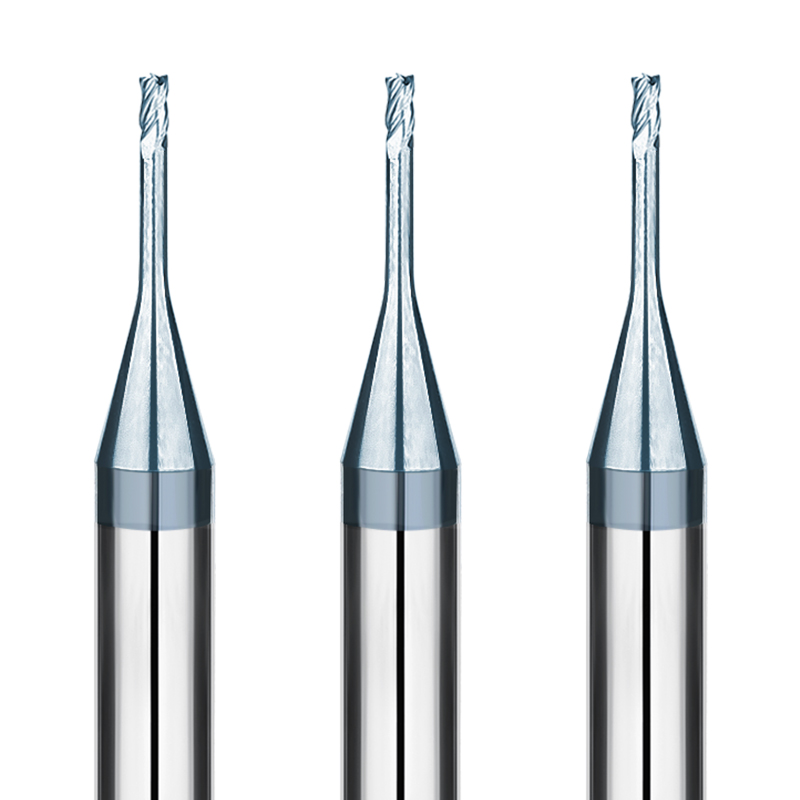
Het ware verhaal achter onze langdurige samenwerking met Chinese fabrikanten van hardmetalen freesgereedschappen.
In de afgelopen tien jaar is ons werk geëvolueerd van standaard 45# staal naar componenten en mallen voor de lucht- en ruimtevaart met een hardheid van meer dan HRC60. Aanvankelijk stonden we terughoudend tegenover binnenlandse fabrikanten van hardmetalen freesgereedschappen . Onze eerste samenwerkingen waren "gedwongen experimenten" omdat de grote westerse merken onze levertijden niet konden bijhouden. Maar juist in die omgeving met hoge druk ontdekten we iets cruciaals: de enorme snelheid waarmee iteraties mogelijk zijn.
We realiseerden ons dat we niet zomaar gereedschap kochten; we bouwden een database met gegevens uit de praktijk. Als we een abnormale spindelbelasting of een vreemde oppervlaktestructuur zagen, konden we direct contact opnemen met het technische team van de fabriek. Zij konden de geometrie van de spaanbreker aanpassen en binnen 24 uur een oplossing bieden. Deze snelle reactie veranderde onze hele kijk op de toeleveringsketen. Het is niet langer een relatie tussen koper en verkoper; het is een geïntegreerd technisch partnerschap.
De grootste pijnpunten voor westerse klanten bij het bewerken van gehard staal met vingerfrezen.
Voor B2B-klanten in Noord-Amerika is de grootste kopzorg niet de gereedschapskosten, maar de onvoorspelbaarheid. Bij het frezen van diepe matrijsvormen met vingerfrezen voor gehard staal is thermische vermoeidheid de grootste vijand. Als de snijkant afbrokkelt, kan een matrijs die meer waard is dan de machine zelf, in seconden onbruikbaar worden. Deze "zero-tolerance"-omgeving vereist gereedschap met een uitzonderlijke hardheid bij hoge temperaturen en slagvastheid. Dat zijn niet zomaar cijfers op een specificatieblad; het is het verschil tussen een afgewerkt product en een stapel afval.
Een andere veelgehoorde klacht is "gereedschapsafbuiging". Als de kernstijfheid zwak is tijdens zij- of dieptefrezen in harde materialen, kan een afwijking van slechts enkele microns de nauwkeurigheid ernstig aantasten. We horen het voortdurend: "Het gereedschap werkte in het lab, maar faalde in de werkplaats." Werkplaatsen in de praktijk kampen met trillingen en ongelijkmatige koeling. Het overbruggen van die kloof tussen labgegevens en de praktijk in de werkplaats is onze belangrijkste focus.
Waarom we ons zijn gaan richten op fabrikanten van hardmetalen freesgereedschappen
We hebben onze middelen geconcentreerd op toonaangevende fabrikanten van hardmetalen freesgereedschappen die de materiaalkunde beheersen. Bij hardfrezen is de korrelgrootte allesbepalend. Tijdens onze fabrieksinspecties zochten we naar fabrikanten die toleranties van 0.003 mm hanteren en fors investeren in grondstoffen en dynamische balancering. Diezelfde obsessieve aandacht voor detail eisen wij ook van onze eigen productie.
Flexibiliteit is de andere belangrijke factor. Bij het frezen van HRC65-staal levert een standaardgereedschap meestal slechts 70% van de potentiële efficiëntie op. Door samen te werken met een gespecialiseerde fabrikant van hardmetalen freesgereedschappen kunnen we het gereedschap op maat maken. We kunnen bijvoorbeeld de variabele spiraalhoek van een frees met vier snijkanten nauwkeurig afstemmen op de specifieke stijfheid van de machine van de klant. Zo behoudt u een hoog rendement in een concurrerende markt.
Van prototypes tot massaproductie: de werkelijke verschillen in stabiliteit tussen fabrikanten van freesgereedschappen
We kennen het allemaal: de proefexemplaren werken perfect, maar de massaproductie is een nachtmerrie. Voor een professionele fabrikant van hardmetalen freesgereedschappen is de echte concurrentievoorsprong niet het maken van één geweldig gereedschap, maar het maken van het duizendste gereedschap identiek aan het eerste. Deze stabiliteit komt voort uit een strenge controle op de temperatuur van de slijpvloeistof, de frequentie van het africhten van de slijpschijf en de ovendruk.
Wanneer we een fabriek inspecteren, kijken we naar hun geautomatiseerde compensatiesystemen. Als ze voor massaproductie nog steeds afhankelijk zijn van handmatige steekproeven, zullen ze uiteindelijk falen op de markt voor gehard staal. Een uitzonderlijke partner structureert gegevens in elke fase. Deze herhaalbare consistentie is de reden waarom we onze westerse klanten met vertrouwen kwaliteit kunnen garanderen.
Heb je je ooit afgevraagd hoeveel ingewikkelde slijpdetails er schuilgaan onder een gereedschap dat 100 uur lang zonder gloeien draait? Het antwoord ligt meestal in de consistentie van het productieproces van de fabrikant.
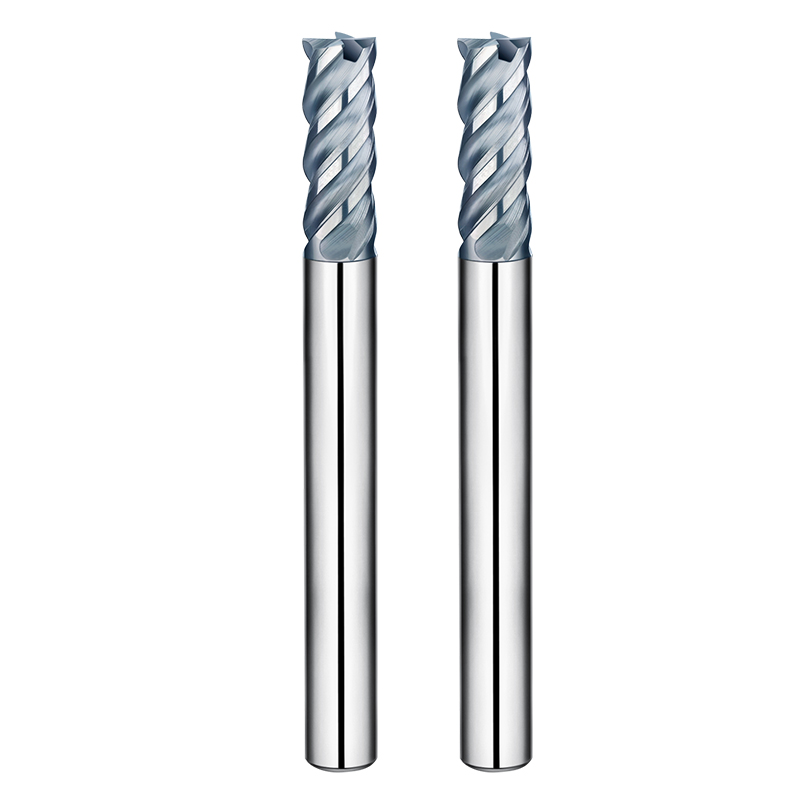
Onze criteria voor het selecteren van fabrikanten van hardmetalen vingerfrezen voor HRC65-bewerking
Bij hardfrezen kunnen velen een gereedschap "agressief" slijpen, maar slechts weinigen kunnen er een "stabiel" maken. Wanneer je materialen bewerkt tot HRC65 – materialen die de absolute grens van de bewerkbaarheid bereiken – maakt de fabrieksafmeting niet uit. Wat er wel toe doet, is de beheersing van de microstructuur van het substraat door de fabrikant. We hebben talloze fabrieken gecontroleerd; de beste bedrijven implementeren volledige controle over de korrelgrootte. Voor deze toepassingen eisen we een hardmetaalkorrelgrootte tussen 0.2 μm en 0.4 μm. Deze ultrafijne structuur is de enige manier om een hoge hardheid te behouden zonder verlies van breuktaaiheid.
Nabewerking is ons tweede ononderhandelbare punt. Een toonaangevende fabrikant van hardmetalen freesgereedschappen past strenge passivering en polijsting toe vóór en na het coaten. De meeste voortijdige afbrokkeling van de snijkant begint bij microscopische kartelingen of door overmatige interne spanning in de coating. Wij eisen gegevens over de snijkantvoorbereiding onder een vergroting van 500x. Als de snijkant geen spiegelglad oppervlak heeft en de coating niet slaagt voor een krasproef, komen ze niet op onze leverancierslijst.
Uitdagingen met betrekking tot gereedschapsbreuk bij matrijsstaal (HRC58–HRC65)
Bij het afwerken of het uitfrezen van hoeken is de "stille moordenaar" niet geleidelijke slijtage, maar plotselinge, catastrofale breuk. Dit is een nachtmerrie bij diepe holtes met een hoge L/D-verhouding. Zelfs een kleine hapering in de spaanafvoer zorgt ervoor dat de temperatuur direct stijgt, waardoor het gereedschap oververhit raakt of breekt. We hebben dit op de harde manier geleerd bij een koudstempelmatrijs: een iets te krap ontwerp van de spaangroeven veroorzaakte "secundaire spaanverharding". De spanen smolten onder invloed van de hitte weer vast aan het gereedschap, waardoor een werkstuk ter waarde van zes cijfers werd vernietigd.
Deze mislukkingen wijzen meestal op een gebrekkige balans tussen spaanhoek en kerndikte. Een te grote kerndikte zorgt voor stijfheid, maar beperkt de spaanruimte. Een te positieve spaanhoek maakt de snijkant te zwak voor impacten met een hardheid van HRC60+. In de praktijk moet je de thermische schokbestendigheid vooraf berekenen, nog voordat je de testcyclus start.
Werkelijke snijkantsterkte bij verschillende fabrikanten van hardmetalen freesgereedschappen
We zeggen vaak dat de snijkant de achilleshiel van het gereedschap is. Bij het vergelijken van fabrikanten van hardmetalen vingerfrezen kijken we naar de precisie van de hoekradius (R-hoek). Als er axiale slingering (TIR) optreedt tijdens het slijpen van die R-hoek, zullen slechts één of twee snijkanten het werk daadwerkelijk doen. Deze ongelijke belasting leidt tot snelle vermoeidheid, waardoor de snijkant binnen 30 minuten afbreekt en de maatnauwkeurigheid verloren gaat.
Omgekeerd vertonen fabrikanten die versterkte snijkanten gebruiken vrijwel geen micro-afsplintering, zelfs niet bij een hardheid van HRC62. Het geheim zit hem meestal in uiterst nauwkeurige 5-assige slijpmachines met procescompensatie. Dit zorgt ervoor dat elke snijkant geometrisch symmetrisch is. Deze nauwkeurigheid op micronniveau is wat een gereedschap dat extreme zijfreesbewerkingen doorstaat onderscheidt van een gereedschap dat het begeeft.
Hoe bepalen we of HRC65-freesjes geschikt zijn voor massaproductie?
We gebruiken een 'pragmatische' test voor 24-uurs, onbeheerde productie: de stabiliteit van de spindelstroom. Als de stroom gedurende een cyclus van 90 minuten meer dan 5% fluctueert, is de coating of slijtvastheid instabiel. Massaproductie heeft een hekel aan verrassingen. We hebben gereedschappen nodig die gedurende hun hele levensduur een constante weerstand behouden – geen 'loterijwinnaars' die de ene keer urenlang werken maar de volgende keer falen.
We analyseren ook de voorspelbaarheid van slijtage. Als een gebruikte HRC65-frees gelijkmatige slijtage aan de flank vertoont, is deze geschikt voor massaproductie. Maar als we afbrokkeling of wortelbreuken zien, is de frees ongeschikt – ongeacht hoe snel hij snijdt. In een echte werkplaats is een beheersbare vervangingscyclus veel waardevoller dan een onvoorspelbare, snelle slijtage.
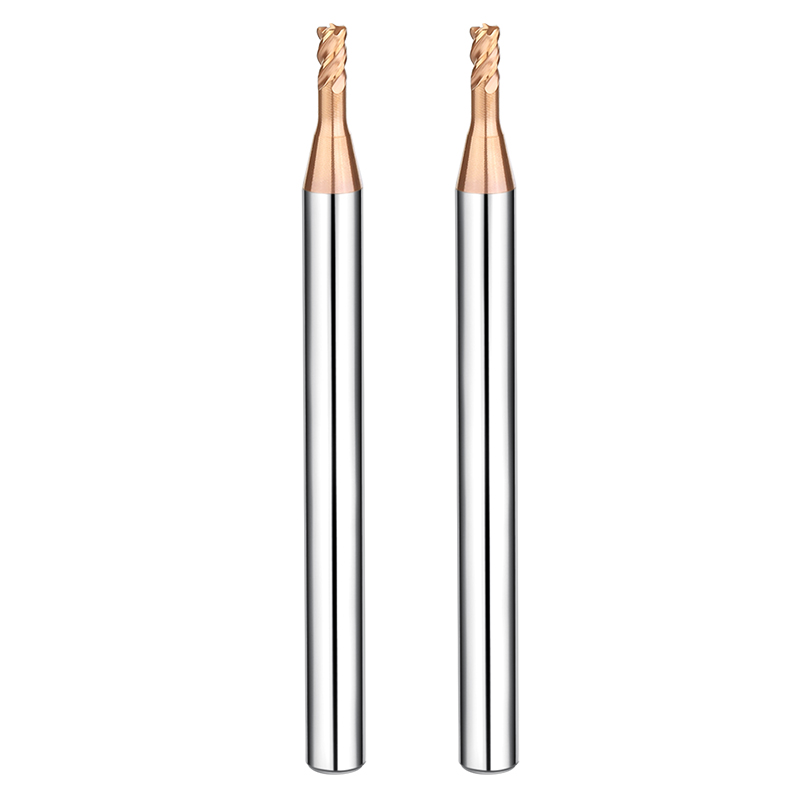
Selectielogica voor vingerfrezen voor gehard staal: resultaten over parameters
In onze werkplaats volgen we niet blindelings de snelheden en voedingen in een catalogus. Bij de selectie van freesgereedschappen voor gehard staal letten we op twee dingen: maatvastheid en oppervlaktekwaliteit. Op papier zien hoge snelheidsparameters er geweldig uit. Maar als de loodrechtheid van het werkstuk na twee uur 5 micron afwijkt door "gereedschapsafbuiging", zijn die parameters nutteloos. Wij geven de voorkeur aan een "conservatief" gereedschap dat de tolerantie gedurende de hele cyclus behoudt.
We noemen dit "Resultaatgerichte Selectie". Kijk naar uw chips: ze moeten fijn, uniform en consistent diepblauw of paars van kleur zijn. Als ze zwart worden of hun vorm verliezen, is het gereedschap onbruikbaar. Deze observatie in het veld is nauwkeuriger dan welke theoretische levensduur dan ook op een website. Het is het ultieme filter voor gereedheid voor massaproductie.
Vergelijking van de levensduur van gereedschappen bij continu bewerken van gehard staal
Het echte verschil tussen fabrikanten van hardmetalen freesgereedschappen komt pas aan het licht in de midden- tot late fase van een productierun. Sommige gereedschappen zijn echte 'sprinters' – ze presteren de eerste 30 minuten fantastisch. Maar zodra de snijkant slijt, de wrijving toeneemt en de coating bij de korrelgrenzen afbladdert omdat deze onvoldoende thermische bestendigheid heeft, raakt uw productieplanning in de war en dreigt er onverwachte stilstand van de spindel.
Wij geven de voorkeur aan een geleidelijke slijtagecurve. Een superieur gereedschap vertoont na enkele uren snel snijden een uniforme slijtageband aan de flank, zonder inkepingen. Dit bewijst dat de hechting tussen het substraat en de coating bestand is tegen extreme thermische belastingen. Voorspelbare levensduur van het gereedschap is het doel; het nastreven van hoge materiaalafvoersnelheden (MRR) ten koste van stabiliteit is een verloren zaak in een geautomatiseerde werkplaats.
Verschillen in chipontluchting en thermische stabiliteit
Spaanafvoer gaat niet alleen over de vorm van het gat; het heeft te maken met oppervlaktefysica. Gereedschappen met ultraglanzend gepolijste snijkanten presteren bij droog frezen altijd beter dan standaardgereedschappen. Bij hardfrezen voeren de spanen de warmte af. Als de snijkanten niet glad zijn, blijven de spanen aan de rand kleven, stroomt de warmte terug in het gereedschap en ontstaan er scheuren door thermische vermoeidheid.
Thermische stabiliteit toont de "interne expertise" van de fabrikant. We hebben gereedschappen gezien die na een uur een toegenomen radiale slingering vertonen, simpelweg omdat het substraat ongelijkmatig uitzet. Die minimale uitzetting veroorzaakt trillingssporen op het werkstuk. Topfabrikanten optimaliseren hun legeringssamenstellingen om ervoor te zorgen dat het gereedschap geometrisch stabiel blijft bij hoge temperaturen. Dit is waar je voor betaalt in een productiecyclus van drie ploegen.
Selectie van fabrikanten voor een stabiele levering op basis van testresultaten
Een proefsnede moet de absolute grenzen van het productieproces van een fabrikant valideren. We geven potentiële fabrikanten van hardmetalen freesgereedschappen een 'nachtmerrie'-werkstuk: diepe, smalle sleuven, dunne wanden en meerdere radiusovergangen. Ze moeten zowel voorbewerken als afwerken met één enkel gereedschap. Door de geometrische toleranties van het uiteindelijke onderdeel te meten, leren we de werkelijke stijfheid van het gereedschap onder complexe belastingen.
Tot slot bekijken we de gebruikte gereedschappen onder een stereomicroscoop. Is de slijtage gelijkmatig over alle snijkanten? Als slechts één kant versleten is, heeft de fabrikant een consistentieprobleem of een probleem met de rondloopnauwkeurigheid van het slijpproces. Deze systematische controle is de reden waarom onze geselecteerde partners voor hardmetalen freesgereedschappen vrijwel geen variatie vertonen over duizenden eenheden. Zo behouden we onze geloofwaardigheid bij veeleisende klanten in de VS en Europa.
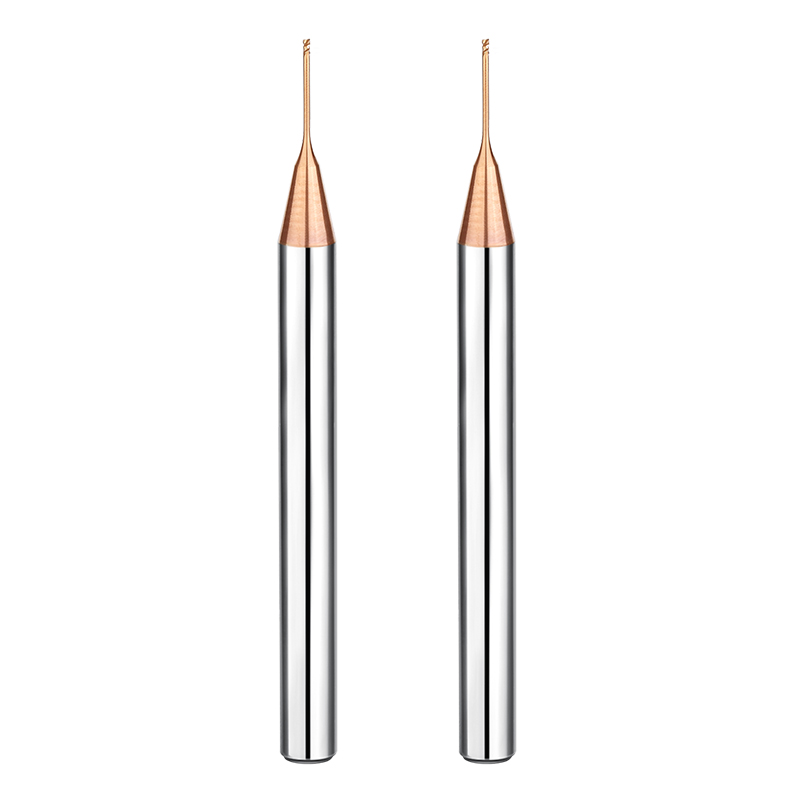
Consistentie van Chinese fabrikanten van hardmetalen freesgereedschappen bij massaproductie
Er bestaat een enorm technisch verschil tussen één enkel, uitstekend presterend gereedschap en een stabiele productie van tienduizend stuks. Bij de evaluatie van een fabrikant van hardmetalen freesgereedschappen is onze grootste zorg niet het eerste gereedschap, maar het 500e. In een productieomgeving met een hoge productiecapaciteit dwingt een gebrek aan consistentie operators ertoe om de gereedschapsinstellingen voortdurend aan te passen. Voor westerse klanten die volledig geautomatiseerd of in ploegendienst werken, zijn deze kosten onaanvaardbaar.
We hebben onze focus bij audits verlegd van eenvoudige prestatietests naar procescapaciteitsanalyse (Cpk). De toonaangevende Chinese fabrikanten in de wereldwijde toeleveringsketen hebben fors geïnvesteerd in klimaatgeregelde slijpruimtes, geautomatiseerde slijpschijfcompensatie en inline lasermetrologie. Deze apparatuur, ondersteund door strenge standaardprocedures (SOP's), stelt hen in staat om radiale slingering (TIR) en diametertoleranties binnen ±0.002 mm te houden voor enorme batches. Deze voorspelbaarheid is de reden waarom we hen vertrouwen met grootschalige orders.
Het oplossen van dimensionale drift in orders met meerdere batches.
Niets is frustrerender voor een veldtechnicus dan een gereedschap van vorige maand dat snijdt met een tolerantie van +0.005 mm, terwijl een nieuwe batch – met dezelfde offsets – snijdt met een tolerantie van -0.01 mm. Deze afwijking is meestal te wijten aan twee dingen: late compensatie van de slijpschijf of kleine hardheidsverschillen in de ruwe hardmetalen staven. Zelfs een fout van een paar micron kan de passing van zeer harde matrijsonderdelen verstoren.
Om deze "onzichtbare" schommelingen te voorkomen, hanteren we een strikt protocol voor de inkomende inspectie. Als een fabriek afhankelijk is van handmatige micrometers in plaats van een volledig geautomatiseerd CNC-meetcentrum, kunnen ze simpelweg niet de consistentie garanderen die nodig is voor gehard staal. We werken uitsluitend samen met fabrikanten van freesgereedschap die gedetailleerde batchinspectierapporten leveren. We kopen niet zomaar een gereedschap; we kopen een gegarandeerd productieproces.
Stabiliteit van de coating: het verschil tussen middelmatig en topklasse.
De coating is het "pantser" van het gereedschap, maar bij massaproductie is de controle ervan lastiger dan bij het slijpen zelf. We hebben gereedschappen gezien die qua kleur identiek lijken, maar compleet verschillende afschilferingspatronen vertonen bij het bewerken van staal met een hardheid van HRC60+. Dit wijst op een fout in de procesbeheersing – meestal in de vacuümniveaus, de voorspanning of de oppervlakteactivering vóór het coaten. Instabiliteit van de coating kan een verschil van 30% in de levensduur van het gereedschap tussen verschillende batches veroorzaken.
De beste fabrikanten van hardmetalen freesgereedschappen benaderen het coaten als een wetenschap. Ze gebruiken nabewerking met polijsten om microscopisch kleine 'druppeltjes' te verwijderen, waardoor de wrijvingscoëfficiënt drastisch wordt verlaagd. Onze gegevens tonen aan dat fabrikanten met dit niveau van controle gereedschappen produceren die in de vochtige zomer net zo goed presteren als in de droge winter. Die obsessieve controle over microparameters is wat een topleverancier kenmerkt.
Hoe wij batchconsistentiecontrole verplicht stellen
We nemen geen genoegen meer met 'gouden monsters'. Voor langetermijncontracten eisen we een gesloten inspectiesysteem met 'eerste/laatste stuk'-controle. We kiezen een referentiescenario – zoals het zijfrezen van gehard staal op een diepte van 5D – en eisen dat de fabrikant levensduurtests uitvoert op vijf willekeurig gekozen gereedschappen uit elke batch. We zoeken naar een hoge mate van overlap in hun slijtagegegevens.
Traceerbaarheid is ook niet onderhandelbaar. We eisen dat elke batch gekoppeld is aan een specifiek hardmetaalnummer en coatingovenproces. Als een gereedschap defect raakt op de machine van een klant, moet de fabrikant binnen twee uur alle gerelateerde gereedschappen kunnen identificeren. Deze digitale verificatie, van grondstof tot afgewerkte snijkant, is de enige manier waarop gereedschappen "Made in China" succesvol kunnen zijn op de wereldwijde high-end markt.
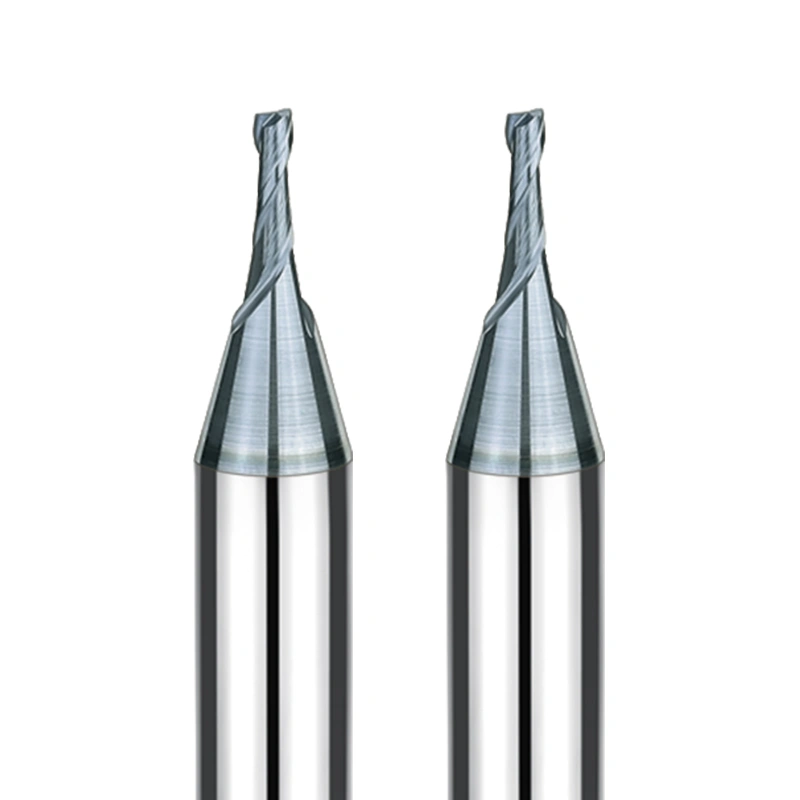
Technische bekwaamheid beoordelen in plaats van marketingpraatjes
Ik heb geleerd om de gelikte brochures te negeren. Om de waarheid te zien, moet je de slijperij binnenlopen en luisteren. Kijk bij het beoordelen van een fabrikant van hardmetalen freesgereedschappen hoe ze omgaan met 'niet-standaard' problemen. Als je een trillingsprobleem meldt en ze zeggen alleen maar dat je de aanvoersnelheid moet verlagen, dan ontbreekt het hen aan technische expertise. Een echte partner analyseert de klemkracht van de gereedschapshouder, de overhang en de microgeometrie van de snijkant.
Echte engineering draait niet alleen om het kopen van dure machines; het gaat om de software en de mensen die ze bedienen. De beste bedrijven gebruiken aangepaste software en inline-metingen om jaar na jaar een TIR van 0.003 mm te behalen. Deze beheersing van het productieproces is veel waardevoller dan een mooie marketingtruc.
Het ontwerp van gereedschappen verfijnen aan de hand van feedback vanuit de werkvloer.
De beste ontwerpen ontstaan uit 'versleten' gereedschappen. We nemen regelmatig gebruikte frezen mee terug voor analyse. Als de freesgereedschappen van een klant voor gehard staal overbelastingsalarmen in hoeken veroorzaken, geven we niet alleen de programmeur de schuld. We kijken naar de slijtageplekken. Vaak is een kleine aanpassing van 1 tot 2 graden in de differentieelspiraalhoek al voldoende om dat hoogfrequente harmonische gezoem te verhelpen.
De validiteit van het ontwerp wordt bewezen bij de spindel, niet in een simulatie. We analyseren de kleur en de kromming van de spanen op verschillende diepten. Als de thermische verkleuring uniform is, is de verhouding tussen spaanhoek en flankenslijtage in evenwicht. Deze feedbacklus zorgt ervoor dat onze gereedschappen een breder bewerkingsbereik hebben, wat betekent dat ze niet breken als de operator enigszins afwijkt van de aanbevolen parameters.
Ons faalanalyseproces voor gehard stalen gereedschap
Wanneer een gereedschap vroegtijdig defect raakt, voeren we een "postmortem"-analyse uit onder een microscoop met 200x vergroting. Bij vingerfrezen voor gehard staal bekijken we het scheurtraject. Een dwarsscheur door het substraat duidt meestal op mechanische schokken of thermische vermoeidheid. Afschilfering in de vorm van visschubben op de coating wijst er meestal op dat de voorbehandeling onvoldoende is gereinigd. Deze kwantitatieve analyse vertelt ons of de fout bij de gebruiker of bij het gereedschap zelf ligt.
We gebruiken ook SEM/EDS om te zoeken naar chemische diffusie of materiaalhechting op de breuk. Dit niveau van faalanalyse is hoe we gezag opbouwen. Door wetenschappelijk bewijs te gebruiken, kunnen we een klant vertellen: "Als u deze specifieke putcorrosie bij HRC60 ziet, controleer dan uw koelvloeistofconcentratie of uw gereedschapspadstrategie." Zo win je het vertrouwen van een engineer.
Prestaties van HRC65-gereedschappen bij verschillende machine-stijfheden
Marketing voor HRC65-freesgereedschappen gaat er vaak van uit dat iedereen een hogesnelheidsbewerkingscentrum van $500 gebruikt. De realiteit is complexer. Een gereedschap dat perfect werkt op een machine met lineaire motor, kan falen op een machine met tandwielaandrijving. Op starre machines gebruiken we agressieve negatieve spaanhoeken. Op oudere machines of bij lange uitsteeksels moeten we een deel van de slijtvastheid opofferen voor een soepelere snijwerking om microtrillingen te voorkomen.
Een volwaardig gereedschapsontwerp beschikt over een "reserve aan robuustheid" om niet-ideale omstandigheden aan te kunnen. Vraag bij de beoordeling van een fabrikant van hardmetalen freesgereedschappen hoe hun gereedschappen presteren in "suboptimale" omstandigheden. Laboratoriumgegevens zijn misleidend; de olievlekken en trillingen van een echte werkplaats laten de waarheid zien. Wordt het gereedschap in uw productielijn beperkt door de machine, of compenseert de stijfheid van het gereedschap dat juist?
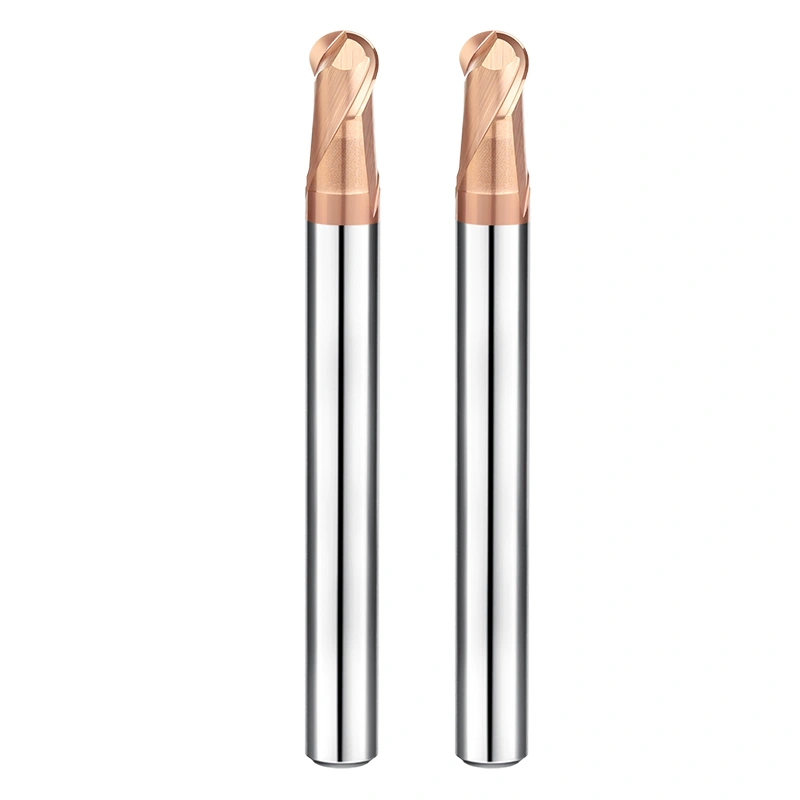
Waarom we samenwerken met specifieke Chinese fabrikanten van hardmetalen freesgereedschappen
Na talloze keren te hebben gezien hoe gereedschappen faalden bij het bewerken van staal met een hardheid van meer dan HRC60, hebben we geleerd dat vertrouwen niet gebaseerd is op certificaten. Het wordt opgebouwd in de werkplaats, door duizenden bewerkingscycli. We hebben ervoor gekozen om samen te werken met specifieke fabrikanten van hardmetalen freesgereedschappen in China, omdat zij verder keken dan de "standaard catalogus"-mentaliteit. Ze waren bereid om zich te verdiepen in onze meest veeleisende omgevingen en snel te innoveren op basis van onze feedback.
Bij hardfrezen kan een klein ontwerpfoutje al snel tot een ramp leiden. Als u hoogwaardige matrijzen afwerkt waarbij geen enkele foutmarge is toegestaan, hebt u een fabrikant nodig die de taal van uw werktuigmachines spreekt. Onze partners beschikken niet alleen over hoogwaardige slijpmachines; ze begrijpen ook hoe schommelingen in de warmtebehandeling de spanning op de snijkant beïnvloeden. Dankzij deze expertise kunnen we onze westerse klanten precies garanderen wat ze nodig hebben: geen afbrokkeling en geen slingering.
Bewezen resultaten: Vermindering van de gereedschapswisselfrequentie
Bij een van onze grote exportprojecten moesten we 48 uur achter elkaar geharde matrijsonderdelen bewerken. De enige manier om onze marges te beschermen, was door het aantal gereedschapswisselingen te minimaliseren. Door samen te werken met onze fabrikant van hardmetalen freesgereedschappen hebben we de vrijloophoeken en de randpolijsting geoptimaliseerd. Het resultaat? De levensduur van ons gereedschap steeg van vier uur naar meer dan twaalf uur.
Dit bespaarde niet alleen tijd; het elimineerde ook de positioneringsfouten die optreden bij het frequent instellen van gereedschap en verhoogde onze spindelbenutting met 15%. Als u nog steeds personeel betaalt om 's nachts machines in de gaten te houden omdat de levensduur van gereedschap inconsistent is, moet u de thermische schokbestendigheid van uw gereedschap opnieuw evalueren. In een echte productieomgeving is een voorspelbare slijtagecurve meer waard dan een 'heldengereedschap' dat zonder waarschuwing uitvalt.
Casestudy: Het oplossen van harmonische trillingen in dunwandige HRC62-onderdelen
We stonden ooit voor een nachtmerrieachtige klus: een dunwandig onderdeel met een hardheid van HRC62. Elk standaardgereedschap dat we probeerden, veroorzaakte enorme trillingen. In plaats van op te geven, gingen we om de tafel zitten met het engineeringteam van de fabrikant. We analyseerden de resonantiefrequentie van de opstelling en ontwierpen een speciaal gereedschap met een variabele spiraal en asymmetrische geometrie. Deze "scalpelachtige" aanpak loste de trillingen op en behield de oppervlaktekwaliteit.
Technische doorbraken zitten hem in de details. Als u problemen ondervindt met niet-standaard materialen of extreem diepe holtes, deel uw gegevens dan met uw fabrikant. Als zij de geometrie niet kunnen aanpassen om een fysiek probleem op te lossen, zijn zij niet de juiste partner. Echte vooruitgang komt voort uit overleg tussen ingenieurs.
De impact van technische ondersteuning op uw bedrijfsresultaten
In de B2B-sector is slechte technische ondersteuning een grotere bron van ergernis dan slechte gereedschapskwaliteit. Onze fabrikanten van freesgereedschappen leveren binnen 24 uur rapporten over foutenanalyses en parameteraanpassingen. Deze flexibiliteit is cruciaal wanneer een klant in de VS of Europa halverwege een specificatie wijzigt. Wanneer uw productielijn stilvalt, is een snelle, deskundige oplossing tien keer zoveel waard als de kosten van het gereedschap zelf.
Als uw leverancier traag reageert, vormt hij een knelpunt voor uw groei. Flexibiliteit in de toeleveringsketen is een technische troef. Als u tegen problemen aanloopt met HRC65-staal of poedermetallurgie, of als u niet zeker bent van uw huidige gereedschapspadstrategie, laten we dan eens praten. Neem uw tekeningen of bewerkingsvideo's mee. Vaak is een snelle uitwisseling tussen vakgenoten de snelste manier om de oplossing te vinden die u over het hoofd zag.






