
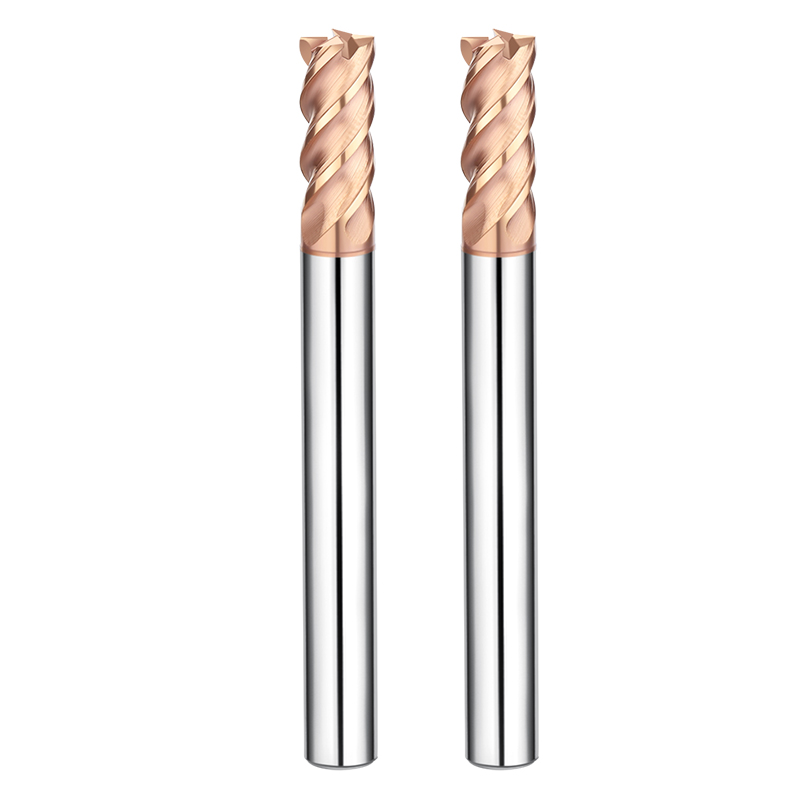
De afgelopen twee weken heeft ons technische team praktisch in de matrijzenwerkplaats van een klant doorgebracht. Deze klant is een Tier 2-leverancier voor grote Europese automerken, gespecialiseerd in grootschalige spuitgietmatrijzen. Ze liepen tegen een probleem aan: tijdens het afwerken van koudvervormbaar Cr12MoV-matrijzenstaal – met een hardheid van maar liefst HRC64-66 – weigerden hun "premium" hardmetalen freesgereedschappen herhaaldelijk dienst.
Dit waren geen doorsnee slijtagegevallen. De gereedschappen vertoonden zonder waarschuwing microbeschadigingen of braken volledig af bij de hals. Naast de kosten van de vernielde HRC65-freesjes, was de echte ramp de gebroken fragmenten die vast kwamen te zitten in diepe holtes. Het scheelde niet veel of een matrijs waar al meer dan 40 uur aan bewerking in was gestoken, was onbruikbaar geworden.
Als veteranen met 16 jaar ervaring in de werkplaats wisten we dat het niet alleen om "onvoldoende hardheid" ging. Het was een klassiek geval van falen van de taaiheid van het substraat ten opzichte van de spanningsontlasting van de coating – een veelvoorkomende valkuil bij het gebruik van hoogwaardige hardmetalen freesgereedschappen in ultraharde materialen met lange uitsteeksels. Een veelvoorkomende misvatting onder collega's is dat een HRC65-classificatie een "instellen en vergeten"-oplossing is. In werkelijkheid kan bij "keiharde" materialen een afwijking van 2% in de koelvloeistofconcentratie of een minuscule slingering van 0.005 mm in een krimpfitting een hoogwaardig gereedschap veranderen in duur schroot.
Om de problemen met spaanafvoer en thermische stabiliteit op te lossen, hebben we onze strategie voor op maat gemaakte hardmetalen freesgereedschappen herzien. We zijn gestopt met het nastreven van pure "scherpte" en hebben prioriteit gegeven aan "randstabiliteit". We hebben geïdealiseerde laboratoriumgegevens genegeerd en ons gericht op de realiteit in de werkplaats: hoe zorg je ervoor dat een gereedschap betrouwbaar in gehard staal "bijt" onder hoge trillingsbelasting?
Heb je dat gevoel van wanhoop wel eens ervaren? Je volgt de handleiding tot in de puntjes, maar het gereedschap begeeft het onverklaarbaar genoeg vlak voor de finish?
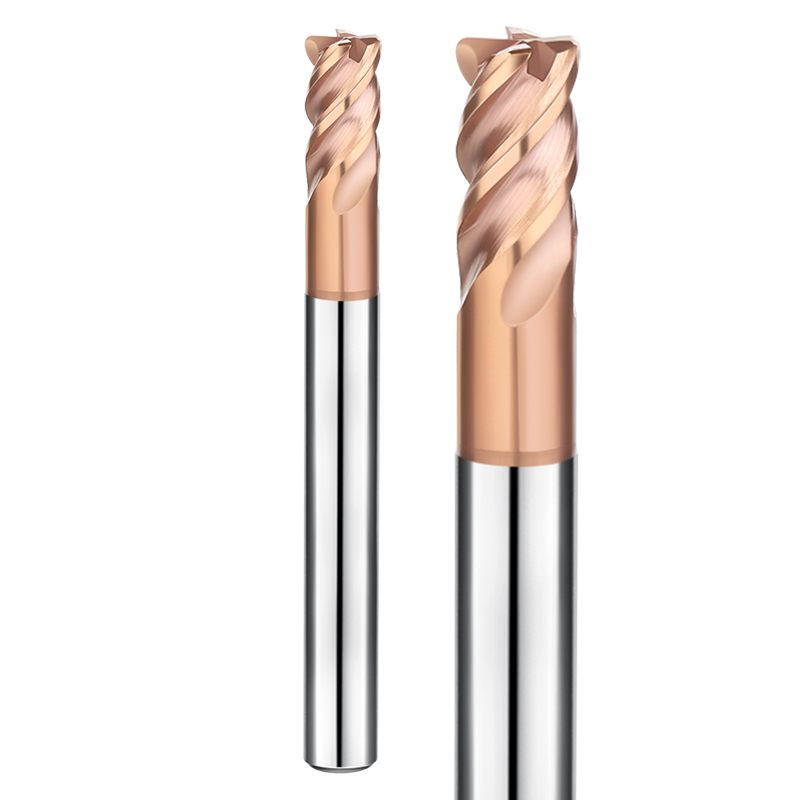
Bij het bewerken van zeer harde materialen is de taaiheid van het substraat belangrijker dan de hardheid.
De intuïtie is simpel: gebruik het hardste gereedschap voor het hardste staal. Maar 16 jaar praktijkervaring heeft ons anders geleerd. Zodra je HRC60 overschrijdt, is de "ruggengraat" van je hardmetalen frees voor gehard staal – de fysieke taaiheid – belangrijker dan de Vickers-hardheid van de coating. Als het substraat te bros is, is het alsof je met glas op een steen slaat. Het is hard, maar de kleinste krachtschommeling veroorzaakt kristalafbrokkeling.
Wanneer we precisiematrijzenmakers in de VS en Europa adviseren, overtuigen we hen er vaak van om goedkope gereedschappen met een hoge hardheid maar zonder deugdelijkheid te laten vallen. Bij intermitterend snijden met hoge frequentie bouwt zich direct thermische spanning op. Als het substraat onvoldoende buigsterkte en demping biedt, leidt die spanning tot onmiddellijke afbrokkeling. Wij geven de voorkeur aan ultrafijne korrelstructuren. Deze zorgen ervoor dat het gereedschap scherp blijft en tegelijkertijd een minuscule demping biedt – vergelijkbaar met verenstaal. Deze balans is ons belangrijkste criterium voor extreme omstandigheden.
Van HRC55 tot HRC65: Waarom conventionele hardmetalen freesjes breken bij inschakeling
Onder HRC55 kan een agressieve aanvoer de slijtage versnellen. Maar boven de HRC65-grens neemt de inschakelweerstand exponentieel toe. Veel conventionele hardmetalen freesgereedschappen breken binnen een tiende van een seconde. De reden? De slijping van de snijkant kan de onmiddellijke compressieschok niet aan. Omdat het werkstuk zijn plasticiteit heeft verloren, wordt de volledige snijkracht terug in de snijkant geperst. Zonder nauwkeurige bescherming op microniveau is breken onvermijdelijk.
We hebben onlangs een defect bij een matrijzenexporteur geanalyseerd. Hun standaardmatrijzen braken op het moment dat de spindel aangreep. Onder de microscoop zagen we klassieke brosbreukpatronen. Deze matrijzen gaven prioriteit aan spaanruimte door de kerndiameter te verkleinen. Toen ze de reactiekracht van HRC65-staal ondervonden, stortte de structurele stijfheid in. Dergelijke defecten maken niet alleen de matrijs onbruikbaar; ze laten ook onherstelbare beschadigingen achter op een bijna afgewerkt onderdeel.
Substraatverhoudingen uit de praktijk: Hoe slagvastheid de levensduur van HRC65-freesgereedschappen bepaalt
Tijdens een technische uitwisseling met een Duits ingenieursbureau hebben we samen een substraatlogica ontwikkeld voor extreem harde materialen. Zij waren geobsedeerd door stabiliteit en eisten dat HRC65-freesjes hun dimensionale consistentie behielden gedurende een continue cyclus van 8 uur. Onze oplossing? We verhoogden het kobaltgehalte (Co) en gebruikten een vacuümsinterproces om microscopische porositeit te elimineren.
Ja, meer kobalt verlaagt de theoretische hardheidswaarde enigszins. De resulterende slagvastheid voorkomt echter dat micro-scheurtjes zich door de snijkant verspreiden. Deze strategie van "toevoegen en aftrekken" is hoe we problemen in de B2B-markt oplossen. We zien liever dat een gereedschap voorspelbare, geleidelijke slijtage ondergaat dan dat het midden in een bewerking een catastrofale "hartaanval" krijgt. Vraag bij de aanschaf van gereedschap in dit segment naar de dwarsbreuksterkte. Dat is een veel betere indicator voor succes dan een standaard hardheidsspecificatie.
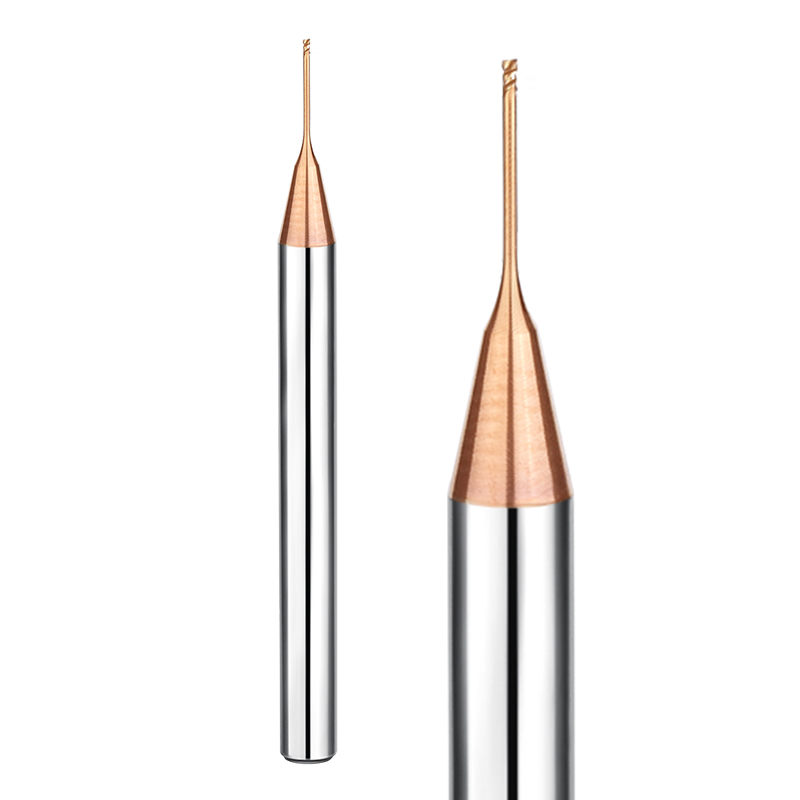
Echte topprestaties schuilen niet in de spindelsnelheid, maar in het beheersen van thermische spanningen.
In veel precisiewerkplaatsen zie ik operators blindelings de spindelsnelheid opvoeren om strakke deadlines te halen. Meestal is dat contraproductief. Bij het bewerken van gehard matrijsstaal is de werkelijke waarde van hoogwaardige hardmetalen freesgereedschappen niet zozeer de maximale snelheid, maar de effectieve warmteafvoer. Wanneer de snijtemperatuur boven de 800 °C stijgt, zal een gereedschap dat de thermische spanning niet kan beheersen door middel van geometrisch ontwerp, microscheurtjes ontwikkelen als gevolg van thermische vermoeidheid. Dit is de belangrijkste oorzaak van gereedschapsdefecten, lang voordat normale slijtage optreedt.
We hebben ooit een klant geadviseerd die worstelde met grote mallen voor carrosseriepanelen. Ze konden hun beoogde snelheden niet halen omdat hun gereedschap tijdens het droogbewerken oververhit raakte. We adviseerden toen om de spindelsnelheid met 15% te verlagen en de voeding per tand te verhogen . Door de spanen te gebruiken om de warmte van het werkstuk af te voeren, bereikten we een hogere metaalafvoersnelheid (MRR) en een langere levensduur van het gereedschap. Die beheersing van warmte is wat een standaardfrees onderscheidt van een echt hoogwaardig gereedschap.
Delaminatie van de coating – de grootste boosdoener bij hardfrezen: hoe wij de hechting optimaliseren
Bij hardfrezen stort het hardmetalen substraat vrijwel direct in zodra de coating loslaat. Het is alsof een soldaat zijn pantser verliest. Deze breuk begint meestal helemaal aan de punt, waar de schuifspanning het hoogst is. Om dit te voorkomen, zijn we afgestapt van het eenvoudige gritstralen. In plaats daarvan gebruiken we geavanceerde PVD- of CVD-processen die de nanocoating in het kristalrooster van het substraat "inbedden".
Vorig jaar kwam een fabrikant van medische apparatuur naar ons toe met problemen rondom afbladderende coatings. Hun gereedschappen bladderden af als oude verf. We hebben de interfacebehandeling herzien en een specifieke spanningsgradiënt tussen de coatinglagen ontworpen. Dit gaf de coating de elastische flexibiliteit die nodig is om de constante uitzetting en krimp tijdens hoge temperaturen te weerstaan. Als uw gereedschappen in grote stukken afbladderen, is de hechting van uw coating niet ontworpen voor de thermische schok van HRC65+ bewerkingen.
De kracht van negatieve spaanhoek: waarom HRC65 "stompe" randen vereist
Machinisten die gewend zijn aan aluminiumbewerking zijn vaak verbaasd als ze voor het eerst een HRC65-frees in handen hebben. Ze vragen zich af: "Waarom voelt deze zo bot aan?" Dat komt door de opzettelijk negatieve spaanhoek. Een vlijmscherpe rand die HRC65-staal raakt, is als een glazen mes dat een steen raakt – het breekt onmiddellijk. Door middel van een precisieslijpproces slijpen we een microscopisch kleine radius of afschuining op de rand. Hierdoor wordt de snijkracht weggeleid van de kwetsbare punt en verdeeld over het gereedschapslichaam.
Het vinden van de optimale randvoorbewerking is lastig. Als de rand te bot is, ontstaat er trilling; te scherp, en splintert het materiaal. We stemmen deze radii tot op micron nauwkeurig af op basis van de stijfheid van de machine van de klant. In de wereld van extreme hardheid is een berekende botheid eigenlijk een superieure vorm van scherpte. Het zorgt ervoor dat het gereedschap het oppervlak kan binnendringen zonder microscopische splintering, waardoor continu en stabiel bewerken mogelijk is.
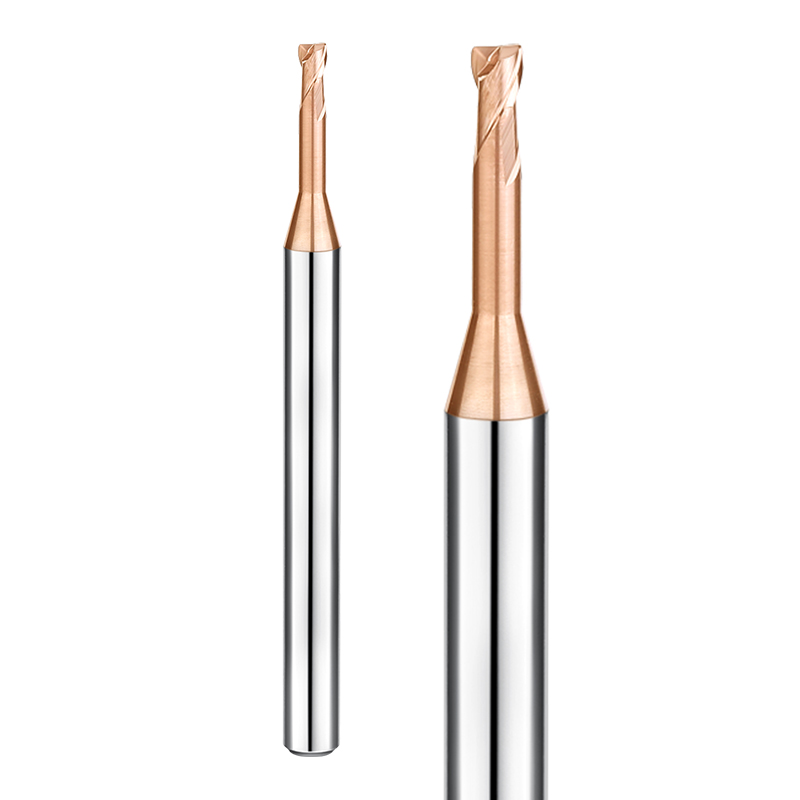
Het oplossen van diepe holtetrillingen met op maat gemaakte hardmetalen freesjes
Standaard gereedschappen uit de catalogus schieten vaak tekort bij een aspectverhouding (lengte-diameterverhouding) van 5:1 of 8:1. Zodra het gereedschap de snede binnendringt, geeft een hoogfrequent piepend geluid aan dat de trillingen uit de hand lopen. Dit beschadigt de oppervlakteafwerking en veroorzaakt vermoeidheidsscheuren in het hardmetaal. In deze gevallen is het niet voldoende om alleen het toerental aan te passen, maar ook om de constructie van een op maat gemaakte hardmetalen frees te overwegen.
Het geheim van het elimineren van trillingen zit hem in het verstoren van resonantie. We ontwerpen de halsdiameter, de conusvorm en de lengte van de snijkant op maat, zodat de eigenfrequentie van het gereedschap niet overeenkomt met de frequentie van de spindel. Vaak offeren we een beetje spaanafvoerruimte op voor een dikkere kerndiameter. Bij het bewerken van materialen met een hoge hardheid is stijfheid altijd belangrijker dan spaanafvoer.
Overhang versus stijfheid: onze ontwerpfilosofie voor vrije ruimte
Wanneer een klant in een krappe ruimte tot 50 mm diep moet frezen, is het een kwestie van millimeters. Als de schacht te dun is, buigt het gereedschap af van de snede, waardoor de toleranties niet meer kloppen. Als de schacht te dik is, schuurt het gereedschap tegen de wand van de holte. Wij gebruiken een progressief taps toelopend halsontwerp. Dit combineert een korte groef met een versterkte hals, waardoor de snijkrachten direct op de stijve schacht worden overgebracht.
Mijn advies: gebruik nooit een lange snijkant voor een diepe holte. Een lange snijkant creëert alleen maar een groter oppervlak waartegen het materiaal terugduwt, waardoor het gereedschap buigt. We houden de snijkant meestal op 1.5 keer de diameter en slijpen de rest nauwkeurig af tot een ontlastingshals. Het is duurder om te maken, maar het stelt je in staat om je voedingssnelheid te verdubbelen en geeft je een gerust gevoel, wetende dat het gereedschap niet zal breken.
Casestudie: Verstoring door ongelijke helixhoeken
Onlangs hebben we een probleem met de loodrechtheid opgelost voor een klant die een matrijs voor HRC65-spuitgieten aan het frezen was. Standaardgereedschappen vertoonden net genoeg afwijking om het onderdeel te beschadigen. We hebben een op maat gemaakte hardmetalen vingerfrees ontwikkeld met ongelijke indexering en variabele spiraalhoeken (bijvoorbeeld een verdeling van 35°/38°). Dit zorgt ervoor dat de vier snijkanten het materiaal op verschillende tijdstippen en onder verschillende hoeken raken.
Door de ingangspunten te spreiden, verstoorden we fysiek de trillingsgolven voordat ze zich konden synchroniseren. Zelfs onder zware belasting en bij droog frezen bleef de machine stil en was het resultaat spiegelglad. Als u rimpelingen of trillingssporen ziet in uw diepe holtes, is het tijd om symmetrische gereedschappen achter u te laten en asymmetrische geometrie te overwegen.
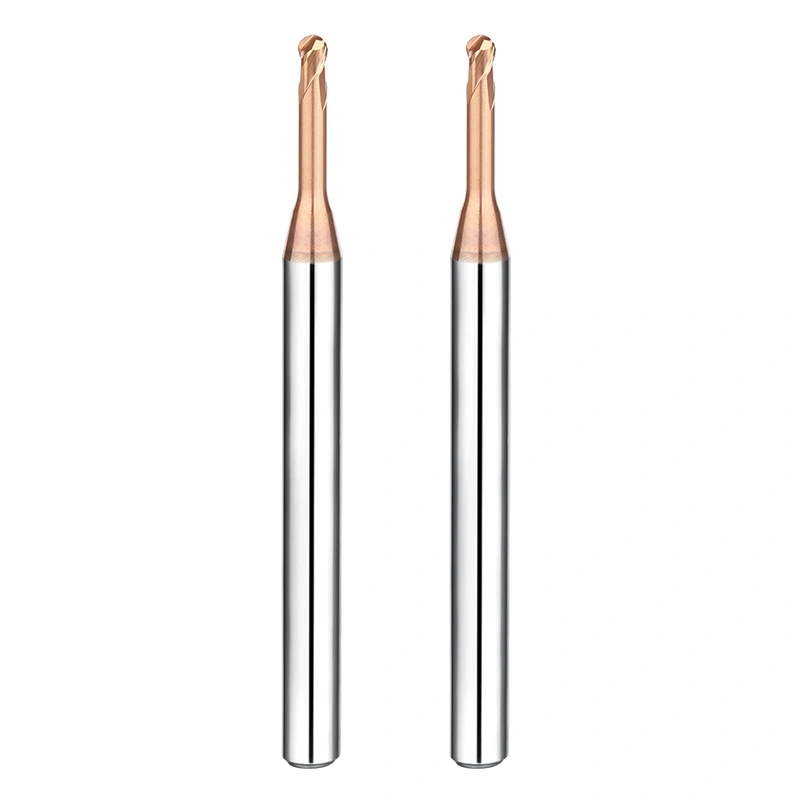
Drie variabelen die niet direct met gereedschap te maken hebben en bepalend zijn voor het succes bij het frezen van HRC65-staal.
Veel mensen denken dat het simpelweg aanschaffen van hoogwaardige freesgereedschappen voldoende is om gehard staal van HRC65 al half succesvol te bewerken. Onze ervaring leert echter dat dit een gevaarlijke simplificatie is. We hebben veel te vaak klanten gezien die HRC65-freesjes van $300 gebruikten in verouderde opspaninrichtingen met een te grote slingering, of op spindels die last hadden van thermische vervorming. Het is alsof je Formule 1-banden op een oldtimer-vrachtwagen monteert; je haalt niet alleen de topsnelheid niet, maar de systematische mismatch zal die dure gereedschappen binnen enkele minuten onbruikbaar maken.
Zodra de hardheid van het werkstuk hoger is dan HRC60, wordt bewerken een kwestie van "stijfheidsevenwicht". Naast het gereedschap zelf bepalen drie variabelen of u een gecontroleerde snede maakt of slechts "knabbelt" aan het materiaal: de dynamische respons van de machine, de penetratie van uw koelsysteem (lucht of nevel) en de slingering bij de klemming. Als u deze factoren niet optimaliseert, zal zelfs de beste hardmetalen frees moeite hebben om consistente resultaten te leveren.
Waarom uw oppervlakteafwerking mislukt, zelfs met hoogwaardige hardmetalen freesjes
Collega's vragen me vaak waarom hun mallen, ondanks het gebruik van de beste hardmetalen freesgereedschappen voor gehard staal, nog steeds hardnekkige 'visschub'-patronen of trillingen vertonen. Bij een hardheid van HRC65 verliest staal de plastische vervormingseigenschappen van zachtere materialen. De spanen zijn extreem fijn en poederachtig. Als uw systeem – machine, opspaninrichting en gereedschap – zelfs maar een micron doorbuiging vertoont, zal de snijkant bij contact 'veren'. Deze hoogfrequente microtrillingen zijn de werkelijke oorzaak van een slechte afwerking.
Ik adviseer werkplaatsteams altijd om eerst hun gereedschapspadontwerp te controleren. Als de nabewerkingsmarge na het voorbewerken ongelijkmatig is, zullen de plotselinge krachtschommelingen ervoor zorgen dat het gereedschap doorbuigt. Zelfs met hoogwaardige gereedschappen maken scherpe haakse bochten in plaats van vloeiende boogovergangen een spiegelgladde afwerking onmogelijk. Dit is geen fout van het gereedschap; het is een denkwijze die gebaseerd is op "zacht staal" in een realiteit met een hoge hardheid.
Klemsystemen: de sleutel tot het ontsluiten van het maximale uit hoogwaardige hardmetalen freesgereedschappen
Bij het oplossen van problemen voor veeleisende klanten in Noord-Amerika controleren we eerst de gereedschapshouders. Voor hoogwaardige hardmetalen freesgereedschappen zijn traditionele ER-spantangen vaak onbetrouwbaar voor werkstukken van HRC65-staal. Hun radiale slingering en klemkracht zijn zelden bestand tegen de enorme reactiekrachten. Als de slingering al meer dan 0.005 mm bedraagt, krijgt één snijkant een dubbele of driedubbele belasting te verduren, wat leidt tot voortijdige slijtage.
Wij adviseren krimpspanen of zeer nauwkeurige hydraulische spantangen. Krimpspanen zorgen voor een gelijkmatige klemming van 360 graden en een uitzonderlijk lage slingering, waardoor elke snijkant gelijkmatig meebeweegt. Dit is essentieel voor het behoud van delicate nanocoatings. Om de maximale levensduur van hoogwaardige gereedschappen te garanderen, moet uw kleminterface zo stijf zijn als een integraal verlengstuk van de machineas. Als u nog steeds een vijf jaar oude spantang gebruikt voor HRC65-bewerkingen, verspil dan geen geld aan dure gereedschappen.
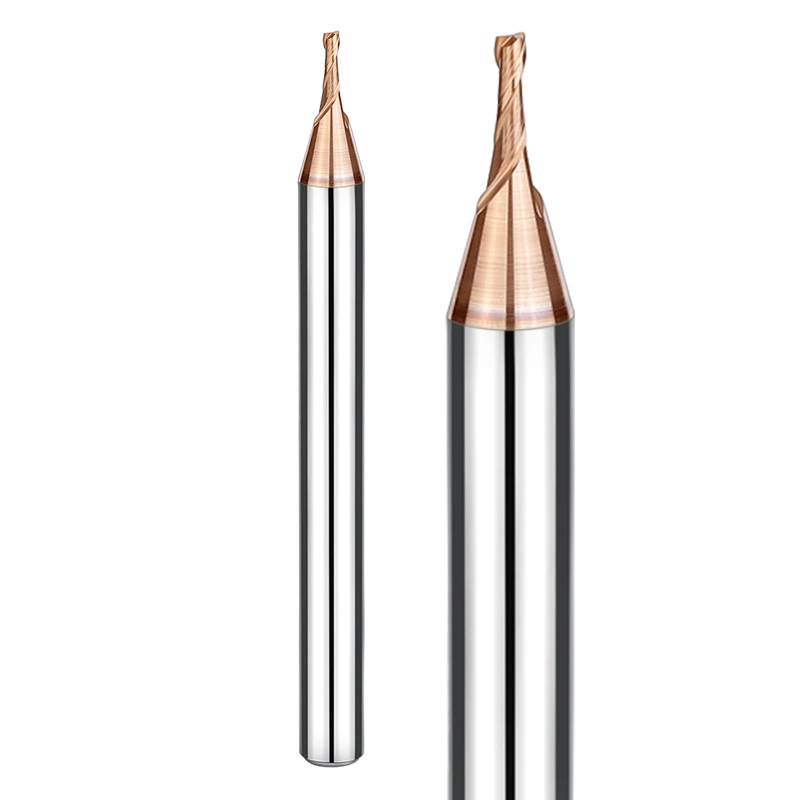
Praktische parameteraanbevelingen voor HRC65+ bewerking
In de werkplaats zeggen we: "De catalogus is statisch; de machinist is dynamisch." Het opdreunen van fabrikantgegevens voor HRC65+ werkstukken plaatst je vaak in een nadelige positie. Het doel is om de "optimale balans" te vinden tussen machinebelasting, warmteontwikkeling en levensduur van het gereedschap. Als je een hoogwaardige machine hebt, maar je merkt overmatige vonkvorming, controleer dan de radiale snijdiepte (Ae). Houd deze binnen 5% tot 10% van de freesdiameter. Hoogfrequente, ondiepe sneden verminderen effectief de momentane spanning op de hardmetalen frees.
Bij het bewerken van hardmetaal draait het om het beheersen van het ritme. Bij het frezen van grote vlakken is het raadzaam de oppervlaktesnelheid te verhogen, zodat de spanen sneller door de luchtkoeling worden afgevoerd en nabewerking wordt voorkomen. Deze aanpassingen zijn niet bedoeld voor "snelheid", maar voor voorspelbaarheid. Als uw werkelijke prestaties niet overeenkomen met uw parameters, deel dan gerust uw werkstuktekeningen of de omstandigheden met ons. We voeren graag een gedetailleerde vergelijkende analyse voor u uit.
Voorbij het leerboek: Praktische richtlijnen voor voer- en diepte-instellingen
De in leerboeken aangegeven bereiken zijn vaak te breed om bruikbaar te zijn. Onze ervaring leert dat de snijlogica radicaal moet veranderen bij de overgang van HRC55 naar HRC65. Bij HRC60 kun je een stabiele voeding aanhouden; bij HRC65 moet de voeding per tand (Fz) veel conservatiever zijn – meestal tussen 0.01 mm en 0.03 mm.
De axiale snijdiepte (Ap) heeft een directe invloed op de trillingsfrequentie. Als u tijdens het zijfrezen "doorbuigingssporen" ziet, verlaag dan de Ap en verhoog de voeding – een techniek die bekend staat als snel frezen. Deze "snelle en ondiepe" aanpak is in de loop der jaren ontwikkeld door gebroken gereedschappen en afgekeurde werkstukken. Als u niet zeker bent over een specifieke gereedschapsstaalsoort, stuur ons dan de materiaalsoort; wij kunnen u referentiewaarden geven die daadwerkelijk in de praktijk werken.
Slijtage controleren: Hoe weet u wanneer uw HRC65-frees versleten is?
Bij het bewerken van zeer hard materiaal is wachten op een piepend geluid of vonken meestal te laat. Let goed op de spanen. Als ze van lichtgrijs naar dieppaars of donkerrood verkleuren, heeft de flankenslijtage van uw HRC65-frees de kritische limieten overschreden en is de coating beschadigd.
Let ook op de "witte lijn" aan de punt. Onder vergroting betekent een witte reflectieband dat het substraat blootligt. Als u het gereedschap verder forceert, zal het waarschijnlijk afbreken in uw werkstuk. We raden aan een bewerkingslogboek bij te houden. Gebruik de slijtagepatronen van het eerste onderdeel om een vervangingscyclus voor de batch te bepalen. Als u vragen heeft over de levensduur van uw gereedschap, stuur ons dan foto's van de slijtagepatronen. Meestal kunnen we dan vaststellen of het probleem te wijten is aan uw parameters of aan de gereedschapsconfiguratie zelf.






