
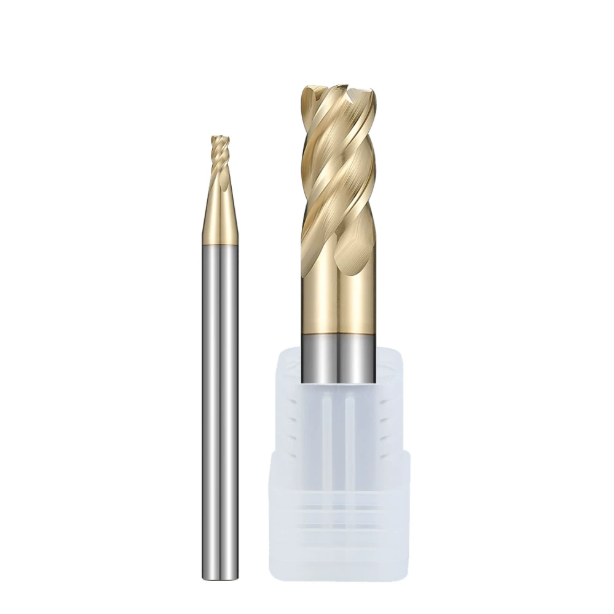
Vorige maand hielpen we een Noord-Amerikaanse ruimtevaartfaciliteit bij het oplossen van een probleem met een lastige diepe sleufbewerking in Ti-6Al-4V op een 5-assige freesmachine. Nog geen twintig minuten na het starten van de spindel hoorde de operator twee scherpe, doordringende pieptonen. We stopten onmiddellijk de bewerking en verwijderden het gereedschap: er was een diepe, V-vormige inkeping ontstaan precies op de diepte-aanduiding, gevolgd door een breuk van 0.3 mm dwars over de hoekradius.
Deze combinatie van kerfslijtage en micro-afsplintering is de meest voorkomende oorzaak van defecten die we tegenkomen wanneer we bedrijven helpen hun freesgereedschappen voor titanium te optimaliseren. Operators reageren hier vaak op door de snijsnelheid te verlagen of over te schakelen op hardere materialen. Helaas heeft dit meestal een averechts effect: het creëert meer wrijving, waardoor er veel hitte aan de punt ontstaat en kostbare volhardmetalen gereedschappen voortijdig defect raken.
Titaniumlegeringen kenmerken zich door een extreem lage thermische geleidbaarheid, hoge elasticiteit en intense werkverharding. Ze kunnen simpelweg niet worden bewerkt met standaard staalbewerkingstechnieken. Het oplossen van voortijdige gereedschapsbreuk vereist een systematische evaluatie van drie cruciale gebieden:
- Randmicrogeometrie: Zijn de micro-afschuiningen en randafwerkingen goed afgestemd op het materiaal? Onderdrukken de variabele spiraalgroeven actief de snijresonantie?
- Betrokkenheid van het gereedschapspad: Voorkomt uw CAM-strategie plotselinge radiale belastingpieken tijdens bochten?
- Type gereedschap en bereik: Gebruikt u starre, lange, afgeronde freesgereedschappen of gerichte hoekradii om de mechanische belasting over diepe uitsparingen te verdelen?
Afgedankte titaniumstaven en ongeplande stilstand kosten veel meer dan snijgereedschap ooit zal kosten. Wordt uw cyclustijd vaak verstoord door onverwachte slijtage van de inkepingen bij het bewerken van titanium van klasse 5?
Waarom zijn freesgereedschappen voor titanium zo gevoelig voor kerfslijtage en afbrokkeling van de punt?
Als u regelmatig voorbewerkingsprocessen op titanium constructieonderdelen controleert, weet u dat gereedschappen zelden falen door alleen gelijkmatige slijtage van de flank. In plaats daarvan begint het falen meestal wanneer een plaatselijke groef de snijdieptelijn doorbreekt, of wanneer een hoekradius onverwacht afbrokkelt. Deze voortijdige slijtage van freesgereedschappen voor titanium is het directe gevolg van de botsing tussen extreme snijfysische eigenschappen en de mechanische beperkingen van gecementeerd hardmetaal.
Veel programmeurs passen ten onrechte parameters voor roestvrij staal of gereedschapsstaal toe op titaniumlegeringen. De thermische geleidbaarheid van titanium is uitzonderlijk laag – ongeveer een zesde van die van middelmatig koolstofstaal – waardoor de snijwarmte niet via de spanen kan ontsnappen. De temperaturen in de snijzone lopen snel op tot boven de 800 °C. In combinatie met de hoge terugvering van titanium concentreren zich ernstige schuifspanningen en wrijving direct op een microscopisch klein deel van de snijkant.
Inzicht in de koudvervormde laag van Ti-6Al-4V: Microscopische oorzaken van kerfslijtage op de snijdieptelijn (DOC-lijn)
Tijdens een recente analyse van defecten aan gereedschappen die terugkwamen van een productielijn voor medische botplaten, observeerden we onder de microscoop een klassiek slijtagepatroon. Hoewel de primaire groef minimale slijtage vertoonde van minder dan 0.08 mm, had een gekartelde V-vormige inkeping van 0.25 mm zich in de axiale snijdieptelijn gekerfd. Deze schade wordt veroorzaakt door de schurende buitenlaag van Ti-6Al-4V-smeedstukken en de werkverharde rand die is achtergebleven na eerdere bewerkingsgangen.
Tijdens continu gebruik raakt de snijkant bij elke omwenteling deze geharde grens. Tegelijkertijd worden hete spanen over dit raakvlak afgevoerd, waar ze reageren met omgevingszuurstof en stikstof, waardoor chemische en mechanische slijtage wordt versneld. Het simpelweg verdikken van de PVD-coating zal dit probleem niet oplossen; zonder het vaste contactpunt langs de snijdieptelijn te verbreken, zal inkepingsslijtage snel leiden tot tandbreuk.
Hoge snijwarmte en spanningsconcentratie aan de gereedschapspunt: analyse van de omstandigheden die onmiddellijke micro-afsplintering veroorzaken bij volhardmetalen freesgereedschappen.
Bij het frezen van titanium is de contactlengte tussen gereedschap en spanen uitzonderlijk kort – vaak de helft van die bij koolstofstaal. Hierdoor concentreren zich enorme schuifkrachten en hoge thermische energie binnen 0.2 mm van de snijkant. Onder deze omstandigheden verzacht de kobaltbindfase in volhardmetalen freesgereedschappen snel, wat leidt tot ernstige thermomechanische vermoeidheid en microscheurtjes over de gehele snijkant.
Als standaard koelvloeistof de snede niet consistent bereikt, veroorzaken snelle temperatuurschommelingen scheuren door thermische schokken loodrecht op de snijkant. Normale schommelingen in de snijweerstand zorgen er vervolgens voor dat deze scheuren zich voortplanten totdat de hoek afbrokkelt. In onze praktijkervaring heeft het beheersen van warmteontwikkeling en het verlagen van de plaatselijke druk op de snijpunt altijd prioriteit boven het maken van zware radiale sneden.
Plotselinge belastingpieken en oversnijding: de directe invloed van CAM-gereedschapspaden op micro-afsplintering van titanium freesgereedschappen
Bij het diagnosticeren van afbrokkeling aan de randen geven veel werkplaatsen direct de hardmetaalsoort de schuld. Uit onze veldaudits bij honderden machinefabrieken blijkt echter dat meer dan 40% van de afbrokkelingsproblemen rechtstreeks voortkomt uit fundamentele fouten in het CAM-gereedschapspad. Wanneer een gereedschap rechtstreeks in een binnenhoek drijft, schiet de radiale ingrijphoek direct omhoog van 40 graden naar ruim 180 graden.
Deze plotselinge piek veroorzaakt een zware schokbelasting op elke titanium frees, wat leidt tot onmiddellijke gereedschapsafbuiging en hoogfrequente trillingen. Terwijl de servomotoren van de machine worstelen met de verandering in belasting, beschadigt de resulterende trilling de dunne snijkant. We raden altijd aan om hoekafronding of dynamische trochoïdale beweging toe te passen in plaats van gereedschappen tegen scherpe binnenhoeken te laten botsen.
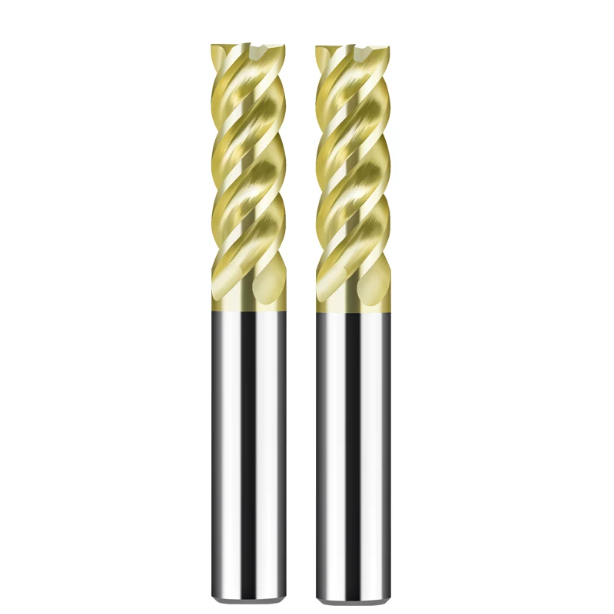
Geometrische randoptimalisatie ter voorkoming van afsplintering bij hardmetalen ronde freeskoppen in vergelijking met vlakke freeskoppen.
Bij het oplossen van problemen met afbrokkeling van de snijkant in titanium, beginnen we met het onderzoeken van zowel de macrogeometrie als de voorbereiding van de snijkant. Bij vlakke freeskoppen is de scherpe buitenhoek van 90 graden inherent zwak door de minimale hoeveelheid hardmetaal aan de achterkant en de sterke thermische concentratie. Door over te stappen op ronde freeskoppen van hardmetaal ontstaat een continue radius die de snijkrachten herverdeelt en de plaatselijke spanning drastisch vermindert.
Het aanpassen van de externe geometrie alleen zal het afbrokkelen echter niet oplossen. Gereedschapsontwerpers moeten een balans vinden tussen microslijpen, spaanhoek en kerndikte. Een te scherpe snijkant breekt onder belasting, terwijl overmatige afronding ernstige wrijving en werkverharding veroorzaakt. Het vinden van de optimale balans tussen scherpte en structurele ondersteuning is essentieel voor een stabiele productie.
Het verspreiden van thermische spanning aan de punt door middel van een ronde neusvorm: de daadwerkelijke slagvastheid van hardmetalen ronde neusfrezen in structurele componenten voor de lucht- en ruimtevaart.
Tijdens een recente test op uitsparingen voor Ti-6Al-4V-behuizingen in de luchtvaartindustrie, vertoonden standaard vlakke gereedschappen al na 12 minuten afbrokkeling in de hoeken. Door over te schakelen op hardmetalen ronde frezen met een hoekradius van R1.0 werd de levensduur van het gereedschap verlengd tot meer dan 45 minuten bij dezelfde snijsnelheden en voedingen. De radiale boog verdeelt de snijkrachten gelijkmatig, waardoor de thermomechanische schok per oppervlakte-eenheid drastisch wordt verminderd.
De hoekradius zorgt ook voor een natuurlijke radiale spaanverdunning. De spanen krullen en verlaten de uitsparing soepel in plaats van zich op te hopen en strak te buigen in scherpe hoeken. Waar de onderdeeltekeningen dit toelaten, raden we altijd aan om scherpe hoeken te vervangen door hoeken met een radius van R0.5 tot R2.0 om voortijdige breuk van de freespunt te voorkomen tijdens middelzwaar tot zwaar zijfrezen.
Parameters voor het slijpen en micro-afschuinen van de snijkant: standaardprocedures om afbrokkeling van de snijkant te voorkomen bij het frezen van sleuven in volhardmetaal.
Onder hoge vergroting onthult een ongeslepen hardmetalen snijkant een gekartelde rij microvertandingen. Bij het frezen van titanium breken deze microvertandingen onmiddellijk af, wat leidt tot snelle breuk van de snijkant. Bij de productie van volhardmetalen freesgereedschappen voor lastige legeringen passen we gecontroleerd CNC-honen toe om een snijkantradius tussen 12 µm en 18 µm te behouden, gecombineerd met een negatieve micro-afschuining van 2° tot 4°.
Deze randvoorbereiding versterkt het hardmetalen substraat tegen zware afschuifbelastingen zonder overmatige gereedschapsdruk toe te voegen. Hoewel sommige operators vrezen dat honen de snijweerstand verhoogt, wegen de voordelen van het elimineren van micro-scheurtjes ruimschoots op tegen de geringe toename van de kracht. Het beschermen van de integriteit van de snijkant bij het bewerken van hard titanium heeft altijd de hoogste prioriteit.
Ongelijke spoed en variabele helixvorm: het elimineren van trillingen en afbrokkeling veroorzaakt door hoogfrequente resonantie in CNC-freesgereedschappen voor titanium.
De lage elasticiteitsmodulus van titanium veroorzaakt gemakkelijk ernstige trillingen wanneer de tandpassagefrequenties overeenkomen met de harmonischen van de machine. Om deze resonantiefrequenties bij de bron te doorbreken, zijn onze hoogwaardige CNC-freesgereedschappen voor titanium voorzien van ongelijke groefindexering in combinatie met variabele spiraalhoeken (zoals 38°/41°).
De ongelijke afstand tussen de groeven verstoort de harmonische timing tussen opeenvolgende tandinslagen, terwijl de variabele spiraalvorm de snijfase continu verschuift langs de axiale diepte. Deze geometrie dempt trillingen voordat ze kunnen ontstaan, waardoor harde snijgeluiden veranderen in een constant gezoem en harmonische afbrokkeling op hoge zijwanden wordt voorkomen.
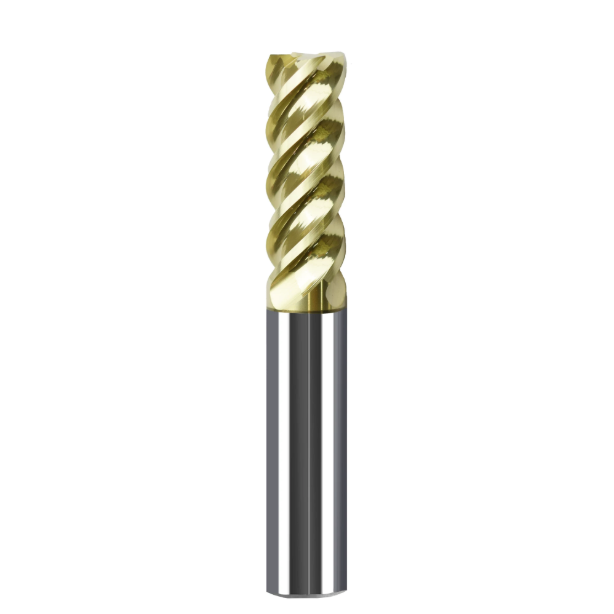
Diepe holtes en smalle speling: trillingsbeheersing en voorkoming van gereedschapsbreuk bij lange, afgeronde freeskoppen
Diepe holtes in titanium componenten zoals blisks en behuizingen vereisen een groot bereik waar de ruimte beperkt is. Wanneer de overhang groter is dan 4xD tot 6xD, neemt de buigstijfheid sterk af, waardoor standaardgereedschappen gevoelig worden voor doorbuiging. Het gebruik van een lange, afgeronde freeskop voorkomt effectief doorbuiging van de zijwanden, maar de afgeronde hals creëert een plaatselijke buigzone die strikte controle op doorbuiging vereist.
Het simpelweg verlagen van de voedingssnelheid pakt vaak averechts uit, waardoor het gereedschap tegen de flexibele titaniumwand schuurt en deze hardt. Succesvol diepfrezen vereist een evenwicht tussen de overhangverhouding van de hals, een stevige gereedschapshouder en adaptieve gereedschapspaden om gereedschapsafbuiging en harmonische trillingen binnen nauwe, voorspelbare grenzen te houden.
Doorbuiging en microtrillingen bij bewerkingen met lange uitsteeksels: het voorkomen van voortijdige vermoeidheidsbreuk bij de overgang tussen hals en schacht van lange, afgeronde freeskoppen.
Onderzoek naar defecten aan gereedschappen bij een toeleverancier in de lucht- en ruimtevaartsector wees uit dat de meeste breuken zich voordeden precies bij de overgangsradius tussen de hals en de schacht. Scanningelektronenmicroscopie bevestigde de aanwezigheid van vermoeiingssporen bij hoge cycli, veroorzaakt door continue wisselende buigbelastingen op de lange, afgeronde frees tijdens diepe freesbewerkingen.
Om vermoeiingsbreuken te voorkomen, bewerken en polijsten we de overgangszone van de hals om microscopische slijpspanningsconcentraties te elimineren. Waar de hellingshoek van de wand dit toelaat, schakelen we over van rechte halzen naar taps toelopende halzen. Zelfs een bescheiden tapsheid van 1° tot 1.5° verhoogt het dwarsdoorsnedetraagheidsmoment met meer dan 30%, waardoor de doorbuiging drastisch wordt verminderd en broze halsbreuken worden voorkomen.
Verschillende DOC- en trochoïdale zijfreesstrategieën: slijtageverdeling langs de lange, afgeronde frees
Het frezen van diepe sleuven met een vaste axiale snijdiepte concentreert het schurende, werkgeharde titanium precies op de snijdieptelijn. Dit veroorzaakt zware, plaatselijke slijtage van de inkepingen, waardoor de sterkte van de snijkant van uw lange, afgeronde frees snel afneemt en plotselinge hoekbreuk optreedt.
We voorkomen dit door een dynamisch trochoïdaal pad te programmeren met variërende axiale snijdieptes. Door de snijdiepte bij elke doorgang iets te verschuiven, wordt de slijtage van de snijdiepte over de snijkanten verdeeld, waardoor diepe inkepingen worden voorkomen en de radiale gereedschapsinschakeling licht, constant en trillingsvrij blijft.
Krimppassinghouders en zeer stijve klemmen: het reduceren van de radiale slingering tot minder dan 3 µm bij het frezen van diepe titaniumsleuven.
Lange overhangen vergroten de slingering van de spindel direct bij de gereedschapspunt: een slingering van 5 µm bij de houderneus kan bij een 6xD-overhang gemakkelijk oplopen tot meer dan 15 µm. Bij het bewerken van harde titaniumlegeringen zorgt een te grote dynamische slingering ervoor dat één snijkant de volledige spanenbelasting moet dragen, wat bij de eerste insteek catastrofale afbrokkeling van de punt veroorzaakt.
We raden ten zeerste aan om standaard spantanghouders te vervangen door zeer stijve krimp- of precisie-hydraulische gereedschapshouders. Deze systemen behouden een totale dynamische slingering van minder dan 3 µm. Een gelijkmatige spaanverdeling over alle snijkanten voorkomt overbelasting van individuele tanden en zorgt ervoor dat uw titanium frees een voorspelbare, lange levensduur heeft, zelfs in veeleisende diepe holtes.
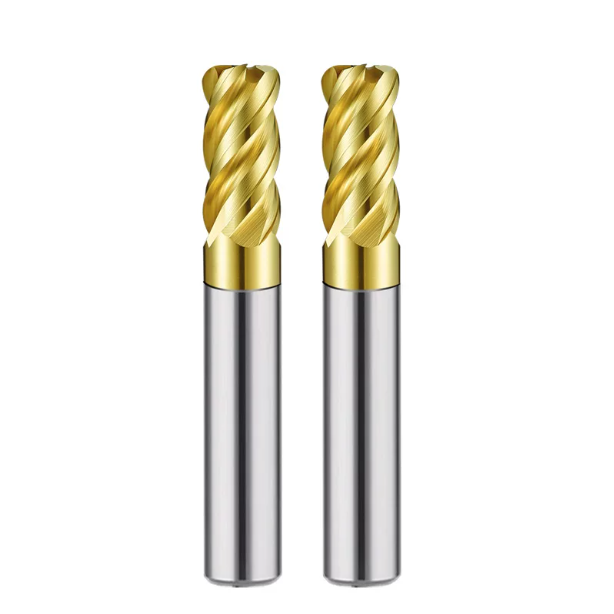
Aanpassing van bewerkingsparameters op locatie: praktische regels voor het verlengen van de levensduur van CNC-freesgereedschappen voor titanium
Bij het oplossen van problemen met het snijden, schakelen machinisten vaak de aanvoerregeling uit bij het eerste teken van lawaai. Hoewel het terugschroeven van de aanvoer de snijgereedschappen beschermt bij het snijden in aluminium of zacht staal, versnelt dit bij titanium de slijtage van de snijkant. De lage thermische geleidbaarheid en sterke elasticiteit vereisen parameters die een evenwicht vinden tussen mechanische schuifkrachten en warmteafvoer tijdens het snijden.
Om het volledige potentieel van CNC-freesgereedschappen voor titanium te benutten , is een stabiele, continue afschuifwerking essentieel. Deze balans is afhankelijk van de oppervlaktesnelheid, de voeding per tand en een goede penetratie van de koelvloeistof door de thermische barrière. Het afstellen van de parameters in de praktijk draait niet om het kopiëren van catalogustabellen, maar om een dynamische balans tussen spaanafvoer en gereedschapslevensduur, gebaseerd op de stijfheid van de machine.
De kern van de zaak voor voedingssnelheid en voeding per tand (Fz): Voorkomen dat titanium freesgereedschappen wrijving en slip vertonen in de koudvervormde laag.
Een veelgemaakte fout in de werkplaats is het gebruik van voedingssnelheden lager dan 0.01 mm per tand. Titanium vormt onder plastische vervorming een 0.01 mm tot 0.03 mm dikke, geharde laag. Als de voedingssnelheid van uw titanium frees onder deze drempelwaarde komt, schuurt de snijkant tegen de geharde laag in plaats van te scheren, wat onmiddellijk thermische ablatie en slijtage van de flank veroorzaakt.
We hanteren een strikte regel voor de minimale spaandikte: de tand moet voorbij de werkgeharde grens bijten. Houd de nabewerking bij het zijfrezen op minimaal 0.035 mm per tand en de voorbewerking tussen 0.06 mm en 0.12 mm, gecorrigeerd voor spaanverdunning. Een goede spaanafvoer zorgt voor warmteafvoer via de spaan en voorkomt catastrofale micro-afsplintering aan de snijkant.
Dynamische frees- en gereedschapsinschakelhoekregeling (TEA): Minimalisering van de mechanische impact op freesgereedschappen voor titanium
Bij het volledig frezen van sleuven wordt hardmetaal blootgesteld aan een zware inschakelhoek van 180 graden, wat leidt tot snelle mechanische schokken en microbreuken. Bij het optimaliseren van het voorbewerken van titanium geven we prioriteit aan hoge snijsnelheden en diepe axiale sneden in combinatie met een lichte radiale inschakelhoek (Ae bij 5% tot 10% van de gereedschapsdiameter). Deze strategie zorgt ervoor dat uw titaniumfrees een constante, lage inschakelhoek behoudt.
Lichte radiale sneden veroorzaken radiale spaanverdunning, waardoor de radiale afbuigingskrachten op de gereedschapsschacht afnemen. Een kortere snijduur per omwenteling betekent minder warmteoverdracht naar het gereedschapslichaam, waardoor de snel bewegende spanen thermische energie kunnen afvoeren. Een constante snijweerstand elimineert cyclische belastingpieken, waardoor slijtage van de snijdiepte effectief wordt voorkomen voordat deze begint.
Koelvloeistof onder hoge druk en spaanafvoer: Voorkomen van voortijdige uitval van titanium freesgereedschappen door hersnijden van spanen
Titaniumspanen zijn taai, vezelig en chemisch reactief bij hoge temperaturen. Standaard koelvloeistof verdampt vaak voordat deze de snijzone bereikt, waardoor een dampbarrière ontstaat die leidt tot plaatselijk droog snijden. Ingesloten spanen die terug de holte in worden getrokken, zullen onmiddellijk de hoekradius of de groeven van uw titanium frees verbrijzelen.
Wij raden ten zeerste aan om hogedrukkoeling door de spindel te gebruiken met een druk tussen 20 en 70 bar. Hogedrukstralen dringen direct door de dampbarrière bij de gereedschapspunt voor onmiddellijke koeling. De gerichte hydraulische straal blaast spanen binnen microseconden uit de snijzone, waardoor hersnijden wordt voorkomen en de integriteit van de snijkant behouden blijft.
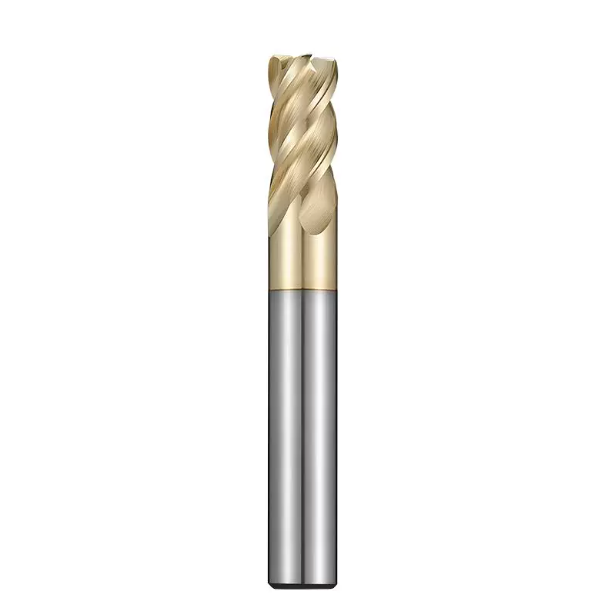
Kostenbesparende oplossingen wanneer standaardgereedschap tekortschiet: het ontwikkelen en selecteren van op maat gemaakte OEM-freesgereedschappen
Wanneer de basisinstellingen voor de voeding, geoptimaliseerde gereedschapspaden en hogedrukkoeling hun grenzen bereiken, vormen standaardgereedschappen uit de catalogus de bottleneck. Kant-en-klare frezen doen concessies op het gebied van substraatsterkte en spaanhoek om gemengde materialen te kunnen verwerken. Bij massaproductie voorkomen speciaal ontwikkelde OEM-freesgereedschappen voortijdige slijtage door zich te richten op de exacte faalmechanismen van uw specifieke configuratie.
Gereedschap op maat biedt ongeëvenaarde processtabiliteit. Bij diepe holtes, dunne constructiewanden of aanhoudende slijtage van de inkepingen zullen standaardgeometrieën uw cyclustijden beperken. Heeft u te maken met ernstige vervorming van onderdelen of een hoog afvalpercentage? Dan kunt u gespecialiseerde overgangsprofielen en speciaal ontworpen hoekprofielen overwegen om de totale kosten per onderdeel te verlagen.
Het afstemmen van substraatkwaliteiten met nanocoatings: het balanceren van hardheid en taaiheid in OEM-freesgereedschappen voor specifieke titaniumlegeringen
Het nastreven van extreme hardheid leidt vaak tot brosse breuken aan de snijkant tijdens onderbroken sneden. Bij het ontwerpen van op maat gemaakte OEM-freesgereedschappen balanceren we de microkorrelhardheid met de dwarsbreuksterkte. Titaan van klasse 2 vereist vlijmscherpe geslepen snijkanten met antikleefcoatings, terwijl Ti-6Al-4V-smeedstukken taaie substraten met een submicrongehalte en een hoger kobaltgehalte vereisen om zware mechanische schokken te kunnen weerstaan.
PVD-coatings moeten zowel een extreme slijtvastheid bieden als een thermische barrière vormen tegen hechting van titanium. Wij passen siliciumgedoteerde nanolaagcoatings toe (zoals TiAlSiN of AlCrSiN) die bestand zijn tegen oxidatie tot boven de 1100 °C. Als u last heeft van afbladdering aan de randen door intense thermische cycli, kunt u overstappen op hitteblokkerende nanocoatings om te voorkomen dat thermische scheuren zich verder verspreiden in het hardmetaalsubstraat.
Gespecialiseerde spaanbrekers en optimalisatie van niet-standaard hoekradii: hoe OEM-freesgereedschappen de kosten per onderdeel verlagen
Bij grootschalige bewerkingen in de lucht- en ruimtevaartindustrie zijn de kosten per afgewerkt onderdeel veel belangrijker dan de aanschafprijs van het gereedschap. Standaard vingerfrezen met een vaste radius laten vaak overtollig materiaal achter, waardoor extra nabewerkingen in diepe groeven nodig zijn. Met speciaal voor OEM-toepassingen ontwikkelde freesgereedschappen slijpen we toepassingsspecifieke hoekradii (zoals R1.25 of R2.35) rechtstreeks op het gereedschap, waardoor voorbewerking en semi-nabewerking gecombineerd worden.
Door speciaal ontworpen spaanbrekervertandingen langs het spaanvlak aan te brengen, worden harde titaniumstrips in kleine, hanteerbare segmenten gebroken. Dit voorkomt dat spanen zich ophopen in diepe ribben en dat spanen de afgewerkte oppervlakken beschadigen. Als u tijd verliest met handmatig spaanverwijdering, kunt u bewerkingen stroomlijnen met speciale spaanbrekerprofielen om de cyclustijden aanzienlijk te verkorten.
Het bepalen van referentiewaarden voor gereedschapswisseling bij het bewerken van titanium in serie: het vaststellen van wetenschappelijke vroegtijdige waarschuwingsnormen voor CNC-freesgereedschappen voor titanium.
Wachten tot er snijgeluiden of catastrofale breuken optreden voordat gereedschap wordt vervangen, leidt gegarandeerd tot afgekeurde titanium onderdelen en mogelijke schade aan de spindel. In productielijnen die CNC-freesmachines voor titanium gebruiken, vereist procescontrole strikte, kwantificeerbare slijtagelimieten. We raden aan om verplichte drempelwaarden voor gereedschapsvervanging in te stellen: maximale flankenslijtage (VB) onder 0.15 mm en kerfslijtagediepte (VBN) onder 0.20 mm.
Combineer spindelbelastingsmonitoring met routinematige optische inspectie op de werkbank om de slijtageprogressie nauwkeurig te volgen. Als u geautomatiseerde bewerkingscellen voor titanium bouwt, kunt u gereedschapswisselcycli instellen op basis van bewezen aantallen geproduceerde onderdelen, in plaats van de gereedschappen tot op het punt van vermoeiingsbreuk te laten draaien.
Heeft u momenteel problemen met slijtage van de snijdiepte, trillingen bij gereedschappen met een groot bereik of voortijdige afbrokkeling van complexe titanium onderdelen? Neem dan gerust contact met ons op en deel uw onderdeeltekeningen, legeringskwaliteiten en machinegegevens, zodat we uw configuratie kunnen evalueren en de juiste gereedschapsgeometrie kunnen instellen.






