
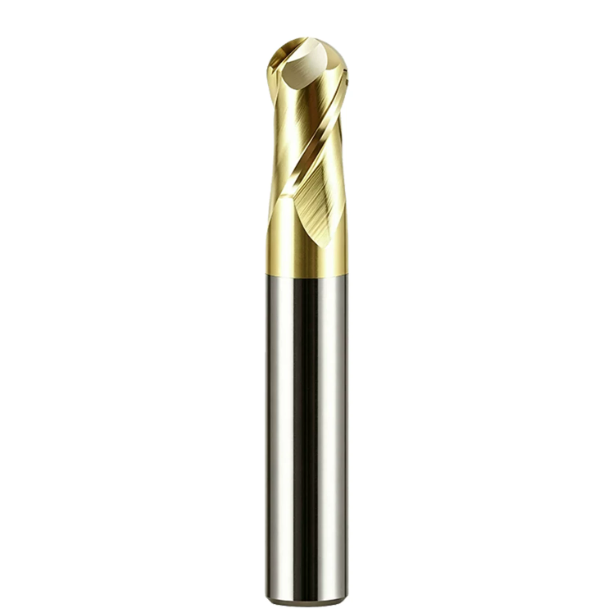
Enkele maanden geleden nam een vaste klant – een fabrikant van ruimtevaartonderdelen in Californië – contact op met onze technische afdeling met een dringende kwestie.
Ze hadden een spoedorder aangenomen voor constructieonderdelen van Ti-6Al-4V (TC4), maar diepfreesbewerkingen veroorzaakten ernstige trillingen van de spindel. De machine bleef alarm slaan, oppervlakken vertoonden opvallende trillingssporen en hun geïmporteerde snijgereedschappen braken al na 15 minuten catastrofaal af. Het verlagen van de snijsnelheid en het overschakelen naar dikkere gereedschapshouders verlengden de cyclustijden weliswaar, maar losten het onderliggende probleem niet op.
Dit scenario was ons maar al te bekend. Als gereedschapsfabrikant met meer dan tien jaar ervaring op de werkvloer zijn we deze specifieke uitdaging herhaaldelijk tegengekomen in Europese en Amerikaanse vestigingen.
Titaniumlegeringen hebben een lage elasticiteitsmodulus en een extreem slechte warmtegeleiding; bewerking met brute kracht leidt tot gereedschapsbeschadiging door werkverharding en intense snijweerstand. In deze omgeving met hoge spanning kunnen zelfs hoogwaardige volhardmetalen freesjes de door vermoeidheid veroorzaakte afbrokkeling van de snijkant, als gevolg van heftige harmonische resonantie, niet weerstaan.
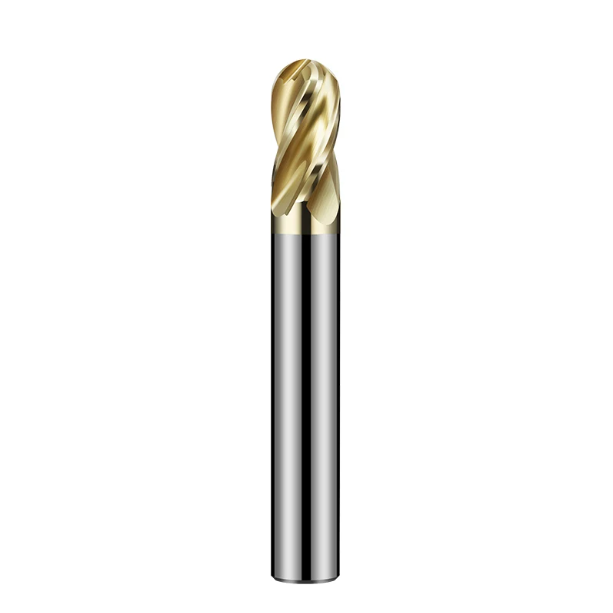
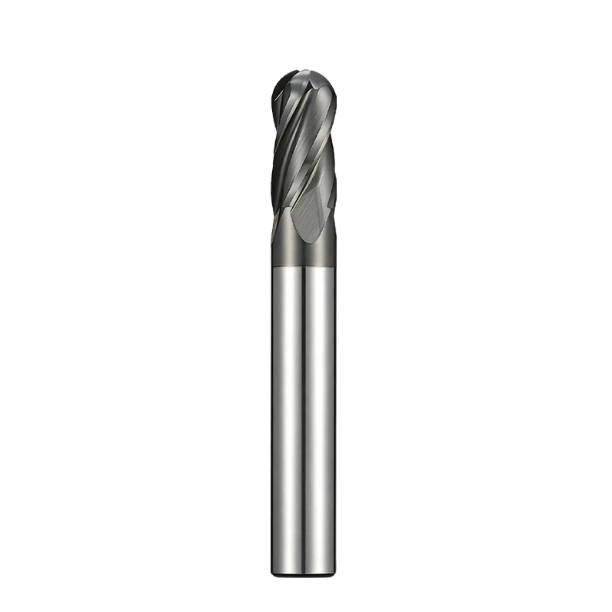
We hebben de klant onze gespecialiseerde CNC- freesgereedschappen voor titanium toegestuurd : 5-snijvlakkenfrezen met een variabele spiraalhoek en ongelijke tandafstand.
Het principe is eenvoudig: ongelijke tandafstand doorbreekt de ritmische cyclus van snijkrachten, terwijl de variabele spiraalvorm de krachten dynamisch langs de Z-as verdeelt en zo trillingsaccumulatie bij de bron afsnijdt. Om gereedschapstuiteren in diepe holtes te elimineren, hebben we deze trillingsdempende geometrie toegepast op lange halsfrezen en kogelkopfrezen voor titaniumconstructies. De testresultaten voldeden aan alle verwachtingen: trillingen verdwenen direct, de oppervlakteruwheid daalde van Ra 1.6 μm naar Ra 0.4 μm en de levensduur van het gereedschap verdrievoudigde.
De feiten tonen aan dat het bij het bewerken van titaniumlegeringen veel beter is om de spanning te laten opvangen door een geoptimaliseerde gereedschapsgeometrie, in plaats van de machine de spanning te laten absorberen.
Als fabrikanten van freesgereedschap die dagelijks aan slijpmachines en in werkplaatsen werken, begrijpen we de strenge eisen voor stabiliteit in de toeleveringsketen en rendement op investering (ROI). Daarom kiezen steeds meer buitenlandse machinefabrieken voor een betrouwbare Chinese leverancier van hardmetalen freesgereedschap met eigen R&D – want een echt goed gereedschap produceert betrouwbaar gekwalificeerde onderdelen en verlaagt tegelijkertijd de kosten per snijkant.
Staat er momenteel een machine in uw werkplaats die onder zijn capaciteit draait vanwege titaniumtrillingen?
Waarom conventionele gereedschappen onvermijdelijk trillen tijdens het bewerken van titaniumlegeringen
Na meer dan 16 jaar in de werkplaats te hebben gewerkt, weten we dat negen van de tien monteurs die technische hulp zoeken bij het frezen van titanium, worstelen met trillingen. De meeste machinisten wijten dit aanvankelijk aan een te lage machine-stijfheid of onvoldoende koelvloeistofstroom. Als je echter inzoomt op de snijzone, onthullen conventionele gereedschappen inherente geometrische gebreken bij het bewerken van Ti-6Al-4V. Wanneer de afstand tussen de snijkanten uniform is, raken de snijkrachten het werkstuk met een vaste frequentie, waardoor direct intense trillingen in het zeer resistente titanium ontstaan.
Bij de meeste freesbewerkingen van titanium schieten standaard volhardmetalen vingerfrezen tekort omdat hun symmetrische geometrie de elastische terugvering van het materiaal niet aankan. De elasticiteitsmodulus van titanium is slechts de helft van die van staal, waardoor het bewerkte oppervlak terugveert en hevig tegen het flankvlak schuurt. Als radiale krachten niet dynamisch worden gedempt, veranderen deze periodieke botsingen in destructieve hoogfrequente trillingen die de snijkanten binnen enkele minuten beschadigen.
De dodelijke vicieuze cirkel van resonantie en werkverharding van titanium
Enkele jaren geleden bezocht ons team een werkplaats voor medische en ruimtevaartonderdelen in Stuttgart, Duitsland, om een urgent probleem met een freesmachine op te lossen. Ze gebruikten standaard viersnijdige frezen met gelijke spoed om titanium botplaten te frezen, maar de spindel produceerde binnen enkele seconden na contact een oorverdovend gezoem. Omdat titanium warmte vasthoudt aan de snijkant, raken gereedschappen met gelijke spoed het materiaal met constante tussenpozen, waardoor de impactfrequenties samenvallen met de resonantie van de spindel.
Deze resonantie zet onmiddellijk een destructieve cyclus in gang. Microtrillingen zorgen ervoor dat de punt van het gereedschap op micronniveau in het werkstuk hamert, wat leidt tot ernstige werkverharding van het titaniumoppervlak. Naarmate er micro-afschilfering op de punt van het gereedschap ontstaat, neemt de snijweerstand toe en verwijdert de geharde laag van het werkstuk de coating van het gereedschap. In die Duitse werkplaats ontbrak het de gespecialiseerde freesgereedschappen voor titanium aan trillingsdempende geometrie, waardoor ze binnen enkele seconden ernstige slijtage aan de flanken vertoonden en de tanden afbraken.
Waarom lost het verhogen van de stijfheid het titaniumtrillingsprobleem niet op?
Wanneer ingenieurs te maken krijgen met doordringend geratel, is hun eerste reactie meestal om de gereedschapsoverhang te verkorten, de klemkracht van de trekstang te verhogen of over te stappen op hydraulische spankoppen. Hoewel stijfheid essentieel is, tonen onze snijtestgegevens aan dat het met brute kracht door de weerstand van titanium heen werken de trillingen slechts naar hogere frequenties verschuift zonder de accumulatie van impactenergie te elimineren.
Pogingen om de hoge elasticiteit van titanium te overwinnen met pure klemkracht zetten laagfrequente trillingen om in destructieve hoogfrequente microtrillingen. We hebben verschillende configuraties getest op een 5-assig CNC-platform en bewezen dat zelfs stijve CNC-freesgereedschappen voor titanium, zonder de periodieke fase van de snijkrachten te doorbreken, de wisselende spanning niet kunnen weerstaan. Om trillingen permanent te elimineren, moet je de fysieke omstandigheden van resonantie verstoren door middel van een gespecialiseerde gereedschapsgeometrie.
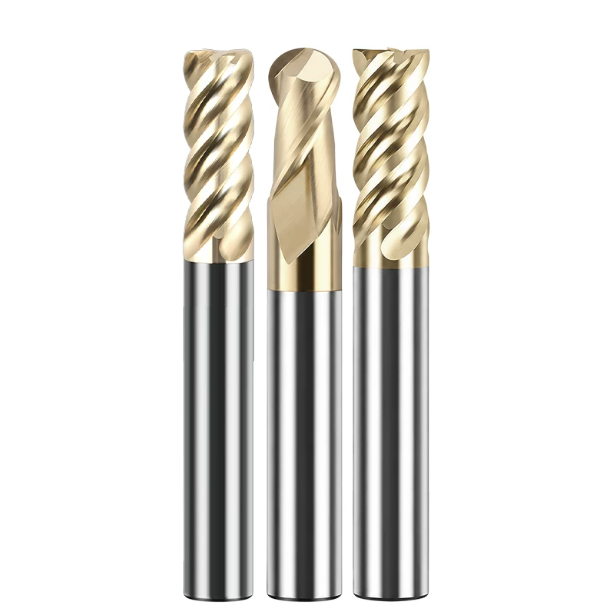
Trillingsdempende mechanismen door variabele spiraalhoek en ongelijke spoed: de geometrische geheimen van hoogwaardige volhardmetalen vingerfrezen
Omdat het verhogen van de stijfheid van de gereedschapshouder resonantie niet kan elimineren, moeten we ons richten op de geometrie van de snijkant zelf. Het geheim van het dempen van trillingen in hoogwaardige volhardmetalen vingerfrezen schuilt in het verstoren van de fysieke frequentie van de snede. Door de ruimtelijke verdeling van de snijkanten te veranderen, voorkomt het gereedschap dat cyclische stootbelastingen zich opbouwen tijdens het bewerken van titanium met hoge snelheid.
Het produceren van een titaniumfrees die bestand is tegen extreme hitte en snijweerstand vereist meer dan alleen het slijpen van een slijpschijf. We programmeren meerassige trajecten op 5-assige CNC-slijpmachines om variabele spiraalhoeken en ongelijke spoed in één gereedschapslichaam te integreren. Terwijl de frees met een hoog toerental draait, fluctueren de radiale en axiale krachten dynamisch over elke tand, waardoor de fysieke omstandigheden die nodig zijn voor trillingen worden doorbroken.
Ongelijke pitch: het verstoren van de periodieke fase van snijkrachten
Conventionele freesgereedschappen hebben een symmetrische tandafstand van 90°. Bij het op maat maken van speciale vingerfrezen voor titanium passen we de tandafstand echter aan naar asymmetrische patronen zoals 88°-92°-88°-92°. Deze asymmetrische afstand, geverifieerd met zeer nauwkeurige optische systemen op onze slijpmachines, verstoort het uniforme tijdsinterval waarin elke snijkant het materiaal raakt.
Bij sterke, elastische titaniumlegeringen levert deze kleine verschuiving aanzienlijke prestatieverbeteringen op in de praktijk. Terwijl de eerste tand een minuscule krachtfluctuatie genereert, komt de volgende tand met een onregelmatig interval in beeld, waardoor de amplitudeopbouw wordt gestopt voordat deze begint. In onze op maat gemaakte gereedschappen elimineert de ongelijke tandafstand laagfrequent kloppend geluid en voorkomt het voortijdige afbrokkeling van de gereedschapspunt.
Variabele helix: het aanpassen van de spaanafvoerhoek en de snijkrachtverdeling.
Naast de afstand tussen de groeven in de omtrekrichting is de spiraalhoek langs de Z-as van het gereedschap eveneens cruciaal voor het onderdrukken van trillingen. Waar standaardfrezen een uniforme spiraalhoek hebben (bijvoorbeeld 35°), gebruiken onze hoogwaardige CNC-freesgereedschappen voor titanium een variabele spiraalhoek van bijvoorbeeld 35°/38° of 38°/41°. Hierdoor verandert de invalshoek en het spaanafvoerpad voortdurend over verschillende axiale diepten.
Deze geometrie blinkt uit in frezen met een grote axiale snijdiepte (Ap). Bij het frezen van Ti-6Al-4V grijpen tanden met verschillende hoogtes niet gelijktijdig of onder dezelfde hoek in het materiaal, waardoor pieken in de snijkrachten worden afgevlakt. Tijdens zwaar zijfrezen of diep frezen blijft het spindelgeluid opmerkelijk stabiel en worden spanen soepel afgevoerd zonder nabewerking.
Onze testgegevens ter plaatse: CNC-freesgereedschappen met constante spoed versus variabele spoed/ongelijke indexering voor titanium.
Om werkplaatsingenieurs objectieve gegevens te verschaffen, hebben we vergelijkende tests uitgevoerd op een 5-assig bewerkingscentrum met Ti-6Al-4V-blokken. We hebben een standaard viersnijdige frees met gelijke spoed vergeleken met onze hardmetalen vingerfrees met variabele spoed en ongelijke spoed , bij identieke snelheden en voedingen. Een draadloze accelerometer, bevestigd aan de spindel, registreerde de trillingen in realtime.
Het standaardgereedschap veroorzaakte frequente pieken in de G-waarde en een hard ratelend geluid. Door over te schakelen naar onze trillingsdempende geometrie werd de gemiddelde trillingsversnelling met meer dan 60% verminderd. De oppervlakteafwerking verbeterde van een door ratelen aangetaste Ra 1.6 μm naar een spiegelgladde Ra 0.4 μm, terwijl de slijtage van de gereedschapsflank met bijna 70% daalde.
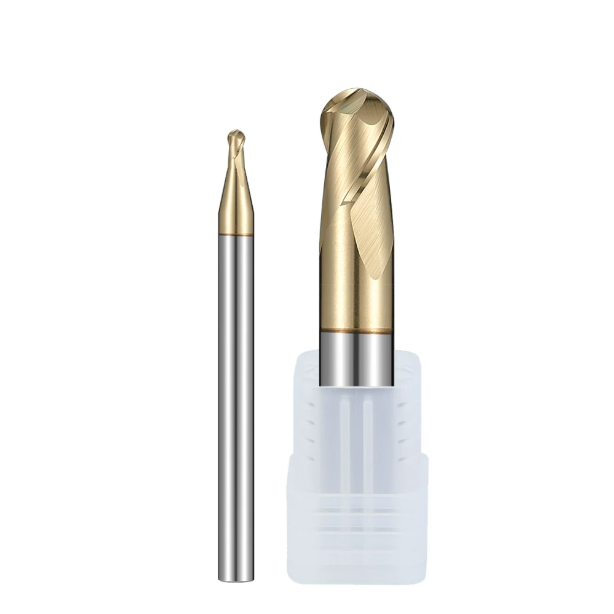
Het aanpakken van complexe vormen en diepe holtes: deze technologie toepassen op kogelkop- en lange-halsfrezen
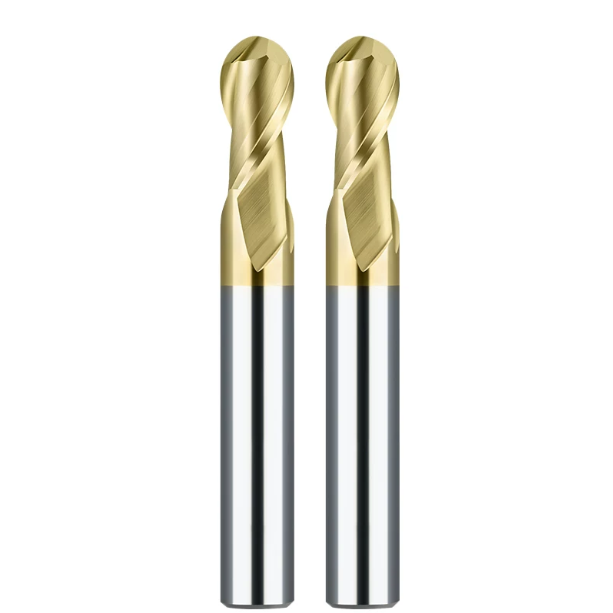
Het contouren van 3D-oppervlakken en het frezen van diepe holtes in titanium brengt enorme bewerkingsuitdagingen met zich mee. Het rechtstreeks toepassen van standaard antivibratie-eigenschappen op kogelneus- of lange-halsgereedschappen vermindert vaak de stijfheid van de gereedschapspunt. Door uitgebreid onderzoek en ontwikkeling hebben we vastgesteld dat trillingen bij gereedschappen met een verlengd bereik zich concentreren in de radiusovergangszone en de halsoverhang, waardoor gerichte geometrische ontkoppeling noodzakelijk is.
Door asymmetrische, variabele spiraalhoeken en een specifieke spatiëring van de snijkanten toe te passen op op maat gemaakte volhardmetalen vingerfrezen, wordt trillingsbeheersing uitgebreid naar zones met grote doorbuiging. Of u nu vliegtuigmotorbladen, orthopedische implantaten of diepe matrijsvormen freest, een op maat gemaakte gereedschapsgeometrie voorkomt beschadiging en herstelt de precisie bij toepassingen met een groot bereik.
Trillingsbeheersing voor complexe 3D-oppervlakken: uitdagingen en praktijktoepassing van kogelvormige freeskoppen met variabele spiraalhoek voor titanium
Bij 5-assig titaniumfrezen is een groot probleem met kogelkopfrezen dat de snijsnelheid (Vc) aan de punt bijna nul wordt, waardoor het materiaal scheurt in plaats van gesneden. Naarmate het contactpunt zich verplaatst van de punt naar de zijkant, nemen de snijkrachten sterk toe. Een uniforme spatiëring van de snijkanten in deze overgangszone veroorzaakt bijna altijd ernstige trillingen en overmatige snijschade.
Om dit op te lossen, hebben we een speciale kogelkopfrees voor titanium ontwikkeld. Op onze 5-assige slijpmachines passen we een continu variërende spiraalhoek toe over de overgang van bolvormig naar recht en een asymmetrische hoek nabij de S-vormige middenrand. Dit balanceert de snijkrachten dynamisch over de radius, waardoor drukpieken en abrupte trillingen in de hoeken worden geëlimineerd.
Het tegengaan van gereedschapsafbuiging in diepe holtes: trillingsdemping en spelinggeometrie bij volhardmetalen lange-halsfreesjes
Wanneer de gereedschapsoverhang meer dan 5D of 8D bedraagt, neemt de stijfheid van het gereedschap met lange hals drastisch af, waardoor doorbuiging een constant probleem wordt. In de werkplaats versterken grote overhangen zelfs kleine schommelingen in de snijkracht door het hefboomeffect. Dit veroorzaakt afwijkingen in de sleufbreedte, luide resonantie in diepe uitsparingen en plotselinge gereedschapsbreuk bij de hals.
Wij produceren onze lange-halsfreesgereedschappen met een combinatie van variabele spiraalhoeken en ongelijke tandafstanden, in combinatie met een taps toelopende hals voor maximale stijfheid. De variabele spoed verstoort resonantie bij lage frequenties, terwijl de taps toelopende speling de buigweerstand van het gereedschap vergroot, waardoor machinisten agressieve voedingssnelheden kunnen aanhouden zonder bang te hoeven zijn voor terugvering van het gereedschap.
Praktische snijparameters en valkuilen vermijden: een gids van een ervaren ingenieur voor het instellen van titanium freesgereedschap
Zelfs geavanceerde trillingsdempende geometrie vereist een slimme snijstrategie om het volledige potentieel te benutten. Meer dan de helft van de voortijdige gereedschapsbreuken is te wijten aan onjuiste programmering en koelvloeistofgebruik, in plaats van aan de kwaliteit van het gereedschap zelf. Machinisten die gewend zijn aan staal, gebruiken vaak traditionele snijpaden met een "brede snede en geringe diepte" bij titanium, wat leidt tot extreme warmteontwikkeling die de snijkanten snel beschadigt.
Het optimaliseren van gespecialiseerde freesgereedschappen voor titanium vereist een evenwicht tussen temperatuurregeling en beheersing van de snijkracht. Succes hangt af van het beheersen van de spaandikte en de snijwarmte. Door dynamisch trochoïdaal frezen toe te passen en variabele spiraalgeometrieën te gebruiken voor spaanafvoer, kunt u de frustrerende cyclus van lage efficiëntie en constante gereedschapswisselingen doorbreken.
Het balanceren van de radiale snijdiepte (Ae) en de snijsnelheid (Vc) bij trochoïdaal frezen
Bij het optimaliseren van de cyclustijden voor machinefabrieken in het buitenland passen we vaak dynamisch trochoïdaal frezen toe. In plaats van traditioneel sleuven frezen met een radiale inslaghoek van 50% tot 100% (Ae), maken trochoïdale freesbewegingen gebruik van een lichte radiale inslaghoek (Ae = 5%–10% D) in combinatie met een diepe axiale inslaghoek (Ap = 1.5–2D). Deze korte inslaghoek zorgt ervoor dat de snijkant tussen de rotaties kan afkoelen.
Door deze lichte aangrijpingsstrategie te combineren met onze nauwkeurig geslepen CNC-freesgereedschappen voor titanium, kunt u de snijsnelheid (Vc) met 30% tot 50% verhogen zonder warmteontwikkeling. Uit onze tests blijkt dat deze aanpak de metaalafvoersnelheid (MRR) met meer dan 200% verhoogt, terwijl de warmte naar de spanen wordt afgevoerd. Dit verlengt de levensduur van het gereedschap aanzienlijk ten opzichte van conventionele methoden.
Titaniumkoeling en chipcontrole: voorkomen dat koelvloeistof onder hoge druk de thermische balans verstoort
Het aanbrengen van koelvloeistof op titanium vereist uiterste zorgvuldigheid. We zien regelmatig dat operators externe koelvloeistofsproeiers rechtstreeks op hogesnelheidsgereedschappen richten tijdens zware bewerkingen. Hierdoor worden de snijpunten – die op bijna 1,000 °C werken – blootgesteld aan intense thermische schokken. Snelle temperatuurschommelingen veroorzaken microbreuken in het hardmetaalsubstraat, wat leidt tot plotselinge afbrokkeling van de snijkant.
Om thermische schokken te voorkomen, raden we ten zeerste aan om volhardmetalen freesgereedschappen met doorlopende koelkanalen te gebruiken. Interne koeling met een druk van meer dan 70 bar voert vloeistof rechtstreeks naar de snijzone, waardoor kleverige titaniumspanen door de variabele spiraalgroeven worden gespoeld voordat er warmte ontstaat. Als interne koeling niet beschikbaar is, zorgen luchtstoten of MQL (Minimum Quantity Lubrication) vaak voor een langere levensduur van het gereedschap dan intermitterende koeling met vloeistof.
Misvattingen ontkrachten: Hoe wij als Chinese fabrikant van freesgereedschappen zorgen voor een constante productiecapaciteit en kwaliteit.
Ingenieurs in het buitenland hebben vaak een complexe houding ten opzichte van Chinese snijgereedschappen: ze willen de kostenvoordelen, maar maken zich tegelijkertijd zorgen over de consistentie van de batches. Als gevestigde fabrikanten van freesgereedschappen, gespecialiseerd in moeilijk te bewerken legeringen, begrijpen wij deze zorgen. Topprestaties worden bepaald door de selectie van grondstoffen, de machineonderdelen en de procesbeheersing, en niet door de geografische locatie van de fabriek.
Om betrouwbare prestaties te leveren met Ti-6Al-4V is een gesloten kwaliteitsysteem essentieel. Elke stap – van de controle van de hardmetaalkorrels en het 5-assige CNC-slijpen tot het micro-slijpen van de randen en de PVD-coating – vereist absolute precisie. We concurreren rechtstreeks met topmerken uit het Westen omdat we deze strenge technische normen toepassen op elk gereedschap dat onze fabriek verlaat.
Nauwkeurige controle: Geïmporteerde hardmetalen slijpstaven en ANCA/Rollomatic 5-assige slijpmachines
Om eventuele zorgen over de consistentie van een Chinese hardmetalen frees weg te nemen, hanteren we volledige transparantie in ons productieproces. We vervaardigen onze titanium gereedschappen met behulp van in Europa geïmporteerde ultrafijne hardmetalen staven met een korrelgrootte van 0.4 μm. Dit substraat biedt een uitzonderlijke dwarsbreuksterkte (TRS) en hardheid, waardoor micro-afsplintering onder zware snijbelastingen wordt voorkomen.
We programmeren complexe geometrieën – variabele spiraalhoeken, ongelijke spoed en hoekradii – in ANCA- en Rollomatic 5-assige CNC-slijpmachines voor precisie in één enkele opspanning. Gecontroleerd met optische meetsystemen van Zoller, handhaven we toleranties voor de buitendiameter binnen ±0.005 mm en slingering onder 0.003 mm over een batch van 500 stuks, waardoor gereedschapswisselingen naadloos verlopen zonder parameteraanpassingen.
Coating en randvoorbereiding: de laatste stap die de levensduur van hoogwaardige titanium freesgereedschappen bepaalt.
Het slijpen van complexe geometrie is slechts de helft van het proces. Vers geslepen snijkanten bevatten microscopische bramen die snel afbrokkelen onder belasting, waardoor de coating loslaat. Om dit te voorkomen, passen we na het slijpen een hoonproces op micronniveau toe, waardoor een uniforme microradius ontstaat die de sterkte van de snijkant tegen zware schokken aanzienlijk verbetert.
Na de voorbereiding van de snijkant brengen we hoogwaardige nACo- of AlTiN-nanocomposietcoatings aan die bestand zijn tegen temperaturen tot 1,100 °C. Deze coatings kenmerken zich door extreme hardheid, lage wrijving en superieure oxidatieweerstand, waardoor warmteoverdracht naar de hardmetalen kern wordt voorkomen en de vorming van aanhechtingsmateriaal aan de snijkant (BUE) wordt tegengegaan. Deze combinatie resulteert in duurzame, volhardmetalen freesgereedschappen die geschikt zijn voor veeleisende toepassingen met titanium.
B2B-inkoop- en testoplossingen: Tier-1-merken vervangen door onze kosteneffectieve Chinese hardmetalen freesjes
Om de efficiëntie van titaniumbewerking te maximaliseren, is een veelzijdige strategie nodig: het oplossen van trillingen door middel van variabele spiraal-/ongelijke spoedgeometrieën, het aanpassen van de stijfheid voor diepe holtes en het optimaliseren van trochoïdale parameters met interne koeling. Door trillingsdempende geometrie in balans te brengen met snijmechanismen kunnen machinefabrieken een hoge doorvoer, een langere levensduur van gereedschappen en lagere operationele kosten realiseren.
Heeft u last van trillingen bij het bewerken van titanium constructieonderdelen, diepe sleuven of complexe 3D-oppervlakken? Of drukken hoge gereedschapskosten op uw marges? Dan nodigen wij u uit om uw huidige knelpunten te analyseren. Stuur ons uw componenttekeningen, titaniumkwaliteiten en snijgegevens. Ons team, met 15 jaar praktische technische ervaring, adviseert u over geoptimaliseerde freesgereedschappen voor titanium en levert proefmonsters om de productiviteit van uw werkplaats te verhogen.






