
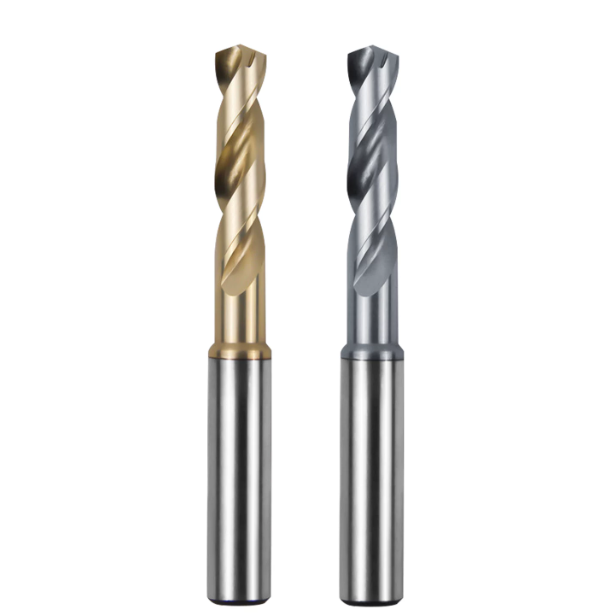
Afgelopen kwartaal hielpen we een klant in de lucht- en ruimtevaartsector bij het oplossen van een kostbare productiefout. Ze boorden Ti-6Al-4V-klephuizen op een 5-assige bewerkingsmachine, waarbij ze H7-gattoleranties aanhielden. Bij slechts het twaalfde gat schoot de spindelbelasting omhoog naar 140%, gevolgd door een scherpe piep toen de 6 mm-boor vastliep en brak op een diepte van 3.5D. Duizenden dollars aan halffabricaten werden direct afgeschreven.
We zien dit scenario regelmatig bij metaalbewerkers. Veel machinisten gaan ervan uit dat het bestellen van de duurste hardmetalen boren voor titanium alle risico's uitsluit. In plaats daarvan lopen ze tegen hetzelfde probleem aan: micro-afsplintering van de snijkant bij het ingaan van de boor, paarse spanen die zich in de groeven vastzetten, of voortijdige slijtage die de oppervlakteafwerking van de boring beschadigt. Titanium is onvergeeflijk, niet vanwege de pure hardheid, maar vanwege de snelle werkverharding, de intense chemische affiniteit en de slechte warmteafvoer.
Als toegewijd team van SAMHO-boorfabrikanten met meer dan 15 jaar ervaring, weten we dat consistente cyclustijden afhangen van specifieke microgeometrieën van het gereedschap. De beste boren voor het boren in titanium combineren vijf factoren: buigsterkte van het substraat, zelfcentrerende punten, interne koelkanalen, hittebestendige coatings en gecontroleerde snijkantvoorbereiding.
Bekijk je opstelling eens goed: snijdt je gereedschap het titanium schoon, of slijpt het de boring alleen maar onder extreme wrijving?
Waarom we aandringen op ultrafijne korrelsubstraten: Inzicht in de kritische drempel voor afsplinteringsweerstand bij hardmetalen boren voor titanium
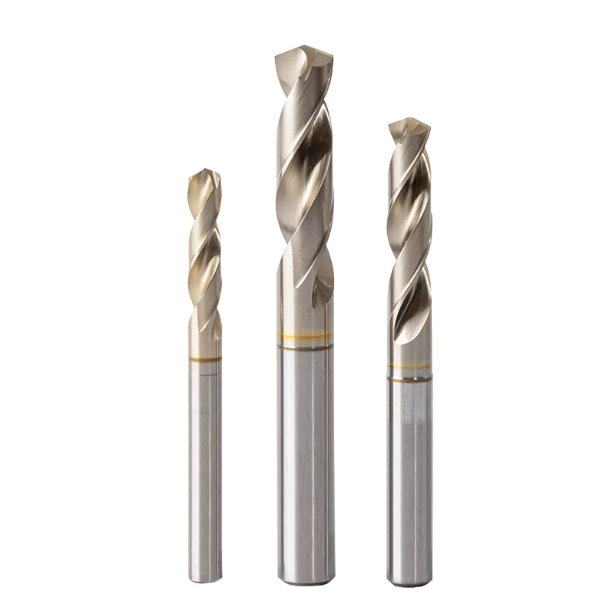
Blader door een willekeurige gereedschapscatalogus en u zult beweringen tegenkomen over "hoogwaardig, zuiver wolfraamcarbide". De resultaten in de werkplaats vertellen echter een heel ander verhaal. Bij het bewerken van Ti-6Al-4V raden we ingenieurs aan om verder te kijken dan alleen de macrohardheid (HRA/HV) en de korrelgrootte en de uniformiteit van het kobaltbindmiddel te inspecteren. Een hoge hardheid betekent weinig als het substraat onvoldoende breuktaaiheid heeft; broze gereedschappen breken zodra er terugvering optreedt.
Bij de productie van onze gespecialiseerde hardmetalen boren voor titanium houden we de korrelgrootte strikt onder de 0.5 micron. Deze submicronstructuur creëert een dichte kobaltmatrix die de dwarsbreuksterkte tot boven de 4,000 MPa brengt. Wanneer de boor diep in het boorgat variabele snijkrachten ondervindt, absorbeert deze structurele taaiheid dynamische schokken en houdt de snijrand intact.
Feedback van klanten uit het Westen: Waarom vertonen standaard titanium boorpunten vaak microsplinters bij de eerste snede?
Een Noord-Amerikaanse ruimtevaartfabrikant stuurde ons onlangs microfoto's met hoge vergroting van een vroege gereedschapsfout. Tijdens de productie met standaardboren merkten hun operators dat de buitenste snijkant al na minder dan twee seconden afbrokkelde – nog voordat de boordiepte was bereikt. Aanvankelijk dachten ze aan dynamische slingering van de spindel of speling in de as, maar controles ter plaatse toonden een radiale slingering van minder dan 3 micron aan.
De fout was volledig te wijten aan de kwaliteit van het hardmetaal. De werkplaats had universele boortjes van titanium gebruikt, gemaakt op een substraat met een gemiddelde tot grove korrelgrootte (1.0 tot 1.5 micron). Onder zware schuifspanning en werkverharding verspreidden zich snel microscheurtjes langs de korrelgrenzen. Voor onderdelen in de lucht- en ruimtevaart, waar bramen of beschadigingen aan de wand absoluut niet zijn toegestaan, leidde die eerste spaander tot onmiddellijke afkeuring van de hele partij.
De combinatie van hoge buigsterkte en fijne korrelstructuur voorkomt catastrofale breuk van het substraat bij hoge radiale snijweerstand.
We beoordelen gereedschap nooit uitsluitend op basis van het principe "harder is beter". Omdat titanium de warmte niet afvoert met de spanen, blijft er ernstige thermische spanning opgesloten in een kleine contactzone nabij de beitelrand. In combinatie met agressieve radiale buigkrachten zal een bros substraat microbreuken in de flanken oplopen die de groef beschadigen, met als gevolg plotselinge gereedschapsbreuk.
Om die keten van mislukkingen te doorbreken, hebben industriële titanium boorpunten de fijne korrelgrenzen van submicron wolfraamcarbide nodig om vermoeidheidsscheuren in een vroeg stadium te stoppen. Een uniforme korrelstructuur biedt ook de solide basis die nodig is om een schone, microgeslepen snijkant zonder inkepingen te slijpen. Hoewel het gebruik van hoogwaardige submicron carbide staven de productiekosten verhoogt, elimineert het de veel hogere kosten van het verwijderen van gebroken boren uit beschadigde werkstukken.
140° zelfcentrerende punthoek en beitelrandmodificatie: wat definieert een echte titanium-specifieke boor?
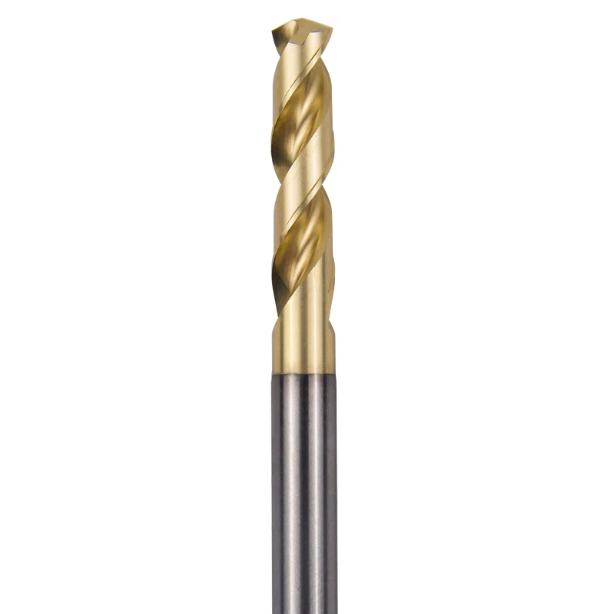
Bij het oplossen van problemen met het uitlopen van boorgaten in de werkplaats, verlagen operators vaak reflexmatig de voedingssnelheid of voegen ze een puntboorcyclus toe. Standaard punthoeken van 118° of 135° creëren echter een te lange snijlip in hoogwaardige titaniumlegeringen. Dit verlengde contactprofiel genereert ernstige radiale krachtonbalansen, wat leidt tot hoogfrequente trillingen op de bodem van het boorgat.
Door de puntshoek te vergroten tot 140°, verkorten we bewust het contactmoment van de actieve snijkant. Deze geometrie leidt de initiële snijweerstand naar binnen, richting de hartlijn van het gereedschap, in plaats van de randen af te buigen. Voor grootschalige productie zorgt de keuze voor een speciale boor voor titanium met een zelfcentrerende punt van 140° ervoor dat de positie direct bij contact wordt vergrendeld, waardoor afwijkingen zonder geleidingsbussen worden voorkomen.
Het elimineren van indringingsonscherpte: het overslaan van de spotting-operatie en tegelijkertijd zorgen voor onmiddellijke penetratie van de geharde laag.
Puntboren in Ti-6Al-4V is vaak een valkuil. Bij het analyseren van afvalpercentages met machinisten van klanten, zien we regelmatig dat de oorzaak van de problemen terug te voeren is op de contacttijd van de puntboor. Zelfs een fractie van een seconde wrijving zorgt voor een gladde laag aan de onderkant, waardoor een geharde buitenlaag ontstaat. Wanneer de hoofdboor deze gelokaliseerde harde plek bereikt, zorgt de ongelijkmatige zijdelingse belasting ervoor dat de buitenste hoeken direct afbrokkelen.
Een zelfcentrerende beitel, gefreesd met een 5-assige CNC-machine, maakt voorboren volledig overbodig. De speciale punt boort rechtstreeks in de ruwe legeringsmatrix voordat oppervlakteharding kan optreden. Om te controleren of u de beste boren voor het boren in titanium hebt, voert u een ononderbroken diepteboring uit met de gewenste aanvoersnelheid op een stijve VMC-machine: schone afschuiflijnen bevestigen onmiddellijke penetratie, terwijl opstaande uitsteekbramen wrijving aangeven.
Vermindering van de stuwkracht: hoe een geoptimaliseerd splitsingspunt wrijvingsgerelateerde warmteontwikkeling elimineert
Een onbewerkte beitelrand snijdt niet door metaal, maar ploegt erdoorheen als een extrusievlak met negatieve spaanhoek. Bij onze dynamometertests concentreert 50% tot 60% van de totale axiale stuwkracht zich direct op dit smalle gedeelte van het profiel. In titaniumlegeringen met een lage geleidbaarheid zorgt die intense, gelokaliseerde verplaatsing ervoor dat de temperatuur aan het grensvlak binnen milliseconden boven de 600 °C stijgt, waardoor de kern onmiddellijk degradeert.
Door de boorkern dunner te maken met een nauwkeurig gesplitste punt, worden positieve spaanhoeken toegevoegd aan de centrale snijlippen, waardoor de benodigde machinekracht met meer dan 30% afneemt. Weten welke boor het beste is, komt neer op het controleren van de kleur en vorm van de spanen in de opvangbak. Een goede gesplitste punt voert strak opgerolde, zilvergrijze spanen direct vanuit het midden af, waardoor wordt voorkomen dat heet materiaal aan een opgebouwde rand vastsmelt.
Spanenafvoergeometrie en ontwerp van interne koelkanalen: het bepalen van de beste boren voor titaniumlegeringen
Machinisten wijten plotselinge boorbreuken vaak aan de brosheid van het substraat, maar breuken in de spindel vertellen een ander verhaal: meer dan 60% van de catastrofale gereedschapsbreuken wordt veroorzaakt door spaanophoping in de groeven. Titaniumspanen hebben een hoge treksterkte en een sterk elastisch geheugen. Zodra ze loskomen van de snede, zetten ze met grote kracht uit tegen de smalle groeven.
Als de spiraalvormige profielen onvoldoende dwarsdoorsnede hebben, kunnen de spanen niet strak rollen. In plaats daarvan hopen ze zich op tegen de boorwand, waardoor er ernstige wrijvingspieken ontstaan die de spindel blokkeren. Om te bepalen welke boren het meest geschikt zijn voor exotische legeringen, profileren we de spiraalvormige kromming met behulp van optische comparatoren; de spanen moeten binnen milliseconden uit de snijzone worden verwijderd om de levensduur van het gereedschap te garanderen.
Praktische spaanafvoer met gepolijste, sterk gehoekte frezen: voorkomt secundaire compressie en vastlopen.
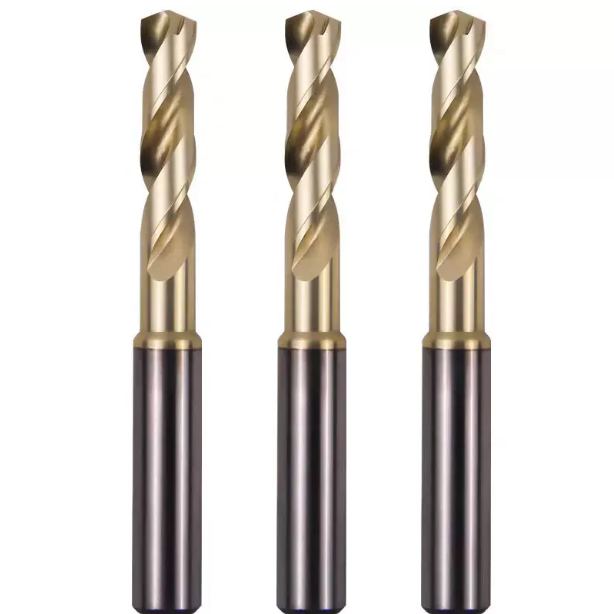
Bij de productie van medische botschroeven en ruimtevaartkleppen wordt bij het boren voorbij een diepte van 3xD de limiet van standaard 30°-groeven bereikt. Titaniumspanen beginnen halverwege de spiraal te stagneren, waardoor binnenkomende spanen zich in een dichte wig ophopen. Deze snelle ophoping zorgt voor een piek in het koppel totdat het gereedschap vlak in het werkstuk afbreekt.
We pakken dit aan door een spiraalhoek van 30° tot 33° te combineren met spiegelglad gepolijste spiraaloppervlakken. Micropolijsten verwijdert de dwarssporen van de slijpschijf, waardoor de glijweerstand verdwijnt. Hierdoor glijden onze hardmetalen boren voor titanium de spanen soepel weg bij hoge toerentallen, waardoor slijtage van de spiraal en krassen op de wand worden voorkomen.
Waarom externe koeling slechts een aanvulling is: de cruciale rol van koelvloeistofkanalen met een druk van meer dan 30 bar
Koelvloeistof in een standaard boormachine biedt weinig bescherming bij het boren in Ti-6Al-4V dieper dan 2xD. De centrifugale kracht en opstijgende spanen vormen een ondoordringbare barrière bij de boormond, waardoor de vloeistof de boorpunt niet kan bereiken. De bodem van de snede blijft droog en de boorpunt raakt snel oververhit.
Door koelvloeistof met een druk van meer dan 30 bar door de spindel te laten stromen, wordt de vloeistof rechtstreeks naar de snijzone en de beitelrand gevoerd. Dit creëert een hydraulisch zuigereffect dat spanen uit het gat blaast en tegelijkertijd de temperatuur van het contactoppervlak direct verlaagt. Om een maximale levensduur te bereiken met de beste boren voor het boren in titanium, is interne hogedruktoevoer essentieel om thermische slijtage te voorkomen voordat deze begint.
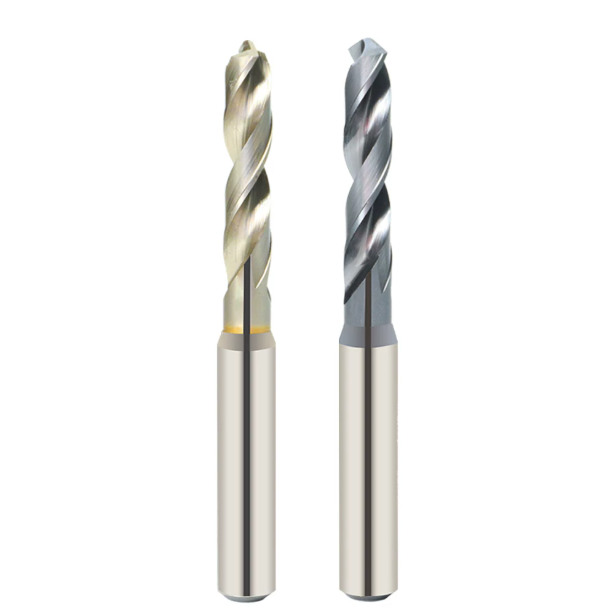
Nanocomposietcoating (AlTiN/TiAlSiN): een hittebestendige barrière tegen titaniumhechting
Bij moeilijk te bewerken legeringen herhalen machinisten vaak "geen coating, geen bewerking", maar het aanbrengen van meerdere coatinglagen op Ti-6Al-4V pakt al snel averechts uit. De sterke chemische affiniteit van titanium veroorzaakt snelle diffusie in vaste toestand en koudlassen tegen het kale carbide. Zodra een dikke coating onder zware schuifspanning loslaat, ontstaan er direct microputjes in het blootgelegde substraat.
Onze PVD-ovenproeven tonen aan dat een stabiele levensduur van titanium boorpunten volledig afhangt van de aluminium-siliciumverhouding binnen een nanogelaagde architectuur. Door silicium in een TiAlSiN-structuur te introduceren, daalt de wrijvingscoëfficiënt tot 0.35, terwijl tegelijkertijd uitstekende anti-hechtingsprestaties worden behaald. Hierdoor glijden gloeiendhete spanen van de snijzone af in plaats van aan de rand vast te hechten.
Verwar TiN niet met een slijtvaste coating: analyse van de hardheid bij hoge temperaturen en de oxidatie-/afschilferingsweerstand in de snijzone van 900 °C.
Leerlingen verwarren heldergoudkleurig titaniumnitride (TiN) vaak met de standaard voor exotische legeringen, wat steevast leidt tot storingen in de praktijk. TiN begint al te oxideren bij temperaturen tussen de 550 en 600 °C. Bij het boren van diepe gaten met een snelheid van 30 tot 40 m/min kan de plaatselijke hitte in de snijzone gemakkelijk oplopen tot boven de 800 °C, waardoor conventionele dunne coatings loslaten als verbrand papier.
Hoog-aluminium AlTiN- en nanocomposietlagen reageren anders bij extreme hitte: aluminiumatomen migreren naar het oppervlak en vormen ter plaatse een amorfe Al2O3-passiveringslaag. Deze nanoscopische bescherming zorgt ervoor dat hoogwaardige hardmetalen boren voor titanium hun hardheid behouden bij temperaturen tot bijna 1,000 °C. Het voorkomt dat thermische schokken de kern verzachten, waardoor catastrofale breuk van de snijkant wordt voorkomen.
Het tegengaan van kraterslijtage en opbouw van randmateriaal (BUE): een cruciale barrière voor het behoud van de afwerking van de boorgatwand.
Bij het boren van titanium componenten zijn fluctuerende toleranties en een onregelmatige booroppervlakte meestal terug te voeren op de opbouw van materiaal aan de snijkant (Built-Up Edge, BUE). Onder een microscoop met 200x vergroting is vaak te zien dat het werkstukmateriaal koudgelast is nabij de hoofdspleet. Doordat BUE zich herhaaldelijk vormt en afslijt tijdens de voedingscycli, worden hardmetaalkorrels rechtstreeks van het oppervlak losgetrokken, wat kratervormige slijtage veroorzaakt.
Om een Ra-waarde van 0.8 te behouden gedurende meer dan 100 boorcycli, is het gebruik van boorpunten met een hoge dichtheid van titanium de belangrijkste verdedigingslinie. Een inert, ultradicht coatingoppervlak verbreekt de chemische affiniteit met de kobaltbindfase, waardoor koudlassen op microschaal wordt voorkomen. Door de snijkanten scherp en schoon te houden, wordt wrijving aan de flanken en elastische terugvering beperkt, waardoor de consistentie van de boorgatdiameter gewaarborgd blijft.
Micro-honen en rondloopcontrole: testen op de werkvloer om de beste boorbits voor diepgatbewerking in titanium te identificeren.
Veel operators denken dat het snijden van taai titanium een vlijmscherpe snede vereist. De praktijk van diepboringen bewijst echter dat een onbewerkte, ruw geslepen snede direct bezwijkt zodra het werkstuk erin gaat. Onder vergroting vertonen standaard geslepen sneden microscopische slijpbreuken die onder axiale impact afbrokkelen en een kettingreactie van snedebreuken veroorzaken.
Omgekeerd verandert een te grote slijpsteen het zuivere afschuiven in destructieve extrusie, waardoor de bodem van het gat direct hard wordt. Tijdens onze routinematige batchproeven evalueren we de interactie tussen gecontroleerde randvoorbereiding en dynamische slingering om de beste boren voor het boren in titanium te bepalen. Deze balans bepaalt of uw gereedschap 5D-diepboorcycli zal doorstaan of halverwege zal breken.
Gecontroleerd slijpen van de snijkant tot 5 micron: waarom te scherp of te bot zijn hardmetalen boren met interne koeling snel beschadigt.
Tijdens een adviesopdracht voor een fabrikant van orthopedische botplaten, constateerden we dat de levensduur van de gereedschappen onregelmatig varieerde, met een onvoorspelbare marge van 15 tot 20 gaten per boor. Microscopisch onderzoek van de versleten boren bracht een ongecontroleerde randbewerking aan het licht: delen van de snijkant waren niet geslepen tot een diepte van bijna nul micron, terwijl andere delen agressief gepolijst waren tot voorbij 15 micron.
De onbewerkte delen vertoonden direct micro-afschilfering in koudbewerkt titanium, terwijl overgeslepen zones de snijweerstand en thermische wrijving verhoogden. We hebben hun opstelling aangepast naar vloeistofgepolijste, uniforme snijkanten van 5 tot 8 micron. Dit zorgde voor de ideale balans: scherp genoeg om koudbewerkte lagen te verwijderen en tegelijkertijd de hechting van de coating te versterken, waardoor de levensduur van hun hardmetalen boren voor titanium verdubbelde.
Praktische tests met krimpfitting- en hydraulische houders: de sleutel tot een lange levensduur van gereedschap door middel van radiale slingeringcontrole (minder dan 3 micron)
Zelfs geoptimaliseerde gereedschapsgeometrie schiet tekort in combinatie met een losse gereedschapshouder. Het gebruik van standaard ER-spantangen op grote uitsteeksels leidt vaak tot een slingering van meer dan 10 micron, waardoor één snijlip de volledige initiële belasting moet dragen terwijl de andere schuurt. Deze ernstige asymmetrische belasting zorgt ervoor dat de overbelaste rand binnen enkele seconden breekt.
Om het volledige potentieel van een hoogwaardige boor voor titanium te benutten, moet de totale slingering van de boor strikt binnen 3 micron blijven. We raden aan uw boren te combineren met precisie-hydraulische spankoppen of krimpfittinghouders voor diepboringen. Hydraulische olielagen dempen hoogfrequente trillingen, waardoor beide snijvlakken tijdens het boren een identieke spaanbelasting hebben.
Het perspectief van een fabrikant: hoe SAMHO werkplaatsen helpt de kosten per gat te verlagen
Op de werkvloer leidt een te strikte focus op de inkooporders voor gereedschap tot een vertekend beeld van de werkelijke economische aspecten van de bewerking. Echte winstgevendheid hangt af van de kosten per gat, waarbij rekening wordt gehouden met de levensduur van het gereedschap, de spindelbeschikbaarheid en het afvalpercentage. De taaiheid van het substraat, zelfcentrerende punten, gepolijste snijkanten, nanocomposietcoatings en de randvoorbereiding moeten naadloos aansluiten op de stijfheid van de spindel en de koelvloeistofaanvoer.
Als engineeringteam achter SAMHO, fabrikant van boorbits , kiezen we nooit voor standaard catalogusoplossingen voor complexe legeringen. We bestuderen de stabiliteit van de machine, het vermogen en de batchgroottes om de balans te vinden tussen snijkantsterkte en slijtvastheid. Als u te maken heeft met constante gereedschapsbreuk, taps toelopende gaten of beschadigde oppervlakken in titanium, kijk dan verder dan simpelweg gereedschap wisselen en herzie uw complete machine-opstelling.
Het verlagen van afvalpercentages door geometrische aanpassing in de serieproductie van ruimtevaartonderdelen en medische titanium botschroeven.
Standaard boormachines hebben vaak moeite met de uiteenlopende eisen van beugels voor de lucht- en ruimtevaart en medische TC4 ELI-botschroeven. Dunwandige componenten voor de lucht- en ruimtevaart trillen bij zware bewerkingen, terwijl miniatuurbotschroeven een diepe rechtheid van het gat tot 8D vereisen. In beide gevallen leiden kleine uittreedbramen of scheuren in de binnenboring tot onmiddellijke afkeuring.
Tijdens onze op maat gemaakte slijpbewerkingen passen we de wanddikte, de conische vorm en de vrijloophoek van hardmetalen boren voor titanium aan om de exacte fysieke stijfheid van het onderdeel te evenaren. Als u problemen ondervindt met de diepteverhouding van gaten of trillingen bij dunwandige onderdelen, stuur ons dan uw onderdeeltekeningen en opspangegevens zodat onze ingenieurs een aangepaste spiraalgeometrie kunnen configureren.
Richtlijnen voor snijparameters bij CNC-productieplanning: spindelsnelheid, voeding per omwenteling en gereedschapswisseldrempels.
Bij het boren in titanium is er vrijwel geen procesmarge: het overschrijden van de beoogde tolerantie leidt tot een snelle warmteafname. Voor Ti-6Al-4V met een koelvloeistofdruk van meer dan 30 bar en een slingering van minder dan 3 micron adviseren wij een oppervlaktesnelheid (Vc) van 28 tot 42 m/min. Houd de spaansnelheid constant op 0.03 tot 0.08 mm/omwenteling om door de koudvervormde zones te snijden zonder wrijving.
Wacht nooit tot de spindelbelastingsmonitor een alarm afgeeft voordat u uw boor vervangt door een titanium exemplaar. Stel een strikt protocol voor de levensduur van het gereedschap in: inspecteer de secundaire flank met een optische loep bij een vast aantal gaten en vervang het gereedschap zodra de flankslijtage 0.15 mm bereikt of de spanen veranderen van zilvergrijs naar paarse linten. Als u een productielijn opzet voor de lucht- en ruimtevaart of medische sector, neem dan contact met ons op en deel uw materiaalspecificaties, zodat we samen de snelheden en voedingen kunnen afstemmen.






