
Vorige maand ontvingen we van een partner in precisiespuitgieten in Stuttgart beelden van de werkvloer. Een 5-assig bewerkingscentrum was bezig met het afwerken van een diepe matrijs voor een koplamp. De opstelling combineerde voorgehard NAK80 (HRC 38) met een gehard H13-inzetstuk (HRC 52). Na de eerste bewerking gaf een meetklok een gereedschapsafbuiging van 0.035 mm aan bij de onderwand. Bij de tweede bewerking greep het gereedschap de onderste hoek vast, gaf een scherpe klik en splinterde direct af.
Hun werkplaatschef vroeg ons openhartig: "Bestaat er geen universele vlakke frees voor beide, of kloppen onze parameters helemaal niet?" In vijftien jaar gereedschapslijpen en technische ondersteuning hebben we dit probleem herhaaldelijk gezien. Matrijzenmakerijen haasten zich door één partij viersnijdige hardmetalen frezen te gebruiken voor verschillende materiaalhardheden. Maar voorgehard matrijsstaal en warmtebehandeld stempelstaal gedragen zich als totaal verschillende materialen.
P20 en NAK80 zijn zacht maar kleverig, waardoor er gemakkelijk ophopingen ontstaan die golvende zijwanden achterlaten. Gehard H13 vertoont direct een hoge thermische belasting. Standaard coatings verbranden bij droog snijden en een lange 6 mm vingerfrees zal doorbuigen of breken bij geringe snijweerstand. De fout ligt zelden bij de stijfheid van de machine. Het is eerder zo dat de gekozen vingerfrees niet de juiste korrelstructuur, randvoorbereiding en spiraalgeometrie heeft voor de taak.
Als fabrikant van hardmetalen freesgereedschappen die rechtstreeks met matrijzenmakerijen samenwerken, kennen we de kosten van afgekeurde wisselplaatjes. We hebben honderden bedrijven geholpen bij het oplossen van hardnekkige trillings- en afsplinteringsproblemen. Moet u in uw dagelijkse werkzaamheden voortdurend een balans vinden tussen wandafwerking en gereedschapslevensduur? Of moet u de voedingssnelheid verlagen tot onrendabele niveaus om uw frezen heel te houden?
Van voorgehard tot gehard staal: belangrijke bewerkingsuitdagingen en selectiecriteria voor vlakkopfrezen voor P20, NAK80 en H13
Tijdens het verlenen van technische ondersteuning op locatie zien we vaak dat operators risicovolle shortcuts nemen. Ze gebruiken een standaard vlakke frees in een voorgeharde holte, veranderen het programma en beginnen vervolgens met een geharde wisselplaat. Het resultaat is voorspelbaar: ofwel ontstaan er ernstige trillingssporen op de zijwand, ofwel breekt de hoekradius direct af. Spindelstijfheid is zelden de oorzaak. De snijfysica en warmteoverdracht verschillen fundamenteel tussen deze staalsoorten, waardoor één snijkantgeometrie niet geschikt is voor beide.
Om gereedschapsafbuiging en afbrokkeling van de snijkant te voorkomen, moet de gereedschapskeuze verder gaan dan "alles wat snijdt". Kunststofmatrijzenstaal en spuitgietstaal hebben zeer verschillende kernmicrostructuren. We evalueren de weerstand tegen plastische vervorming en de thermische geleidbaarheid voordat we de korrelgrootte van het hardmetaal kiezen. Een massieve vlakke frees biedt een balans tussen kernhardheid, taaiheid van het substraat en de capaciteit van de snijkant. Je moet de scherpe afschuifwerking afwegen tegen de kernstijfheid onder radiale snijkrachten.
Hechting en werkverharding in P20 en NAK80: Waarom universele vlakke freesgereedschappen vaak voortijdig falen tijdens het reinigen van hoeken
Bij het bewerken van P20 (HRC 30–34) of NAK80 (HRC 38–41) is de grootste uitdaging de hechting van het materiaal, niet de slijtage. Beide legeringen vloeien onder hoge snijdruk. Extreme afschuifwarmte zorgt voor koudlassen van microdeeltjes op het spaanvlak, waardoor een opgebouwde rand ontstaat. Deze vervorming verandert de snijgeometrie en veroorzaakt inkepingen in verticale wanden. Hierdoor wordt het erg moeilijk om tijdens lichte nabewerkingen een schoon oppervlak te verkrijgen.
Veel werkplaatsen gebruiken nog steeds standaard, universele vlakfrezen voor het bewerken van krappe hoeken. Deze gereedschappen hebben echter meestal een conservatieve spaanhoek en missen spiegelgladde snijkanten. Naarmate de frees de binnenste hoeken nadert, neemt de aangrijphoek sterk toe. Kleverige spanen worden in de nauwe snijkanten opnieuw gesneden, waardoor het oppervlak scheurt en de buitenste randen afbrokkelen. Voor deze materiaalsoorten zijn open snijkanten en een lagere wrijving altijd belangrijker dan absolute snijkantsterkte.
Snijbelastingen bij hoge temperaturen op gehard H13 (HRC 50–54): de essentiële vereiste voor gespecialiseerde vingerfrezen voor gehard staal
Het bewerken van gehard H13 (HRC 50–54) brengt totaal andere fysieke uitdagingen met zich mee. Na de warmtebehandeling neemt de treksterkte sterk toe en stijgen de snijkrachten exponentieel. De warmte-energie kan niet snel via de spanen ontsnappen, waardoor de hoge warmte direct naar de snijkant wordt overgedragen. Overmatig koelen met koelvloeistof veroorzaakt ernstige thermische cycli, waardoor microscopische spanningsbreuken in de hardmetaalmatrix ontstaan die direct leiden tot gereedschapsbreuk.
Om deze redenen eisen we dat operators overschakelen naar speciale freesgereedschappen voor gehard staal . Deze gereedschappen zijn niet gebaseerd op stompe impact. In plaats daarvan zijn ze voorzien van nauwkeurig geslepen snijkanten met negatieve spaanhoeken en PVD-coatings van hoogwaardig aluminium die bestand zijn tegen temperaturen boven de 1,000 °C. Door droog te frezen met een hogedrukluchtstraal bij verhoogde oppervlaktesnelheden wordt de afschuifzone grondig geplastificeerd. Standaardgereedschappen die hier worden gebruikt, vertonen ernstige slijtage aan de flanken, zelfs al na twee bewerkingen.
Praktische tests door gereedschapsfabrikanten: De doorslaggevende invloed van substraattaaiheid en toleranties op micronniveau op de levensduur van 6 mm vingerfrezen bij toepassingen met een groot bereik.
Gereedschappen met een kleine diameter blijven de meest delicate keuze voor diepe holtes en smalle ribben. Onze slijpproeven bevestigen dat zodra een 6 mm vingerfrees een lengte-diameterverhouding van 4:1 of 5:1 overschrijdt, de doorbuiging evenredig is met de derde macht van de overhang. Als de hardmetalen staaf onvoldoende dwarsbreuksterkte heeft, gaat de frees trillen onder tijdelijke hoekbelastingen. Daaruit volgt al snel een plotselinge breuk van de schacht.
Inkoopteams richten zich vaak uitsluitend op de eenheidsprijs, maar de precisie van de productie bepaalt de daadwerkelijke prestaties op de werkvloer. Als een 6 mm-gereedschap een totale slingering (TIR) van meer dan 0.003 mm heeft in een hydraulische of krimpspantang, worden de tandbelastingen asymmetrisch. Eén snijkant absorbeert overmatige impact, waardoor de levensduur van het gereedschap wordt gehalveerd. Bij diepe holtes bieden de taaiheid en concentriciteit van het substraat consistent betere bescherming dan extreme hardheid alleen.
Het oplossen van wandvervaging en gereedschapssporen op P20 en NAK80: het configureren van 4-snijdige hardmetalen vingerfrezen en snijstrategieën.
Bij het afwerken van precisiespuitgietmatrijzen verstoren doffe sleepsporen en zichtbare oneffenheden langs de zijwanden de oppervlaktekwaliteit. In de praktijk zien we dat dit meestal gebeurt wanneer operators de nabewerking als voorbewerking beschouwen. Voorgehard staal ondergaat plastische vervorming onder intense schuifspanning. Wanneer spanen tegen de wand worden gesmeerd in plaats van netjes afgesneden, neemt de oppervlaktekwaliteit direct af.
Om deze zijwanddefecten te voorkomen, balanceren we de kerndikte, de kromming van de snijkanten en de radiale insnijding. Een betrouwbaar proces zorgt ervoor dat de spaandikte strikt boven de kritische wrijvingsdrempel blijft, in plaats van zware sneden te forceren. Door een speciale viersnijdige hardmetalen frees te combineren met meefrezen en een constante oppervlaktelengte blijven de verticale wanden haaks. Dit verkort bovendien de tijd die nodig is voor handmatig polijsten aanzienlijk.
Waarom de 4-snijdige hardmetalen frees de standaardoplossing is voor trillingsbeheersing en een oppervlakteafwerking van Ra 0.4 op NAK80-zijwanden.
Machinisten vragen ons vaak waarom we voor het bewerken van kleverig NAK80 de voorkeur geven aan een viersnijdige frees boven een tweesnijdige frees. Hoewel tweesnijdige frezen grotere spaanruimtes creëren, mist precipitatiegehard NAK80 (ongeveer HRC 40) natuurlijke dempende eigenschappen. Naarmate de uitsteeklengte toeneemt tijdens het verticaal afwerken van de wanden, vertonen tweesnijdige frezen ernstige regeneratieve trillingen. Dit resulteert in dichte trillingsgolven over de wanden van de matrijs.
De keuze voor een stijve 4-snijdige hardmetalen vingerfrees biedt de benodigde torsiestijfheid voor lichte nabewerkingen. Continue gereedschapsinschakeling egaliseert de radiale snijkrachten en voorkomt dat de frees doorbuigt bij lichte stapgroottes (Ae 0.05–0.1 mm). Met de juiste primaire reliëfhoek snijden de snijkanten de vervormde laag schoon af. Dit zorgt ervoor dat een Ra 0.4-oppervlakte behouden blijft vóór het polijsten.
Snijolie of perslucht? Spanenafvoerparameters om opbouw van spanen aan de snijkant te voorkomen bij vlakke freesgereedschappen in de praktijk.
Bij het bewerken van kleverige staalsoorten bestaat vaak een tweedeling tussen het gebruik van een overvloedige koelvloeistof en droog frezen. Onze ervaring leert dat koelvloeistoffen op waterbasis vaak verdampen voordat ze de snijzone bereiken tijdens snelle bewerkingen. Dit veroorzaakt snelle thermische cycli die de spaanvorming op het spaanvlak versnellen. Zodra er een opbouwrand is gevormd, slijt de vlakke frees snel en beschadigt deze de zijwanden van het werkstuk.
Voor gesloten werkstukken werkt perslucht in combinatie met minimale smering (MQL) het beste. Richt een droge luchtstroom van minimaal 0.6 MPa direct op de uitgang van het gereedschap om spanen onmiddellijk af te voeren. Combineer dit met een snelle aanvoersnelheid van 0.03–0.05 mm per tand om de werkverhardingslaag voor te blijven. Het afvoeren van hete spanen voorkomt hersnijden en houdt de snijkanten scherp.
Afbrokkeling door onvoorzichtig indringen voorkomen: praktische instellingen voor spiraalvormige indringing in gesloten matrijsvormen
Het meest kritieke moment bij het frezen van een holte is het uitfrezen van een uitsparing in massief materiaal. Sommige operators frezen recht naar beneden langs de Z-as of laten de frees te agressief zakken. Omdat de snijsnelheid in het midden van de frees bijna nul is, kunnen spanen niet gemakkelijk ontsnappen. Hierdoor moeten de ondertanden tegen de opgesloten spanen slijpen, wat overbelastingsalarmen en afgebroken hoeken veroorzaakt.
We programmeren altijd een soepele, spiraalvormige instroombaan in gesloten ruimtes. Bij kleverige staalsoorten zoals P20 en NAK80 houden we de hellingshoek tussen 1.5° en 2.5°. Stel de diameter van de spiraalvormige baan in tussen 1.3 en 1.5 keer de diameter van de frees. Hierdoor delen de onder- en buitenranden de belasting, waardoor dunne spanen worden afgebogen die soepel naar boven worden afgevoerd zonder vast te lopen.
Beheersing van gehard H13 (HRC50+): Praktische ervaring met HRC65 hardmetalen vlakfrezen voor direct hardfrezen
Direct hardfrezen van warmtebehandelde H13-inzetstukken (HRC 50–54) vervangt het langzame EDM-proces en voorkomt hergesmolten oppervlaktelagen. Hardfrezen vereist echter een strikte gereedschapsstabiliteit en een rigide machinedynamiek. Veel bedrijven proberen geharde materialen te bewerken met standaard snelheden en voedingen. De snijkanten slijten binnen dertig minuten, waardoor er diepe groeven op dure matrijzen achterblijven.
Stabiel hardfrezen vereist een constante plastische afschuiving in plaats van agressieve, hamerende sneden. Uit uitgebreide tests is gebleken dat spanen gelijkmatig moeten worden afgesneden zonder plotselinge krachtpieken. Voor frezen bij hoge temperaturen en zware belastingen kunt u het beste een hardmetalen vlakfrees (HRC65) gebruiken, die speciaal is ontworpen voor extreme hardheid. Combineer hoge spindelsnelheden met een geringe radiale snijdiepte om een strikte maatnauwkeurigheid te garanderen.
Vermijd het gebruik van universele vingerfrezen op geharde mallen: praktische principes voor het vrijmaken van hoeken met HRC65 hardmetalen vlakke vingerfrezen om afbrokkeling te voorkomen.
Het vrijmaken van geharde binnenhoeken leidt vaak tot gereedschapsbreuk. Operators laten gereedschappen vaak rechtstreeks in 90-graden bochten draaien. Hierdoor schiet de inschakeling van het gereedschap in een fractie van een seconde van een lichte boog naar 180 graden. De resulterende krachtstoot verbrijzelt conventionele hardmetalen snijkanten. In plaats van normale slijtage aan de flank, breekt de gehele hoekrand direct af.
Bij het affrezen van hoekmateriaal met een HRC65 hardmetalen vlakfrees moet u scherpe bochten van 90 graden vermijden. Programmeer daarom altijd trochoïdale bewegingen of afremlussen in uw CAM-software. Houd de radiale stapgrootte tussen 2% en 5% van de gereedschapsdiameter bij ondiepe axiale bewegingen. Door soepel in de bochten te rollen, worden piekschokken geabsorbeerd en wordt microscopische afsplintering aan de freespunt voorkomen.
Het optimaliseren van micro-negatieve spaanhoeken en randslijpen voor freesgereedschappen van zeer hard staal: onze productiestrategie om micro-afsplintering te voorkomen.
De gereedschapsgeometrie voor gehard staal vereist een andere aanpak dan voor zachte legeringen. Standaardgereedschappen gebruiken scherpe, positieve spaanhoeken om de snijkrachten te verminderen. Echter, vlijmscherpe randen splinteren als glas tegen de harde carbiden in gehard staal. Bij het bewerken van warmtebehandeld H13-staal heeft de microscopisch kleine snijkant een sterke structurele ondersteuning nodig om de snijdruk over te brengen naar het massieve gereedschapslichaam.
We slijpen deze gereedschappen met een micro-negatieve spaanhoek van -5° tot -8° en brengen een 5-10 micron afronding aan op 5-assige slijpmachines. Hoewel deze afronding de stuwkracht enigszins verhoogt, verwijdert het microscopisch kleine braamresten van de slijpschijf. In combinatie met een ultraharde nanocomposietcoating (tot 3600 HV) comprimeert en snijdt deze versterkte geometrie harde materialen zonder dat er micro-afschilfering langs de snijkant optreedt.
Overschakelen van emulsiekoelvloeistof naar koude lucht: temperatuurregeling om microbarsten door thermische schokken te voorkomen bij het bewerken van H13-staal.
Operators spuiten tijdens H13-bewerking vaak koelvloeistof op gloeiende gereedschappen, in de veronderstelling dat dit de snijkant beschermt. Maar bij hogesnelheidsbewerkingen lopen de tandtemperaturen op tot 800 °C tijdens het snijden en koelen ze na het verlaten van het gereedschap snel af. Onder een elektronenmicroscoop vertonen defecte gereedschappen dichte, kamvormige scheuren die loodrecht op de snijkant lopen. Deze microscheurtjes worden rechtstreeks veroorzaakt door thermische schokvermoeidheid.
Om thermische schade te voorkomen, kunt u speciale freesgereedschappen voor gehard staal gebruiken met hogedruk koude lucht of droge gasstralen. Koude lucht hoeft de frees niet af te koelen tot kamertemperatuur. In plaats daarvan stabiliseert het de temperatuur in de snijzone en blaast het hete spanen direct weg. Het voorkomen van thermische cycli en het opnieuw snijden van spanen is de meest betrouwbare manier om de levensduur van uw gereedschap te verdubbelen.
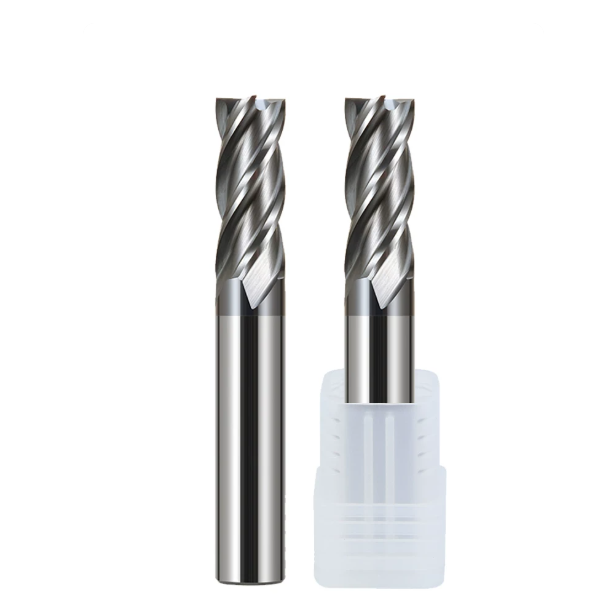
Het bewerken van diepe holtes en microstructuren in matrijzen: het beheersen van een doorbuiging van 6 mm van de frees op de werkvloer.
Bij het bewerken van autoverlichtingsmodules of behuizingen voor elektronische connectoren moet je in diepe, smalle ruimtes werken. Grote gereedschappen passen niet in deze ruimtes, dus moeten operators slanke frezen met een groot bereik gebruiken. We zien vaak CMM-rapporten die taps toelopende zijwanden of bolle profielen laten zien, ondanks nauwkeurige CNC-metingen. Het gereedschapspad was correct, maar de fysieke afmetingen van het onderdeel weken af buiten de acceptabele grenzen.
Deze afwijking is het gevolg van elastische buiging onder continue laterale snijdruk. Naarmate de lengte van de cantilever toeneemt, neemt de radiale stijfheid drastisch af. Bij een gangbare 6 mm vingerfrees is het simpelweg verlagen van de spindelsnelheid niet voldoende om trillingen te voorkomen. Zonder strikte controle over de radiale inschakeling, gereedschapsafbuiging en spaanafvoerdynamiek, zult u onvermijdelijk matrijzen met nauwe toleranties moeten afkeuren.
Waarom 6 mm-freesjes gevoelig zijn voor doorbuiging tijdens het afwerken van verticale wanden: compensatietechnieken voor de voeding bij overhangverhoudingen groter dan 3D
Wanneer een 6 mm vingerfrees met een lengte-diameterverhouding van meer dan 3:1 of 5:1 werkt, neemt de snijweerstand toe langs de verlengde schacht. De doorbuiging van de frees is evenredig met de derde macht van de overhanglengte, wat betekent dat een verandering van de overhang van 18 mm naar 30 mm de buiggevoeligheid vermenigvuldigt. Een lichte afwerkingsmarge van 0.05 mm kan onder druk slechts 0.02 mm afsnijden, waardoor restmateriaal achterblijft dat een merkbare dimensionale conus veroorzaakt.
Vertrouw niet op veerbewegingen en hoop niet dat de wand vanzelf recht komt. We programmeren segmentale reducties van 15% tot 20% in zones met hoge weerstand in de onderste holtes om de piekdruk te verlagen. Combineer dit met CAM-gestuurde freesbewegingen van onder naar boven. Vers gefreesde bodems ondersteunen de frees tegen elastische terugslag, stabiliseren de doorbuiging en zorgen voor loodrechte zijwanden.
Praktische toepassing van hoogrendementsfrezen (HEM) bij het voorbewerken van mallen: gebruik van vlakke eindfrezen met ondiepe radiale en diepe axiale sneden om de spaanafvoerdruk te verlagen.
Traditioneel voorbewerken van holtes maakt gebruik van grote stapgroottes met geringe axiale dieptes. Bij gehard gereedschapsstaal zorgt deze brute-krachtmethode ervoor dat er overmatige hitte geconcentreerd wordt precies bij de hoekpunt. Spanen kunnen niet ontsnappen uit de smalle sleuven, waardoor ze in de groeven vastsmelten en de hoeken van de frees beschadigen. Dat hoge piepende geluid dat over de vloer te horen is, bevestigt dat het gereedschap vastloopt door de asymmetrische belasting.
We schakelen werkplaatsen over op HEM-freesprocessen (High-Efficiency Milling). We gebruiken een hoogwaardige vlakke frees met een axiale diepte van 1.5 of 2 keer de gereedschapsdiameter, in combinatie met een lichte radiale stap van 5% tot 10%. Dit verdeelt de wrijving over de volledige lengte van de frees. Centrifugale kracht en een hogedrukluchtstroom werpen dunne, uniforme spanen schoon af, waardoor de metaalafvoersnelheid verdubbelt en gereedschapsblokkering wordt voorkomen.
Dynamische balans en klemafwijking: waarom het beheersen van de TIR tot op 0.003 mm nauwkeurig de levensduur van een 6 mm-frees kan verdubbelen.
Als je door veel matrijzenmakerijen loopt, zie je nog steeds versleten spantanghouders die hun levensduur hebben overschreden. Machinisten gaan ervan uit dat een lage snijbelasting op een 6 mm vingerfrees een slingering van 0.01 mm acceptabel maakt. In werkelijkheid zorgt een totale aangegeven slingering (TIR) van 0.01 mm ervoor dat één snijkant bijna alle impact opvangt, terwijl andere tanden slippen.
Deze cyclische onbalans veroorzaakt micro-afschilfering op de overbelaste snijtand, wat leidt tot snelle gereedschapsbreuk. We schrijven voor dat kleine gereedschappen in nauwkeurige hydraulische of krimpkousgereedschapshouders worden gemonteerd. Gebruik een meetklok om de slingering 20 mm onder de neus van de houder te controleren, waarbij de TIR onder de 0.003 mm blijft. Door de spaandikte gelijkmatig over alle snijkanten te verdelen, wordt de levensduur van het gereedschap tijdens productieruns consistent verdubbeld.
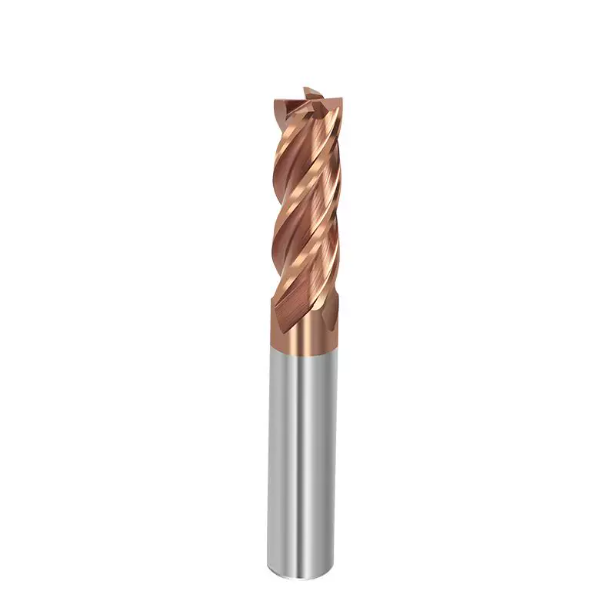
Hoe matrijzenfabrikanten valkuilen kunnen vermijden: Advies van fabrikanten van hardmetalen freesgereedschappen over het controleren van de kwalificaties van leveranciers
Tijdens bezoeken aan gereedschapmakerijen in Noord-Amerika en Europa zien we vaak een duidelijke discrepantie in het inkoopproces. Inkopers kopen uitsluitend op basis van de prijs, ervan uitgaande dat alle volhardmetalen gereedschappen dezelfde prestaties leveren. Machinisten daarentegen worstelen met wisselende batchkwaliteit, waarbij ze zien dat de ene frees acht uur meegaat, terwijl de volgende al na dertig minuten versleten is. Vanuit onze slijplijnen weten we dat de grondstoffen en de vijfassige geometrie bepalend zijn voor de prestaties.
Als uw vloer in H13 te kampen heeft met vroegtijdige afbrokkeling of als uw wand in P20 oneffenheden vertoont, controleer dan uw gereedschapsleveranciers. Betrouwbare fabrikanten van hardmetalen freesgereedschappen leveren bewezen consistentie, niet zomaar standaardproducten. Strikte dimensionale sortering, korrelgroottes kleiner dan een micron en geautomatiseerd slijpen van de snijkanten garanderen een herhaalbare levensduur van het gereedschap. Dankzij deze interne kwaliteitscontrole kunnen operators met volledig vertrouwen agressieve voedingssnelheden toepassen.
Zuiver hardmetaal versus precisieslijpen met 5-assige slijpmachine: het werkelijke verschil in productieconsistentie.
Door te streven naar lage inkoopprijzen, negeren kopers vaak de kwaliteit van het hardmetaalsubstraat. Budgetfreesfabrikanten gebruiken vaak gerecycled hardmetaal met een ongelijkmatige korrelverdeling en microporositeit. Deze gebreken zorgen ervoor dat het metaal gemakkelijk breekt tegen de harde hardmetaalclusters in matrijsstaal. Als gerenommeerde fabrikant van hardmetalen freesgereedschappen gebruiken wij ultrafijne, zuivere wolfraamcarbide staven (0.2–0.4 micron) om de benodigde kernsterkte te leveren voor negatieve spaanhoeken en PVD-coatings.
De stabiliteit van de slijpmachine en de intervallen tussen het africhten van de slijpschijven bepalen ook de uiteindelijke kwaliteit van de batch. Inspecteer de frezen onder hoge vergroting om de consistentie van het microhonen en de overgangen in de spaanhoek te controleren. Slijpcentra van wereldklasse handhaven de radius van het kantenhonen binnen een tolerantie van twee micron gedurende de gehele productiecyclus. Inconsistent slijpen leidt tot ongelijke spaanhoekhoogtes, wat direct trillingen en drastische schommelingen in de levensduur van het gereedschap op uw machines veroorzaakt.
Stop met het betalen van onnodige premies: materiaalafstemming en kostenreductiestrategieën voor de maandelijkse bulkinkoop van freesgereedschap door matrijzenmakers.
Overdimensionering van frezen is een andere kostbare valkuil. Bedrijven kopen vaak dure gereedschappen van luchtvaartkwaliteit om standaard voorgeharde holtes met een hardheid van ongeveer HRC 30 te frezen. Die hittebestendige coating en negatieve spaanhoek zijn nutteloos bij zachtere staalsoorten, wat vaak leidt tot een verergering van de snijkant en het smeren van het werkstuk. Echte besparingen worden behaald door de specifieke eigenschappen van de holte af te stemmen op de beoogde freesgeometrie, in plaats van te jagen op de laagste catalogusprijzen.
Bekijk uw maandelijkse bestellingen van freesgereedschappen en sorteer ze per productiefase. Gebruik gepolijste, trillingsdempende geometrieën voor het frezen van grote hoeveelheden holtes en reserveer gebalanceerde gereedschappen met lage slingering voor afwerking op grotere afstand. Gebruik speciale hittebestendige coatings en negatieve snijkanthoons uitsluitend voor geharde wisselplaten. Als u te maken heeft met complexe holtetekeningen of nauwe toleranties voor doorbuiging, neem dan contact op met ons engineeringteam om uw tekeningen en instellingsdetails te bespreken.






