
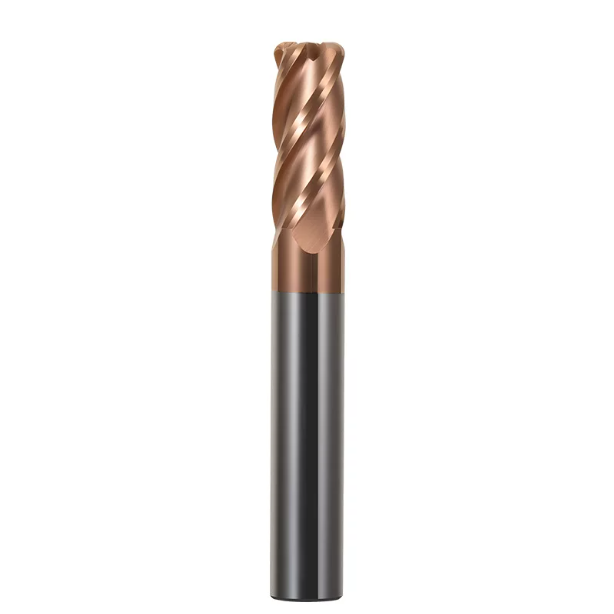
Vorige maand hielpen we een precisiespuitgietbedrijf in Beieren een kostbare productiestop op te lossen. Ze waren bezig met het zijfrezen van 1.2379 (D2) gereedschapsstalen wisselplaten, gehard tot 64-65 HRC, op een vijfassige machine. De slingering van de spindel bleef onder de 2 μm en de voedingen voldeden aan de industrienormen. Toch vertoonde elke nieuwe frees binnen 18 minuten een randbreuk, waardoor het werkstukoppervlak werd beschadigd met microkrasjes.
De werkplaatschef vermoedde dat de dwarsbreuksterkte van het hardmetaal onvoldoende was. Onder onze werkplaatsmicroscoop werd de werkelijke fout echter duidelijk: de gereedschapsleverancier had een standaard 50 HRC-vrijloopgeometrie toegepast op een ultrahard materiaal. De HRC65-frees was veel te steil geslepen, waardoor de microwig onder zware radiale belasting zijn structurele ondersteuning verloor.
In de afgelopen tien jaar, waarin we gereedschapmakerijen in Noord-Amerika en Europa hebben ondersteund, hebben we deze instelfout steeds weer zien terugkeren:
- Te conservatief (<4°): Door de intense elastische terugvering wordt het flankvlak tegen het geharde werkstuk gedrukt. Hierdoor ontstaat aanzienlijke wrijvingswarmte, wat leidt tot snelle thermische verzachting en versnelde slijtage van de hardmetalen frees.
- Te agressief (9°–11°): Door de wigvormige hoek onder de rand te verkleinen, wordt het hardmetaal kwetsbaar. Bij het raken van harde eutectische hardmetalen in 65 HRC-staal treedt er een door schokken veroorzaakte afschuifbreuk op in de micro-rand, wat leidt tot catastrofale afbrokkeling van de snijkant van de frees.
Het frezen van matrijsstaal met een hardheid van 65 HRC vereist meer dan een standaardgereedschap uit een catalogus. Het vereist een geometrische balans van 0.5 graad tussen de mechanische sterkte van de snijkant en de wrijvingsweerstand van de flank.
Bij het bewerken van 65 HRC-staal, offert uw werkplaats dan de stijfheid van de snijkant op voor een vermeende scherpte, of accepteert u verborgen stilstand door ernstige wrijving op de flanken?
Waarom we het gebruik van algemene ontlastingshoeken afraden: de belangrijkste oorzaken van freesfalen bij het bewerken van matrijzen met een hardheid van 65 HRC
Tijdens onze praktijkconsultaties zien we vaak dat ervaren machinisten standaard freesgereedschap uit catalogi gebruiken voor geharde werkstukken. Zodra de hardheid van staal de 60 HRC overschrijdt en richting 64-65 HRC gaat, verdwijnt plastische vervorming vrijwel volledig. Het snijmechanisme verschuift van schone spaanvorming naar afschuiving onder hoge druk en microbreuken. Een gereedschap dat soepel snijdt in voorgehard materiaal van 50 HRC, zal in deze extreme hardheidsklasse vaak binnen enkele minuten fluiten en trillen.
Standaard geometrieën hebben ruime spelingen die geschikt zijn voor zachtere materialen, maar ze bezwijken onder enorme snijkrachten. Bij het gebruik van een HRC65 volhardmetalen vingerfrees voor diepe holtes of dunne ribben nemen de snijkrachten exponentieel toe. Bij deze hardheid is het kiezen van een vrijloophoek nooit een standaardoplossing. U moet de vrijloophoek afwegen tegen de specifieke stijfheid van uw machine, de slingering van de spindel en de werkelijke radiale stapgrootte.
Een veelvoorkomende valkuil: hoe te grote reliëfhoeken leiden tot afbrokkeling van de snijkant.
Werkplaatsen die nieuw zijn met gehard matrijsstaal gaan er vaak van uit dat grotere vrijloophoeken zorgen voor een soepelere snede en minder warmteontwikkeling. We hebben dit zelf ondervonden in een fabriek voor automatrijzen in Ohio, waar gebruik werd gemaakt van geleidesledes met een diameter van 1.2379 inch. Operators meldden zeer onvoorspelbare prestaties van het gereedschap, waarbij de frezen tussen de 3 en 15 minuten na aanvang van een bewerking uitvalen. Onder onze stereomicroscoop bleek het defect te bestaan uit rafelige, schaalachtige breuken in plaats van de voorspelbare slijtage aan de flanken.
Dit schadepatroon is direct gerelateerd aan een te grote vrijloophoek van de frees. Elke extra graad vrijloop vermindert de steunhoek direct onder de snijkant met één graad. Wanneer de frees hard eutectisch carbide raakt, gedraagt de ongesteunde snijkant zich als een broze, vrijdragende balk. De wisselende schuifspanning veroorzaakt snelle vermoeidheidsscheuren, met als gevolg plotselinge afbrokkeling van de snijkant van de frees.
Drukwrijving en thermische spanningsaccumulatie: hoe onvoldoende ontlastingshoeken flankenslijtage verergeren
Omgekeerd leidt het slijpen van een te kleine vrijloophoek tot subtiele maar destructieve problemen. Tijdens een nabewerking bij een fabrikant van medische mallen in Italië draaide de frees stil en zonder trillingen. Maar na twintig minuten begon de spindelbelastingmeter gestaag te stijgen en weken de afmetingen van de matrijswand af van de specificaties. Inspectie van het gereedschap toonde een intacte snijkant, maar het zijvlak vertoonde een zware wrijvingsslijtagezone van meer dan 0.25 mm breed.
Deze storing is het gevolg van het intense terugveringseffect dat kenmerkend is voor staal met een hardheid van 65 HRC. Wanneer de speling te klein is, kan het gereedschap het terugverende metaal niet verwijderen. Het flankvlak verandert in een wrijvingsblok dat volledig droogloopt. De temperatuur in de snijzone loopt snel op tot boven de 800 °C, waardoor de coating afbreekt en de hardmetalen frees over het gehele flankvlak versneld slijt.
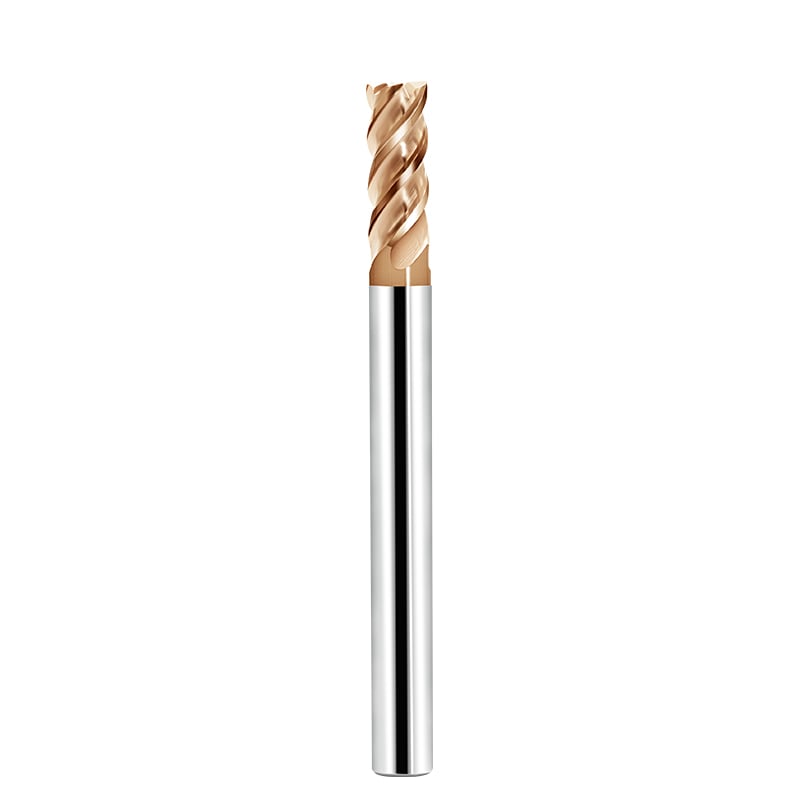
Het balanceren van essentiële geometrische parameters: het berekenen van de snijkantsterkte en de afwegingen in het ontwerp voor hardmetalen vingerfrezen die worden gebruikt op gehard staal.
Bij het frezen van materialen met een hardheid van meer dan 60 HRC ontwerpen we de vrijloophoeken nooit geïsoleerd. Bij het bewerken van zeer hard materiaal ondervindt het microgebied langs de snijkant wisselende drukspanningen van meer dan enkele gigapascal. Tijdens de ontwikkeling van een gereedschap voor een Zwitserse horlogematrijzenfabrikant hebben we deze dynamiek zelf ondervonden. Zodra de hardheid van staal 65 HRC bereikt, verschuiven de snijkrachten sterk naar het midden van het gereedschap, waardoor kleine geometrische overgangen veranderen in ernstige spanningsconcentraties.
Het ontwikkelen van een betrouwbare hardmetalen freesgeometrie voor gehard staal vereist een evenwicht tussen de stijfheid van de snijkant en de speling in de flank. We moeten voldoende wigvormig volume behouden om zware snijkrachten naar de massieve hardmetalen kern te leiden. Tegelijkertijd moeten de groeven en overgangsradii de spanen schoon afvoeren. Dit evenwicht is geen formule uit een handboek; het is een praktisch compromis dat wordt bepaald door de radiale stapgrootte, de dynamische spaanbelasting en de stijfheid van de machine.
Het optimaliseren van de afstemming tussen primaire en secundaire reliëfhoeken en het beheersen van toleranties in de praktijk.
Klanten vragen ons vaak waarom we geen enkel vlak reliëf slijpen op hardfreesgereedschappen. Productiegegevens van onze vijfassige slijpcentra tonen aan dat een enkele hoek de snijkant niet voldoende kan ondersteunen en tegelijkertijd voldoende speling kan bieden. Als de gehele flank een conservatieve hoek van 5° heeft, veroorzaakt slijtage van de flank voorbij 0.15 mm een plotselinge toename van de wrijving, waardoor de snijzone direct verschroeit. Het slijpen van een brede speling van 10° heeft het tegenovergestelde effect: de snijkant blijft zo dun en fragiel als een scheermesje.
We lossen dit op met een dubbel reliëfprofiel. We slijpen de primaire frees met een reliëfhoek van 5°–6° om de snijkant te ondersteunen, direct gevolgd door een secundaire afschuining van 11°–13° om het werkstuk vrij te maken. De productietoleranties worden strikt nageleefd: de breedte van de primaire freesbaan moet 0.08–0.12 mm bedragen, met een totale slingering van de snijkant van minder dan ±0.002 mm. Een bredere primaire freesbaan genereert schadelijke wrijvingswarmte, terwijl een te smalle freesbaan afbrokkeling onder belasting veroorzaakt.
Het combineren van negatieve spaanhoeken en kantenslijpen (K-land) met ontlastingshoeken voor het bewerken van HRC 65-materialen.
Als u onze gereedschappen voor 65 HRC poedermetallurgisch staal onder een microscoop bekijkt, zult u merken dat de snijkant nooit vlijmscherp is. Bij hardmetaalbewerking zorgt gecontroleerde micro-afstomping voor macro-stabiliteit. We slijpen radiale spaanhoeken tot -8° tot -12°, waarbij we vaak een micro-K-land toevoegen. Deze configuratie leidt de snijkrachten om in zuivere drukspanning, wat direct inspeelt op de natuurlijke draagkracht van wolfraamcarbide.
Een negatieve spaanhoek is op zichzelf niet voldoende; deze moet worden afgestemd op een nauwkeurig afgestelde HRC65-freesvrijloophoek en een precieze randvoorbereiding. We vermijden grof stralen en gebruiken in plaats daarvan borstelpolijsten om een randradius van 8–12 μm te honen. Deze microradius gaat vloeiend over in de primaire vrijloophoek van 5°, waardoor een stijve mechanische boog ontstaat. In plaats van broze impacten snijdt de rand het geharde staal soepel af, waardoor microbreuken worden voorkomen voordat ze ontstaan.
Optimalisatie van de microgeometrie van de snijkant: belangrijke details in het ontwerp van de snijkant van de HRC65-frees om afbrokkeling en voortijdige slijtage tegen te gaan.
Onder een digitale microscoop met 500x vergroting is een snijkant nooit een vlakke lijn. Het is een actief 3D-oppervlak gevuld met microstructuren en bindmiddelfasen. Bij het oplossen van problemen met gereedschapsfalen bij matrijzen met een hardheid van 65 HRC, geven veel ingenieurs de spindelsnelheid of de coatingkwaliteit de schuld, terwijl ze de topografie van de snijkant over het hoofd zien. Tijdens onze werkplaatsbezoeken blijkt dat waargenomen inconsistentie in het gereedschap meestal terug te voeren is op een mismatch tussen de microgeometrie van de snijkant en de plastische vervorming van het geharde staal.
Een lange levensduur van het gereedschap onder hoge belasting is afhankelijk van de micro-afwerking van de snijkantgeometrie van de HRC65-frees. Extreme snijtemperaturen veroorzaken abrasieve slijtage van het harde matrixcarbide. Als de snijkant micro-scheurtjes of slijpbramen vertoont, zorgen de snijbelastingen ervoor dat deze defecten zich snel verspreiden en uiteindelijk catastrofale schade veroorzaken. Micro-optimalisatie creëert een structurele buffer in het carbidesubstraat door slijpsporen te elimineren, terwijl de snijkrachten beheersbaar blijven.
Dynamisch slagvast ontwerp van de snijkantgeometrie van de vingerfrees voor ruwfrezen en het uitfrezen van diepe holtehoeken.
De gereedschapsbelasting verschilt drastisch tussen voorfrezen en het uitfrezen van diepe hoeken. Tijdens het assisteren van een Zweedse fabrikant van connectormatrijzen bij het bewerken van holtes van 45 mm diep, zagen we dat snijkanten snel slijten zodra de gereedschapsoverhang meer dan 4xD bedroeg. De trillingen van de cantilever stelden de snijkant bloot aan harde, hamerachtige schokken. De standaard spaanafstand en vaste spiraalhoeken stemden zich snel af op de spindelfrequenties, wat leidde tot voortijdige slijtage van de snijkant.
Om deze resonantie te stoppen, hebben we de geometrie van de snijkant van de frees opnieuw ontworpen voor dynamische demping. We combineerden ongelijke spoedafstanden met variabele spiraalhoeken om harmonische trillingen te onderdrukken. Tegelijkertijd slijpten we een dubbele boogovergang tussen de perifere snijkant en de hoekradius. Dit profiel verdeelt de gecombineerde radiale en axiale snijbelastingen gelijkmatig over de snijkant, waardoor plaatselijke spanningspieken in de hoeken worden voorkomen.
De daadwerkelijke invloed van de coatingdikte (AlTiN/Si-gebaseerde nanomultilaag) op de scherpte van de microreliëfhoek en de hechting aan het substraat.
Machinisten gaan er vaak vanuit dat dikkere coatings een langere levensduur van gereedschap garanderen en vragen standaard om diktes van meer dan 4-5 μm. Op gehard staal met een hardheid van 65 HRC veroorzaken dikke lagen echter vaak schade. Bij het testen van gereedschappen voor een Franse fabrikant van stempelmatrijzen bleken dikke PVD-coatings druppelvorming en afronding van de snijkant te veroorzaken. Deze afronding maakt het snijkantprofiel bot en verstopt de smalle primaire speling, waardoor de beoogde spelinghoeken worden ondermijnd.
Voor staal tot 65 HRC schrijven we ultradunne (1.5–2.5 μm) AlTiN- of siliciumgedopte (AlCrSiN) nano-multilaagcoatings voor. Bij droog snijden boven de 1000 °C vormen siliciumcoatings een amorfe, glasachtige barrière met uitzonderlijk lage wrijving. Met een dikte van ongeveer 2 μm behoudt deze coating de micro-honing en de primaire freesvrijloophoek. U bereikt een sterke hechting en warmteafscherming zonder het risico op afbladdering dat de flankslijtage versnelt.
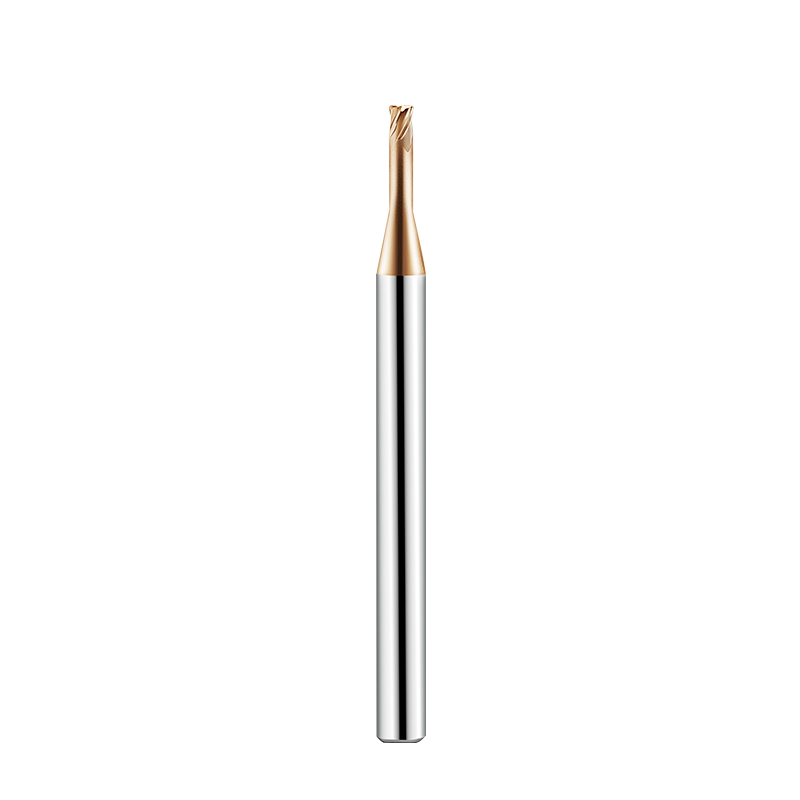
Workshoptestgegevens: De impact van het nauwkeurig afstellen van de vrijloophoek op de levensduur van hardmetalen vingerfrezen voor matrijsstaal
Het bespreken van vrijloophoeken zonder rekening te houden met de stijfheid van de machine en de materiaalkwaliteit is zinloos in de werkplaats. Om betrouwbare gegevens te verzamelen voor een Europese fabrikant van stempelmatrijzen, hebben we honderden uren aan destructieve zijfreesproeven uitgevoerd. We monteerden ultrafijne frezen in krimphouders op een snelle Mikron-bewerkingsmachine en bewerkten gereedschapsstaal van 1.2379, gehard tot 64-65 HRC. We hielden koelvloeistof, slingering en hardmetaalkwaliteit constant; de vrijloophoek van de snijkant was onze enige variabele.
De resulterende slijtagecurves bevestigen dat het aanpassen van de speling met slechts 1° tot 2° een enorm hefboomeffect heeft op de algehele levensduur van de frees. Bij extreme hardheid bestaat er geen universele hoek. Elke graad die in of uit de speling wordt geslepen, vertegenwoordigt een directe afweging tussen slagvastheid van de snijkant en wrijvingsweerstand van de flank. Deze subtiele, op data gebaseerde aanpassingen zijn uiteindelijk wat de maattolerantie en procesherhaalbaarheid beschermt.
Vergelijking van de levensduur van gereedschappen: standaard vrijloophoek van 8° versus versterkte vrijloophoek van 5°–6° bij continu zijfrezen van matrijsstaal met een hardheid van 65 HRC.
Bij onze zijfreesproef vergeleken we een standaard 8° enkelvoudige afschuining met ons geoptimaliseerde 5.5° versterkte profiel. Het versterkte ontwerp maakte gebruik van een primaire snijvlak van 0.10 mm met daarachter een secundaire afschuining van 12° op een hardmetalen vingerfrees voor matrijsstaal. Na 25 minuten continu droogfrezen liepen de prestatiecurves sterk uiteen. De 8°-frezen vertoonden continue micro-afschilfering langs de rand, verloren hun geometrie en stopten de proef na 32 minuten vanwege ernstige trillingen.
Het versterkte profiel van 5°–6° vertoonde in het begin een 3% tot 5% hogere spindelbelasting als gevolg van een strakker contact met de flanken. De extra hardmetaalmassa bood echter cruciale structurele ondersteuning. Het onderdrukte vermoeiingsscheuren door wisselende schuifbelastingen, waardoor snelle afsplintering werd omgezet in voorspelbare, uniforme slijtage van de flanken. Gereedschappen met het versterkte profiel behaalden meer dan 75 minuten stabiele snijtijd, wat resulteerde in een 2.3 keer langere levensduur dan standaardontwerpen.
Voeding per tand (fz) en de kritische snijdikte: kalibratieparameters om overmatige flankenslijtage te voorkomen en de vrijloophoeken te stabiliseren.
Machinisten die 65 HRC-staal bewerken, verlagen vaak uit angst de voedingssnelheid, waardoor de voeding per tand (fz) onder de 0.01 mm komt. Deze gewoonte is een stille doodsteek voor snijkanten. Gehard staal vertoont een hoog elastisch herstel tijdens het scheren, terwijl de snijkant een geslepen radius van ongeveer 10 μm heeft. Als de spaandikte onder deze elastische grens en slijpradius komt, stopt de snijkant met snijden en begint deze het werkstuk ernstig te beschadigen.
Bij onze werkplaatskalibraties houden we de voeding per tand binnen een veilig bereik van 0.025–0.045 mm/z voor gereedschappen van 6 mm tot 10 mm. Mits de stijfheid van de machine dit toelaat, moet u de snijkant in het materiaal laten bijten en discrete microspanen genereren. Deze dynamische speling zorgt ervoor dat de HRC65-freeshoek goed functioneert, waardoor wordt voorkomen dat het flankvlak wordt samengedrukt en wrijvingsgegloeid door terugkaatsend materiaal.
Handleiding voor het oplossen van problemen voor gereedschapstechnici: Slijtagepatronen identificeren om de ontlastingshoeken te optimaliseren voor bewerkingen met een hardheid van 65 HRC.
Bij het inspecteren van een defecte frees in de werkplaats, moet u nooit op basis van intuïtie de hardmetaalsoort verwisselen. Snijfouten laten precieze fysieke sporen achter. Elke ontwerpkeuze – van dubbele reliëfbreedtes en negatieve spaanhoeken tot het handhaven van voedingen boven de elastische herstelgrens – moet worden geverifieerd aan de hand van fysieke slijtagepatronen. Het bestuderen van de snijkant onder een microscoop vervangt giswerk door concrete geometrische aanpassingen.
Het oplossen van problemen begint altijd met het verwijderen van het gereedschap om te controleren of de vrijloophoek van de HRC65-frees in balans is met de snijbelasting. Door het flankvlak te inspecteren, kunt u vaststellen of er sprake is van thermische uitharding door onvoldoende vrijloop of mechanische vermoeidheid door een onondersteunde wig. Door dit onderscheid te maken, kunt u nauwkeurige geometrische correcties toepassen op uw volgende gereedschapsbestelling of slijpprogramma.
Analyse van slijtagezones onder een microscoop: onderscheid maken tussen normale flankenslijtage en afschilfering veroorzaakt door micro-afbrokkeling.
Onder de verlichting van een werkplaats verwarren operators vaak alle verkleuringen aan de snijkant met normale slijtage, wat leidt tot onjuiste gereedschapscorrecties. We raden ten zeerste aan om gedemonteerde gereedschappen te inspecteren onder een industriële digitale microscoop met een vergroting van minimaal 50x. Normale slijtage uit zich als een gladde, uniforme en licht gestreepte slijtagezone langs de snijkant (VB binnen 0.10–0.15 mm). De coating erodeert gestaag zonder schokbreuken in het onderliggende hardmetaalsubstraat.
Als u gekartelde inkepingen en schelpvormige breuken langs de rand ziet, is er microbreukvorming opgetreden voordat er wrijving plaatsvond. Deze afbrokkeling wijst erop dat de vrijloophoek te groot is of dat de wig onvoldoende buigondersteuning biedt. Als u plotselinge randbreuken ondervindt, verklein dan de primaire vrijloophoek met 1° tot 1.5° en beperk de breedte van het primaire vlak tot maximaal 0.10 mm, waarbij u de hardmetaalmassa gebruikt om impactkrachten op te vangen.
Het aanpassen van de vrijloophoeken en het compenseren van slingering op basis van de stijfheid van de werktuigmachine (BT30 versus HSK63)
Identieke gereedschapsgeometrieën leveren zeer verschillende resultaten op, afhankelijk van de stijfheid van de spindel en de houder. We zien regelmatig dat klanten lichte BT30-hogesnelheidsmachines gebruiken voor het nauwkeurig frezen van holtes, terwijl anderen stijve HSK-A63 vijfassige centers gebruiken voor zwaar profileren. De lagere radiale stijfheid van een BT30-conus geeft mee onder snijbelastingen, wat dynamische doorbuiging veroorzaakt. Zodra de dynamische slingering 3 μm overschrijdt, absorberen de afzonderlijke snijkanten zware impactpieken, wat leidt tot voortijdige afbrokkeling van de snijkant.
De ontlastingshoeken moeten zich dynamisch aanpassen aan uw machine-instellingen:
- Als u BT30- of BT40-spindels gebruikt op staal met een hardheid van 64-65 HRC en moeite hebt om de slingering onder de 2 μm te houden, kies dan voor een conservatieve primaire speling van 4.5°-5°. U accepteert iets hogere snijkrachten om de cruciale slagvastheid te verkrijgen.
- Als u gebruikmaakt van starre HSK-A63 krimppassinghouders met een dynamische slingering die strikt binnen 1–2 μm wordt gehouden, verhoog dan de primaire speling naar 6°–6.5°. De grotere speling vermindert wrijvingswarmte, waardoor u de oppervlaktesnelheid en de algehele levensduur van de frees kunt maximaliseren.
Het bewerken van gehard staal vereist een nauwkeurige afstemming tussen machine-stijfheid, gereedschapshouder en microgeometrie. Als u last heeft van aanhoudende afbrokkeling van de snijkant of maatafwijkingen bij matrijsstaal met een hardheid van 60-65 HRC, neem dan contact met ons op en stuur ons uw onderdeeltekeningen, materiaalspecificaties en instellingsdetails. Wij staan altijd klaar om de toepassing te analyseren en de juiste snijkantmicrogeometrie voor uw werkplaats te ontwikkelen.






