
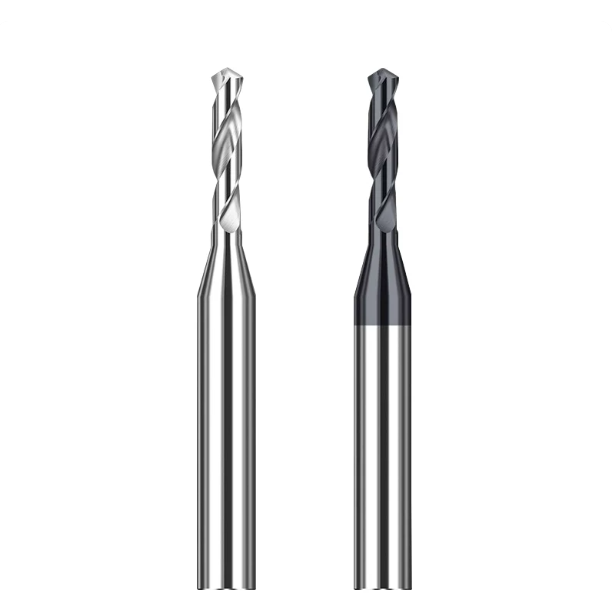
Vorige maand ontvingen we een video van een Duitse klant die gespecialiseerd is in spuitgietmatrijzen voor de automobielindustrie. Een 5-assig bewerkingscentrum had een noodstopalarm geactiveerd; een standaard boor was afgebroken in een groot, voorgehard stalen P20-geleidingsblok na 40 uur bewerken. De breuk vond plaats op het snijpunt van een diep koelkanaal en een schuin geplaatst gat voor een uitwerppen. Om de afgebroken boor te verwijderen zonder de matrijs te beschadigen, moest de werkplaats de productie voor EDM stilleggen, waardoor twee volledige ploegendiensten verloren gingen.
De afgelopen 15 jaar hebben we dit kostbare scenario herhaaldelijk zien gebeuren bij onze klanten in de matrijzenbouw in Europa en de VS. Matrijzenbouw is verre van routinematig boren. Of het nu gaat om voorgehard staal met een hardheid van HRC 38, corrosiebestendig S136 of slijtvast D2-gereedschapsstaal, boren is vaak de meest onvoorspelbare fase. Werkplaatsleiders vragen ons regelmatig hoe ze de beste boren voor metaal en staal moeten kiezen. Waarom hebben universele gereedschappen last van micro-afsplintering en gatdrift in diepe koelkanalen?
De realiteit is dat de principes van matrijzenboren zijn veranderd. Om de doorvoer te maximaliseren en tegelijkertijd de loodrechtheid te behouden, is meer nodig dan alleen een hoge gereedschapshardheid. Van de thermische schokbestendigheid van het microkorrelige hardmetaalsubstraat tot nanocoatings die zijn afgestemd op specifieke matrijsstaalsoorten: elk detail bepaalt of een proces slaagt. Waarom selecteren werkplaatsen kritische boren nog steeds met dezelfde denkwijze als voor gewoon koolstofstaal, terwijl matrijsonderdelen duizenden euro's kosten?
Praktische werkplaatsselectie: Welke boor is de optimale oplossing voor het bewerken van matrijzen?
Als u dagelijks machinegereedschappen bewaakt, weet u dat matrijsmaterialen totaal verschillen van standaard constructieonderdelen. Bij frequent afbrokkelen van de randen schakelen collega's vaak over op een ander snijmedium of een lagere aanvoersnelheid, maar de hoofdoorzaak ligt meestal in de gereedschapskeuze. Wanneer ons gevraagd wordt welk type boor voor metaal het meest geschikt is voor het maken van matrijzen, raden we nooit blindelings een universeel model aan. Matrijsstaal heeft unieke spaanbrekende eigenschappen en het bespreken van de selectie zonder rekening te houden met de taaiheid van het substraat gaat ten koste van de cyclustijd.
Bij onze selectiecriteria wegen we de toleranties van de boorgatwand af tegen de veiligheidsprioriteiten. Voor prototypes uit één stuk op starre machines fungeren flexibele materialen als een veiligheidszekering. Voor productielijnen met een hoge productiecapaciteit en onbemande nachtdiensten zijn de zelfcentrerende geometrie en schokbestendigheid van een boormachine echter van cruciaal belang. Inzicht in de materiaallimieten helpt u veel beter om afgekeurde onderdelen te voorkomen dan wanneer u blindelings vertrouwt op de nominale specificaties van een merk.
De praktijk van het bewerken van P20, 718H en NAK80: Waarom we het gebruik van kobaltbevattende HSS-boren afraden
Een Noord-Amerikaanse klant had onlangs problemen met een hoog gereedschapsverbruik bij het boren van diepe koelkanalen in 718H-staal. De werkplaats gebruikte uitsluitend M42-kobaltboren, maar bij het boren tot een diepte van meer dan driemaal de diameter blijft de warmte onderin het gat opgesloten. Onderzoek onder een stereomicroscoop toonde plastische vervorming als gevolg van gloeien, gevolgd door slijtage aan de flanken – een vicieuze cirkel die vaak voorkomt bij standaardboren voor het boren in metaal.
Bij het bewerken van materialen zoals NAK80 met harde segregatieplekken, zorgt de terugvering van het materiaal ervoor dat de beitelrand een enorme axiale weerstand ondervindt. Kobaltboren hebben de neiging om onder hoge druk door te buigen, wat ernstige trechtervorming veroorzaakt. Tenzij u gebruikmaakt van verouderde machines met een hoge slingering, raden wij aan om kobaltgereedschappen geleidelijk af te bouwen om te voorkomen dat stijfheidsbeperkingen de dynamische nauwkeurigheid in gevaar brengen.
Van ruwheid van de boorgatwand tot gereedschapsfalen: praktijkprestaties en levensduur van verschillende stalen boorpunten in matrijsvormen
We hebben een reeks tests uitgevoerd waarbij we boren van poedermetallurgie vergeleken met boren van wolfraamcarbide op blokken van 40CrMnMo7. Op een diepte van 8 meter vertoonden conventionele gereedschappen ernstige slijtage aan de snijkant en verslechterde de ruwheid van het boorgat van Ra 1.6 tot meer dan Ra 6.3. Het gebruik van standaardboren voor het boren in staal met zeer nauwkeurige afwerking vereist later urenlang handmatig nabewerken door de werkbankmedewerkers.
Massief hardmetalen boren vertonen slechts minimale slijtage aan de primaire snijkanten na het boren van tientallen meters. Standaard stalen boren daarentegen ontwikkelen microscopische vermoeidheidsscheurtjes in de vrijloophoek, waardoor ze tijdens de doorbraakfase breken. De kosten voor het verwijderen van gebroken boren zijn vaak meer dan twintig keer zo hoog als het prijsverschil ten opzichte van de aanschafprijs.
Het belangrijkste principe voor ingenieurs: het kiezen van de beste boor voor voorgehard staal (HRC 30-40)
Ontwerpen met een hardheid van HRC 32–38 vormen een uitdaging, omdat het materiaal een hoge snijweerstand biedt en trillingen veroorzaakt. Bij het bepalen van de beste boor voor staal hanteren we als leidraad de hardheid, terwijl we tegelijkertijd de boorsnelheid gebruiken voor een soepele spaanafvoer. Zodra de hardheid hoger is dan HRC 30, moet de boorpunt van een vlakke rand overgaan in een S-vormige beitelrand om de momentane belasting te verminderen.
De oxidatiebestendigheid van de coating is ook cruciaal bij het bewerken van staal met een hardheid hoger dan HRC 35, aangezien de afschuiftemperaturen dan boven de 700 °C uitkomen. Zonder een aluminium-titanium composietcoating die een beschermende film vormt, leidt thermochemische affiniteit tot opbouw van materiaal aan de randen. Een boor met interne koeling, die een hoge hardheid bij hoge temperaturen combineert met een ultrafijnkorrelig substraat, is een betrouwbare keuze voor dimensionale nauwkeurigheid.
Gehard vormstaal overwinnen: hoe hardmetalen boren voor staal werkverharding en afbrokkeling voorkomen.
Bij het boren van diepe gaten in geharde matrijsvormen ontstaan problemen door microstructurele segregatie. Veel mensen denken dat overschakelen naar hardmetalen gereedschap alles oplost, maar de machine produceert vaak laagfrequente trillingen en de boorpunt breekt. Uit onze tests blijkt dat gehard staal gereedschappen veel meer belast dan standaardcomponenten. Het behoud van de boorpunt onder zware snijbelastingen is het belangrijkste criterium bij de beoordeling van hardmetalen boren voor staal.
Het geharde oppervlak en de zeer sterke kern van een matrijs vormen een natuurlijke vijand. Bij bewerkingen met een hardheid boven HRC 45 ondervinden zwakke snijkanten microscopische elastische vervorming, wat secundaire werkverharding bij de ingang van het gat veroorzaakt. Vermijd te scherpe universele gereedschappen en bouw een robuuste verdediging op met geoptimaliseerd slijpen van de snijkanten en meerlaagse coatings. Zo behouden hardmetalen boren voor staal hun stabiliteit tijdens intensief snijden.
Boren in S136 roestvrij staal met spiegelafwerking en koudvervormbaar matrijsstaal (D2/Cr12MoV): Waarom standaard coatings vaak micro-afschilfering vertonen
Bij het oplossen van problemen met diepboren in roestvrij staal S136 blijkt er een grote gevoeligheid te bestaan voor de vorming van boorsel aan de randen. Standaard TiN-gecoate gereedschappen ontwikkelen sikkelvormige kraters na ondiepe penetratie bij het boren in taaie koudvervormde staalsoorten zoals D2. Dit komt door verschillen in thermische uitzetting tussen standaard coatings en het substraat bij kortstondig hoge temperaturen.
Materialen met een hoog chroomgehalte bieden een intense weerstand voor spanen die over het spaanvlak stromen. Als de coating niet glad is of het substraat onvoldoende bestand is tegen thermische vermoeidheid, schuren spaandeeltjes de snijkant af. Afbrokkeling van de snijkant ontstaat vaak doordat spanen vast komen te zitten in de spiraalgroef, waardoor spanningsconcentraties ontstaan die de buigsterkte van boorpunten voor het boren in metaal overschrijden.
Oorzaken van micro-afsplintering: De impact van negatieve afschuining en ultrafijnkorrelige substraten op de prestaties van hardmetalen boren voor staal
Om afbrokkeling van de snijkant te voorkomen, slijpen we een negatieve afschuining van 0.05 mm onder een hoek van -15° op scherpe randen. Hoogwaardige hardmetalen boren voor staal maken gebruik van ultrafijne wolfraamcarbide substraten met een korrelgrootte van minder dan 0.4 micron in combinatie met negatieve afschuiningen. Dit ontwerp verbetert de weerstand tegen mechanische impact en thermische schokken tijdens onderbroken sneden aanzienlijk.
Het verbeteren van de spaanbestendigheid betekent niet dat de scherpte van het gereedschap volledig moet worden opgeofferd. Te brede negatieve afschuiningen verhogen de snijweerstand, wat leidt tot overbelasting van de spindel. Door de juiste balans te vinden tussen kobalt en wolfraamcarbide, zorgt u ervoor dat uw hardmetalen boren voor staal zowel de benodigde roodhardheid als de dwarsbreuksterkte hebben voor zware mallen.
Het elimineren van oppervlakteslip en werkverharding: veldtesten van voedingssnelheden versus zelfcentrerend slijpen van beitels.
Machinisten beginnen vaak met het boren in gelegeerd staal met een lage aanvoersnelheid, maar deze voorzichtige aanpak leidt tot vroegtijdige slijtage van het gereedschap. Een lage aanvoersnelheid zorgt ervoor dat de beitelrand van de boor tegen het oppervlak schuurt, waardoor de hardheid snel toeneemt. Operators moeten een stevige, gecontroleerde aanvoersnelheid gebruiken bij het ingaan van het materiaal, zodat deze hardmetalen boren voor staal direct in het basismateriaal doordringen.
De geometrie van de beitelrand is cruciaal om slippen en doorbuiging te voorkomen. Dubbele vrijloophoeken en S-vormige zelfcentrerende slijpingen verminderen de axiale snijweerstand, waardoor de beitel zichzelf bij contact uitlijnt. Door uw voedingsstrategie en de slijpparameters van de punt opnieuw te evalueren, voorkomt u doorbuiging bij het boren van diepe koelkanalen.
Het voorkomen van doorbuiging en het beheersen van spanen in diepe koelkanalen van matrijzen: belangrijke kenmerken van hoogwaardige metaalboren voor zware toepassingen.
Complexe koelkanalen in spuitgietmatrijzen maken diepgatboren een onvermijdelijke uitdaging. Wanneer de verhouding tussen lengte en diameter groter is dan 5D, worden kleine slingeringen van de spindel versterkt, wat leidt tot ernstige afwijkingen in het boorgat. Voor zwaar snijwerk is het belangrijk om niet alleen naar coatings te kijken, maar ook naar de spiraalhoek van de snijkanten, de breedte van de snijkant en de koelstructuren. Alleen de beste boren voor metaal en staal met een hoge buigmodulus behouden hun rechtheid bij diepe sneden.
De grootste uitdaging bij het bewerken van diepgatmatrijzen is de spaanafvoer uit de gesloten holtes. Jarenlange ervaring leert dat het polijsten van de groeven en de afschuining van de randen bepalend zijn voor een vlotte spaanafvoer of juist voor het verstoppen van de groeven. Door deze fysieke details te beheersen, krijgt u volledige controle over het bewerken van diepgaten met de beste boren voor metaal en staal.
Diepgatbewerking in de praktijk (5D–30D): Hoe hogedrukkoeling de vorming van ophopingen aan de snijkant en spanen voorkomt
Bij een onderzoek naar een fabrikant van spuitgietmatrijzen bleek dat boren met externe koeling ervoor zorgen dat spanen zich ophopen bij diepten groter dan 12D. De snijvloeistof bereikt de bodem van het gat niet, waardoor de spanen aan de boorpunt vastsmelten. Door over te schakelen op boren met hogedrukkoeling en centrale koelkanalen wordt de vloeistof onder een druk van 2.0–4.0 MPa rechtstreeks naar de rand geperst, waardoor de warmte wordt afgevoerd en de spanen in lintvorm worden verwijderd.
Bij extreem diepe gaten is het ontwerp van de koelkanalen cruciaal. Zonder interne koeling kunnen spanen zich ophopen tussen de randen en de wanden van het gat, wat leidt tot plaatselijke oververhitting. Werkplaatsen die boren met een diepte van meer dan 15D moeten gebruikmaken van hogedrukfiltratiesystemen. Deze systemen zorgen ervoor dat de metaalboren nauwkeurig van vloeistof worden voorzien, waardoor stilstand wordt voorkomen.
Pendelende boorcycli (G83) leiden tot een drastische verkorting van de levensduur van het gereedschap: waarom wij snel recht boren (G73 of enkelvoudig boren) aanbevelen voor zeer stijve stalen boren.
Programmeurs kiezen vaak standaard voor G83-pendelboren in de veronderstelling dat frequent terugtrekken de gereedschappen beschermt. Bij gebruik van harde hardmetalen gereedschappen op matrijsstaal zorgt het terugtrekken en opnieuw inbrengen bij hoge snelheden er echter voor dat de snijkant afbrokkelt tegen de geharde oppervlakken. Krachtmetingen tonen aan dat G83 de mechanische vermoeidheid verhoogt.
Voor starre CNC-machines in combinatie met stalen boren adviseren wij G73-spanenbreekcycli of recht boren met hoge snelheid. Door gereedschappen in een gelijkmatige beweging te laten doordringen, worden de cyclustijden verkort en wordt botsing van de boorpunt met restspanen voorkomen. Deze aanpassing verlengt en standaardiseert de levensduur van het gereedschap.
Breuk bij in-/uitgang en te grote gaten: Regels voor het verlagen van de snelheid en de aanvoer bij het ingaan onder een hoek of het verlaten van een kruisgat
Matrijzen bevatten vaak koelkanalen die schuine oppervlakken binnenkomen of dwarskanalen kruisen. Een schuine ingang genereert enorme zijdelingse krachten, wat kan leiden tot te grote gaten of afgebroken boorpunten. We verbieden het boren met volle snelheid door kruispunten te forceren en schrijven in plaats daarvan strikte protocollen voor parameterreductie voor.
Wanneer boren hellende oppervlakken of doorbraakpunten tot op 1-2 mm naderen, moeten operators de voedingssnelheid met 50% verlagen via macroprogramma's. Het gebruik van robuuste boorkernen en speciale beitelranden voorkomt zijdelings wegglijden. Door extra maatregelen te nemen om de parameters voor deze stalen boren te verlagen, worden duizenden euro's aan afgekeurde werkstukken bespaard.
Evaluatie van kostenbesparende strategieën in westerse matrijzenmakerijen: Oplossingen van SAMHO-boorleverancier voor gereedschapsbreuk
Het verlagen van de werkplaatskosten gaat niet over het drastisch verlagen van de gereedschapsbudgetten; het betekent het elimineren van frequente gereedschapsbreuk en machinestilstand. In meer dan tien jaar tijd hebben we, in samenwerking met hoogwaardige matrijzenfabrikanten in Europa en de VS, gezien hoe plotselinge gereedschapsbreuk dure matrijsblokken kan beschadigen. Analyse van de processen in tientallen fabrieken laat zien dat het opzetten van een robuuste gereedschapsleveringsketen en een effectief optimalisatiemechanisme op locatie cruciaal is. Als oorspronkelijke fabrikant is het SAMHO Drill Bit Supplier- team ervan overtuigd dat het integreren van technische ondersteuning direct in de bewerkingsomgevingen van de klant leidt tot een exponentiële verbetering van de levensduur van gereedschappen.
Van de stijfheid van de opspaninrichting en de dynamische balans van de gereedschapshouder tot het afstemmen van de parameters voor matrijsstaal: elke kleine variabele kan leiden tot het falen van een matrijs. In gesprekken met internationale collega's benadrukken we dat de algehele cyclustijd en het rendement belangrijker zijn dan alleen de eenheidsprijs. Het realiseren van industriële betrouwbaarheid op de werkvloer blijft de enige weg naar duurzame kostenbesparing.
Praktische casestudie: Optimalisatie op locatie verdrievoudigt de levensduur van matrijzen voor een Duitse fabrikant van autospuitgietmatrijzen.
Een werkplaats voor autospuitgietmatrijzen in Stuttgart kampte onlangs met problemen rond een korte levensduur van gereedschappen tijdens het diepboren van gaten in voorgehard P20-staal. Conventionele gereedschappen vertoonden thermische vermoeidheidsslijtage of braken na het boren van enkele honderden gaten. Ons technische team bracht twee dagen ter plaatse door om de concentratie van de snijvloeistof, de interne koelvloeistofstroom en de spindelvoedingscurves te analyseren om hoogwaardige metaalboren te optimaliseren.
Door de snelheden te optimaliseren vanuit conservatieve parameters en efficiënte aanvoerpaden te implementeren, werd de stabiele levensduur van het gereedschap tijdens continu gebruik verdrievoudigd. Aan de hand van het dalende slijtagerapport realiseerde de supervisor zich dat echte prestaties afhangen van nauwkeurige controle over elk snijdetail, in plaats van blindelings te vertrouwen op grote merken.
De verborgen boosdoener: een slingering (TIR) van meer dan 0.005 mm: hoe hydraulische gereedschapshouders en dynamische balancering hardmetalen boren voor staal beschermen.
Operators wijten het afbrokkelen van gereedschap vaak aan onvoldoende materiaalhardheid zonder de slingering van de spindel of gereedschapshouder te controleren. Wanneer de radiale slingering (TIR) aan de gereedschapspunt groter is dan 0.005 mm, worden de hardmetalen punten blootgesteld aan cyclische vermoeidheidsimpacten als gevolg van eenzijdige belasting tijdens rotatie op hoge snelheid. Onderzoek naar mysterieuze micro-afbrokkeling heeft aangetoond dat overschakelen naar hydraulische gereedschapshouders met nauwkeurige dynamische balancering essentieel is om de maximale prestaties van hardmetalen boren voor staal te bereiken.
Broze materialen zijn gevoelig voor hoogfrequente trillingen met een lage amplitude. Als gereedschapshouders onvoldoende klemkracht hebben, ervaren hardmetalen punten een onmerkbare micro-instabiliteit bij contact, wat onmiddellijke overbelasting veroorzaakt. Hoogwaardige gereedschappen hebben een drastische levensduurvermindering als ze worden gecombineerd met versleten spantangen, waardoor investeringen in kwalitatief goede houders verstandiger zijn dan frequente vervangingen.
De technische waarde van een directe samenwerking met de fabriek: SAMHO-leverancier van boorbits biedt maatwerktesten en consistente batchlevering voor niet-standaard diepgatbewerking in Noord-Amerikaanse spuitgietmatrijzen.
Standaard gereedschappen uit de catalogus voldeden niet aan de complexe, getrapte geometrieën en nauwe toleranties van een Noord-Amerikaanse klant in de spuitgietindustrie. Vertrouwen op traditionele internationale leveranciers zou betekenen dat er weken gewacht moest worden op op maat gemaakte monsters. Dankzij onze flexibele productie-ervaring hebben we snel gespecialiseerde, getrapte composietsnijgereedschappen op maat gemaakt en de consistentie gewaarborgd door middel van strenge proefsnijtests. Als leverancier in de industrie begrijpt SAMHO Drill Bit Supplier de compromisloze eisen voor snelheid en kwaliteitsstabiliteit van niet-standaard gereedschappen.
Van het bevestigen van blauwdrukken en het produceren van prototypes tot stabiele vervolgproductie: rechtstreeks contact met de leveranciers maakt onmiddellijke procesaanpassingen mogelijk op basis van realtime feedback uit de werkplaats. Door tussenpersonen over te slaan, worden optimale geometrische structuren en coatingoplossingen direct naar de machineas geleverd, waardoor een langdurige, wederzijds vertrouwde relatie in de toeleveringsketen ontstaat.
Snel naslagwerk voor ingenieurs: Referentiewaarden voor snijgereedschap voor matrijzenwerkplaatsen die hoogwaardige metaal- en staalboren gebruiken
Een bezoek aan talloze werkplaatsen onthult een interessant fenomeen: machinisten investeren fors in hoogwaardige snijgereedschappen, maar blijven vasthouden aan conservatieve parameters die tien jaar geleden zijn vastgesteld. Het resultaat is vaak doorgebrande snijpunten of een suboptimale efficiëntie. Het bewerken van matrijsstaal is nooit een kwestie van geluk; elke stap is met elkaar verbonden – van de taaiheid van het substraat en de afvoer van koelvloeistof onder hoge druk tot de uiteindelijke snijsnelheden en voedingen van de spindel. Het raadplegen van praktische referentiegegevens helpt om theoretische waarden te vergelijken met de specifieke stijfheid van de machine.
Parameters vereisen dynamische fijnafstelling op basis van de hardheid van het werkstuk, de slingering van de gereedschapshouder en de concentratie van de snijvloeistof. Om problemen op locatie aan te pakken, zoals spaanverstrengeling bij P20, werkverharding bij S136 of afwijkingen in het koelkanaal, is een datagestuurde aanpak nodig om de processen te standaardiseren. Alleen dan kunnen hoogwaardige boren voor metaal en staal een stabiele, industriële productiviteit leveren.
Aanbevolen parameters voor snijden op locatie (SFM & IPR) voor gangbare matrijsstaalsoorten (P20 / 718 / H13 / S136)
Uitgebreide praktijktests hebben betrouwbare snijparameterbereiken vastgesteld voor voorgehard en spiegelglad matrijsstaal. Bij het bewerken van standaard P20 en 718H (HRC 30–35) is de aanbevolen snijsnelheid (SFM) voor hardmetalen boren met interne koeling 280–350, terwijl de voeding (IPR) varieert tussen 0.15 en 0.25 mm/omwenteling, afhankelijk van de boordiameter, om een schone spaanafvoer te garanderen.
Voor hardere matrijsstaalsoorten met een lagere thermische geleidbaarheid, zoals S136 of H13, moeten de parameters conservatief worden afgesteld, waarbij de SFM rond de 200-260 wordt gehouden en constante voedingssnelheden worden gehanteerd om schommelingen te vermijden. Door de spindelbelastingscurven van de werktuigmachine te vergelijken met de bewerkingslogboeken kan worden gecontroleerd of de huidige parameters de gereedschapsstijfheid en -prestaties maximaliseren.
Diagnose van bewerkingsomstandigheden aan de hand van spaanmorfologie: hoe u snijparameters kunt aanpassen wanneer u spiraalvormige spanen of poedervormig afval ziet.
In de werkplaats fungeren spanen als betrouwbare boodschappers tussen snijgereedschap en werkstukken. Dikke, blauwgetinte spiraalvormige spanen met doorlopende rekstrepen duiden op een te lage aanvoersnelheid of een te hoge snijsnelheid die warmteontwikkeling veroorzaakt. Fijn poeder of naaldvormige fragmenten daarentegen wijzen op een te hoge aanvoersnelheid of ernstige micro-afsplintering, wat onmiddellijke machine-inspectie vereist.
Het aanpassen van parameters op basis van spaanafvoer is een fundamentele vaardigheid in de engineering. Het delen van specifieke bewerkingsomstandigheden, tekeningspecificaties of gegevens over de materiaalhardheid helpt bij het ontwikkelen van effectieve snijstrategieën voor uw volgende uitdaging op het gebied van diepgatboren met behulp van boren voor het boren in staal.






