
Enkele maanden geleden hielpen we een in Californië gevestigde klant in de medische apparatuursector bij de diagnose van vier dozen afgedankte dikke acrylpanelen. De oppervlakteafwerking was onberispelijk, maar tijdens de montage verschenen er fijne radiale microscheurtjes rond elk montagegat zodra de schroeven werden vastgedraaid. Bij verschillende onderdelen braken er zelfs maar grote, nagelgrote stukjes af aan de uitgangszijde, nog voordat de componenten de machinefabriek verlieten.
We hebben deze specifieke storing honderden keren vastgesteld tijdens onze werkzaamheden bij bewerkingsbedrijven in de VS en Europa. De meeste machinisten wijten het aan een te hoge voedingssnelheid of een verkeerd toerental van de spindel. Maar iedereen die snijgereedschappen slijpt, kent de waarheid: bros acryl (PMMA) is ongeschikt voor standaard metaalbewerkingsboren. Hun agressieve snijwerking scheurt het materiaal open, terwijl de wrijvingswarmte de spanen in de groeven doet smelten, wat bij het doorbreken van de snijkanten tot een enorme uitbarsting leidt.
Om acryl te kunnen boren zonder waas, scheurtjes of afbrokkeling van de randen, is de geometrie van de boorkant veel belangrijker dan de CNC-besturing. We hebben maandenlang in onze slijperij tientallen puntshoeken, spaanhoekprofielen en polijstgraden van de spiraalgroeven getest. Deze vijf beproefde configuraties leveren schone, spiegelgladde gaten op die betrouwbaar de strenge mechanische spanningstests doorstaan.
Draait er momenteel een productiebatch waarbij het verlagen van de toevoersnelheid nog steeds niet helpt om uitblazen van de uitlaatopening te voorkomen?
Waarom standaardboren falen: Wat 16 jaar gereedschapsproductie ons heeft geleerd over de acrylboor.
Onze slijperij ontvangt bijna wekelijks gebroken boren en beschadigde acryl testmonsters. Machinisten met een achtergrond in staal of aluminium gebruiken vaak standaard spiraalboren om transparant plaatmateriaal te bewerken. Het resultaat is vrijwel altijd afgekeurd materiaal. Metalen vereisen een scherpe, krachtige snijwerking om spanen af te snijden en te krullen; bros acryl breekt simpelweg onder diezelfde plaatselijke trekkracht.
Jarenlange ontwikkeling van op maat gemaakte gereedschappen heeft ons geleerd dat universele boren tekortschieten omdat hun snijgeometrie rechtstreeks indruist tegen de fysieke eigenschappen van acryl. Om braamvrije gaten te garanderen, is het noodzakelijk het boorprofiel opnieuw te ontwerpen, met name het volume van de spiraalgroeven en de spaanhoek. Gedurende zestien jaar hebben we onze speciale acrylboren in de werkplaats geoptimaliseerd om dit constante risico op afval te elimineren.
De punthoek van 118° versus 60°: Hoe we onze acrylboor opnieuw hebben ontworpen om uitblazen te voorkomen
Standaard boorpunten van 118° en 135° hebben brede beitelvormige randen die een enorme neerwaartse druk genereren. Naarmate het gereedschap de onderkant van de plaat nadert, kan het dunne resterende membraan die axiale kracht niet zonder ondersteuning weerstaan. In plaats van er netjes doorheen te snijden, slaat de boor de onderste laag eruit, waardoor een grillige krater achterblijft. Krachtmetingen tonen aan dat de piekdruk bij het uitbreken van de boor vaak driemaal zo hoog is als de normale boorbelasting.
Om dit op te lossen, hebben we onze speciale boor voor acryl geslepen met een scherpe punthoek van 60°, of 90° voor dikkere blokken. Deze langwerpige punt dringt zachtjes door de plaat en snijdt naar buiten, net als een ruimer. De snijkrachten verschuiven van verticaal ponsen naar een zachte radiale afpelling. De doorbraak vindt geleidelijk plaats over de gehele snede, waardoor afbrokkeling en uitbarsting aan de achterzijde vrijwel worden voorkomen.
Schrapen met nul spaanhoek versus uitholen met positieve spaanhoek: waarom uw boren naar binnen trekken en de plaat beschadigen
We hebben ooit een signmaker geadviseerd wiens 8 mm dikke gegoten acrylpanelen steeds braken op hun CNC-freesmachine. De gereedschappen die ze gebruikten hadden een agressieve positieve spaanhoek van 20°, bedoeld voor non-ferrometalen. Hoewel dat prima is voor zacht aluminium, grijpt die haakvormige hoek het broze acryl vast als een vishaak. De frees trekt zichzelf actief in de snede, wat leidt tot ongecontroleerde zelfaanvoer, trillingen en onmiddellijke breuken.
We hebben de geometrie aangepast door een smalle, nauwkeurig geslepen spaanhoek van 0° langs de snijrand toe te voegen. Deze aangepaste geometrie schraapt het polymeer in continue stroken weg in plaats van erin te graven. Het vereist iets meer spindelkoppel, maar het voorkomt dat het gereedschap in het werkstuk duikt. Als uw plaat tijdens het bewerken van de vacuümtafel omhoog komt, wordt deze vrijwel zeker omhoog getrokken door de spaanhoek.
Groefpolijsten voor gegoten versus geëxtrudeerd acryl: het voorkomen van wrijvingslassende spanen
Gegoten en geëxtrudeerd acryl gedragen zich totaal anders zodra er warmte in de snede komt. Geëxtrudeerd acryl heeft kortere moleculaire ketens en smelt snel; spanen worden binnen milliseconden kleverig. Gegoten plaat is beter bestand tegen hitte, maar de vezelige structuur krast gemakkelijk de wanden van het pas gefreesde gat. Wanneer standaard frezen ruwe slijpsporen behouden, blijven de spanen haken, raken ze oververhit en lassen ze snel aan elkaar vast in het gereedschap.
Om ervoor te zorgen dat spanen soepel blijven afvoeren, onderwerpen we onze boorpunten voor het boren in acryl aan een gepatenteerd micropolijstproces. De spiegelgladde groeven en bredere spaankanalen zorgen ervoor dat spanen door middel van centrifugale kracht naar buiten glijden voordat ze smelten. Of u nu droog boort met koude lucht of een schone, wateroplosbare koelvloeistof gebruikt, de gladde groeven voeren de warmte efficiënt af en voorkomen troebele, beschadigde boorgatwanden.
De 5 beste booropties voor acryl, getest in onze CNC-werkplaats.
In onze CNC-werkplaats kiezen we ons gereedschap niet op basis van catalogusbeloftes; we controleren de afvalbak na drie ploegen. Het gebruik van een standaardfrees op transparante polymeren is vragen om problemen. Trillingen bij dunne platen, warmteontwikkeling in de kern van dikke blokken en de zijdelingse speling bij handmatig boren vereisen specifieke gereedschapsprofielen. We hebben maandenlang identieke gegoten en geëxtrudeerde platen op onze bewerkingscentra bewerkt om de snijwarmte, de tolerantie van de boring en de schade door uitbreken te volgen.
Bij het kiezen van de beste boor voor acryl is het belangrijk om een balans te vinden tussen kernstijfheid, snijkantsterkte, spiraalvolume en cycluskosten. Ultraharde materialen werken uitstekend op een stijve opstelling, maar splinteren direct als er trillingen optreden. Hardere legeringen bieden meer tolerantie bij handmatig werk, maar slijten snel bij geautomatiseerd gebruik. Na jaren van testen en technische probleemoplossing zijn deze vijf configuraties naar voren gekomen als onze meest betrouwbare boren voor de werkplaats.
#1. Op maat gemaakte hardmetalen boor met 60° punt voor acryl: onze favoriet voor productieruns
Wanneer uw CNC-lijn dagelijks duizenden precisiegaten moet produceren, is onze aangepaste volhardmetalen 60°-puntfrees onze beste aanbeveling. Tijdens een kwalificatierun voor een optische klant hebben we deze frees met een toerental van 4,500 RPM en een gekalibreerde spaandikte gebruikt voor 2,000 opeenvolgende gaten. Optische inspectie bevestigde dat er geen micro-afsplintering aan de snijkant was, de slingering van de boring bleef binnen 0.015 mm en de wandafwerking kwam overeen met de helderheid van koudgepolijst materiaal.
Deze speciale boor voor acryl vereist echter een compromisloze stijfheid van de opspanning. Submicron wolfraamcarbide biedt een extreme slijtvastheid, maar de scherpe, langwerpige punt van 60° verdraagt geen slingering van de spindel of een zwakke opspanning. We gebruiken deze gereedschappen uitsluitend in hydraulische spankoppen of krimpklemmen. Als de machinegeleidingen speling vertonen of als uw opspanning buiging toelaat, zullen de resulterende microtrillingen de snijpunten snel beschadigen.
#2. Speciaal geslepen boor van snelstaal (HSS) met acrylcoating: de kosteneffectieve oplossing voor de werkplaats
Voor kleine series, assemblagestations of werkzaamheden op conventionele boormachines passen we kobalt HSS-gereedschap aan voor onze klanten. Standaard HSS mist de hardheid van hardmetaal, maar de breuktaaiheid absorbeert zijdelingse trillingen en variaties in de handmatige aanvoer. Door de beitelrand smaller te maken en een spaanhoek van nul graden te slijpen, voorkomen we dat het gereedschap agressief vastgrijpt en werkstukken uit de bankschroef van de operator verdraait.
Uit praktijkgegevens blijkt dat deze opnieuw geslepen acrylboor ongeëvenaarde functionaliteit biedt voor kleinere productievolumes. De gereedschapskosten zijn een fractie van die van massief hardmetaal en het buigzame materiaal is bestand tegen lichte afwijkingen in de handmatige aanvoer zonder te breken. De snijkant zal na 300 tot 500 cycli door wrijvingswarmte beginnen af te slijten, waardoor een lichte waas in het boorgat achterblijft, maar het blijft de meest praktische keuze voor prototypes en kleine reparaties.
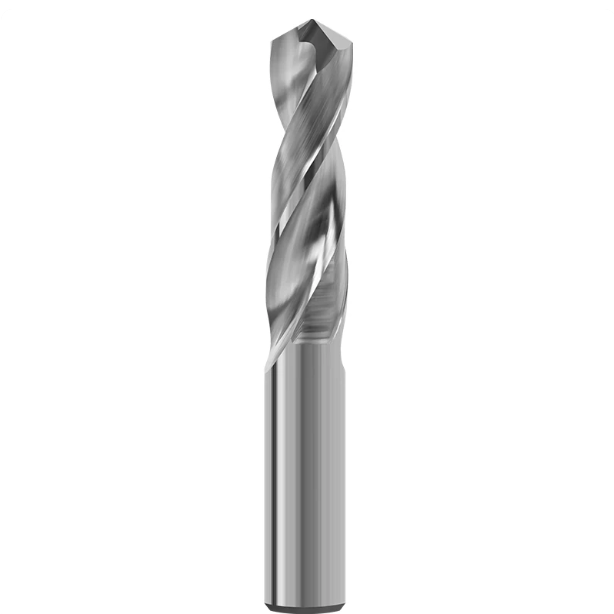
#3. Parabolische spiraalboren voor het boren in acryl bij diepgat- en bloktoepassingen
Bij het boren van manifolds of dikke platen van meer dan 30 mm neemt het risico op spaanophoping exponentieel toe. Standaard spiraalvormige groeven vangen kunststofspanen op zodra de boordiepte driemaal de diameter van het gereedschap overschrijdt. Die wrijving genereert snel warmte, waardoor de spanen diep in het materiaal smelten en aan de kern vastsmelten. Om dit te verhelpen, maken we gebruik van parabolische groeven, waarvan de brede, open groeven de spaanafvoerweerstand met ongeveer 50% verlagen.
Deze robuuste boorpunten voor het boren in acryl tillen gesmolten acrylvezels omhoog en naar buiten zonder ze tegen de boorgatwand te verdichten. In combinatie met berekende boordieptes verlagen ze de kerntemperatuur in blinde gaten met meer dan 10 °C, waardoor interne spanningsverkleuring volledig wordt voorkomen. Houd er rekening mee dat parabolische groeven de dikte van het boorblad verminderen. Operators moeten gecontroleerde voedingssnelheden programmeren om doorbuiging of verdraaiing van het gereedschap in diepe gaten te voorkomen.
#4. Spiraalboren met één snijkant voor het boren in acryl op CNC-routers
Hogesnelheidsfreestafels met snelheden tussen 18,000 en 24,000 toeren per minuut vereisen een maximale spaanafvoerefficiëntie. Voor deze snijomgevingen schrijven we steevast spiraalvormige gereedschappen met één snijkant en een spiegelglad gepolijste snijkant voor. Het open ontwerp biedt een enorme speling; de luchtstroom door de spindel werkt als een blazer en werpt de spanen direct af voordat de hoge snijwrijving de resten weer aan de rand van het gat kan vastzetten.
Machinisten die leren hoe ze een gat in acryl moeten boren, gebruiken vaak tweesnijdige boren, die echter snel verstopt raken op sneldraaiende freesmachines. Een hoogwaardige eensnijdige boor blijft koeler en laat een glanzende rand achter, waardoor nabewerking na het frezen overbodig is. Houd er rekening mee dat eensnijdige boren een inherente rotatie-onbalans hebben. Ze vereisen gecontroleerde indringing bij dikke platen om afwijking te voorkomen, waardoor ze het meest geschikt zijn voor plaatmateriaal.
#5. Microkorrel hardmetalen trapboor voor acrylplaat: braamvrij boren in diverse diameters
Het boren van gaten in dunne kunststof panelen van 1 mm tot 5 mm is notoir lastig. Standaardboren breken door de achterkant heen voordat de snijvlakken volledig sluiten, waardoor de broze onderkant versplintert. Om dit probleem op te lossen, slijpt onze werkplaats op maat gemaakte trapboren van microkorrelig hardmetaal met afgeronde overgangen. Elke trap verwijdert een dunne laag folie, terwijl de achterste schouder automatisch een micro-afschuining toevoegt om de bovenrand netjes af te werken.
Deze precisiegereedschappen produceren in één keer schone, spaanvrije gaten in dun plaatmetaal en kunststof. Het inkopen van op maat gemaakte hardmetalen boren met de exacte staplengte vereist echter een specifieke productieomvang. De staplengte moet precies overeenkomen met de dikte van uw plaat, en de opspaninrichtingen vereisen een machinaal bewerkte speling onder elk gat. Voor gestandaardiseerde behuizingen met een hoog volume verdienen ze zichzelf snel terug.
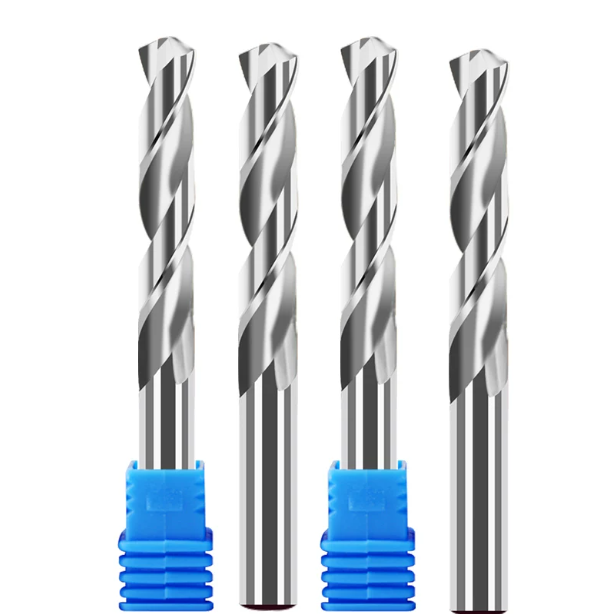
Hoe boor je acryl zonder afval: snelheden, voedingen en gereedschapspaden uit onze technische ondersteuningslogboeken
Ongeveer de helft van de meldingen over afgekeurde producten die onze technische ondersteuningsmedewerkers ontvangen, komt voort uit snijparameters die zijn ontworpen voor metalen in plaats van kunststoffen. Operators laten de spindel vaak met meer dan 10,000 toeren per minuut draaien terwijl ze de voeding langzaam naar beneden bewegen. Dit wrijft over het materiaal, smelt de gatwand en vult de groeven met gesmolten hars. Het beheersen van de snijwarmte is net zo belangrijk als het verminderen van de gereedschapsindruk.
We hebben praktijkgegevens uit onze servicelogboeken gebruikt om een betrouwbare basislijn vast te stellen. Leren hoe je betrouwbaar in acryl boort, komt neer op het handhaven van een adequate voeding per omwenteling (FPR). Deze methode zorgt ervoor dat de spanen de warmte in vaste schilfers afvoeren in plaats van in het gereedschapspad te smelten. Stel deze bewegingsparameters in en je productierendement zal direct verbeteren.
Hoe boor je een gat in acryl met een CNC VMC: G83-pendelbeweging versus G73-parameters
Bij verticale CNC-bewerkingscentra gebruiken programmeurs vaak snelle spaanafbreking (G73) om de cyclustijd te verkorten. Bij transparant acryl leidt deze verkorte methode echter direct tot afval. De korte terugtrekslag van G73 verwijdert de vezelige spanen niet uit het gat; de vastzittende spanen schuren tegen de wanden, waardoor een permanente wrijvingsnevel ontstaat. Voor diepten groter dan twee gereedschapsdiameters passen we daarom de volledige terugtrekslag G83 toe.
Bij standaard gaten van 6 tot 10 mm stelt u de diepte-increment (Q) in tussen 1.5 en 2.5 mm, waarbij u de diepte verkleint naarmate het gat dieper wordt. Volledige terugtrekking naar het terugtrekvlak verwijdert spanen en zorgt ervoor dat de luchtstroom het gereedschap kan koelen. Als u het boren in acryl wilt verfijnen, verlaagt u de voedingssnelheid met 50% tijdens de laatste millimeter vóór de doorbraak. Deze gecontroleerde uitgang voorkomt een catastrofale uitbarsting aan de onderkant van het werkstuk.
Hoe boor je met een handboor in acryl: steunplaten, toerentalregeling en doorboordruk
Handmatig boren in assemblagehallen mist de nauwkeurige geleiding van een CNC-spindel, waardoor dit de meest voorkomende oorzaak is van gebroken onderdelen. Handgereedschap wiebelt onder ongelijkmatige handdruk, wat buigmomenten veroorzaakt die broze gaten doen barsten. Klem daarom altijd een vlakke, stevige plaat, zoals MDF of berkenmultiplex, direct onder het werkstuk. Het ondersteunende materiaal biedt steun aan de vezels van het onderste oppervlak wanneer de boorpunt eruit komt.
De meest voorkomende fout die operators maken, is harder drukken op het moment dat de boor door het materiaal breekt. Begin met een gematigde spindelsnelheid, maar verminder de druk zodra de snijweerstand afneemt. Een scherpe acrylboor moet door het onderste vlak heen snijden met behulp van het gewicht van het gereedschap en minimale voorwaartse kracht. Door deze eenvoudige fysieke gewoonte aan te leren, voorkomt u meer dan 80% van de scheurvorming in de uitgangsgaten van montagebanken.
Koelstrategieën voor de beste boor voor acryl: koudeluchtpistool versus wateroplosbare nevel
Koeling vereist nauwgezette discipline bij kunststoffen; verkeerde keuzes veroorzaken meer schade dan droog snijden. We zien vaak dat werkplaatsen algemene metaalbewerkingskoelvloeistoffen of alcohol op hete gaten spuiten, waarna de onderdelen dagen later vol scheuren zitten. Acryl is gevoelig voor ernstige spanningscorrosie door oplosmiddelen wanneer het onder mechanische belasting wordt blootgesteld aan agressieve chemicaliën.
Om de levensduur van de beste boor voor acryl te maximaliseren, raden we vortex-koudeluchtpistolen ten zeerste aan. Schone, droge, gekoelde lucht houdt de snijzone ruim onder de glasovergangstemperatuur van het plastic en reinigt de groeven zonder vloeistofverontreiniging. Als diepe gaten vloeibare koeling vereisen, gebruik dan gecertificeerde, polymeerveilige, estervrije waternevels en spoel de onderdelen direct na het bewerken af om alle vloeistofresten te verwijderen.
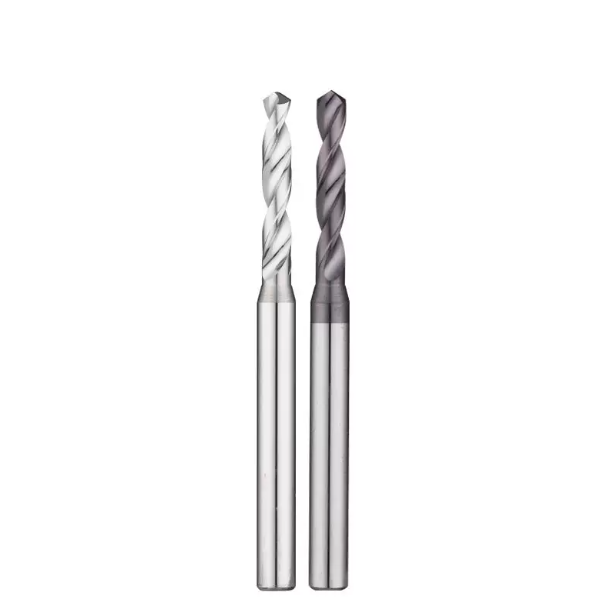
Gereedschapslijtage en spanning na het boren: kwaliteitscontroles die elke machinist moet uitvoeren
Bij precisie-CNC-bewerking zijn de gevaarlijkste afgekeurde producten de zogenaamde "tikkende tijdbommen"—onderdelen die de visuele inspectie doorstaan, maar tijdens de uiteindelijke montage barsten. In tegenstelling tot metalen vertoont acryl een uitgesproken spanningsgeheugen. Zelfs zonder zichtbare bramen of afsplinteringen rond de omtrek van het gat, zorgen de resterende snijwarmte en de hoge stuwkrachten voor ernstige, plaatselijke trekspanningen die zich onder het aanhaalmoment van de bouten kunnen uitbreiden.
Het stellen van strenge kwaliteitsnormen voor hoogwaardige optische klanten heeft ons geleerd om inspectie eerder in het productieproces te integreren, namelijk door slijtage van gereedschap te monitoren. Een operator met een zaklamp en een loep kan immers geen verborgen schade onder het oppervlak aan het licht brengen. Om de productieafval tot nul te reduceren, is het essentieel om microscopische slijtagemonitoring voor elke boor voor acryl te combineren met een gedisciplineerd proces voor spanningsvermindering.
Controleer of de snijkant van uw acrylboor bot is voordat deze microbarsten in het werkstuk veroorzaakt.
Naast ons inspectiegraniet staat permanent een microscoop met 50x vergroting. Na een geplande productierun inspecteren onze operators de primaire snijlippen voordat ze de boringdiameters meten. Niet-metallische gereedschapslijtage is misleidend; snijkanten splinteren zelden zoals bij staal. In plaats daarvan rondt microscopische hoonslijtage de snijrand af, of vormt zich een dunne, ingebrande polymeerfilm die het flankvlak bedekt.
Zodra de radius van de snijkant groter is dan 0.02 mm, stopt uw acrylboor met snijden en begint deze materiaal weg te ploegen door wrijving. Deze wrijving veroorzaakt ernstige trekspanning in de onderliggende laag van de boorkop, wat latere breuk vrijwel zeker zal veroorzaken. Als een loep een verbrede slijtagezone laat zien of als er bij het boren poederachtig stof in plaats van scherpe, gekrulde spanen ontstaat, moet u het gereedschap onmiddellijk laten slijpen.
Inspectie met gepolariseerd licht: het opsporen van scheurtjes rond gaten die zijn geboord met acrylboren.
Om scheurvorming tijdens de montage te voorkomen, trainen we onze klantenserviceteams in het gebruik van gepolariseerde lichtspanningsanalyse. Plaats het geboorde transparante onderdeel tussen twee polariserende folievellen, verlicht het met een vlakke witte achtergrondverlichting en draai één filter. De opgesloten bewerkingsspanningen manifesteren zich onmiddellijk als levendige, regenboogkleurige dubbelbrekingsbanden rond de boorgatwand.
Strakke, dicht opeengepakte kleurringen duiden op ernstige spanningsconcentraties. Het gebruik van botte boren om acryl in plaatmateriaal te boren, creëert duidelijke klaverbladachtige spanningspatronen. Deze gespannen zones barsten direct open als ze met isopropylalcohol worden gereinigd. Gepolariseerde inspectie geeft CNC-machines binnen enkele seconden duidelijk visueel bewijs of de voedingssnelheden en spaanhoeken voldoende zijn voor de productie.
Gloeicycli voor CNC-geboord dik acryl: het verlichten van restspanningen
Voor componenten dikker dan 15 mm – zoals vloeistofverdeelstukken, kijkvensters en drukvaten – kunnen boorparameters alleen niet alle interne spanningen wegnemen. Een gecontroleerde gloeicyclus in een oven is een essentiële nabewerking. Bij de productie van dikke medische modules laten we alle geboorde blokken door een programmeerbare heteluchtoven lopen om georiënteerde polymeerketens te ontspannen.
Het beheersen van de temperatuurstijging is veel belangrijker dan de maximale temperatuur waarop het materiaal wordt verhit. Bij gegoten acryl moet de temperatuur langzaam worden verhoogd met 10 tot 15 °C per uur tot ongeveer 80 °C, en gedurende één uur per 5 mm dikte op die temperatuur worden gehouden. Laat het materiaal vervolgens langzaam afkoelen in de gesloten oven tot kamertemperatuur. Het overhaasten van deze cyclus introduceert opnieuw ernstige thermische spanningen, waardoor de precisie die met de machine is bereikt, verloren gaat.
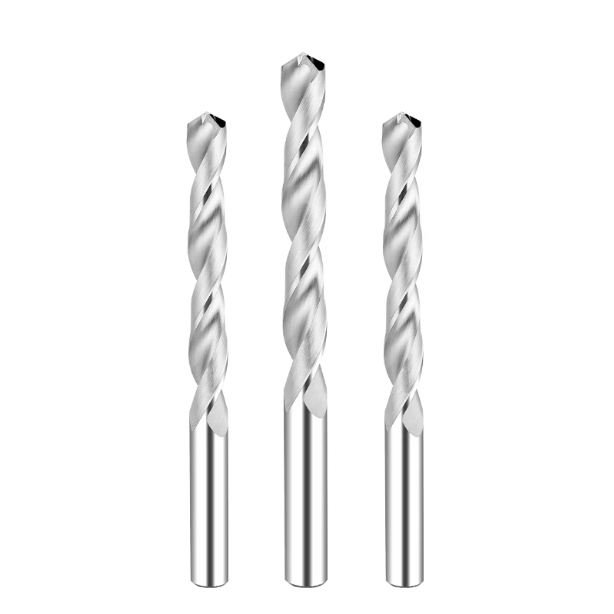
OEM- en inkoopgids: Wanneer over te stappen op groothandel in hardmetalen boorbits voor schaalverdeling
Wanneer uw productie opschaalt van kleine prototypes naar duizenden onderdelen per maand, is het niet langer voldoende om gereedschap uitsluitend te beoordelen op basis van de catalogusprijs. De werkelijke kostenfactor is de stilstandtijd van de spindel als gevolg van frequente gereedschapswisselingen, instelrondes en nabewerkingen. De belangrijkste maatstaf verschuift naar de totale kosten per gat gedurende het gehele productieproces.
Door speciaal hardmetalen gereedschap te gebruiken, worden een consistente metallurgische korrelstructuur en nauwe slijptoleranties gegarandeerd, zelfs na duizenden bewerkingscycli. In combinatie met gepolijste snijkanten, de juiste puntshoeken en gecontroleerde spanningsprotocollen, zorgt het selecteren van de beste boor voor acryl in productievolumes voor lagere directe productiekosten en elimineert het de kans op willekeurige productdefecten.
Submicron wolfraamsubstraat: de metallurgie achter hardmetalen boorbits voor de groothandel
De metaalbewerking van hardmetalen staven bepaalt de levensduur van gereedschap bij het bewerken van schurende polymeren. Onervaren kopers gaan ervan uit dat hardere kwaliteiten altijd beter presteren, maar overmatige hardheid vergroot de brosheid, waardoor vlijmscherpe randen bij de insteekschok microbreuken kunnen vertonen. Voor het snijden van acryl specificeren we een wolfraamkorrelgrootte van 0.6 μm (submicron) met een kobaltgehalte dat strikt tussen de 10% en 12% ligt.
Deze metallurgische matrix maakt het mogelijk om uitzonderlijk gladde snijlippen te slijpen, vrij van microscopische kartelingen, terwijl de benodigde dwarsbreuksterkte (TRS) behouden blijft om zijdelingse afbuiging te weerstaan. Bij de beoordeling van hardmetalen boren in de groothandel is het belangrijk om de korrelgrootte en breukweerstand van het basismateriaal te controleren. Hoogzuiver wolfraam zorgt voor een gelijkmatige slijtage van de flanken gedurende honderden uren, waardoor de boorgaten kristalhelder blijven.
Kostenoptimalisatie per gat: hoe hardmetalen boren in de groothandel de stilstandtijd in de acrylproductie verminderen
We hebben een audit uitgevoerd bij een Europese leverancier van dashboards die aangepaste gereedschappen van snelstaal gebruikte op vierassige bewerkingscentra. Hoewel de initiële boorkosten laag waren, moesten operators de spindel elke 400 gaten stilzetten voor gereedschapsafstelling en -wisseling. Rekening houdend met verloren machinetijd, eerste-stukinspecties en incidentele afgekeurde producten met barstjes door botte randen, waren de kosten per gat onhoudbaar hoog.
Door die gereedschappen te vervangen door speciaal ontwikkelde hardmetalen boren met microkorrels, konden de machines 2,800 gaten boren voordat een offset-update nodig was. De stilstandtijd voor gereedschapswisselingen daalde drastisch, waardoor de totale productie van de machine toenam. Wanneer de afschrijving van de spindel en de besparingen op afval in het operationele kostenmodel worden meegenomen, blijkt dat precisie-hardmetalen gereedschappen de totale kosten per gat aanzienlijk verlagen.
Gereedschapsgeometrie op maat: Boorbits voor het boren in acryl op maat, precies volgens uw tolerantiespecificaties.
Het snijgedrag verschilt aanzienlijk tussen verschillende acrylformuleringen. Het bewerken van gegoten platen met een hoog moleculair gewicht, zoals Plexiglas GS, vereist andere spiraalhoeken en speling dan vrijstromende, geëxtrudeerde platen zoals Perspex XT. Het toepassen van voor gieten geoptimaliseerde geometrie op geëxtrudeerd acryl resulteert in kleverige, compacte groeven en thermische scheurtjes.
Als u te maken hebt met een lage opbrengst bij een specifiek polymeermerk, of als u nauwe toleranties vereist voor de concentriciteit van verzonken gaten en de vlakheid van blinde gaten, dan helpt het delen van uw tekeningen en snijomstandigheden ons om het probleem te lokaliseren. Door de spiraalhoek, de randafwerking en de concentriciteit van de H6-schacht aan te passen aan specifieke boren voor het boren in acryl, worden aanhoudende scheurvormingsproblemen opgelost en uw gehele productielijn gestabiliseerd.






