
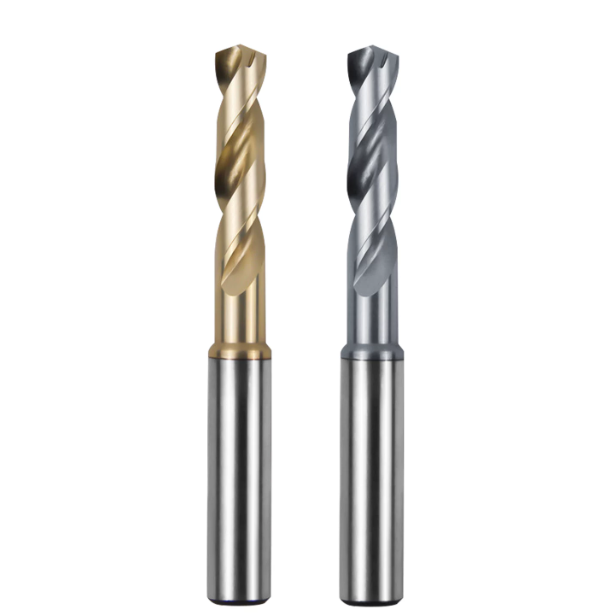
W zeszłym kwartale pomogliśmy klientowi z branży lotniczej rozwiązać kosztowną awarię produkcyjną. Wiercili korpusy zaworów Ti-6Al-4V na 5-osiowym centrum obróbczym, utrzymując tolerancję otworów H7. Już przy dwunastym otworze obciążenie wrzeciona wzrosło do 140%, po czym nastąpił ostry pisk, gdy wiertło 6 mm zatarło się i pękło na głębokości 3.5D. Półprodukty warte tysiące dolarów zostały natychmiast zezłomowane.
Z tym scenariuszem regularnie spotykamy się w warsztatach. Wielu mechaników zakłada, że zamówienie najdroższych wierteł węglikowych do tytanu eliminuje ryzyko. Zamiast tego napotykają na ten sam problem: mikrowykruszenia na krawędzi skrawającej przy wejściu, zatarcia w postaci fioletowych wiórów wewnątrz rowków wiórowych lub przedwczesne zużycie niszczące wykończenie otworu. Tytan jest nieubłagany nie ze względu na swoją twardość, ale ze względu na szybkie utwardzanie, silne powinowactwo chemiczne i słabe odprowadzanie ciepła.
Jako zaangażowany zespół producentów wierteł SAMHO z ponad 15-letnim doświadczeniem, wiemy, że spójność cykli zależy od mikrogeometrii konkretnych narzędzi. Najlepsze wiertła do wiercenia w tytanie równoważą pięć czynników: wytrzymałość podłoża na zginanie, wiertła samocentrujące, wewnętrzne kanały chłodzące, powłoki utwardzane na gorąco oraz kontrolowane przygotowanie krawędzi.
Przyjrzyj się uważnie swojej konfiguracji: czy Twoje narzędzia czysto tną tytan, czy też jedynie szlifują otwór przy ekstremalnym tarciu?
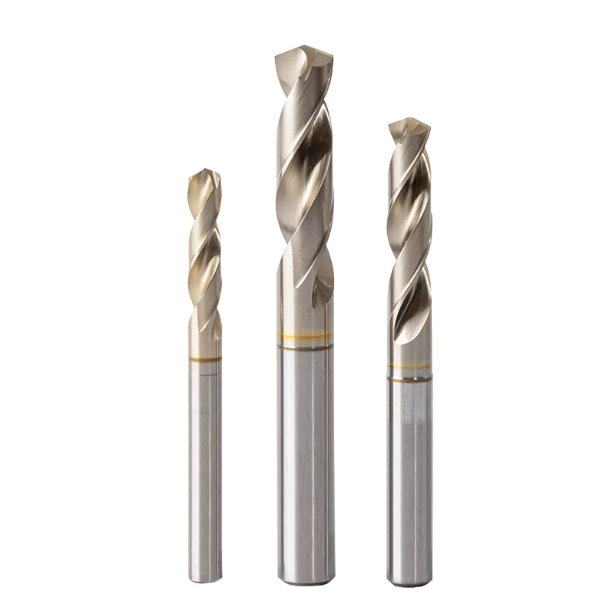
Dlaczego kładziemy nacisk na podłoża o ultradrobnym ziarnie: zrozumienie krytycznego progu odporności na odpryskiwanie w wiertłach z węglika spiekanego do tytanu
Przejrzyj dowolny katalog narzędzi, a zobaczysz deklaracje „wysokiej jakości, dziewiczego węglika wolframu”. Jednak wyniki w warunkach warsztatowych przedstawiają zupełnie inny obraz. Podczas pracy z Ti-6Al-4V, zachęcamy inżynierów, aby nie skupiali się na samej twardości makro (HRA/HV), ale na jednorodności spoiwa kobaltowego i sprawdzali wielkość ziarna. Wysoka twardość ma niewielkie znaczenie, jeśli podłoże nie jest odporne na pękanie; kruche narzędzia pękają w momencie wystąpienia sprężynowania.
Podczas produkcji naszych specjalistycznych wierteł węglikowych do tytanu, utrzymujemy wielkość ziarna poniżej 0.5 mikrona. Ta submikronowa struktura tworzy gęstą matrycę kobaltową, która zwiększa wytrzymałość na pękanie poprzeczne do ponad 4,000 MPa. Gdy wiertło napotyka zmienne obciążenia skrawające głęboko w otworze, ta wytrzymałość strukturalna pochłania wstrząsy dynamiczne i utrzymuje krawędź skrawającą w nienaruszonym stanie.
Opinie klientów z Zachodu otrzymane na miejscu: Dlaczego standardowe wiertła tytanowe często ulegają mikroodpryskom już przy pierwszym cięciu?
Północnoamerykański wykonawca prac w branży lotniczej przesłał nam niedawno mikrofotografie w dużym powiększeniu, przedstawiające wczesną awarię narzędzia. Podczas produkcji przy użyciu standardowych wierteł, jego operatorzy zauważyli wykruszenie zewnętrznej krawędzi skrawającej po niecałych dwóch sekundach od rozpoczęcia skrawania – zanim osiągnęła ona głębokość 1D. Początkowo winą obarczano dynamiczne bicie wrzeciona lub luz osiowy, ale kontrola uchwytów narzędziowych na miejscu wykazała bicie promieniowe mniejsze niż 3 mikrony.
Przyczyną awarii był wyłącznie gatunek węglika spiekanego. W warsztacie zastosowano wiertła uniwersalne, tytanowe, wykonane na podłożu o średniej grubości ziarna (1.0–1.5 mikrona). Pod wpływem silnego naprężenia ścinającego i utwardzania zgniotowego, mikropęknięcia rozprzestrzeniały się szybko wzdłuż granic ziaren gruboziarnistych. W przypadku części lotniczych z zerową tolerancją na zadziory i rysy na ściankach, ten początkowy wiór spowodował natychmiastowe odrzucenie partii.
Połączenie wysokiej wytrzymałości na zginanie z drobnoziarnistą strukturą: zapobieganie katastrofalnym pęknięciom podłoża przy dużym oporze cięcia promieniowego
Nigdy nie oceniamy narzędzi wyłącznie na podstawie założenia, że „im twardsze, tym lepsze”. Ponieważ tytan nie odprowadza ciepła wraz z wiórami, silne naprężenia termiczne pozostają zablokowane w niewielkiej strefie styku w pobliżu krawędzi ścinającej. W połączeniu z silnymi siłami ugięcia promieniowego, kruche podłoże będzie ulegać mikropęknięciom na powierzchni bocznej, które rozrywają rowek wiórowy, co prowadzi do nagłego pęknięcia narzędzia.
Aby powstrzymać ten łańcuch awarii, przemysłowe wiertła tytanowe wymagają wąskich granic ziaren węglika wolframu o grubości submikronowej, aby wcześnie zapobiegać pęknięciom zmęczeniowym. Jednolita struktura ziarna zapewnia również solidną podstawę niezbędną do uzyskania czystej, mikroostrzonej krawędzi bez karbów. Chociaż pozyskiwanie wysokiej jakości prętów z węglika spiekanego o grubości submikronowej zwiększa koszty produkcji, eliminuje to znacznie wyższe koszty usuwania uszkodzonych wierteł z uszkodzonych elementów obrabianych.
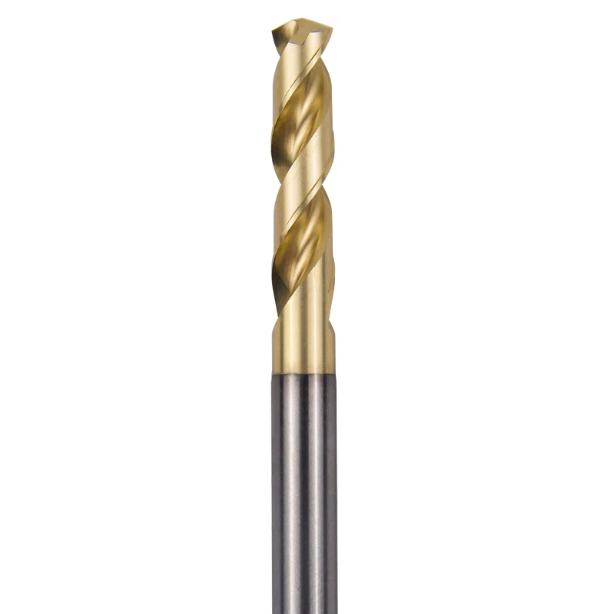
Kąt 140° z samocentrującym ostrzem i modyfikacja krawędzi dłuta: co wyróżnia wiertło przeznaczone do tytanu?
Podczas rozwiązywania problemów z chodzeniem po otworze na hali produkcyjnej, operatorzy często odruchowo zmniejszają prędkość posuwu lub dodają cykl nawiercania. Jednak standardowe kąty wierzchołkowe 118° lub 135° powodują zbyt długą krawędź skrawającą w stopach tytanu o wysokiej wytrzymałości. Ten wydłużony profil styku generuje poważne zaburzenia równowagi sił promieniowych, wywołując drgania o wysokiej częstotliwości na dnie otworu.
Poszerzając kąt wierzchołkowy do 140°, celowo skracamy aktywny kontakt krawędzi skrawającej. Taka geometria kieruje początkowy opór skrawania do wewnątrz, w kierunku linii środkowej narzędzia, zamiast zmieniać marginesy. W przypadku produkcji wielkoseryjnej, wybór dedykowanego wiertła do tytanu z samocentrującym ostrzem o kącie 140° blokuje pozycję natychmiast po zetknięciu, eliminując błąd przesuwania się narzędzia bez stosowania tulei prowadzących.
Eliminacja drgań wejściowych: pominięcie operacji wykrywania przy jednoczesnym zapewnieniu natychmiastowej penetracji warstwy utwardzonej
Wiercenie punktowe Ti-6Al-4V często stanowi pułapkę. Rozwiązując problem braku jakości z naszymi mechanikami, regularnie doszukujemy się przyczyn usterek w oporach wiertła punktowego. Nawet ułamek sekundy tarcia powoduje zeszklenie dna, tworząc utwardzoną powłokę. Gdy wiertło główne natrafi na to lokalne twarde miejsce, nierównomierne obciążenie boczne natychmiast powoduje odpryskiwanie zewnętrznych narożników.
5-osiowe, samocentrujące dłuto CNC całkowicie eliminuje konieczność wiercenia wstępnego. Specjalny czubek wbija się bezpośrednio w surową matrycę stopową, zanim rozpocznie się hartowanie powierzchniowe. Aby upewnić się, że posiadasz najlepsze wiertła do wiercenia w tytanie, wykonaj nieskazitelne zanurzenie z docelowym posuwem na sztywnej głowicy VMC: czyste linie ścinania świadczą o natychmiastowej penetracji, a wypukłe zadziory na wyjściu ujawniają tarcie.
Zmniejszanie obciążenia osiowego: jak zoptymalizowany punkt podziału eliminuje gromadzenie się ciepła wywołane tarciem
Niezmodyfikowana krawędź ścinająca nie przecina metalu – przecina go, tworząc płaską powierzchnię o ujemnym kącie natarcia. Podczas naszych testów dynamometrycznych od 50% do 60% całkowitego nacisku osiowego koncentruje się bezpośrednio na tym wąskim obszarze rdzenia. W stopach tytanu o niskiej przewodności, to intensywne, lokalne przemieszczenie podnosi temperaturę międzyfazową powyżej 600°C w ciągu milisekund, natychmiast niszcząc rdzeń.
Przerzedzenie wiertła za pomocą precyzyjnego ostrza rozszczepiającego zwiększa kąt natarcia środkowych krawędzi tnących, zmniejszając zapotrzebowanie na siłę ciągu maszyny o ponad 30%. Aby wiedzieć, które wiertła są najlepsze, wystarczy sprawdzić kolor i kształt wiórów w pojemniku. Prawidłowe ostrze rozszczepiające wyrzuca ściśle zwinięte srebrzystoszare wióry prosto ze środka, zapobiegając wtapianiu się gorącego materiału w narożną krawędź.
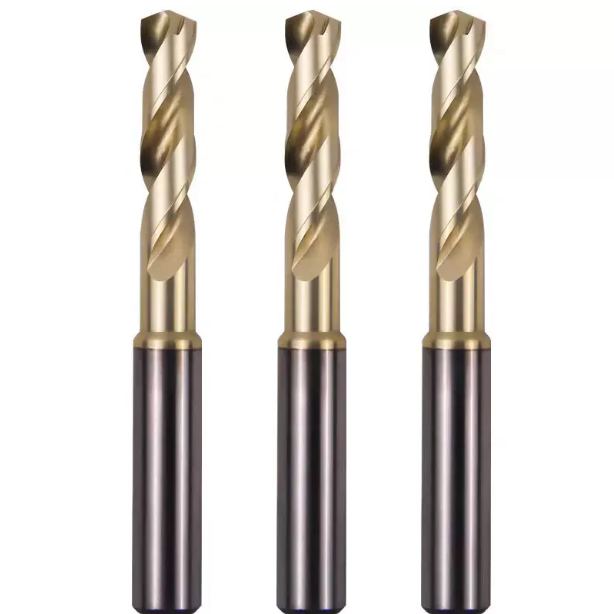
Geometria odprowadzania wiórów i konstrukcja wewnętrznego kanału chłodzącego: wybór najlepszych wierteł do stopów tytanu
Operatorzy często zrzucają winę za nagłe awarie wierteł na kruchość podłoża, ale awarie wrzecion pokazują coś innego: ponad 60% poważnych pęknięć narzędzi wynika z nagromadzenia wiórów w rowkach wiórowych. Wióry tytanowe charakteryzują się wysoką wytrzymałością na rozciąganie i intensywną pamięcią kształtu. Po odcięciu od krawędzi skrawającej, gwałtownie rozszerzają się na zewnątrz, wciskając się w wąskie kanały rowków wiórowych.
Jeśli profile rowków wiórowych nie zapewniają dużego luzu w przekroju poprzecznym, wióry nie mogą się ciasno toczyć. Zamiast tego, osadzają się na ściankach otworu, powodując silne skoki tarcia, które blokują wrzeciono. Aby zweryfikować, które wiertła są najlepsze do stopów specjalnych, profilujemy krzywiznę rowka wiórowego za pomocą komparatorów optycznych; wióry muszą opuścić strefę skrawania w ciągu milisekund, aby przedłużyć żywotność narzędzia.
Praktyczne usuwanie wiórów za pomocą polerowanych rowków o dużej spirali: zapobieganie wtórnemu ściskaniu i „zacieraniu”
W produkcji medycznych śrub kostnych i zaworów lotniczych, wiercenie na głębokość większą niż 3xD ujawnia ograniczenia standardowych rowków wiórowych 30°. Wióry tytanowe zaczynają zatrzymywać się w połowie spirali, wtłaczając nadchodzące wióry w gęsty klin. To szybkie narastanie momentu obrotowego powoduje, że narzędzie wciska się w obrabiany przedmiot.
Rozwiązujemy ten problem, łącząc wysoki kąt spirali 30°–33° z lustrzano polerowanymi powierzchniami rowków. Mikropolerowanie usuwa ślady po poprzecznym przesuwie ściernicy, niwelując opór ślizgowy. Dzięki temu nasze wiertła z węglików spiekanych do wiórów tytanowych płynnie odprowadzają wióry przy wysokich obrotach, zapobiegając zatarciom rowków i eliminując zarysowania ścianek.
Dlaczego zewnętrzne chłodziwo jest jedynie uzupełnieniem: decydująca rola kanałów chłodzących o ciśnieniu ponad 30 barów
Chłodziwo zalewowe w standardowym wiertle zapewnia niewielką realną ochronę podczas wiercenia otworów Ti-6Al-4V na głębokość większą niż 2xD. Siła odśrodkowa i unoszące się wióry tworzą nieprzepuszczalną barierę na wlocie otworu, blokując dopływ płynu do punktu wiercenia. Dolna część otworu wysycha, a końcówka narzędzia szybko się przegrzewa.
Przepływ chłodziwa przez wrzeciono pod ciśnieniem ponad 30 barów dostarcza płyn bezpośrednio do strefy ścinania i krawędzi ścinającej. Powoduje to efekt hydraulicznego tłoka, który wypycha wióry z otworu, jednocześnie natychmiast obniżając temperaturę powierzchni styku. Aby uzyskać maksymalną żywotność narzędzi z najlepszych wierteł do wiercenia w tytanie, konieczne jest wewnętrzne podawanie wysokiego ciśnienia, zapobiegające zużyciu termicznemu przed jego wystąpieniem.
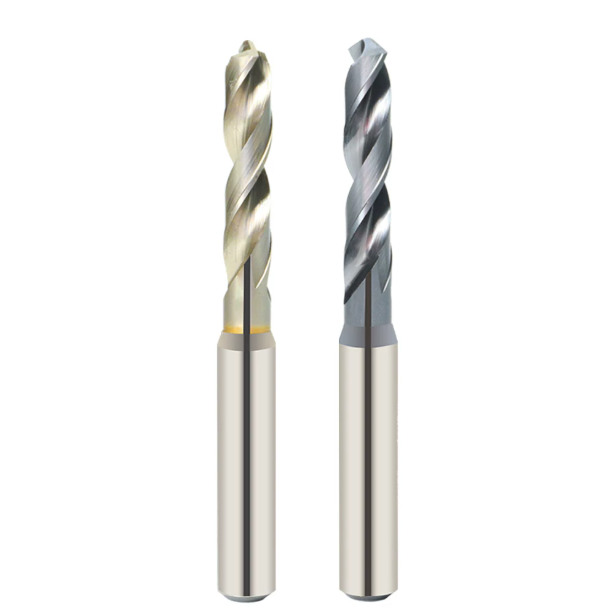
Powłoka nanokompozytowa (AlTiN/TiAlSiN): bariera wysokotemperaturowa zapobiegająca przyleganiu tytanu
W przypadku stopów trudnoskrawalnych, operatorzy często powtarzają „bez powłoki, bez obróbki”, ale nakładanie warstw o dużej grubości na Ti-6Al-4V szybko przynosi odwrotny skutek. Silne powinowactwo chemiczne tytanu powoduje szybką dyfuzję w stanie stałym i zgrzewanie na zimno z odsłoniętym węglikiem. Gdy gruba powłoka rozwarstwi się pod wpływem dużego naprężenia ścinającego, na odsłoniętym podłożu natychmiast pojawiają się mikrowżery.
Nasze próby w piecu PVD dowodzą, że stabilna żywotność wierteł tytanowych zależy wyłącznie od stosunku aluminium do krzemu w nanowarstwowej architekturze. Wprowadzenie krzemu do struktury TiAlSiN obniża współczynnik tarcia do 0.35, zapewniając jednocześnie doskonałe właściwości antyadhezyjne. Pozwala to na ślizganie się rozgrzanych do czerwoności wiórów po strefie skrawania, zamiast ich przyklejania się do krawędzi.
Nie myl TiN z powłoką odporną na zużycie: analiza twardości na gorąco i odporności na utlenianie/odpryskiwanie w strefie cięcia 900°C
Praktykanci często mylą jasnozłoty azotek tytanu (TiN) ze standardem dla stopów egzotycznych, co konsekwentnie prowadzi do awarii w warunkach eksploatacyjnych. TiN zaczyna się utleniać już w temperaturze 550–600°C. Podczas wiercenia głębokich otworów z prędkością 30–40 m/min, lokalne ciepło w strefie skrawania łatwo przekracza 800°C, powodując odpryskiwanie konwencjonalnych cienkich powłok niczym spalony papier.
Warstwy AlTiN o wysokiej zawartości aluminium i nanokompozyty reagują inaczej pod wpływem ekstremalnych temperatur: atomy aluminium migrują do powierzchni, tworząc in situ amorficzną warstwę pasywacyjną Al2O3. Ta nanoochrona pozwala wysokiej jakości wiertłom węglikowym do tytanu utrzymać twardość na gorąco w temperaturze bliskiej 1,000°C. Zapobiega ona szokowi termicznemu, który mógłby zmiękczyć rdzeń, zapobiegając katastrofalnemu zapadnięciu się krawędzi skrawającej.
Zapobieganie zużyciu kraterowemu i narastaniu krawędzi (BUE): krytyczna bariera dla utrzymania wykończenia ścianek otworu
Podczas wiercenia elementów tytanowych, zmienne tolerancje i nierówne wykończenie otworu zazwyczaj wynikają z narostu krawędzi skrawającej (BUE). Pod mikroskopem narzędziowym o powiększeniu 200x często można znaleźć materiał obrabiany na zimno w pobliżu krawędzi głównej. Ponieważ BUE wielokrotnie formuje się i ścina podczas cykli posuwu, wyrywa ziarna węglika bezpośrednio z powierzchni, powodując zużycie kraterowe.
Aby utrzymać wykończenie Ra 0.8 przez ponad 100 cykli, podstawową linią obrony jest stosowanie wierteł tytanowych o wysokiej gęstości. Obojętny, ultragęsty materiał powłoki eliminuje powinowactwo chemiczne z kobaltową fazą spoiwa, zapobiegając mikrospiekaniu na zimno. Utrzymanie ostrych i czystych krawędzi skrawających ogranicza tarcie powierzchni bocznych i sprężystość, chroniąc spójność średnicy otworu.
Mikrohonowanie i kontrola bicia: testy w hali produkcyjnej w celu zidentyfikowania najlepszych wierteł do obróbki głębokich otworów w tytanie
Wielu operatorów uważa, że cięcie gumowatego tytanu wymaga krawędzi ostrzonej jak żyletka. Jednak produkcja głębokich otworów dowodzi, że nieobrobiona, surowo oszlifowana krawędź ulega uszkodzeniu natychmiast po wejściu przedmiotu obrabianego. W powiększeniu, standardowo oszlifowane krawędzie wykazują mikroskopijne pęknięcia szlifierskie, które odpryskują pod wpływem uderzeń osiowych, powodując kaskadowe uszkodzenia krawędzi.
Z kolei zbyt duża honownica zamienia czyste ścinanie w destrukcyjne wytłaczanie, natychmiast utwardzając dno otworu. Podczas naszych rutynowych prób wsadowych oceniamy interakcję między kontrolowanym przygotowaniem krawędzi a dynamicznym biciem, aby określić najlepsze wiertła do wiercenia w tytanie. Ta równowaga decyduje o tym, czy Twoje narzędzie przetrwa cykle wiercenia głębokich otworów 5D, czy też pęknie w trakcie.
Kontrolowane 5-mikronowe honowanie krawędzi: dlaczego zbyt ostre lub zbyt tępe wiertła węglikowe z wewnętrznym chłodzeniem szybko niszczą się
Konsultując producenta ortopedycznych płytek kostnych, obserwowaliśmy nierównomierną żywotność narzędzi, wahającą się w sposób nieprzewidywalny między 15 a 20 otworami na wiertło. Mikrokontrola zużytych wierteł ujawniła niekontrolowane przygotowanie krawędzi: fragmenty krawędzi skrawającej były nieoszlifowane do poziomu bliskiego zeru mikronów, podczas gdy inne obszary były agresywnie wypolerowane do poziomu powyżej 15 mikronów.
Surowe sekcje uległy natychmiastowym mikroodpryskom w obrobionym na zimno tytanie, a nadmiernie honowane strefy zwiększyły opór skrawania i tarcie termiczne. Zmieniliśmy ich konfigurację na polerowane płynem, jednolite osełki o ziarnistości od 5 do 8 mikronów. Zapewniło to idealną równowagę: wystarczająco ostre, aby ścinać warstwy obrobione na zimno, a jednocześnie wzmacniające przyczepność powłoki, podwajając żywotność ich wierteł węglikowych do tytanu.
Testy w warunkach rzeczywistych z uchwytami zaciskowymi i hydraulicznymi: klucz do długiej żywotności narzędzi dzięki kontroli bicia promieniowego (poniżej 3 mikronów)
Nawet zoptymalizowana geometria narzędzia zawodzi w połączeniu z luźnymi mocowaniami. Stosowanie standardowych tulejek zaciskowych ER na wydłużonych wysięgach często powoduje bicie przekraczające 10 mikronów, zmuszając jedną krawędź skrawającą do przejęcia 100% obciążenia początkowego, podczas gdy druga się ociera. To poważne, asymetryczne obciążenie powoduje pęknięcie przeciążonego marginesu w ciągu kilku sekund.
Aby w pełni wykorzystać potencjał wysokowydajnego wiertła do tytanu, całkowite bicie zespołu musi mieścić się w granicach 3 mikronów. Zalecamy stosowanie wierteł z precyzyjnymi uchwytami hydraulicznymi lub oprawkami termokurczliwymi do wiercenia głębokich otworów. Warstwy oleju hydraulicznego tłumią drgania o wysokiej częstotliwości, zapewniając, że obie krawędzie skrawające rozkładają identyczne obciążenie wiórem podczas całego wiercenia.
Perspektywa producenta: jak SAMHO pomaga warsztatom obniżyć koszt wykonania otworu
Na hali produkcyjnej, skupianie się wyłącznie na zamówieniach zakupu narzędzi zniekształca rzeczywistą ekonomikę obróbki. Rzeczywista rentowność zależy od kosztu wykonania otworu – uwzględniającego trwałość narzędzi, czas sprawności wrzeciona i wskaźnik braków. Wytrzymałość podłoża, samocentrujące ostrza, polerowane rowki wiórowe, powłoki nanokompozytowe i przygotowanie krawędzi muszą idealnie współgrać ze sztywnością wrzeciona i dopływem chłodziwa.
Jako zespół inżynierów firmy SAMHO, produkującej wiertła , nigdy nie promujemy uniwersalnych rozwiązań katalogowych dla złożonych stopów. Badamy stabilność maszyn, moc roboczą i wielkość partii, aby zrównoważyć wytrzymałość krawędzi skrawającej z trwałością. Jeśli borykasz się z ciągłym pękaniem narzędzi, stożkowatością otworów lub rozdarciami w tytanie, nie ograniczaj się do prostej wymiany narzędzi i przeanalizuj ponownie cały swój zestaw.
Zmniejszenie liczby złomów poprzez dostosowanie geometrii w produkcji seryjnej komponentów lotniczych i medycznych tytanowych śrub kostnych
Standardowe wiertła katalogowe często mają trudności ze sprostaniem zróżnicowanym potrzebom zamków lotniczych i medycznych śrub kostnych TC4 ELI. Cienkościenne elementy lotnicze wibrują pod wpływem intensywnych cięć, podczas gdy miniaturowe śruby kostne wymagają prostoliniowości głębokich otworów do 8D. W obu przypadkach drobne zadziory na wyjściu lub pęknięcia w otworze wewnętrznym skutkują natychmiastowym odrzutem.
Podczas naszych niestandardowych cykli szlifowania, modyfikujemy grubość rdzenia, zbieżność i kąty przyłożenia wierteł węglikowych do tytanu, aby dopasować je do dokładnej sztywności fizycznej elementu. Jeśli masz problemy ze współczynnikiem głębokości otworu lub drganiami w elementach cienkościennych, prześlij nam swoje wydruki części i szczegóły dotyczące mocowania, aby nasi inżynierowie mogli skonfigurować niestandardową geometrię rowka wiórowego.
Wytyczne dotyczące parametrów cięcia w harmonogramie produkcji CNC: prędkość wrzeciona, posuw na obrót i progi wymiany narzędzia
Wiercenie tytanu pozwala na praktycznie zerowy margines procesu: praca poza docelową obwiednią powoduje szybki spadek temperatury. W przypadku Ti-6Al-4V z chłodzeniem wewnętrznym pod ciśnieniem ponad 30 barów i biciem poniżej 3 mikronów, zalecamy prędkość skrawania (Vc) od 28 do 42 m/min. Utrzymuj stałe obciążenie wióra na poziomie 0.03 do 0.08 mm/obr., aby przeciąć strefy utwardzone przez zgniot bez tarcia.
Nigdy nie czekaj na alarm monitorów obciążenia wrzeciona przed wymianą wiertła na tytanowe. Ustal rygorystyczny protokół trwałości narzędzia: sprawdzaj powierzchnię boczną narzędzia za pomocą lupy optycznej przy ustalonej liczbie otworów, wyciągając narzędzie, gdy zużycie powierzchni bocznej osiągnie 0.15 mm lub gdy wióry zmienią kolor ze srebrzystoszarego na fioletowe wstążki. Jeśli uruchamiasz produkcję dla przemysłu lotniczego lub medycznego, skontaktuj się z nami, podając specyfikację materiałów, aby porównać prędkości i posuwy.






