
Na początku tego roku niemiecki producent kolektorów do cieczy medycznych skontaktował się z nami z pilnym problemem. Ich linia produkcyjna obrabiała bloki zaworowe z odlewanego akrylu (PMMA) i poliwęglanu medycznego (PC). W momencie przebicia dolnej powierzchni przez wiertło pojawiały się częste pęknięcia w kształcie gwiazdy, co zwiększyło wskaźnik braków do ponad 18%. Obok, inna maszyna wiercąca głębokie otwory w Delrinie (POM) wytwarzała długie, nitkowate wióry, które ciasno owijały się wokół trzonka narzędzia niczym wata cukrowa. Lokalne tarcie szybko powodowało żółknięcie i kurczenie się ścianek otworów poza dopuszczalną tolerancję.
Ich główny technik był sfrustrowany. Wyciągnęli uniwersalne wiertła z węglików spiekanych z magazynu narzędzi i obniżyli prędkość wrzeciona zgodnie z instrukcją, ale nic nie pomogło. Przez lata naszej działalności w zakresie wsparcia narzędziowego w warsztatach w USA i Europie wielokrotnie widzieliśmy ten sam błąd. Operatorzy często stosują parametry wiercenia przeznaczone do aluminium lub stali nierdzewnej bezpośrednio do polimerów. Rezultatem jest prawie zawsze stopiona żywica, zatarte rowki wiórowe lub kruche pęknięcie.
Tworzywa sztuczne charakteryzują się niską przewodnością cieplną, wysoką rozszerzalnością cieplną i silnym odkształceniem sprężystym (sprężynowaniem). Rozwiązanie tych problemów sprowadza się do dopasowania odpowiedniej geometrii narzędzia do konkretnej żywicy. Niezależnie od tego, czy obrabiasz kruchy akryl, gumowaty Delrin, czy wrażliwy na naprężenia PC, wybór odpowiedniego wiertła do tworzywa sztucznego ma ogromne znaczenie. Od modyfikacji kąta natarcia po polerowane na lustro rowki wiórowe, mikrogeometria decyduje o efekcie końcowym.
Czy w Twoim pojemniku na złom znajdują się również drogie plastikowe części zniszczone przez wybuch podczas przebijania?
Dlaczego standardowe metalowe wiertła kręte zawodzą podczas obróbki tworzyw sztucznych? Lekcje wyciągnięte ze śmietnika
Za każdym razem, gdy przeprowadzamy audyt hali obróbczej klienta, naszym pierwszym przystankiem jest zasobnik na odpady obok maszyny. Rutynowo znajdujemy wyrzucone półprodukty z plastikowych płyt z powodu nadtopionych ścianek otworów i poważnych odprysków na krawędziach. Kiedy pytamy operatorów, co się stało, typowa odpowiedź brzmi: „Wyciągnęliśmy z magazynu ostre aluminiowe wiertło; tworzywa sztuczne tną jak masło, więc dlaczego wylatuje z tyłu?”
Metale odprowadzają wióry wzdłuż płaszczyzn poślizgu ścinającego, natomiast polimery wykazują znaczną sprężystość lepkosprężystą i praktycznie zerowe rozpraszanie ciepła. Wciskanie standardowego wiertła do metalu w polimery konstrukcyjne powoduje agresywne klinowanie zamiast czystego ścinania. Jeśli masz problemy z pękniętymi otworami i dużymi zadziorami na wyjściu, ponowna ocena wiertła pod kątem obecności tworzywa sztucznego we wrzecionie to najszybszy sposób na ustabilizowanie procesu.
„Gryzienie” i wybuchy podczas przełomu: fatalna wada standardowych kątów natarcia wierteł w obróbce plastycznej
Obrabiający płyty akrylowe lub fenolowe znają nagły „trzask” tuż w momencie, gdy wiertło przebija dolną powierzchnię. Nagranie z dużą prędkością, które nagraliśmy podczas wizyty u klienta, ujawniło przyczynę: standardowe wiertło 118° lub 135° z wysokim, dodatnim kątem natarcia przestaje ciąć, gdy spada opór osiowy. Zamiast ścinać czysto, zachowuje się jak korkociąg, agresywnie wkręcając się w pozostałą cienką warstwę materiału.
Ponieważ tworzywa sztuczne mają niską granicę plastyczności, ta gwałtowna siła ciągnąca odrywa niepodpartą dolną warstwę od obrabianego przedmiotu. Wyeliminowanie tego odprysku na wyjściu wymaga modyfikacji geometrii skrawania. Rozwiązujemy ten problem poprzez ponowne szlifowanie wierteł do wiercenia w tworzywach sztucznych z neutralnym kątem natarcia od 0° do -5° i wydłużonym ostrzem prowadzącym, co zapewnia, że narzędzie skrawa przez wyjście bez chwytania przedmiotu obrabianego.
Podstawy wyboru wiertła do tworzyw sztucznych: praktyczne znaczenie szlifowania rowków i dużych kątów przyłożenia
Operatorzy często pytają nas, dlaczego dedykowane narzędzie jest lepsze od standardowego wiertła krętego, skoro oba wyglądają identycznie gołym okiem. Kluczowe różnice występują wewnątrz rowków wiórowych i wzdłuż drugorzędnych kątów przyłożenia. Tworzywa sztuczne szybko się rozszerzają, pochłaniając ciepło skrawania, co powoduje kurczenie się średnicy otworu i mocniejsze zaciśnięcie korpusu wiertła podczas skrawania.
Jeśli powierzchnia rowka jest chropowata, wióry naładowane elektrycznie natychmiast zatrzymują się i tworzą zadziory wewnątrz rowka. Nasze profile wierteł do tworzyw sztucznych szlifujemy rowkami o lustrzanym połysku (Ra ≤ 0.1 μm) i zwiększonym promieniowym stożkiem wstecznym. Taka geometria minimalizuje kontakt między krawędzią narzędzia a gotowym otworem, umożliwiając czyste odprowadzanie wiórów wstęgowych bez generowania tarcia termicznego.
Powszechne błędne przekonania w warsztatach: Dlaczego wysokie prędkości i wolne posuwy przyspieszają przyleganie wiórów i topienie się materiału?
Gdy ścianki otworów stają się mleczne lub zaczynają się topić, pierwszą reakcją operatora jest zazwyczaj zmniejszenie prędkości posuwu, aby „dopieścić” element. Taka zmiana prawie zawsze pogarsza problem. Tworzywa konstrukcyjne przewodzą ciepło z ułamkiem szybkości, z jaką przewodzą ciepło aluminium, co oznacza, że energia cieplna nie może rozproszyć się w rdzeniu surowca.
Wysokie obroty wrzeciona przy niskim posuwie powodują, że krawędź skrawająca ociera się o materiał, a nie wgryza się w niego. Narzędzie działa zasadniczo jak element grzejny, zaklejając krawędzie rowków wiórowych uplastycznionymi wiórami. Zmiana na specjalistyczne wiertło do skrawania tworzyw sztucznych przy jednoczesnym zachowaniu odpowiedniego obciążenia wiórami powoduje, że wióry odprowadzają ciepło, utrzymując zarówno narzędzie, jak i gotowy otwór w niskiej temperaturze.
Jaki rodzaj wiertła do plastiku wybrać? Dopasowanie geometrii narzędzia do trzech głównych żywic
Obrabiarki często używają tego samego wiertła do nylonu i akrylu odlewanego, co kończy się postrzępionymi otworami lub pękniętymi elementami. Polimery inżynieryjne mają bardzo różne struktury molekularne i właściwości termiczne pod obciążeniem. Żaden standardowy frez nie sprawdzi się we wszystkich rodzajach tworzyw sztucznych. Porównanie wytrzymałego i sprężystego Delrinu z akrylem wrażliwym na karby pokazuje, że wymagania dotyczące geometrii krawędzi są całkowicie odmienne.
Oceniając linie produkcyjne, zaczynamy od temperatury zeszklenia i współczynnika rozszerzalności cieplnej żywicy. Znalezienie wiertła do tworzyw sztucznych zapewniającego najlepszą równowagę między wykończeniem powierzchni a trwałością narzędzia wymaga dopasowania kąta wierzchołkowego, kąta natarcia i objętości rowka wiórowego do tworzywa sztucznego. Dopasowanie tych parametrów do żywicy to jedyny niezawodny sposób na wyeliminowanie dryftu wymiarowego.
Wiercenie w akrylu (PMMA) z wysokim połyskiem i bez pęknięć: testy terenowe specjalistycznych wierteł o ostrych końcach 60°–90°
Wiercenie w akrylu wystawia na próbę nerwy podczas wchodzenia i przebijania. Standardowe metalowe wiertła o kącie 118° wywierają duży nacisk promieniowy przy wchodzeniu, tworząc spękania w kształcie pajęczyny wokół krawędzi otworu. W jednym z projektów, w których wykonywano przezroczyste obudowy akustyczne, klient potrzebował przezroczystych, bezpękniętych otworów. Zastąpiliśmy standardowe tępe groty ostrymi, ostrymi profilami, które wcinają się w żywicę niczym skalpel.
Dane terenowe pokazują, że użycie specjalnego wiertła do cięcia tworzyw sztucznych z ostrzami o kącie 60°–90° i polerowanymi rowkami wiórowymi drastycznie zmniejsza siłę wejściową. Taka geometria zmniejsza naprężenia rozciągające na wyjściu i zapobiega wykruszaniu się dolnej krawędzi. Należy pamiętać, że ostre jak igła końcówki zmniejszają wytrzymałość rdzenia krawędzi. Jeśli sztywność mocowania jest niewielka, wiertło może się przemieszczać, dlatego należy dostosować kąty ostrzy do grubości blachy.
Zarządzanie sprężynowaniem wymiarowym POM i kontrolą wiórów: konstrukcja wiertła dwurowkowego o dużej wydajności do tworzyw sztucznych
Delrin tnie płynnie i z niskim oporem, ale wiąże się z dwoma problemami w warsztacie: silną pamięcią kształtu i ciągłymi wiórami wstęgowymi. W korpusach zaworów medycznych widzieliśmy, jak otwory przechodziły kontrolę zaraz po wyjęciu z maszyny, a następnie kurczyły się o 0.02 mm po schłodzeniu. Co gorsza, długie, nitkowate wióry, które nie zwijają się, mogą owijać się wokół uchwytu narzędzia i blokować cięcie.
Aby temu zapobiec, narzędzia wymagają głębokich, polerowanych rowków wiórowych z dużym stożkiem oporowym. Wybierając wiertło do tworzywa sztucznego Delrin, określamy nadwymiarowe, wtórne podcięcie, aby zapobiec kurczeniu się otworu i zakleszczaniu się narzędzia. Szerokie rowki wiórowe zapewniają ciągłe wióry, a wyższe prędkości posuwu wymuszają ich czyste zwijanie, zapobiegając zadrapaniom otworu i przebarwieniom termicznym.
Zapobieganie pęknięciom naprężeniowym w PC: weryfikacja stabilności wejścia wierteł o małych ujemnych kątach natarcia
Poliwęglan jest wystarczająco wytrzymały, aby nadawać się do produkcji osłon bezpieczeństwa, ale wiercenie go agresywnymi, ostrymi narzędziami powoduje ukryte uszkodzenia. Poliwęglan jest podatny na szczątkowe naprężenia termiczne wynikające z tarcia podczas cięcia. Otwory, które na stole warsztatowym wyglądają na czyste, mogą pękać wokół krawędzi, gdy śruby zostaną dokręcone lub wystawione na działanie rozpuszczalników. Dzieje się tak, ponieważ dodatnie kąty natarcia rozrywają łańcuchy polimerowe przy wejściu.
Nasze testy terenowe dowodzą, że stosowanie specjalistycznych wierteł do wiercenia w tworzywach sztucznych z lekko ujemnym kątem natarcia (od -2° do -5°) zapewnia znacznie lepszą stabilność procesu. Taka geometria drapie, a nie wgryza się, wyrównując wewnętrzne naprężenia szczytowe. W połączeniu z ciągłym dopływem zimnego powietrza, odprowadzającego ciepło z otworu, ten profil krawędzi zachowuje okrągłość otworu i zapobiega powstawaniu pęknięć utajonych.
Ocena obróbki CNC wsadowej: Wybór najlepszego wiertła do linii produkcyjnych tworzyw sztucznych
Przejście od prototypów do długich serii produkcyjnych zmienia cel z prostego wykonania otworu na zarządzanie czasem cyklu i zużyciem narzędzi. Operatorzy tokarek typu szwajcarskiego obawiają się przestojów związanych z wymianą narzędzi i gniazd wiórów znacznie bardziej niż nagłych pęknięć. Ponieważ tworzywa sztuczne szybko rozszerzają się pod wpływem ciepła, utrzymanie tolerancji na poziomie mikronów w przypadku tysięcy części wymaga zdyscyplinowanej strategii narzędziowej.
Podczas budowy gotowych instalacji, sztywność podłoża, wykończenie rowka wiórowego i stosunek głębokości do średnicy otworu traktujemy jako jeden dynamiczny system. Nie ma jednego, uniwersalnego wiertła do tworzyw sztucznych; rzeczywista wydajność wynika z równowagi w odprowadzaniu wiórów, podnoszeniu temperatury i czasie cyklu. Zrozumienie tych kompromisów w produkcji wielkoseryjnej jest kluczowe dla utrzymania wydajnej pracy centrów obróbkowych.
Węglik spiekany a stal szybkotnąca (HSS): porównanie trwałości narzędzi i spójności średnicy otworów na szybkich liniach produkcyjnych w krajach zachodnich
Kupujący często pytają: skoro tworzywa sztuczne są stosunkowo miękkie, po co wydawać więcej na węglik spiekany zamiast standardowej stali szybkotnącej (HSS)? W projekcie elektroniki samochodowej, w którym stosowano tworzywa sztuczne trudnopalne, narzędzia HSS stępiały się po około 1,200 otworach; zużycie wtórne powodowało zbyt małe otwory. Tymczasem wiertła z węglika spiekanego o drobnych ziarnach zachowywały ścisłe tolerancje wymiarowe przez 20 000 cykli ciągłych.
Wysoki moduł sprężystości węglika spiekanego minimalizuje ugięcie narzędzia i drgania przy wysokich posuwach. Jednak w starszych maszynach z biciem wrzeciona powyżej 0.015 mm lub słabym mocowaniem, wiertła kobaltowe HSS do wiercenia w tworzywach sztucznych są często bardziej tolerancyjne. Kruche wiertła z węglika spiekanego pracujące w luźnych mocowaniach będą wykruszać się wzdłuż krawędzi skrawającej pod wpływem nierównomiernych obciążeń.
Wiertła do tworzyw sztucznych z pojedynczym rowkiem O-Groove a specjalistyczne wiertła do tworzyw sztucznych z podwójnym rowkiem: przełom w zakresie wykrawania cienkich blach i obróbki głębokich otworów w grubych blachach
Wybór odpowiedniego typu rowka wiórowego ma bezpośredni wpływ na wskaźnik braków. Podczas wiercenia blach o grubości od 2 mm do 3 mm na frezarkach, standardowe wiertła dwuostrzowe mogą unosić obrabiany przedmiot, powodując wibracje, nieokrągłe otwory i zaokrąglenia w kształcie koniczyny. W przypadku cienkich materiałów, narzędzie z rowkiem typu O z pojedynczym rowkiem wiórowym skrawa z mniejszą siłą osiową. Szeroki, otwarty kanał natychmiast usuwa wióry, zapewniając chłodne i płaskie cięcie.
Gdy głębokość otworu przekroczy wymiary blachy w grubych płytach, narzędzia jednoostrzowe będą się przemieszczać, ponieważ brakuje im zrównoważonego podparcia obwodowego. Do obróbki grubych płyt należy użyć zrównoważonego wiertła do tworzyw sztucznych z podwójnymi ostrzami. Symetryczne, dwuostrzowe wiertło neutralizuje obciążenia boczne, utrzymując prostoliniowość otworu, a podwójne kanały rozdzielają objętość wióra, dzięki czemu ubite odpady nie powodują pęknięć.
Praktyczne usuwanie wiórów z otworów nieprzelotowych i głębokich: parametry wiercenia i wycofywania zweryfikowane dla otworów o głębokości przekraczającej 5D
Na głębokościach powyżej 5D, usuwanie wiórów z otworów nieprzelotowych staje się krytyczne. Bez przepływu powietrza na dnie, spiętrzone wióry szybko się nagrzewają w wyniku tarcia, a stopiona żywica może zespawać frez wewnątrz elementu. Wiercenie otworów nieprzelotowych 8D w tackach półprzewodnikowych przy użyciu standardowych cykli G83 często pozostawia na ściankach otworów zarysowania w postaci pierścienia z powodu uwięzionych zanieczyszczeń.
Podczas ustawiania wiertła do plastiku w głębokich otworach nieprzelotowych stosujemy progresywne wiercenie. Wierć od 2D do 3D przy pierwszym wierceniu, a następnie stopniowo zmniejszaj głębokość wiercenia do 0.8D w miarę pogłębiania. Wycofaj całkowicie z otworu przy każdym wierceniu i przedmuchaj rowki sprężonym powietrzem przed ponownym wierceniem. Zapobiega to ponownemu wnikaniu wiórów do otworu i gromadzeniu się ciepła.
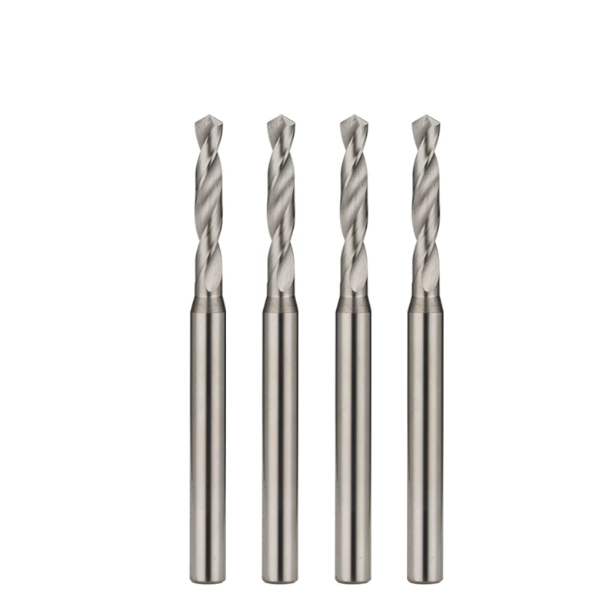
Pokonywanie wąskich gardeł obróbki skrawaniem poza standardowymi narzędziami: rzeczywiste przypadki zastosowania niestandardowych wierteł SAMHO
Gdy rysunki części wymagają skomplikowanych otworów poprzecznych lub głębokich wnęk wewnętrznych, standardowe oprzyrządowanie katalogowe napotyka na opór. Operatorzy maszyn zgłaszają się do nas nie z powodu braku wiedzy na temat ustawień, ale dlatego, że wiertła katalogowe nie są w stanie utrzymać współosiowości otworu, gładkości powierzchni ani czasu cyklu. Łączenie wielu narzędzi do otworów stopniowanych powoduje nakładanie się tolerancji i pozostawia ślady oporów, co często powoduje, że kolektory medyczne lub do płynów nie przechodzą testów szczelności pod ciśnieniem.
Narzędzia niestandardowe nigdy nie służą popisom; to racjonalna odpowiedź na poważne problemy na hali produkcyjnej. Gdy standardowe narzędzia powodują powtarzające się odpryski podczas mikropogłębień lub ściernych wypełniaczy szklanych, niestandardowe wiertła SAMHO przełamują impas. Dzięki projektowaniu niestandardowych stożków, dedykowanych szlifów odciążających i mikrogeometrii dopasowanej do sztywności wrzeciona, eliminujemy problemy, jakie standardowe narzędzia stwarzają w przypadku wysokowydajnych polimerów.
Studium przypadku 1: Wielowarstwowe przecinające się otwory w kolektorach medycznych — eliminowanie zarysowań i wybielanie
Rozwiązując problemy z cięciami testowymi dla klienta z branży diagnostyki in vitro (IVD), zajęliśmy się uporczywą wadą: kanałami nawierconymi krzyżowo, przecinającymi się pod kątem złożonym wewnątrz bloków zaworowych z przezroczystego PMMA i polisulfonu. W warsztacie użyto dwóch standardowych wierteł o długim rowku wiórowym, wchodzących w różne płaszczyzny. W miejscu przecięcia, nagła utrata symetrii skrawania spowodowała odchylenie narzędzia, pozostawiając promieniowe ślady drgań i wewnętrzne wybielenia, które tworzyły martwe strefy przepływu turbulentnego.
Standardowe wiertła dwuostrzowe po prostu uginają się pod wpływem asymetrycznych, przerywanych cięć. Aby temu zaradzić, opracowaliśmy wiertła SAMHO, dostosowane do konkretnych zastosowań, z podwójnymi powierzchniami prowadzącymi i progresywnym stożkiem osiowym. Dodatkowe powierzchnie skrawające wspomagają frez podczas wchodzenia w otwór poprzeczny, całkowicie niwelując ugięcie promieniowe. Rezultat: przezroczyste, bez zarysowań powierzchnie przejściowe, które z łatwością przechodzą kontrolę laserową.
Studium przypadku 2: Mikrootwory i stopniowane pogłębienia w złączach samochodowych — zintegrowane narzędzia skracają czas cyklu o 40%
W produkcji złączy samochodowych na dużą skalę, obudowy często zawierają dziesiątki gęstych gniazd zaciskowych, wymagających precyzyjnego, płaskiego dna i fazowania wejścia. Dostawca Tier 1 stosował czteroetapową procedurę: nawiercanie, wiercenie, frezowanie płaskiego dna i gratowanie. Wymiana narzędzi pochłaniała cenny czas wrzeciona, a bicie uchwytów między narzędziami często uniemożliwiało uzyskanie współosiowości stopnia.
W systemach wymagających dużej liczby cykli, łączenie operacji jest jedyną realną drogą naprzód. Opracowaliśmy pełnowęglikowe, wielostopniowe wiertło do tworzyw sztucznych, które integruje otwór pilotujący, pogłębienie płaskie i fazę 30° w jednym korpusie narzędzia. Wbudowaliśmy przesunięcia skurczowe bezpośrednio w średnice stopni dla żywicy PBT-GF. Narzędzie formuje wszystkie trzy elementy za jednym razem, eliminując błędy bicia i skracając czas cyklu obróbki części o 40%.
Specjalistyczna strategia modyfikacji narzędzi: Szlifowanie geometrii niestandardowej dla wysoce ściernych tworzyw sztucznych z włókna szklanego (GF-Plastics)
Obrabiacze często zakładają, że tworzywa sztuczne są podatne na obróbkę narzędziową, dopóki nie zastosują PEEK-u lub PA66 wypełnionego w 30–50% ciętymi włóknami szklanymi. Te kompozyty konstrukcyjne działają jak miniaturowe ściernice zatopione w matrycy żywicznej. Standardowe wiertła z węglików spiekanych szybko ulegają silnemu zużyciu w postaci krateru na powierzchni przyłożenia po kilkuset uderzeniach. Otwór szybko się kurczy, a narastające tarcie przypala ścianki otworu.
Ostre jak brzytwa krawędzie tnące łuszczą się pod wpływem ściernego oddziaływania włókien szklanych. Do tych zastosowań ściernych, nasze wiertło do tworzyw sztucznych posiada wzmocnioną, honowaną krawędź tnącą o ujemnym ostrzu, która rozprasza obciążenia udarowe. Narzędzie pokrywamy ultrapoślizgową, bezwodorową powłoką DLC. Pomimo nieznacznego wzrostu siły skrawania, narzędzie utrzymuje ścisłe tolerancje otworów na długich odcinkach bez załamywania wymiarów.
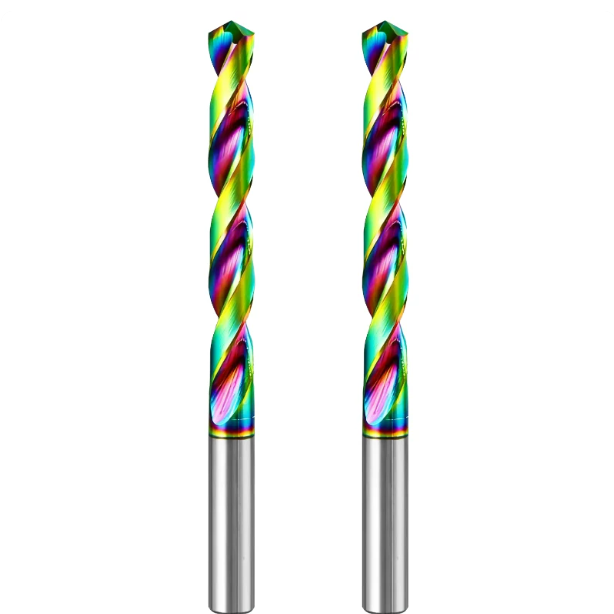
Najlepsze praktyki operacyjne na miejscu w celu wydłużenia żywotności wierteł do cięcia tworzyw sztucznych i zapewnienia wykończenia ścianek otworów
Nawet niestandardowe wiertło o idealnej mikrogeometrii zawiedzie, jeśli zignorujemy warunki panujące w wrzecionie. Wysokowydajne tworzywa sztuczne są nadwrażliwe na temperatury skrawania. Nawet niewielki wzrost temperatury podczas skrawania przesuwa granicę plastyczności żywicy i nierównomiernie redukuje naprężenia wewnętrzne. Trwałość narzędzia i wykończenie otworu zależą bezpośrednio od mikroklimatu panującego na styku narzędzia z przedmiotem obrabianym.
Długa żywotność narzędzia i czyste wykończenie powierzchni wiertła do cięcia tworzyw sztucznych sprowadza się do dwóch nawyków: natychmiastowego odprowadzania ciepła i ułatwienia cięcia w strefie przebicia. Kontrola temperatury i siły nacisku na wyjściu chroni tworzywo sztuczne przed mikropęknięciami i zapewnia dokładność wymiarową.
Rurki wirowe i chłodzenie powietrzem a chłodzenie cieczą: praktyczne spostrzeżenia na temat zapobiegania pęknięciom naprężeniowym wywołanym chemikaliami
Zalewanie tworzyw sztucznych standardowym, rozpuszczalnym w wodzie chłodziwem olejowym to częsty błąd popełniany na stanowiskach do cięcia metali. Żywice takie jak PC, PMMA i polisulfon są podatne na pękanie naprężeniowe pod wpływem syntetycznych dodatków i olejów mineralnych. Resztki chłodziwa uwięzione w głębokich, nieprzelotowych otworach atakują matrycę polimerową, a mokre, gumowate wióry z tworzywa sztucznego zlepiają się i zatykają rowki.
Zalecamy zastąpienie chłodziwa ciekłego suchą rurką wirową z zimnym powietrzem skierowaną prosto na rowki wiórowe narzędzia. W przypadku obróbki elementów optycznych wrażliwych na naprężenia, ustawienie zimnego powietrza pod kątem 30° utrzymuje temperaturę skrawania znacznie poniżej temperatury zeszklenia. Strumień o dużej prędkości usuwa również wióry z wierteł do wiercenia w plastiku, utrzymując rowki wiórowe w czystości, bez zanieczyszczeń chemicznych i brudzących kąpieli odtłuszczających.
Kontrola zadziorów i kołnierzy na wyjściu otworu: eliminacja ręcznego gratowania dzięki zoptymalizowanym prędkościom przesuwu
Niewiele operacji marnuje więcej pracy niż pracownicy siedzący przy stołach roboczych i usuwający zadziory za pomocą ostrzy gratujących. To wypychanie następuje, ponieważ nieobcięta warstwa tworzywa sztucznego traci sztywność strukturalną tuż przed przebiciem. Osiowy nacisk wiertła wygina pozostałą żywicę na zewnątrz, tworząc kołnierzowy kołnierz, zamiast ją czysto ściąć. Utrzymywanie stałej prędkości posuwu na całej długości gwarantuje poszarpane krawędzie wyjściowe.
Zaprogramowanie segmentowego posuwu przełomowego rozwiązuje ten problem natychmiast. Jeśli wiercisz otwory przelotowe, które wypychają nierówne zadziory, zmniejsz posuw o 40% do 60% na ostatnich 0.5 mm do 1.0 mm skoku. Połączenie tego zaprogramowanego posuwu z najlepszym wiertłem do plastiku pozwala zewnętrznym narożnikom na czyste ścinanie dolnej krawędzi bez ugięcia, całkowicie eliminując wtórne gratowanie.
Jeśli w obecnych projektach z polimerami masz do czynienia z przetopionymi ściankami otworów, wędrówką głębokich otworów lub wydmuchem wylotowym, możesz skontaktować się z nami, przesyłając wydruki części, specyfikacje żywicy lub zdjęcia obecnych wiórów. Wspólna analiza rzeczywistych parametrów obróbki pozwoli Ci przywrócić produkcję na właściwe tory znacznie szybciej niż metoda prób i błędów.






