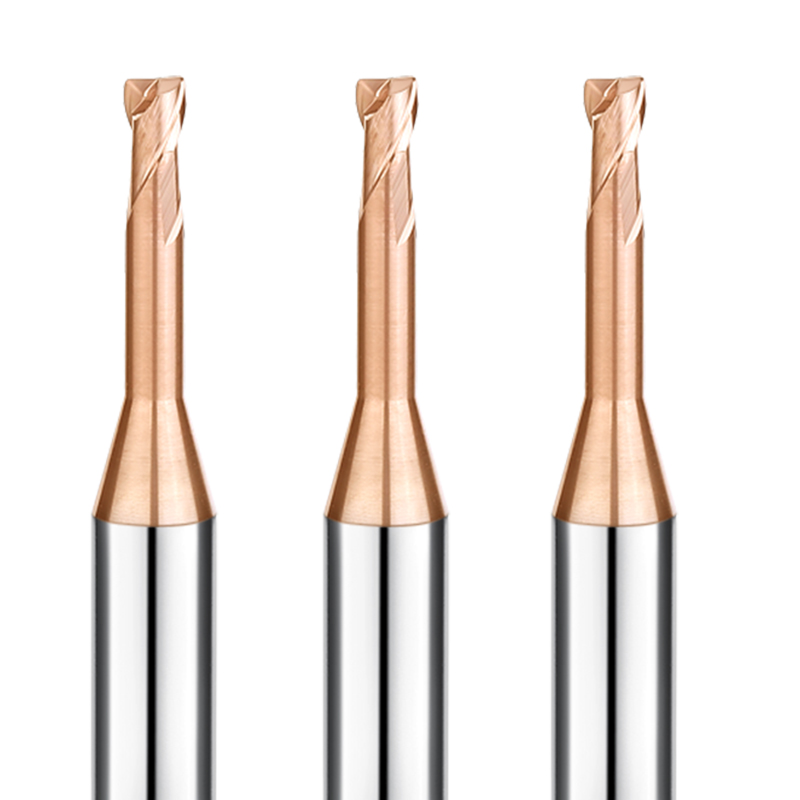
Seria frezów trzpieniowych HRC65 klasy przemysłowej do precyzyjnego frezowania stali hartowanej
Obróbka hartowanych form wtryskowych i matryc szybko niszczy standardowe frezy węglikowe. Typowe awarie obejmują mikroodpryski, zmiękczenie termiczne i silne upakowanie wiórów.
Frez trzpieniowy SAMHO HRC65 do stali hartowanej rozwiązuje te problemy. Każde narzędzie wykonujemy z najwyższej jakości, ultradrobnoziarnistego węglika spiekanego o grubości 0.2 µm. W połączeniu z wielowarstwową powłoką nanokompozytową, zapewnia on wysoką twardość na gorąco oraz doskonałą wytrzymałość krawędzi skrawającej.
Od agresywnej obróbki zgrubnej twardych stali po konturowanie głębokich wnęk z lustrzanym wykończeniem, SAMHO zapewnia dłuższą żywotność narzędzi i powtarzalną dokładność wymiarową.
Specyfikacje techniczne i możliwości
-
Docelowa twardość przedmiotu obrabianego: HRC 48 – HRC 63 (maksymalna twardość do 68 HRC)
-
Materiały kompatybilne: D2, SKD11, SKD61, CPM-1V/3V, wstępnie utwardzony NAK80, Cr12MoV, S136 (utwardzony 52–56 HRC), stal szybkotnąca (HSS) i stopy Inconel/tytanu.
-
Geometrie rdzeniowe:
-
Ujemny kąt natarcia: wzmacnia klin tnący i zapobiega przedwczesnemu wykruszaniu się krawędzi.
-
Zmienna helisa i nierówna wysokość dźwięku: Przełamuje harmoniczne, aby wyeliminować drgania podczas przejść o dużym natężeniu sygnału.
-
Wzmocnione mimośrodowe wgłębienie: zapewnia stabilność krawędzi i doskonałe wykończenie ścianek bez ugięcia narzędzia.
Przewodnik po wyborze narzędzi HRC65: Dobór frezów do scenariuszy obróbki twardej
Zoptymalizuj wydajność ścieżki narzędzia w przypadku hartowanych stali narzędziowych (HRC 50–65) dzięki odpowiedniej geometrii narzędzia.
1. Frezy walcowo-czołowe (2-ostrzowe i 4-ostrzowe)
-
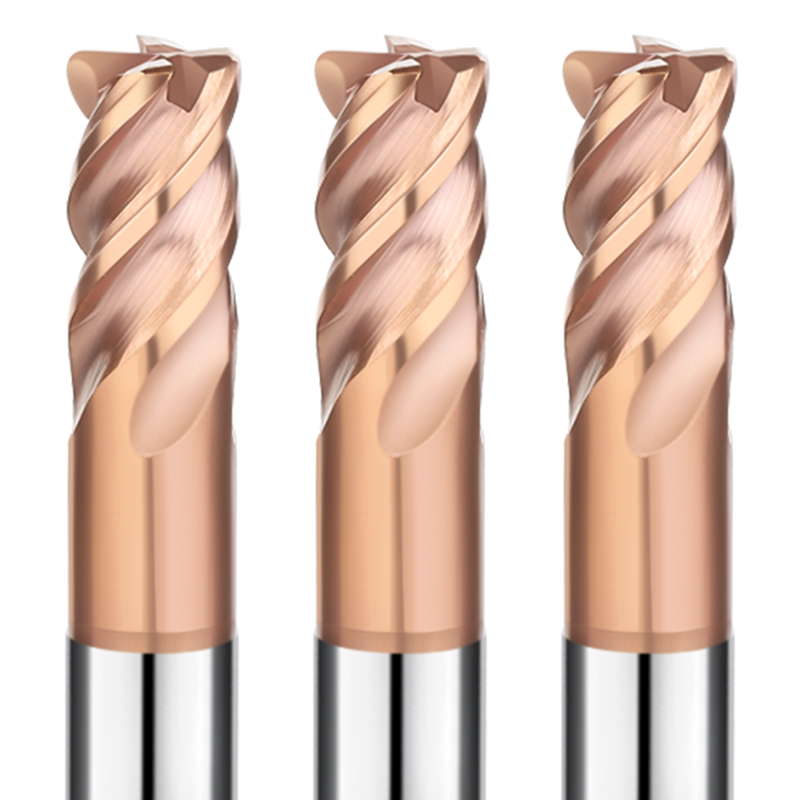
Frez walcowo-czołowy 2-ostrzowy: Z wyjątkowo szerokimi rowkami wiórowymi dla agresywnego przepływu wióra. Najlepszy do płytkiego rowkowania, zagłębiania i szybkiej obróbki zgrubnej wgłębień w stali formowej wstępnie hartowanej lub hartowanej.
-
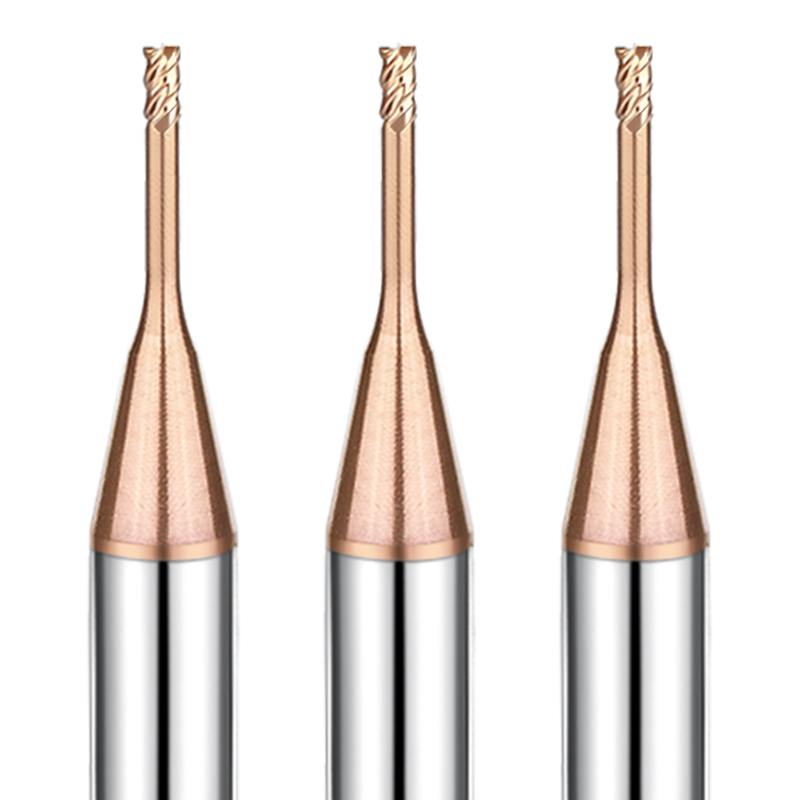
Frez trzpieniowy 4-ostrzowy: maksymalizuje średnicę rdzenia i sztywność krawędzi. Zaprojektowany do frezowania bocznego i wykańczania obwodowego. Eliminuje stożkowatość ścianek i zapewnia lustrzane wykończenie powierzchni.
2. Frezy trzpieniowe kuliste (2-ostrzowe)
-
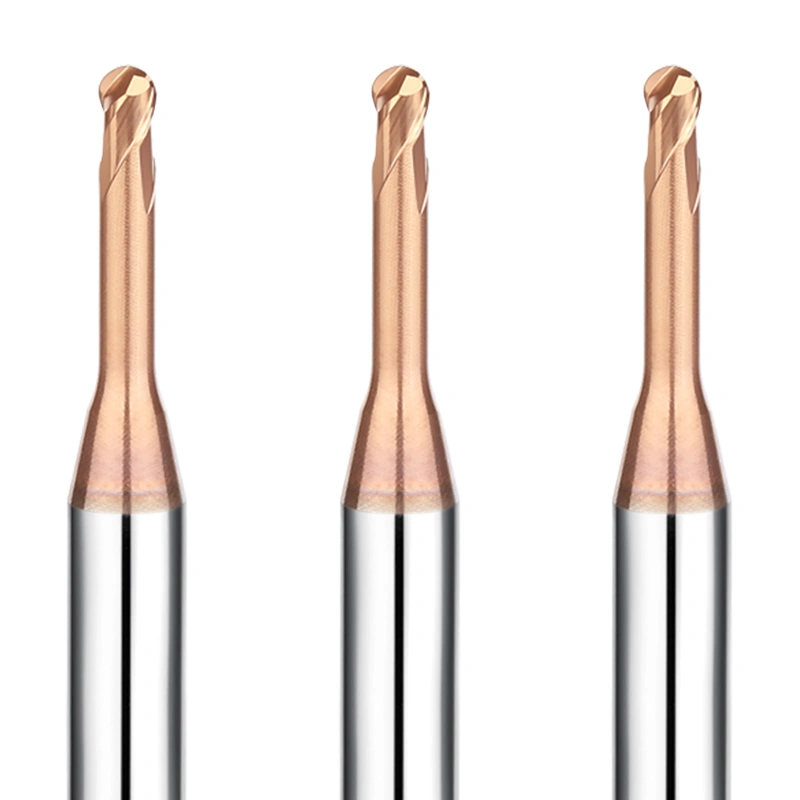
Wysokiej precyzji profilowanie 3D: Zaprojektowane z precyzyjną tolerancją profilu kuli (w zakresie ±0.005 mm).
-
Wydajność cięcia w centrum: Specjalna geometria rowka umożliwia czyste cięcie blisko środka narzędzia. Zapobiega rozmazywaniu się wiórów i polerowaniu przedmiotu obrabianego w miejscach, gdzie prędkość skrawania spada do zera.
-
Zastosowanie: Idealne do półwykańczania i wykańczania złożonych gniazd form 3D i profilowanych matryc.
3. Frezy trzpieniowe z promieniem naroża / z czubkiem zaokrąglonym (4-ostrzowe)
-
Frezowanie z oczyszczaniem naroży i wysokim posuwem: Zaokrąglone naroża rozpraszają naprężenia skrawania z dala od wrażliwych naroży narzędzia. Wydłuża to żywotność narzędzia nawet o 50% w porównaniu z ostrymi frezami kwadratowymi.
-
Wszechstronna obróbka głębokich wnęk: Idealny frez walcowo-czołowy do twardej stali, umożliwiający łączenie obróbki zgrubnej, stopniowej i frezowania resztek wewnątrz głębokich kieszeni.
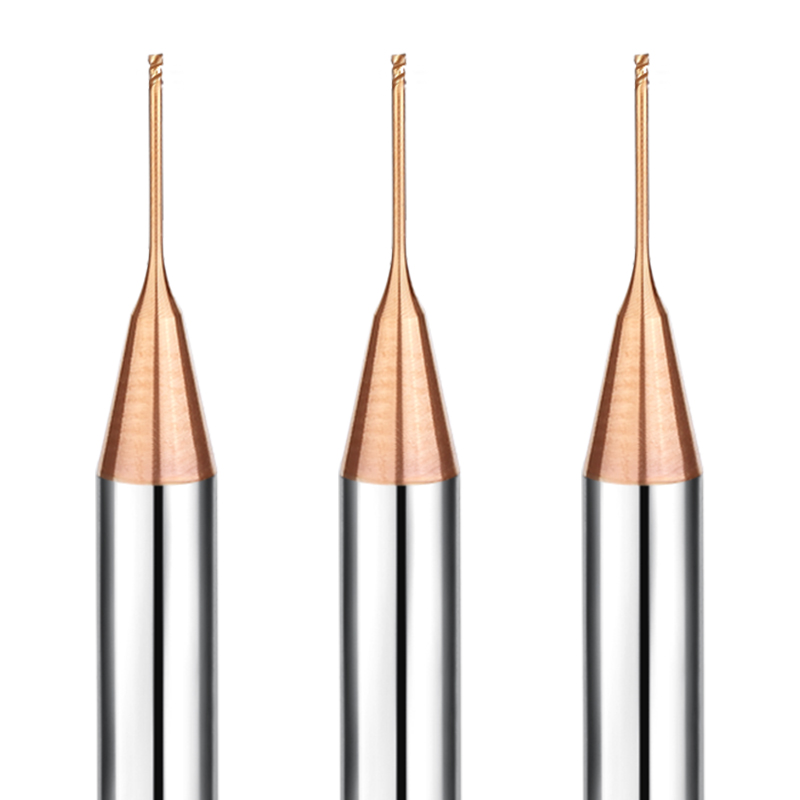
4. Seria z długą szyjką i odciążonym trzonkiem (Φ0.2 mm – Φ6.0 mm)
-
Prześwit przeciwzakłóceniowy: Charakteryzuje się zmniejszonym stożkiem szyjki, aby wyeliminować tarcie o ścianki. Zaprojektowany specjalnie do głębokich rowków żebrowych, wąskich wlotów i stromych podcięć.
-
Sztywność mikroziarnista: Zoptymalizowane przejście między trzonkiem a szyjką tłumi drgania harmoniczne o wysokiej częstotliwości. Połącz ten frez trzpieniowy z węglika spiekanego do stali hartowanej z precyzyjnymi uchwytami zaciskowymi lub hydraulicznymi (bicie < 0.003 mm), aby uzyskać maksymalną żywotność narzędzia.
Dlaczego warto wybrać SAMHO do obróbki stali hartowanej (HRC 50–65)?
Obróbka hartowanych stali narzędziowych (55–65 HRC) wystawia narzędzia skrawające na ekstremalne obciążenia termiczne i mechaniczne. SAMHO projektuje każdy frez trzpieniowy HRC65 do hartowanej stali, aby wyeliminować przedwczesne uszkodzenia, kontrolować pęknięcia termiczne i zapewnić powtarzalną żywotność narzędzia.
1. Ultracienkie podłoże z węglika wolframu o grubości submikronowej (0.2 μm)
Standardowe gatunki węglików spiekanych łatwo ulegają pęknięciom powyżej 60 HRC ze względu na niską wytrzymałość na pękanie poprzeczne.
-
Zrównoważona matryca kobaltowa: Zaprojektowana ze spoiwem zawierającym 8–10% kobaltu w celu zapewnienia optymalnej wytrzymałości i odporności na zużycie.
-
Ekstremalna wytrzymałość mechaniczna: zapewnia wytrzymałość na pękanie poprzeczne (TRS) przekraczającą 4,200 MPa i twardość powyżej 1,750 HV.
-
Zero przedwczesnych pęknięć: Ten frez węglikowy do hartowanej stali pochłania silne wstrząsy przy wnikaniu materiału i dynamiczne obciążenia przy skrawaniu bez mikropęknięć.
2. Powłoka nanokompozytowa o wysokiej odporności termicznej
Cięcie stali hartowanej na sucho powoduje ekstremalne tarcie międzyfazowe, podnosząc lokalne temperatury do ponad 900°C.
-
Bariera termiczna 1,100°C: Tworzy gęstą, nanokrystaliczną warstwę graniczną z tlenku glinu. Utrzymuje twardość podłoża i jest odporna na termiczne przebicie powierzchni bocznych.
-
Niski współczynnik tarcia (0.35): zapobiega powstawaniu zgrzein wiórów i szybkiemu przenoszeniu ciepła do korpusu narzędzia.
-
Zaprojektowany do frezowania na sucho z dużą prędkością (HSM): Zoptymalizowany do systemów z nadmuchem powietrza pod wysokim ciśnieniem i smarowaniem minimalną ilością (MQL). Eliminuje pęknięcia termiczne spowodowane przez zalewanie chłodziwem.
3. Geometria rowka tłumiąca drgania i precyzyjne honowanie krawędzi
Ponad 70% nieoczekiwanych awarii narzędzi jest wynikiem mikrouszkodzeń powstałych na początku pracy narzędzia.
-
Tłumienie drgań harmonicznych: Zmienna wysokość dźwięku i asymetryczne rowki wiórowe zapobiegają drganiom podczas frezowania trochoidalnego i bocznego z dużym posuwem.
-
Kontrolowane przygotowanie krawędzi (8–12 µm): Każde narzędzie poddawane jest zautomatyzowanemu 5-osiowemu mikrohonowaniu CNC.
-
Stabilna żywotność narzędzia: Ten kontrolowany promień wygładza opory skrawania i wzmacnia klin. Dzięki temu nasze frezy stają się najbardziej niezawodnymi frezami trzpieniowymi do matryc i gniazd form ze stali twardej.
Często Zadawane Pytania (FAQ)
P1: Co sprawia, że frez czołowy HRC65 jest odpowiedni do obróbki stali hartowanej?
A: Prawdziwy frez walcowo-czołowy HRC65 do stali hartowanej musi zachować twardość i być odporny na wykruszanie się krawędzi pod dużym obciążeniem termicznym. Niezawodna wydajność wymaga spełnienia trzech kryteriów technicznych:
-
Podłoże submikronowe (0.2–0.4 µm): Ultradrobne ziarna węglika wolframu zapobiegają powstawaniu mikroodprysków podczas przejść wykańczających z lekkim podawaniem.
-
Powłoka nanokompozytowa odporna na utlenianie: Powłoka (AlTiN, AlCrN lub SiN) musi wytrzymywać temperatury robocze powyżej 1,000°C, aby chronić podłoże.
-
Sztywny rdzeń i ujemny kąt natarcia: grubość rdzenia przekraczająca 65% średnicy narzędzia eliminuje ugięcie narzędzia. Wzmocniony ujemny kąt natarcia wzmacnia klin tnący przed zużyciem ściernym.
P2: Dlaczego w przypadku stali twardej zaleca się obróbkę na sucho frezem walcowo-czołowym?
A: Cięcie utwardzonych materiałów powoduje powstawanie dużej ilości ciepła w strefie ścinania.
Chłodziwo zalewające powoduje gwałtowne wahania temperatury. Krawędź skrawająca nagrzewa się natychmiast na wejściu i schładza na wyjściu. Ten ciągły szok termiczny powoduje mikropęknięcia na powierzchni węglika spiekanego, co prowadzi do nagłego wykruszenia krawędzi.
W przypadku obróbki na sucho, należy przedmuchać frezem walcowo-czołowym do stali twardej sprężonym powietrzem pod wysokim ciśnieniem. Suche powietrze natychmiast usuwa wióry powstałe w wyniku obróbki wtórnej i odprowadza ciepło bez szoku termicznego. Znacznie wydłuża to żywotność frezu.
P3: Czy firma SAMHO produkuje niestandardowe frezy z węglików spiekanych do hartowanej stali?
O: Tak. Firma SAMHO produkuje niestandardowe narzędzia z węglika spiekanego, wykorzystując precyzyjne 5-osiowe szlifierki narzędziowe CNC (Walter, Rollomatic).
Produkujemy narzędzia bezpośrednio z plików DXF, STEP lub wydruków części. Opcje niestandardowe obejmują:
-
Niestandardowy zasięg szyjki i stożkowe szyjki
-
Specyficzne długości rowków (LOC) i niestandardowe promienie narożników
-
Zoptymalizowane przygotowanie krawędzi i wielowarstwowe powłoki
-
Konfiguracje mikrośrednicowe dla ciasnych wnęk
Większość zamówień na niestandardowe frezy węglikowe do stali hartowanej jest wysyłana w ciągu 3 do 7 dni roboczych.