Zaprojektowane do uzyskania nieskazitelnego wykończenia powierzchni i obróbki skomplikowanych geometrii
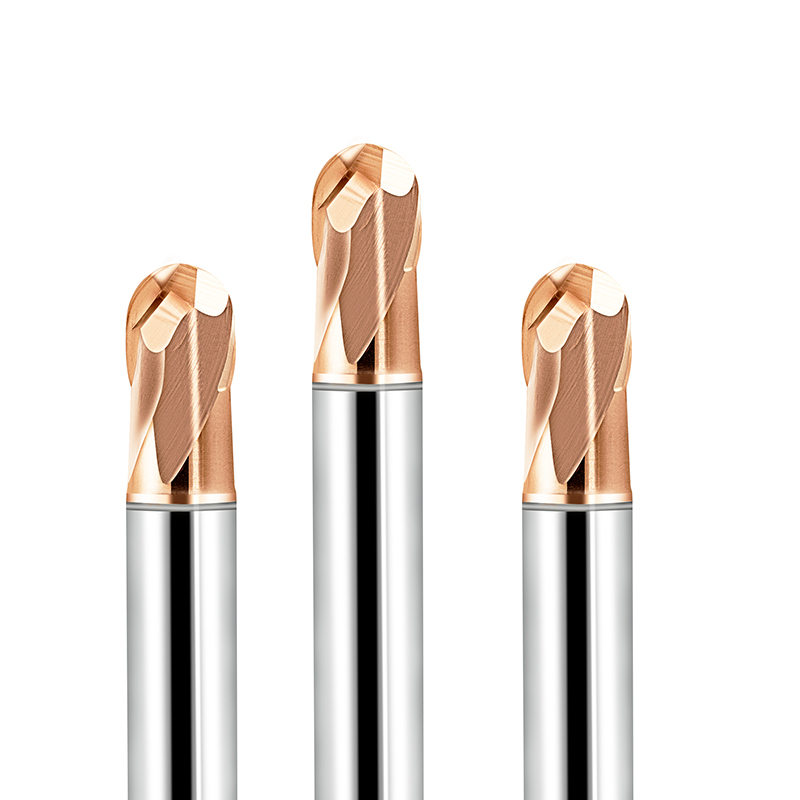
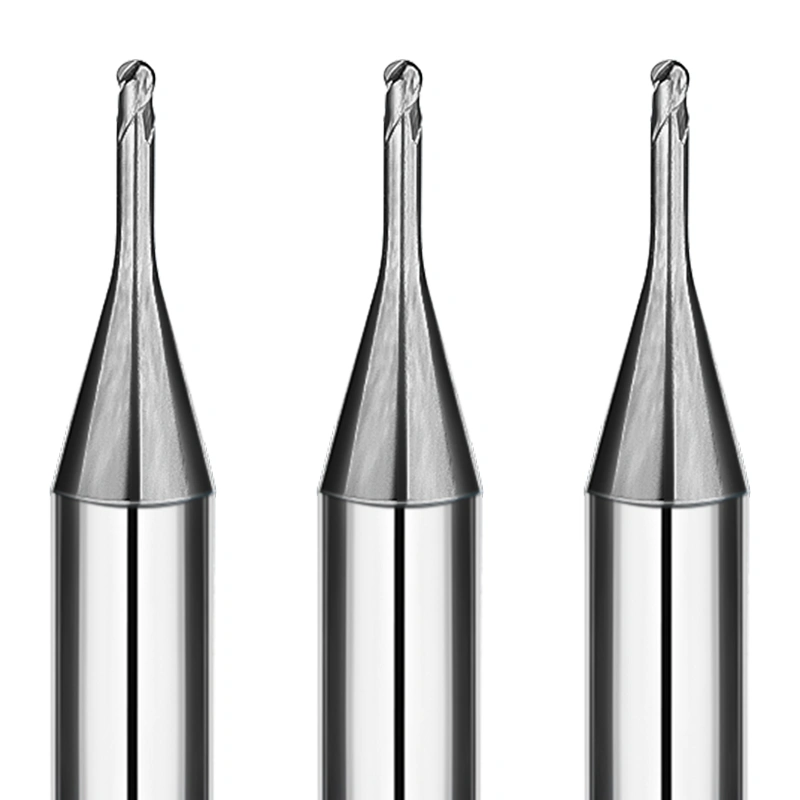
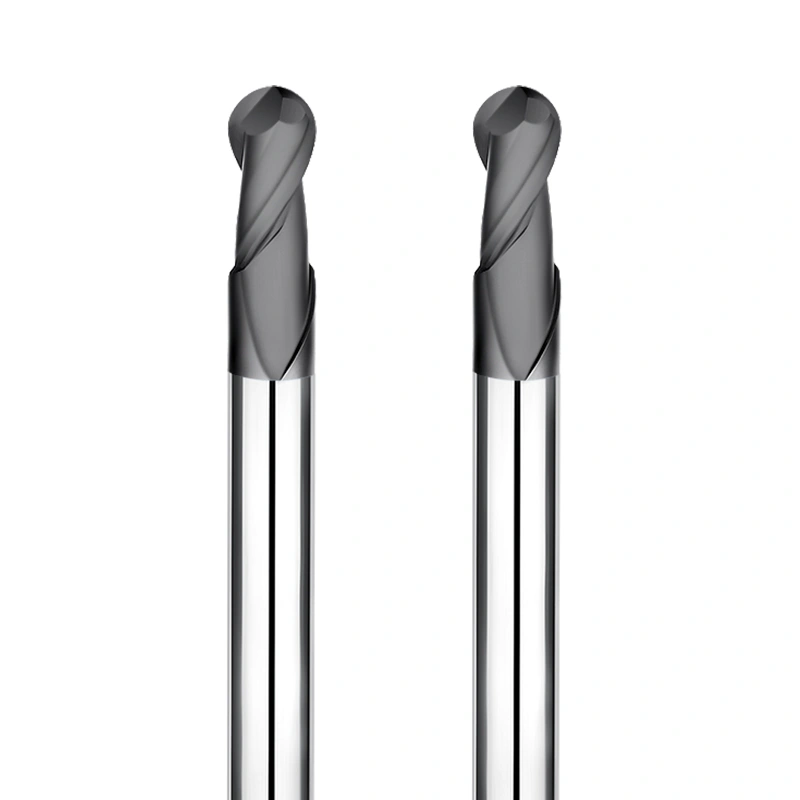
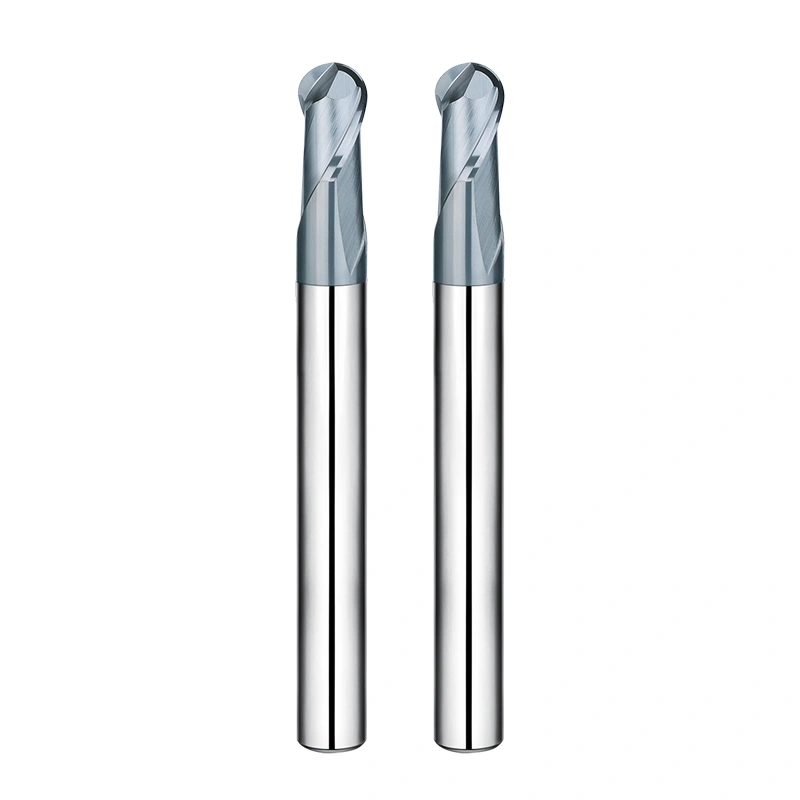
Precyzyjne frezy trzpieniowe kuliste SAMHO to wysokiej klasy narzędzia skrawające opracowane specjalnie do najbardziej wymagających zastosowań profilowania 3D. Zapewniając dokładność obróbki do 0.001 mm , narzędzia te stanowią idealne rozwiązanie do obróbki skomplikowanych powierzchni zakrzywionych, precyzyjnych gniazd form i produkcji komponentów o wysokiej jakości wykończenia. Łącząc zoptymalizowane sferyczne krawędzie skrawające z zaawansowanymi podłożami węglikowymi, SAMHO zapewnia równomierne siły skrawania, minimalne wibracje i doskonały profil powierzchni w szerokiej gamie materiałów przemysłowych.
Podstawowe cechy techniczne
Zoptymalizowana geometria sferyczna
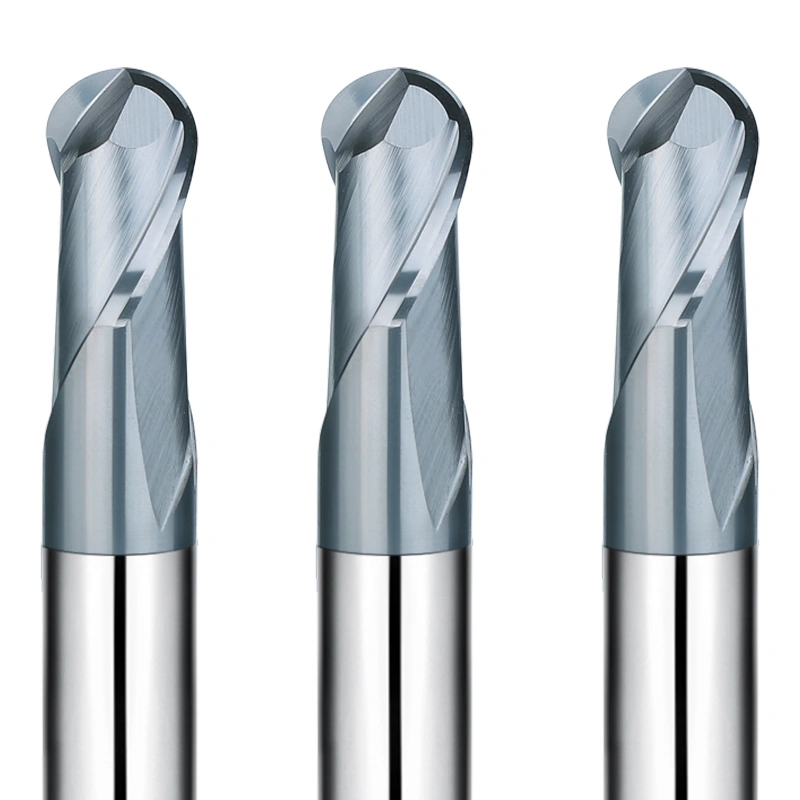
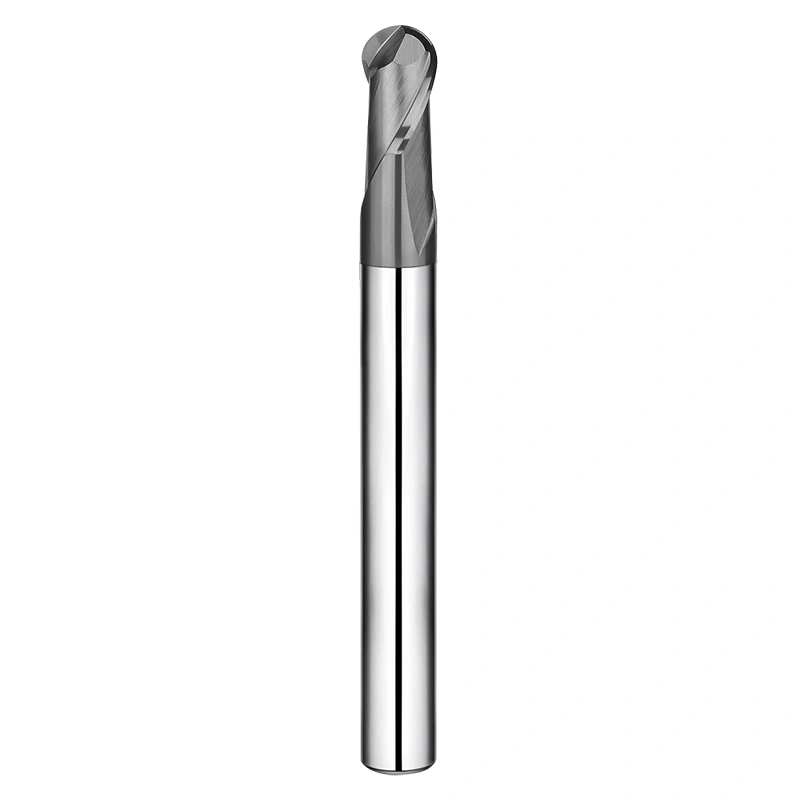
Płynna obróbka z niskim nakładem siły: Precyzyjnie zaprojektowana półkulista konstrukcja z „czołem kulistym” zapewnia spójne punkty styku podczas frezowania wieloosiowego. Minimalizuje to opory skrawania i drgania harmoniczne, co przekłada się na wyjątkowo niską chropowatość powierzchni i idealną spójność wymiarową w operacjach wykańczania 3D.
Kontrola dokładności R na poziomie mikronów
Ścisła tolerancja dla form i matryc: Każdy frez kulisty SAMHO poddawany jest rygorystycznemu, 5-osiowemu szlifowaniu CNC i 100% kontroli optycznej. Kontrolujemy tolerancję promienia i sferyczność z dokładnością do 0.005 mm , zapewniając płynne przejście między przejściami skrawania i redukując potrzebę ręcznego polerowania.
Zaawansowane powłoki wielowarstwowe (HG/HT/HB/HD)
Stabilność termiczna i ochrona przed zużyciem: Nasza opatentowana matryca powłokowa — od HG AlTiSi+N (3700 HV) zapewniającej odporność na utlenianie w wysokiej temperaturze do HD Nano Diamond (10000 HV) w przypadku grafitu ściernego — zapewnia osłonę termiczną, która wydłuża żywotność narzędzia o 20–30% podczas długich prac z dużą prędkością.
Matryca powłokowa frezu trzpieniowego kulistego
| Nazwa powłoki |
HG |
HT |
HB |
HD |
| Kompozycja |
AlTiSi+N |
AlTiSi+N |
AlTiCr+N |
Nano Diament |
| Kolor |
Brąz |
Brąz |
Ciemnoszary |
Ciemnoszary |
| Twardość (HV) |
3700 |
3500 |
3500 |
10000 |
| Kluczowe funkcje |
Bardzo wysoka twardość, doskonała odporność na utlenianie, wysoka gęstość |
Bardzo wysoka twardość, doskonała odporność na utlenianie, wysoka gęstość |
Bardzo niskie utlenianie, niskie tarcie |
Bardzo wysoka odporność na zużycie |
| Współczynnik tarcia |
0.40 |
0.36 |
0.30 |
|
| Temperatura początku utleniania (°C) |
1300 |
1200 |
1100 |
600 |
| Grubość powłoki (μm) |
2-4 |
2-4 |
2-4 |
6-10 |
Kompleksowa seria produktów
-
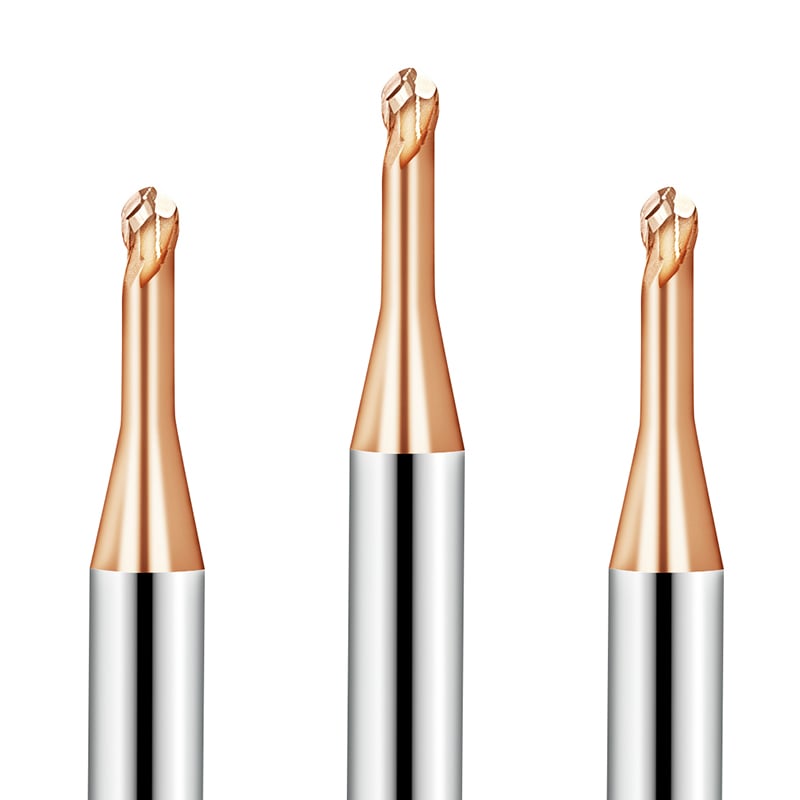
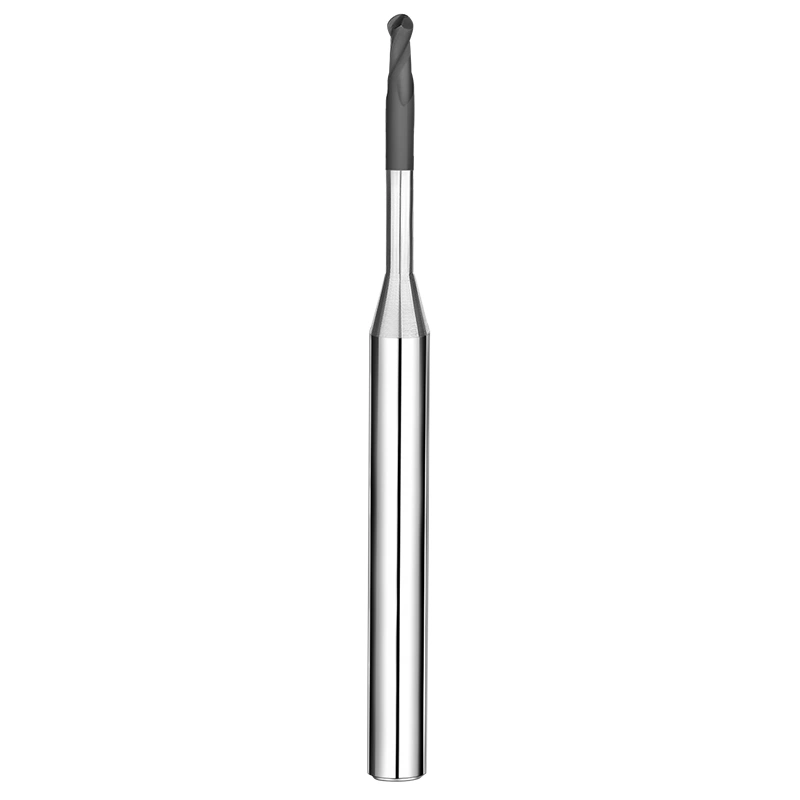
Seria stali hartowanych (HRC55/HRC65): Zoptymalizowana do stali formowych hartowanych i hartowanych. Dostępna w wersji standardowej i z długą szyjką do profilowania na dużych głębokościach.
-
Seria aluminiowa i miedziana (powłoka DLC): Posiada wyjątkowo ostre krawędzie i polerowane na wysoki połysk rowki, co zapobiega przywieraniu materiału do ciągliwych metali nieżelaznych.
-
Seria Tungsten Copper: Specjalistyczna geometria umożliwiająca zastosowanie elektrod W-Cu o wyjątkowych właściwościach kompozytowych, ściernych i ciągliwych.
-
Seria grafitowa i ceramiczna: rozwiązania z powłoką diamentową zaprojektowane tak, aby wytrzymać efekt „papieru ściernego” wywoływany przez ścierne materiały niemetaliczne.
FAQ: Precyzyjna obróbka i optymalizacja głowic kulistych
P1: Jaka jest główna zaleta stosowania frezu kulistego w porównaniu z frezem płaskim?
A: Frezy kulowe są przeznaczone do konturowania 3D . W przeciwieństwie do frezów płaskich, które pozostawiają uskoki na powierzchniach zakrzywionych, kulista końcówka umożliwia płynne przejścia w geometriach 3D, co czyni je niezbędnymi do produkcji form, matryc i części aerodynamicznych.
P2: W jaki sposób „Stepover” wpływa na wykończenie powierzchni podczas frezowania z głowicą kulistą?
A: „Stepover” to odległość między sąsiednimi przejściami narzędzia. Mniejszy krok zmniejsza „wysokość muszli” (drobne wypukłości między przejściami), co przekłada się na znacznie lepsze wykończenie powierzchni. W przypadku części o wysokiej precyzji, krok wynosi zazwyczaj od 5% do 10% średnicy narzędzia.
P3: Kiedy powinienem wybrać frez trzpieniowy z długą szyjką i końcówką kulistą?
A: Używaj wersji z długą szyjką , gdy musisz obrabiać głębokie wnęki lub wąskie żebra, gdzie standardowy trzonek kolidowałby z obrabianym przedmiotem. Nasza konstrukcja z długą szyjką charakteryzuje się wzmocnioną, stożkową szyjką, która minimalizuje ugięcie i wibracje.
P4: Czy do wykańczania 3D lepszy jest frez kulisty z dwoma czy czterema ostrzami?
A: Konstrukcja dwuostrzowa jest standardem branżowym we frezowaniu z końcówką kulistą , ponieważ zapewnia więcej miejsca na wióry, co jest kluczowe dla skrawania w centrum końcówki kulistej. Umożliwia również głębsze skrawanie w miękkich materiałach.
P5: Co jest przyczyną „drgania” podczas profilowania czoła kuli i jak mogę temu zapobiec?
A: Drgania są zazwyczaj spowodowane nadmiernym wysięgiem narzędzia lub nieprawidłową prędkością obrotową wrzeciona. Aby temu zapobiec, spróbuj zmniejszyć wysięg narzędzia, stosując konstrukcję o zmiennej spirali lub zwiększając prędkość obrotową wrzeciona, jednocześnie zmniejszając posuw na ząb.
P6: Czy frezy kulowe SAMHO nadają się do materiałów o twardości 65+ HRC?
O: Tak. Nasza seria HRC65 została specjalnie zaprojektowana z użyciem węglika spiekanego o grubości submikronowej i powłok HG/HT, aby zachować integralność krawędzi podczas obróbki ultratwardych stali hartowanych.
P7: W jaki sposób zapewniasz dokładność R końcówki piłki?
A: Wykorzystujemy zaawansowaną technologię szlifowania CNC w 5 osiach i weryfikujemy każde narzędzie za pomocą laserowych systemów pomiarowych o wysokiej rozdzielczości. Rzeczywista dokładność R jest często podana na opakowaniu produktu w przypadku konfiguracji wymagających wysokiej precyzji.
P8: Dlaczego powłoka DLC jest zalecana do frezów kulowych z miedzi i aluminium?
A: DLC (Diamond-Like Carbon) ma wyjątkowo niski współczynnik tarcia, działając jak warstwa „nieprzywierająca”. Zapobiega to przywieraniu miękkich metali, takich jak miedź, do końcówki narzędzia, zapewniając czystość i precyzję profilu sferycznego.
P9: Jakie znaczenie ma tolerancja trzpienia wynosząca 0–0.003 mm?
A: Frezowanie 3D z dużą prędkością jest wrażliwe na „bicie”. Ścisła tolerancja trzpienia gwarantuje idealne wyśrodkowanie narzędzia w uchwycie, co zapobiega nierównomiernemu zużyciu rowków i gwarantuje, że czubek kulisty obraca się wokół właściwej osi.
P10: Czy SAMHO może dostarczyć niestandardowe promienie końcówek kulistych do specjalistycznych implantów medycznych?
O: Tak. Oferujemy dostosowanie OEM do niestandardowych promieni (np. R0.15, R0.35) i specjalistycznych długości szyjek, aby spełnić wyjątkowe wymagania mikroobróbki medycznej, stomatologicznej i elektronicznej.