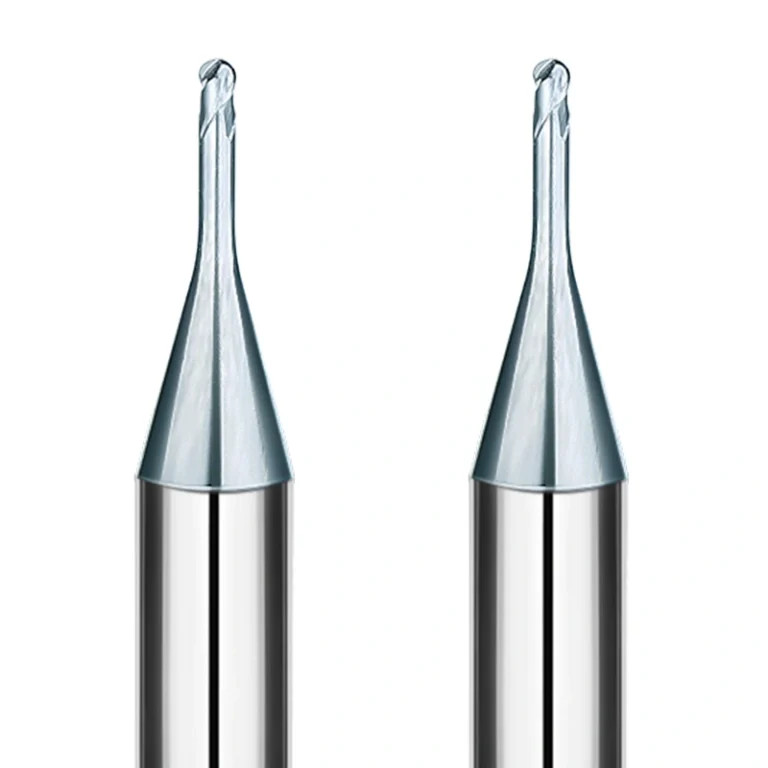
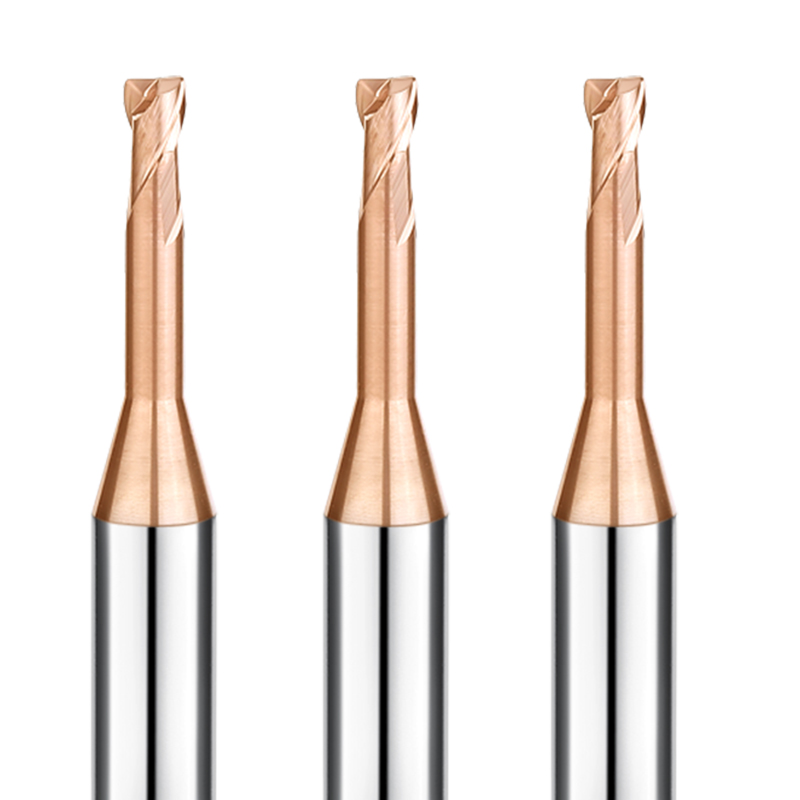
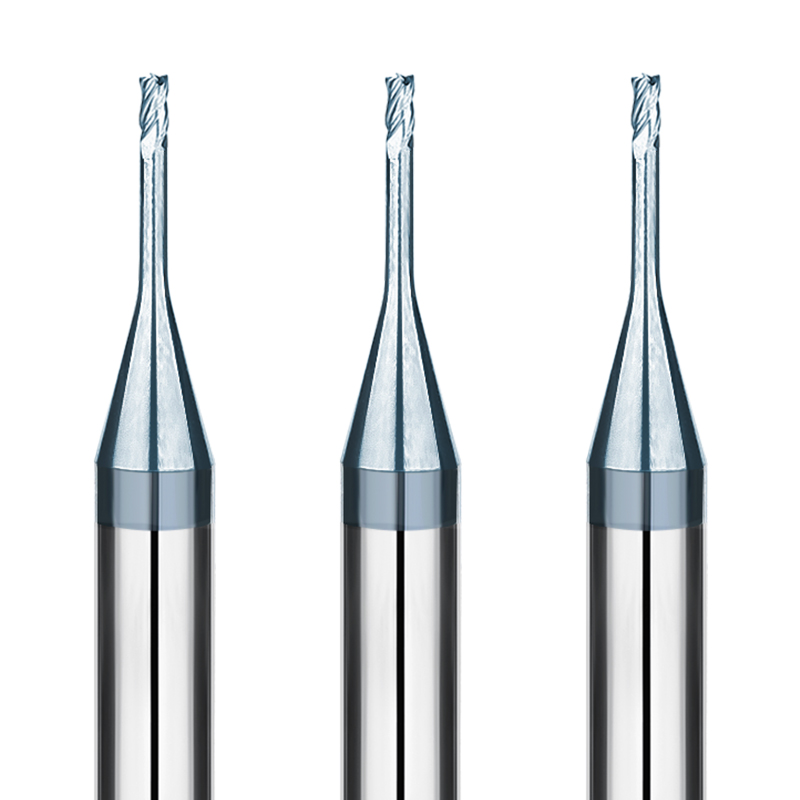
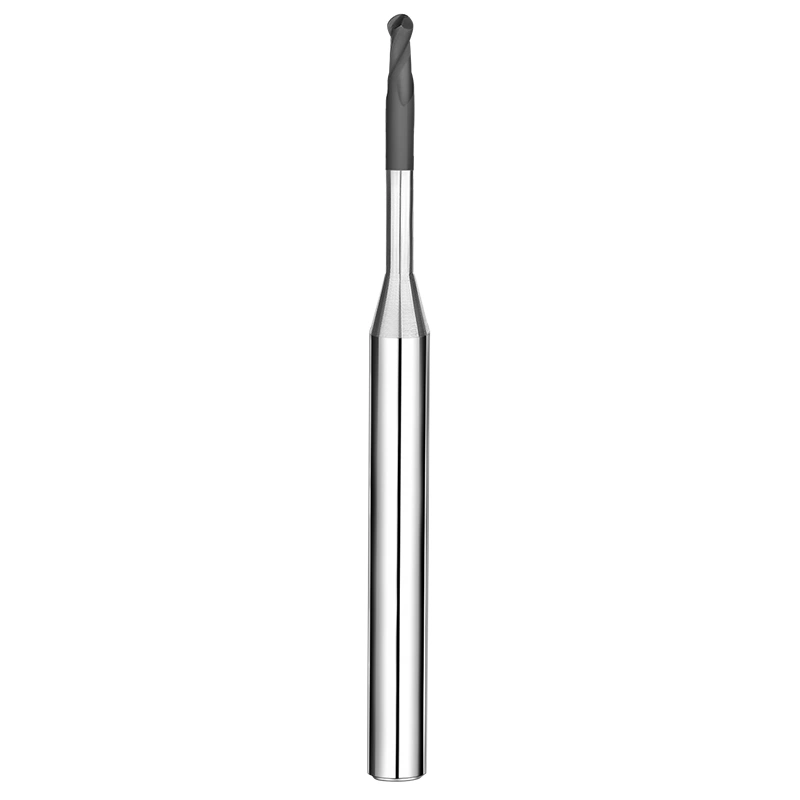
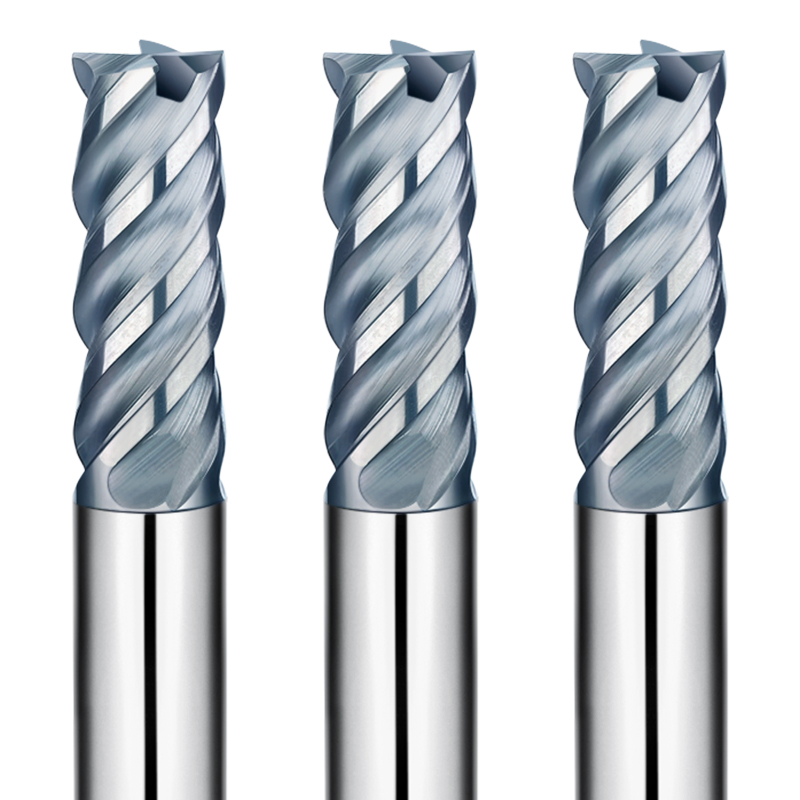
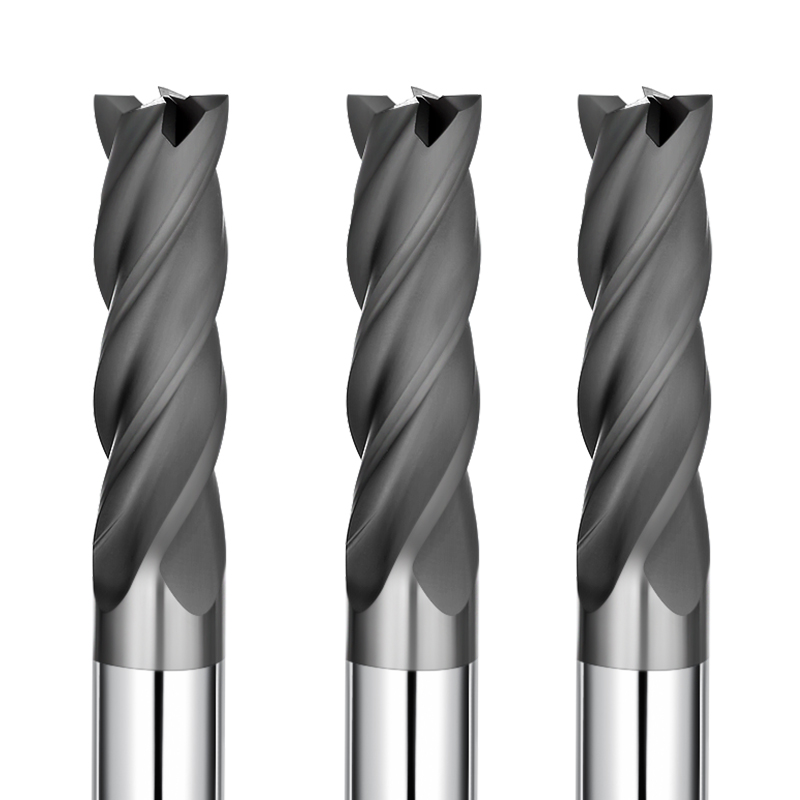
W produkcji złożonych elektrod EDM i mikroform, uzyskanie głębokich detali przy jednoczesnym zachowaniu integralności powierzchni stanowi ogromne wyzwanie. Seria SAMHO Long Neck WCu została zaprojektowana tak, aby zapewnić niezbędny prześwit i stabilność podczas obróbki gęstych, ściernych stopów miedzi i wolframu w precyzyjnych środowiskach CNC.
Zaawansowane funkcje techniczne
- Konstrukcja z długą szyjką umożliwiająca głębokie frezowanie bez zakłóceń
Specjalistyczna, wydłużona geometria szyjki jest kluczowa w przypadku dostępu do głębokich jam i wąskich otworów:
- Dostęp do głębokich konturów: Doskonale nadaje się do złożonych geometrii elektrod 3D i podcięć
- Utrzymaj sztywność: Zoptymalizowany stosunek szyjki do średnicy zapewnia stabilne cięcie i minimalizuje wibracje, co jest kluczowe przy obróbce WCu
- Ostra geometria 2-rowkowa zapewniająca niskie opory skrawania
Miedź wolframowa to gęsty kompozyt wymagający ostrych krawędzi tnących, aby zapobiec gromadzeniu się ciepła:
- Płynne usuwanie wiórów: Szybkie usuwanie zanieczyszczeń w celu zapobiegania powstawaniu zgrzein wiórowych
- Niższe siły skrawania: Zachowuje dokładność w przypadku elementów o cienkich ściankach i delikatnych mikrostruktur
- Węglik spiekany o ultradrobnym ziarnie zapewniający ekstremalną odporność na zużycie
SAMHO wykorzystuje najwyższej jakości podłoże z węglika spiekanego o bardzo drobnym ziarnie:
- Wyjątkowa twardość: Zachowuje ostre krawędzie nawet przy tarciu podczas obróbki na sucho lub MQL
- Odporność na odpryskiwanie: Zapewnia odporność na pękanie, co przekłada się na stałą wydajność w gęstych kompozytach nieżelaznych
- Końcówka kulista do precyzyjnego wykańczania powierzchni 3D
Precyzyjnie szlifowana półkulista końcówka:
- Wykończenia lustrzane: Zmniejsza potrzebę obróbki końcowej lub ręcznego polerowania
- Spójność geometryczna: Niezbędne w przypadku wkładek formujących o wysokiej tolerancji, gdzie liczy się każdy mikron
Kompleksowy wybór modeli (56 modeli)
Oferując 56 specjalistycznych modeli z serii SHDLR, pokrywamy zakres promieni od R0.1 do R2.0 mm. Niezależnie od tego, czy frezujemy kanały mikroprzepływowe, czy rdzenie elektrod o dużej skali, SAMHO oferuje dokładny rozmiar i długość szyjki, aby spełnić Twoje wymagania CNC.
Docelowe zastosowania i branże
- Produkcja elektrod EDM: Wysokoprecyzyjne frezowanie elektrod WCu dla przemysłu lotniczego i elektronicznego
- Produkcja mikroform: Skomplikowane frezowanie wnęk 3D w gęstych, ściernych stopach metali nieżelaznych
- Medycyna i motoryzacja: Precyzyjne profilowanie złożonych komponentów o wysokiej tolerancji
Zalecenia dotyczące profesjonalnego użytkowania
- Strategia chłodzenia: Aby zapewnić stabilność termiczną, należy stosować smarowanie MQL (minimalną ilość smaru) lub obróbkę na sucho z użyciem strumienia powietrza pod wysokim ciśnieniem
- Dokładność konfiguracji: W przypadku mikrośrednic (R0.1–R0.5 mm) należy stosować precyzyjne uchwyty hydrauliczne lub zaciskowe, aby zminimalizować bicie i zmaksymalizować żywotność narzędzia
- Ochrona końcówek: Podczas ustawiania narzędzi należy stosować urządzenia pomiarowe bezkontaktowe, aby uniknąć uszkodzenia precyzyjnie oszlifowanego promienia.
Dlaczego warto kupować hurtowo od SAMHO?
- Oszczędność kosztów hurtowych: Znaczne oszczędności dla globalnych dystrybutorów i sklepów z elektrodami o dużej objętości
- Sprawdzona wydajność: Specjalistyczne podłoża zaprojektowane specjalnie do wyzwań związanych z miedzią wolframową
- Szybka wysyłka na cały świat: Ponad 56 modeli dostępnych w magazynie i gotowych do natychmiastowej wysyłki międzynarodowej
Materiały polecane do obróbki (Gorąco polecane: ⭐️ | Polecane: ⭕️ | Sugerowane: ◯ )
| STAL MATRYCOWA |
Stopień |
| Stale węglowe (S45C/S55C) |
|
| Stale stopowe (SK/SCM/SUS) |
|
| Stale hartowane wstępnie (NAK/HPM) |
|
| Stale hartowane (~55/~60/~70HRC) |
|
| MATERIAŁ SPECJALNY |
| Stopy aluminium |
|
| grafit |
|
| Miedź |
|
| Tworzywa sztuczne |
|
| Wolframowa miedź |
⭐ |
| Włókno węglowe |
|
| Stopy tytanu |
|
| Stopy żaroodporne |
|
| Węglik spiekany |
|
| Twardy, kruchy (niemetaliczny) materiał |
|
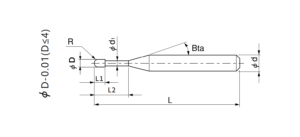
Łącznie 56 modeli
| Numer modelu |
Średnica zewnętrzna |
Długość cięcia |
Efektywna długość |
Kąt stożka trzonu |
Długość całkowita |
Liczba fletów |
Średnica trzpienia |
w magazynie |
| CGLR2-002005 |
R0.1 |
0.2 |
0.5 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-002010 |
R0.1 |
0.2 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-002015 |
R0.1 |
0.2 |
1.5 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003010 |
R0.15 |
0.3 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003015 |
R0.15 |
0.3 |
1.5 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003020 |
R0.15 |
0.3 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003030 |
R0.15 |
0.3 |
3 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004010 |
R0.2 |
0.4 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004020 |
R0.2 |
0.4 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004030 |
R0.2 |
0.4 |
3 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004040 |
R0.2 |
0.4 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005010 |
R0.25 |
0.5 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005020 |
R0.25 |
0.5 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005040 |
R0.25 |
0.5 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005060 |
R0.25 |
0.5 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005080 |
R0.25 |
0.5 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006020 |
R0.3 |
0.6 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006040 |
R0.3 |
0.6 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006060 |
R0.3 |
0.6 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006080 |
R0.3 |
0.6 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008020 |
R0.4 |
0.8 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008040 |
R0.4 |
0.8 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008060 |
R0.4 |
0.8 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008080 |
R0.4 |
0.8 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010020 |
R0.5 |
1 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010040 |
R0.5 |
1 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010060 |
R0.5 |
1 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010080 |
R0.5 |
1 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010100 |
R0.5 |
1 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010120 |
R0.5 |
1 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010140 |
R0.5 |
1 |
14 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010160 |
R0.5 |
1 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015040 |
R0.75 |
1.5 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015060 |
R0.75 |
1.5 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015080 |
R0.75 |
1.5 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015100 |
R0.75 |
1.5 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015120 |
R0.75 |
1.5 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015140 |
R0.75 |
1.5 |
14 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015160 |
R0.75 |
1.5 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020040 |
R1 |
2 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020060 |
R1 |
2 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020080 |
R1 |
2 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020100 |
R1 |
2 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020120 |
R1 |
2 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020160 |
R1 |
2 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030060 |
R1.5 |
3 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030080 |
R1.5 |
3 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030100 |
R1.5 |
3 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030120 |
R1.5 |
3 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030160 |
R1.5 |
3 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030200 |
R1.5 |
3 |
20 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-040080 |
R2 |
4 |
8 |
Do |
50 |
2 |
4 |
○ |
| CGLR2-040100 |
R2 |
4 |
10 |
Do |
50 |
2 |
4 |
○ |
| CGLR2-040120 |
R2 |
4 |
12 |
Do |
50 |
2 |
4 |
○ |
| CGLR2-040160 |
R2 |
4 |
16 |
Do |
50 |
2 |
4 |
○ |
| CGLR2-040200 |
R2 |
4 |
20 |
- |
50 |
2 |
4 |
○ |
Warunki mielenia
| Materiały robocze |
Wolfram Miedź |
| Promień czoła kulistego |
(mm)Długość efektywna |
(min-1)Prędkość |
(mm/min)Posuw |
Ap (mm) |
Ae(mm) |
| R0.1 |
0.5 |
30000 |
120 |
0.006 |
0.006 |
| R0.1 |
1 |
30000 |
100 |
0.003 |
0.003 |
| R0.1 |
1.5 |
30000 |
100 |
0.003 |
0.003 |
| R0.15 |
1 |
26000 |
200 |
0.006 |
0.006 |
| R0.15 |
1.5 |
26000 |
200 |
0.004 |
0.004 |
| R0.15 |
2 |
24000 |
150 |
0.003 |
0.003 |
| R0.15 |
3 |
18000 |
100 |
0.003 |
0.003 |
| R0.2 |
1 |
2400 |
300 |
0.01 |
0.01 |
| R0.2 |
2 |
20000 |
200 |
0.008 |
0.01 |
| R0.2 |
3 |
18000 |
150 |
0.006 |
0.006 |
| R0.2 |
4 |
16000 |
150 |
0.003 |
0.003 |
| R0.25 |
1 |
20000 |
600 |
0.01 |
0.01 |
| R0.25 |
2 |
18000 |
600 |
0.01 |
0.01 |
| R0.25 |
4 |
16000 |
300 |
0.008 |
0.008 |
| R0.25 |
6 |
14000 |
150 |
0.008 |
0.008 |
| R0.25 |
8 |
14000 |
100 |
0.003 |
0.003 |
| R0.3 |
2 |
20000 |
800 |
0.02 |
0.02 |
| R0.3 |
4 |
15000 |
500 |
0.01 |
0.01 |
| R0.3 |
6 |
13000 |
300 |
0.008 |
0.008 |
| R0.3 |
8 |
13000 |
150 |
0.005 |
0.005 |
| R0.4 |
2 |
18000 |
1200 |
0.02 |
0.02 |
| R0.4 |
4 |
18000 |
800 |
0.02 |
0.02 |
| R0.4 |
6 |
16000 |
600 |
0.01 |
0.02 |
| R0.4 |
8 |
15000 |
400 |
0.005 |
0.01 |
| R0.5 |
2 |
14000 |
1200 |
0.02 |
0.03 |
| R0.5 |
4 |
14000 |
1000 |
0.02 |
0.03 |
| R0.5 |
6 |
14000 |
800 |
0.02 |
0.03 |
| R0.5 |
8 |
12000 |
500 |
0.01 |
0.02 |
| R0.5 |
10 |
12000 |
400 |
0.01 |
0.02 |
| R0.5 |
12 |
10000 |
300 |
0.01 |
0.02 |
| R0.5 |
14 |
10000 |
200 |
0.008 |
0.01 |
| R0.5 |
16 |
10000 |
200 |
0.005 |
0.01 |
| R0.75 |
4 |
16000 |
1400 |
0.02 |
0.04 |
| R0.75 |
6 |
14000 |
1200 |
0.02 |
0.04 |
| R0.75 |
8 |
13000 |
1000 |
0.02 |
0.04 |
| R0.75 |
10 |
12000 |
600 |
0.01 |
0.04 |
| R0.75 |
12 |
11000 |
500 |
0.01 |
0.04 |
| R0.75 |
14 |
10000 |
400 |
0.01 |
0.02 |
| R0.75 |
16 |
9000 |
300 |
0.01 |
0.01 |
| R1 |
4 |
16000 |
2000 |
0.03 |
0.06 |
| R1 |
6 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
12 |
12000 |
1400 |
0.02 |
0.06 |
| R1 |
16 |
10000 |
1000 |
0.02 |
0.06 |
| R1.5 |
6 |
16000 |
2000 |
0.03 |
0.06 |
| R1.5 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
12 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
16 |
12000 |
1400 |
0.02 |
0.06 |
| R1.5 |
20 |
10000 |
1000 |
0.02 |
0.06 |
| R2 |
8 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
10 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
12 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
16 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
20 |
11000 |
2000 |
0.03 |
0.07 |
Uwaga:
*Proporcjonalnie zmniejsz prędkość wrzeciona i prędkość posuwu, gdy parametry frezowania przekroczą maksymalną prędkość wrzeciona maszyny;
*Zaleca się korzystanie z bezkontaktowego urządzenia pomiarowego, aby uniknąć uszkodzenia precyzyjnej końcówki.