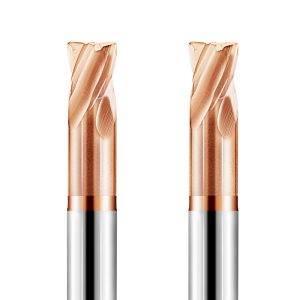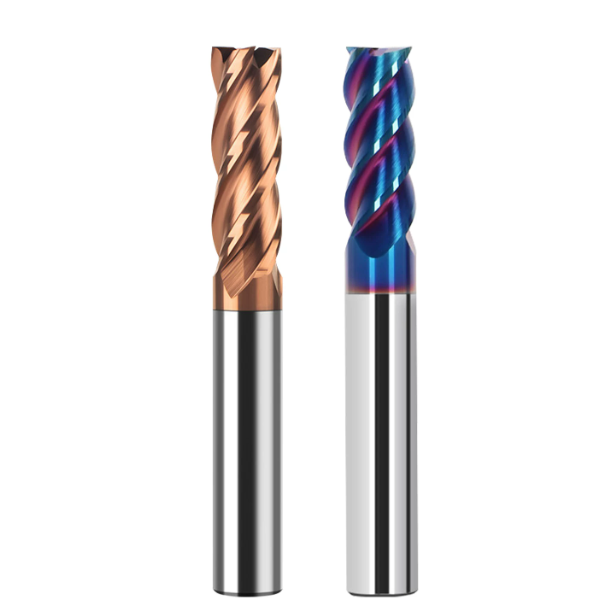
Pilny e-mail od klienta z Bawarii w Niemczech, zajmującego się produkcją form, uwypukla problem powszechny w wielu warsztatach obróbki precyzyjnej: podczas obróbki wykańczającej naroży wkładek matrycowych ze stali 1.2379 (AISI D2) zahartowanych do twardości 65 HRC za pomocą 6-milimetrowego frezu pełnowęglikowego, narzędzie wytworzyło mikroskopijne wykruszenia krawędzi po zaledwie dwóch częściach. Spowodowało to natychmiastowy wzrost siły skrawania, powodując natychmiastowe pęknięcie narzędzia.
Instynktowną reakcją operatora było zmniejszenie posuwu frezu walcowo-czołowego HRC65 na panelu sterowania, aby „zagrać bezpiecznie”. Paradoksalnie, przyspieszyło to zużycie powierzchni przyłożenia i przepalenie narzędzia. To nie jest odosobniony przypadek. To powtarzający się problem, z którym mierzymy się, zapewniając wsparcie techniczne na miejscu dla warsztatów formowania w całej Europie i Ameryce Północnej.
Podczas frezowania materiałów o twardości od 60 do 65 HRC, wielu operatorów koncentruje się wyłącznie na ograniczeniach temperatury powłoki lub prędkości obrotowej wrzeciona, ignorując najważniejszą zmienną sterującą: posuw frezu trzpieniowego. Gdy twardość przedmiotu obrabianego zbliża się do twardości narzędzia, obliczenia posuwu przestają być liniowe. Jeśli posuw spadnie poniżej minimalnej grubości wióra, krawędź skrawająca po prostu ociera się i poleruje utwardzoną powierzchnię. Z kolei niewielkie przeciążenie posuwem powoduje zniszczenie kruchej krawędzi skrawającej węglika spiekanego.
Osiągnięcie równowagi między odpornością na zużycie a odpornością na wykruszanie wymaga bezpośredniego powiązania prędkości skrawania i posuwu z promieniowym zazębieniem (ae), wysięgiem narzędzia i przygotowaniem krawędzi skrawającej. Dobór parametrów posuwu frezu walcowo-czołowego HRC65 sprowadza się do kontrolowania mikroskopijnych ujemnych powierzchni skrawania i przerzedzania wióra, a nie do kopiowania ogólnych wzorów podręcznikowych.
Czy zdarzyło Ci się kiedyś stać przed centrum obróbczym i po kilku minutach obserwować wióry z importowanego frezu walcowo-czołowego, zastanawiając się, czy dla bezpieczeństwa zmniejszyć prędkość posuwu, czy też zwiększyć prędkość, aby przebić się przez utwardzoną skorupę?
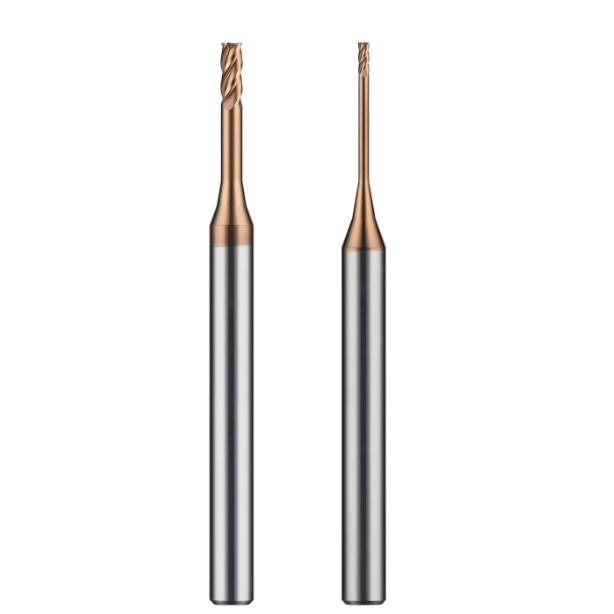
Dlaczego zalecane wartości prowadzą do awarii narzędzi? Nasze empirycznie wyprowadzone okno posuwu dla frezów trzpieniowych HRC 65
Stoły do cięcia katalogowego wyglądają świetnie na papierze, ale zakładają idealne warunki. Producenci narzędzi testują je na ultrasztywnych, poziomych centrach obróbczych z grubymi, solidnymi blokami testowymi i zerowym biciem. W rzeczywistych gniazdach formujących występują skoki obciążeń narożnych, lekkie ugięcie narzędzia i nierówny materiał. W takich warunkach dane katalogowe często powodują natychmiastowe uszkodzenie krawędzi.
W hali produkcyjnej, zakres dopuszczalnej prędkości posuwu frezu trzpieniowego jest wąski i nieubłagany. Nigdy nie traktujemy go jako wartości statycznej. Zamiast tego dostosowujemy prędkość posuwu do przesuwu promieniowego, wysięgu narzędzia i sztywności maszyny. Utrzymanie stabilnego obciążenia wrzeciona i tłumienie drgań o wysokiej częstotliwości jest zawsze bardziej wartościowe niż dążenie do teoretycznych prędkości skrawania.
Ustalanie bazowych prędkości skrawania i posuwów dla typowych materiałów poddawanych obróbce cieplnej w warsztatach zachodnich
Nasz zespół często wspiera warsztaty pracujące z kriogenicznie obrobionym materiałem AISI D2 (1.2379), proszkiem metalu CPM 1V oraz w pełni hartowanym materiałem H13. Nawet gdy wszystkie trzy materiały mają twardość 60–65 HRC, ich jakość cięcia jest bardzo różna. Materiał D2 charakteryzuje się gruboziarnistymi, ściernymi węglikami eutektycznymi, które młotkują krawędź skrawającą. Proszki metali, takie jak CPM, mają jednorodną strukturę węglikową, ale ich gęsta osnowa zapewnia ogromną odporność na ścinanie.
Aby ustalić bezpieczną, bazową prędkość skrawania i posuw, zazwyczaj zaczynamy od konserwatywnej prędkości skrawania wynoszącej od 45 do 75 m/min (150–250 SFM). W przypadku stali wysokochromowych, takich jak D2, posuw musi być wystarczająco dodatni, aby przeciąć twarde kieszenie węglikowe. W przypadku bardziej wytrzymałych stali matrycowych do obróbki na gorąco, nieznacznie zmniejszamy prędkość skrawania i utrzymujemy obciążenie zębów, aby wióry odprowadzały ciepło.
Typowe pułapki: „tarcie polerujące” spowodowane niedostatecznym podawaniem a mikroodpryskiwanie spowodowane nadmiernym podawaniem
Najniebezpieczniejszym odruchem w przypadku stali twardej jest zmniejszenie posuwu do 30%. Gdy posuw na ząb spadnie poniżej promienia ostrza, narzędzie nie może ciąć materiału. Po prostu ślizga się, ociera i poleruje utwardzoną powierzchnię. To silne tarcie powoduje wzrost temperatury w określonych miejscach, utwardza obrabiany przedmiot i szybko niszczy powierzchnię boczną narzędzia.
Zbyt mocne dociskanie materiału do posuwu może jednak spowodować przekroczenie wytrzymałości węglika spiekanego na pękanie poprzeczne. Powoduje to powstawanie mikrowykruszeń wzdłuż krawędzi skrawającej. Gdy mikrowykruszenia się pojawią, siły skrawania podwajają się w ciągu kilku sekund, a narzędzie pęka. Podczas optymalizacji parametrów skrawania frezem trzpieniowym z węglików spiekanych należy nasłuchiwać głuchego stukotu i sprawdzać, czy na powierzchni skrawanej nie ma białych, postrzępionych krawędzi.
Wytyczne referencyjne dotyczące zapobiegania pękaniu narzędzi: sprawdzone parametry posuwu dla frezów z węglika spiekanego
Aby pomóc warsztatom obróbczym uniknąć bolesnej metody prób i błędów, opracowaliśmy wartości bazowe oparte na setkach godzin testów terenowych. W przypadku 4-ostrzowego frezu pełnowęglikowego w uchwycie termokurczliwym lub hydraulicznym z wysięgiem poniżej 3D, docelowe obciążenie wióra (fz) wynosi od 0.008 do 0.035 mm/ząb (0.0003″–0.0014″ IPT). Zapewnia to wiarygodną wartość bazową bezpieczeństwa przed przedwczesnym pęknięciem.
Połącz to z niewielką promieniową głębokością skrawania (ae) ograniczoną do 4% do 8% średnicy frezu. Nigdy nie używaj chłodziwa w płynie – zawsze używaj suchego strumienia powietrza pod wysokim ciśnieniem, aby usunąć wióry i zapobiec pęknięciom spowodowanym szokiem termicznym. Jeśli Twojemu systemowi brakuje sztywności, zmniejsz przeskok promieniowy zamiast zmniejszać posuw, upewniając się, że grubość wióra nigdy nie spadnie poniżej minimalnej.
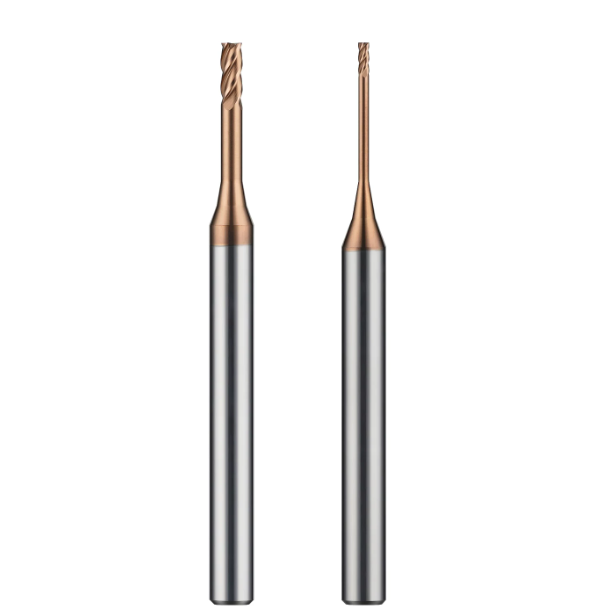
Specyfikacje narzędzi i granice skrawania: precyzyjne ustawianie parametrów skrawania frezem trzpieniowym z węglika spiekanego
Podczas obróbki stali narzędziowej o twardości 60–65 HRC, ocena parametrów w oderwaniu od reszty jest kosztownym błędem. Prędkości i posuwy zależą bezpośrednio od sztywności rdzenia narzędzia, geometrii rowka wiórowego i dynamiki obrabiarki. Przy tym poziomie twardości, niewielki błąd w obliczeniu przeskoku lub obciążenia zęba powoduje natychmiastowe ugięcie promieniowe. Siła ta koncentruje się bezpośrednio na promieniu naroża, powodując natychmiastowe uszkodzenie krawędzi.
Zawsze definiujemy granicę sztywności całego układu przed rozpoczęciem prac nad posuwem. Rozwiązując problemy dla klientów w Stanach Zjednoczonych i Europie, najpierw sprawdzamy wysięg narzędzia, dobór uchwytu i bicie wrzeciona. Dobór parametrów skrawania frezem trzpieniowym z węglików spiekanych jest skuteczny tylko wtedy, gdy znane są ograniczenia mechaniczne uchwytu narzędzia i obrabiarki.
Wyważanie liczby ostrzy i sztywności rdzenia: obliczanie posuwu na ząb (fz) dla frezów trzpieniowych z węglika spiekanego 4-ostrzowych i wieloostrzowych
Wybór liczby rowków wiórowych to ciągły kompromis między grubością rdzenia a przestrzenią na wióry. Frezowanie o wysokiej twardości generuje drobne, igłowate wióry, a nie długie loki, więc nadwymiarowe rowki wiórowe są zbędne. Standardowe narzędzia 4-ostrzowe zapewniają doskonały luz wiórowy, ale frezy 5- lub 6-ostrzowe oferują znacznie większą średnicę rdzenia. Ten dodatkowy przekrój poprzeczny jest odporny na siły zginające i umożliwia większe posuwy stołu.
Nie należy polegać na standardowych wzorach katalogowych do obliczania obciążenia wiórowego. W przypadku sztywnego, wieloostrzowego frezu pełnowęglikowego, należy dostosować cel do promieniowego kąta natarcia. Krótszy czas kontaktu łuku z powierzchnią oznacza, że należy uzyskać mniejsze obciążenie wiórowe na ząb ($f_z$) przy jednoczesnym zwiększeniu zaprogramowanego posuwu stołu. W połączeniu z szybkimi ścieżkami narzędzi, płytkie przejścia wieloostrzowe chronią delikatne krawędzie skrawające znacznie lepiej niż ciężkie przejścia czteroostrzowe.
Wzory empiryczne do regulacji prędkości posuwu podczas frezowania na podstawie nawisu i równowagi dynamicznej
Kolizja części często zmusza operatorów obrabiarek do wykonywania długich wystających elementów, sięgających od 4 do 5 średnic. Ugięcie narzędzia rośnie wraz z sześcianem długości wysięgu. Gdy wysunięcie narzędzia przekroczy 3 średnice, siły skrawania wywołują intensywne drgania o wysokiej częstotliwości. W stali 65 HRC drgania działają jak mikrouderzenia na krawędzi, zdzierając powłoki i pękając węglik spiekany.
W przypadku głębokich wnęk stosujemy ścisłą zasadę stopniowej redukcji. Do nawisu 3D należy stosować prędkości bazowe i posuwy. Przy 4D należy zmniejszyć posuw frezowania o 25% do 35% i zaprogramować płynne wejścia łukowe. Powyżej 5D należy zastosować przedłużki z trzpieniem z ciężkiego metalu lub węglika spiekanego. Tłumienie drgań rezonansowych staje się priorytetem, nawet jeśli konieczne jest zmniejszenie powierzchni obrabianej, aby uniknąć częstotliwości drgań.
Różnice w parametrach posuwu dla frezów trzpieniowych HRC65: frezowanie trochoidalne/z dużym posuwem a frezowanie boczne o pełnej głębokości
Operatorzy często wahają się między frezowaniem bocznym na pełnej głębokości a dynamiczną, trochoidalną obróbką zgrubną. Obie te metody generują zupełnie inne naprężenia termiczne i mechaniczne na krawędzi narzędzia. Frezowanie boczne na pełnej głębokości wykorzystuje niewielkie zagłębienie promieniowe (ae), co powoduje znaczne przerzedzenie wióra. Jeśli nie zostanie to skompensowane wyższym posuwem na ząb, rowek wiórowy będzie się ocierał zamiast ścinać.
Ścieżki o dużym posuwie i dynamicznym odrywaniu wykorzystują małe przeskoki i agresywne posuwy liniowe, ale kąt zazębienia promieniowego zmienia się w sposób ciągły. Dobierając parametry posuwu frezu walcowo-czołowego HRC65, koncentrujemy się na przejściach naroży i łukach zazębienia frezu. Utrzymanie płynnych i przewidywalnych sił skrawania podczas zazębiania się narzędzia z twardą stalą zapobiega nagłemu pęknięciu.
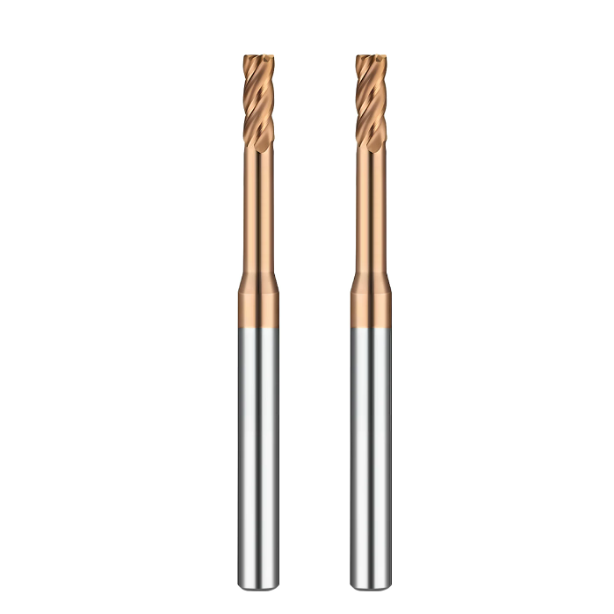
Strojenie maszyn na miejscu do obróbki form: Praktyczne zastosowanie posuwów frezów z węglików spiekanych do hartowanej stali
Rzeczywiste gniazda form ujawniają ograniczenia podstawowych prędkości i posuwów. W naszej pracy konsultingowej ponad 80% wykruszeń krawędzi powstaje podczas nagłych zmian geometrii – naroży wewnętrznych, wlotów kieszeni i rowków. Gdy hartowana stal osiągnie twardość 60+ HRC, każdy skok nacisku narzędzia natychmiast powoduje kruche pęknięcie.
Udane ustawienia wymagają dynamicznej regulacji posuwu na całej ścieżce narzędzia. Nigdy nie stosuj jednej, płaskiej prędkości posuwu w złożonym, hartowanym wgłębieniu. Używaj adaptacyjnych ścieżek narzędzia, hamowania narożnego i łączenia promieni, aby wyrównać obciążenia skrawania. Dobór posuwu frezu trzpieniowego z węglików spiekanych do hartowanej stali w trudnych miejscach pozwala na wielogodzinną pracę frezów bez wykruszania.
Strategie zwalniania i kompensacja posuwu narożnego w celu oczyszczenia głębokich gniazd w formach do tworzyw sztucznych i odlewów ciśnieniowych
Wewnętrzne naroża powodują najwyższy wskaźnik awaryjności w precyzyjnej obróbce matryc. Gdy narzędzie przechodzi z prostej ścianki w ostry, 90-stopniowy naroże, kąt opasania narzędzia skacze z 15 stopni do ponad 90 stopni. To nagłe zwiększenie obciążenia wiórami powoduje gwałtowny wzrost obciążenia. Bez wyprzedzającego hamowania, wrzeciono szarpie, a naroże narzędzia natychmiast pęka.
Rozwiązujemy ten problem, programując stopniowe strefy hamowania w oprogramowaniu CAM lub za pomocą funkcji „look-ahead” na maszynie. Zbliżając się do narożnika, zmniejszamy posuw frezowania stali formy o 30% do 50%, mniej więcej o połowę średnicy frezu przed narożnikiem. Dodanie zaokrągleń naroży zamiast ostrych narożników eliminuje skoki napięcia, skracając czas cyklu o sekundy i gwarantując niezawodność procesu.
Strategie wejścia dla stali formowej 60–65 HRC w zamkniętych gniazdach: ramping i interpolacja śrubowa
Pionowe zagłębianie w stali o twardości 65 HRC to pewny sposób na zniszczenie frezu. Powierzchnia obrabianego przedmiotu w centrum narzędzia jest bliska zeru i wióry nie mają gdzie się wydostać. Podczas obróbki kieszeni lub rowków w elementach zamkniętych, jedynymi dopuszczalnymi metodami wejścia są liniowe zagłębianie lub interpolacja śrubowa.
Dopasuj kąt nachylenia bezpośrednio do prędkości posuwu. W przypadku stali 65 HRC kąt nachylenia powinien mieścić się w przedziale od 0.5 do 1.5 stopnia, rzadko przekraczając 2 stopnie. Podczas frezowania śrubowego ustaw posuw frezu walcowo-czołowego HRC65 na około 60% liniowej prędkości frezowania bocznego. Utrzymuj średnicę otworu śrubowego na poziomie od 1.2x do 1.6x średnicy narzędzia, aby zapewnić wiórom otwartą drogę wyjścia.
Ocena zmęczenia cieplnego w powłokach odpornych na zużycie w ekstremalnych warunkach tarcia posuwowego
Nowoczesne powłoki, takie jak AlTiN, AlCrN i nanokompozyty krzemowe, działają jak krytyczne osłony termiczne dla hartowanej stali. Jednak zbyt wolne podawanie materiału generuje nadmierne tarcie, podnosząc temperaturę w strefie cięcia do ponad 900°C. Powtarzające się cykle termiczne między cięciami powodują mikropęknięcia z powodu niedopasowania współczynników rozszerzalności cieplnej, co prowadzi do poważnego łuszczenia się powłoki.
Sprawdź zużycie powierzchni przyłożenia pod mikroskopem kieszonkowym. Jeśli zauważysz przebarwienia i odpryski na krawędziach powłoki, ciepło tarcia niszczy warstwę spoiwa. Unikaj chłodzenia zalewowego, które powoduje gwałtowny szok termiczny i pękanie węglika. Zamiast tego, pracuj na sucho, stosując silny strumień powietrza pod wysokim ciśnieniem lub MQL, i utrzymuj dodatni posuw frezu walcowo-czołowego HRC65, aby wióry odprowadzały ciepło.
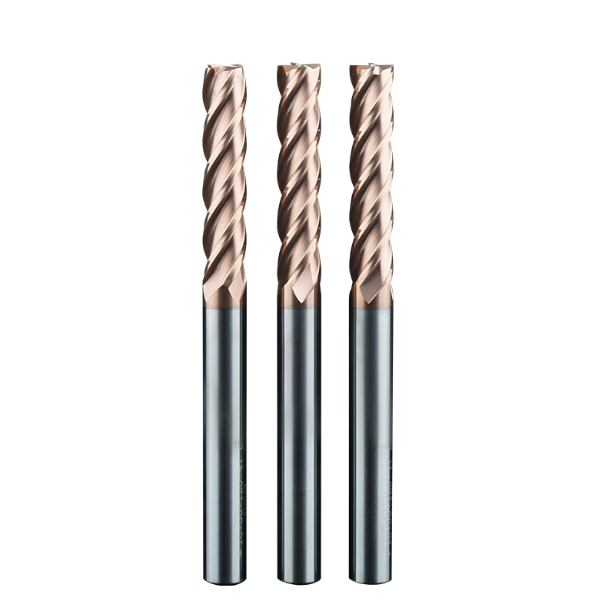
Rozwiązywanie problemów na hali produkcyjnej: określanie ustawień prędkości posuwu frezu trzpieniowego na podstawie morfologii wiórów i wzorów zużycia
Bez dynamometrów na hali produkcyjnej, wióry metalowe na obudowie maszyny i ślady zużycia na powierzchni bocznej narzędzia stanowią najlepszą diagnostykę. W zakładach w Europie i Ameryce Północnej często rozwiązujemy problem nieregularnego wykruszania krawędzi w ciągu kilku minut, po prostu wyciągając uchwyt narzędzia i odczytując rowki wiórowe. Przy twardości 65 HRC, nieprawidłowe odprowadzanie wiórów jest natychmiastowym sygnałem ostrzegawczym o zbliżającej się awarii narzędzia.
Umiejętność inżynierii wstecznej obróbki wiórów pozwala uniknąć niepotrzebnych przeróbek programu. Kontrola geometrii wióra wraz z łuszczeniem powierzchni bocznej pozwala natychmiast zorientować się, czy posuw frezu trzpieniowego przeciąża podłoże węglikowe siłą ścinającą lub ociera utwardzoną powierzchnię z powodu niewystarczającego obciążenia wiórem.
Obserwacja koloru wióra (od głębokiego błękitu do ciemnej czerwieni) i jego zwinięcia: szybka metoda na miejscu, aby określić, czy prędkość posuwu frezowania jest nadmierna lub niewystarczająca
W przypadku hartowanej stali narzędziowej frezowanej na sucho, wiór musi odprowadzać ciepło skrawania. Szukaj jednorodnych, ściśle zwiniętych wiórów igiełkowych lub miniaturowych kształtów „C” o jednolitym, ciemnoniebieskim kolorze. Ten kolor świadczy o tym, że strefa ścinania osiągnęła idealną temperaturę, aby zmiękczyć matrycę, a posuw frezowania skutecznie odprowadzał ciepło.
Jeśli wióry mają bladożółty, srebrzysty lub proszkowaty kolor, posuw jest zdecydowanie za słaby. Ostrze skrawające poleruje stal, a powierzchnia boczna narzędzia szybko się przegrzewa. Jeśli wióry mają ciemnoczerwony, czarny kolor lub poszarpane, postrzępione krawędzie, należy natychmiast wyłączyć posuw stołu. Duże obciążenia wiórami powodują silne ścinanie, które łamie delikatne końcówki węglików spiekanych.
Strategia „tymczasowa” do regulacji prędkości posuwu frezu trzpieniowego z węglików spiekanych podczas obróbki stali hartowanej przy ograniczonej sztywności narzędzi
Często widzimy, jak warsztaty obrabiają elementy o twardości 60–65 HRC na standardowych maszynach BT40 lub CAT40 z długimi wysięgnikami, aby umożliwić dostęp do oprzyrządowania. Przekroczenie katalogowych głębokości skrawania na tych ustawieniach powoduje drgania i ugięcie na każdym ramieniu. W środowiskach o niskiej sztywności, standardowe prędkości i posuwy szybko prowadzą do pękania frezów.
W przypadku słabej sztywności, należy zastosować lżejsze podejście promieniowe. Zmniejsz głębokość skrawania promieniowego (ae) i dostosuj posuw frezu węglikowego do stali hartowanej, zmniejszając obciążenie wiórem na ząb i jednocześnie zwiększając prędkość obrotową wrzeciona. Materiał schodzi szybko i z niewielką siłą, oszczędzając żywotność narzędzia i wymiary detalu, gdy nie można zmienić wrzeciona na sztywniejsze.
Praktyczna lista kontrolna optymalizacji prędkości posuwu dla frezów trzpieniowych HRC65: równoważenie chropowatości powierzchni formy (Ra < 0.4) z trwałością narzędzia
Osiągnięcie lustrzanego połysku poniżej Ra 0.4 przy jednoczesnym utrzymaniu sprawności frezów w długich cyklach wymaga zdyscyplinowanych kontroli przed startem. Wysoka jakość wykończenia powierzchni zależy wyłącznie od braku drgań na styku narzędzia, a nie wyłącznie od teoretycznej wysokości wierzchołka. Ugięcie lub bicie natychmiast niszczy wykończenie powierzchni na twardej stali.
Jeśli masz problemy z jakością wykończenia lub nierównomierną trwałością narzędzia, sprawdź, czy bicie utrzymuje się poniżej 0.003 mm (0.0001 cala), zachowaj wysięg poniżej 3D i zaprogramuj stopniowe hamowanie naroży. Po zamknięciu tych fizycznych pętli, skalibrowany posuw frezu walcowo-czołowego HRC65 utrzyma przewidywalne, lustrzane ścianki gniazda przez ponad 30 godzin pracy.
Każda konfiguracja zachowuje się inaczej. Jeśli tniesz trudne stale narzędziowe, takie jak CPM lub Vanadis, lub zmagasz się z długimi wystającymi elementami na wrzecionach CAT40, podziel się z nami szczegółami konfiguracji. Zawsze chętnie wymienimy się spostrzeżeniami z innymi operatorami i opracujemy skuteczną strategię cięcia.