
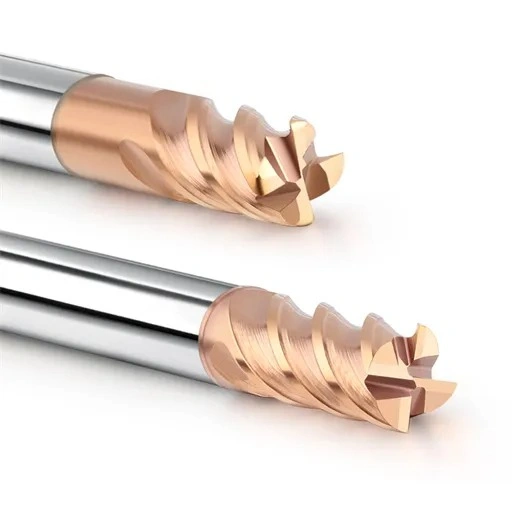
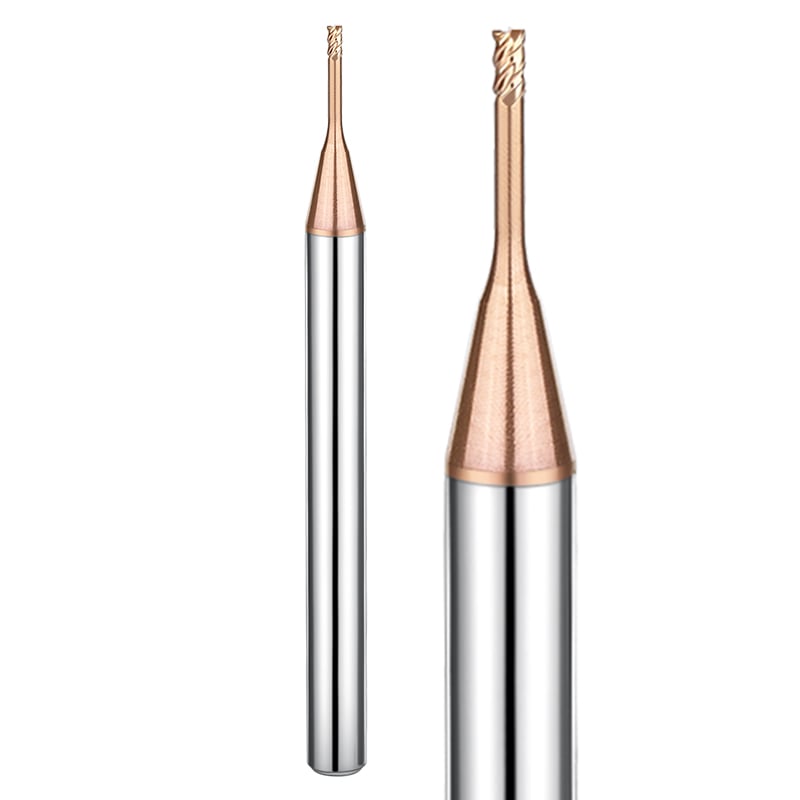
W zeszłym miesiącu kierownik warsztatu w zakładzie tłoczni w Stuttgarcie przesłał nam zdjęcia w wysokiej rozdzielczości oraz rejestry obciążenia wrzeciona zniszczonego stanowiska. Wykonywali oni obróbkę wkładki ze stali narzędziowej SKD11, hartowanej do twardości HRC 62–65, na pionowym centrum obróbczym DMG MORI. Do obróbki zgrubnej i półwykańczającej wybrano 10-milimetrowy, 4-ostrzowy frez walcowo-czołowy z węglika spiekanego , przeznaczony do obróbki materiałów o wysokiej twardości.
Opierając się na starych nawykach warsztatowych, zespół założył, że twardsza stal wymaga podejścia „pełzającego”. Zmniejszyli prędkość wrzeciona do 1,800 obr./min, ustawili posuw na ząb na 0.015 mm i zalali skrawanie rozpuszczalną w wodzie emulsją. W ciągu dwóch minut krawędź skrawająca uległa katastrofalnym mikroodpryskom, pozostawiając polerowaną, białą warstwę glazury na obrabianym przedmiocie.
W ciągu 16 lat naszej działalności w zakresie produkcji narzędzi i wsparcia na miejscu w Europie i Ameryce Północnej, obserwujemy tę awarię niemal co miesiąc. Programiści, którzy pracują z hartowanymi stalami (P20 lub H13 o twardości HRC 38–42), napotykają na barierę, gdy twardość surowca przekracza 60 HRC. Po przekroczeniu tego progu stal traci niemal całą zdolność do odkształcania plastycznego, zamieniając obciążenia ścinające w gwałtowne fale uderzeniowe, skupiające się wyłącznie na krawędzi skrawającej.
Gdy narzędzie porusza się zbyt wolno, powierzchnia robocza nigdy nie generuje krytycznej energii cieplnej potrzebnej do zmiękczenia płaszczyzny ścinania. Z kolei ustawienie ultrakonserwatywnego posuwu na ząb wymusza, aby krawędź była poniżej promienia ostrzy, generując tarcie zamiast rzeczywistego ścinania wiórów. Jakie dokładnie prędkości skrawania i posuwy frezów trzpieniowych HRC65 pozwalają na przetrwanie zaawansowanych powłok nanokompozytowych, jednocześnie utrzymując obciążenia zębów bezpiecznie między tarciem a pękaniem krawędzi?

Dlaczego konwencjonalne wzory obliczeniowe całkowicie zawodzą w przypadku stali hartowanej HRC65
Często widzimy, jak inżynierowie warsztatowi sięgają po standardowe wzory podręcznikowe lub ogólne tabele katalogowe, aby obliczyć posuwy dla matryc hartowanych. Wielu mechaników zakłada, że prędkość skrawania spada przewidywalnie wraz ze wzrostem twardości, traktując przedmiot obrabiany o twardości 65 HRC tak samo, jak twardszy element ze stali 4140. W rzeczywistości, gdy stal przekroczy twardość 60 HRC, odkształcenie plastyczne spada do niemal zera, a strefa ścinania przechodzi w okresową, kruchą fragmentację, co unieważnia tradycyjne wzory prędkości i posuwu.
Próba obliczenia prędkości skrawania i posuwów dla stali hartowanej HRC65 za pomocą frezów trzpieniowych ze starszymi formułami prowadzi do natychmiastowej rozbieżności między naprężeniem cieplnym a mechanicznym oporem skrawania. Frezowanie twarde nigdy nie polega na wypychaniu materiału z materiału. Zamiast tego, sukces wymaga osiągnięcia ścisłej równowagi termomechanicznej aż do mikronowej strefy styku końcówki narzędzia.
Od cięcia konwencjonalnego do „ścinania na gorąco”: prędkość cięcia a temperatura końcówki narzędzia
Podczas cięcia stali do obróbki na zimno, takich jak D2, SKD11 lub DC53 o twardości 65 HRC, operatorzy rutynowo zmniejszają prędkość obrotową wrzeciona, aby „chronić” frez. Jednak nasza diagnostyka termowizyjna potwierdza, że liniowa prędkość skrawania (V_c) i temperatura skrawania nie pokrywają się liniowo w stali hartowanej. Nowoczesne podłoża z mikroziarnistego węglika spiekanego pokryte powłoką AlTiSiN wymagają lokalnego, kontrolowanego przedziału temperaturowego od 700°C do 850°C, aby aktywować ochronną barierę tlenkową bogatą w krzem.
Podczas pracy z optymalną prędkością skrawania frezu walcowo-czołowego HRC65, natychmiastowe ciepło ścinające zmiękcza mikroskopijną warstwę stali bezpośrednio przed cięciem. Wióry odrywają się czysto, o jednolitym ciemnofioletowym lub niebieskim kolorze, co świadczy o odprowadzaniu ciepła wraz z wiórem. Jeśli prędkość skrawania spadnie poniżej 60 m/min, stal pozostaje zimna i sztywna, zmuszając narzędzie do mechanicznego rozrywania materiału, aż do odłupania powłoki.
„Martwa strefa” dla posuwu na ząb: nadmierne tarcie a katastrofalne odpryskiwanie
Obciążenie wióra (fz) w stali hartowanej stanowi najwęższe okno robocze w procesie frezowania CNC. Każdy frez węglikowy do stali hartowanej posiada ochronne ostrze, zazwyczaj wykonane z promieniowym ostrzem 3–8 μm lub mikrofazą. Jeśli grubość wióra spadnie poniżej tego promienia ostrza, ostrze przestaje się ścinać i zaczyna polerować obrabiany przedmiot poprzez tarcie pod wysokim ciśnieniem.
To tarcie powoduje silne utwardzanie na zimno i powstawanie białej warstwy, jednocześnie szorując powierzchnię boczną narzędzia w ciągu kilku minut. Z kolei, przesunięcie obciążenia wiórem poza granicę wytrzymałości na zerwanie submikronowych ziaren węglika powoduje natychmiastowe mikroodpryskiwanie. Ustalenie efektywnego posuwu frezu walcowo-czołowego HRC65 oznacza utrzymanie ścisłego zakresu 0.010–0.035 mm/ząb, polegając na wygładzaniu ścieżki, a nie na arbitralnych zmianach posuwu.
Sztywność dynamiczna: różnice wrzecion przy ekstremalnych siłach skrawania promieniowego
Wielu programistów obwinia narzędzie skrawające za drgania, nie sprawdzając połączenia stożkowego. Frezowanie materiału HRC65 generuje potężny, promieniowy opór o wysokiej częstotliwości względem czoła wrzeciona. W naszych testach terenowych, prowadzonych bezpośrednio na hartowanych blokach SKD11, identyczne frezy z tym samym wysunięciem na standardowych stożkach BT40 charakteryzowały się trwałością krótszą o połowę niższą niż w przypadku wrzecion dwustykowych HSK-A63.
Standardowe oprawki BT40 wykorzystują wyłącznie tarcie stożkowe i umożliwiają mikroskopijne ruchy sprężyste przy dużych obciążeniach bocznych i rozprężaniu odśrodkowym. Hartowana stal zapewnia zerowy margines ugięcia; bicie dynamiczne przekraczające 3 μm przeciąża poszczególne ostrza i prowadzi do pęknięcia narzędzia. Określając prędkości i posuwy frezu węglikowego , należy ocenić cały system – styk wrzeciona, wyważenie oprawki w oprawce termokurczliwej oraz współczynnik wysięgu utrzymywany ściśle w zakresie 3D.
Praktyczne prędkości i posuwy frezów trzpieniowych ze stali hartowanej do obróbki zgrubnej i półwykańczającej
Klienci często pytają, czy możliwe jest uzyskanie wysokiej wydajności skrawania podczas obróbki zgrubnej stali narzędziowej HRC65. Nasza odpowiedź brzmi: tak, ale nie poprzez wykonywanie ciężkich, niskoobrotowych skrawań, jak w przypadku miękkiej stali węglowej. Próba wykonania głębokich, promieniowych skrawań w materiale o twardości 65 HRC powoduje ekstremalne szoki termiczne, które w ciągu kilku sekund pękają końcówki węglików spiekanych, niezależnie od momentu obrotowego wrzeciona.
W naszych zastosowaniach terenowych, obróbka półwykańczająca pełni funkcję bufora termicznego i mechanicznego po obróbce zgrubnej. Dzięki zastosowaniu wysokich prędkości obrotowych wrzeciona i niewielkiej głębokości skrawania, pozostały materiał zostaje zredukowany do jednolitej szerokości 0.05–0.10 mm. Chroni to drogie frezy wykańczające i zapobiega powstawaniu mikropęknięć w obrabianym przedmiocie przed ostatecznym wymiarowaniem.
Zalecane prędkości i posuwy frezów walcowo-czołowych z promieniem naroża dla stali hartowanej
Nigdy nie używaj ostrych, 90-stopniowych frezów kwadratowych do obróbki zgrubnej lub czyszczenia hartowanych wnęk. W przypadku stali HRC65 ostra krawędź działa jak silny koncentrator naprężeń; nawet 0.01 mm bicia dynamicznego powoduje natychmiastowe pęknięcie naroża. Zmiana na promień naroża na zaokrąglony dzieli obciążenie skrawania na wektory siły osiowej i promieniowej, co zapewnia krawędzi skrawającej znacznie większą udarność.
Dobierając prędkość i posuw frezu walcowo-czołowego z promieniem naroża do stali hartowanej, należy zachować głębokość osiową (ap) na poziomie 10–20% promienia naroża. W przypadku frezu D10R1.0, głębokość ap powinna wynosić 0.15–0.20 mm, a głębokość wejścia promieniowego (ae) 0.20–0.40 mm, przy posuwie 0.03–0.05 mm/ząb. Należy to połączyć z nadmuchem suchego powietrza o natężeniu 0.6 MPa, aby odprowadzać wióry bez narażania narzędzia na szok termiczny.
Kontrola prędkości skrawania frezu trzpieniowego z węglika spiekanego dla HRC65
Wybór prędkości linii dla węglika mikroziarnistego (wielkość ziarna 0.2–0.4 μm) zależy bezpośrednio od sztywności maszyny. Operatorzy często, z ostrożności, stosują matryce do obróbki na zimno HRC65 z prędkością 40 m/min lub niższą. Jednak nasza analiza SEM pokazuje, że zbyt niskie prędkości linii uniemożliwiają prawidłowe ścinanie tworzyw termoplastycznych. Powłoka szybko się odrywa, powodując poważne zużycie ścierne powierzchni przyłożenia.
Frezy walcowo-czołowe z węglika spiekanego o twardości HRC65 stosujemy z prędkością skrawania od 60 do 90 m/min w warunkach suchego powietrza lub minimalnego smarowania (MQL). Na maszynach o wysokiej sztywności z liniałami liniowymi można zwiększyć prędkość do 100 m/min, aby wywołać zmiękczenie pod wpływem ścinania na gorąco. W przypadku starszych wrzecion z wykrywalnym biciem, należy zmniejszyć prędkość do 65 m/min z precyzyjnym posuwem, aby zapobiec mikropęknięciom, zanim się rozprzestrzenią.
HRC65 Konwersja prędkości skrawania i posuwu dla frezowania trochoidalnego i dynamicznych ścieżek narzędzi
Liniowe ścieżki narzędzi powodują wzrost kątów zazębienia promieniowego od 90° do 180° w narożnikach i rowkach. W stali HRC65 ten nagły skok obciążenia powoduje natychmiastowe pęknięcie narzędzia. Zalecamy programistom stosowanie dynamicznych ścieżek trochoidalnych, które ograniczają kąt zazębienia do 15° do 30°. Dzięki temu krawędź skrawająca pozostaje dłużej w powietrzu, co pozwala na oddawanie ciepła między cięciami.
Obliczając prędkość skrawania i posuw HRC65 we frezowaniu trochoidalnym, należy uwzględnić promieniowe współczynniki zmniejszania grubości wióra. Przy promieniowym zagłębieniu (ae) ustawionym na zaledwie 2–5% średnicy narzędzia, należy zwiększyć zaprogramowany posuw z 0.02 mm/ząb do 0.06–0.10 mm/ząb. Można również bezpiecznie zwiększyć prędkość liniową do 110 m/min, zapobiegając ocieraniu się rowków o wstępnie utwardzoną powierzchnię.
Precyzyjne dopasowanie prędkości obrotowej wrzeciona frezu trzpieniowego HRC65 i prędkości posuwu
Podczas rozwiązywania problemów z hałasem podczas skrawania, operatorzy często regulują ustawienia maszyny na słuch. Chociaż działa to w przypadku stali wyżarzanych, zgadywanie posuwów i prędkości w przypadku stali HRC65 jest niebezpieczne. Jeśli posuw nie jest zsynchronizowany z prędkością obrotową wrzeciona, grubość wióra spada poniżej promienia honowania, powodując natychmiastowe mikroodpryski lub poważne tarcie termiczne.
Aby utrzymać stabilną dynamikę skrawania, należy obliczyć rzeczywiste obroty wrzeciona i wektory posuwu osi, zamiast polegać na praktycznych zasadach katalogowych. Nasza zasada warsztatowa dotycząca prędkości obrotowej i posuwu frezu walcowo-czołowego HRC65 jest prosta: należy utrzymywać rzeczywistą grubość wióra powyżej krawędzi skrawającej, jednocześnie utrzymując obciążenie wrzeciona w granicach krzywej mocy ciągłej, aby zapobiec opóźnieniom serwomechanizmu w ciasnych narożnikach.
Obliczanie ustawień obrotów na minutę frezu walcowego HRC65 według średnicy
Programiści często zastanawiają się, dlaczego małe mikrofrezy i duże frezy wymagają zupełnie innych strategii pracy w stali hartowanej. Małe narzędzia (D1-D3 mm) są często ograniczone przez maksymalną prędkość obrotową wrzeciona obrabiarki, co utrudnia osiągnięcie temperatur mięknienia termicznego. Z kolei większe narzędzia (D10-D12 mm) bardzo szybko osiągają temperatury utleniania powłoki, jeśli pracują z nadmierną prędkością obrotową.
Podczas ustalania prędkości obrotowej frezu walcowo-czołowego HRC65 na podstawie średnicy, nigdy nie obliczaj prędkości obrotowej na podstawie samej nominalnej średnicy narzędzia. Oblicz prędkość obrotową na podstawie rzeczywistej średnicy styku uzyskanej z modelu CAM. Jeśli narzędzie D6 wykonuje płytkie skrawanie o głębokości 0.20 mm, efektywna średnica skrawania może być mniejsza niż 2.5 mm. Aby osiągnąć docelową prędkość liniową, należy zwiększyć prędkość obrotową wrzeciona.
Obliczanie rzeczywistej prędkości posuwu frezu trzpieniowego HRC65 i strojenie obciążenia wióra
Posuw stołu (F) to nie tylko liczba zębów pomnożona przez posuw na ząb pomnożona przez liczbę obrotów na minutę. Podczas frezowania z dużą prędkością skrawania w twardych materiałach z małymi przesunięciami promieniowymi, rozrzedzanie wiórów zmniejsza rzeczywistą grubość skrawania do ułamka zaprogramowanego posuwu. Programowanie bez kompensacji rozrzedzania wiórów wymusza na krawędzi narzędzia dogładzanie na utwardzonej stali, zamiast skrawania pod nią.
Podczas regulacji prędkości posuwu i obciążenia wióra frezu walcowego HRC65 na miejscu, należy obliczyć równoważną grubość wióra (h_ex) za pomocą kompensacji CAM lub wzorów trygonometrycznych. Zwiększ nominalny posuw na ząb, aby osiągnąć docelowe obciążenie wióra. Zawsze sprawdzaj możliwości sterowania maszyną w zakresie przewidywania, aby zapobiec wahaniom osi i zatrzymywaniu się narzędzia na złożonych konturach 3D.
Dynamika obrabiarek: wskaźniki sztywności (Prędkości i posuwy frezów trzpieniowych ze stali hartowanej)
Konstrukcja maszyn CNC ma duży wpływ na wydajność skrawania stali narzędziowej o twardości 65 HRC. W specjalistycznych centrach frezarskich do obróbki twardych materiałów (takich jak Makino czy Röders), szybka reakcja serwomechanizmu i sztywne prowadnice zapewniają stabilne prowadzenie narzędzia przy wysokich prędkościach frezowania konturowego. W przypadku frezarek pionowych ogólnego przeznaczenia, wolniejsze hamowanie narożne może powodować drgania i rezonans wrzeciona, jeśli posuwy są zbyt wysokie.
Poniższa tabela porównawcza odzwierciedla wartości bazowe cięcia zebrane w europejskich i amerykańskich zakładach produkujących formy, w których stosowane są frezy walcowe ze stali hartowanej z różnymi prędkościami i posuwem:
| Specyfikacja narzędzia | Docelowa prędkość skrawania (Vc) | Centra o wysokiej sztywności (Makino / DMG MORI) | Standardowe VMC (Haas / podobne) | Strategia chłodzenia |
| ϕ3 mm R0.2 (4-ostrzowy) | 65–80 m/min | F800–F1200 mm/min (fz≈0.025 mm) | F500–F750 mm/min (fz≈0.016 mm) | Suche zimne powietrze / MQL |
| ϕ6 mm R0.5 (4-ostrzowy) | 75–90 m/min | F950–F1400 mm/min (fz≈0.030 mm) | F650–F900 mm/min (fz≈0.020 mm) | Suchy strumień powietrza (bez wody) |
| ϕ10 mm R1.0 (4-ostrzowy) | 80–95 m/min | F850–F1300 mm/min (fz≈0.035 mm) | F550–F800 mm/min (fz≈0.022 mm) | Powietrze pod wysokim ciśnieniem / MQL |
Zawsze dostosowuj prędkości i posuwy do krzywych momentu obrotowego wrzeciona i limitów przyspieszenia maszyny. Zrównoważenie dynamiki maszyny z odpowiednim obciążeniem wiórów zapewnia niezawodne skrawanie narzędzi i chroni prowadnice maszyny przed silnymi wibracjami.
Optymalizacja parametrów frezu trzpieniowego HRC65 do obróbki wykańczającej i obróbki o wysokiej tolerancji
W precyzyjnych formach wtryskowych i matrycach do mikrotłoczenia, warsztaty rutynowo pozostawiają 0.03 mm naddatku na szlifowanie dla ręcznych polerek stołowych. Ręczne szlifowanie kamieniem zajmuje wiele godzin i często powoduje walcowanie krytycznych krawędzi rozdzielających lub wypłukiwanie skomplikowanych elementów zamykających. W naszych testach kontraktowych na wysokiej jakości centrach form z biciem wrzeciona poniżej 2 μm, bezpośrednie frezowanie na twardo stali HRC65 niezawodnie zapewnia lustrzane wykończenie Ra 0.1–0.2 μm bezpośrednio po wyjściu z maszyny.
Obróbka wykańczająca stali hartowanej wymaga dokładnie odwrotnych praw fizyki niż obróbka zgrubna. Opór skrawania schodzi na dalszy plan, podczas gdy ugięcie frezu przy odpychaniu i sprężysty powrót przedmiotu obrabianego do pierwotnej pozycji decydują o rzeczywistej dokładności wymiarowej. Precyzyjne dostrojenie parametrów frezu walcowo-czołowego HRC65 do obróbki wykańczającej wymaga absolutnej spójności sił skrawania, aby mikroostrzone krawędzie gładko ścinały wierzchołki powierzchni bez powodowania zacięć serwo lub skoków fazowania.
Czyszczenie naroży i frezowanie resztek: optymalizacja parametrów frezu trzpieniowego HRC65
Zgrubne frezowanie głębokich kieszeni narzędziami z czubkiem zaokrąglonym pozostawia schodkowy, nieliniowy materiał w ciasnych narożach wewnętrznych. Operatorzy często wkładają małe narzędzie z czubkiem zaokrąglonym i próbują obrobić naroża na całej głębokości w jednym przejściu, natychmiast łamiąc końcówkę. Kąt styku promieniowego gwałtownie wzrasta, gdy rowki wiórowe wchodzą w promień naroża; bez zaprogramowanego wieloprzejściowego frezowania resztkowego lub frezowania stopniowego na wysokość muszli, zmienne naprężenia zginające łamią frez.
Aby utrzymać delikatne końcówki narzędzi przy zachowaniu mikronowych tolerancji, należy ograniczyć głębokość osiową (ap) do 0.02–0.05 mm, a promieniowy przekrój ($a_e$) do 0.03–0.06 mm. Podczas optymalizacji parametrów frezu walcowo-czołowego HRC65 podczas obróbki naroży, należy skompensować utratę prędkości obwodowej linii poprzez zwiększenie obrotów wrzeciona o 10–15%. Ta wyższa częstotliwość zagłębiania niweluje ugięcie narzędzia i eliminuje błędy odpychania w ciasnych narożach.
Tłumienie drgań: Prędkość i posuw frezów walcowych ze stali hartowanej o ±3%–5%
Podczas obróbki odbijających światło posadzek i pionowych ścian operatorzy często napotykają okresowe pasma zmętnienia lub odblaskowe pasma drgań. Technicy często zakładają, że prędkość posuwu jest zbyt wysoka lub rowki wiórowe są stępione. W rzeczywistości jest to prawie zawsze drgania harmoniczne o charakterze regeneracyjnym, występujące pomiędzy częstotliwością wrzeciona, zasięgiem uchwytu narzędziowego i rezonansem rdzenia przedmiotu obrabianego.
Najszybszym sposobem na wyeliminowanie drgań na posadzce jest kontrolowana, mikrokrokowa regulacja obrotów. Gdy usłyszysz ten wysoki, harmoniczny pisk, zwiększ prędkość wrzeciona o ±3% do 5% na panelu sterowania, aby przerwać pętlę rezonansową. W przypadku obróbki powierzchni cienkich ścianek w długim cyklu, programowanie funkcji zmiany prędkości wrzeciona (SSV) trwale zapobiega drganiom regeneracyjnym podczas regulacji prędkości i posuwów frezów walcowo-czołowych ze stali hartowanej.
Śledzenie zużycia powierzchni bocznych w trakcie procesu i zarządzanie offsetem
Zużycie powierzchni przyłożenia (VB) rozwija się niewidocznie podczas mikroobróbki wykańczającej o wysokiej twardości. Ze względu na niewielką głębokość skrawania, początkowe uszkodzenie krawędzi jest ledwo rejestrowane przez monitory obciążenia wrzeciona obrabiarki. Gdy zużycie powierzchni przyłożenia przekroczy 0.05 mm, tarcie gwałtownie wzrasta, wymiary detali stają się za małe, a skrawanie wypala kruchą, ponownie utwardzoną białą warstwę w ściance gniazda.
Aby zapewnić tolerancję formy podczas zmian bezobsługowych, ustaliliśmy sztywne zasady produkcji dla prędkości i posuwów frezów węglikowych z offsetem zużycia. Kontroluj końcówkę frezu za pomocą optycznego systemu ustawiania narzędzi lub sondy laserowej co 30 do 45 minut skrawania. Dynamiczna kompensacja zużycia na poziomie 0.003–0.005 mm; gdy offset przekroczy ten próg, przenieś narzędzie do obróbki półwykańczającej, zamiast ryzykować zakup kosztownej płytki.
Typowe przyczyny awarii na miejscu i działania naprawcze
Zużyte frezy dają dokładny obraz pod mikroskopem warsztatowym o powiększeniu 50x. Kiedy operatorzy łamią narzędzie, odruchowo zmniejszają prędkość obrotową wrzeciona lub zmniejszają zaprogramowane posuwy o połowę. Ta odruchowa reakcja zazwyczaj pogarsza sytuację: obniżenie posuwów poniżej promienia honowania powoduje, że narzędzie ponownie ulega niszczącemu polerowaniu i zużyciu tarciowemu.
Skuteczna optymalizacja parametrów frezu trzpieniowego HRC65 opiera się na rozwiązywaniu problemów w zamkniętej pętli, od wzorców zużycia bezpośrednio do dynamiki ścieżki narzędzia. Należy zrównoważyć aktywację zmiękczenia termicznego ze zmęczeniem mechanicznym i przyleganiem powłoki. Odczyt morfologii zużycia narzędzia pozwala zdiagnozować nieprawidłowe prędkości wrzeciona, przeciążenia posuwu lub niewłaściwe strategie chłodzenia w ciągu kilku minut na hali produkcyjnej.
Mikroukład na końcówce narzędzia: protokoły diagnostyczne prędkości cięcia i posuwu HRC65
Jeśli w ciągu pierwszych dziesięciu minut od rozpoczęcia cięcia krawędzie skrawające tworzą postrzępione, skorupkowate mikropęknięcia, mechaniczne obciążenia udarowe przekroczyły wytrzymałość węglika spiekanego na pękanie poprzeczne. Prawie zawsze wskazuje to na wejścia w narożniki, wejścia trochoidalne lub fazy narastania, gdzie chwilowa grubość wióra znacznie przekracza zaplanowane limity.
Jeśli frezujesz głębokie wnęki i słyszysz ostre klikanie na wejściu, sprawdź ustawienia przejść wejściowych i hamowania narożnego. Przed zmniejszeniem prędkości wrzeciona zmniejsz posuwy wejściowe o 30–40% na wszystkich łukach narożnych lub zmniejsz nominalne obciążenie wiórem do 0.015–0.020 mm/ząb. Jeśli używasz frezów walcowo-czołowych, zmień je na frezy z promieniem naroża na zaokrąglony, aby rozłożyć szczytowe siły skrawania na łuku, utrzymując optymalną prędkość skrawania i posuw HRC65.
Rozwarstwienie powłoki i przyspieszone zużycie powierzchni bocznej: nadmuch powietrza a zalewanie chłodziwem
Zalewanie stali narzędziowej HRC65 wodnym chłodziwem to najszybszy sposób na zniszczenie krawędzi skrawających. Rozpryskiwanie się chłodziwa na obracające się rowki wiórowe powoduje ekstremalne cykle szoku termicznego, które niszczą wiązanie między mikroziarnistym podłożem a nanokompozytowymi powłokami AlTiSiN. Po rozwarstwieniu się tej ochronnej bariery termicznej, odsłonięty węglik spiekany ociera się bezpośrednio o stal 65 HRC, niszcząc krawędzie skrawające w ciągu kilku minut.
Jeśli podczas stosowania chłodziwa zalewowego na hartowanej stali zauważysz odpryski powłok lub biały dym, natychmiast wyłącz pompę. Przełącz się na suche sprężone powietrze o ciśnieniu 0.5–0.6 MPa lub smarowanie minimalną ilością (MQL), aby oczyścić wióry bez szoku termicznego. Docelowa prędkość skrawania frezu walcowo-czołowego z węglików spiekanych dla HRC65 powinna wynosić od 70 do 80 m/min, co pozwoli końcówce narzędzia na generowanie kontrolowanego ciepła niezbędnego do utrzymania samopasywalnej bariery tlenkowej.
Skalowanie produkcji: prędkości i posuwy frezów walcowo-czołowych z promieniem naroża dla stali hartowanej
Strategia parametrów całkowicie zmienia się między prototypami małoseryjnymi a komórkami produkcyjnymi o dużej skali produkcji. Podczas konfigurowania 3 do 5 gniazd prototypowych w warsztacie lotniczym lub narzędziowym, bezpieczeństwo jest priorytetem. Należy stosować konserwatywne nacięcia promieniowe (ae) i bazowe prędkości skrawania, aby zagwarantować brak braków i brak konieczności wymiany narzędzi w trakcie programu.
Jeśli tworzysz cykliczne serie składające się z dziesiątek lub setek hartowanych części, przeprowadź agresywny program stopniowego zwiększania produkcji. Po sprawdzeniu wstępnych części na współrzędnościowej maszynie pomiarowej (CMM), zwiększ posuwy i prędkość obrotową wrzeciona o 5%, aby określić punkt krytyczny dla danej partii obrabianej cieplnie. Ustalenie powtarzalnych prędkości i posuwów frezów walcowo-czołowych o promieniu naroża dla stali hartowanej pozwala na przewidywalną indeksację frezów między zaplanowanymi cyklami, równoważąc żywotność krawędzi skrawającej z czasem cyklu.
Zmienne występujące na hali produkcyjnej często stwarzają problemy, których ogólne wykresy katalogowe po prostu nie są w stanie przewidzieć. Zmiany w zużyciu stożka wrzeciona maszyny, wyważeniu oprawki termokurczliwej, współczynnikach wysięgu narzędzia i różnicach twardości po obróbce cieplnej (±1–2 HRC) wpływają na wydajność skrawania. Jeśli borykasz się z drganiami ścianek wnękowych, krótką żywotnością narzędzia lub wykruszaniem krawędzi w swoich hartowanych stalach HRC65, prześlij nam rysunki części, specyfikacje maszyny i aktualne ścieżki narzędzi, abyśmy mogli wspólnie zoptymalizować parametry.






