
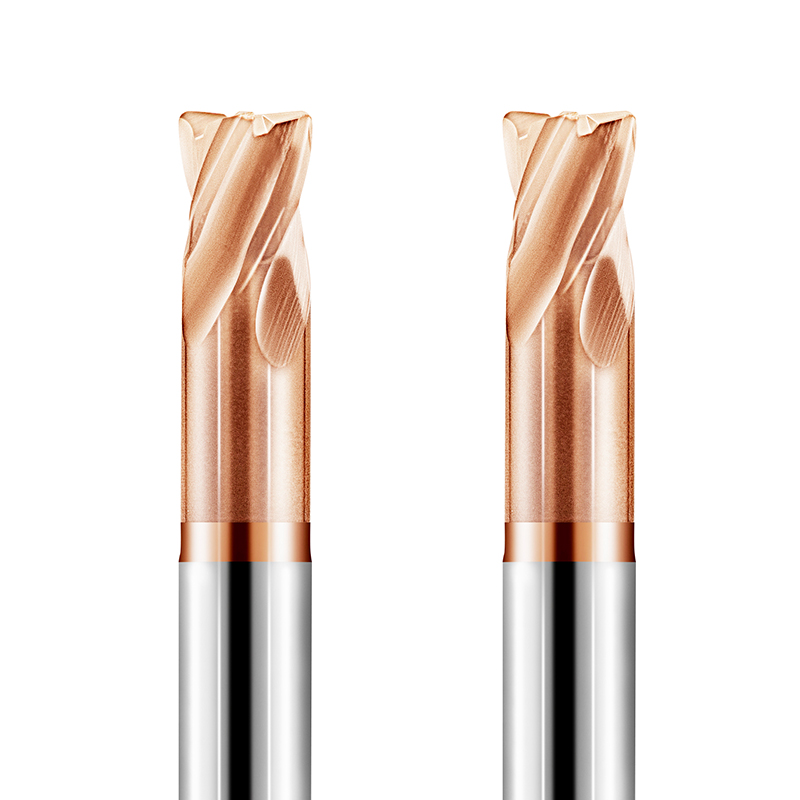
W zeszłym miesiącu skontaktował się z nami wieloletni klient ze Stuttgartu w Niemczech z pilną prośbą o rozwiązanie problemu. Profilował stemple ze stali narzędziowej do obróbki na zimno D2/1.2379, ulepszonej cieplnie do twardości HRC 64–66. Ich czteroostrzowe frezy walcowo-czołowe – które miały niezawodnie wykonać dwa pełne cykle obróbki – uległy awarii w ciągu 12 minut. Na krawędziach skrawających występowały ciągłe mikrowykruszenia, a promienie naroży uległy całkowitemu odspojeniu materiału.
Zespół na miejscu instynktownie obniżył prędkość obrotową wrzeciona, zakładając, że wolniejsze skrawanie ochroni narzędzie. W ciągu 16 lat naszej działalności w produkcji narzędzi skrawających, pozostaje to jednym z najczęstszych błędów podczas frezowania na twardo. Podczas obróbki stali ultratwardych, zbyt wolna praca uniemożliwia strefie ścinania osiągnięcie krytycznej temperatury uplastycznienia. Ostrze przebija się przez zimny materiał z ogromnym oporem, zmieniając mechanizm zużycia z kontrolowanego ścierania na silne łuszczenie zmęczeniowe.
Dobór optymalnej prędkości skrawania frezu walcowo-czołowego HRC65 nigdy nie jest tak prosty, jak skopiowanie parametrów z opakowania. Rzeczywiste okno dla prędkości skrawania frezu walcowo-czołowego z węglika spiekanego jest niezwykle wąskie. Czynniki takie jak wielkość ziarna węglika spiekanego, progi twardości AlTiSiN, bicie wrzeciona i zwiększenie współczynnika wysięgu o zaledwie 0.5 mogą obniżyć parametry robocze o połowę. Dlatego zawsze oceniamy prędkość skrawania frezu walcowo-czołowego dla stali hartowanej, uwzględniając ścienianie wiórów i odprowadzanie ciepła.
Gdy obrabiany przedmiot jest na tyle twardy, że standardowy pilnik nie przesuwa się po powierzchni, pojawia się jedno pytanie: czy prędkość skrawania faktycznie odprowadza ciepło wraz z wiórem, czy też każdy obrót wrzeciona stopniowo niszczy końcówkę narzędzia?

Charakterystyka frezowania stali hartowanej (HRC 62–68) i okno odniesienia dla prędkości skrawania frezów węglikowych
Podczas rozmów technicznych z warsztatami form i matryc, często widzimy, jak operatorzy obrabiają elementy ze stali wstępnie hartowanej (HRC 50) na materiałach o twardości powyżej HRC 62. Gdy materiał przekracza HRC 60, fundamentalna fizyka skrawania ulega całkowitej zmianie. Przepływ tworzywa sztucznego gwałtownie spada, ścinanie staje się gwałtowne, a wióry pojawiają się w postaci nieciągłych segmentów o wysokiej częstotliwości. Opór skrawania i natychmiastowy skok temperatury mają charakter nieliniowy.
Dla producentów narzędzi skrawających, ustawienie niezawodnej prędkości skrawania frezu trzpieniowego z węglików spiekanych oznacza zrównoważenie udaru mechanicznego z mięknieniem cieplnym. Zbyt wolna praca powoduje, że ostrze tnie niemiękki materiał bazowy, powodując poważne zmęczenie mechaniczne. Zbyt szybka praca powoduje, że temperatury na styku przekraczają 1000°C, powodując zdzieranie powłok i warstw wiążących. Potrzebna jest sprawdzona prędkość bazowa, która koncentruje energię cieplną ściśle w strefie ścinania.
Zakres empirycznej prędkości skrawania dla frezów trzpieniowych HRC65 (Vc: 45–120 m/min)
W naszym centrum testowym i zakładach produkcyjnych partnerów, praktyczna prędkość frezu walcowo-czołowego HRC65 mieści się w przedziale od 45 do 120 m/min dla stali takich jak 1.2379 (D2) lub CPM-10V. Ten szeroki zakres nie zachęca do przypadkowego modyfikowania pokręteł regulacji posuwu. Użyteczny obraz powierzchni jest bezpośrednio powiązany z promieniowym zazębieniem (Ae) i kinematyką ścieżki narzędzia.
W tradycyjnym frezowaniu bocznym lub profilowaniu naroży z przesunięciem promieniowym 15–25%, utrzymujemy przesuw powierzchni na poziomie 45–70 m/min, aby zapobiec gromadzeniu się ciepła w narożach. Jednak w dynamicznych ścieżkach trochoidalnych z zazębieniem promieniowym ograniczonym do 3–8% Ae, łuk kontaktowy gwałtownie spada. Każdy rowek wiórowy ma wystarczająco dużo czasu chłodzenia powietrzem na obrót, co pozwala nam zwiększyć prędkość skrawania do 90–120 m/min, co zapewnia wysoką wydajność usuwania materiału.
Dlaczego nie należy po prostu stosować standardowych parametrów stali formierskiej do obliczeń prędkości cięcia CNC
W wielu warsztatach produkcyjnych programiści nadal pobierają domyślne formuły prędkości stali formowej bezpośrednio ze standardowych bibliotek CAM. Z naszego doświadczenia wynika, że jest to główna przyczyna katastrofalnych awarii narzędzi w przypadku hartowanych stali narzędziowych. Konwencjonalne formuły zakładają przewidywalną ciągliwość objętościową. Przy HRC65 strefa ścinania zwęża się do kilku mikronów, podczas gdy współczynniki tarcia i siły skrawania gwałtownie rosną.
Wprowadzenie standardowych wzorów do konfiguracji skutkuje dużym obciążeniem wióra w połączeniu z nadmiernie konserwatywną prędkością skrawania. Jest to sprzeczne z zasadami frezowania na twardo. Duże obciążenie wióra generuje boczne siły ugięcia narzędzia, które powodują pękanie ostrzy węglikowych. Jeśli prędkość skrawania CNC nie zostanie skompensowana pod kątem przerzedzenia wióra i efektywnej średnicy, ostrze będzie ocierać się, a nie ciąć. Zawsze obliczamy efektywne obroty na minutę wstecz, od rzeczywistej maksymalnej grubości wióra (Hex).
Porównanie progów degradacji termicznej: prędkość skrawania podczas frezowania stali HRC62 i HRC65
Wielu operatorów maszyn zakłada, że twardość HRC62 i HRC65 różni się zaledwie o 3 punkty Rockwella, zakładając, że 5% prędkości obrotowej jest wystarczająca. Nasze analizy metalograficzne zużycia narzędzi pokazują, że te dwa poziomy twardości znajdują się po zupełnie różnych stronach granicy degradacji termicznej. W przypadku prędkości skrawania frezowania stali HRC62, mikrostruktura nadal pozwala na łagodne odkształcenie plastyczne, utrzymując stopniowe i kontrolowane zużycie powierzchni przyłożenia w zakresie od 80 do 130 m/min.
W przypadku HRC65 węgliki stopowe są znacznie gęstsze i bardziej rozproszone w matrycy martenzytycznej, generując ekstremalne tarcie na krawędzi wióra. Obróbka z prędkością HRC62 na materiale HRC65 powoduje degradację powłok nanokompozytowych AlTiSiN w ciągu kilku minut poprzez szybkie utlenianie i dyfuzję cieplną. Nasza zasada jest prosta: należy poświęcić 15–25% powierzchni, aby ustabilizować pasma zużycia powierzchni przyłożenia, zamiast dążyć do marginalnych zysków poza liniami awarii cieplnej.
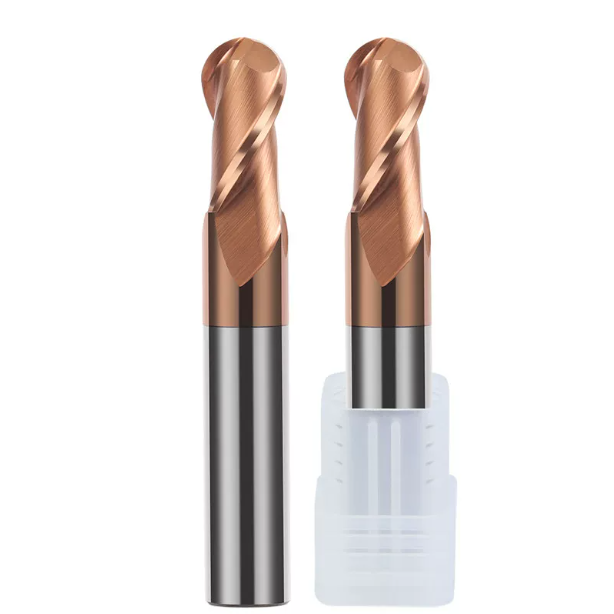
Kluczowe zmienne wpływające na prędkość skrawania frezem walcowo-czołowym w przypadku stali hartowanej: powłoki, podłoża i sztywność wysięgu
Rozwiązując problemy z obróbką zgrubną i wykańczającą w amerykańskich i europejskich narzędziowniach, stale napotykamy klasyczny błąd. Jeśli frez skrawający wykrusza się przy zalecanych obrotach na minutę, operatorzy instynktownie zakładają, że prędkość skrawania jest zbyt wysoka i cofają dźwignię wrzeciona. Prędkość skrawania nigdy nie działa w próżni. Jej wydajność zależy wyłącznie od dynamicznej sztywności układu uchwytu narzędziowego i przedmiotu obrabianego.
W produkcji narzędzi weryfikujemy, czy rzeczywista prędkość skrawania frezem walcowo-czołowym dla stali hartowanej zależy od ukrytych zmiennych strukturalnych. Stale ultratwarde wywierają silne reaktywne siły promieniowe na krawędź skrawającą. Jeśli podłoże nie ma odporności na wstrząsy lub powłoka rozwarstwia się pod wpływem naprężeń termicznych, prędkość skrawania staje się nieistotna. Należy zrównoważyć skład chemiczny podłoża z tłumieniem drgań całego układu.
Narzędzia skrawające CNC do frezowania o ultrawysokiej twardości: wielkość ziarna podłoża i stabilność termiczna AlTiSiN
Skrawanie stali HRC 62–68 niszczy węglik spiekany ogólnego przeznaczenia. W przypadku wysokowydajnych narzędzi skrawających do frezowania CNC, ściskamy ziarno węglika wolframu do 0.2–0.4 mikrona i utrzymujemy zawartość kobaltu na poziomie 8–10%. To celowy kompromis inżynieryjny. Poświęcamy ciągliwość, aby osiągnąć twardość 93–94 HRA, zapobiegając odkształceniu krawędzi skrawającej pod ekstremalnym obciążeniem.
Podczas testów cięcia na sucho temperatury w strefie kontaktu zwykle wahają się między 900°C a 1050°C. Standardowe powłoki TiAlN utleniają się i łuszczą w temperaturze powyżej 800°C, usuwając ochronę krawędzi. Nasza powłoka nanokompozytowa AlTiSiN o wysokiej zawartości krzemu tworzy amorficzną, pasywującą barierę termiczną SiO₂, odporną na utlenianie powyżej 1150°C. Ta nanobariera zapewnia odporność termiczną niezbędną do utrzymania wyższych prędkości linii.
Wpływ wysięgu (stosunek długości do średnicy) i bicia promieniowego na ograniczenia prędkości frezu HRC65
Zapytaj nas o najczęstszy powód, dla którego operatorzy maszyn są zmuszeni do obniżania prędkości, a odpowiedzią jest długość wysięgu. W formach z głębokimi gniazdami operatorzy często zatykają narzędzia przy wysięgu 4D lub 5D, aby oczyścić ścianki, a potem zastanawiają się, dlaczego narzędzie drga. Ugięcie rośnie wraz z sześcianem długości wysięgu. Przy mikronowym obciążeniu wiórów, to ugięcie powoduje gwałtowne drgania o wysokiej częstotliwości.
To drganie niszczy frez HRC65 . Gdy wysięg przekracza 4D, należy zmniejszyć prędkość skrawania o 20% do 35% w porównaniu z ustawieniem 3D. Całkowite bicie wskazywane (TIR) na czubku narzędzia musi utrzymywać się ściśle poniżej 0.003 mm. Jeśli bicie przekroczy 0.005 mm, jeden ząb absorbuje cały wstrząs promieniowy i mikropęknięcia. W przypadku obróbki na dużych głębokościach należy zastosować narzędzie z szyjką i wzmocnionym stożkiem.
Logika dostosowywania prędkości skrawania podczas frezowania na podstawie odstępu wióra i liczby ostrzy (4-ostrzowe vs. 6-ostrzowe)
Wybór między 4 a 6 ostrzami sprowadza się do zrównoważenia wytrzymałości rdzenia z objętością kieszeni wiórowych. Wielu operatorów maszyn zakłada, że cienkie wióry uzasadniają stosowanie narzędzi 6- lub 8-ostrzowych, aby zmaksymalizować posuw stołu. Dodatkowe ostrza zwiększają sztywność rdzenia, ale jednocześnie zmniejszają prześwit wiórowy. Podczas skrawania w wąskich rowkach, żarzące się, popękane wióry mogą gromadzić się w wąskich rowkach i przyklejać do korpusu frezu.
Zalecamy stopniową regulację prędkości skrawania podczas frezowania. Do obróbki zgrubnej lub cięższych cięć promieniowych (Ae powyżej 15%) należy stosować frez trzpieniowy 4-ostrzowy. Otwarte rowki wiórowe umożliwiają natychmiastowe usuwanie wiórów przez zimne powietrze pod wysokim ciśnieniem, zapobiegając ponownemu cięciu. Frezy 6-ostrzowe należy stosować do lekkiego wykańczania ścianek bocznych (Ae poniżej 3%). W takiej konfiguracji można bezpiecznie zwiększyć prędkość skrawania i zastosować mikrościnanie o wysokiej częstotliwości, aby uzyskać lustrzane wykończenie.
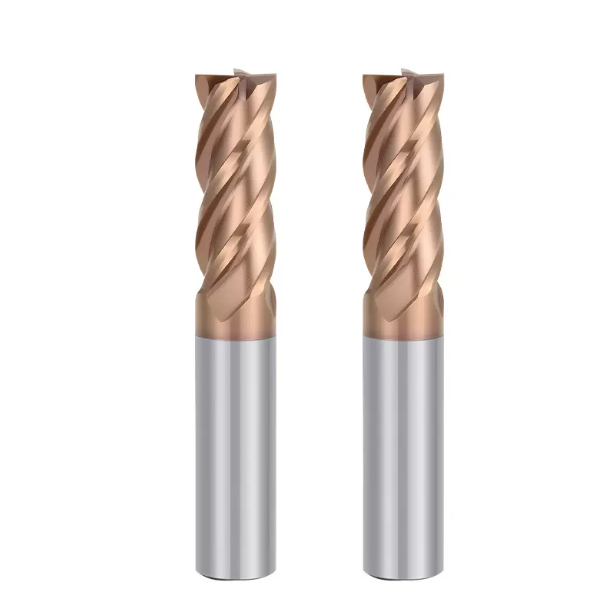
Posuwy i prędkości frezów trzpieniowych z węglików spiekanych do frezowania z wysoką częstotliwością w nowoczesnych warsztatach formowania
Audytując zakłady produkujące formy, dostrzegamy dwa skrajne zjawiska. Tradycyjne warsztaty stosują zbyt konserwatywne metody podawania materiału z obawy przed uszkodzeniem narzędzia, podczas gdy zaawansowane narzędziownie stosują mikrofrezowanie o wysokiej częstotliwości, aby uzyskać wyjątkową gładkość powierzchni. Niezależnie od sterownika maszyny, prędkość skrawania i posuw muszą być ściśle powiązane.
Dobór posuwu i prędkości frezu trzpieniowego z węglików spiekanych zależy od utrzymania stałej dynamicznej grubości wióra (Hex). Jeśli posuw na ząb spadnie poniżej promienia honowania, ostrze przestaje się ścinać i zaczyna się ciąć. Powoduje to utwardzanie elementu i przypalanie powierzchni przyłożenia. Zbyt mocne dociskanie posuwu może spowodować pęknięcie ostrza. Należy dynamicznie koordynować prędkość, posuw i przesuw.
Optymalizacja współczynników Ae i Ap w celu maksymalizacji prędkości skrawania frezem trzpieniowym HRC65 w ścieżkach narzędzi trochoidalnych
W obróbce zgrubnej głębokich kieszeni dynamiczne ścieżki trochoidalne w dużej mierze zastąpiły tradycyjne frezowanie na poziomie Z. Bezpiecznie zwiększamy prędkość skrawania frezem walcowo-czołowym HRC65 do 100–120 m/min, ściśle ograniczając zagłębienie promieniowe. Ustawiamy przesunięcie promieniowe (Ae) na 3–6% średnicy narzędzia, a głębokość osiową (Ap) na 1.5–2 razy większą od średnicy frezu, aby wykorzystać pełną długość rowka wiórowego.
Taka geometria utrzymuje ząb w kontakcie tylko przez 10–15% każdego obrotu, pozostawiając pozostałe 85% otwarte na chłodzenie powietrzem. Ciepło skrawania odprowadzane jest czysto, bez przedostawania się do rdzenia narzędzia. Ze względu na małą wartość Ae, występuje przerzedzanie wiórów. Należy zastosować kompensację posuwu, zwiększając zaprogramowaną wartość Fz 2-3-krotnie, aby ząb ścinał się czysto, a nie ocierał.
Wyważanie prędkości frezowania stali hartowanej i posuwu na ząb (Fz) w celu zapobiegania odpryskiwaniu naroży
Dynamika skrawania spada, gdy frez walcowo-czołowy przechodzi z prostych ścianek w ostre promienie wewnętrzne. Operatorzy często wykonują płynne cięcie profilowe, słysząc głośny trzask, gdy frez trafia w naroże wewnętrzne. Kąty osadzenia narzędzia gwałtownie rosną, zwiększając siły skrawania i powodując pękanie delikatnych promieni naroży. Nigdy nie należy stosować posuwu prostoliniowego w zagłębieniach o promieniu wewnętrznym.
Nasza sprawdzona w praktyce zasada chroni prędkość frezowania stali hartowanej: utrzymuj wysoką prędkość skrawania i niskie obciążenia wiórami (0.03–0.06 mm/ząb) wzdłuż płaskich ścianek. Gdy ścieżka zbliża się do narożnika, zaprogramuj procedury CAM look-ahead, aby zmniejszyć posuw o 40–60% i prędkość obrotową wrzeciona o 10%. Stosuj przejścia zrywające, aby stopniowo usuwać materiał z narożnika, zamiast wbijać go na cały promień za jednym razem.
Konturowanie formy 3D: obliczanie prędkości skrawania podczas frezowania na podstawie średnicy efektywnej i wygładzania ścieżki
Wykończenie konturów 3D z czubkiem kulistym stanowi zwodniczą pułapkę geometryczną. Operatorzy obróbki skrawaniem programują prędkość skrawania, używając nominalnej średnicy narzędzia, a następnie zmagają się z zgrubnymi wykończeniami i szybkim zużyciem środka. Problem leży w geometrii: oblicz prędkość skrawania dla frezowania, używając efektywnej średnicy skrawania (Deff) na rzeczywistej głębokości skrawania, a nie nominalnej średnicy narzędzia (Dc).
Przy niewielkich głębokościach osiowych (Ap 0.05–0.1 mm) efektywna średnica skrawania zmniejsza się do ułamka nominalnej średnicy. Krawędź skrawająca w pobliżu punktu zerowego prawie się nie porusza, ciągnąc i rozmazując się po stali formy. Kompensację należy przeprowadzić, zwiększając prędkość obrotową wrzeciona o 30% do 50%, a także stosując wygładzanie z wyprzedzeniem przy wysokich prędkościach obrotowych. Jeśli prędkość obrotowa wrzeciona osiągnie maksimum, należy przechylić narzędzie o 15 stopni na frezarce 5-osiowej, aby usunąć martwy środek z powierzchni skrawania.
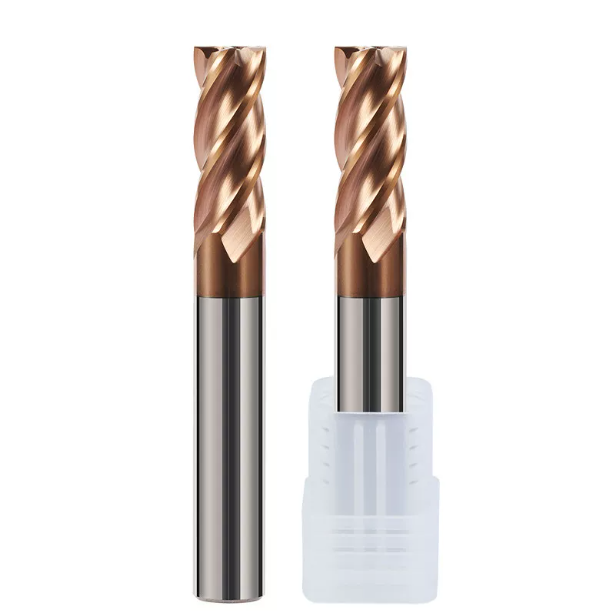
Rozwiązywanie problemów na miejscu: Diagnozowanie awarii narzędzi podczas frezowania CNC stali hartowanej
Odpowiadając na zgłoszenia techniczne z europejskich i amerykańskich warsztatów maszynowych, często widzimy, jak operatorzy obwiniają jakość narzędzi i przedwcześnie wymieniają frezy. Z naszego doświadczenia wynika, że każdy zużyty frez wyjęty z wrzeciona służy jako rejestrator danych operacyjnych. Frezowanie na twardo pozwala na praktycznie zerowy margines błędu. Niewielkie zaburzenia równowagi parametrów pozostawiają wyraźne ślady mechaniczne i termiczne na krawędziach skrawających.
Skuteczne rozwiązywanie problemów wymaga inżynierii wstecznej tych specyficznych wzorców zużycia. W przypadku wysokowydajnych frezów walcowo-czołowych do stali hartowanej CNC , poważne awarie rzadko wynikają z pojedynczej zmiennej. Wynikają one z cyklicznych obciążeń mechanicznych i szoku termicznego. Przed czyszczeniem narzędzia należy obejrzeć powierzchnię przyłożenia pod mikroskopem warsztatowym o powiększeniu 20x, aby oddzielić uszkodzenie termiczne od uszkodzeń mechanicznych.
Wczesne pękanie termiczne i mikroodpryskiwanie: określanie, czy prędkość cięcia CNC jest zbyt wysoka, czy też zbyt niska
W powiększeniu, równoległe, grzebieniowe pęknięcia biegnące prostopadle do krawędzi skrawającej wskazują na zmęczenie cieplne. Gdy operatorzy zwiększają prędkość cięcia CNC powyżej pułapu termicznego powłoki, szybkie cykle nagrzewania i chłodzenia powodują gwałtowne naprężenia termiczne. Gdy to cykliczne rozszerzanie przekroczy wytrzymałość na pękanie matrycy węglikowej, mikropęknięcia rozprzestrzeniają się w głąb podłoża i powodują łuszczenie się krawędzi.
Jednak pękanie termiczne może również wynikać z niewystarczającego obciążenia wióra. Jeśli posuw na ząb jest zbyt mały, ostrze ociera się o utwardzony materiał zamiast ścinać czyste wióry, koncentrując ciepło na czubku narzędzia. Sprawdź kolor wióra: jeśli wióry są ciemnoniebieskie lub fioletowe z pęknięciami grzebieniowymi, zmniejsz prędkość liniową o 15–20%. Jeśli wióry są sypkie lub blade, zwiększ posuw, aby odprowadzić ciepło.
Nagromadzenie na krawędzi (BUE) i przyspieszone zużycie: rozwiązywanie problemu braku zmiękczenia wywołanego ścinaniem
Obróbka stali narzędziowej HRC 65 czasami powoduje powstawanie narostów na krawędzi skrawającej lub silne zużycie kraterowe, co zaskakuje wielu inżynierów. W naszych testach z wrzecionami, zjawisko to występuje, gdy rzeczywista prędkość frezowania hartowanej stali znajduje się poniżej okna uplastycznienia. Strefa ścinania nigdy nie osiąga temperatury 600–800°C wymaganej do miejscowego zmiękczenia cieplnego, zmuszając frez do przecinania nieustępliwego materiału.
To niskotemperaturowe struganie niszczy zaokrąglone krawędzie i powoduje przywieranie mikrocząstek do krawędzi skrawającej. Odrywając się, te osady ciągną za sobą ziarna węglika spiekanego, przyspieszając zużycie powierzchni przyłożenia. Zamiast zmniejszać obroty – co wydłuża cykl strugania – należy zwiększyć prędkość skrawania o 10–15%, o ile pozwala na to sztywność ustawienia. Włączy się zmiękczenie termiczne, zmieniając tępy szlif w czysty szum.
Praktyczna walidacja chłodziwa: Dlaczego obróbka na sucho z użyciem pistoletu Vortex Cold Air jest skuteczniejsza niż obróbka strumieniowa
Zalanie ostrza HRC 65 chłodziwem rozpuszczalnym w wodzie w przypadku pojawienia się dymu to szybki sposób na zniszczenie węglika spiekanego. Obracające się ostrza w ciągu milisekund zmieniają temperaturę między 1,000°C w miejscu cięcia a temperaturą pokojową w strumieniu chłodziwa. Te ekstremalne cykle termiczne powodują silny szok termiczny, prowadzący do szybkiego rozwarstwienia powłoki i mikropęknięć wzdłuż granic ziaren.
Ustalając bazową prędkość skrawania dla frezowania, należy przeprowadzić obróbkę na sucho za pomocą pistoletu na zimne powietrze Vortex. Schłodzone sprężone powietrze (od -5°C do 5°C) nie chłodzi korpusu frezu, lecz zapewnia siłę kinetyczną, która usuwa wióry i zapobiega ponownemu cięciu. W głębokich wnękach, gdzie odprowadzanie cieczy jest utrudnione, możliwe jest smarowanie minimalną ilością oleju roślinnego (MQL), ale chłodzenie pod wysokim ciśnieniem wyrządza znacznie więcej szkody niż pożytku.






