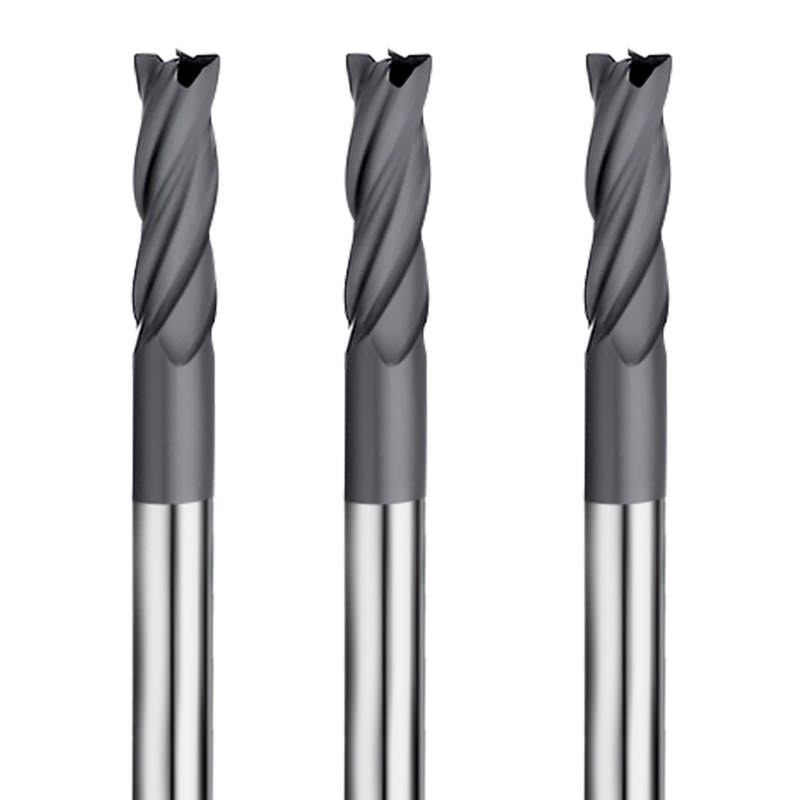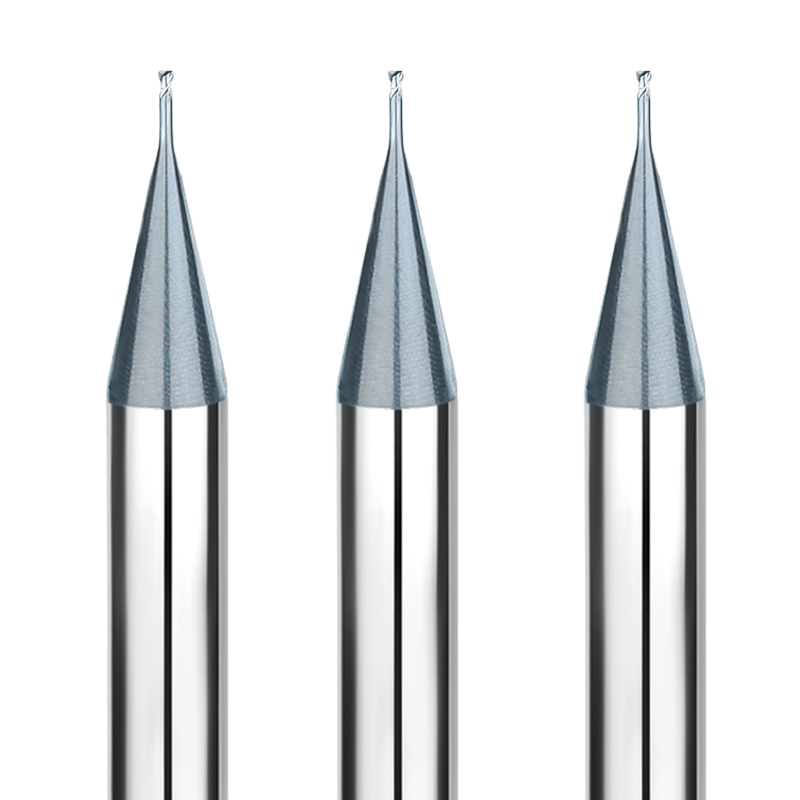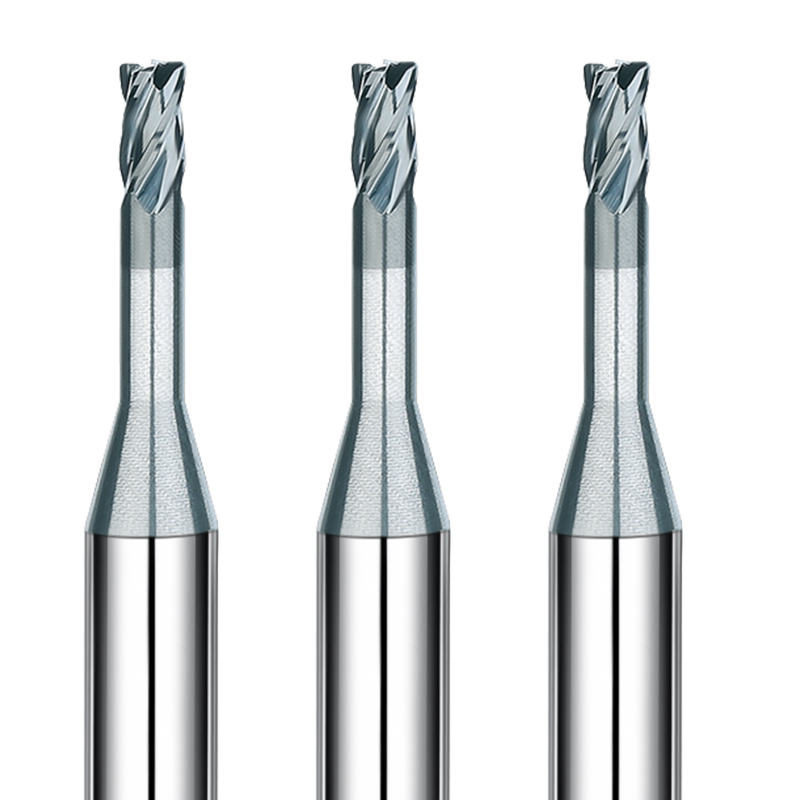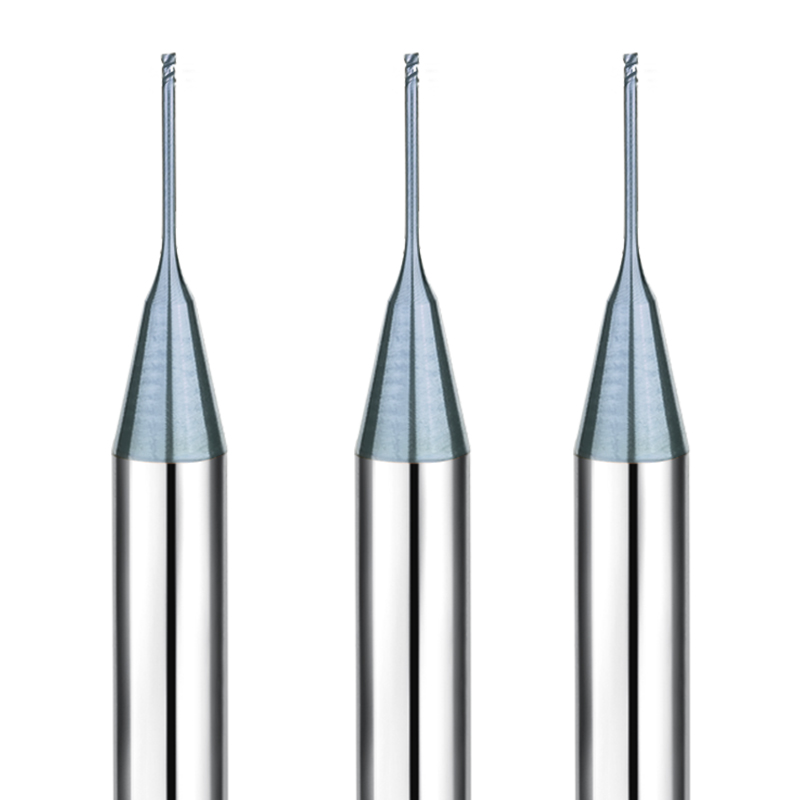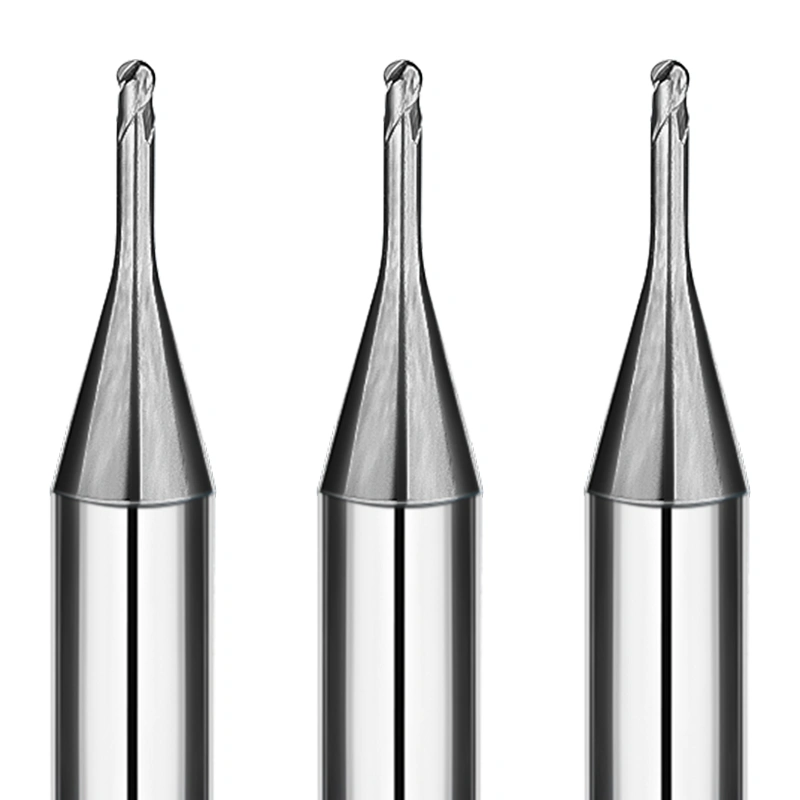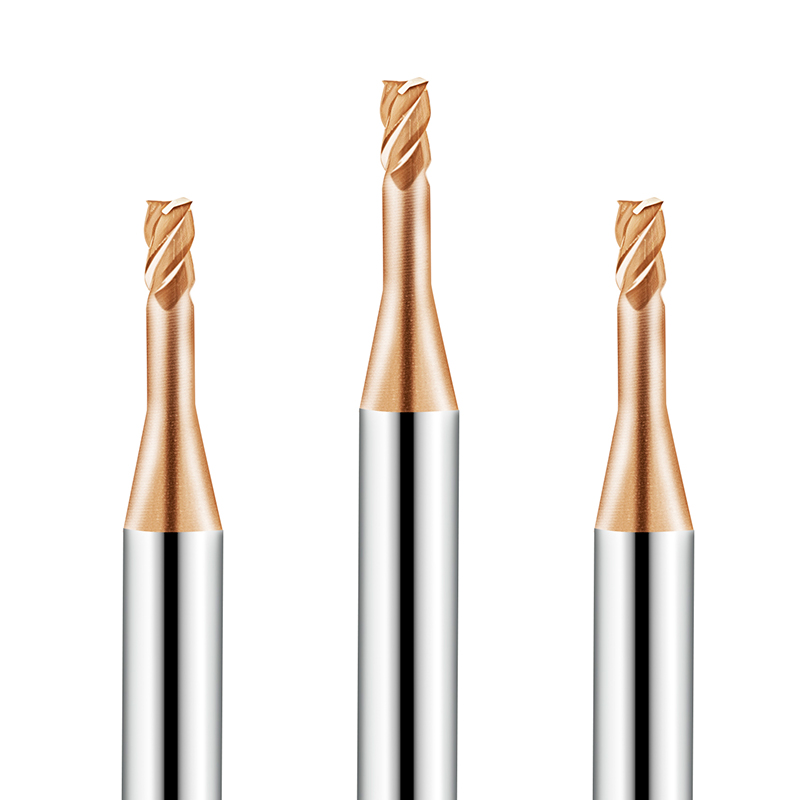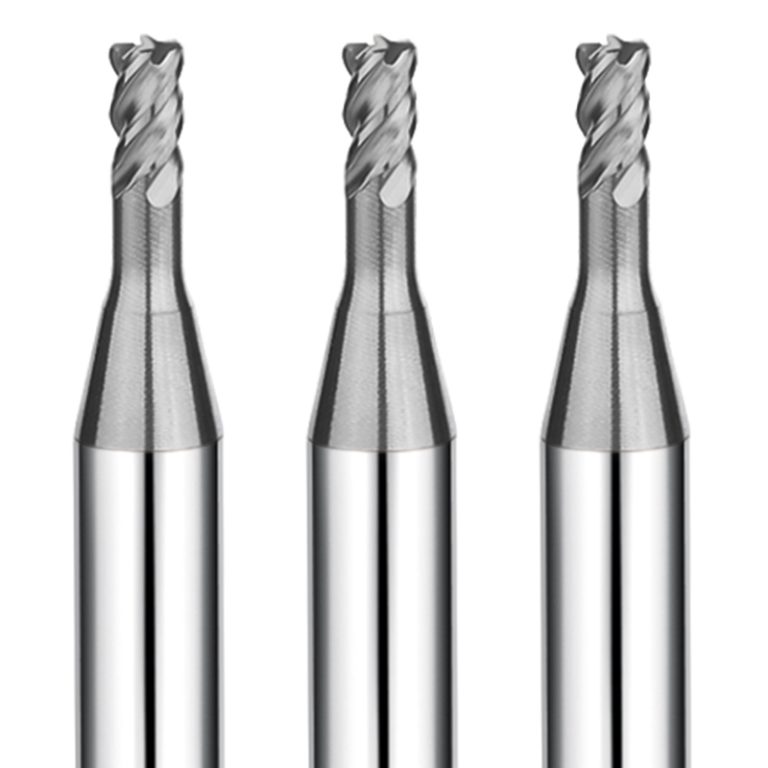
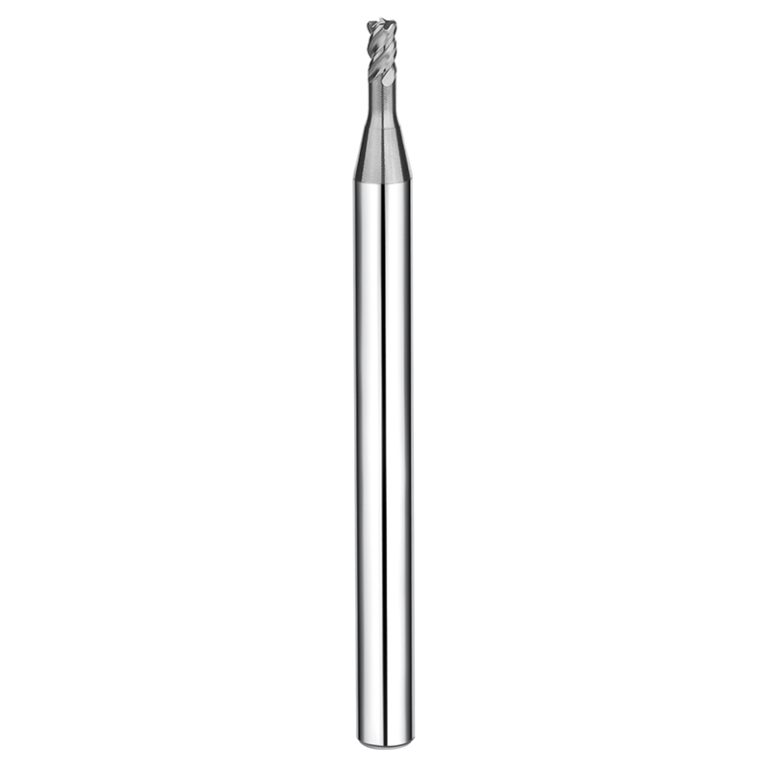
frez trzpieniowy do miedzi frez trzpieniowy do miedzi

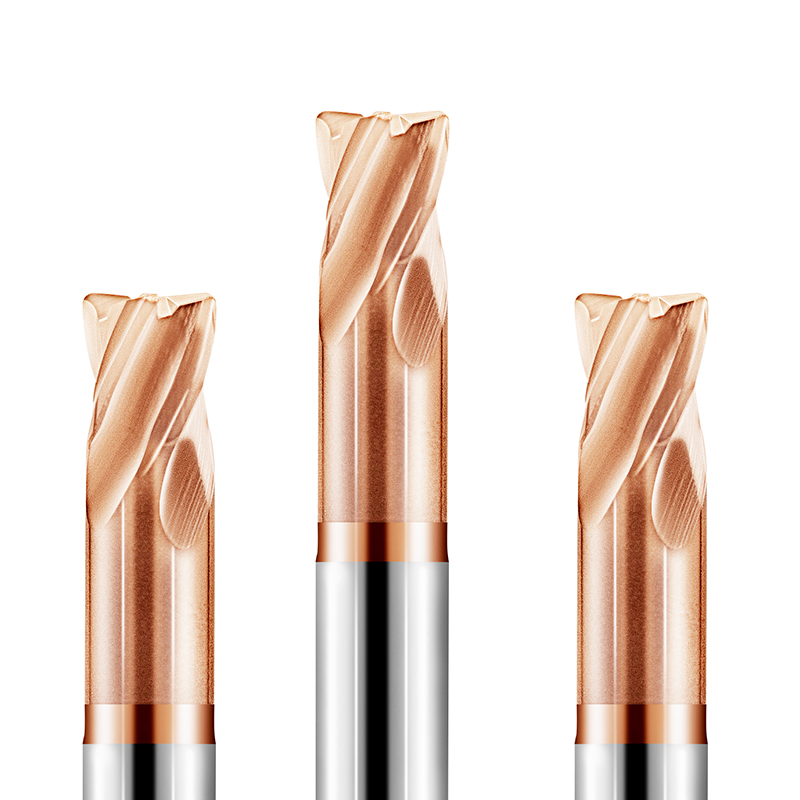
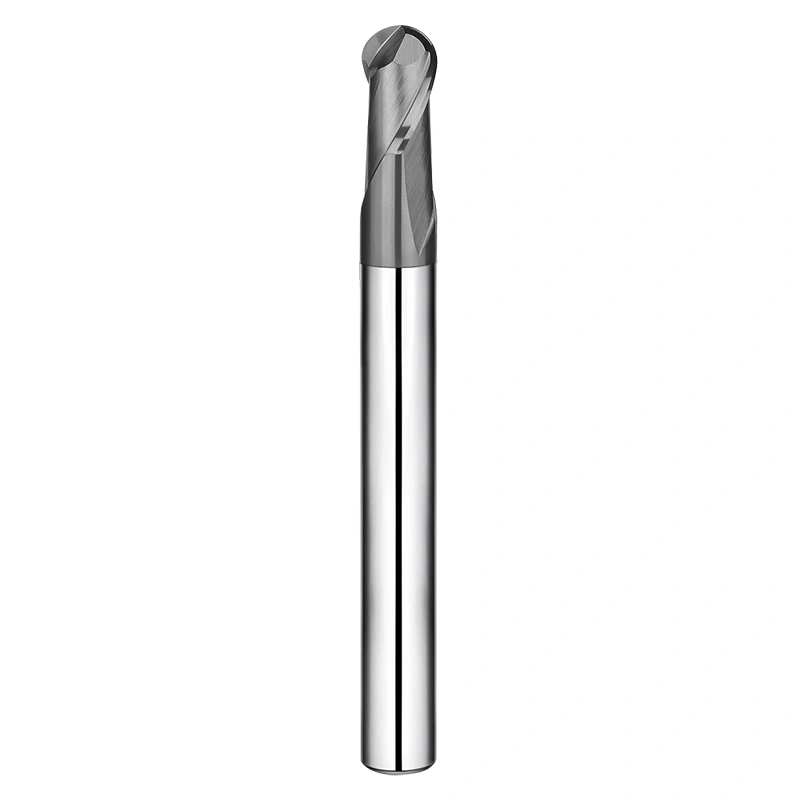
Frez trzpieniowy do miedzi, 4-ostrzowy, z długą szyjką i promieniem naroża

Frez trzpieniowy SAMHO z powłoką DLC i 4 ostrzami, z wycięciem na szyjce i promieniem naroża

Wysoce wydajne i precyzyjne rozwiązanie do obróbki miedzi czerwonej

Przyczepność narzędzi, nalot na powierzchni narzędzia (BUE) i szybkie zużycie narzędzi to częste wyzwania w obróbce miedzi czerwonej. Problemy te mogą obniżyć wydajność i zwiększyć ogólne koszty obróbki. Frez trzpieniowy SAMHO serii DLC z 4 ostrzami i promieniem naroża, z zaokrągloną szyjką, został zaprojektowany z myślą o rozwiązaniu tych problemów. Jest on zoptymalizowany pod kątem precyzyjnej obróbki miedzi czerwonej i zapewnia stabilną pracę stopów aluminium i materiałów żywicznych.

Zoptymalizowany do obróbki metali nieżelaznych

Narzędzie to posiada wysokowydajną powłokę DLC (Diamond-Like Carbon) o niskim współczynniku tarcia. Zmniejsza ona obciążenie skrawania i skutecznie minimalizuje przyleganie materiału oraz powstawanie narostów na krawędzi podczas obróbki miedzi czerwonej. Rezultatem jest czystszy proces skrawania i lepsza stabilność procesu.

Projektowanie promienia naroża szyjki wypukłej dla złożonych zastosowań

Geometria z odciążoną szyjką w połączeniu z krawędzią skrawającą o zaokrąglonym narożu redukuje zakłócenia skrawania i koncentrację naprężeń. Doskonale nadaje się do obróbki form z czerwonej miedzi, elektrod oraz obróbki głębokich gniazd. Konstrukcja ta poprawia również wytrzymałość krawędzi i zmniejsza ryzyko wykruszania się w trudnych warunkach.

Standard produkcji o wysokiej precyzji

Tolerancja średnicy trzpienia jest kontrolowana w zakresie od 0 do -0.003 mm. Gwarantuje to wysoką dokładność mocowania i stabilną pracę w zaawansowanych centrach obróbczych CNC. Poprawia również powtarzalność w produkcji seryjnej.

W precyzyjnej obróbce metali nieżelaznych – zwłaszcza przy obróbce czystej miedzi – narzędzia muszą spełniać niezwykle rygorystyczne wymagania. Muszą one zapewniać ostre krawędzie skrawające, płynne odprowadzanie wiórów i odporność na przywieranie materiału. Długa żywotność narzędzia ma również kluczowe znaczenie dla utrzymania wydajności i powtarzalności.

Frez walcowo-czołowy SAMHO z 4 ostrzami i długą szyjką, pokryty powłoką DLC, został zaprojektowany specjalnie do takich warunków. Jest zoptymalizowany pod kątem wysokowydajnej obróbki czystej miedzi, zapewniając jednocześnie doskonałą wydajność w obróbce stopów aluminium i materiałów żywicznych.

To narzędzie jest wyposażone w wysokowydajną powłokę DLC, która znacznie zmniejsza tarcie. Minimalizuje ona typowe problemy występujące w obróbce miedzi, takie jak przywieranie materiału i narost na krawędzi. W rezultacie poprawia wykończenie powierzchni i utrzymuje stabilną dokładność wymiarową.


Zaawansowane funkcje techniczne

Powłoka DLC o wysokiej przyczepności wydłużająca żywotność narzędzi

To narzędzie posiada opatentowaną powłokę DLC (węgiel diamentopodobny) zaprojektowaną do obróbki miedzi czerwonej. Powłoka zapewnia wyjątkowo niski współczynnik tarcia i wysoką obojętność chemiczną, gwarantując stabilną pracę w wymagających warunkach skrawania.

  • Doskonała odporność na zużycie:Zapewnia ostrą krawędź tnącą podczas długich, ciągłych cykli obróbki
  • Silne właściwości antyadhezyjne: Zmniejsza narost na krawędziach (BUE) i zapobiega przywieraniu materiału w zastosowaniach z czerwoną miedzią
  • Wysoka przyczepność powłoki:Zapewnia stabilną wydajność powłoki nawet w warunkach cięcia z dużą prędkością i dużym obciążeniem

Konstrukcja z długim promieniem naroża szyjki do obróbki głębokich wnęk

Geometria długiej szyjki w połączeniu z końcówką o dużym promieniu naroża jest przeznaczona do obróbki skomplikowanych i głębokich gniazd.

  • Idealny do głębokich ubytków:Nadaje się do form z czerwonej miedzi, elektrod i obróbki konturów 3D
  • Zmniejszone stężenie stresu:Konstrukcja z promieniem naroża pomaga zapobiegać odpryskiwaniu krawędzi i zwiększa trwałość narzędzia
  • Stabilna kontrola ścieżki narzędzia:Poprawia dokładność konturów i spójność obróbki w przypadku złożonych geometrii

Wysokowydajna konstrukcja 4-rowkowa zapewniająca stabilną wydajność cięcia

Czteroostrzowa konstrukcja została zoptymalizowana pod kątem zapewnienia równowagi między wydajnością cięcia i sztywnością narzędzia.

  • Płynniejszy proces cięcia:Obciążenie rozkłada się równomiernie na wielu krawędziach skrawających
  • Ulepszone wykończenie powierzchni:Zapewnia wysokiej jakości wykończenia na stopach miedzi czerwonej i aluminium
  • Wyższa wydajność obróbki:Obsługuje zwiększone prędkości posuwu, zachowując jednocześnie stabilną wydajność cięcia

Podłoże z węglika spiekanego drobnoziarnistego o wysokiej wytrzymałości

Wykonane na bazie najwyższej jakości drobnoziarnistego węglika spiekanego i wyprodukowane przy użyciu precyzyjnej technologii szlifowania.

  • Wysoka spójność wymiarowa: Nadaje się do produkcji seryjnej i środowisk obróbki precyzyjnej
  • Wysoka odporność na pękanie:Niezawodnie sprawdza się w warunkach dużego obciążenia podczas obróbki metali nieżelaznych
  • Stabilna, długoterminowa wydajność:Zapewnia spójne zachowanie narzędzi podczas dłuższych cykli produkcyjnych

Docelowe zastosowania i branże

Frez trzpieniowy SAMHO z 4 ostrzami i długą szyjką, powlekany DLC, przeznaczony jest do wydajnej i precyzyjnej obróbki miedzi czerwonej. Zapewnia również stabilną pracę i wysoką jakość wykończenia powierzchni podczas obróbki stopów aluminium i materiałów żywicznych.

Narzędzie to nadaje się do szerokiej gamy zastosowań precyzyjnej obróbki, w tym:

  • Obróbka wykończeniowa elektrod z czerwonej miedzi i precyzyjnych komponentów
  • Obróbka mechaniczna gniazd form z czerwonej miedzi i struktur głębokotłocznych
  • Precyzyjne frezowanie elementów konstrukcyjnych ze stopów aluminium z wysoką wydajnością
  • Obróbka konturowa i wykańczanie materiałów żywicznych i niemetalowych
  • Złożona obróbka powierzchni 3D i profili o wysokiej precyzji

Dlaczego warto wybrać SAMHO jako swojego partnera hurtowego?

Specjalizujemy się w obróbce metali nieżelaznych
Powłoka DLC oraz zoptymalizowana geometria skrawania, zaprojektowana do wydajnej obróbki miedzi czerwonej, pomagają ograniczyć przywieranie materiału i powstawanie narostów na krawędzi, gwarantując stabilną i czystą wydajność skrawania.

Stała i stabilna jakość produkcji
Surowa kontrola produkcji gwarantuje wysoką spójność produkcji w poszczególnych partiach, wspierając niezawodną wydajność w środowiskach obróbki przemysłowej.

Możliwość produkcji o wysokiej precyzji
Tolerancja średnicy trzpienia jest kontrolowana w zakresie od 0 do -0.003 mm. Gwarantuje to doskonałą dokładność mocowania i stabilną pracę na zaawansowanych maszynach CNC.

Wsparcie w zakresie niestandardowych narzędzi OEM/ODM
Dostarczamy rozwiązania narzędziowe dostosowane do niestandardowych zastosowań, szybko reagujące na różne warunki obróbki i wymagania branży.
Materiały polecane do obróbki (Gorąco polecane: ⭐️ | Polecane: ⭕️ | Sugerowane: ◯ )

Kategoria Materiały robocze Stopień
STAL MATRYCOWA Stale węglowe (S45C/S55C)
Stale stopowe (SK/SCM/SUS)
Stale hartowane wstępnie (NAK/HPM)
Stale hartowane (~55/~60/~70HRC)
MATERIAŁ SPECJALNY Stopy aluminium ⭕️
grafit
Miedź ⭐️
Tworzywa sztuczne ⭕️
Włókno węglowe
Stopy tytanu
Stopy żaroodporne
Węglik spiekany
Twardy, kruchy (niemetaliczny) materiał

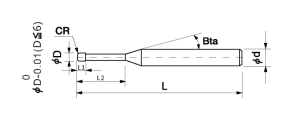
frez czołowy z długim promieniem naroża szyjki

Łącznie 69 modeli

Numer modelu Średnica zewnętrzna Długość cięcia Efektywna długość Promień Kąt stożka trzonu Długość całkowita Liczba fletów Średnica trzpienia w magazynie
SHDLSR4-01001040 D1.0 1 4 R0.1 12 ° 50 4 4 ○
SHDLSR4-01001060 D1.0 1 6 R0.1 12 ° 50 4 4 ○
SHDLSR4-01001080 D1.0 1 8 R0.1 12 ° 50 4 4 ○
SHDLSR4-01001100 D1.0 1 10 R0.1 12 ° 50 4 4 ○
SHDLSR4-01001120 D1.0 1 12 R0.1 12 ° 50 4 4 ○
SHDLSR4-01002040 D1.0 1 4 R0.2 12 ° 50 4 4 ○
SHDLSR4-01002060 D1.0 1 6 R0.2 12 ° 50 4 4 ○
SHDLSR4-01002080 D1.0 1 8 R0.2 12 ° 50 4 4 ○
SHDLSR4-01002100 D1.0 1 10 R0.2 12 ° 50 4 4 ○
SHDLSR4-01002120 D1.0 1 12 R0.2 12 ° 50 4 4 ○
SHDLSR4-01501040 D1.5 1.5 4 R0.1 12 ° 50 4 4 ○
SHDLSR4-01501060 D1.5 1.5 6 R0.1 12 ° 50 4 4 ○
SHDLSR4-01501080 D1.5 1.5 8 R0.1 12 ° 50 4 4 ○
SHDLSR4-01501100 D1.5 1.5 10 R0.1 12 ° 50 4 4 ○
SHDLSR4-01501120 D1.5 1.5 12 R0.1 12 ° 50 4 4 ○
SHDLSR4-01502040 D1.5 1.5 4 R0.2 12 ° 50 4 4 ○
SHDLSR4-01502060 D1.5 1.5 6 R0.2 12 ° 50 4 4 ○
SHDLSR4-01502080 D1.5 1.5 8 R0.2 12 ° 50 4 4 ○
SHDLSR4-01502100 D1.5 1.5 10 R0.2 12 ° 50 4 4 ○
SHDLSR4-01502120 D1.5 1.5 12 R0.2 12 ° 50 4 4 ○
SHDLSR4-02001060 D2.0 2 6 R0.1 12 ° 50 4 4 ○
SHDLSR4-02001080 D2.0 2 8 R0.1 12 ° 50 4 4 ○
SHDLSR4-02001100 D2.0 2 10 R0.1 12 ° 50 4 4 ○
SHDLSR4-02001120 D2.0 2 12 R0.1 12 ° 50 4 4 ○
SHDLSR4-02001160 D2.0 2 16 R0.1 12 ° 50 4 4 ○
SHDLSR4-02002060 D2.0 2 6 R0.2 12 ° 50 4 4 ○
SHDLSR4-02002080 D2.0 2 8 R0.2 12 ° 50 4 4 ○
SHDLSR4-02002100 D2.0 2 10 R0.2 12 ° 50 4 4 ○
SHDLSR4-02002120 D2.0 2 12 R0.2 12 ° 50 4 4 ○
SHDLSR4-02002160 D2.0 2 16 R0.2 12 ° 50 4 4 ○
SHDLSR4-03001080 D3.0 3 8 R0.1 12 ° 50 4 4 ○
SHDLSR4-03001100 D3.0 3 10 R0.1 12 ° 50 4 4 ○
SHDLSR4-03001120 D3.0 3 12 R0.1 12 ° 50 4 4 ○
SHDLSR4-03001160 D3.0 3 16 R0.1 12 ° 50 4 4 ○
SHDLSR4-03001200 D3.0 3 20 R0.1 12 ° 50 4 4 ○
SHDLSR4-03002080 D3.0 3 8 R0.2 12 ° 50 4 4 ○
SHDLSR4-03002100 D3.0 3 10 R0.2 12 ° 50 4 4 ○
SHDLSR4-03002120 D3.0 3 12 R0.2 12 ° 50 4 4 ○
SHDLSR4-03002160 D3.0 3 16 R0.2 12 ° 50 4 4 ○
SHDLSR4-03002200 D3.0 3 20 R0.2 12 ° 50 4 4 ○
SHDLSR4-03005080 D3.0 3 8 R0.5 12 ° 50 4 4 ○
SHDLSR4-03005100 D3.0 3 10 R0.5 12 ° 50 4 4 ○
SHDLSR4-03005120 D3.0 3 12 R0.5 12 ° 50 4 4 ○
SHDLSR4-03005160 D3.0 3 16 R0.5 12 ° 50 4 4 ○
SHDLSR4-03005200 D3.0 3 20 R0.5 12 ° 50 4 4 ○
SHDLSR4-03001080-6 D3.0 3 8 R0.1 12 ° 50 4 6 ○
SHDLSR4-03001100-6 D3.0 3 10 R0.1 12 ° 60 4 6 ○
SHDLSR4-03001120-6 D3.0 3 12 R0.1 12 ° 60 4 6 ○
SHDLSR4-03001160-6 D3.0 3 16 R0.1 12 ° 60 4 6 ○
SHDLSR4-03001200-6 D3.0 3 20 R0.1 12 ° 60 4 6 ○
SHDLSR4-03002080-6 D3.0 3 8 R0.2 12 ° 60 4 6 ○
SHDLSR4-03002100-6 D3.0 3 10 R0.2 12 ° 60 4 6 ○
SHDLSR4-03002120-6 D3.0 3 12 R0.2 12 ° 60 4 6 ○
SHDLSR4-03002160-6 D3.0 3 16 R0.2 12 ° 60 4 6 ○
SHDLSR4-03002200-6 D3.0 3 20 R0.2 12 ° 60 4 6 ○
SHDLSR4-03005080-6 D3.0 3 8 R0.5 12 ° 60 4 6 ○
SHDLSR4-03005100-6 D3.0 3 10 R0.5 12 ° 60 4 6 ○
SHDLSR4-03005120-6 D3.0 3 12 R0.5 12 ° 60 4 6 ○
SHDLSR4-03005160-6 D3.0 3 16 R0.5 12 ° 60 4 6 ○
SHDLSR4-03005200-6 D3.0 3 20 R0.5 12 ° 60 4 6 ○
SHDLSR4-04001120-6 D4.0 4 12 R0.1 12 ° 60 4 6 ○
SHDLSR4-04001160-6 D4.0 4 16 R0.1 12 ° 60 4 6 ○
SHDLSR4-04001200-6 D4.0 4 20 R0.1 12 ° 60 4 6 ○
SHDLSR4-04002120-6 D4.0 4 12 R0.2 12 ° 60 4 6 ○
SHDLSR4-04002160-6 D4.0 4 16 R0.2 12 ° 60 4 6 ○
SHDLSR4-04002200-6 D4.0 4 20 R0.2 12 ° 60 4 6 ○
SHDLSR4-04005120-6 D4.0 4 12 R0.5 12 ° 60 4 6 ○
SHDLSR4-04005160-6 D4.0 4 16 R0.5 12 ° 60 4 6 ○
SHDLSR4-04005200-6 D4.0 4 20 R0.5 12 ° 60 4 6 ○

Parametry frezowania konturowego

Materiały robocze Beztlenowe i miedziane
(mm)Średnica (mm)Długość efektywna (min-1)Prędkość (mm/min)Posuw
D1.0 4 13000 1300
D1.0 6 11000 1000
D1.0 8 10000 800
D1.0 10 8500 500
D1.0 12 7500 300
D1.0 4 13000 1300
D1.0 6 11000 1000
D1.0 8 10000 800
D1.0 10 8500 500
D1.0 12 7500 300
D1.5 6 12000 1300
D1.5 8 10000 1000
D1.5 10 9000 900
D1.5 12 8500 800
D1.5 6 12000 1500
D1.5 8 10000 1000
D1.5 10 9000 900
D1.5 12 8500 800
D2.0 6 13000 1800
D2.0 8 11000 1500
D2.0 10 10000 1200
D2.0 12 9000 1000
D2.0 16 8000 800
D2.0 6 13000 1800
D2.0 8 11000 1500
D2.0 10 10000 1200
D2.0 12 9000 1000
D2.0 16 8000 800
D3.0 6 13000 2200
D3.0 8 12000 2200
D3.0 12 10000 2000
D3.0 16 9000 1600
D3.0 20 8500 1400
D3.0 6 13000 2200
D3.0 8 12000 2200
D3.0 12 10000 2000
D3.0 16 9000 1600
D3.0 20 8500 1400
D3.0 6 13000 2200
D3.0 8 12000 2200
D3.0 12 10000 2000
D3.0 16 9000 1600
D3.0 20 8500 1400
D3.0 6 13000 2200
D3.0 8 12000 2200
D3.0 12 10000 2000
D3.0 16 9000 1600
D3.0 20 8500 1400
D3.0 6 13000 2200
D3.0 8 12000 2200
D3.0 12 10000 2000
D3.0 16 9000 1600
D3.0 20 8500 1400
D3.0 6 13000 2200
D3.0 8 12000 2200
D3.0 12 10000 2000
D3.0 16 9000 1600
D3.0 20 8500 1400
D4.0 8 11000 2200
D4.0 10 11000 2200
D4.0 20 7500 1600
D4.0 8 11000 2200
D4.0 10 11000 2200
D4.0 20 7500 1600
D4.0 8 11000 2200
D4.0 10 11000 2200
D4.0 20 7500 1600

Uwaga:
Jeśli parametry frezowania przekroczą maksymalne wartości maszyny, proporcjonalnie zmniejsz prędkość wrzeciona i prędkość posuwu.
prędkość wrzeciona;

*Zalecany olej chłodzący do stali nierdzewnych i stopów żaroodpornych;

*Zaleca się używanie bezkontaktowego urządzenia pomiarowego, aby uniknąć uszkodzenia precyzyjnej końcówki;

*W przypadku wystąpienia drgań należy proporcjonalnie zmniejszyć prędkość wrzeciona i szybkość posuwu.

Pobierz 2: Plik do frezu trzpieniowego do miedzi, 4-ostrzowego, z długim promieniem naroża

Produkt pokrewny

Podobne post

głowica szorująca szmerglowa

Głowica peelingująca Emery 150#

W dziedzinie obróbki materiałów twardych i kruchych narzędzia skrawające muszą spełniać niezwykle wysokie wymagania wydajnościowe. Muszą zapewniać zarówno wyjątkową trwałość, jak i wydajność skrawania.

Czytaj więcej »
Pobierz przewodnik po niestandardowych narzędziach do frezowania

Wypełnij poniższy formularz, aby otrzymać kompletny katalog produktów SAMHO.