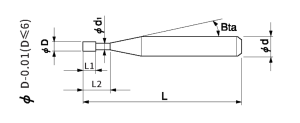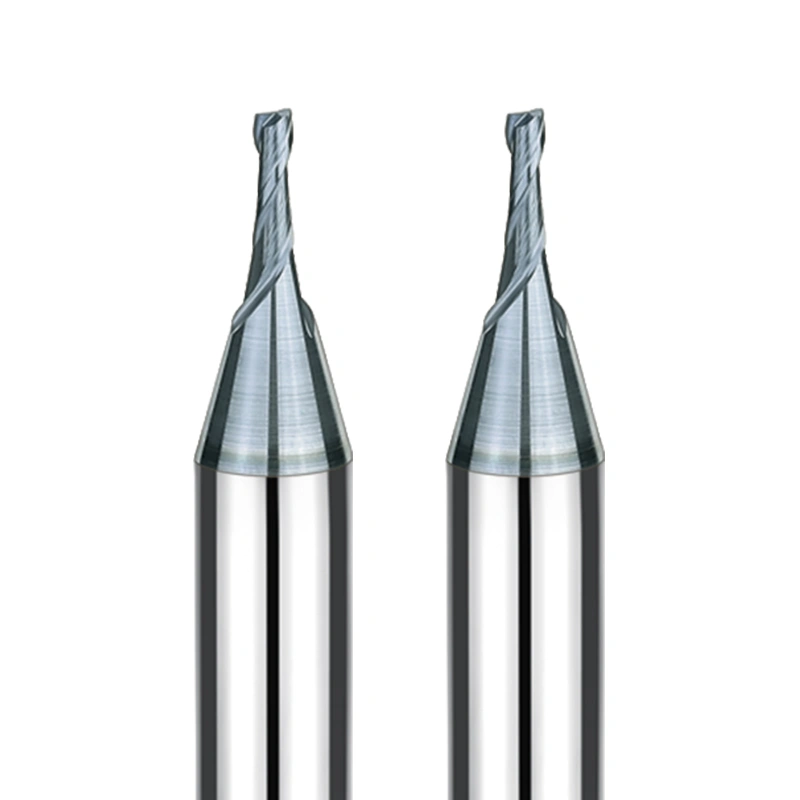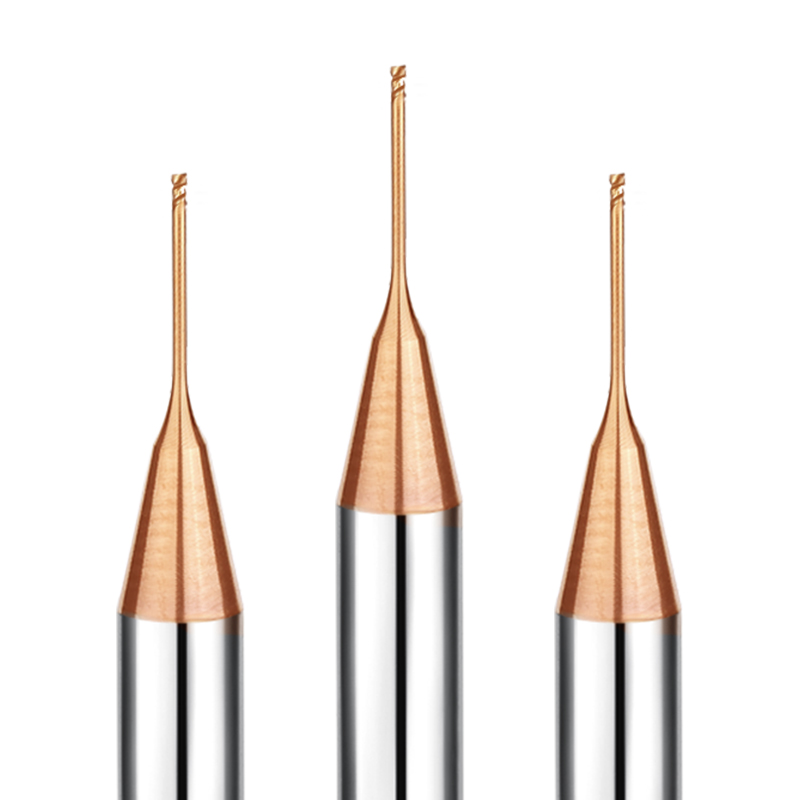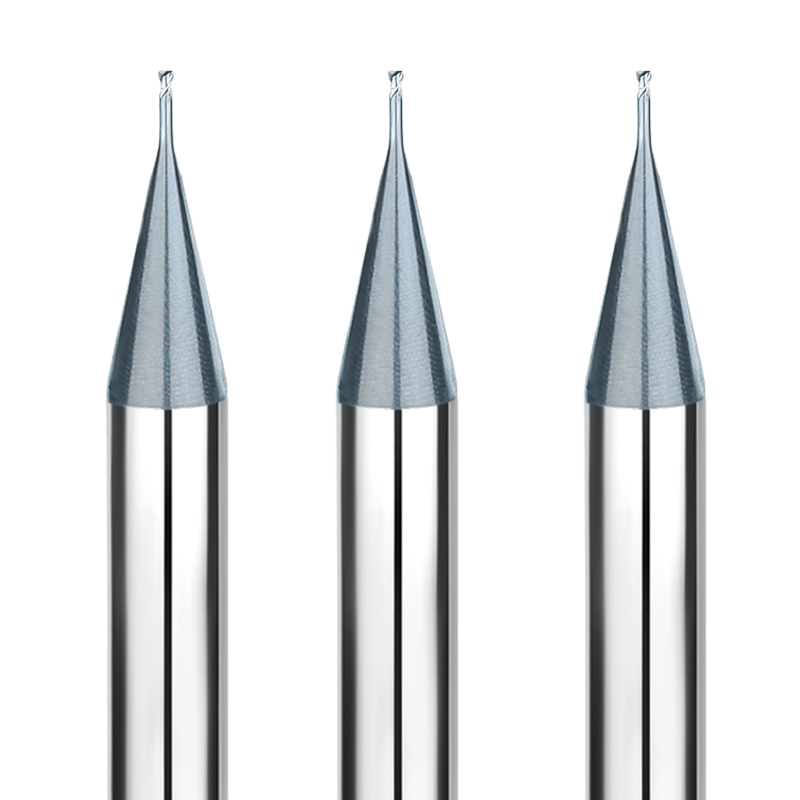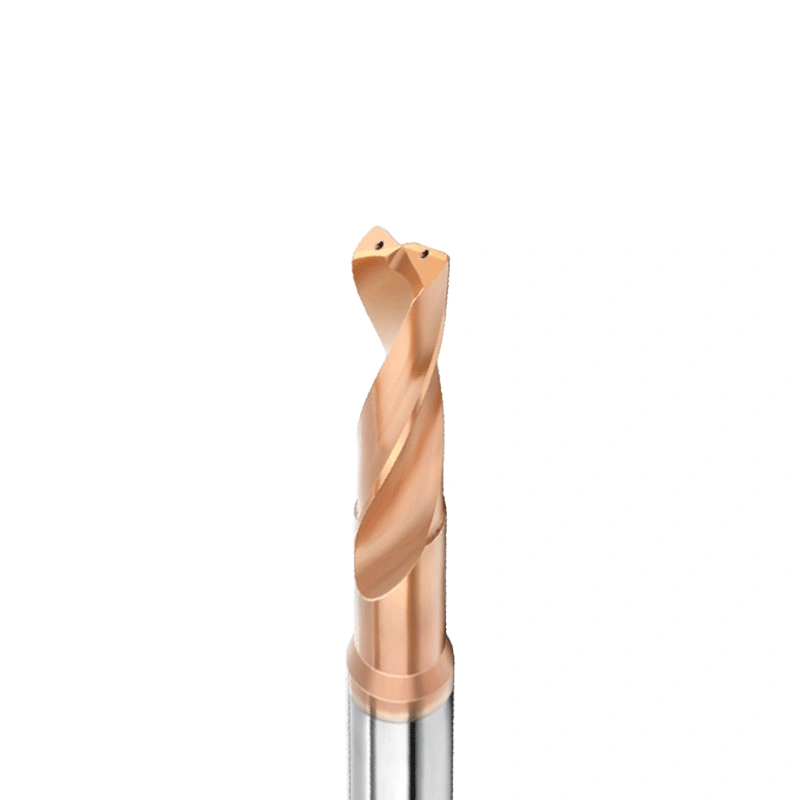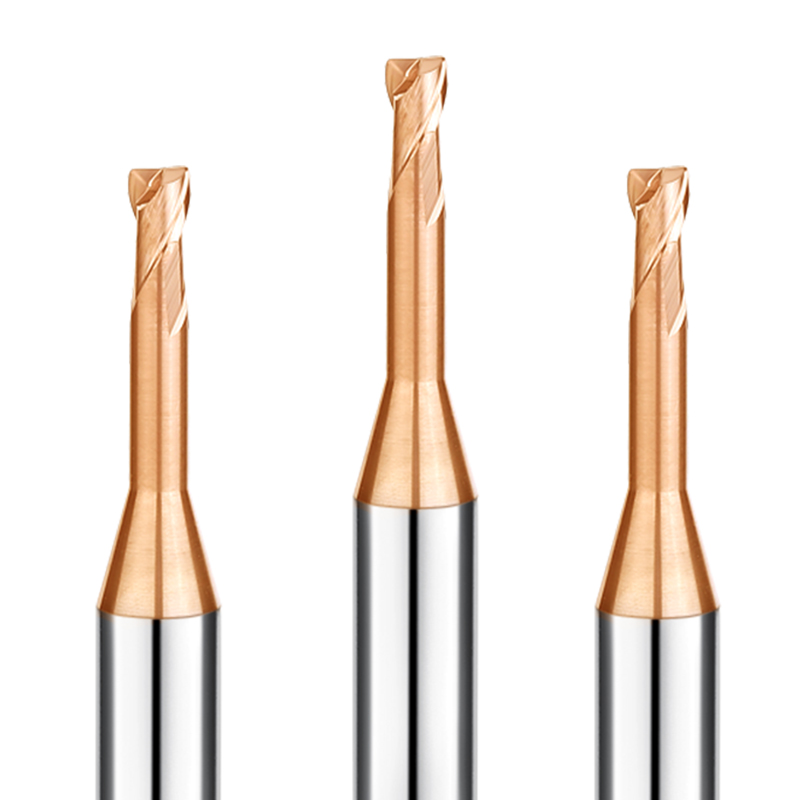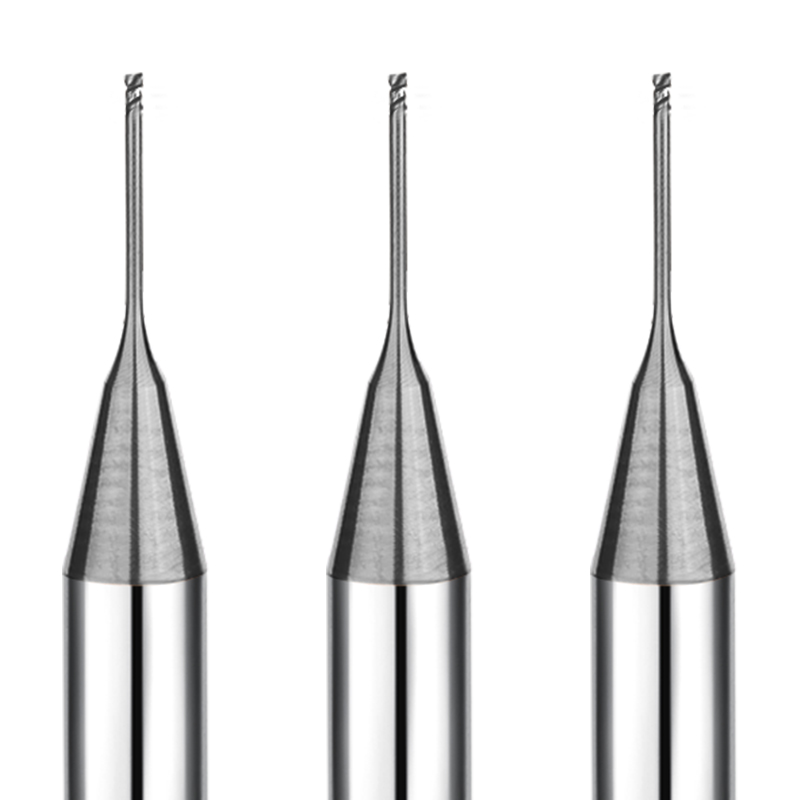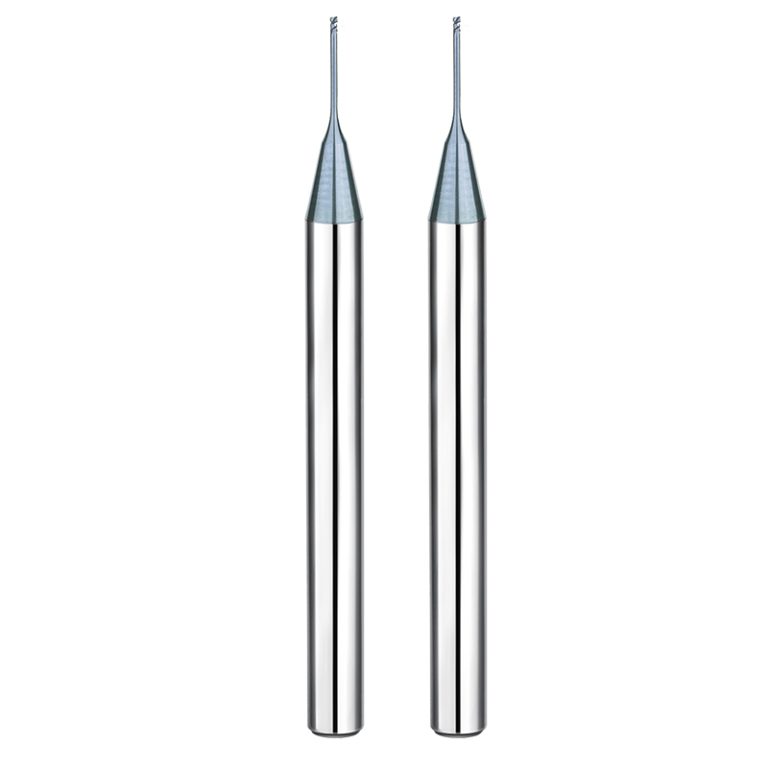
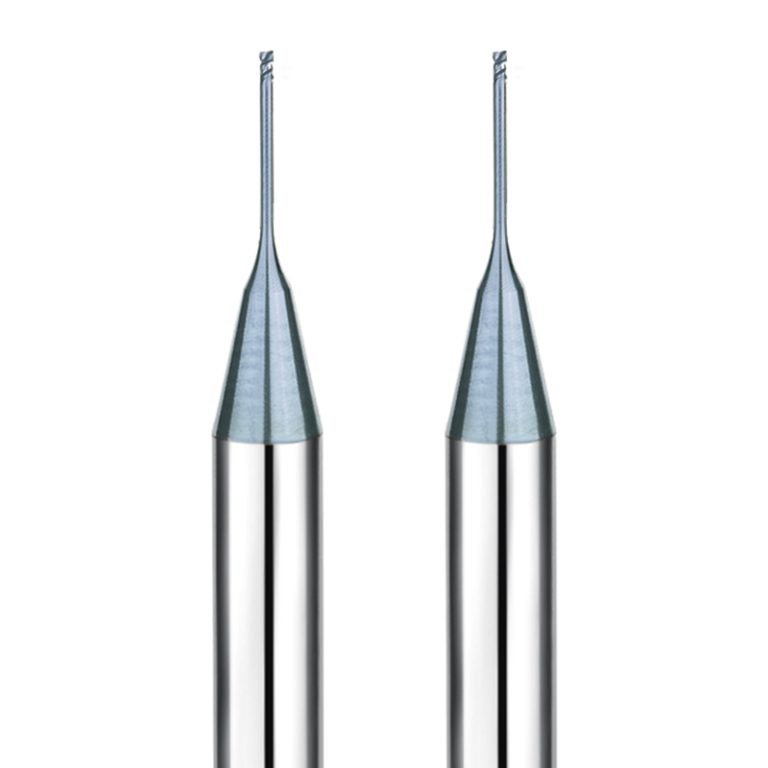
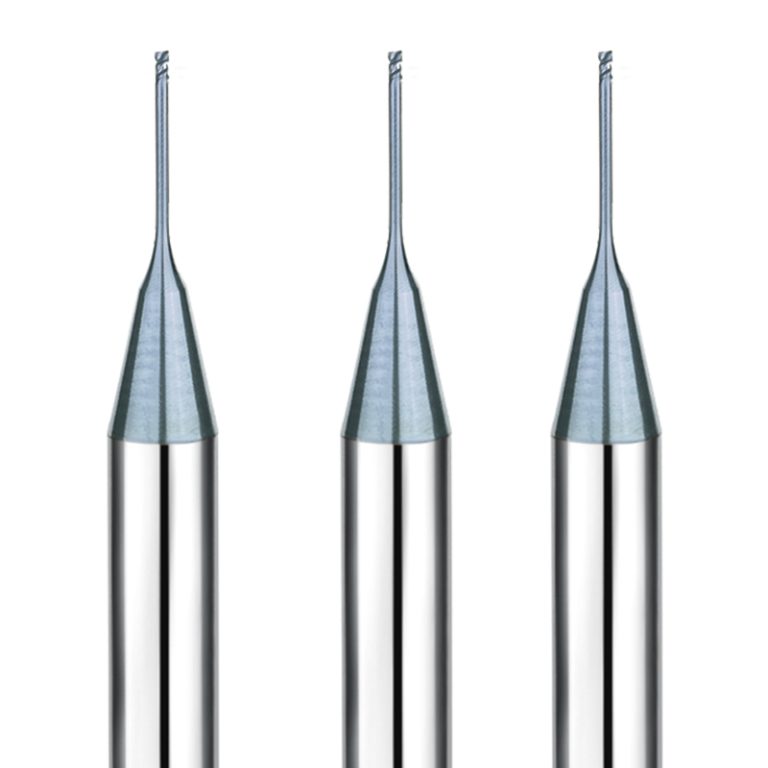
Frez walcowo-czołowy SAMHO HRC55 z 2 ostrzami i długą szyjką – wysokowydajne rozwiązanie do obróbki głębokich wnęk
Wysoka twardość (HRC55) zapewniająca odporność na zużycie i stabilność
Frez walcowo-czołowy HRC55 wykonany jest z wysokiej jakości węglika spiekanego. Zapewnia doskonałą odporność na zużycie i wysoką odporność na wykruszanie. Idealny do stabilnej obróbki materiałów o średniej i wysokiej twardości.
Konstrukcja dwurowkowa zapewniająca płynne odprowadzanie wiórów
Dwuostrzowy frez palcowy z długą szyjką zapewnia większy prześwit wióra. Poprawia odprowadzanie wiórów i zmniejsza ich narastanie. Dzięki temu jest on szczególnie odpowiedni do obróbki stali nierdzewnej i stali formowej.
Konstrukcja z długą szyjką do obróbki głębokich gniazd
Wydłużona szyjka umożliwia wydajną obróbkę głębokich otworów, rowków i skomplikowanych konturów. Zmniejsza to interferencję i zwiększa elastyczność obróbki.
Trzpień o wysokiej precyzji zapewniający stabilne mocowanie
Tolerancja trzpienia jest kontrolowana w zakresie od 0 do -0.003 mm. Gwarantuje to doskonałą współosiowość i bezpieczne mocowanie. Poprawia to dokładność obróbki i wydłuża żywotność narzędzia.
Szeroka kompatybilność materiałowa
Nadaje się do materiałów o twardości od HRC28 do HRC52, w tym stali formowej i stali nierdzewnej. Szeroko stosowany w produkcji form, precyzyjnych komponentów i ogólnej obróbce skrawaniem.
Frez czołowy płaski HRC55 2-ostrzowy z długą szyjką — zalecenia dla profesjonalistów
Optymalizuj parametry cięcia
Dostosuj prędkość wrzeciona i posuw do twardości materiału (HRC 28–52). Unikaj nadmiernego obciążenia skrawaniem, aby zachować stabilność narzędzia i wydłużyć jego żywotność.
Nadaj priorytet operacjom głębokiej komory i wykańczaniu
Dwuostrzowy frez palcowy z długą szyjką jest przeznaczony do głębokich otworów, rowków i skomplikowanych konturów. Zalecany do obróbki półwykańczającej i wykańczającej w celu uzyskania lepszej jakości powierzchni.
Poprawa wydajności ewakuacji wiórów
Podczas obróbki stali nierdzewnej lub stali formowej należy zadbać o skuteczne usuwanie wiórów. Zaleca się stosowanie chłodziwa chłodzącego lub powietrznego, aby zapobiec gromadzeniu się wiórów i przywieraniu narzędzi.
Zapewnij wysoką sztywność zacisku
Aby zapewnić stabilne mocowanie, należy używać precyzyjnego uchwytu narzędziowego. Aby zminimalizować wibracje i zwiększyć dokładność obróbki, należy zadbać o jak najkrótszy wysięg narzędzia.
Unikaj dużych obciążeń podczas cięcia bocznego
Ze względu na niższą sztywność narzędzi z długą szyjką, należy unikać intensywnego skrawania promieniowego i obróbki udarowej. Dla uzyskania stabilnej wydajności zaleca się stosowanie strategii skrawania wieloprzejściowego lub warstwowego.