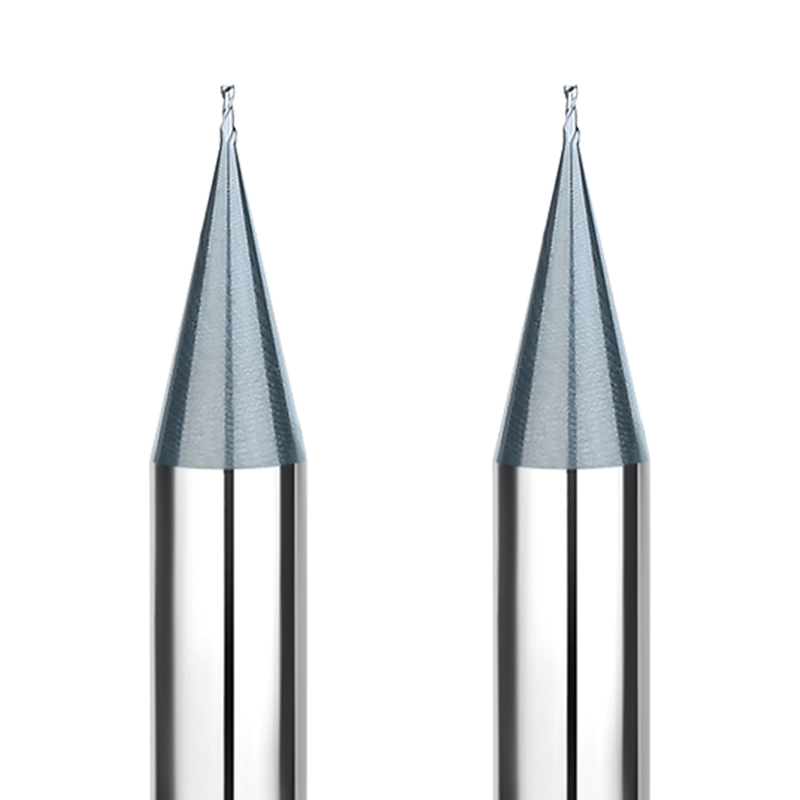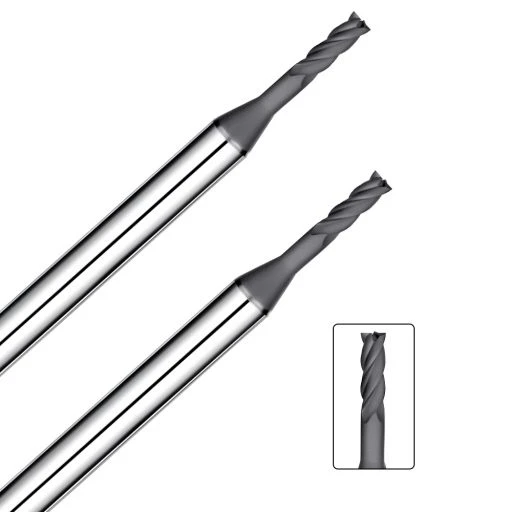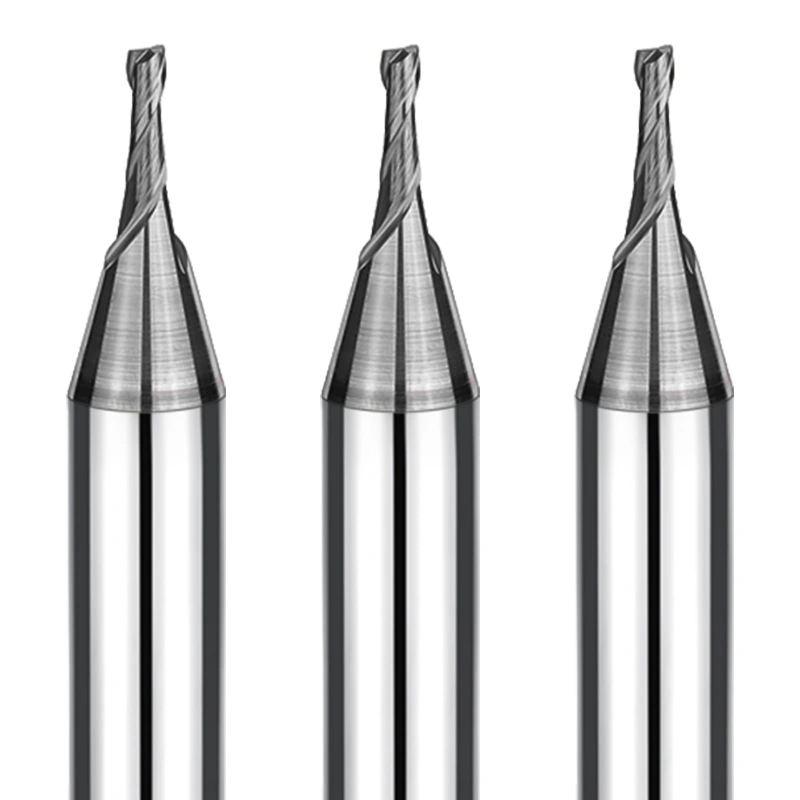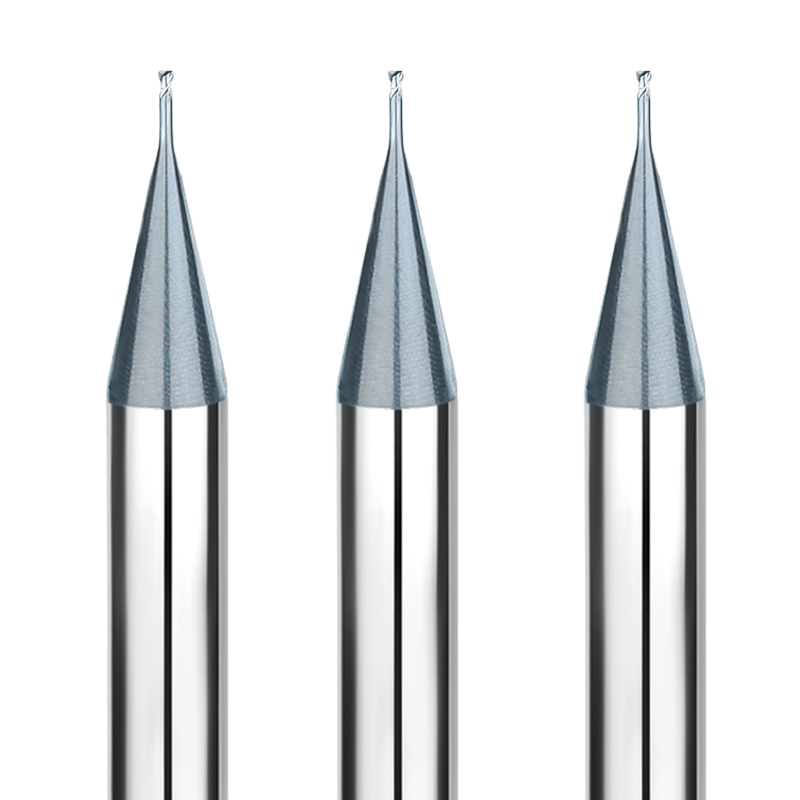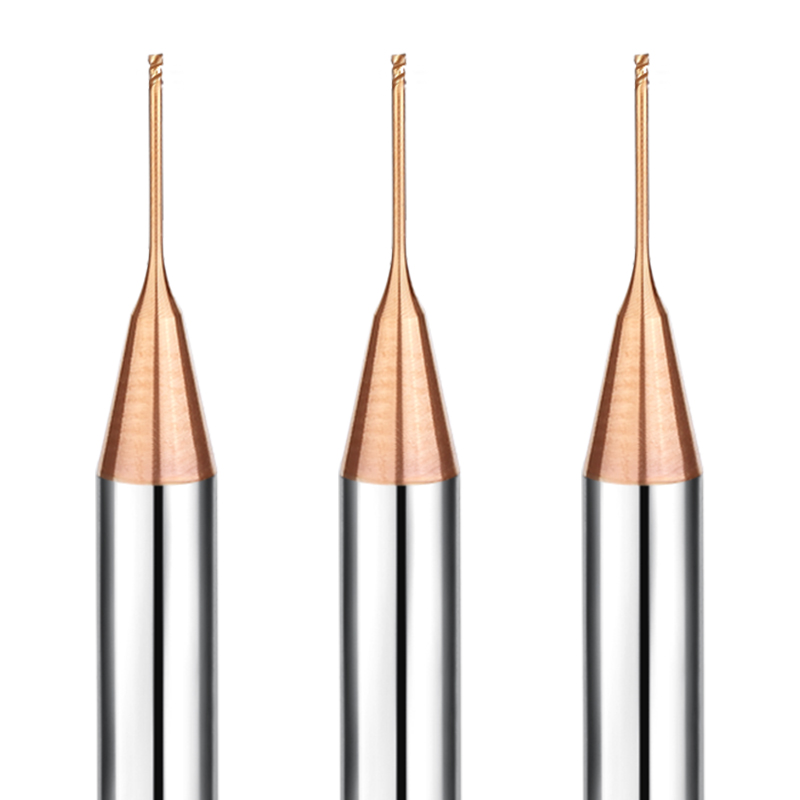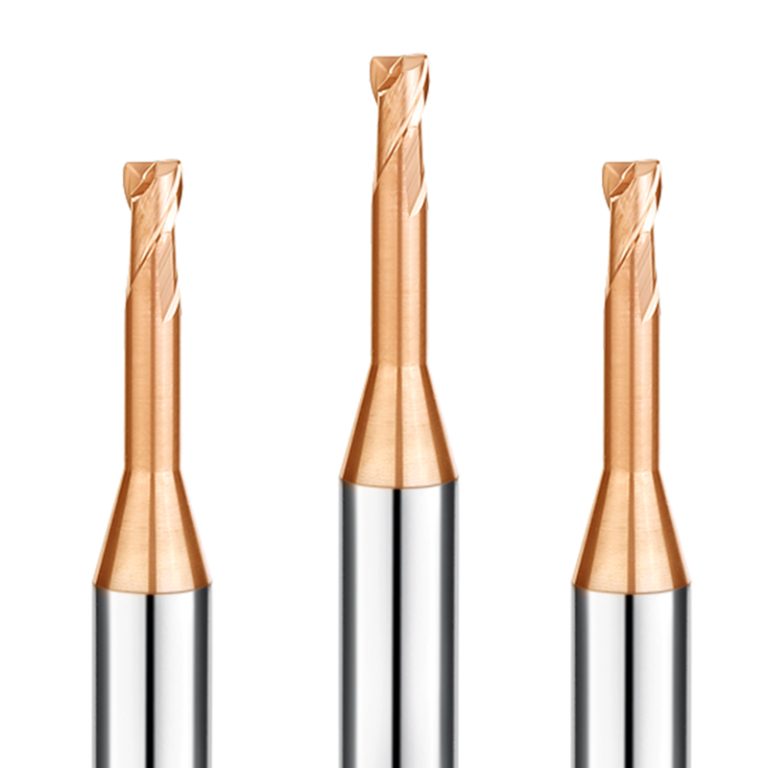
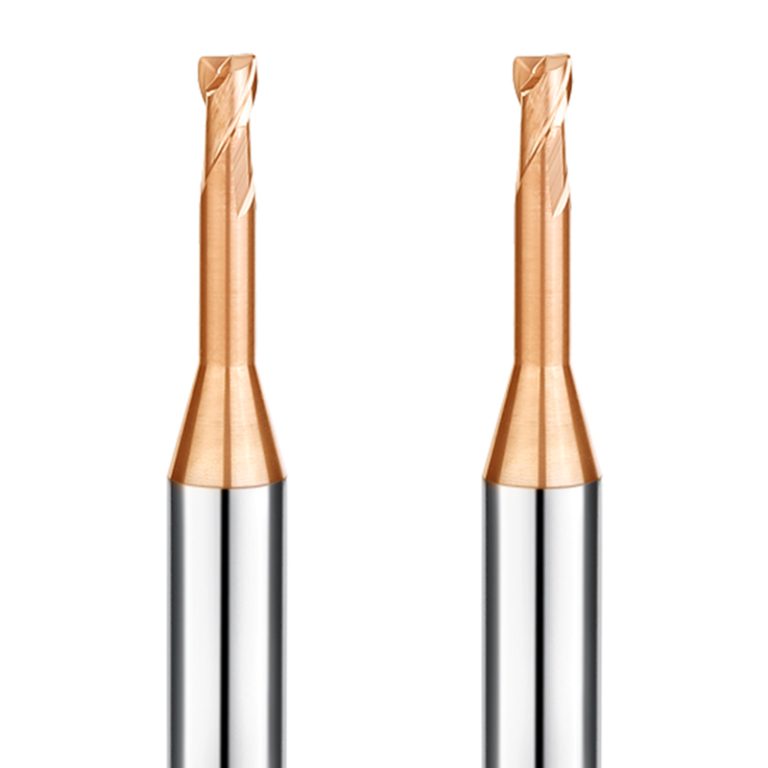
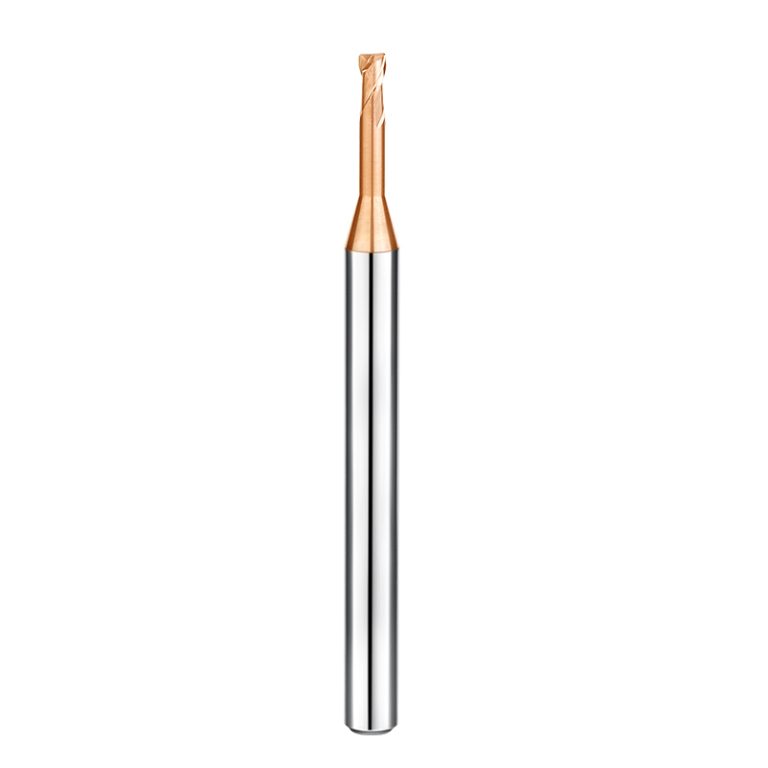
młyn końcowy młyn końcowy młyn końcowy

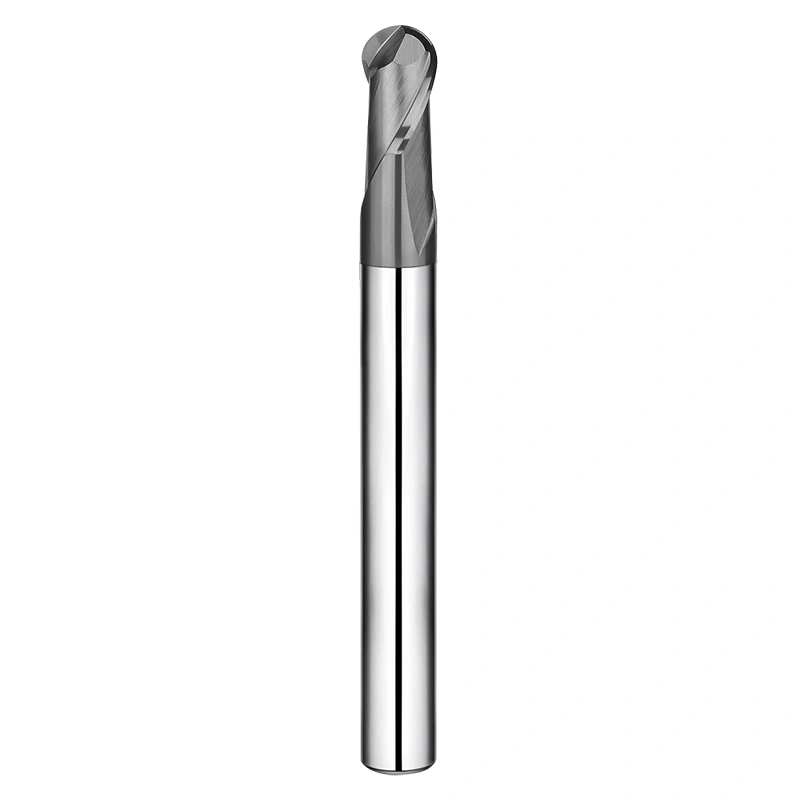
Frez trzpieniowy do stali hartowanej, 2-ostrzowy, z długą szyjką i promieniem naroża

Frez trzpieniowy SAMHO 2-ostrzowy z długą szyjką i promieniem naroża — precyzyjne narzędzie do obróbki stali hartowanej

Pożegnaj straty produkcyjne spowodowane przedwczesnym zużyciem narzędzi. Dwuostrzowy frez palcowy SAMHO z długą szyjką i promieniem naroża został zaprojektowany do precyzyjnej obróbki CNC stali hartowanych i stopów o wysokiej twardości. Dzięki najnowocześniejszej technologii powłok o wysokiej przyczepności, narzędzie to zapewnia dłuższą żywotność i umożliwia powtarzalne, wydajne skrawanie.

Materiały stosowane: Zoptymalizowane pod kątem stali hartowanych i różnych stopów o wysokiej twardości.

Najwyższa trwałość: Wykonane z wysokowytrzymałej matrycy z węglika spiekanego o mikroziarnistych ziarnach, precyzyjnie szlifowane i pokryte warstwą o wysokiej przyczepności. To połączenie redukuje odpryskiwanie ostrza, zapewniając stabilną i długotrwałą wydajność.

Obróbka o wysokiej precyzji: Zoptymalizowana geometria promienia naroża minimalizuje powstawanie odprysków i poprawia stabilność cięcia. Idealne do obróbki skomplikowanych gniazd form, przejść między narożami wewnętrznymi i precyzyjnych konturów.

Zaufali nam profesjonaliści CNC: Zaprojektowane, aby zapewniać niezawodne, powtarzalne i precyzyjne wyniki w przypadku materiałów o dużej twardości.

W dziedzinie obróbki stali o wysokiej twardości narzędzia muszą spełniać wyjątkowo rygorystyczne standardy. Wymagają one nie tylko precyzyjnego cięcia, ale także doskonałej odporności na zużycie i długotrwałej trwałości. Dwuostrzowe frezy trzpieniowe SAMHO z długą szyjką i promieniem naroża (D0.2R0.05–D0.8R0.1 mm) posiadają specjalistyczną powłokę i zostały zaprojektowane specjalnie z myślą o spełnieniu tych rygorystycznych wymagań. Zaprojektowane dla operatorów CNC, frezy te umożliwiają wydajną obróbkę stali hartowanych i stopów o wysokiej twardości. Ich zaawansowana powłoka odporna na zużycie i precyzyjna geometria zwiększają stabilność skrawania i wydłużają żywotność narzędzia, gwarantując wydajną i precyzyjną obróbkę za każdym razem.


Zaawansowane funkcje techniczne

Powłoka o wysokiej przyczepności zapewniająca wyjątkowo długą żywotność narzędzia
Nasza opatentowana powłoka odporna na zużycie zapewnia wyjątkową twardość i obojętność chemiczną.

  • Odporność na zużycie: Ostrze pozostaje ostre nawet podczas długotrwałej, ciągłej obróbki hartowanej stali.
  • Zapobieganie wszczepianiu mikroczipów: Powłoka ściśle przylega do podłoża węglikowego podczas skrawania z dużą prędkością, co znacznie zmniejsza wykruszanie się krawędzi.

Geometria promienia narożnika zoptymalizowana pod kątem stali hartowanej
Precyzyjnie zaprojektowany promień naroża gwarantuje doskonałą wydajność obróbki stali hartowanej i stopów o dużej twardości.

  • Cięcie o wysokiej precyzji: Doskonale nadaje się do skomplikowanych gniazd form, przejść między narożnikami wewnętrznymi i skomplikowanych konturów.
  • Doskonałe wykończenie powierzchni: Zapewnia gładkie, pozbawione pęknięć powierzchnie na hartowanych elementach stalowych.

Wysokowydajna konstrukcja z dwoma rowkami do „cięcia na zimno”
Ostra, dwurowkowa geometria minimalizuje ciepło powstające podczas skrawania i poprawia odprowadzanie wiórów, co przekłada się na niezawodną pracę maszyn CNC.

  • Maksymalna ewakuacja wiórów: Szybko usuwa wióry ze strefy skrawania, zapobiegając zakleszczeniu się narzędzia.
  • Zmniejszone obciążenie tnące: Ogranicza gromadzenie się ciepła, zapobiegając pęknięciom termicznym w kruchych materiałach stalowych.

Podłoże z węglika spiekanego o ultradrobnym ziarnie i precyzyjnym szlifowaniu
Bardzo wytrzymały, ultradrobnoziarnisty węglik spiekany w połączeniu z precyzyjnym szlifowaniem gwarantuje stabilność i dokładność obróbki stali hartowanej.

  • Ścisłe tolerancje wymiarowe: Utrzymywana w granicach ±0.01 mm, co gwarantuje spójne wyniki w całej produkcji seryjnej.
  • Wysoka odporność na pękanie: Zwiększa trwałość, dzięki czemu idealnie nadaje się do obróbki stali o wysokiej ścierności i twardości.

Docelowe zastosowania i branże

Ta seria 2-ostrzowych frezów walcowo-czołowych z długą szyjką i promieniem naroża jest powszechnie stosowana w obróbce CNC stali hartowanych i stopów o wysokiej twardości.

  • Obróbka stali hartowanej i stopów o wysokiej twardości: Idealne do wycinania skomplikowanych konturów i precyzyjnych gniazd form, z zachowaniem stałej dokładności.
  • Strefy przejściowe narożników wewnętrznych: Konstrukcja z promieniem narożnym minimalizuje odpryskiwanie krawędzi i wydłuża żywotność narzędzia, gwarantując niezawodną pracę.
  • Obróbka konstrukcyjna o wysokiej precyzji: Umożliwia precyzyjne cięcie elementów o skomplikowanej geometrii.
  • Produkcja seryjna części o jednakowych parametrach: Zapewnia doskonałą jakość wykończenia powierzchni i stabilność wymiarową, dzięki czemu cieszy się zaufaniem profesjonalistów CNC.

Dlaczego warto wybrać SAMHO jako swojego partnera hurtowego?

Wsparcie OEM/ODM: Pełne dostosowanie do specyficznych wymagań klienta i różnorodnych zastosowań obróbki CNC.

Bardzo wysoka precyzja średnicy trzpienia: Tolerancja kontrolowana w zakresie 0–0.003 mm zapewnia wyjątkową stabilność mocowania narzędzia.

Zoptymalizowane do obróbki stali hartowanej: Geometria promienia naroża redukuje odpryskiwanie i wydłuża żywotność narzędzia.

Precyzyjna produkcja i zaawansowana powłoka: zwiększona odporność na zużycie, stabilność cięcia i stała wydajność.

Idealne do obróbki skomplikowanych elementów: umożliwia precyzyjną obróbkę gniazd form, przejść między narożnikami wewnętrznymi i precyzyjnych konturów.

Zaufali nam profesjonaliści CNC: Zaprojektowane, aby zapewniać niezawodne, precyzyjne wyniki w obróbce stali i stopów o dużej twardości.
Materiały polecane do obróbki (Gorąco polecane: ⭐️ | Polecane: ⭕️ | Sugerowane: ◯ )

Kategoria Materiały robocze Stopień
STAL MATRYCOWA Stale węglowe (S45C/S55C)
Stale stopowe (SK/SCM/SUS)
Stale hartowane wstępnie (NAK/HPM)
Stale hartowane (~55/~60/~70HRC) ⭐️
MATERIAŁ SPECJALNY Stopy aluminium
grafit
Miedź
Tworzywa sztuczne
Włókno węglowe
Stopy tytanu
Stopy żaroodporne
Węglik spiekany
Twardy, kruchy (niemetaliczny) materiał

frez czołowy z długim promieniem naroża szyjki

Łącznie 41 modeli

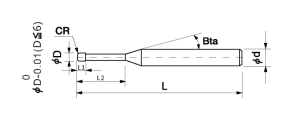
Numer modelu Średnica zewnętrzna Promień Długość cięcia Efektywna długość Kąt stożka trzonu Długość całkowita Liczba fletów Średnica trzpienia w magazynie
SHHLSR2-002005005 D0.2 R0.05 0.2 0.5 12 ° 50 2 4 ○
SHHLSR2-002005010 D0.2 R0.05 0.2 1 12 ° 50 2 4 ○
SHHLSR2-002005015 D0.2 R0.05 0.2 1.5 12 ° 50 2 4 ○
SHHLSR2-002005020 D0.2 R0.05 0.2 2 12 ° 50 2 4 ○
SHHLSR2-003005005 D0.3 R0.05 0.3 0.5 12 ° 50 2 4 ○
SHHLSR2-003005010 D0.3 R0.05 0.3 1 12 ° 50 2 4 ○
SHHLSR2-003005015 D0.3 R0.05 0.3 1.5 12 ° 50 2 4 ○
SHHLSR2-003005020 D0.3 R0.05 0.3 2 12 ° 50 2 4 ○
SHHLSR2-003005030 D0.3 R0.05 0.3 3 12 ° 50 2 4 ○
SHHLSR2-004005010 D0.4 R0.05 0.4 1 12 ° 50 2 4 ○
SHHLSR2-004005020 D0.4 R0.05 0.4 2 12 ° 50 2 4 ○
SHHLSR2-004005030 D0.4 R0.05 0.4 3 12 ° 50 2 4 ○
SHHLSR2-004005040 D0.4 R0.05 0.4 4 12 ° 50 2 4 ○
SHHLSR2-00401010 D0.4 R0.1 0.4 1 12 ° 50 2 4 ○
SHHLSR2-00401020 D0.4 R0.1 0.4 2 12 ° 50 2 4 ○
SHHLSR2-00401030 D0.4 R0.1 0.4 3 12 ° 50 2 4 ○
SHHLSR2-00401040 D0.4 R0.1 0.4 4 12 ° 50 2 4 ○
SHHLSR2-005005010 D0.5 R0.05 0.5 1 12 ° 50 2 4 ○
SHHLSR2-005005020 D0.5 R0.05 0.5 2 12 ° 50 2 4 ○
SHHLSR2-005005040 D0.5 R0.05 0.5 4 12 ° 50 2 4 ○
SHHLSR2-005005060 D0.5 R0.05 0.5 6 12 ° 50 2 4 ○
SHHLSR2-00501010 D0.5 R0.1 0.5 1 12 ° 50 2 4 ○
SHHLSR2-00501020 D0.5 R0.1 0.5 2 12 ° 50 2 4 ○
SHHLSR2-00501040 D0.5 R0.1 0.5 4 12 ° 50 2 4 ○
SHHLSR2-00501060 D0.5 R0.1 0.5 6 12 ° 50 2 4 ○
SHHLSR2-006005020 D0.6 R0.05 0.6 2 12 ° 50 2 4 ○
SHHLSR2-006005040 D0.6 R0.05 0.6 4 12 ° 50 2 4 ○
SHHLSR2-006005060 D0.6 R0.05 0.6 6 12 ° 50 2 4 ○
SHHLSR2-006005080 D0.6 R0.05 0.6 8 12 ° 50 2 4 ○
SHHLSR2-00601020 D0.6 R0.1 0.6 2 12 ° 50 2 4 ○
SHHLSR2-00601040 D0.6 R0.1 0.6 4 12 ° 50 2 4 ○
SHHLSR2-00601060 D0.6 R0.1 0.6 6 12 ° 50 2 4 ○
SHHLSR2-00601080 D0.6 R0.1 0.6 8 12 ° 50 2 4 ○
SHHLSR2-008005020 D0.8 R0.05 0.8 2 12 ° 50 2 4 ○
SHHLSR2-008005040 D0.8 R0.05 0.8 4 12 ° 50 2 4 ○
SHHLSR2-008005060 D0.8 R0.05 0.8 6 12 ° 50 2 4 ○
SHHLSR2-008005080 D0.8 R0.05 0.8 8 12 ° 50 2 4 ○
SHHLSR2-00801020 D0.8 R0.1 0.8 2 12 ° 50 2 4 ○
SHHLSR2-00801040 D0.8 R0.1 0.8 4 12 ° 50 2 4 ○
SHHLSR2-00801060 D0.8 R0.1 0.8 6 12 ° 50 2 4 ○
SHHLSR2-00801080 D0.8 R0.1 0.8 8 12 ° 50 2 4 ○

Parametry frezowania konturowego

Materiały robocze Stal hartowana HRC48-55 Stal hartowana HRC56-62 Stal hartowana HRC63-70
Średnica Promień Długość efektywna (mm) (min-1) Prędkość (mm/min) Posuw (mm) Głębokość osiowa (mm) Głębokość promienia (min-1) Prędkość (mm/min) Posuw (mm) Głębokość osiowa (mm) Głębokość promienia (min-1) Prędkość (mm/min) Posuw (mm) Głębokość osiowa
(mm) Głębokość promienia
D0.2 R0.05 0.5 30000 400 0.003 0.04 30000 320 0.003 0.02 30000 240 0.003 0.01
D0.2 R0.05 1 30000 300 0.003 0.04 30000 240 0.002 0.02 30000 160 0.002 0.01
D0.2 R0.05 1.5 30000 200 0.002 0.04 30000 160 0.002 0.02 30000 120 0.001 0.01
D0.2 R0.05 2 30000 100 0.002 0.04 30000 80 0.001 0.02 30000 60 0.001 0.01
D0.3 R0.05 0.5 30000 680 0.003 0.08 30000 560 0.003 0.04 30000 450 0.003 0.03
D0.3 R0.05 1 30000 600 0.003 0.08 30000 500 0.003 0.04 30000 400 0.003 0.03
D0.3 R0.05 1.5 30000 400 0.003 0.08 30000 320 0.003 0.04 30000 240 0.003 0.03
D0.3 R0.05 2 30000 300 0.003 0.08 30000 240 0.003 0.04 25000 200 0.003 0.03
D0.3 R0.05 3 25000 100 0.002 0.08 25000 80 0.002 0.04 20000 60 0.002 0.03
D0.4 R0.05 1 30000 800 0.005 0.1 28000 700 0.005 0.05 25000 600 0.005 0.04
D0.4 R0.05 2 30000 600 0.005 0.1 25000 500 0.005 0.05 25000 400 0.005 0.04
D0.4 R0.05 3 25000 500 0.004 0.1 23000 440 0.003 0.05 18000 320 0.003 0.04
D0.4 R0.05 4 25000 400 0.003 0.1 20000 320 0.002 0.05 18000 240 0.002 0.04
D0.4 R0.1 1 30000 800 0.005 0.1 28000 700 0.005 0.05 25000 600 0.005 0.04
D0.4 R0.1 2 30000 600 0.005 0.1 25000 500 0.005 0.05 25000 400 0.005 0.04
D0.4 R0.1 3 25000 500 0.004 0.1 23000 400 0.003 0.05 18000 320 0.003 0.04
D0.4 R0.1 4 25000 400 0.003 0.1 20000 320 0.002 0.05 18000 240 0.002 0.04
D0.5 R0.05 1 25000 1000 0.01 0.15 23000 900 0.007 0.1 20000 800 0.005 0.08
D0.5 R0.05 2 25000 840 0.01 0.15 23000 720 0.007 0.1 20000 600 0.005 0.08
D0.5 R0.05 4 25000 600 0.005 0.15 23000 480 0.003 0.1 20000 360 0.002 0.08
D0.5 R0.05 6 20000 320 0.003 0.15 18000 200 0.002 0.1 16000 140 0.001 0.08
D0.5 R0.1 1 25000 1000 0.01 0.15 23000 900 0.007 0.1 20000 800 0.005 0.08
D0.5 R0.1 2 25000 840 0.01 0.15 23000 720 0.007 0.1 20000 600 0.005 0.08
D0.5 R0.1 4 25000 600 0.005 0.15 23000 480 0.003 0.1 20000 360 0.002 0.08
D0.5 R0.1 6 20000 320 0.003 0.15 18000 200 0.002 0.1 16000 140 0.001 0.08
D0.6 R0.05 2 25000 1000 0.02 0.2 23000 800 0.01 0.15 20000 640 0.007 0.1
D0.6 R0.05 4 23000 800 0.015 0.2 20000 600 0.007 0.15 18000 400 0.005 0.1
D0.6 R0.05 6 20000 400 0.008 0.2 18000 300 0.005 0.15 12000 200 0.003 0.1
D0.6 R0.05 8 16000 300 0.005 0.2 14000 200 0.002 0.15 10000 160 0.001 0.1
D0.6 R0.1 2 25000 1000 0.02 0.2 23000 800 0.01 0.15 20000 640 0.007 0.1
D0.6 R0.1 4 23000 800 0.015 0.2 20000 600 0.007 0.15 18000 400 0.005 0.1
D0.6 R0.1 6 20000 400 0.008 0.2 18000 300 0.005 0.15 12000 200 0.003 0.1
D0.6 R0.1 8 16000 300 0.005 0.2 14000 200 0.002 0.15 10000 160 0.001 0.1
D0.8 R0.05 2 25000 1600 0.03 0.25 23000 1400 0.02 0.16 20000 1000 0.015 0.14
D0.8 R0.05 4 25000 1400 0.025 0.25 23000 1200 0.015 0.16 20000 800 0.01 0.14
D0.8 R0.05 6 20000 1100 0.02 0.25 18000 900 0.01 0.16 16000 650 0.007 0.14
D0.8 R0.05 8 16000 800 0.01 0.25 14000 600 0.005 0.16 12000 400 0.005 0.14
D0.8 R0.1 2 25000 1600 0.03 0.25 23000 1400 0.02 0.16 20000 1000 0.015 0.14
D0.8 R0.1 4 25000 1400 0.025 0.25 23000 1200 0.015 0.16 20000 800 0.01 0.14
D0.8 R0.1 6 20000 1100 0.02 0.25 18000 900 0.01 0.16 16000 650 0.007 0.14
D0.8 R0.1 8 16000 800 0.01 0.25 14000 600 0.005 0.16 12000 400 0.005 0.14

Ilość frezowania dla frezowania bocznego (mm)

Materiał roboczy \ Długość cięcia 2.5D (Długość cięcia = Średnica * 2.5) 4D (Długość cięcia = Średnica * 4)
45HRC 以下Poniżej 45HRC ae​=0.07Dap​=2D ae​=0.07Dap​=2D
45HRC 以上Powyżej 45HRC ae​=0.03Dap​=1.5D ae​=0.03Dap​=1.5D

D: Średnica (mm)

ap:Głębokość osiowa (mm)

ae: Głębokość promieniowa (mm)

Uwaga:

*Proporcjonalnie zmniejsz prędkość wrzeciona i prędkość posuwu, gdy parametry frezowania przekroczą maksymalną prędkość wrzeciona maszyny;

*Zalecany olej chłodzący do stali nierdzewnych i stopów żaroodpornych;

*Zaleca się używanie bezkontaktowego urządzenia pomiarowego, aby uniknąć uszkodzenia precyzyjnej końcówki;

*W przypadku wystąpienia drgań proporcjonalnie zmniejsz prędkość wrzeciona i prędkość posuwu;

*Jeśli twardość materiału jest większa niż HRC58 stopni, zaleca się stosowanie chłodzenia powietrznego do obróbki zgrubnej i chłodzenia mgłą olejową do obróbki wykańczającej.

Pobierz 2: Frez trzpieniowy do stali hartowanej, 2-ostrzowy, z długim promieniem naroża, plik

Produkt pokrewny

Podobne post

Pobierz przewodnik po niestandardowych narzędziach do frezowania

Wypełnij poniższy formularz, aby otrzymać kompletny katalog produktów SAMHO.