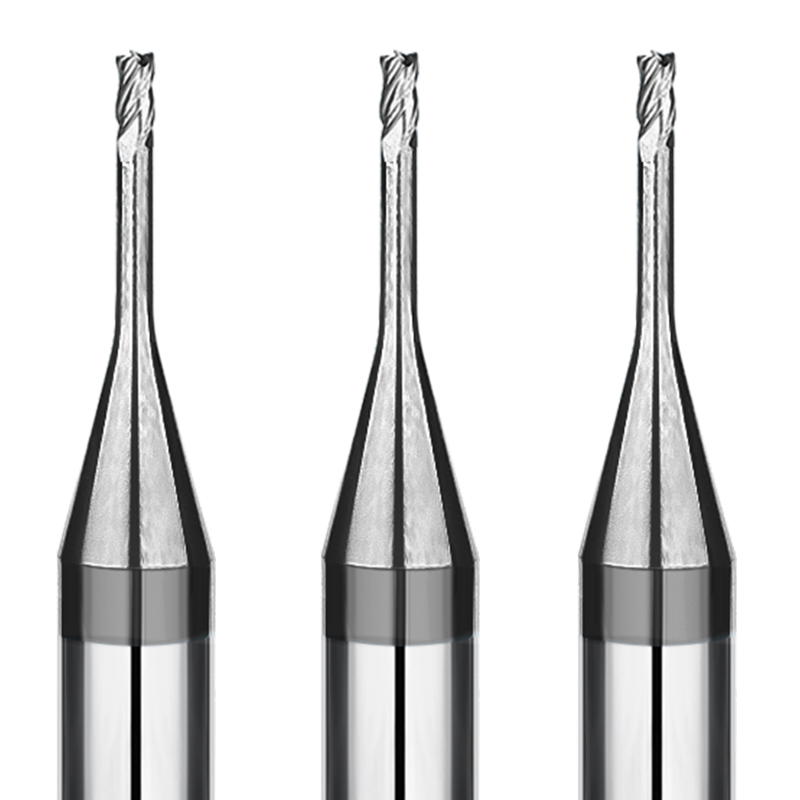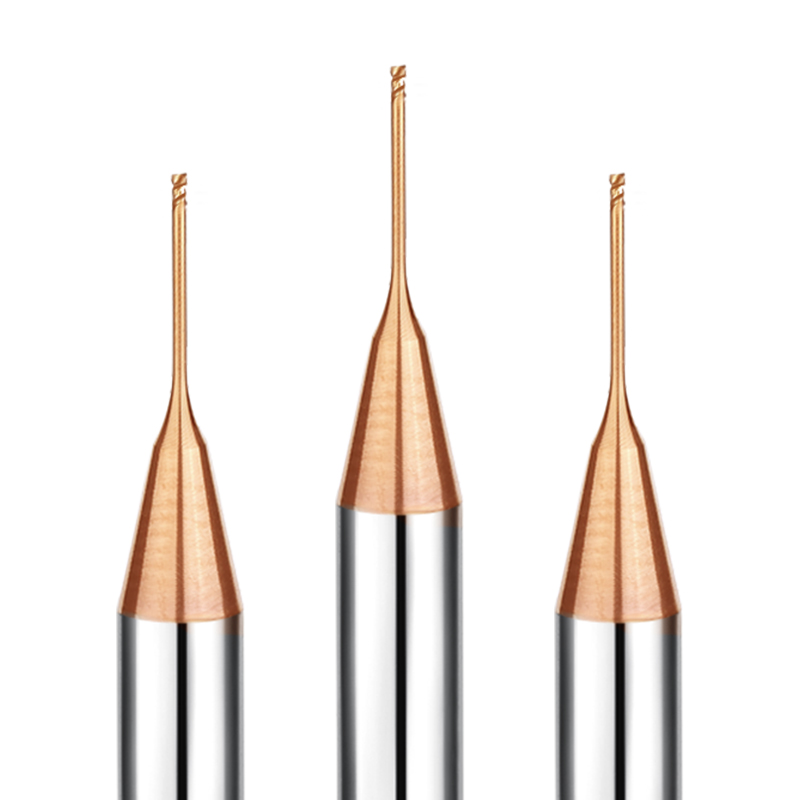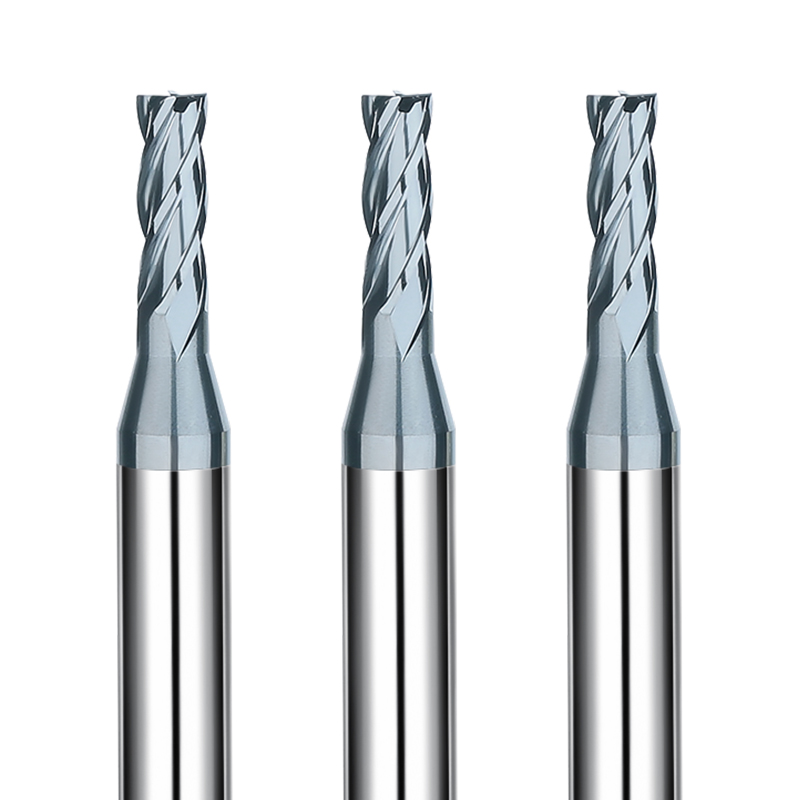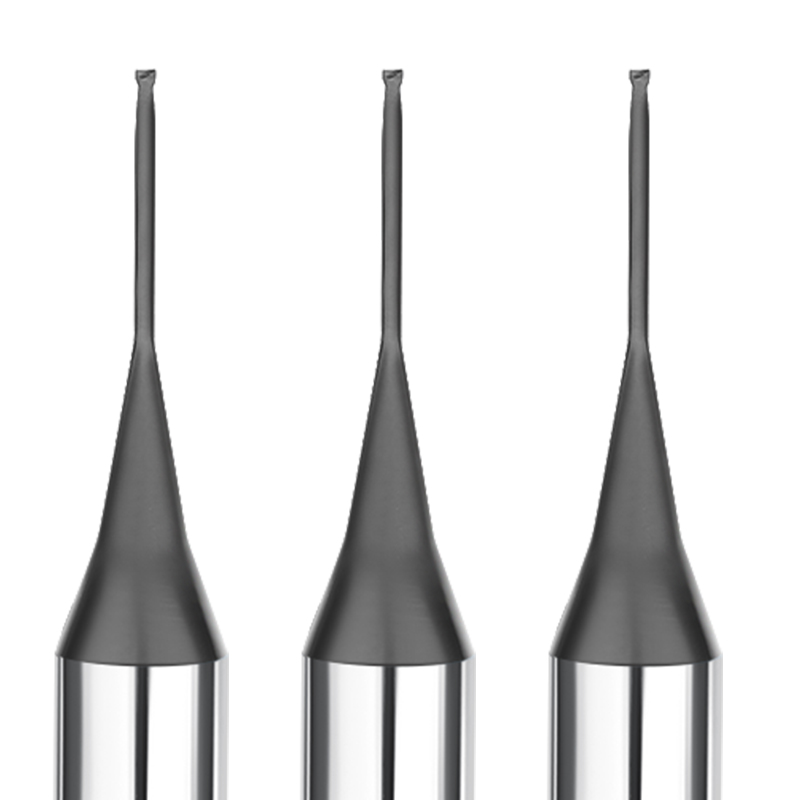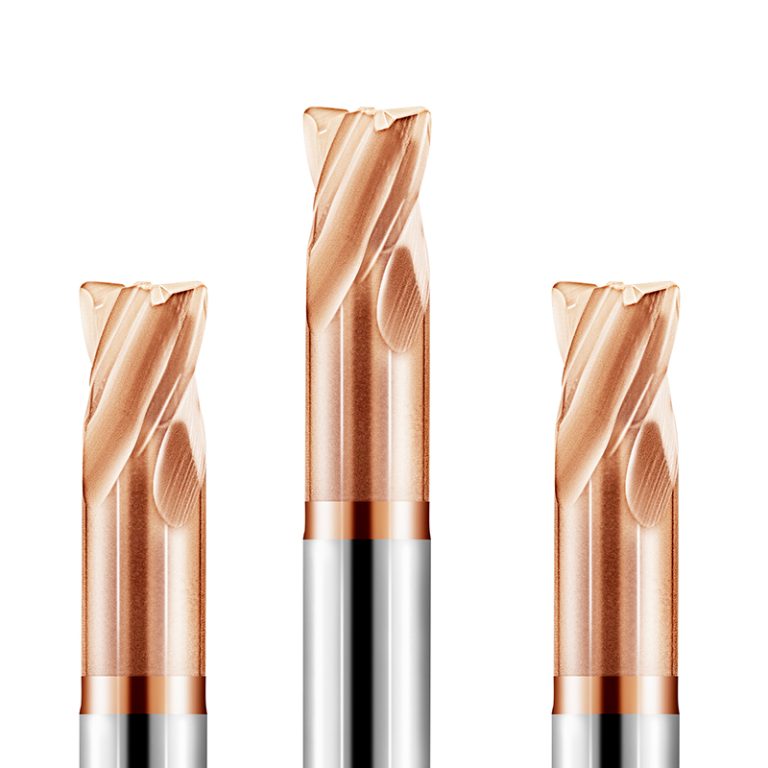
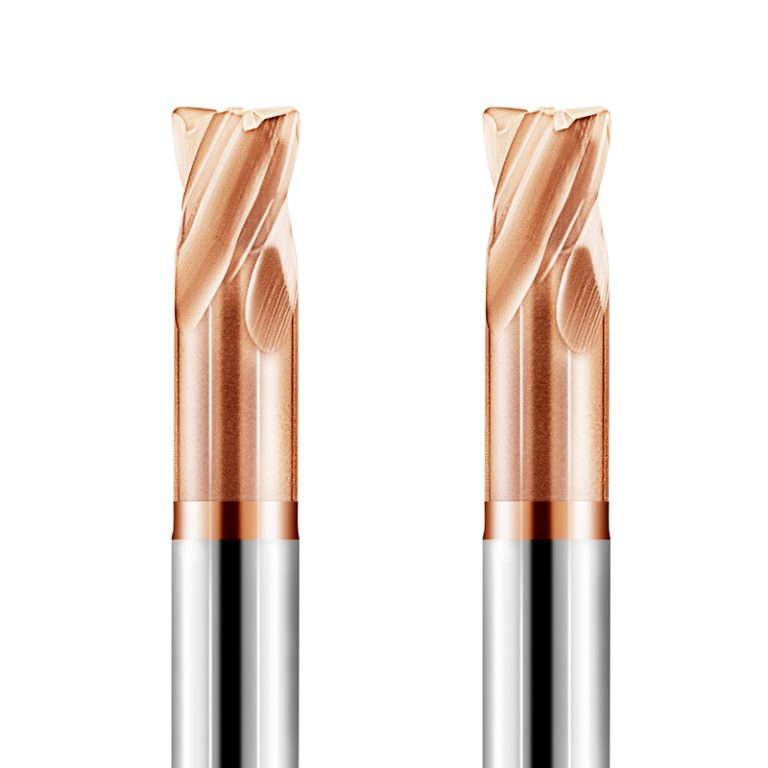
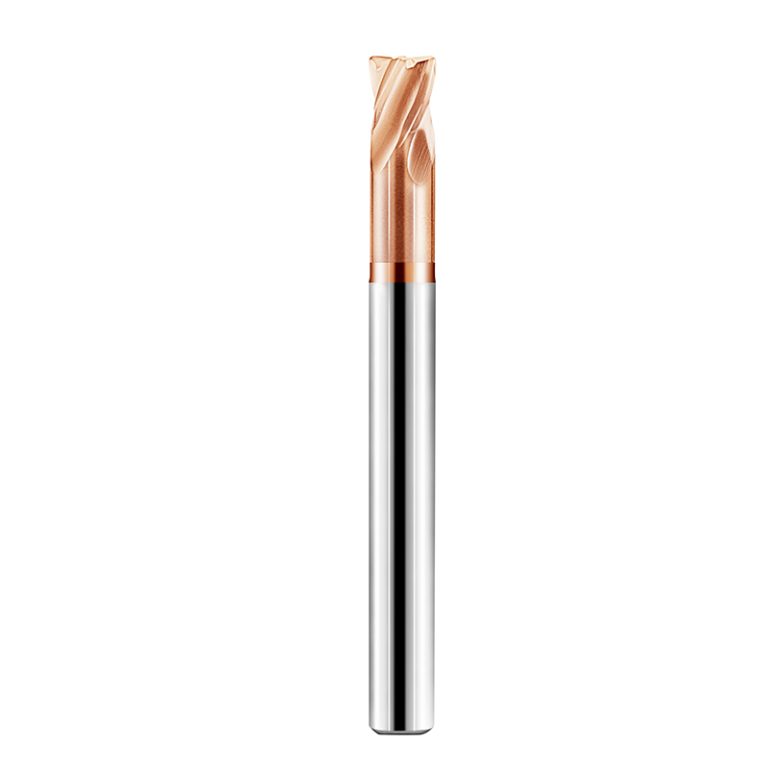
młyn końcowy młyn końcowy młyn końcowy

Frez trzpieniowy do stali hartowanej Frez trzpieniowy z promieniem naroża 4-ostrzowy

Frez trzpieniowy SAMHO Coated 4-Flute Corner Radius End Mill — najlepsze narzędzie do obróbki stali hartowanej o wysokiej twardości

Nie pozwól, aby materiały o wysokiej twardości wpływały negatywnie na wydajność obróbki i żywotność narzędzia. Frez trzpieniowy SAMHO z promieniem naroża i czterema ostrzami został zaprojektowany do precyzyjnej obróbki CNC stali hartowanej i innych stali o wysokiej twardości. Jego zaawansowana powłoka o wysokiej przyczepności i precyzyjna geometria narzędzia znacząco wydłużają żywotność narzędzia, zapewniając stabilną pracę nawet w warunkach ciągłego skrawania pod dużym obciążeniem.

Materiały stosowane: Zoptymalizowane pod kątem stali hartowanej, form ze stali o wysokiej twardości i elementów odpornych na zużycie.

Ekstremalna trwałość: Wykonane z wysokowytrzymałego, ultradrobnoziarnistego węglika spiekanego, precyzyjnie szlifowane, a następnie pokryte powłoką chemicznie obojętną. Gwarantuje to niezawodną pracę w warunkach cięcia z dużą prędkością i dużym obciążeniem.

Obróbka o wysokiej precyzji: Końcówka tnąca o promieniu naroża idealnie nadaje się do obróbki przejść kątowych i skomplikowanych konturów 3D. Zapewnia gładkie powierzchnie i powtarzalne wymiary części, znacznie poprawiając wydajność i jakość produkcji form i precyzyjnych części.

W dziedzinie obróbki stali hartowanej narzędzia skrawające muszą spełniać niezwykle wysokie standardy precyzji i trwałości. Muszą zapewniać precyzyjne cięcie, a jednocześnie sprostać wymaganiom długotrwałej obróbki materiałów o wysokiej twardości. Specjalnie powlekane, 4-ostrzowe frezy walcowo-czołowe SAMHO z promieniem naroża (D1R0.05–D12R1 mm) zostały zaprojektowane tak, aby spełniać te rygorystyczne wymagania. Te wysokowydajne frezy walcowo-czołowe CNC umożliwiają operatorom wydajną i niezawodną obróbkę stali hartowanej i o wysokiej twardości, znacznie poprawiając zarówno wydajność obróbki, jak i żywotność narzędzia.


Zaawansowane funkcje techniczne

Powłoka o wysokiej przyczepności zapewniająca wyjątkowo długą żywotność narzędzia
Nasza opatentowana technologia powłok kompozytowych zapewnia tym frezom wyjątkową twardość i odporność chemiczną.

  • Odporność na zużycie:Krawędzie tnące pozostają ostre nawet podczas długotrwałej, ciągłej obróbki hartowanej stali.
  • Zapobieganie wszczepianiu mikrochipów:Zapewnia, że ​​powłoka pozostanie trwale związana z podłożem węglikowym w warunkach cięcia z dużą prędkością i dużym obciążeniem.

Geometria promienia naroża do obróbki profili złożonych
Precyzyjnie zaprojektowana końcówka o promieniu naroża idealnie nadaje się do obróbki wewnętrznych przejść narożnych i gniazd formujących w hartowanej stali o wysokiej twardości.

  • Wysoka precyzja wykończenia powierzchni: Zapewnia gładkie powierzchnie bez zadziorów na hartowanych częściach stalowych.
  • Kompleksowe profilowanie 3D:Doskonały do ​​wysokiej jakości obróbki form, przyrządów pomiarowych i precyzyjnych komponentów.

Wysokowydajna konstrukcja tnąca z czterema ostrzami
Ostra, czteroostrzowa geometria zmniejsza ciepło powstające podczas skrawania i poprawia odprowadzanie wiórów.

  • Zmaksymalizowana ewakuacja wiórów:Szybko usuwa wióry ze strefy skrawania, zmniejszając zużycie narzędzia.
  • Zmniejszone obciążenie tnące:Minimalizuje gromadzenie się ciepła, zapobiegając pęknięciom termicznym w hartowanych elementach stalowych.

Podłoże z węglika spiekanego o ultradrobnym ziarnie i precyzyjnym szlifowaniu
Wykonane z bardzo wytrzymałego, ultradrobnoziarnistego węglika spiekanego i precyzyjnie szlifowane w celu zapewnienia wyjątkowej stabilności i powtarzalnej dokładności.

  • Kontrola tolerancji wymiarowej: Zachowuje ścisłe tolerancje w zakresie ±0.01 mm, co pozwala na spójną produkcję partii.
  • Odporność na pękanie:Znacznie zwiększa trwałość narzędzia, idealny do obróbki bardzo ściernej, hartowanej stali o dużej twardości.

Docelowe zastosowania i branże

Ta seria powlekanych frezów walcowo-czołowych z promieniem naroża i 4 ostrzami została zaprojektowana do obróbki o wysokiej wydajności i jest szeroko stosowana do:

  • Obróbka skrawaniem gniazd form ze stali hartowanej o wysokiej twardości.
  • Precyzyjne wycinanie wewnętrznych narożników i skomplikowanych konturów 3D.
  • Produkcja precyzyjnych form, przyrządów pomiarowych i ważnych elementów obrabianych.
  • Obróbka kruchej lub bardzo ściernej stali o dużej twardości z zachowaniem stałej wydajności.

Dlaczego warto wybrać SAMHO jako swojego partnera hurtowego?

Usługi OEM/ODM : Dostarczamy dostosowane rozwiązania w zakresie narzędzi CNC, aby spełnić zróżnicowane wymagania klientów.

Wysoka precyzja średnicy trzpienia : Utrzymywana w zakresie 0–0.003 mm, co zapewnia stabilny montaż narzędzia i niezawodną dokładność.

Wysokowydajna konstrukcja z 4-ostrzowym promieniem naroża : Zaprojektowana do obróbki stali hartowanej o dużej twardości, zapewniająca optymalną równowagę między wydajnością i trwałością narzędzia.

Rygorystyczne zarządzanie jakością : Każde narzędzie przechodzi precyzyjne testy — od materiałów po powłoki — w celu zapewnienia spójnej wydajności obróbki.

Profesjonalny Partner : Ponad 20 lat doświadczenia w pracach badawczo-rozwojowych nad narzędziami CNC, zapewniamy wsparcie techniczne i rozwiązania dostosowane do indywidualnych potrzeb.
Materiały polecane do obróbki (Gorąco polecane: ⭐️ | Polecane: ⭕️ | Sugerowane: ◯ )

Kategoria Materiały robocze Stopień
STAL MATRYCOWA Stale węglowe (S45C/S55C)
Stale stopowe (SK/SCM/SUS)
Stale hartowane wstępnie (NAK/HPM)
Stale hartowane (~55/~60/~70HRC) ⭐️
MATERIAŁ SPECJALNY Stopy aluminium
grafit
Miedź
Tworzywa sztuczne
Włókno węglowe
Stopy tytanu
Stopy żaroodporne
Węglik spiekany
Twardy, kruchy (niemetaliczny) materiał

4 flet frez

Łącznie 72 modeli

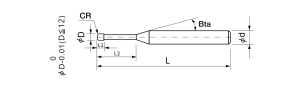
Numer modelu Średnica zewnętrzna Promień Długość cięcia Efektywna długość Kąt stożka trzonu Długość całkowita Liczba fletów Średnica trzpienia w magazynie
SHHSR4-010005030 1 R0.05 1 3 12 ° 50 4 4 ○
SHHSR4-01001030 1 R0.1 1 3 12 ° 50 4 4 ○
SHHSR4-01002030 1 R0.2 1 3 12 ° 50 4 4 ○
SHHSR4-01501045 1.5 R0.1 1.5 4.5 12 ° 50 4 4 ○
SHHSR4-01502045 1.5 R0.2 1.5 4.5 12 ° 50 4 4 ○
SHHSR4-02001060 2 R0.1 2 6 12 ° 50 4 4 ○
SHHSR4-02002060 2 R0.2 2 6 12 ° 50 4 4 ○
SHHSR4-02003060 2 R0.3 2 6 12 ° 50 4 4 ○
SHHSR4-02005060 2 R0.5 2 6 12 ° 50 4 4 ○
SHHSR4-03001090 3 R0.1 3 9 12 ° 50 4 4 ○
SHHSR4-03002090-3 3 R0.2 3 9 12 ° 50 4 4 ○
SHHSR4-03002090 3 R0.2 3 9 12 ° 50 4 4 ○
SHHSR4-03003090 3 R0.3 3 9 12 ° 50 4 4 ○
SHHSR4-03005090-3 3 R0.5 3 9 12 ° 50 4 4 ○
SHHSR4-03005090 3 R0.5 3 9 12 ° 50 4 4 ○
SHHSR4-04001120 4 R0.1 4 12 - 50 4 4 ○
SHHSR4-04002120 4 R0.2 4 12 - 50 4 4 ○
SHHSR4-04003120 4 R0.3 4 12 - 50 4 4 ○
SHHSR4-04005120 4 R0.5 4 12 - 50 4 4 ○
SHHSR4-04005120-75 4 R0.5 4 12 - 75 4 4 ○
SHHSR4-04005120-100 4 R0.5 4 12 - 100 4 4 ○
SHHSR4-04010120 4 R1 4 12 - 50 4 4 ○
SHHSR4-04002120-6 4 R0.2 4 12 12 ° 60 4 6 ○
SHHSR4-04005120-6 4 R0.5 4 12 12 ° 60 4 6 ○
SHHSR4-05002150 5 R0.2 5 15 12 ° 60 4 6 ○
SHHSR4-05005150 5 R0.5 5 15 12 ° 60 4 6 ○
SHHSR4-06002200 6 R0.2 6 20 - 60 4 6 ○
SHHSR4-06003200 6 R0.3 6 20 - 60 4 6 ○
SHHSR4-06005200 6 R0.5 6 20 - 60 4 6 ○
SHHSR4-06010200 6 R1 6 20 - 60 4 6 ○
SHHSR4-06002200-75 6 R0.2 6 20 - 75 4 6 ○
SHHSR4-06003200-75 6 R0.3 6 20 - 75 4 6 ○
SHHSR4-06005200-75 6 R0.5 6 20 - 75 4 6 ○
SHHSR4-06010200-75 6 R1 6 20 - 75 4 6 ○
SHHSR4-06002200-100 6 R0.2 6 20 - 100 4 6 ○
SHHSR4-06003200-100 6 R0.3 6 20 - 100 4 6 ○
SHHSR4-06005200-100 6 R0.5 6 20 - 100 4 6 ○
SHHSR4-06010200-100 6 R1 6 20 - 100 4 6 ○
SHHSR4-08002240 8 R0.2 8 24 - 60 4 8 ○
SHHSR4-08003240 8 R0.3 8 24 - 60 4 8 ○
SHHSR4-08005240 8 R0.5 8 24 - 60 4 8 ○
SHHSR4-08010240 8 R1 8 24 - 60 4 8 ○
SHHSR4-08002240-75 8 R0.2 8 24 - 75 4 8 ○
SHHSR4-08003240-75 8 R0.3 8 24 - 75 4 8 ○
SHHSR4-08005240-75 8 R0.5 8 24 - 75 4 8 ○
SHHSR4-08010240-75 8 R1 8 24 - 75 4 8 ○
SHHSR4-08002240-100 8 R0.2 8 24 - 100 4 8 ○
SHHSR4-08003240-100 8 R0.3 8 24 - 100 4 8 ○
SHHSR4-08005240-100 8 R0.5 8 24 - 100 4 8 ○
SHHSR4-08010240-100 8 R1 8 24 - 100 4 8 ○
SHHSR4-08002240-150 8 R0.2 8 24 - 150 4 8 ○
SHHSR4-08003240-150 8 R0.3 8 24 - 150 4 8 ○
SHHSR4-08005240-150 8 R0.5 8 24 - 150 4 8 ○
SHHSR4-08010240-150 8 R1 8 24 - 150 4 8 ○
SHHSR4-10002300 10 R0.2 10 30 - 75 4 10 ○
SHHSR4-10005300 10 R0.5 10 30 - 75 4 10 ○
SHHSR4-10010300 10 R1 10 30 - 75 4 10 ○
SHHSR4-10002300-100 10 R0.2 10 30 - 100 4 10 ○
SHHSR4-10005300-100 10 R0.5 10 30 - 100 4 10 ○
SHHSR4-10010300-100 10 R1 10 30 - 100 4 10 ○
SHHSR4-10002300-150 10 R0.2 10 30 - 150 4 10 ○
SHHSR4-10005300-150 10 R0.5 10 30 - 150 4 10 ○
SHHSR4-10010300-150 10 R1 10 30 - 150 4 10 ○
SHHSR4-12002360 12 R0.2 12 36 - 75 4 12 ○
SHHSR4-12005360 12 R0.5 12 36 - 75 4 12 ○
SHHSR4-12010360 12 R1 12 36 - 75 4 12 ○
SHHSR4-12002360-100 12 R0.2 12 36 - 100 4 12 ○
SHHSR4-12005360-100 12 R0.5 12 36 - 100 4 12 ○
SHHSR4-12010360-100 12 R1 12 36 - 100 4 12 ○
SHHSR4-12002360-150 12 R0.2 12 36 - 150 4 12 ○
SHHSR4-12005360-150 12 R0.5 12 36 - 150 4 12 ○
SHHSR4-12010360-150 12 R1 12 36 - 150 4 12 ○

Parametry frezowania konturowego

Materiały robocze Stal hartowana HRC48-55 Stal hartowana HRC56-62 Stal hartowana HRC63-70
Średnica Promień (CR) (min-1) Prędkość (mm/min) Posuw (mm) Głębokość osiowa (mm) Głębokość promienia (min-1) Prędkość (mm/min) Posuw (mm) Głębokość osiowa (mm) Głębokość promienia (min-1) Prędkość (mm/min) Posuw (mm) Głębokość osiowa
(mm) Głębokość promienia
1 R0.05 21000 1800 0.04 0.3 18000 1500 0.03 0.25 14000 1100 0.02 0.2
1 R0.1 21000 1800 0.04 0.3 18000 1500 0.03 0.25 14000 1100 0.02 0.2
1 R0.2 21000 1800 0.04 0.3 18000 1500 0.03 0.25 14000 1100 0.02 0.2
1.5 R0.1 19000 1800 0.045 0.5 16000 1500 0.03 0.4 13000 1100 0.02 0.3
1.5 R0.2 19000 1800 0.045 0.5 16000 1500 0.03 0.4 13000 1100 0.02 0.3
2 R0.1 18000 2100 0.06 0.6 15000 1800 0.05 0.5 12000 1300 0.03 0.35
2 R0.2 18000 2100 0.06 0.6 15000 1800 0.05 0.5 12000 1300 0.03 0.35
2 R0.3 18000 2100 0.06 0.6 15000 1800 0.05 0.5 12000 1300 0.03 0.35
2 R0.5 18000 2100 0.06 0.6 15000 1800 0.05 0.5 12000 1300 0.03 0.35
3 R0.1 11000 1700 0.09 0.8 9500 1400 0.06 0.7 7500 1000 0.04 0.6
3 R0.2 11000 1700 0.09 0.8 9500 1400 0.06 0.7 7500 1000 0.04 0.6
3 R0.3 11000 1700 0.09 0.8 9500 1400 0.06 0.7 7500 1000 0.04 0.6
3 R0.5 11000 1700 0.09 0.8 9500 1400 0.06 0.7 7500 1000 0.04 0.6
4 R0.1 10000 2100 0.15 1.2 8500 1800 0.08 1 7000 1300 0.06 0.8
4 R0.2 10000 2100 0.15 1.2 8500 1800 0.08 1 7000 1300 0.06 0.8
4 R0.3 10000 2100 0.15 1.2 8500 1800 0.08 1 7000 1300 0.06 0.8
4 R0.5 10000 2100 0.15 1.2 8500 1800 0.08 1 7000 1300 0.06 0.8
4 R1 10000 2100 0.15 1.2 8500 1800 0.08 1 7000 1300 0.06 0.8
5 R0.2 8000 2600 0.18 1.5 6000 2200 0.12 1.3 5000 1500 0.08 1
5 R0.5 8000 2600 0.18 1.5 6000 2200 0.12 1.3 5000 1500 0.08 1
6 R0.2 8000 2600 0.18 1.8 6000 2200 0.12 1.5 5000 1500 0.08 1.2
6 R0.3 8000 2600 0.18 1.8 6000 2200 0.12 1.5 5000 1500 0.08 1.2
6 R0.5 8000 2600 0.18 1.8 6000 2200 0.12 1.5 5000 1500 0.08 1.2
6 R1 8000 2600 0.18 1.8 6000 2200 0.12 1.5 5000 1500 0.08 1.2
8 R0.2 6000 2600 0.2 2.4 5000 2200 0.16 1.8 4000 1500 0.1 1.5
8 R0.3 6000 2600 0.2 2.4 5000 2200 0.16 1.8 4000 1500 0.1 1.5
8 R0.5 6000 2600 0.2 2.4 5000 2200 0.16 1.8 4000 1500 0.1 1.5
8 R1 6000 2600 0.2 2.4 5000 2200 0.16 1.8 4000 1500 0.1 1.5
10 R0.2 5000 2600 0.2 3 4000 2200 0.15 2.4 3000 1500 0.1 1.8
10 R0.3 5000 2600 0.2 3 4000 2200 0.15 2.4 3000 1500 0.1 1.8
10 R0.5 5000 2600 0.2 3 4000 2200 0.15 2.4 3000 1500 0.1 1.8
10 R1 5000 2600 0.2 3 4000 2200 0.15 2.4 3000 1500 0.1 1.8
12 R0.2 4000 3000 0.2 3.5 3000 2600 0.1 2.6 2000 1500 0.1 2
12 R0.3 4000 3000 0.2 3.5 3000 2600 0.1 2.6 2000 1500 0.1 2
12 R0.5 4000 3000 0.2 3.5 3000 2600 0.1 2.6 2000 1500 0.1 2
12 R1 4000 3000 0.2 3.5 3000 2600 0.1 2.6 2000 1500 0.1 2

Ilość frezowania dla frezowania bocznego (mm)

Materiał roboczy \ Długość cięcia 2.5D (Długość cięcia = Średnica * 2.5) 4D (Długość cięcia = Średnica * 4)
45HRC 以下Poniżej 45HRC ae​=0.07Dap​=2D ae​=0.07Dap​=2D
45HRC 以上Powyżej 45HRC ae​=0.03Dap​=1.5D ae​=0.03Dap​=1.5D

D: Średnica (mm)

ap:Głębokość osiowa (mm)

ae: Głębokość promieniowa (mm)

Uwaga:

*Proporcjonalnie zmniejsz prędkość wrzeciona i prędkość posuwu, gdy parametry frezowania przekroczą maksymalną prędkość wrzeciona maszyny;

*Zalecany olej chłodzący do stali nierdzewnych i stopów żaroodpornych;

*Zaleca się używanie bezkontaktowego urządzenia pomiarowego, aby uniknąć uszkodzenia precyzyjnej końcówki;

*W przypadku wystąpienia drgań proporcjonalnie zmniejsz prędkość wrzeciona i prędkość posuwu;

*Jeśli twardość materiału jest większa niż HRC58 stopni, zaleca się stosowanie chłodzenia powietrznego do obróbki zgrubnej i chłodzenia mgłą olejową do obróbki wykańczającej.

Pobierz 2: Plik z frezem trzpieniowym do stali hartowanej, 4-ostrzowy, z promieniem naroża

Produkt pokrewny

Podobne post

Frezy płaskie 4-ostrzowe

frez płaski hrc65 4-ostrzowy

Frez walcowo-czołowy SAMHO HRC65 z 4 ostrzami: wróg stali hartowanej Nadaje się do materiałów o wysokiej twardości: Ten frez walcowo-czołowy HRC65 z 4 ostrzami jest przeznaczony do stali

Czytaj więcej »
Pobierz przewodnik po niestandardowych narzędziach do frezowania

Wypełnij poniższy formularz, aby otrzymać kompletny katalog produktów SAMHO.