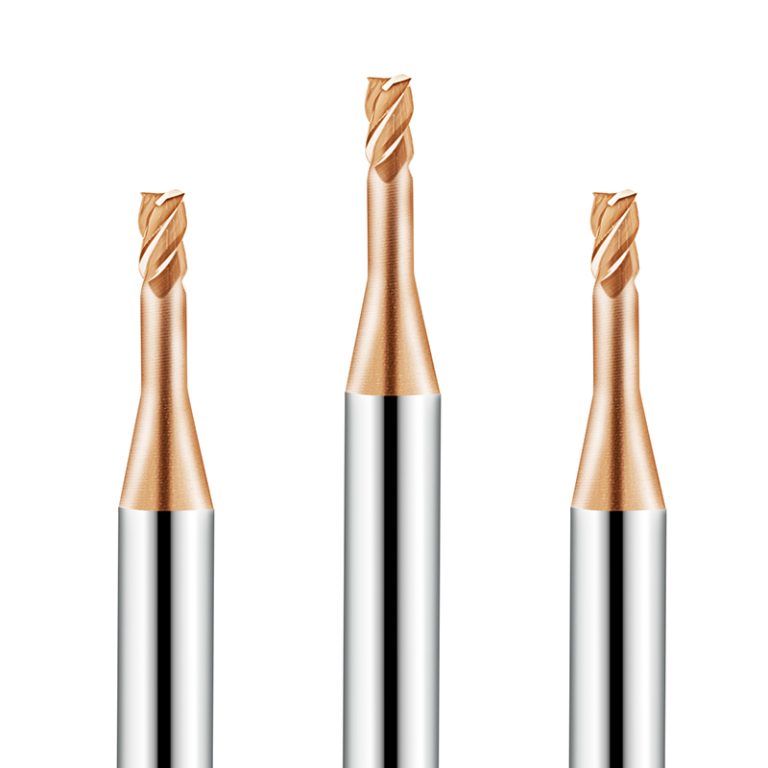
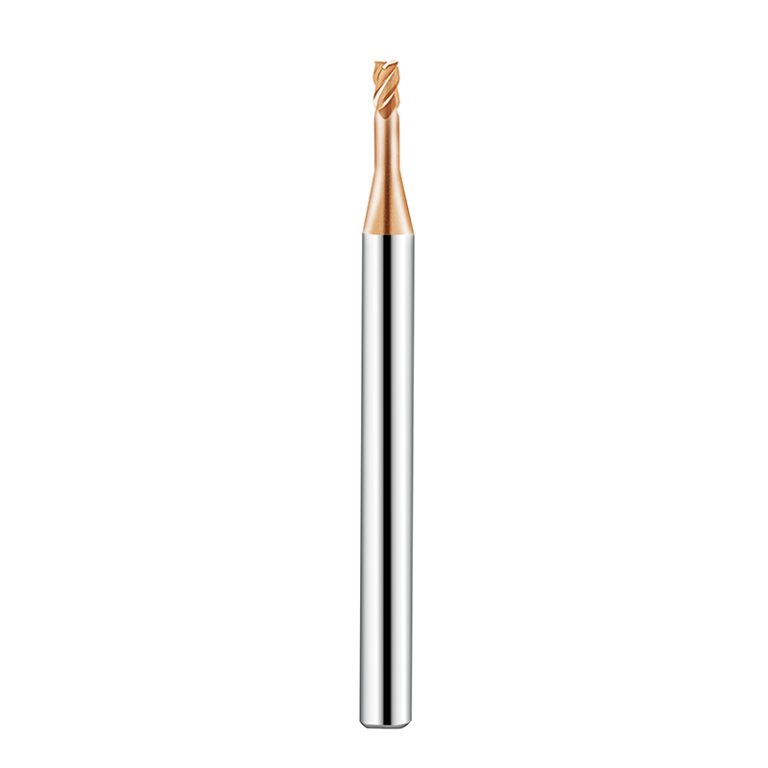
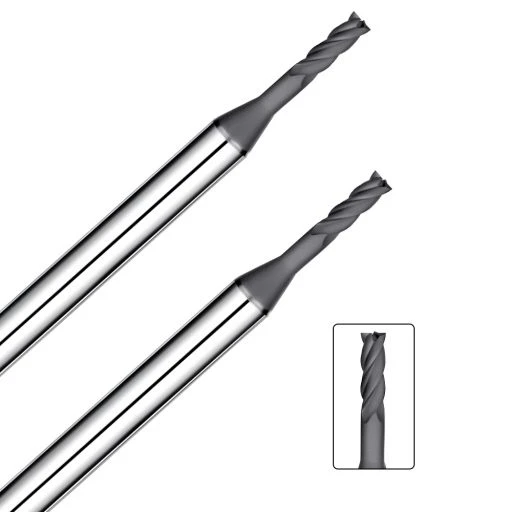
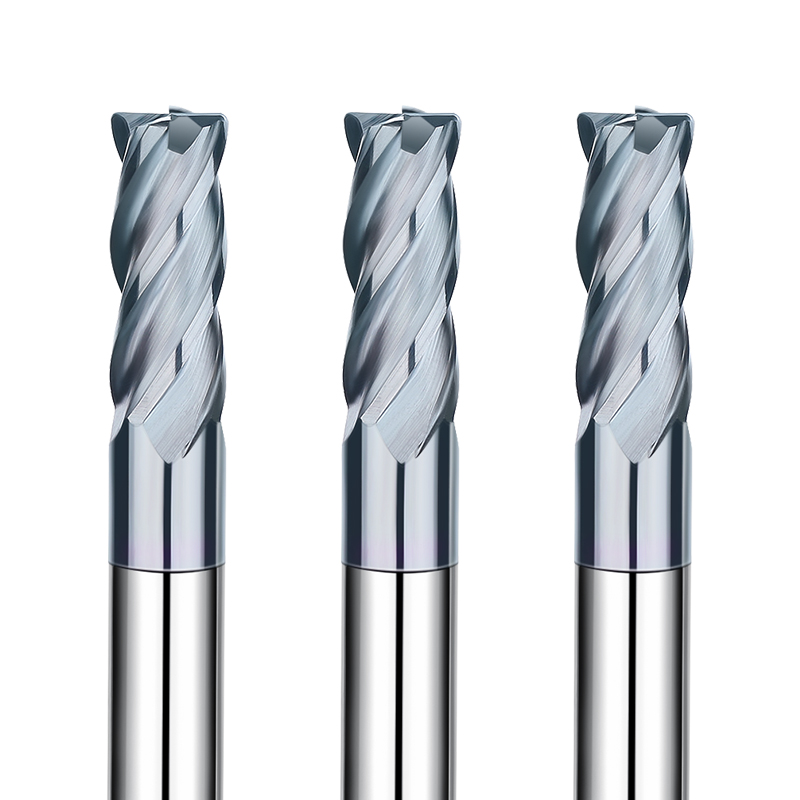
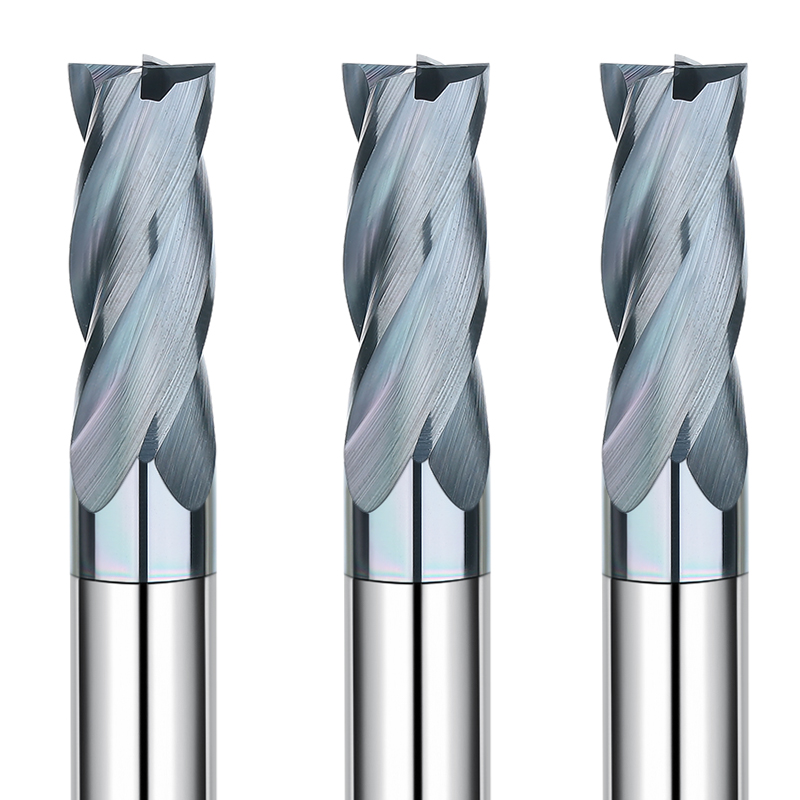
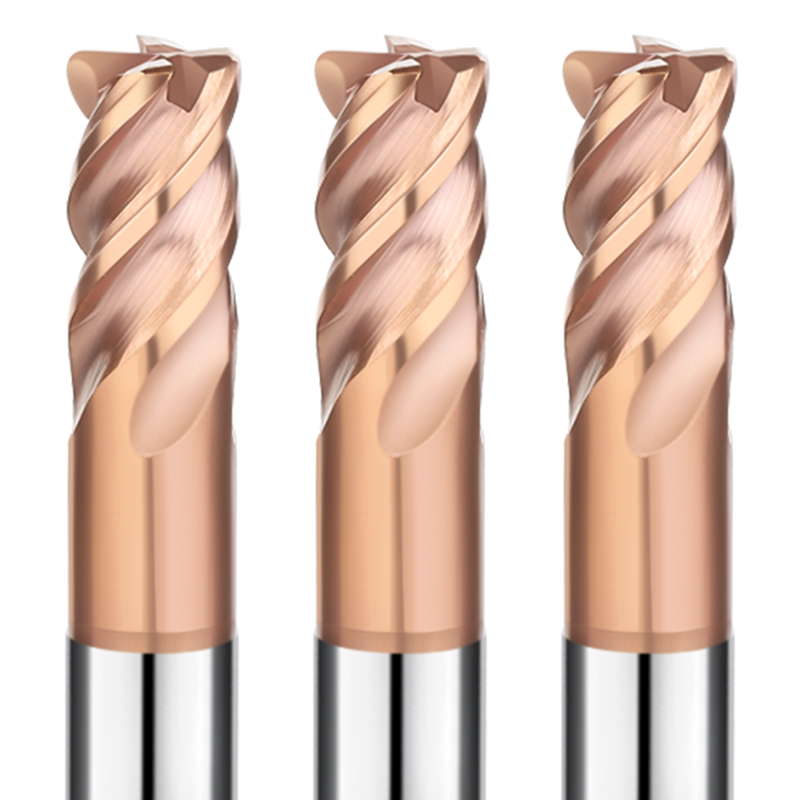
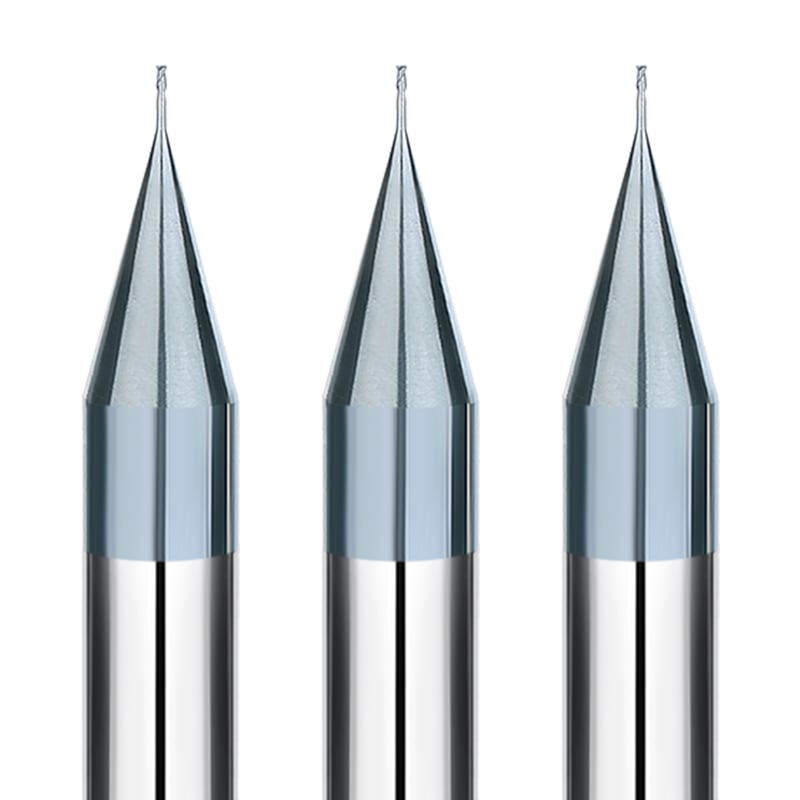
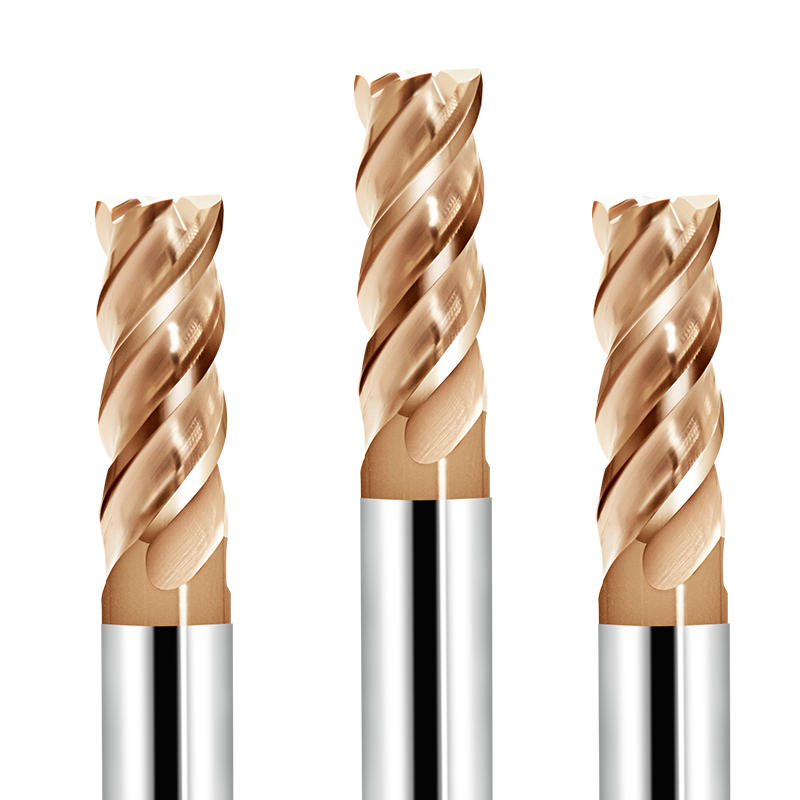
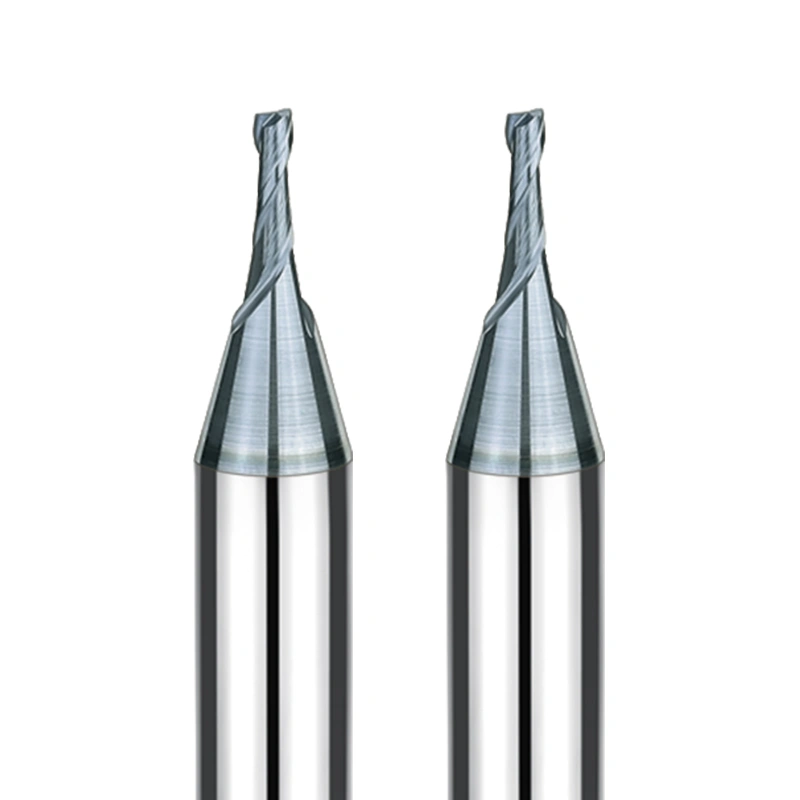
W dziedzinie obróbki stali hartowanej wymagania dotyczące wydajności narzędzi są niezwykle wysokie. Narzędzia skrawające muszą zapewniać doskonałą odporność na zużycie, wyjątkową stabilność oraz precyzyjną i wydajną obróbkę. Czteroostrzowy frez walcowo-czołowy z długą szyjką firmy SAMHO (średnica 1-3 mm) ze specjalną powłoką został zaprojektowany, aby sprostać tym wyzwaniom. Jest on zoptymalizowany pod kątem operatorów CNC, umożliwiając precyzyjną i wydajną obróbkę stali hartowanej, jednocześnie wydłużając żywotność narzędzia i zwiększając wydajność.
Zaawansowane funkcje techniczne
Powłoka o wysokiej przyczepności zapewniająca wyjątkową trwałość narzędzia
Nasza opatentowana powłoka o wysokiej wydajności zapewnia tym narzędziom wyjątkową twardość i obojętność chemiczną.
- Odporność na zużycie: Zapewnia ostrą krawędź tnącą podczas ciągłej obróbki stali hartowanej w wysokiej temperaturze.
- Zapobieganie wszczepianiu mikroczipów: Utrzymuje powłokę trwale związaną z podłożem węglikowym, nawet w warunkach cięcia z dużą prędkością.
Najnowocześniejsza geometria zaprojektowana do precyzyjnej obróbki stali hartowanej
- Konstrukcja z 4 fletami i długą szyjką: Doskonale nadaje się do precyzyjnego frezowania CNC głębokich wnęk i twardych elementów ze stali hartowanej.
- Zoptymalizowana geometria czubka i szyjki: Zmniejsza obciążenie podczas skrawania, minimalizuje gromadzenie się ciepła i poprawia stabilność obróbki.
Wydajne cięcie i usuwanie wiórów
- Zoptymalizowana geometria wielorowkowa: Poprawia odprowadzanie wiórów, szybko usuwając je ze strefy skrawania.
- Zmniejszona temperatura cięcia: Minimalizuje strefę wpływu ciepła, zapobiegając pęknięciom i odkształceniom hartowanej stali.
Podłoże z węglika spiekanego o ultradrobnym ziarnie i precyzyjne szlifowanie
- Dokładność wymiarowa: Ścisła kontrola w zakresie ±0.01 mm w celu zapewnienia powtarzalnej produkcji seryjnej.
- Wyjątkowa odporność na pękanie: Znacznie zwiększa trwałość narzędzi, zwłaszcza w przypadku stali hartowanych o dużej twardości i właściwościach ściernych.
Docelowe zastosowania i branże
Ta seria 4-ostrzowych frezów walcowo-czołowych z długą szyjką została zaprojektowana specjalnie do precyzyjnego frezowania CNC stali hartowanej. Jest niezwykle wszechstronna i szeroko stosowana do:
- Precyzyjne frezowanie głębokich wnęk w elementach obrabianych ze stali hartowanej o dużej twardości.
- Obróbka mechaniczna gniazd form i złożonych struktur z zachowaniem stałej dokładności.
- Wysoka precyzja obróbki konturów i przejść kątowych wewnętrznych, idealny do skomplikowanych projektów.
- Produkcja seryjna detali które wymagają wyjątkowej odporności na zużycie i precyzji wymiarowej.
Dlaczego warto wybrać SAMHO jako swojego partnera hurtowego?
Niestandardowe rozwiązania OEM/ODM : dostosowane do zróżnicowanych wymagań klienta.
Precyzyjnie kontrolowana średnica trzpienia : Tolerancje 0–0.003 mm zapewniają stabilne i bezpieczne mocowanie narzędzia.
Materiały i powłoki najwyższej jakości : zapewniają wyjątkową odporność na zużycie i dłuższą żywotność narzędzi.
Zaprojektowane do precyzyjnej obróbki CNC stali hartowanej : wysoka wydajność, niskie ciepło skrawania i niezawodna precyzja.
Materiały polecane do obróbki (Gorąco polecane: ⭐️ | Polecane: ⭕️ | Sugerowane: ◯ )
| Kategoria
|
Materiały robocze |
Stopień |
| STAL MATRYCOWA |
Stale węglowe (S45C/S55C) |
|
|
Stale stopowe (SK/SCM/SUS) |
|
|
Stale hartowane wstępnie (NAK/HPM) |
|
|
Stale hartowane (~55/~60/~70HRC) |
⭐️ |
| MATERIAŁ SPECJALNY |
Stopy aluminium |
|
|
grafit |
|
|
Miedź |
|
|
Tworzywa sztuczne |
|
|
Włókno węglowe |
|
|
Stopy tytanu |
|
|
Stopy żaroodporne |
|
|
Węglik spiekany |
|
|
Twardy, kruchy (niemetaliczny) materiał |
|
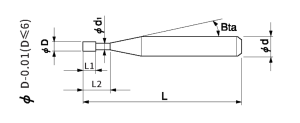
Łącznie 26 modeli
| Numer modelu |
Średnica zewnętrzna |
Długość cięcia |
Efektywna długość |
Kąt stożka trzonu |
Długość całkowita |
Liczba fletów |
Średnica trzpienia |
w magazynie |
| SHHLS4-010040 |
1 |
1.5 |
4 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-010060 |
1 |
1.5 |
6 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-010080 |
1 |
1.5 |
8 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-010100 |
1 |
1.5 |
10 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-010160 |
1 |
1.5 |
16 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015040 |
1.5 |
2.3 |
4 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015060 |
1.5 |
2.3 |
6 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015080 |
1.5 |
2.3 |
8 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015100 |
1.5 |
2.3 |
10 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-015160 |
1.5 |
2.3 |
16 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020060 |
2 |
3 |
6 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020080 |
2 |
3 |
8 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020100 |
2 |
3 |
10 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020120 |
2 |
3 |
12 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020160 |
2 |
3 |
16 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-020200 |
2 |
3 |
20 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030080 |
3 |
4.5 |
8 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030100 |
3 |
4.5 |
10 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030120 |
3 |
4.5 |
12 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030160 |
3 |
4.5 |
16 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030200 |
3 |
4.5 |
20 |
12 ° |
50 |
4 |
4 |
○ |
| SHHLS4-030080-6 |
3 |
4.5 |
8 |
12 ° |
50 |
4 |
6 |
○ |
| SHHLS4-030100-6 |
3 |
4.5 |
10 |
12 ° |
50 |
4 |
6 |
○ |
| SHHLS4-030120-6 |
3 |
4.5 |
12 |
12 ° |
50 |
4 |
6 |
○ |
| SHHLS4-030160-6 |
3 |
4.5 |
16 |
12 ° |
50 |
4 |
6 |
○ |
| SHHLS4-030200-6 |
3 |
4.5 |
20 |
12 ° |
50 |
4 |
6 |
○ |
Parametry frezowania konturowego
| Materiały robocze |
|
Stal hartowana HRC48-55 |
Stal hartowana HRC56-62 |
Stal hartowana HRC63-70 |
| Średnica |
Długość efektywna (mm) |
(min-1) Prędkość |
(mm/min) Posuw |
(mm) Głębokość osiowa |
(mm) Głębokość promienia |
(min-1) Prędkość |
(mm/min) Posuw |
(mm) Głębokość osiowa |
(mm) Głębokość promienia |
(min-1) Prędkość |
(mm/min) Posuw |
(mm) Głębokość osiowa |
(mm) Głębokość promienia |
| 1 |
4 |
23000 |
900 |
0.04 |
0.5 |
18000 |
800 |
0.03 |
0.4 |
14000 |
500 |
0.02 |
0.3 |
| 1 |
6 |
18000 |
700 |
0.02 |
0.5 |
14000 |
600 |
0.01 |
0.4 |
10000 |
400 |
0.007 |
0.3 |
| 1 |
8 |
16000 |
600 |
0.02 |
0.5 |
12000 |
500 |
0.01 |
0.4 |
8000 |
340 |
0.005 |
0.3 |
| 1 |
10 |
14000 |
500 |
0.01 |
0.5 |
10000 |
400 |
0.007 |
0.4 |
6000 |
250 |
0.005 |
0.3 |
| 1 |
16 |
12000 |
320 |
0.006 |
0.5 |
9000 |
250 |
0.004 |
0.4 |
5500 |
150 |
0.003 |
0.3 |
| 1.5 |
4 |
20000 |
900 |
0.05 |
0.75 |
18000 |
800 |
0.04 |
0.6 |
4000 |
600 |
0.03 |
0.45 |
| 1.5 |
6 |
20000 |
800 |
0.04 |
0.75 |
18000 |
700 |
0.03 |
0.6 |
14000 |
500 |
0.02 |
0.45 |
| 1.5 |
8 |
18000 |
600 |
0.03 |
0.75 |
14000 |
600 |
0.03 |
0.6 |
10000 |
380 |
0.01 |
0.45 |
| 1.5 |
10 |
16000 |
500 |
0.03 |
0.75 |
14000 |
500 |
0.02 |
0.6 |
10000 |
350 |
0.01 |
0.45 |
| 1.5 |
16 |
10000 |
360 |
0.01 |
0.75 |
9000 |
300 |
0.007 |
0.6 |
6800 |
200 |
0.005 |
0.45 |
| 2 |
6 |
18000 |
900 |
0.06 |
1 |
15000 |
750 |
0.05 |
0.8 |
12000 |
600 |
0.03 |
0.6 |
| 2 |
8 |
16000 |
800 |
0.05 |
1 |
12000 |
600 |
0.04 |
0.8 |
9500 |
500 |
0.02 |
0.6 |
| 2 |
10 |
14000 |
700 |
0.05 |
1 |
12000 |
500 |
0.04 |
0.8 |
9500 |
450 |
0.02 |
0.6 |
| 2 |
12 |
12000 |
600 |
0.04 |
1 |
10000 |
500 |
0.03 |
0.8 |
8200 |
400 |
0.01 |
0.6 |
| 2 |
16 |
10000 |
500 |
0.03 |
1 |
9200 |
400 |
0.02 |
0.8 |
7500 |
340 |
0.007 |
0.6 |
| 2 |
20 |
9200 |
380 |
0.02 |
1 |
8500 |
340 |
0.01 |
0.8 |
6000 |
260 |
0.005 |
0.6 |
| 3 |
8 |
14000 |
900 |
0.1 |
1.5 |
10000 |
800 |
0.07 |
1.2 |
8000 |
600 |
0.05 |
0.9 |
| 3 |
10 |
14000 |
900 |
0.1 |
1.5 |
10000 |
800 |
0.07 |
1.2 |
8000 |
600 |
0.05 |
0.9 |
| 3 |
12 |
12000 |
800 |
0.08 |
1.5 |
9200 |
700 |
0.06 |
1.2 |
7200 |
500 |
0.04 |
0.9 |
| 3 |
16 |
10000 |
700 |
0.007 |
1.5 |
8500 |
600 |
0.05 |
1.2 |
6500 |
400 |
0.03 |
0.9 |
| 3 |
20 |
9000 |
700 |
0.07 |
1.5 |
7800 |
600 |
0.04 |
1.2 |
5800 |
400 |
0.02 |
0.9 |
Uwaga:
*Proporcjonalnie zmniejsz prędkość wrzeciona i prędkość posuwu, gdy parametry frezowania przekroczą maksymalną prędkość wrzeciona maszyny;
*Zalecany olej chłodzący do stali nierdzewnych i stopów żaroodpornych;
*Zaleca się używanie bezkontaktowego urządzenia pomiarowego, aby uniknąć uszkodzenia precyzyjnej końcówki;
*W przypadku wystąpienia drgań proporcjonalnie zmniejsz prędkość wrzeciona i prędkość posuwu;
*Jeśli twardość materiału jest większa niż HRC58 stopni, zaleca się stosowanie chłodzenia powietrznego do obróbki zgrubnej i chłodzenia mgłą olejową do obróbki wykańczającej.